ماذا تفعل رقائق الألمنيوم على سطح غشاء العزل المائي؟
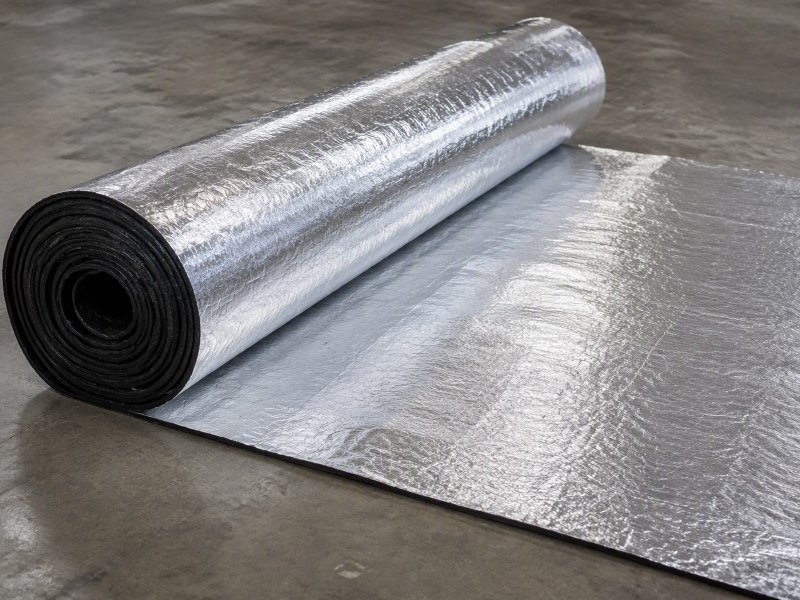
في الغشاء ذي الوجه المعدني تكون رقائق الألمنيوم هي الوجه المكشوف، لا مادة تغليف. هذا ما تفعله، ولماذا يحدد الالتصاق وحالة السطح النتيجة، وما يجب ذكره في الاستفسار.
الغشاء ذو الوجه المعدني الذي يتقشر عند الحافة، أو يُظهر خط تموج نازلاً على المنحدر، حُسم أمره عند أسطوانات التلاصق لا على السطح.
في غشاء العزل المائي تكون رقائق الألمنيوم هي الوجه الخارجي المكشوف، الملتصق بحامل بيتوميني أو لاصق. تعكس الإشعاع، وتتحمل الطقس، وتمنح الغشاء مظهره. والالتصاق وحالة السطح يهمّان أكثر من السُمك.
تتبع الأقسام التالية الرقائق من البكرة إلى اللفة النهائية، ثم تنتهي بما يجب ذكره في الاستفسار.
ما الذي تفعله رقائق الألمنيوم فعلاً على الوجه المكشوف لغشاء عزل الأسطح؟
ليست تغليفاً ولا طبقة تجميلية. في الغشاء ذي الوجه المعدني يكون المعدن هو السطح الذي يوجّهه السطح نحو السماء.
تُلصق الرقائق بالحامل وتصبح الوجه الخارجي للغشاء النهائي. تعكس الإشعاع الساقط، وتحمي البيتومين من التعرض المباشر، وتمنح اللفة مظهرها المرئي.
Dive deeper
غشاء العزل المائي نظام من جزأين، والرقائق هي الجزء الذي يلتقي بالسماء. الحامل هو الذي يقوم بالعزل المائي: بيتومين أو مركّب لاصق، مسلّح أو غير مسلّح، بالبنية التي يطلبها تصميم السطح. وتضيف الرقائق فوقه جلداً معدناً متصلاً، فيكون أول سطح تصل إليه أشعة الشمس ألمنيوماً لا بيتوميناً.
الانعكاس هو المهمة الأولى. البيتومين العاري يمتص معظم الطاقة الشمسية الواقعة عليه ويسخن سريعاً، أما الوجه المعدني اللامع فيعيد نسبة كبيرة منها، فيبقى السطح أبرد ويشتغل البيتومين تحته ضمن مدى حراري أضيق. والأثر ليس مطلقاً: فالغبار والنمو الحيوي يستقران على الوجه مع الاستخدام فيبهتان. والمعدن نفسه صفيحة رقيقة لامعة قابلة للسحب، وأداؤه على السطح يعتمد على طريقة تثبيته والحفاظ على نظافته أكثر بكثير من أي رقم مخبري.
المهمة الثانية هي التعرض. المطر والحصى الذي تحمله الريح والبَرَد وحركة الأقدام تصل إلى الوجه أولاً، فيمتص وجه الرقائق هذا الاحتكاك بدل البيتومين. ويمنح السطح مظهره أيضاً، لأن الغشاء ذا الوجه المعدني يُقرأ من الأرض كصفيحة موحدة. والوجه الذي يبدو غير مستوٍ من بعيد كان غالباً غير مستوٍ حين خرج من المصنع.
ولهذا لا يكون الغشاء ذو الوجه المعدني غشاءً أُلصقت به صفيحة فحسب. فالوجه يشارك في الأداء الحراري، ويحدد ما يراه المفتش من بعيد، ويحدد كيف يتصرف السطح حين يبتل. ومعالجته كطبقة مستقلة عن الحامل خطأ شائع في المحادثات الأولى. والنتيجة أن الوجه المعدني يُختار مع الحامل لا بعده.
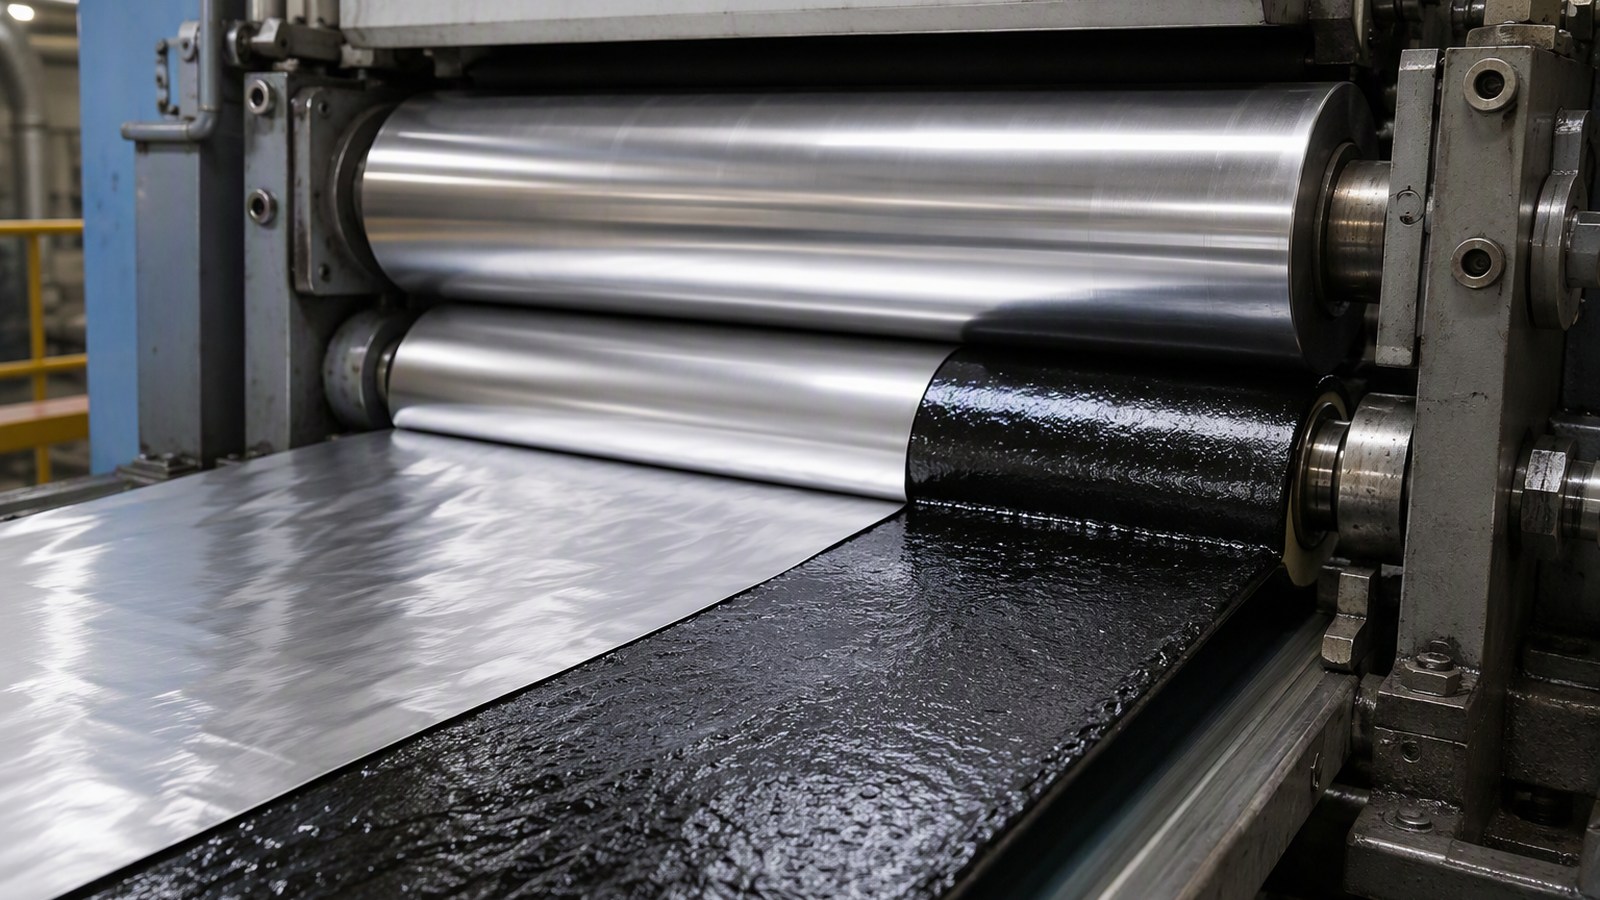
لماذا يُعدّ الالتصاق بين الرقائق والحامل البيتوميني المشكلة الهندسية الحقيقية؟
مادتان لا تجمعهما صلة تقريباً يجب أن تبقيا متصلتين طوال عمر السطح، عبر الحرارة والبرودة والحركة.
الألمنيوم غير عضوي ويحمل دائماً طبقة أكسيد، والبيتومين عضوي ويبلّل سطحه على مضض. ويعتمد الاتصال على غشاء بيتوميني رقيق دافئ يتمسك بالمعدن تحت الضغط، وهنا يفشل.
Dive deeper
الالتصاق بين الألمنيوم والبيتومين ليس صداقة كيميائية. الأكسيد الذي يتكوّن خلال ثوانٍ من التعرض للهواء قطبي وغير عضوي، والبيتومين مزيج هيدروكربوني غير قطبي. لا ترتبط المادتان كما يرتبط البرايمر بالمعدن، فما يمسك الغشاء ذا الوجه المعدني معاً هو التبليل، والتمسك الميكانيكي بملمس سطح الرقائق، والقوة التماسكية لغشاء البيتومين المحتجز بينهما. وكل ذلك متغيرات عملية لا خصائص لمادة بمفردها.
أنماط الفشل تعكس ذلك. الانتفاخ جيب لم يبلّل فيه البيتومين المعدن، أو شيء تمدد بينهما لاحقاً. وارتفاع الحافة اتصال جُفّف من البيتومين عند القص. والانفصال المتأخر هو عادةً السطح البيني يعمل على القص، لأن الألمنيوم والبيتومين يتمددان وينكمشان بمقادير مختلفة جداً خلال اليوم والفصل، والرقائق هي أصلب عناصر التركيب وأرقّها.
ولهذا يُعتمد الغشاء ذو الوجه المعدني كنظام. فرقائق ألمنيوم 1100 بسماكة 0.1 مم قد تلتصق التصاقاً سليماً على خط طلاء وتنفصل على خط آخر يعمل بدرجة بيتومين أخرى وأسطوانة ضغط أخرى ومنحنى تبريد مختلف. المادة لا تحمل الالتصاق معها؛ الخط هو الذي يصنع الالتصاق، دفعة بعد دفعة.
والجانب الآخر أن البيتومين نفسه لا يبقى كما هو. فهو يتصلب ويصبح أكثر هشاشة مع الزمن ومع تقلب الحرارة، فينتقل الحمل تدريجياً من الغشاء إلى الواجهة. وكل تحسين في الالتصاق يجب أن يُقاس على الغشاء النهائي بعد التعتيق، لا على شريط لُصق في المختبر. ولهذا يُختبر الالتصاق حيث يعمل الحمل: عند التراكب والحافة.
ما الذي يحدد فعلاً بقاء هذا الالتصاق؟
ليس متغيراً واحداً. يُصنع الاتصال في ثانية أو ثانيتين عند الأسطوانات، وكل ما يصل إلى هناك يشارك.
حرارة البيتومين وسماكة غشائه، وضغط الأسطوانة وزمن التلامس، وسرعة التبريد، وشد الشبكة، وحالة سطح الرقائق تحدد النتيجة معاً. وتغيير أحدها يفرض تحريك الباقي.
Dive deeper
نبدأ بالبيتومين. يجب أن يكون حاراً بما يكفي لتبليل المعدن، وسائلاً بما يكفي للدخول في نسيج السطح، ولزجاً بما يكفي ليبقى حيث وُضع. فإن برد صار على الرقائق كالشحم على مقلاة باردة، وإن سخن أكثر من اللازم تأكسد وتكوّنت له قشرة وفقد اللزوجة التي تصنع الاتصال. ويجب أن يكون الغشاء سميكاً بما يكفي لملء ملمس السطحين، ورقيقاً بما يكفي لتضغط الأسطوانة السطحين في تلامس حقيقي. النافذة ضيقة، ووزن الطلاء الخاص بكل منتج لكل وحدة مساحة هو ما يحدد أين يمكن أن يعمل الخط.
ثم الآلة. ضغط الأسطوانة وزمن التلامس يحددان مقدار البيتومين المُزاح ومدى تداخل الرقائق فيه. وتحدب الأسطوانة وصلابتها يحددان ما إذا كان هذا الضغط منتظماً عبر شبكة عريضة أم متركزاً في الوسط. والتبريد يحدد مقدار الإجهاد المجمّد في البنية قبل اللف، وشد الشبكة يحدد هل تدخل الرقائق الأسطوانات مستوية أم وهي تصارع نمط إجهاد.
تشرح جهات في قطاع الألمنيوم الأوروبي سلسلة الإمداد، لكن الاتصال يُصنع على خط العميل وبإعداداته. والناتج المفيد من أي تجربة هو سجل: حرارة البيتومين، ووزن الغشاء، وإعداد الأسطوانة، وسرعة الخط، والتبريد، والشد، ودفعة الرقائق المستخدمة. وبدون هذا السجل لا يمكن تكرار نتيجة جيدة.
والسجل أهم من الرقم المفرد: الرقم يصف لحظة، والسجل يصف نافذة تشغيل يمكن الرجوع إليها عند تغيير دفعة أو درجة بيتومين. والنافذة الضيقة تفسر لماذا لا تُستنسخ إعدادات خط على خط آخر.
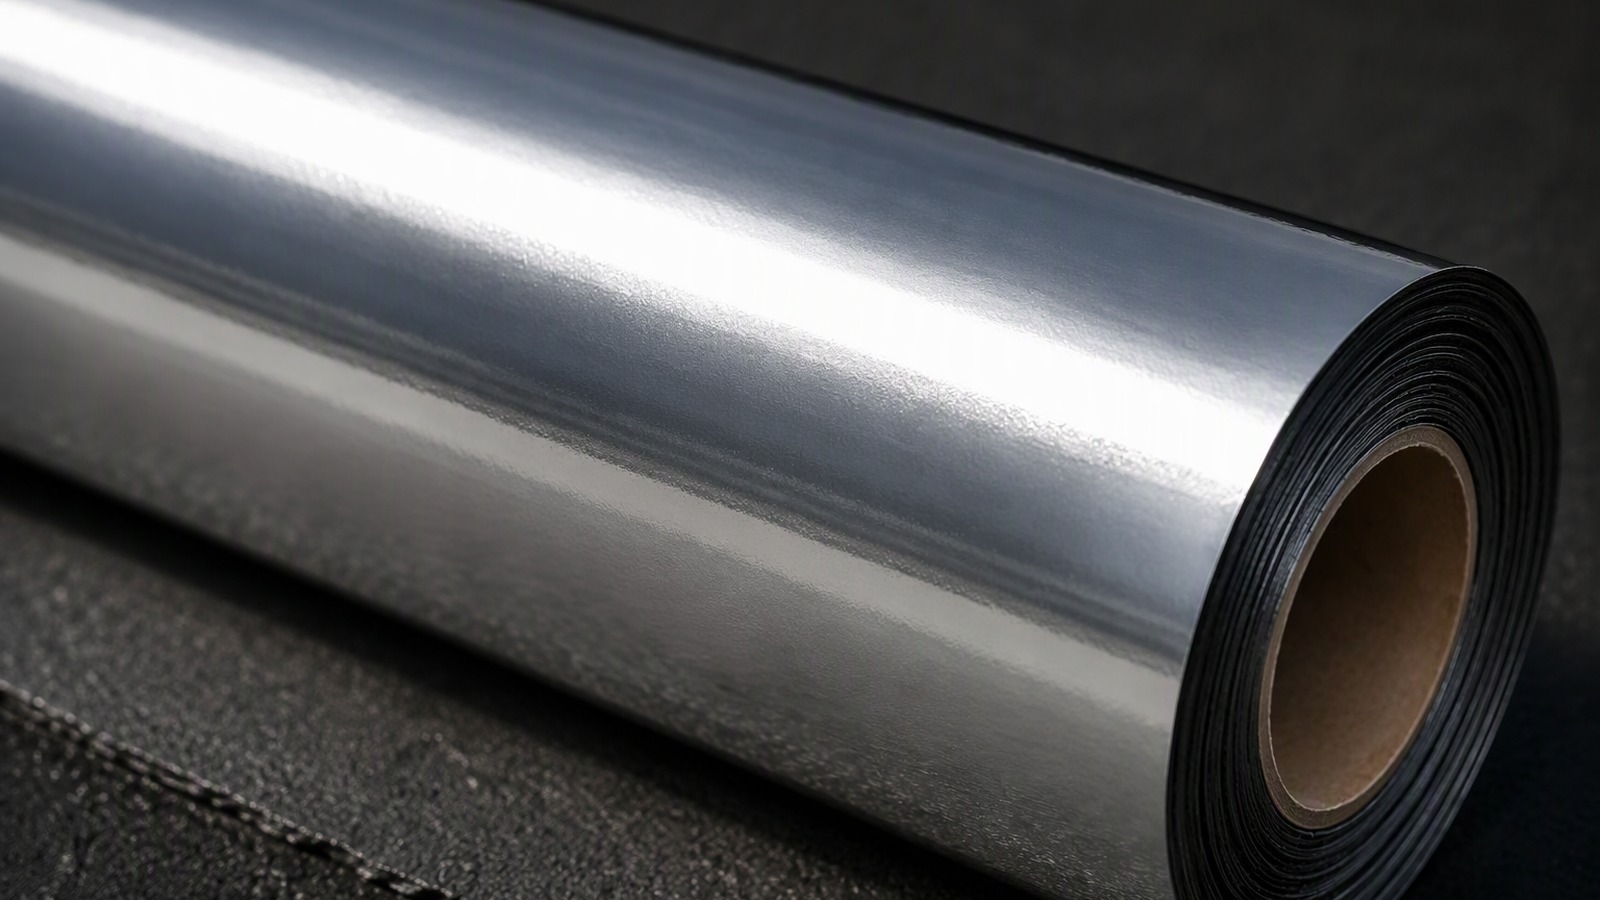
لماذا تكون حالة السطح أهم من السُمك؟
رقائق سميكة عليها زيت دلفنة ستنفصل حيث تصمد أخرى رقيقة نظيفة، والفرق يظهر بعد أشهر على السطح.
زيت الدلفنة والأكسيد السائب والرطوبة والغبار تقع كلها بين المعدن والبيتومين. والالتصاق يتكوّن على السطح، فالسطح هو المواصفة؛ أما السُمك فيحدد طريقة التعامل مع الصفيحة فقط.
Dive deeper
ثلاثة ملوثات تصنع معظم الضرر. زيت الدلفنة المتبقي هو الأكثر شيوعاً: غير مرئي على بكرة لامعة، ويجتاز الأسطوانات، ثم يهاجر ويتبخر لاحقاً تاركاً جيباً حيث كان يجب أن يلتصق البيتومين. والأكسيد السائب هو الثاني: طبقة مسحوقية تفشل تماسكياً، فتبدو الرقائق منفصلة مع غشاء رمادي على البيتومين، ولا ضغط يصلح ذلك. والرطوبة والغبار هما الثالث، وغالباً مشكلة تغليف وتخزين لا مشكلة دلفنة.
السُمك له وظيفة أخرى. يحدد قوة المناولة، وكيف تتجاوز الصفيحة قاعدة خشنة، وكيف تُلف، ومقدار ما تتحمله في موقع العمل. هذه متطلبات حقيقية. لكن السُمك لا يشتري الالتصاق: مضاعفته تضاعف المعدن الذي يجب تثبيته، ومع سطح بيني ملوث لا تعطي إلا رقائق أسمك تنفصل. وقد يتفوق وجه رقيق نظيف على وجه سميك ملوث في اختبار الانفصال.
لذلك تكون حالة السطح بنداً في الاستفسار لا افتراضاً. إزالة الشحوم وضبط الأكسيد والورق البيني والتغليف كلها جزء من الحوار، وتشكيلة الرقائق الصناعية والتقنية هي عادةً نقطة البداية، لأن المصانع التي تدلفن رقائق التحويل تدلفن أيضاً السماكات الأكبر المستخدمة في الأغشية.
والفحص عند الاستلام أبسط مما يُتصور. قطرة ماء على وجه الرقائق تكشف الكثير: إن انتشرت بسرعة وبتساوٍ فالوجه قابل للتبليل، وإن تجمعت في قطرات فالزيت أو الأكسيد ما زال هناك. وهذا الفحص لا يحل محل التجربة، لكنه يمنع دفعة سيئة من الوصول إلى الأسطوانات. والقاعدة بسيطة: ما لا يُبلَّل لا يلتصق.
من أين تأتي التجاعيد والتموجات على وجه مكشوف من الرقائق؟
نادراً ما تأتي من السطح. فهي تُبنى في مراحل سابقة، والسطح يجلّيها فقط تحت شمس منخفضة.
التجاعيد تأتي من فروق الشد عبر عرض الشبكة، ومن نطاقات تفاوت السُمك، ومن التحدب، ومن انكماش التبريد غير المنتظم، ومن سطح الحامل نفسه. وعلى وجه مكشوف تكون دائمة ومرئية للجميع.
Dive deeper
السبب الأكثر شيوعاً هو نمط الشد. البكرة ليست مستوية تماماً، والشبكة المحدبة قليلاً أو التي تحمل نطاقاً أسمك على أحد الحافتين تجري أشد على تلك الحافة. والحافة المرتخية يجب أن تذهب إلى مكان، فتُموّج، وتضغط الأسطوانة ذلك التموج بشكل دائم في البنية. ويحدث الشيء نفسه حين لا يكون الحامل مستوياً.
التبريد يضيف آلية ثانية. الرقائق والبيتومين ينكمشان بمقادير مختلفة عند خروج البنية من الأسطوانات، وإذا لُفت الصفيحة وهي ما تزال تتحرك خُزّن الإجهاد التفاضلي في اللفة. ويظهر لاحقاً كتموجات عرضية أو كموجة على إحدى الحافتين، وغالباً بعد أيام من التخزين، ولهذا قد تُرفض عند باب العميل لفة بدت مقبولة عند آلة اللف.
المناولة تضيف سبباً ثالثاً. اللفة المسحوقة، أو المخزنة حيث تتقلب الرطوبة، تنقل ضررها إلى الوجه. وشد اللف المفرط يطبع الطبقات السفلية عبر رقائق رقيقة ويترك نمطاً مضلعاً لا يستطيع أي مركّب إزالته. وعلى السطح يحتفظ التموج بالماء والغبار، ويصبح خطاً مرئياً خلال فصل، ويخلق نقطة مرتفعة يتركز فيها السير. ولهذا تتعامل صناعة الألمنيوم مع الاستواء كخاصية لمنتج مدلفن.
وهناك أيضاً تفاوت السماكة عبر العرض، وهو ما يظهر على شكل خطوط طولية دقيقة بعد اللف. والخط الذي يقبل هذا التفاوت في رقائق التغليف قد لا يقبله في وجه مكشوف، لأن العين تلتقط النمط المتكرر أسرع مما تلتقط العيب المنفرد. والاستواء يُطلب كتابةً في الاستفسار، لا شفهياً عند التسليم.
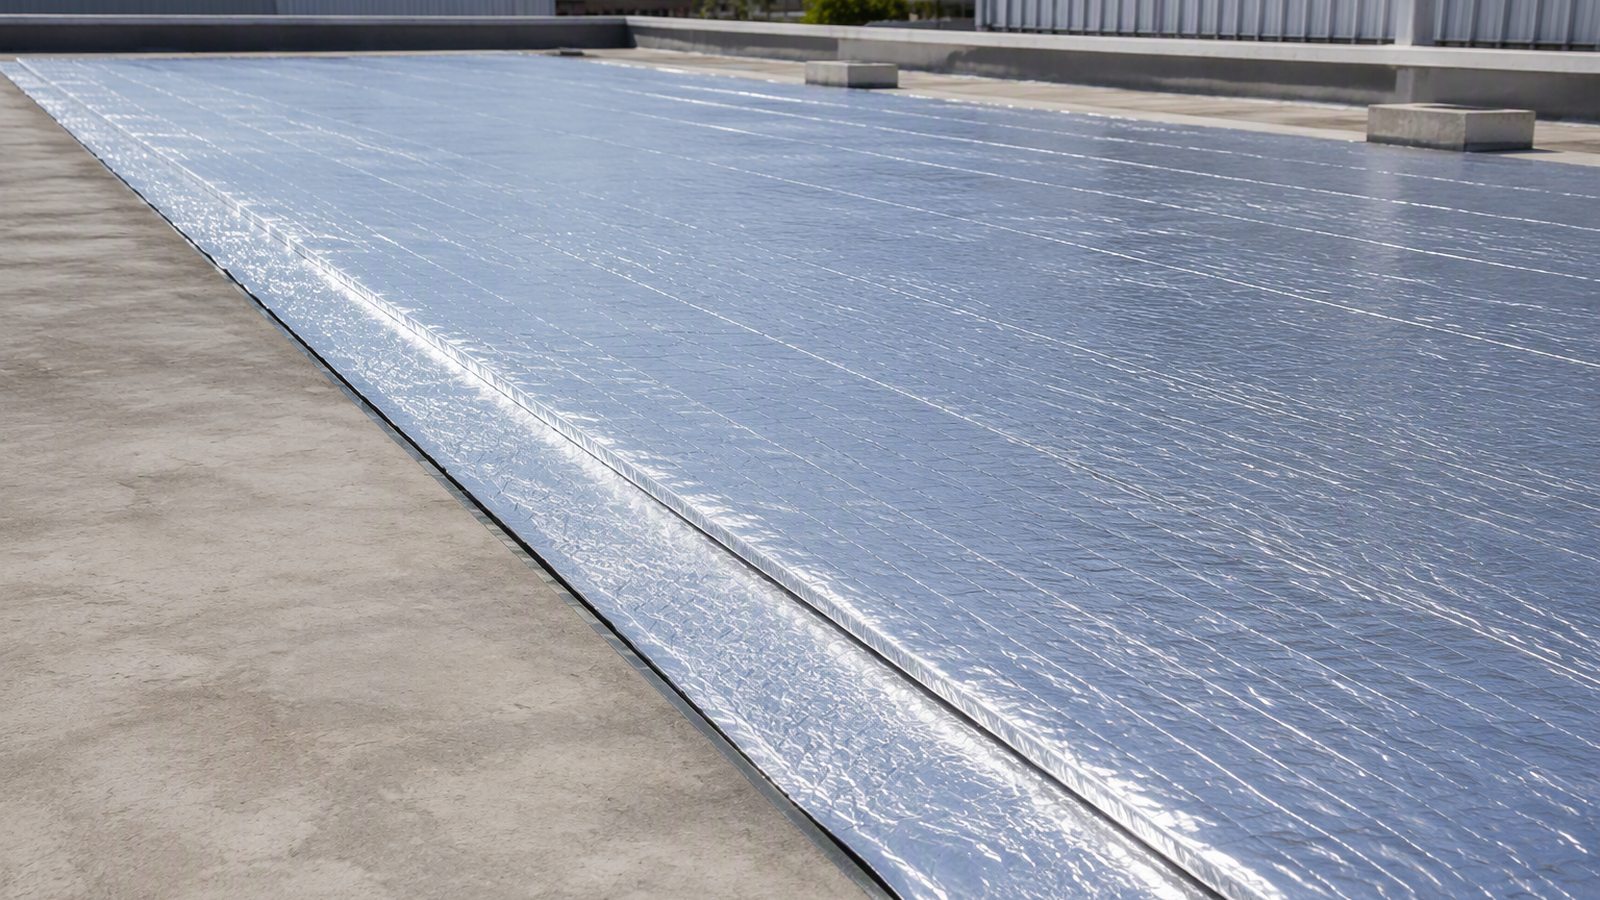
كيف تتصرف الرقائق عندما يُفرد الغشاء في صباح بارد، ويُثنى عند التراكب، ويُوطأ عليه؟
الصباح البارد هو أصعب ساعة في عمر وجه الرقائق، ويحدث قبل تثبيت أي شيء.
الرقائق الباردة تفقد قابلية السحب، فتقاوم الانثناء بدل أن تتبع الحامل. وعند التراكب يجب أن تُثنى دون تشقق، وتحت القدم يجب أن تتمدد موضعياً دون تمزق.
Dive deeper
الطبع هو ما يحدد هذا. رقائق بطبع O طرية ومطيعة: تتبع الحامل حول التراكب، وتقبل الثنية دون تشقق، وتتسامح مع وطأة الحذاء. وهي أيضاً أسهل في التشوّه بالعلامات. ورقائق بطبع H18 صلبة ومستوية وتُلف جيداً، لكنها في صباح بارد تتصرف كنابض: تقاوم الثنية، وترتد عن التراكب، والكسر الذي تأخذه حاد.
التراكب هو التفصيل الحرج. طبقتان من الغشاء، وقليل من اللاصق أو البيتومين الساخن، وجلد معدني رقيق يُثنى عبر الوصلة. الرقائق هي أرق عنصر وبالتالي تحمل أعلى انفعال، وإذا صُنعت الثنية في البرد فإن التشقق، حين يحدث، يمتد عبر الثنية ويصبح مساراً للماء إلى داخل التراكب. وهذا عيب لا يكشفه الفحص قبل التغطية بشكل موثوق.
الوطء هو الاختبار الثالث. الأحمال النقطية من الحذاء، والحصى المحتجز تحت القدم، وحافة الأداة، كلها تركز الانفعال في مساحة صغيرة، والبيتومين تحته يزحف بينما الرقائق لا تستطيع. الرقائق المطيعة تتشوه مع البيتومين؛ أما الصلبة أكثر من اللازم، أو الهشة بسبب سطح ملوث، فتتشقق على طول مسار السير. ولهذا يُتفق على الطبع مع التطبيق: فمن يختار بكرة رقائق ألمنيوم يوازن بين الاستواء على الآلة والتسامح على السطح.
ويُضاف إلى ذلك أن الغشاء لا يُفرد دائماً في الظروف نفسها. فالصباح البارد في موقع مظلل يختلف عن ظهر يوم صيف على سطح مكشوف، والرقائق التي تُقبل في أحدهما قد تُرفض في الآخر، ولهذا تُجرَّب الثنية على عينات من الموقع لا في القاعة فقط.
لماذا قد تتصرف الرقائق نفسها بشكل مختلف على سطح مائل وسطح مستو؟
اللفة نفسها والسبيكة نفسها، والحكم مختلف. هندسة السطح تغيّر ما يُطلب من الوجه.
المنحدر يصرف الماء بسرعة ويُظهر الوجه بزاوية نظر حادة، والسطح المستوي يحتفظ بالماء ويحمل حركة ويُفرش بصفائح أطول. والرقائق تُحكم بأنماط فشل مختلفة.
Dive deeper
على سطح مائل يغادر الماء. المطر يجري قبل أن يتمكن من الوقوف، فيقضي الوجه وقتاً أقل مبللاً ويُغسل الغبار في خطوط بدل أن يترسب في برك. والأحمال مختلفة أيضاً: شد الريح، والتثبيت الميكانيكي عبر الصفيحة، والحركة الحرارية على طول المنحدر. والوجه يُرى بزاوية حادة من الأرض، وهذه زاوية لا ترحم. فالتموج غير المرئي من الأعلى يظهر كخط ظل من الأسفل.
على سطح مستوٍ يبقى الماء. الركود يبقي الوجه مبللاً لمدد طويلة، وكل ما يستقر عليه يبقى، فتتكون طبقة باهتة وتضعف وظيفة الانعكاس أولاً حيث الصرف أسوأ. والصفائح أطول والوصلات أقل، فنمط الإجهاد يجد طولاً أكبر ليتراكم عليه. والوجه يحمل حركة أكثر بكثير: غرف التجهيزات، وممرات الخدمة، والأدوات، والتوريدات، وكلها أحمال نقطية على الجلد الرقيق نفسه.
الرقائق لا تتغير بين الحالتين، لكن الحامل والسُمك والطبع والتركيب تتغير. ولهذا تتحدث صناعة الرقائق عن الملاءمة للغرض لا عن درجة واحدة أفضل من غيرها، ولهذا لا يمكن افتراض أن غشاءً اعتُمد على بنية سطح مستوٍ سيؤدي بالشكل نفسه على منحدر. والبنية تُتفق مع تصميم الغشاء الخاص بالعميل.
وهناك فرق ثالث أقل ظهوراً: طريقة الانتقال بين السطحين. فالمنحدر ينتهي عند حافة أو مزرفة، والمستوي عند مصرف أو جدار، وكل تفصيل يفرض ثنية وشداً مختلفين على الوجه. وتُقرأ هذه التفاصيل مع تصميم السطح لا مع الرقائق وحدها. والقرار يعود إلى تفاصيل السطح قبل الرقائق.
ما الذي يجب أن يذكره منتج الأغشية في الاستفسار؟
الاستفسار الذي يذكر سماكة فقط يُجاب عنه بتخمين. والاستفسارات المفيدة تصف الغشاء والخط والسطح.
اذكر الحامل، ووزن الطلاء لديك، وسرعة الخط وترتيب الأسطوانات، ومتطلب الوجه المكشوف، ثم السبيكة والطبع والسماكة والعرض والقلب. واطلب بعد ذلك تجربة على تصميم غشائك نفسه.
Dive deeper
ابدأ بالغشاء. أي حامل: بيتومين مؤكسد، أم بيتومين معدّل بالبوليمر، أم مركّب لاصق. وهل هو مسلّح وبماذا. ووزن الطلاء لديك لكل وحدة مساحة، لأن هذا الرقم يحدد البيتومين المتاح عند السطح البيني. وعلى أي وجه توضع الرقائق، وجه الطقس أم الوجه السفلي، لأن المتطلبين ليسا واحداً.
ثم الخط. السرعة، ونوع الأسطوانة ونطاق الضغط، وترتيب التبريد، والشد الذي ستعمل به الرقائق. وهذا يحدد هل تناسب رقائق مستوية صلبة أم أخرى أطوع.
ثم الرقائق، بمصطلحات المصنع: سبيكة من 1050 أو 1060 أو 1100 أو 1235 أو 3003 أو 3004 أو 8011 أو 8021 أو 8079؛ وطبع من O أو H14 أو H16 أو H18 أو H22 أو H24؛ وسماكة من 0.005 إلى 0.20 مم؛ وعرض من 100 إلى 1500 مم؛ وقلب 76 أو 152 مم؛ وحد أدنى 3 MT لكل مقاس. وأضف متطلب السطح صراحةً: منزوع الشحوم، بأكسيد مضبوط، بلا زيت دلفنة متبقٍ، بورق بيني، ومغلف للتخزين الرطب. واذكر الميناء: Qingdao أو Tianjin أو Shanghai، والتجربة التي تريد تنفيذها.
وأخيراً ميّز هذا الاستخدام عن جيرانه: الرقائق لأغراض تحديد رقائق تغليف العزل الصناعي تجيب عن متطلبات أخرى، وكذلك أوجه الرقائق المستخدمة في عزل المباني. ووجه الغشاء ملتصق ومكشوف ويُوطأ عليه.
على غشاء العزل المائي تكون الرقائق وجهاً مكشوفاً لا تغليفاً. اتفق أولاً على حالة السطح والالتصاق، ثم على السُمك.