¿Qué hace el aluminio en una membrana impermeabilizante?
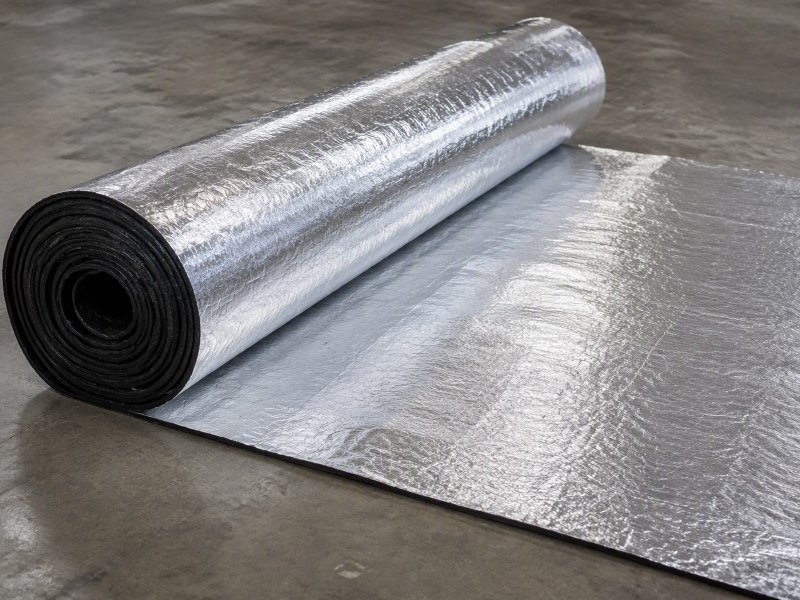
En una membrana con cara de aluminio, la lámina es la superficie expuesta, no un envoltorio. Esto es lo que hace, por qué la unión y el estado de la superficie deciden el resultado y qué conviene indicar en una consulta.
Una membrana con cara de aluminio que ampolla en el borde, o que muestra una ondulación ladera abajo, se decidió en el rodillo laminador, no en la cubierta.
En una membrana impermeabilizante, la lámina de aluminio es la cara exterior expuesta, unida a un soporte bituminoso o autoadhesivo. Refleja, resiste la intemperie y da el aspecto. La unión y el estado de la superficie importan más que el espesor.
A continuación se sigue la lámina desde la bobina hasta el rollo terminado y, después, hasta la consulta.
¿Qué hace realmente la lámina de aluminio en la cara expuesta de una membrana?
No es un envoltorio ni un acabado decorativo. En una membrana con cara de aluminio, el metal es la superficie que la cubierta orienta hacia el cielo.
La lámina se lamina sobre el soporte y pasa a ser la cara exterior de la membrana acabada. Refleja la radiación incidente, protege el betún de la exposición directa y da al rollo su acabado visible.
Dive deeper
Una membrana es un sistema de dos partes, y la lámina es la que se encuentra con el cielo. El soporte impermeabiliza: betún o un compuesto autoadhesivo, con refuerzo o sin él, en la constitución que pide el diseño de la cubierta. La lámina añade una piel metálica continua encima, de modo que la primera superficie que toca la luz solar es aluminio y no betún.
El reflejo es el primer trabajo. El betún desnudo absorbe la mayor parte de la energía solar que recibe y se calienta rápido, mientras que una cara metálica brillante devuelve una parte importante, así que la superficie se mantiene más fría y el betún inferior trabaja con una oscilación térmica menor. El efecto nunca es absoluto: el polvo y el crecimiento biológico se depositan en la cara y la apagan. El metal en sí es una hoja fina, brillante y dúctil, y su comportamiento en cubierta depende mucho más de cómo se fija y se mantiene limpio que de cualquier cifra de laboratorio.
El segundo trabajo es la exposición. La lluvia, el grano arrastrado por el viento, el granizo y el tránsito llegan primero a la cara, y la lámina absorbe esa abrasión en lugar del betún. También da aspecto a la cubierta, porque una membrana con cara metálica se lee como una superficie uniforme desde el suelo. Una cara que parece irregular a distancia suele salir irregular de fábrica.
¿Por qué la unión entre la lámina y el soporte bituminoso es el verdadero problema técnico?
Dos materiales sin casi nada en común tienen que seguir unidos toda la vida de la cubierta, con calor, frío y movimiento.
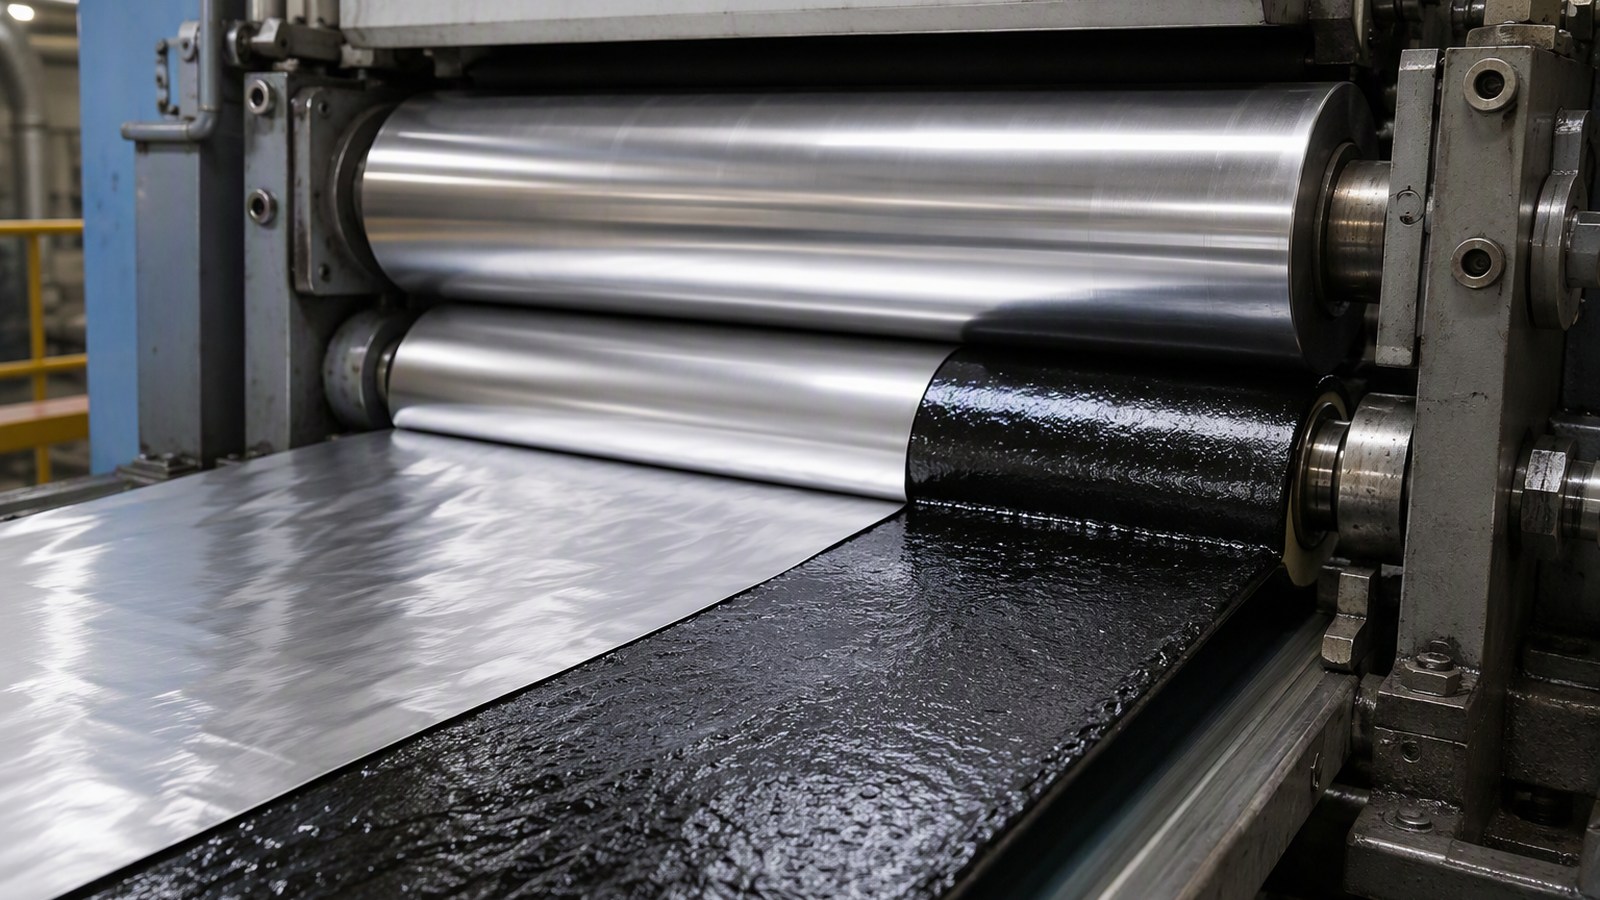
El aluminio es inorgánico y siempre lleva una capa de óxido; el betún es orgánico y lo moja con dificultad. La unión depende de una película fina de betún caliente que se ancla al metal bajo presión, y ahí es donde falla.
Dive deeper
La adherencia entre aluminio y betún no es una amistad química. El óxido que se forma a los pocos segundos de exposición al aire es polar e inorgánico; el betún es una mezcla de hidrocarburos apolar. No se unen como un imprimador se une al metal, así que lo que mantiene junta una membrana con cara metálica es el mojado, el anclaje mecánico en la textura superficial de la lámina y la resistencia cohesiva de la película de betún atrapada entre ambos.
Los modos de fallo lo reflejan. Una ampolla es una bolsa donde el betún nunca mojó el metal, o donde algo se expandió después. Un levantamiento de borde es una unión falta de betún en el recorte. Una delaminación diferida suele ser la interfaz trabajando a cortante, porque el aluminio y el betún se dilatan y contraen en muy distinta medida a lo largo de un día y de una estación, y la lámina es el elemento más rígido y más delgado del sándwich.
Por eso una membrana con cara metálica se cualifica como sistema. Una lámina de aluminio 1100 de 0,1 mm puede unirse de forma limpia en una línea de recubrimiento y levantarse en otra que trabaja con otro grado de betún, otro rodillo y otro perfil de enfriamiento. El material no lleva la unión consigo; la línea hace la unión, lote tras lote.
¿Qué decide realmente que esa unión se mantenga?
No una sola variable. La unión se hace en uno o dos segundos en el rodillo, y todo lo que llega allí participa.
Temperatura y espesor de película del betún, presión y tiempo de contacto, velocidad de enfriamiento, tensión de banda y estado de la superficie de la lámina deciden el resultado en conjunto. Cambiar uno obliga a mover los demás.
Dive deeper
Empecemos por el betún. Tiene que estar lo bastante caliente para mojar el metal y lo bastante fluido para entrar en la textura superficial, pero aún lo bastante viscoso para quedarse donde se pone. Demasiado frío y se posa sobre la lámina como grasa en una sartén fría; demasiado caliente y se oxida y pierde la pegajosidad que hace la unión. La película debe ser gruesa como para rellenar la textura de ambas superficies y fina como para que el rodillo las ponga en contacto real. La ventana es estrecha, y el gramaje de recubrimiento propio de cada fabricante define por dónde puede correr la línea.
Después, la máquina. La presión y el tiempo de contacto deciden cuánto betún se desplaza y con qué intimidad se prensa la lámina. La corona y la dureza del rodillo deciden si esa presión es uniforme en una banda ancha o se concentra en el centro. El enfriamiento decide cuánta tensión queda congelada en el laminado antes de enrollarlo, y la tensión de banda decide si la lámina entra plana o ya luchando contra un patrón de deformación.
Las asociaciones del sector europeo del aluminio describen la cadena aguas arriba, pero la unión se hace en la línea del cliente y con sus ajustes. El resultado útil de una prueba es un registro: temperatura del betún, gramaje de película, ajuste del rodillo, velocidad, enfriamiento, tensión y el lote de lámina utilizado. Sin él, un buen resultado no se repite.
¿Por qué el estado de la superficie importa más que el espesor?
Una lámina gruesa con aceite de laminación se levantará donde una fina y limpia aguanta, y la diferencia aparece meses después en la cubierta.
El aceite de laminación, el óxido suelto, la humedad y el polvo se interponen entre el metal y el betún. La unión se forma en la superficie, así que la superficie es la especificación; el espesor solo fija cómo se maneja la hoja.
Dive deeper
Tres contaminantes hacen casi todo el daño. El aceite de laminación residual es el más habitual: es invisible en una bobina brillante, sobrevive al rodillo y más tarde migra y se vaporiza, dejando una bolsa donde debería haber betún adherido. El óxido suelto es el segundo: una capa pulverulenta falla de forma cohesiva, así que la lámina se despega con una película gris sobre el betún, y ninguna presión lo arregla. La humedad y el polvo son el tercero, y suelen ser un problema de embalaje y almacenamiento.
El espesor tiene otra función. Fija la resistencia de manejo, cómo salva un soporte irregular, cómo se enrolla y cuánto maltrato soporta en obra. Son requisitos reales. Pero el grosor no compra adherencia: duplicar el espesor duplica el metal que hay que sujetar y, con una interfaz contaminada, solo da una lámina más gruesa que despegar. Una cara fina y limpia puede superar a una gruesa contaminada en un ensayo de despegue.
El estado de la superficie es, por tanto, una línea de la consulta y no un supuesto. El desengrase, el control del óxido, el interfoliado y el embalaje forman parte de la conversación, y la gama de lámina industrial y técnica suele ser el punto de partida, porque los mismos trenes que laminan lámina para transformación laminan también los espesores mayores que se usan en membranas.
¿De dónde vienen las arrugas y las ondulaciones en una cara expuesta de aluminio?
Casi nunca de la cubierta. Se generan aguas arriba y la cubierta solo las hace visibles con el sol bajo.
Las arrugas vienen de diferencias de tensión en el ancho de la banda, de bandas de espesor, de la curvatura, de la contracción desigual al enfriar y de la superficie del propio soporte. En una cara expuesta son permanentes y públicas.
Dive deeper
La causa más común es el perfil de tensión. Una bobina no es perfectamente plana, y una banda ligeramente combada o con una franja más gruesa en un borde corre más tensa por ese lado. El borde flojo tiene que ir a alguna parte, así que ondula, y el rodillo prensa esa ondulación de forma permanente en el laminado. Lo mismo ocurre cuando el soporte no es plano.
El enfriamiento añade un segundo mecanismo. La lámina y el betún contratan en distinta medida al salir del rodillo, y si la hoja se enrolla mientras aún se mueve, la deformación diferencial queda guardada en el rollo. Sale después como ondulaciones transversales o como una ola en un borde, a menudo tras unos días de almacenamiento, y por eso un rollo que parecía aceptable en la bobinadora puede rechazarse en la puerta del cliente.
La manipulación añade un tercero. Un rollo aplastado, o guardado donde la humedad oscila, traslada su daño a la cara. Una tensión de bobinado demasiado alta imprime las capas inferiores a través de una lámina fina y deja un dibujo acolchado que ningún instalador puede quitar. En cubierta, una ondulación retiene agua y suciedad, se convierte en una línea visible en una estación y crea un punto alto donde se concentra el tránsito. Por eso la industria del aluminio trata la planitud como una propiedad del producto laminado.
¿Cómo se comporta la lámina cuando la membrana se desenrolla en una mañana fría, se dobla en un solape y se pisa?
Una mañana fría es la hora más dura en la vida de una cara de aluminio, y ocurre antes de fijar nada.
La lámina fría pierde ductilidad, así que se resiste a doblarse en vez de seguir al soporte. En un solape debe doblarse sin agrietarse y, bajo la pisada, estirarse localmente sin romperse.
Dive deeper
El temple decide esto. Una lámina en temple O es blanda y dócil: sigue al soporte alrededor de un solape, acepta un doblez sin grieta y perdona la pisada. También se marca con más facilidad. Una lámina H18 es rígida, plana y bobina bien, pero en una mañana fría se comporta como un resorte: se resiste al doblez, rebota fuera del solape y la marca que toma es viva.
El solape es el detalle crítico. Dos capas de membrana, un poco de adhesivo o betún caliente y una piel metálica fina doblada a través de la junta. La lámina es el elemento más delgado y por tanto el que soporta mayor deformación, y si el doblez se hace en frío la grieta, cuando aparece, corre a través de él y se convierte en camino de agua hacia el solape. Es un fallo que la inspección antes de cubrir no detecta de forma fiable.
Caminar es la tercera prueba. Las cargas puntuales de una bota, el grano atrapado y el filo de una herramienta concentran la deformación en un área pequeña, y el betún inferior fluye mientras la lámina no puede. Una lámina dúctil se deforma con el betún; una demasiado dura, o fragilizada por una superficie contaminada, se agrieta a lo largo de la línea de tránsito. Por eso el temple se acuerda con la aplicación: quien elige una bobina de lámina de aluminio equilibra la planitud en máquina con la tolerancia en cubierta.
¿Por qué la misma lámina puede comportarse distinto en una cubierta inclinada y en una plana?
Mismo rollo, misma aleación, veredicto distinto. La geometría de la cubierta cambia lo que se le pide a la cara.
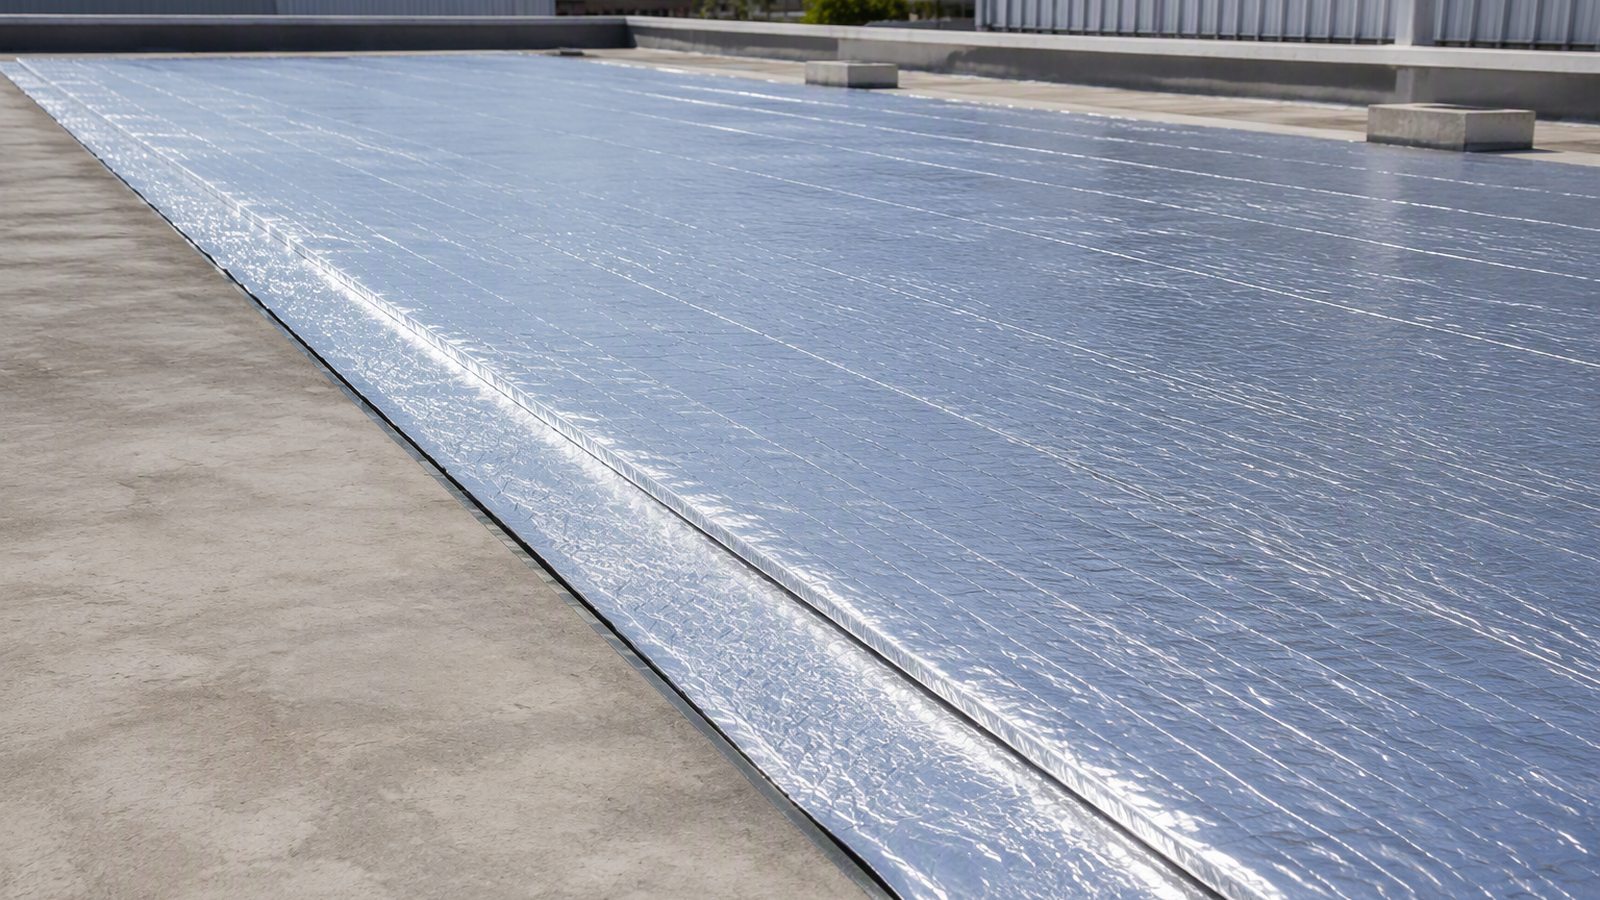
Una pendiente evacua el agua rápido y muestra la cara en ángulo rasante; una cubierta plana retiene agua, soporta tránsito y se coloca en paños más largos. La lámina se juzga por fallos distintos.
Dive deeper
En una cubierta inclinada el agua se va. La lluvia corre antes de poder estancarse, así que la cara está menos tiempo mojada y la suciedad se lava en regueros en lugar de depositarse en charcos. Las cargas también cambian: succión del viento, fijación mecánica a través del paño y movimiento térmico a lo largo de la pendiente. Y la cara se ve en ángulo rasante desde el suelo, que no perdona. Una ondulación invisible desde arriba se ve como una línea de sombra desde abajo.
En una cubierta plana el agua se queda. El estancamiento mantiene la cara mojada largos periodos y lo que se posa se queda, así que se forma una película mate y la función reflectante se debilita primero donde peor drena. Los paños son más largos y las juntas menos, así que un patrón de deformación tiene más longitud donde acumularse. La cara también soporta mucho más tránsito: salas de máquinas, pasillos de servicio, herramientas y entregas, cada uno una carga puntual sobre la misma piel fina.
La lámina no cambia entre los dos casos, pero el soporte, el espesor, el temple y la instalación sí. Por eso el sector de la lámina habla de idoneidad para el uso y no de un grado mejor que otro, y por eso una membrana cualificada sobre una cubierta plana no puede darse por buena en una inclinada. La estructura se acuerda con el diseño de membrana del propio cliente.
¿Qué debe indicar un fabricante de membranas en una consulta?
Una consulta que solo indica un espesor se responde con una suposición. Las útiles describen la membrana, la línea y la cubierta.
Indique el soporte, su gramaje de recubrimiento, la velocidad de línea y el rodillo, el requisito de cara expuesta, y además aleación, temple, espesor, ancho y mandril. Pida después una prueba sobre su propio diseño de membrana.
Dive deeper
Empiece por la membrana. Qué soporte: betún oxidado, betún modificado con polímero o un compuesto autoadhesivo. Si lleva refuerzo y de qué tipo. Su gramaje de recubrimiento por unidad de superficie, porque esa cifra fija el betún disponible en la interfaz. Sobre qué cara va la lámina, cara a la intemperie o cara inferior, ya que no son el mismo requisito.
Después, la línea. Velocidad, tipo de rodillo y rango de presión, disposición de enfriamiento y la tensión a la que correrá la lámina. Eso decide si encaja mejor una lámina plana y dura o una más dócil.
Y después la lámina, en los términos con los que trabaja un tren de laminación: aleación entre 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 u 8079; temple entre O, H14, H16, H18, H22 o H24; espesor de 0,005 a 0,20 mm; ancho de 100 a 1500 mm; mandril de 76 o 152 mm; y un pedido mínimo de 3 MT por medida. Añada el requisito de superficie de forma explícita: desengrasada, óxido controlado, sin aceite de laminación residual, interfoliada y embalada para almacenamiento húmedo. Indique el puerto, Qingdao, Tianjin o Shanghái, y la prueba que quiere ejecutar.
Por último, distinga este uso de los vecinos: la lámina para especificar lámina para el revestimiento de aislamiento industrial responde a otras exigencias, y también las caras de lámina usadas en aislamiento de edificios. Una cara de membrana va unida, expuesta y pisada.
En una membrana, la lámina es una cara expuesta, no un envoltorio. Acuerde primero el estado de la superficie y la unión; después, el espesor.