ما هو تلبيس رقائق الألمنيوم ومتى تحتاج إليه؟
دليل واضح لمهندسي التغليف والمحوِّلين والمشترين حول الورنيش الواقي وورنيش اللحام الحراري على رقائق الألمنيوم: متى يُحتاج كل منهما، وكيف يُتفق على الوزن ونافذة اللحام، وما يُذكر في الطلب.
قد يلتحم رول رقائق غير ملبَّس ويُطبع ويُلَمَّن بشكل مختلف على كل خط، لذا قد تفشل مواصفة نجحت مرة في الدورة التالية. وكثيرًا ما يكون التلبيس هو الحل.
التلبيس يعني تطبيق طبقة عضوية رقيقة ومتواصلة على وجه واحد أو وجهين من رقائق الألمنيوم. يقاوم الورنيش الواقي المواد الكيميائية والتآكل؛ وورنيش اللحام الحراري (HSL) يجعل الرقائق تلتحم بنفسها أو بركيزة أخرى بالحرارة والضغط.
ولأن كلا الطلاءين يبدوان متطابقين على رول مُنجَز، لا يظهر الفرق إلا على الخط. وتتبع الأقسام الثمانية التالية أكثر الأسئلة التي يطرحها المشترون والمحوِّلون والمعبِّئون.
ماذا يعني تلبيس رقائق الألمنيوم فعليًا؟
التلبيس خطوة طلاء وليس تغييرًا في السبيكة؛ إذ تضع أسطوانة راتنجًا سائلًا على سطح الرقائق، ثم يُجفَّف ويُعالَج.
التلبيس يعني تغليف رقائق الألمنيوم بطبقة عضوية رقيقة تبقى مرنة بعد المعالجة، فيبقى الرول صالحًا للتقطيع والطباعة والتلمين ثم اللحام الحراري لاحقًا.
Dive deeper
تصوّر الرقائق كركيزة والورنيش كطبقة خارجية وظيفية. يحتفظ المعدن الأساسي بخواص الحاجز والتشكيل، بينما يضيف الطلاء ما تحتاجه التطبيقات: التصاقًا أو مقاومة كيميائية أو انزلاقًا أو قابلية للحام. ويجري الطلاء بعد الدرفلة والتلدين، لذا تُختار السبيكة والصلابة أسفله أولًا، وعلى الورنيش أن يناسب هذا الاختيار لا أن يحل محله.
يُطبَّق الورنيش عادةً ضمن خط التقطيع أو الطباعة أو التلمين، أو في مرحلة مخصصة. وتُقاس الطبقة الرطبة بأسطوانة، ثم تمر عبر فرن تُطرد فيه المذيبات وتُعالَج الراتنجات. والمهم على الخط أن تبقى الطبقة الجافة متواصلة ومرنة وخالية من الثقوب بعد الطي والتشكيل وأي معالجة حرارية تتعرض لها العبوة. والانتظام على كامل العرض لا يقل أهمية عن الوزن الاسمي، لأن أي بقعة رقيقة تصبح تسريبًا أو لحامًا ضعيفًا.
ولأن الرقائق تُدرفَل بسماكة 0.005-0.20 mm وبعرض 100-1500 mm، يمكن لخط طلاء واحد أن يخدم منتجات كثيرة. وتتوفر معلومات عامة عن كيفية إنتاج الرقائق في رقائق الألمنيوم على ويكيبيديا. وسواء كنت تشتري رقائق الألمنيوم الدوائية أو رقائق للغذاء، فالسؤال نفسه: هل يؤدي الطلاء ما لا يستطيع المعدن الأساسي أداءه؟ وتُقاس جودة الطلاء عمليًا بفحص التغطية والتجانس وخلو السطح من العيوب، إضافةً إلى وزن الطبقة الجافة. وعندما يُطلب صنف جديد، يُفضَّل مطابقة الطلاء مع الركيزة والمنتج والخط منذ البداية بدل اللجوء إلى تعديلات متأخرة على الخط، وهو ما يكلف وقتًا ومادة.
ما الفرق بين الورنيش الواقي وورنيش اللحام الحراري؟
كلاهما طلاء عضوي، لكنهما يحلان مشكلتين مختلفتين: أحدهما يحمي السطح والآخر يجعله يلتحم.
يعزل الورنيش الواقي المعدن عن الرطوبة والأحماض والكبريت والاحتكاك. أما ورنيش اللحام الحراري (HSL) فيُصمَّم ليلين ويلتحم بالحرارة والضغط، فيربط الرقائق بالرقائق أو الرقائق بفيلم.
Dive deeper
الورنيش الواقي أنظمة متصلبة بالحرارة عادةً. وبمجرد معالجتها لا تلين مرة أخرى؛ فهي موجودة لإبعاد المعدن عن المنتج. وتُستخدم حيث كانت الرطوبة أو الأحماض أو الأغذية المحتوية على الكبريت أو الحشوات المالحة أو مواد التنظيف ستهاجم الرقائق أو تلطخها، وحيث يجب أن يقاوم سطح مطبوع أو غير مطبوع الاحتكاك والخدش.
أما ورنيش اللحام الحراري فهو لدن بالحرارة بحكم تصميمه. يبقى صلبًا في درجة حرارة الغرفة ويلين عند تطبيق الحرارة والضغط، ثم يلتحم بمادة مواجهة أثناء تبريده. ولذلك يمكن لرقائق بورنيش HSL أن تلتحم بنفسها أو بفيلم أو بكرتون مطلي، مكوِّنةً حافة قابلة للتقشير أو ملحومة في غطاء أو كيس أو بليستر.
الفرق العملي هو ما يُطلب من الطلاء أن يتحمله. فالورنيش الواقي يجب ألا يسيل أو يلتحم؛ أما ورنيش اللحام الحراري فيجب أن يسيل ويلتحم عند حرارة مضبوطة ثم يثبت. وبعض التركيبات تحمل طلاءً واقيًا على جهة المنتج وطلاء لحام حراري على الخارج، فيؤدي رول واحد وظيفتين ويجب أن يحدد الطلب أي جهة تحمل أيًّا منهما. ويظهر اختيار العائلة الخطأ على شكل رولات متلاصقة أو أكوام ملتصقة أو لحامات تُقشَّر بسهولة مفرطة، كما هو موضح في رقائق الألمنيوم مقابل فيلم PP للأغطية. ومن الناحية العملية، يُختار الورنيش الواقي لحماية المظهر والعمر التخزيني، ويُختار ورنيش اللحام الحراري لبناء العبوة وربطها، وكثيرًا ما يُجمع بينهما على وجهي الورقة نفسها.
متى يحتاج المُحوِّل أو المُعبِّئ إلى رقائق ملبَّسة فعلًا؟
تُحتاج الرقائق الملبَّسة حين لا تستطيع رقائق غير معالجة تلبية أحد أربعة مطالب: مقاومة كيميائية، أو لحام موثوق، أو فصل مضبوط، أو متانة طباعة.
وعمليًا يغطي ذلك عدة منتجات مألوفة، من أغطية البليستر إلى أغطية الألبان والأكياس الملحومة والصواني المطلية، حيث يؤدي الطلاء عملًا لا يستطيع المعدن العاري أداءه.
Dive deeper
في التغليف الدوائي، يتيح ورنيش اللحام الحراري لغطاء البليستر أن يلتحم بفيلم التشكيل مع وجه خارجي نظيف قابل للطباعة، بينما يمكن للطلاء الواقي أن يبقي جهة الدواء خاملة. وكثيرًا ما يبدأ المشترون من دليل مواصفات مثل كيفية تحديد مواصفات رقائق البليستر الدوائية.
وفي تغليف الأغذية والمنازل، تدعم الطلاءات أغطية الأكواب والصواني، والأكياس الملحومة، وأغطية الألبان، والعبوات التي يجب أن تقاوم الأحماض والزيوت والدهون. كما يساعد الطلاء الواقي مواد العبوات والصواني شبه الصلبة على الحفاظ على مظهرها خلال التعبئة والرص، ولهذا كثيرًا ما يُحدَّد رقائق التغليف والعبوات بطلاء.
والمحوِّل يحتاج الورنيش عندما تعتمد عليه المعدات اللاحقة: خط تشكيل وتعبئة ولحام يجب أن يعمل بسرعة، أو طابعة تحتاج سطحًا متقبلًا، أو ماكينة تلمين تحتاج التصاقًا موثوقًا. وإذا لم توجد أي من هذه الضغوط وكان المنتج غير ضار، فقد تكفي رقائق غير ملبَّسة بصلابة مناسبة، وإضافة طلاء لن تضيف سوى تكلفة ومتغير جديد. وعمليًا، يكون العامل الحاسم هو شكل العبوة وماكينة اللحام أكثر من الرقائق نفسها، لذا يبدأ الاستفسار من المنتج والخط ثم يعود إلى الطلاء. كما تُستخدم الرقائق الملبَّسة حيث تحتاج العبوة إلى فتح نظيف دون تمزّق، وحيث يجب أن تُخترق أو تُقشَّر الأغطية بسلاسة، وفي بعض البطاقات المطبوعة التي يجب أن تظل واضحة بعد التعامل. وعندما تكون هذه المتطلبات موجودة، يصبح الطلاء ضرورة تصميمية لا خيارًا تجميليًا.
كيف يُتفق على وزن الورنيش ونافذة اللحام؟
يُتفق على أمرين عند تحديد رقائق ملبَّسة: مقدار الطلاء على الورقة، وظروف اللحام التي ستُنجَز بها.
وكلاهما مرتبط بخط العميل نفسه، فلا يوجد شيء منهما شامل؛ وأرقام العمل تُحدَّد بالتجربة على الماكينة المستهدفة لا بقيمة ثابتة في كتالوج.
Dive deeper
يُعبَّر عن وزن الطلاء عادةً بالغرام لكل متر مربع من الطبقة الجافة، ويمكن تحديده بشكل مختلف لجهتي الرقائق. وتعتمد القيمة المناسبة على الركيزة المراد لحامها، وقوة اللحام المطلوبة، وسرعة الماكينة، والإجهاد الذي يجب أن تتحمله العبوة: التعقيم بالبخار أو البسترة أو التجميد أو المعالجة تحت الضغط أو التخزين العادي. ويُورَّد ضمن نطاق يُتفق عليه مع المشتري لا كرقم ثابت واحد.
ونافذة اللحام هي نطاق الحرارة والضغط وزمن المكوث الذي يحقق فيه الخط لحامًا متسقًا. وتُحدَّد على ماكينة لحام العميل، باستخدام فكوكه وفيلمه المواجه وسرعة خطه، لأن الورنيش نفسه قد يلحم جيدًا على ماكينة وسيئًا على أخرى. والنوافذ الضيقة أصعب في الحفاظ عليها عند السرعات العالية؛ أما الواسعة فتمنح المشغلين هامشًا أكبر.
تنشر جهات القطاع مثل جمعية صناعة رقائق الألمنيوم معلومات عامة، لكن أرقام العمل تأتي دائمًا من تجربة على الخط المستهدف. وعندما يتغير منتج أو فيلم مواجه، تُعاد مراجعة النافذة بدل افتراضها، لأن حشوة جديدة قد تُزحزح النطاق الصالح. ولذلك يعني تغيير المورّد دائمًا تجربة جديدة لا نسخًا لإعداد قديم. ولأن الوزن والنافذة يعتمدان على الخط، يُوثَّق الاختبار عادةً في تقرير يذكر الركيزة والفيلم المواجه والسرعة والحرارة والضغط وزمن المكوث، حتى يمكن إعادة إنتاج الإعداد لاحقًا. كما يُراجَع الأمر نفسه عند تغيير نوع المنتج أو سماكة الرقائق، لأن ذلك قد يغيّر انتقال الحرارة داخل العبوة وبالتالي سلوك اللحام.
ما الذي يغيّره التلبيس في الطباعة والتلمين؟
يغيّر التلبيس السطح الذي تلقاه الطابعة أو ماكينة التلمين، وهذا يغيّر نافذة العملية بأكملها.
في الطباعة يتحكم الطلاء في كيفية انتشار الحبر وترسّخه؛ وفي التلمين يحدد مدى جودة التصاق اللاصق، لذا ينتمي إلى المواصفة من البداية.
Dive deeper
في الطباعة، يتحكم الطلاء في كيفية انتشار الحبر وفي مدى ترسّخه. فقد يحسّن الورنيش المتقبل الالتصاق ومقاومة الاحتكاك؛ بينما قد يفعل ورنيش الانزلاق أو الفصل العكس تمامًا إذا وقع على الوجه الخطأ. ولهذا يجب تحديد ترتيب الطباعة والجهة المطلية معًا. وحين يحتاج التصميم إلى وجه رسومي ووجه لحام في آن واحد، على الطابع والمحوِّل أن يتفقا على موضع كل طلاء قبل نقش أي أسطوانة.
وفي التلمين، تكون المسألة هي الالتصاق. فقد يحتاج السطح الملبَّس إلى نظام لاصق مختلف عن الرقائق العارية، وقد تتغير دورة المعالجة لأن الطلاء يمكن أن يؤثر في تحرير المذيبات. بعض التركيبات تلمّن الرقائق مع فيلم، وأخرى مع ورق أو كرتون؛ وكل منها يتطلب زوجًا متوافقًا من الطلاء واللاصق. وتتوفر معلومات عامة عن الألمنيوم كمادة في جمعية الألمنيوم.
باختصار، التلبيس ليس إضافة تجميلية. فهو يحدد كيفية تصرف الرقائق في المطبعة وفي ماكينة التلمين، لذا يجدر الاتفاق عليه مبكرًا بدل إضافته كحل متأخر حين يفشل شيء على الخط. والورنيش المضاف متأخرًا قد يفرض تغييرات في الحبر واللاصق وتصميم اللحام دفعة واحدة. ولهذا يُستحسن تضمين الطلاء في ملف التصميم مع تحديد الجهة الرسومية وجهة اللحام، لأن الخطأ في ذلك قد يعني إعادة النقش أو تغيير مواد الطباعة بأكملها. وقد يغيّر الطلاء أيضًا إعدادات التجفيف في المطبعة، فينبغي الاتفاق على هذه النقاط مع الطابع والمورّد معًا.
ما الذي يجب أن يذكره المشتري عند طلب رقائق ملبَّسة؟
الطلب وثيقة فنية لا قائمة تسوق، والرقائق الملبَّسة تحمل متغيرات أكثر من الرقائق غير الملبَّسة.
الاستفسار الكامل يذكر المعدن والطلاء والجهة والمادة المواجهة المقصودة وظروف اللحام المتوقعة، كل ذلك في مكان واحد.
Dive deeper
على الأقل، ينبغي للمشتري أن يحدد السبيكة والصلابة، والسماكة والعرض، ومقاس القلب، لأنها تحدد سلوك التشكيل والمناولة. وتشمل الخيارات الشائعة 1050 و1060 و1100 و1235 و3003 و3004 و8011 و8021 و8079 بصلابات O وH14 وH16 وH18 وH22 وH24، وإن كان المطابق النهائي يتبع التطبيق دائمًا. كما ينبغي تأكيد الشكل، لفافة أو صفيحة، والقلب المطلوب 76 mm أو 152 mm.
ثم الطلاء نفسه: أي عائلة، واقٍ أم لحام حراري؛ وأي جهة أو جهتين؛ والمادة المواجهة المقصودة. وينبغي أن يذكر المشتري ظروف اللحام المتوقعة على الخط، والمنتج المراد تغليفه، وأي تعرض حراري أو كيميائي. وإذا كانت الرقائق ستُطبع، فجهة الطباعة ونوع الحبر مهمان أيضًا. ويظهر ملخص عملي لمنطق الشراء على رقائق الألمنيوم للتغليف.
وأخيرًا، ينبغي ذكر الكمية والتعبئة والوجهة. والحد الأدنى المعتاد للطلب هو 3 MT لكل مقاس للمواد المطلية، وينبغي طرح أي انحراف مبكرًا لا عند التأكيد، حتى يمكن مطابقة الطلاء للدورة بدل تخمينه لاحقًا. وما يُترك دون ذكر يُميل إلى الحل بالافتراض، والافتراض في طلب طلاء مكلف التراجع عنه. ومن المفيد إرفاق رسم أو عيّنة مرجعية توضّح الجهة المطلية وكيفية لفّ الرول، لأن الوصف النصي وحده قد يُفهَم بشكل مختلف. ويُستحسن أيضًا تحديد برنامج العمل المتوقع، ونوع المنتج الملامس، وظروف التخزين قبل الفتح، حتى يجري اختيار الطلاء على أساس كامل لا مجزأ، ويُتجنَّب الحل بالافتراض لاحقًا.
كيف تُورَّد رقائق الألمنيوم الملبَّسة وتُعبَّأ وتُشحن؟
تنتقل الرقائق المطلية وتُخزَّن بشكل مختلف عن الرقائق العارية، لذا تستحق تفاصيل التوريد قسمًا خاصًا بها.
تُورَّد المادة عادةً بسماكة 0.005-0.20 mm وبعرض 100-1500 mm، على قلب 76 mm أو 152 mm، محمية بغلاف لأن الطلاء وجه حساس.
Dive deeper
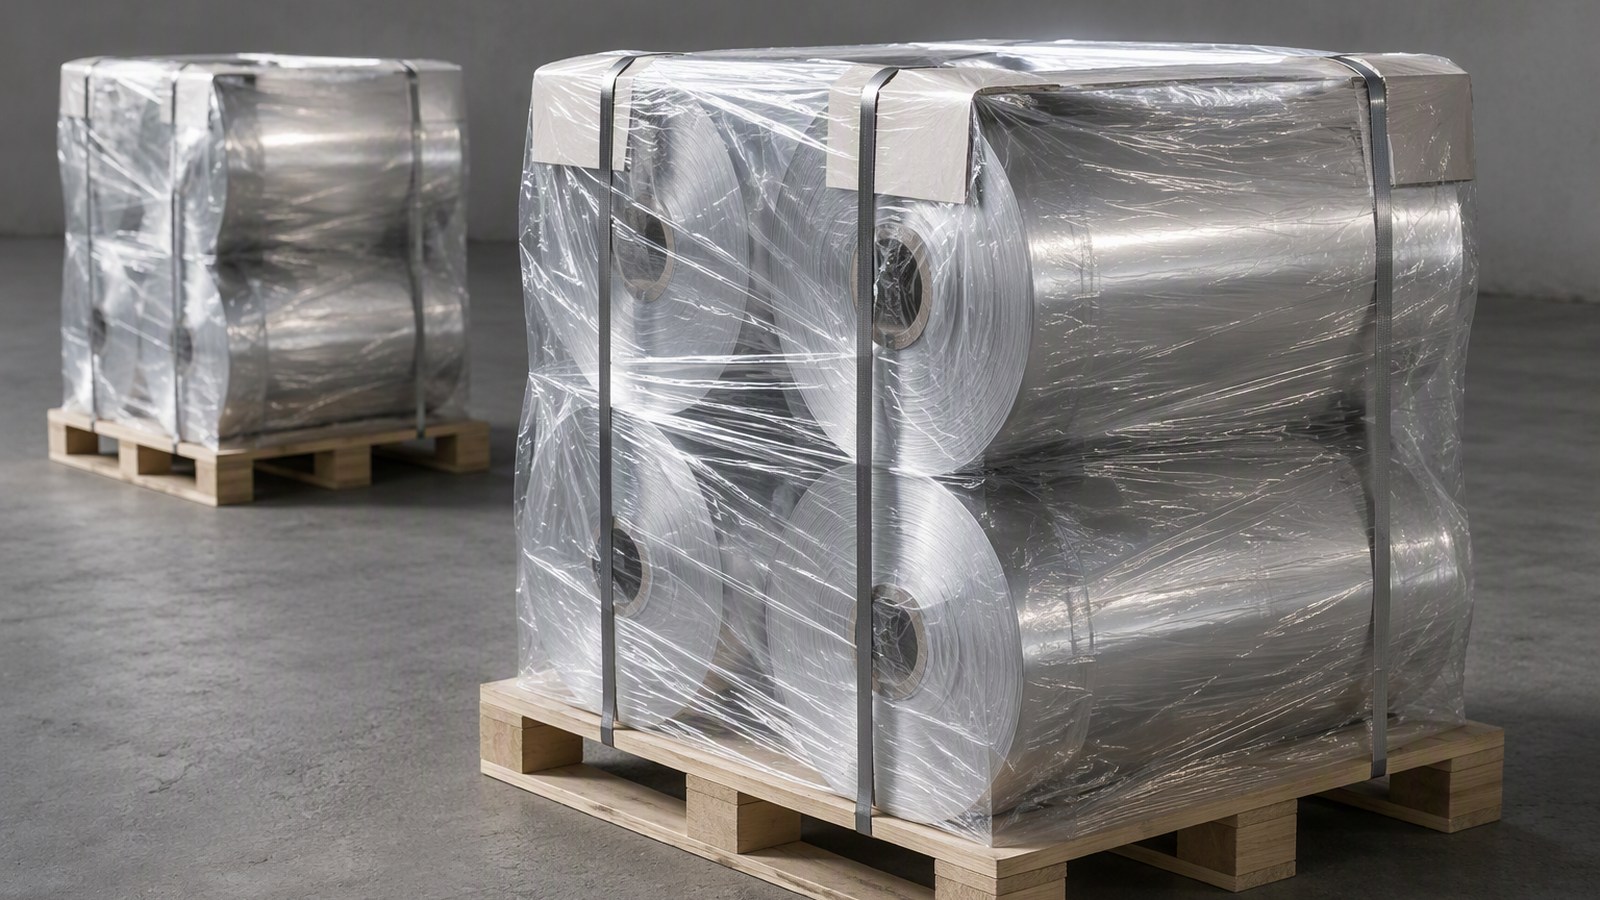
ولأن الطلاء يضيف سطحًا حساسًا، تصبح التعبئة أهم من حالة المواد العارية. وتُورَّد اللفائف عادةً بعين إلى السماء أو عين إلى الحائط على منصة خشبية، مع غلاف حاجز للرطوبة، بحيث يُحمى الوجه من الاحتكاك والغبار والرطوبة أثناء النقل وفي المستودع.
وينبغي للمشتري أن يؤكد إن كان يريد المادة لفافة أم صفائح مقطوعة، وكيف ستُناول المنصة، وكم يمكن أن تبقى قبل الاستخدام. فالأسطح الملبَّسة أكثر حساسية من المعدن العاري للتخزين الرطب المطوّل، لذا فالحاجز الرطوبي والرص السليم ليسا اختياريين.
ويُنظَّم الشحن عادةً من موانئ مثل Qingdao أو Tianjin أو Shanghai، ويتوقف الاختيار على الوجهة والجدول الزمني. وتساعد البيانات الواضحة عن الجهة المطلية والسبيكة والصلابة والمقاس المستودع المستقبِل على وضع الرول الصحيح على الماكينة الصحيحة.
ولا توجد في أي من هذه النقاط غرابة بمفردها، لكنها معًا تفسر لماذا يستغرق استفسار الرقائق الملبَّسة وقتًا أطول قليلًا للتأكيد من استفسار الرقائق العارية، ولماذا توفر ملاحظة تعبئة واضحة وقتًا في الطرف الآخر. فملاحظة قصيرة تذكر الجهة المطلية والسبيكة والمقاس تمنع اختلاط الرولات في المستودع. ومن الناحية العملية، يساعد الاتفاق على اشتراطات اللف والتغليف منذ الاستفسار الأول على تجنّب إعادة اللفّ عند الوصول. ويُفضَّل كذلك تحديد من يتحمل مسؤولية الأضرار أثناء النقل، وكيف تُعالَج الشكاوى، حتى يكون التسليم متوقعًا للطرفين. فالتفاصيل المتفق عليها مسبقًا تقلل المفاجآت عند الاستلام وتساعد على جدولة الإنتاج بثقة.
كيف تُؤهِّل رقائق ملبَّسة على خطك الخاص؟
تأهيل رقائق ملبَّسة يعني إثبات أدائها على معداتك أنت، لا وفق ورقة بيانات.
المسار المعتاد هو تجربة عيّنة صغيرة تتبعها تجربة كاملة على الخط، مع الاتفاق على معايير القبول قبل الدورة لا بعدها.
Dive deeper
يُشغِّل المشتري الرقائق المرشحة عبر ماكينة اللحام أو الطبع أو التلمين الفعلية، ثم يختبر قوة اللحام وسلوك التقشير والثقوب والمظهر بعد تعبئة العبوة ومعالجتها. فأدوات التشكيل والتعبئة واللحام وأشكال الفكوك وسرعة الخط كلها تغيّر النتيجة، لذا قد يلحم ما ينجح على ماكينة ولا يلحم على أخرى، ويجب أن تحاكي التجربة الإنتاج.
ومن المفيد أيضًا تحديد معايير القبول مسبقًا: أي قوة لحام، وأي معدل تسريب، وأي التصاق للطباعة، وأي مظهر بعد التخزين. وقد تُؤطّر مواد القطاع العامة من الجمعية الأوروبية للألمنيوم النقاش، لكن معايير النجاح أو الرسوب يجب أن تكون معاييرك.
وأخيرًا، خطط للاتساق. قد تتفاوت دفعات الطلاء قليلًا، لذا ينبغي أن يسأل التأهيل كيف يتحكم المورّد في الوزن والانتظام، وكيف ستُبلَّغ أي تغييرات. وتشغيل رول واحد بنجاح علامة جيدة؛ أما تشغيله عبر دفعات عدة فهو البرهان. وبهذه الأجوبة تصبح المواصفة وثيقة يعمل بها الطرفان. واحتفظ بعينة التجربة وبيانات اللحام، لمقارنة أي دفعة لاحقة بمرجع سليم معروف. ويجب تحديد من يتولى الإبلاغ عن أي انحراف بين الدفعات، وما إذا كانت الحاجة قائمة إلى عيّنات مرجعية محفوظة من كل دفعة، لأن هذه التفاصيل هي التي تفصل بين تأهيل نظري وتأهيل مستقر على المدى الطويل، مع تحديد من يحتفظ بالسجلات.
التلبيس كلمة صغيرة لقرار طلاء يشكّل اللحام والطباعة والعمر التخزيني، فيستحق أن يكون في المواصفة من أول استفسار.