كيفية تحديد ألمنيوم PTP للبثور: السماكة والورنيش والفحص
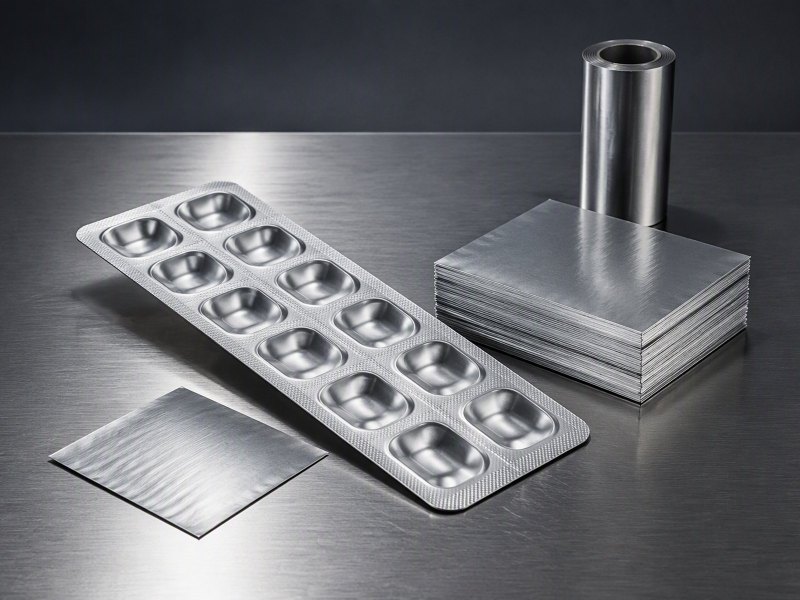
قائمة عملية لتحديد ألمنيوم PTP تغطي العوامل التي تحدد نجاح خط تعبئة البثور دون مرفوضات.
قائمة عملية لتحديد ألمنيوم PTP تغطي العوامل التي تحدد نجاح خط تعبئة البثور دون مرفوضات.
ألمنيوم البثور الدوائي لا يحتمل التقريب: انحراف مقداره ميكرونان في السماكة أو تفاوت في وزن الورنيش قد يوقف خط التعبئة. هذه القائمة التي نعمل بها في كل استفسار.
أي سبيكة وحالة ينبغي أن تحددوا؟
معظم رقائق PTP هي 8011 أو 8021 بحالة صلبة، لذا يكون القرار الأول هو أي السبيكتين تناسب التشكيل والحاجزية لديكم.
ألمنيوم PTP غالبًا 8011 أو 8021 بحالة صلبة. الحالة الطرية غير مناسبة: يجب أن يبقى الألمنيوم مستويًا ويُخترق بانتظام.
Dive deeper
ترافق السبيكة والحالة رقائق الألمنيوم في كل مرحلة لاحقة. تُورَّد السبيكتان 8011 و8021 بحالات مدرفلة، والحالة التي تشترونها تحدد سلوك غطاء البثور على خطكم. الحالتان H16 وH18 هما الحالتان الصلبتان المعتادتان للأغطية، بينما تظهر H22 وH24 في منتجات أطرى مثل رقائق التشكيل وبعض الرقائق المصفحة. وإذا طلب المحوّل حالة صلبة دون تسمية، فاطلبوا التسمية الفعلية قبل التسعير، لأن H16 وH18 لا تسلكان بالطريقة نفسها في أداة تشكيل.
لماذا تظهر 8021 ما دامت 8011 قياسية؟ تحمل 8021 توازنًا مختلفًا قليلًا بين الحديد والسيليكون، وهو ما يميل إلى إعطاء مزيج أفضل من المقاومة والحاجزية بعد التشكيل أو الثني. وعندما يكون التجويف عميقًا أو يكون الخط سريعًا أو تُتداول العبوة كثيرًا، قد يزيد هذا الفرق في الأهمية عن فارق سعر صغير. أما في عبوة ضحلة وبطيئة، فغالبًا تكفي 8011 بكل ما يلزم.
يساعد فحصان. الأول تثبيت تسمية الحالة كتابيًا بدل قبول وصف صلب أو طري. والثاني معرفة كيف تتفاعل أدواتكم مع اتجاه الدرفلة. وتتوفر خلفية عامة في مرجع رقائق الألمنيوم، كما تفيد نظرة القطاع من European Aluminium عند مقارنة المورّدين.
وهناك نقطة أخيرة: إذا كنتم تشكّلون للمرة الأولى، فابدأوا بسبيكة واحدة وحالة واحدة وثبّتوا بقية المواصفة حولهما. فالتغيير المتزامن في السبيكة والحالة والسماكة يجعل تحديد سبب أي مشكلة على الخط أصعب بكثير، أما تغيير عامل واحد في كل مرة فيجعل كل تعديل قابلًا للقياس على خطكم.
ما السماكة التي ينبغي تحديدها؟
السماكة أكثر البارامترات ذكرًا بشكل غير محدد، ومع ذلك تحدد الحاجزية وطريقة فتح العبوة.
النطاق الشائع 0.02 إلى 0.025 مم بتفاوتات أضيق من الألمنيوم العام. والسماكة لا تتعلق بالحاجزية فقط، بل تحدد انتظام الاختراق وثبات شكل التجويف.
Dive deeper
اعتبروا السماكة ثلاثة أرقام لا رقمًا واحدًا: الاسمي والتفاوت والنطاق الذي ستقبلونه فعلًا. فسماكة اسمية 0.02 مم بتفاوت واسع قد تنحرف بما يكفي لتغيير سلوك الاختراق، ولذلك يهمّ التفاوت بقدر ما يهمّ الرقم الاسمي. اطلبوا نطاق التفاوت بالوحدة نفسها المستخدمة للقيمة الاسمية. والألمنيوم المخصص للتغليف العام يُورَّد غالبًا بتفاوت أوسع من الألمنيوم المخصص لخط بثور.
تتفاعل السماكة أيضًا مع العرض والقَصبة. فمواصفة تذكر 0.020 مم دون التفاوت أو العرض أو قطر القَصبة ليست قابلة للطلب بعد. ويقع عرض رقائق البثور عادة بين 100 و1500 مم، والقَصبة عادة 76 مم أو 152 مم. وهذان الرقمان يحددان ما إذا كانت اللفافة تناسب ماكينتكم دون مهايئ. وتُوصف ممارسات القياس في مراجع القياس مثل موارد القياس في NIST.
وأخيرًا، السماكة ليست بديلًا عن بيان الحاجزية. فالحاجزية تعتمد على السبيكة والسماكة وحالة السطح معًا، لذا لا تحلّ سماكة أكبر وحدها مشكلة رطوبة إذا كان الورنيش أو التشكيل غير مناسبين. قارنوا الخيارات في صفحة لفافة الألمنيوم قبل تثبيت المقياس.
واطلبوا أيضًا تدوين التفاوت في أمر الشراء لا في المراسلات وحدها، لأن التعارض بين المستندات يُربك الفحص عند الاستلام. وإذا كنتم تشترون هذا العرض لأول مرة، فاطلبوا مقطعًا تجريبيًا بالعرض والقَصبة المطلوبين قبل الالتزام بلفافات كاملة، فالمقطع يكشف مبكرًا إن كان العرض يحتاج تعديلًا على ماكينتكم أو إن كانت القَصبة تحتاج تغييرًا. وكل ذلك يوفّر وقتًا في التجهيز لاحقًا.
أي نظام ورنيش حراري ينبغي تحديده؟
الورنيش هو الطبقة التي تربط الغطاء بالفيلم، ولذلك يُحدد مع الفيلم معًا.
يجب تحديد نظام الورنيش وفق الفيلم: PVC (الأكثر شيوعًا)، أو PVDC (حاجزية رطوبة أفضل)، أو PP / COC (حرارة أعلى أو مقاومة كيميائية). ويُحدد وزن الورنيش بالغرام/م² ويُطابق مع حرارة ولحظة وضغط اللحام.
Dive deeper
وائمُوا الورنيش مع الفيلم والعبوة، لا مع ملصق البرميل. فيلم PVC هو الشريك الأكثر شيوعًا لأغطية PTP، ويُختار PVDC حين تكون حماية الرطوبة هي الأهم، ويظهر PP أو COC حين يجب أن تتحمل العبوة حرارة أعلى أو محتوى عدوانيًا. والورنيش يغطي وجهًا واحدًا، ويبقى الوجه الآخر عاريًا ليمكن طباعته أو تركه نظيفًا. حددوا الوجه المطلي صراحةً، لأن لفافة ملفوفة في الاتجاه المعاكس تُهدر تجهيزًا كاملًا.
وزن الورنيش، بالغرام لكل متر مربع، هو الرقم الذي يربط الطلاء بنافذة اللحام لديكم. فطلاء قليل قد لا يصمد عند الطرف الأدنى من نطاق الحرارة، وطلاء كثير قد يُظهر التصاقًا على اللفافة أو انتقالًا إلى الأدوات. ويُضبط الوزن على خط الطلاء، لذا له تفاوت ينبغي أن يرد في المواصفة إلى جانب القيمة الاسمية. وإذا لم يستطع المحوّل تحديد التفاوت، فاعتبروا الوزن استرشاديًا.
اطلبوا عيّنة مطلية ملحومة بالفيلم الذي تستخدمونه فعلًا واختبروها عند طرفي النافذة المقصودة. وتُعرض التشطيبات العادية والمطلية في نطاق الألمنيوم الصيدلاني.
وثبّتوا الوجه المطلي والوجه المطبوع في المواصفة إن كان هناك طباعة، لأن الالتباس بين الوجهين يظهر عادةً عند أول تشغيل فقط. ومن المفيد أيضًا أن تعرفوا كيف يُقاس وزن الطلاء: بالعينة الموزونة أم بقياس متصل على الخط، لأن اختلاف الطريقة يفسّر فارقًا صغيرًا في الأرقام بين مورّدين. وإذا تغيّر الفيلم لاحقًا، فأعيدوا ضبط النافذة من جديد. فهذه التفاصيل الصغيرة تحدد نجاح التشغيل.
ما الفحص والوثائق التي ينبغي طلبها؟
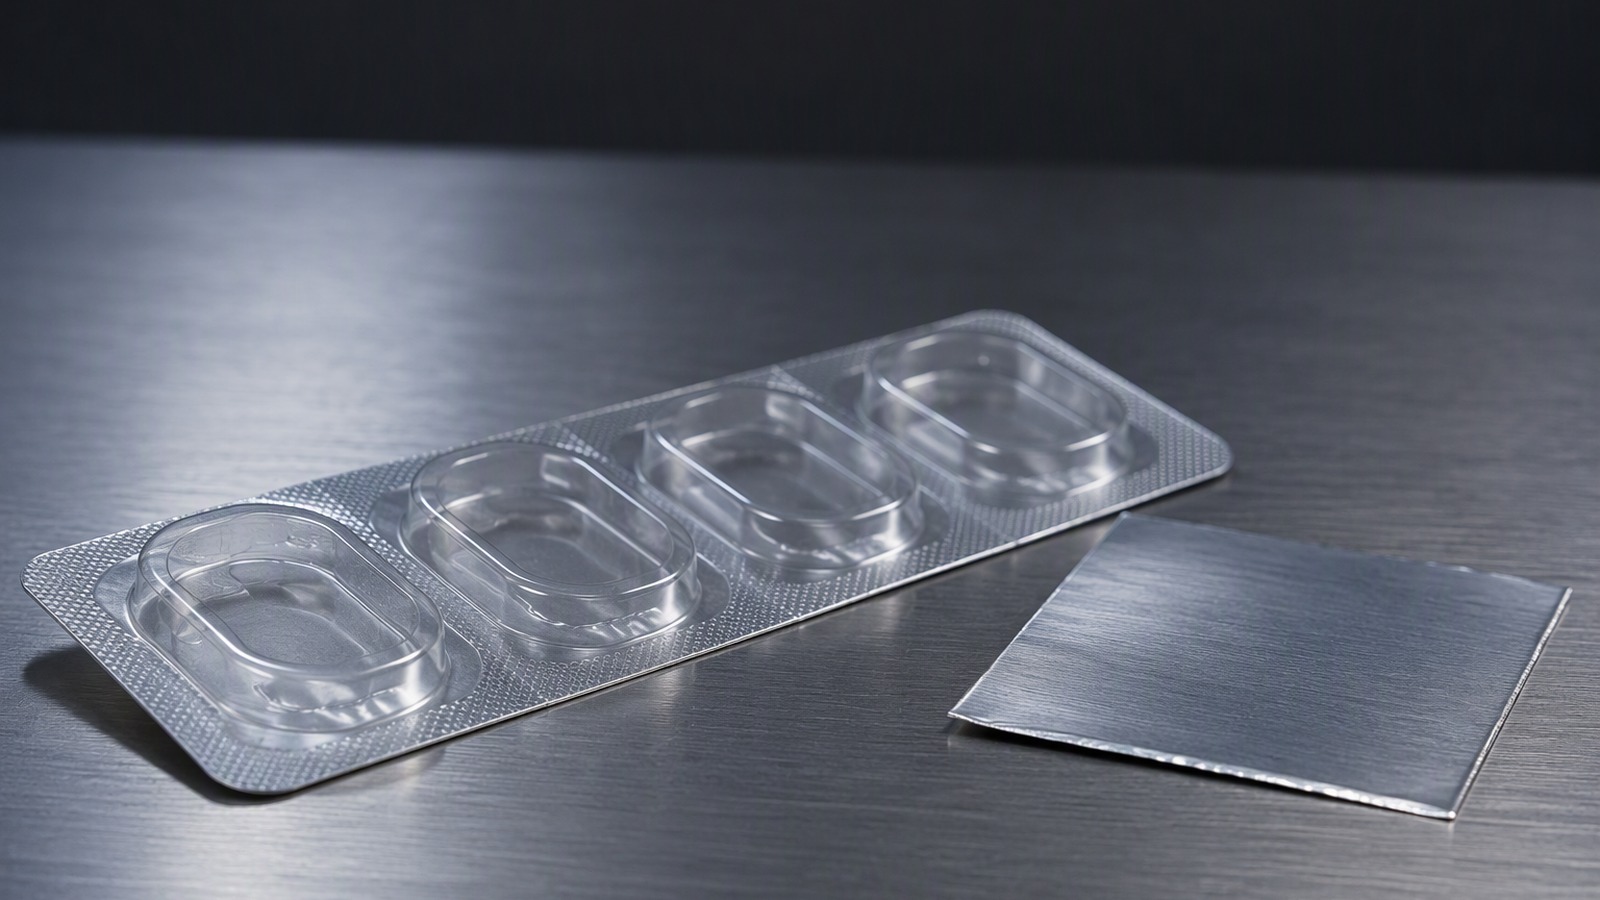
الفحص هو ما يحوّل المواصفة إلى دليل، لذا اتفقوا على محتوى التقرير قبل إرسال الطلب.
اطلبوا تقارير لكل دفعة تغطي السماكة والثقوب الدقيقة ونظافة السطح ومقاومة الشد والاستطالة ووزن الورنيش. وللأسواق المنظّمة ينبغي تأكيد الوثائق المطبَّقة قبل إرسال الطلب.
Dive deeper
لا يفيد تقرير الدفعة إلا إذا كان مرتبطًا باللفافة التي تستلمونها. اطلبوا أن يحمل التقرير رقم الدفعة أو الصهر والسبيكة والحالة والسماكة الاسمية والعرض والقَصبة ووزن الطلاء. وإذا كان سوقكم يتوقع حزمة وثائق، فاتفقوا على محتواها بالتفصيل كتابيًا قبل الإنتاج، لأن بعض الوثائق يستغرق وقتًا أطول من الألمنيوم نفسه.
لا تقبلوا قيمة فحص دون شرط الحصول عليها. فنتائج الشد والاستطالة تعتمد على اتجاه الاختبار بالنسبة إلى اتجاه الدرفلة، وفحص الثقوب الدقيقة يعتمد على مصدر الإضاءة والإجراء المستخدم. وعندما يطلب عميل رقمًا واحدًا، فإن الجواب الأمين أن القيمة مرتبطة بالطريقة. وتُوصف طرق المعادن الخفيفة في لجنة B07 في ASTM للمعادن الخفيفة والسبائك.
تتعلق الوثائق أيضًا بتتبّع الطلاء والتغليف. اسألوا كم تُحفظ التقارير، وهل تحمل اللفائف المغلّفة المرجع نفسه المذكور في التقرير. والجهات التي تُجري تدقيقاتها بنفسها ستريد هذا الاتساق، والاتفاق عليه عند الاستفسار أسهل من الاتفاق عليه بعد التسليم. وتُشرح عادةً محتويات هذه الوثائق في صفحة وثائق الامتثال لرقائق الألمنيوم الغذائية.
ومن المفيد أن تسألوا كيف تُختار العينات التي تُفحص: من بداية اللفافة أم من وسطها أم من طرفها، لأن موقع العينة قد يفسّر اختلافًا بسيطًا بين دفعتين. وإذا كنتم تستلمون في مستودعكم، فاحتفظوا بعينة مرجعية من كل دفعة إلى جانب التقرير، لأن العينة المرجعية تحسم أي خلاف لاحق بسرعة. وهذا الإجراء البسيط يوفّر وقتًا كثيرًا عند الشكوى.
كيف ينبغي تحديد التغليف؟
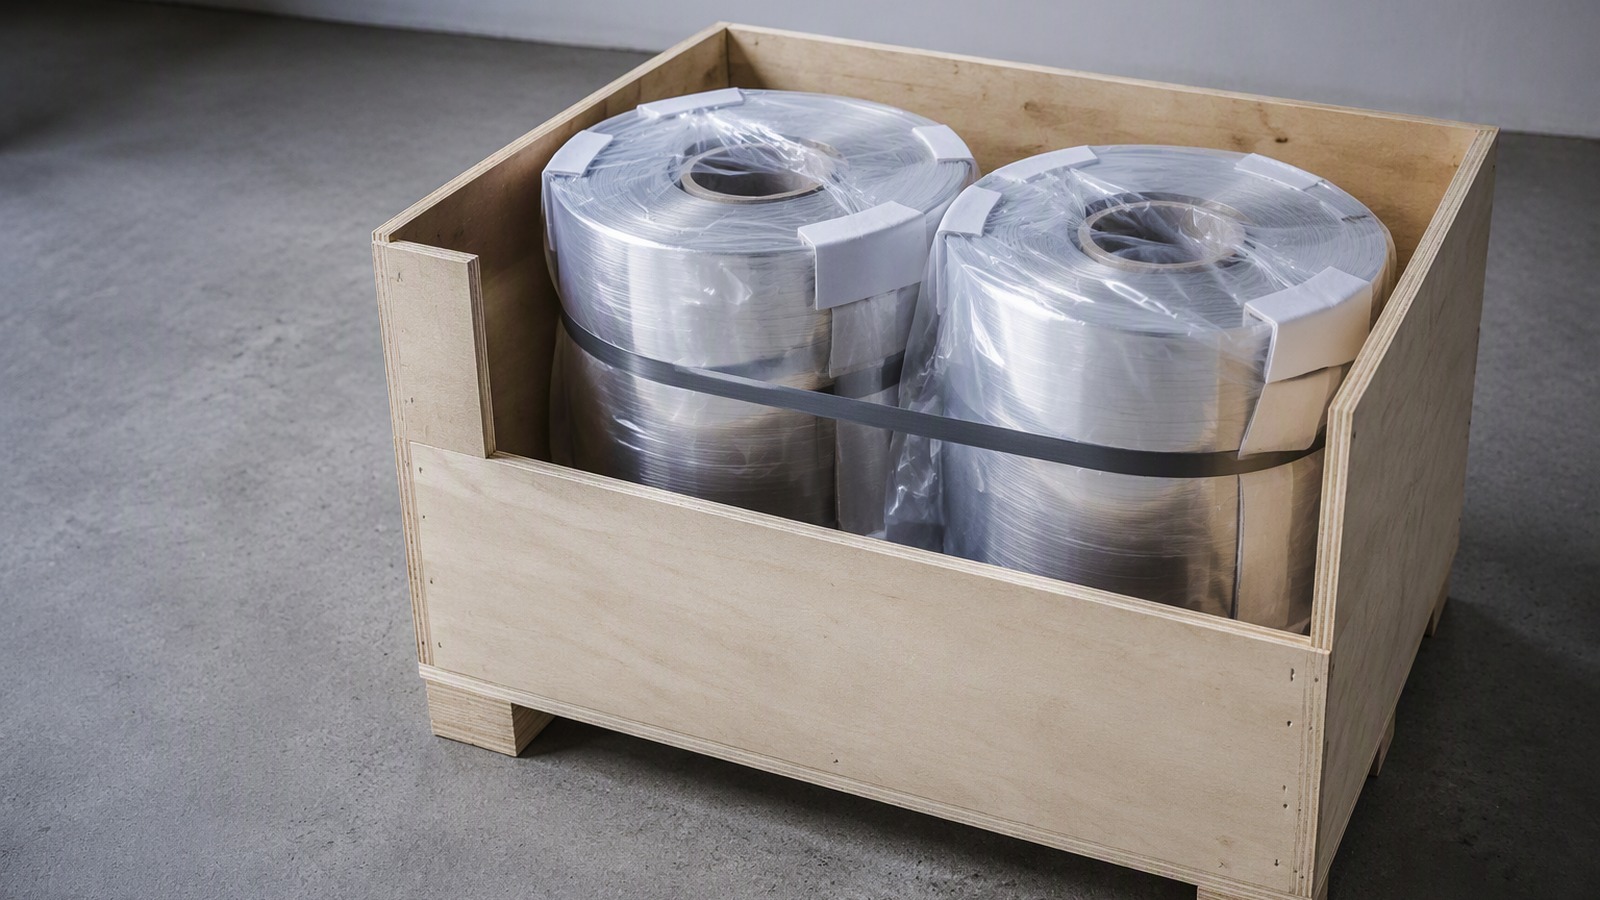
التغليف جزء من المواصفة، لأن الورنيش يبدأ التفاعل مع الرطوبة بمجرد تعرّضه.
الورنيش حساس للرطوبة: يجب أن تُشحن اللفائف مغلّفة في أكياس حاجزة داخل صناديق خشبية وتُستخدم خلال المدة المعلنة.
Dive deeper
امتصاص الرطوبة بطيء وغير مرئي، ولذلك يُكتشف غالبًا فقط عندما تبدأ اللحامات بالفشل بعد نهاية أسبوع رطبة. الأكياس الحاجزة، والمجفّف عند الاتفاق عليه، والصناديق الخشبية المغلقة تُبطئ العملية، أما لفافة مستعملة جزئيًا على حامل مفتوح فتُسرّعها. اسألوا عن المدة المعلنة وعن ظروف التخزين المطلوبة، ثم تحققوا من قدرة مستودعكم على تلبيتها. وإذا كانت اللفافة ستُخزَّن أشهرًا، فقولوا ذلك عند الاستفسار. تلفّ الرطوبة بطيء وغير مرئي، والوقاية منه في مرحلة التغليف هي الأرخص.
المناولة مهمة أيضًا. يجب رفع اللفائف بقَصبة مناسبة أو بحمّالة لا تسحق اللفات الخارجية، وتخزينها على حامل يبقيها بعيدة عن الأرض. وتلفّ اللفات الخارجية يخلق حرفًا قد يعلق في آلة الفك ويُمزّق الرقائق. وإذا استُخدمت اللفافة على عدة ورديات، فاتفقوا على طريقة إعادة إغلاق المتبقي. هذه التفاصيل تستحق جملة واحدة في أمر الشراء.
نُنتج ألمنيوم PTP بسبائك 8011 و8021، عاديًا أو مطلِيًا، من طن واحد لكل مقاس. التفاصيل في صفحة الألمنيوم الصيدلاني، أو اطّلعوا على نطاق رقائق التغليف والحاويات.
وسجّلوا في المستندات كذلك طريقة فتح اللفافة وإعادة إغلاقها إذا كان التغليف الحاجز يتضمن مجفّفًا، لأن إهمال إعادة الإغلاق يُبطل فائدة التغليف الأصلي. وإذا كنتم توزّعون اللفافات بين أكثر من مصنع، فاحتفظوا برقم الدفعة ظاهرًا على الغلاف الخارجي، حتى يمكن تتبع أي مشكلة قبل أن تدخل الرقائق إلى الخط. وهذه عادة بسيطة تعود بالنفع عند أول شكوى.
ما معنى نافذة اللحام بالنسبة لرقائق الغطاء؟
نافذة اللحام هي نطاق الحرارة والضغط وزمن اللحام الذي تلتحم فيه عبوةكم بثبات.
اطلبوا النافذة كتابيًا، ثم تحققوا من طرفيها على خطكم. النافذة الواسعة تستوعب تفاوت الإنتاج الطبيعي، والضيقة تفشل بمجرد انحراف منطقة تسخين أو تغيّر سرعة الخط.
Dive deeper
نافذة اللحام ليست ضبطًا موصى به واحدًا. إنها المنطقة المحدودة بأدنى حرارة ما زالت تنتج لحامًا قويًا يكفي للصمود خلال التوزيع، وبأعلى حرارة ما زالت تسمح بفتح العبوة يدويًا دون تمزيق الفيلم. والضغط وزمن اللحام يزيحان هذين الحدين، لذا فالنافذة منطقة ثلاثية الأبعاد وليست نطاق حرارة. وإذا ذكر المحوّل حرارة واحدة، فاطلبوا الحدود وكيفية تحديدها.
تُزيح عدة عوامل النافذة بعد التجربة. فسماكة الفيلم وتركيبته، ووزن الورنيش، وتآكل الأدوات، ورطوبة الهواء في قاعة التعبئة، وسرعة الخط، كلها تؤثر في النتيجة. والنافذة المقيسة في مصنع لا تنتقل كما هي إلى مصنع آخر. وعند اللحام بأداة ساخنة، تهمّ حالة سطح الأداة بقدر ما تهمّ قيمة الضبط، لأن أداة متآكلة أو ملوّثة تنقل الحرارة بشكل غير متساوٍ على الشبكة.
الخطوة العملية أن تحددوا النافذة ثم تعملوا في منتصفها ليبقى الانحراف الطبيعي داخلها. سجّلوا الحدود في المواصفة وراجعوها كلما تغيّر الفيلم أو الورنيش. والعبوة التي تلتحم عند حافة نافذتها تنجح في فحص التشغيل ثم تفشل لاحقًا.
ولا تفترضوا أن نافذة الفيلم ونافذة الرقائق متماثلتان، فكل مورّد فيلم يقيس على ماكينته. وللتحقق، ابدأوا بثلاث نقاط: أدنى حرارة، والوسط، وأعلى حرارة، ثم أعدوا الفحص بعد تغيير منطقة تسخين أو تغيير سرعة الخط. وتسجيل نتائج هذه النقاط يبني نافذة خاصة بمصنعكم بدل الاعتماد على رقم واحد من مورد. وتُحدَّث هذه النافذة عند كل تغيير، وتُوثَّق مع المواصفة.
كيف تختلف رقائق التشكيل عن رقائق الغطاء في العبوة نفسها؟
تحتوي عبوة البثور على غطاء وتجويف، وكل وجه يُحدد لوظيفة معاكسة للأخرى.
رقائق الغطاء هي غطاء الاختراق: رقيقة وصلبة ومطلية عادةً. ورقائق أو فيلم التشكيل تصنع التجويف: أطرى وأسمك ومُشكَّل بالأدوات، لذا يجب أن تتمدد دون تشقق أو ترقّق.
Dive deeper
على رقائق الغطاء أن تؤدي ثلاث وظائف معًا: إغلاق العبوة، واحتجاز المنتج، والانفتاح عند الطلب. ولهذا تُورَّد رقيقة وبحالة صلبة ومطلية على وجه اللحام. أما وجه التشكيل فله متطلبات معاكسة. عليه أن يتدفق إلى التجويف وأن يحافظ على جدار سميك بما يكفي لحماية المنتج بعد التمدد. والحالات الطرية مثل O وH22 وH24 معتادة هناك، والمقياس عادة أكبر من مقياس الغطاء.
ولأن الوجهين يُشكَّلان ويُلحمان معًا، فلا يمكن تحديدهما منفصلين. فالتجويف الأعمق من قدرة مادة التشكيل سيترقّق في الزوايا، ورقائق الغطاء الأرق من اللازم للتجويف قد تفشل عند الاختراق. كما يجب أن يناسب ورنيش اللحام المادة التي يلقاها، ولذلك يجب تسمية مادة التشكيل في الاستفسار. حددوا التجويف والغطاء كنظام واحد، وستُجاب معظم أسئلة التوافق تلقائيًا.
من الفروق الأخرى اتجاه ضبط الجودة. فمادة التشكيل تُفحص من حيث توزّع السماكة بعد التشكيل ومن حيث الثقوب الدقيقة، بينما يُفحص الغطاء من حيث الاستواء ووزن الطلاء وسلوك الاختراق. ومجموعتا الفحوص تنتميان إلى المواصفة نفسها، لأن العبوة لا تعمل إلا إذا توازن الغطاء والتجويف.
ومن العملي أن تُحدد مسؤولية الفحص بين الوجهين في العقد نفسه: من يفحص مادة التشكيل، ومن يفحص الغطاء، وأي تقرير يُطلب من كل طرف. وعند تغيير مادة التجويف، راجعوا الغطاء أيضًا، لأن توافق الورنيش مع المادة الجديدة ليس مضمونًا تلقائيًا حتى لو بقيت السبيكة كما هي. وهذا يمنع خلافًا متوقعًا.
ما الذي ينبغي إرساله مع طلب عرض سعر لرقائق البثور؟
الاستفسار الكامل يحصل على جواب حاسم من المرة الأولى، والناقص يحصل على قائمة أسئلة.
أرسلوا السبيكة والحالة والسماكة مع التفاوت والعرض والقَصبة ونوع الورنيش ووزنه والتشطيب والكمية والتغليف وميناء الوصول والفيلم الذي ستلحمون عليه.
Dive deeper
البارامترات الميكانيكية سريعة السرد. السبيكة والحالة، والسماكة الاسمية مع نطاق التفاوت، والعرض وقطر القَصبة، والكمية لكل مقاس. ويقع عرض رقائق البثور عادة بين 100 و1500 مم، والقَصبة عادة 76 مم أو 152 مم. وتُسعَّر الكمية لكل مقاس، مع طن واحد لكل مقاس كحد أدنى معتاد. وإذا كان جهاز الفك لديكم غير معتاد، فاذكروا ذلك.
ثم البارامترات الوظيفية، وهي التي تحدد إن كانت الرقائق ستعمل. سموا الفيلم الذي ستلحمون عليه ونوع الورنيش المتوقع ووزن الطلاء وتفاوته، وهل يجب أن يبقى أحد الوجهين قابلًا للطباعة. أعطوا حرارة اللحام والضغط وزمن اللحام إذا كانت محددة، أو قولوا إنها ما زالت مفتوحة. وإذا كانت العبوة مطبوعة أو مصفحة، فاشرحوا تلك العملية، لأن الطباعة قد تغيّر سلوك الورنيش.
أنهوا بالمعلومات التجارية: التغليف المتوقع، وميناء الوصول من تشينغداو أو تيانجين أو شنغهاي، والوثائق التي تريدونها. وتُناقش العيّنات ولفافات التجربة عادةً بعد وجود المواصفة. وعند وصول كل هذه المعلومات في رسالة واحدة، يمكن عادةً تأكيد الجدوى والسعر في رد واحد.
وأضيفوا إلى ذلك أي معلومة تقنية لديكم عن العبوة: أبعاد التجويف، ونوع المنتج، وظروف التخزين المتوقعة. وهذه التفاصيل لا تغيّر المواصفة الأساسية، لكنها تساعد على تنبيهكم مبكرًا إن كان أحد البارامترات يحتاج مراجعة قبل الإنتاج. وكل معلومة تختصر جولة أسئلة.
حددوا السبيكة والحالة والسماكة والورنيش والتغليف كنظام واحد، واتفقوا على نافذة اللحام، وسيعمل الخط بشكل متوقع.