لماذا تحتاج أكياس الريتورت رقائق ألمنيوم مختلفة؟
تُجهَد عبوة الريتورت بعد لحامها، فيحسم اللحام وحدّ الرقاقة النتيجة. ماذا تطلب الدورة من الطبقات وما يجب ذكره في الاستفسار.
تُملأ عبوة الريتورت وتُلحَم، ثم تُعرَّض لضغط العملية بعد ذلك فقط. الأعطال التي تظهر بعد أسابيع تكون قد بدأت عند اللحام، لا على الرف.
العبوة وعاء وإغلاق في الوقت نفسه، وتُجهَد بعد التعبئة لا قبلها. الرقاقة تحمل الحاجز ومسار الحرارة؛ واللحام وحدّ الرقاقة يحملان الخطر. وتُتفق البنية والدورة على أساس منتج العميل وعمليته.
هذا يغيّر طريقة توصيف المادة: ليست حاجزًا مسطحًا، بل عبوة مملوءة وملحومة ستُسخَّن تحت الضغط ثم يُخفَّض ضغطها. والأقسام التالية تتبع العبوة عبر هذا التسلسل.
لماذا تُعدّ عبوة الريتورت مشكلة أصعب من عبوة عادية؟
العبوة العادية تُقاس على الرف. أما عبوة الريتورت فتُقاس داخل الوعاء، حيث يكون الإغلاق مغلقًا والمنتج في الداخل بالفعل.
لأن العبوة تعمل كحدّ ضغط وكعبوة رف في الدورة نفسها، دون فرصة لإغلاقها مرة أخرى. وكل إجهاد يصل بعد أن تكون العبوة تامة.
Dive deeper
لا توجد تجربة أولية. في معظم التعبئة تُصنَع العبوة وتُملأ وتُغلق، ثم تُقاس بسلوكها. أما في الريتورت فيأتي بعد الإغلاق أشدّ حدث ستواجهه العبوة، ولا تستطيع تصحيح نفسها بعده. العبوة التي تدخل بدرزة ضعيفة تخرج بدرزة أضعف.
الفرق الثاني أن العبوة تصبح جزءًا من حدّ الضغط. داخل الوعاء تجلس العبوة في البخار أو الماء، ويتمدد المنتج، ويصل الحمل على اللحام من الداخل والخارج في وقت واحد. وهذه الأحمال تتغير خلال الدورة بدل أن تبقى ثابتة، فيُشتغَل على اللحام لا يُحتفَظ به فقط.
الفرق الثالث أن العبوة هي الإغلاق. لا يوجد غطاء ولا إغلاق ثانوي يتولى المهمة عندما تكون الدرزة حدّية. الشريط الضيق نفسه من مادة اللحام هو الشيء الوحيد بين المنتج ووسط العملية، فيُطلب منه عمل ميكانيكي وعمل حاجز في الوقت نفسه.
العبوة العادية تُوصَّف أمام خط تعبئة ورف، كما تُشرح هياكل العبوات في تلك الحالة. أما عبوة الريتورت فتُوصَّف أمام وعاء ودورة ومنتج، ويُبحث عن أضعف نقطة فيها قبل أول إنتاج.
وهناك فرق رابع يتعلق بالتوقيت: العبوة تكون منتهية قبل أن تبدأ العملية. فالتعبئة والإغلاق وأي مناولة بين الماكينة والسلّة قد وقعت بالفعل، وأي ثنية أو تجعّد تشكّل في تلك المرحلة يبقى في العبوة ويُحمَّل مرارًا خلال الدورة. ولهذا فإن جودة الإغلاق لا تُقاس عند الماكينة فقط، بل عند نهاية الدورة أيضًا، وهذا ما يغيب عن فحص العبوة عند الماكينة وحدها.
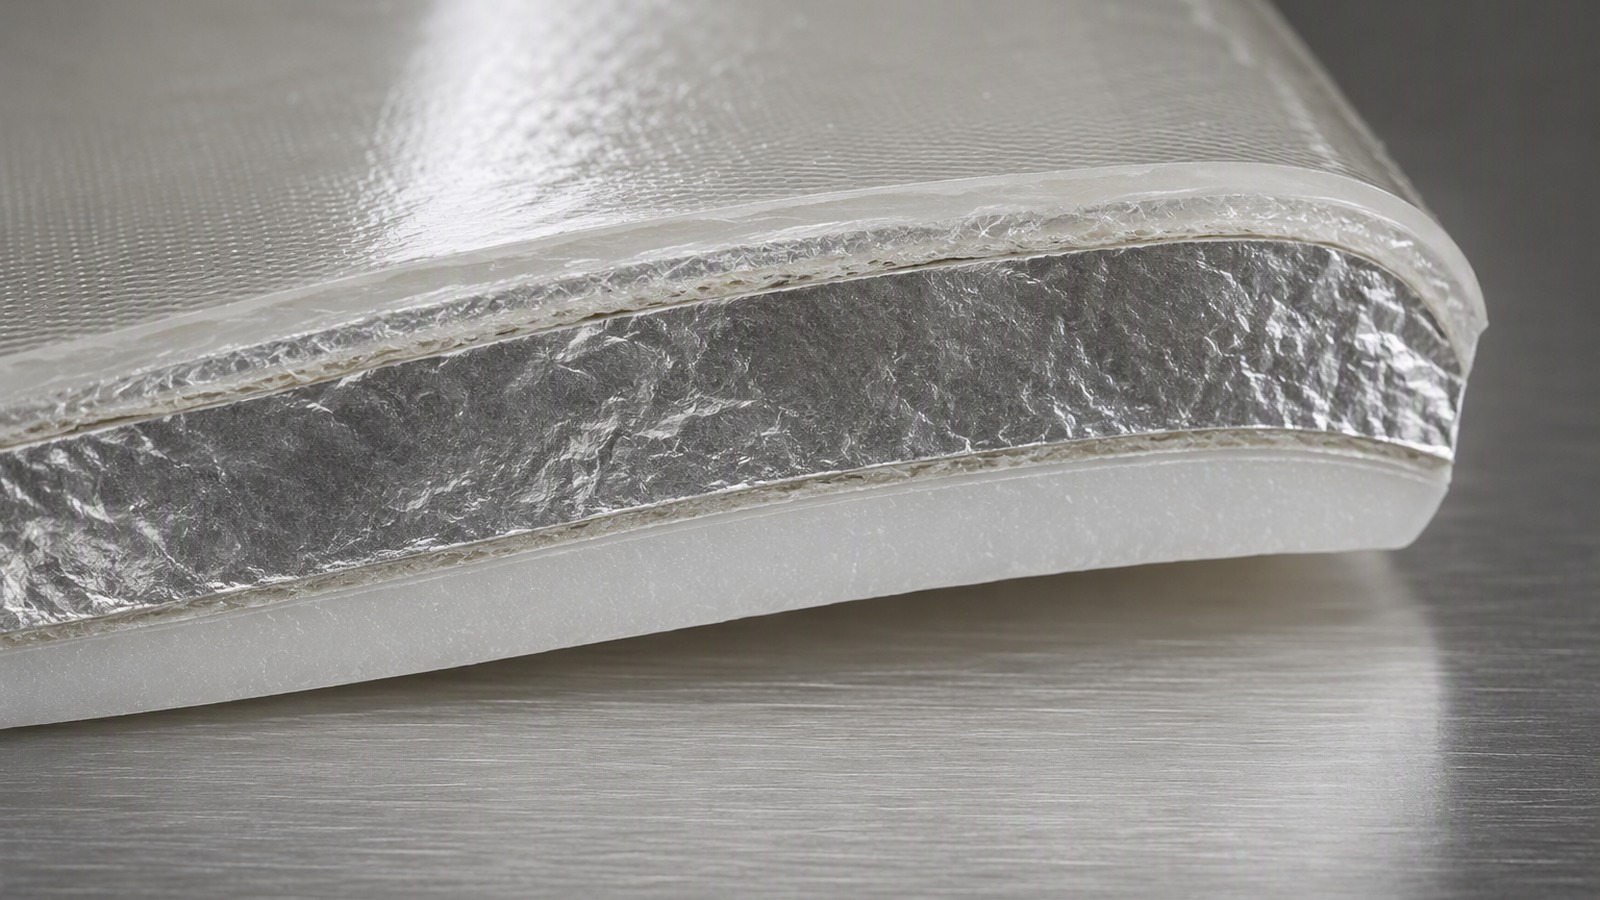
ماذا تفعل دورة الريتورت بالطبقات المصفحة؟
الحرارة والرطوبة والضغط تصل معًا وتبقى طوال مدة التثبيت. لا شيء منها غريب منفردًا؛ والمزيج هو ما يجب أن تتحمله الطبقات.
تُلطّف مادة اللحام، وتُحمّل الروابط بين الطبقات، وتدفع الرطوبة إلى كل حدّ مكشوف. لا تتلف الطبقات في لحظة، بل تُشتغَل طوال الدورة.
Dive deeper
أول ما تفعله الدورة تسخين العبوة من طرف إلى طرف. تصل الحرارة إلى المحتوى جزئيًا عبر وسط العملية وجزئيًا عبر جدار العبوة، وتنشر طبقة الألمنيوم تلك الحرارة بطول العبوة لا عبره فقط. فتسخن منطقة اللحام مع اللوح بدل أن تتخلف عنه.
ثم تُلطّف البوليمرات. لكل طبقة نطاق تؤدي فيه وظيفتها، ومادة اللحام أقرب إلى ذلك الحد لأنها تحتاج إلى سيولة تكفي للحام. ومادة اللحام المُلطَّفة تتشوه بسهولة، فالحمل الذي يصل والعبوة ساخنة تحمله مادة أضعف مؤقتًا.
وتهاجم أيضًا الحدود. الرطوبة والدهون والأملاح تهاجر نحو الحدود المقطوعة وانتقالات اللحام، وتكون الروابط بين الطبقات أكثر انكشافًا حيث تلامس وسط العملية. وقد تنفصل طبقات بنية سليمة في الوسط من حدّ ما إلى الداخل خلال تثبيت طويل.
والدورة تسلسل لا حالة واحدة: الصعود والتثبيت والهبوط تُحمّل العبوة بطرق مختلفة. لذلك تُتفق البنية على أساس منتج العميل وعمليته، لأن ما يجب أن تتحمله العبوة هو التسلسل. وتغطي European Aluminium الجانب المتعلق بالمادة، أما الدورة فتعود إلى المالئ. والعبوة تخرج من الوعاء متغيرة لا مسخّنة فقط.
ومن هنا فإن ما يخرج من الوعاء ليس المادة نفسها التي دخلت: قد تعود الطبقات سليمة في الظاهر بينما تغيّر توزيع السماكة في منطقة اللحام، أو ضعفت الرابطة عند الحدّ، أو انتقل جزء من مكونات المنتج إلى داخل الطبقات. وهذا ما يظهر لاحقًا على الرف لا في نهاية الدورة.
لماذا تظهر المشكلة عند اللحام وحدّ الرقاقة لا في المساحة المستوية؟
اللوح المستوي هو الجزء السهل. يسنده المنتج من خلفه ويُحمَّل بالتساوي، ولا يوجد تغيّر في الهندسة يركّز الإجهاد.
اللحام وحدّ الرقاقة يجمعان تغيّرًا في الهندسة وتغيّرًا في المادة وقطعًا مكشوفًا، فالأحمال غير المؤثرة على اللوح تتركّز هناك.
Dive deeper
اللحام انتقال. يُضغط وجهان من مادة اللحام ويُلحمان، وعند حدّ اللحام تنتقل الطبقات من مرتبطة إلى غير مرتبطة في مسافة قصيرة. وأي حمل يعبر ذلك الحد يتركّز عند حافته، ولهذا تبدأ أعطال اللحام عادة عند الحافة الداخلية أو الخارجية لا في الوسط.
وحدّ الرقاقة هو حيث يتوقف الألمنيوم. عند حدّ مقطوع لا يوجد معدن متصل ينشر الحمل ولا بوليمر متواصل يبعد الرطوبة عن أسطح الطبقات، فمن هناك يبدأ الانفصال والتشقق بالانثناء. وإذا كان اللحام أضيق من المسافة التي يمكن أن يزحفها المنتج، بقي ذلك الحد داخل المنطقة المبلولة.
والآلة تتعامل مع الخاصيتين أيضًا. يُمسك اللحام ويُسخَّن ويُبرَّد بفكّين، ويقع حدّ الرقاقة تحت الفكّين نفسهما. والعبوة المُلحَمة خارج المركز، أو فوق ثنية، تطبّق الأحمال نفسها على مساحة أصغر.
المساحة المستوية تفشل أيضًا، لكن لاحقًا ولأسباب أخرى: تشقق بالانثناء من المناولة أو هجوم من المنتج. تلك آليات رف، أما اللحام والحدّ فآليتا عملية، وThe Aluminum Association تشير إلى مقدار تأثير جودة الحدّ والسطح في أداء الرقاقة.
ويزيد الأمر أن الضغط داخل الفكّين لا يكون متساويًا على طول العرض كله، فالأطراف والزوايا تتلقى ما لا يتلقاه الوسط، وهذا يفسّر لماذا تبدأ المشكلة عند نهاية الخط أو عند الزاوية قبل أن تظهر في منتصف الدرزة. والنتيجة أن العبوة قد تبدو سليمة عند الفحص البصري وتفشل عند السحب البطيء، لأن العين ترى شكل الدرزة ولا ترى تماسكها.
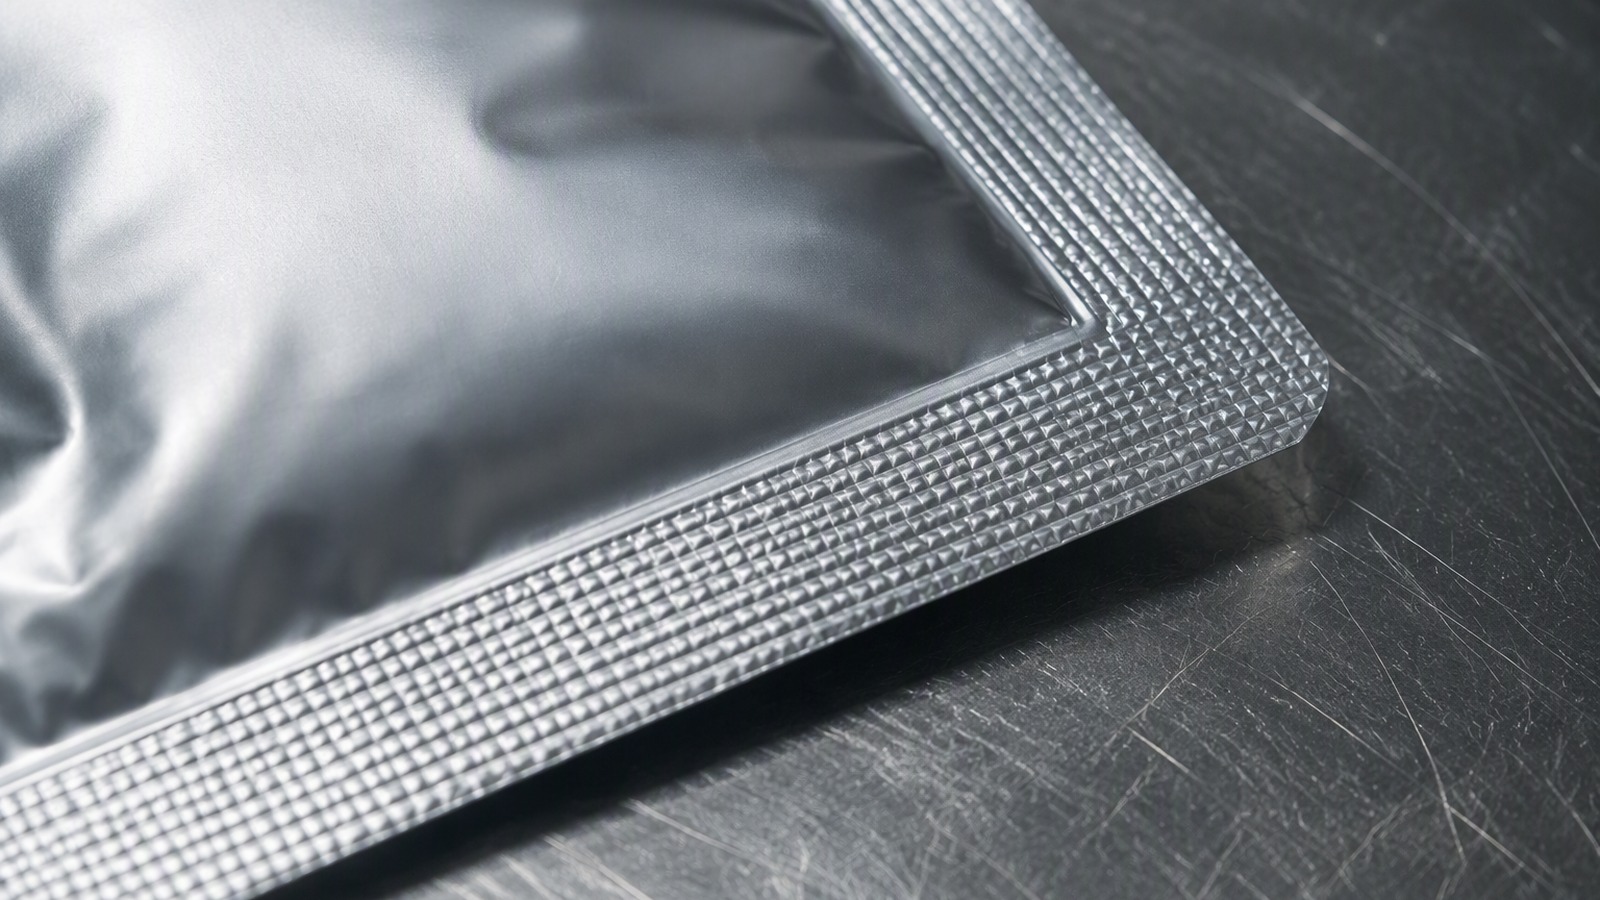
ماذا تفعل طبقة الألمنيوم بما لا يستطيعه البلاستيك، وماذا لا تفعله؟
الرقاقة تفصل عبوة الريتورت عن كيس بلاستيكي: معتمة، وقابلة للسحب رقيقة، ومغلقة فعليًا أمام الرطوبة والأكسجين والضوء والرائحة.
تمنح العبوة طابع الحاوية المعدنية وثبات الطيّة، وتنشر الحرارة. لكنها لا تلحم، ولا تحمل حمل اللحام، ولا تعقّم شيئًا.
Dive deeper
في بنية الريتورت تجعل الرقاقة العبوة تتصرف كحاوية معدنية رقيقة لا كغلاف من فيلم. تحفظ الشكل بدل أن تتهاوى على المحتوى، وتحجب الضوء، وتقدم حاجزًا لا يعتمد على جودة طلاء. وتُعدّ رقائق الألمنيوم 8079 بسماكة 0.012 mm مرجعًا شائعًا للبنى الرقيقة، مع مقاييس أثقل حين تكون العبوة أكبر أو تُناول بقسوة.
ما لا تفعله الرقاقة هو اللحام. اللحام يعود كليًا إلى طبقات مادة اللحام؛ وسطح الألمنيوم لا يلتحم بنفسه ولا بفكّ اللحام بطريقة مفيدة. وقد تكون البنية ذات حاجز ممتاز ومع ذلك تنزف عند درزة، لأن الخاصيتين تأتيان من طبقتين مختلفتين.
ولا تحمل الرقاقة حمل اللحام وحدها. عند الدرزة يمر الحمل عبر مادة اللحام وتنتهي الرقاقة قريبًا، فتسهم في الصلابة لا في القوة. ولا تقاوم التشقق بالانثناء بنفسها: معدن رقيق يُثنى مرارًا عند ثنية حادة يتشقق مهما كان حاجزه.
والرقاقة لا تجعل العبوة معقّمة. هي تحفظ داخلها ما حققته العملية؛ والعملية هي التي حققته. وللخلفية عن المادة، فإن كيف تُصنع رقائق الألمنيوم نقطة بداية معقولة، لكن العبوة تُؤهَّل كنظام لا كفيلم.
ولهذا يبدأ اختيار الرقاقة من وظيفتها في البنية، لا من كونها أفضل مادة متاحة: قد تكون الرقاقة أثقل من اللازم فتضيف صلابة لا تحتاجها العبوة، أو أرق من اللازم فتتشقق عند الثني. والتوازن يوجد في تصميم العبوة، لا في جدول خصائص منفصل عن التصميم.
لماذا تُحسم النتيجة بمادة اللحام وعرضه وتلوثه بالمنتج؟
لأن اللحام هو الإغلاق الوحيد، ويُنفَّذ مرة واحدة فوق منتج موجود بالفعل. والتباينات الصغيرة هناك لا تُصحَّح في أي مكان آخر.
مادة اللحام يجب أن تسيل وتقاوم المنتج، والعرض يجب أن ينجو من شريط ملوّث، والمنتج في اللحام هو السبب الأكثر شيوعًا للفشل.
Dive deeper
اختيار مادة اللحام يحدد النافذة. مادة لحام الريتورت يجب أن تلين بما يكفي للالتحام تحت الفكّين، وتبقى متينة للتقشير والانثناء بعد ذلك، وتقاوم الدهون والأحماض والأملاح في المنتج. وزيادة السماكة تعطي مادة أكثر للسيولة حول جسيم، ومادة اللحام التي تبلّل الرقاقة جيدًا تحفظ الرابط عند حدّ اللحام سليمًا. ويمكن الجمع بين رقائق الألمنيوم للتعبئة نفسها ومواد لحام مختلفة، والجمع هو ما يحدد سلوك اللحام.
عرض اللحام احتياط. الجزء المفيد هو الجزء المتصل؛ فالشريط الملوّث أو الثنية أو الطيّة يستهلك عرضًا دون أن يضيف قوة. واللحام الكافي بالكاد وهو نظيف يصبح حدّيًا حين يعمل المالئ بسرعة، فيُختار العرض مقابل أسوأ تعبئة لا المتوسطة.
التلوث هو المتغير الحاسم عمليًا. وجود المنتج في اللحام يمنع تلامس مادة اللحام بنفسها، ولا خطوة لاحقة تصلح ذلك. ويأتي من الامتلاء الزائد، ومن الرشّ عند محطة التعبئة، ومن المنتجات اللزجة أو الحبيبية التي تعبر منطقة اللحام، فدقة التعبئة ونظافة سطح اللحام جزء من التوصيف.
المتغيرات الثلاثة تتفاعل: لحام أعرض يتحمل تلوثًا أكثر، ومادة أسمك تتحمل جسيمات أكثر، وتعبئة أنظف تخفف الطلب على الاثنين. وتُضبط معًا وتُختبر على منتج العميل نفسه.
وإذا كانت مادة اللحام رقيقة جدًا لم يبقَ ما يملأ الفجوة حول الجسيم، ويصبح العرض نفسه غير مستغل؛ وإذا كانت سميكة جدًا احتاجت طاقة أكبر وقد تسيل خارج منطقة الفكّين، فيتغيّر شكل الدرزة عند حافتها.
لماذا تهمّ المساحة الحرة والهواء المحبوس داخل عبوة الريتورت؟
الهواء المتبقي في عبوة ملحومة يتمدد خلال الدورة، ويضغط على اللحام من الداخل، ويعزل المحتوى عن الحرارة المحيطة.
المساحة الحرة يجب أن تكفي للتمدد وتصغر بما يبقي العبوة مشدودة. والهواء المحبوس في المنتج وفي الحجرة يفعل الباقي.
Dive deeper
العبوة الملحومة حجم ثابت بداخله غاز قابل للانضغاط. ومع تسخين العبوة يتمدد ذلك الغاز ويتجمع الهواء المتبقي في فقاعات تنتقل إلى أعلى نقطة متاحة، وهي عادة اللحام العلوي في عبوة واقفة في سلّة. والفقاعة الملاصقة للحام تحمّله من الداخل بينما الخارج تحت الضغط، فيُشتغَل اللحام بالتقشير في ألين حالات مادة اللحام.
مساحة حرة أقل من اللازم لا تترك مجالًا، فتشتد العبوة مبكرًا ويحمل اللحام التمدد. ويُدفع المحتوى أيضًا نحو اللحام أثناء الإغلاق، وهذا أحد مسارات التلوث. ومساحة أكبر من اللازم تترك جيب غاز كبيرًا يتحرك ويشوّه اللوح ويُبعد جزءًا من السطح عن الحرارة.
الهواء المذاب أو الموزع في المنتج يهمّ بقدر الفراغ العلوي. فمنتج ضُخّ بقوة، أو عُبّئ ساخنًا دون نزع هواء، يطلق غازًا خلال التثبيت ويضيف حملًا داخليًا. والهواء حمل في هذه العبوة، لا مساحة فارغة.
لذلك تُتفق المساحة الحرة بين المالئ والمحوّل، لأن أبعاد العبوة ووزن التعبئة وطريقة الإغلاق تحددها معًا. وخلفية alufoil.org مفيدة، لكن الرقم يعود إلى منتج العميل وعمليته.
والفراغ العلوي ليس رقمًا ثابتًا لكل عبوة: فهو يتغير مع أبعاد العبوة ووزن التعبئة وطريقة الإغلاق، ويتغير مع سرعة الخط أيضًا، لأن الإغلاق السريع يترك هواءً أكثر مما يتركه الإغلاق الهادئ، ويكون أثره أوضح عند الحافة العليا من العبوة. ولهذا يُقاس الفراغ على العبوة نفسها بخطها وسرعتها، لا على نموذج مشابه من خط آخر.
ماذا يحدث للعبوة عندما ينخفض الضغط في الريتورت؟
خلال التثبيت يوازن الضغط خارج العبوة ضغطها الداخلي تقريبًا. وعند انتهاء الدورة يُزال ذلك التوازن أسرع مما يبرد المحتوى.
تنتفخ العبوة، ويُحمَّل اللحام بالتقشير، ويُشدّ اللوح. وطريقة تحرير الضغط تحدد مقدار ذلك الحمل الذي يراه اللحام.
Dive deeper
تحرير الضغط أقل أجزاء الدورة ظهورًا وأكثرها إضرارًا في الغالب. فما دام الوعاء مثبتًا، يُبقي الضغط الخارجي العبوة مضغوطة واللحام مغلقًا أمام حمله الداخلي. وعند تحرير الضغط لم ينخفض الضغط الداخلي بعد، لأن المحتوى ما زال ساخنًا، فتتمدد العبوة ويُحمَّل اللحام من الداخل إلى الخارج.
إذا كان التحرير سريعًا، تنتفخ العبوة بحدة، ويتمدد اللوح، ويُقشَّر اللحام بمعدل لم يُصمَّم له. وإذا كان بطيئًا ومتناسبًا مع تبريد المحتوى، تنكمش العبوة تدريجيًا ويرى اللحام حملًا ألطف. والفرق في منحنى التحرير، وهو يعود إلى مشغّل الريتورت.
التبريد يضيف الحمل المعاكس. فمع انكماش المحتوى تُسحب العبوة إلى الداخل، ويصبح اللوح مقعّرًا، ويمكن أن يُشدّ المنتج نحو اللحام من الداخل. وماء التبريد يمكن أن يُسحب أيضًا نحو أي مسار تسرب.
وهنا تختلف عبوة الريتورت عن عبوات الأغذية المبردة، التي تُحمَّل بالمناولة والجليد لا بخطوة ضغط. ومنحنى التحرير يُتفق عليه مع عملية العميل ويُثبَّت على الوعاء.
ومع أن التبريد يبدو خطوة لاحقة، فإنه يُكمل ما بدأه تحرير الضغط: فالفارق بين حرارة المحتوى وحرارة الوسط يحدد كيف تنكمش العبوة، وقد تبقى العبوة مشدودة بعد التبريد إذا سبق التحرير التبريد بفارق كبير، فتبقى الدرزة تحت حمل لا يظهر في أي قياس لاحق.
ولذلك يُنظر إلى التحرير والتبريد كخطوة واحدة لا خطوتين: من ينظر إليهما منفصلين يضبط كل واحدة على حدة، ثم يجد أن العبوة تعمل بشكل مختلف حين تتتابعان بالترتيب الذي يعمل به الوعاء فعلًا.
ماذا يجب أن يذكر المحوّل والمالئ في استفسار عبوة ريتورت؟
الاستفسار الذي يذكر سماكة فقط لا يمكن الرد عليه بشكل صحيح. المحوّل يحتاج المنتج والدورة؛ والمالئ يحتاج البنية وحدودها.
وعلى كل طرف أن يذكر ما يعرفه وما يفترضه وما سيُتحقق منه على الخط، حتى تُتفق الطبقات واللحام كتوصيف واحد.
Dive deeper
على المحوّل أن يذكر البنية الكاملة لا طبقة واحدة: السبيكة والطبع، ومقياس الرقاقة، ونوع مادة اللحام وسماكتها، والطبقة الخارجية، ونظام اللاصق، وحالة سطح الرقاقة. والسبائك التي تُدرس عادة هي 1050 و1060 و1100 و1235 و3003 و3004 و8011 و8021 و8079، بطبعات مثل O وH14 وH16 وH18 وH22 وH24، وبمقاييس من 0.005 mm إلى 0.20 mm، وبعروض من 100 mm إلى 1500 mm، على أسطوانات 76 mm أو 152 mm.
وعليه أيضًا أن يذكر نافذة اللحام التي صُممت لها الطبقات، مع العرض والضغط وزمن المكوث التي تشير إليها.
وعلى المالئ أن يذكر المنتج بالتفصيل: الدهن والحموضة والملح والجسيمات وكيف يتصرف عند التسخين. ثم وزن التعبئة والمساحة الحرة وأبعاد العبوة وعرض اللحام المتاح وطريقة اللحام. ثم العملية: نوع الريتورت وتسلسل الدورة وكيف تُحمَّل العبوات وكيف يُحرَّر الضغط ويُدار التبريد.
وعلى الطرفين أن يفرزا ما تحقق مما يُفترض، لأن العبوة تُؤهَّل كنظام. والشروط التجارية تنتمي إلى المحادثة نفسها: فـرقائق التعبئة والحاويات تُسعَّر عادة من 3 MT للمقاس، وتُشحن عبر Qingdao أو Tianjin أو Shanghai، وهذا يحدد عدد البنى التي يمكن اختبارها.
والأسئلة المطروحة في الاستفسار الأول توفر وقتًا لاحقًا: فكل بند يُغفل يُكتشف أثناء التجربة، وكل تجربة تستهلك مادة ووقتًا على الخط، وقد تُعاد بعد تغيير لا علاقة له بالبنية الأساسية.
حدّد تصميم العبوة والمنتج والدورة أولًا، ثم وصّف الطبقات واللحام القادرين على تحملها.