¿Por qué una bolsa de retorta exige otra lámina de aluminio?
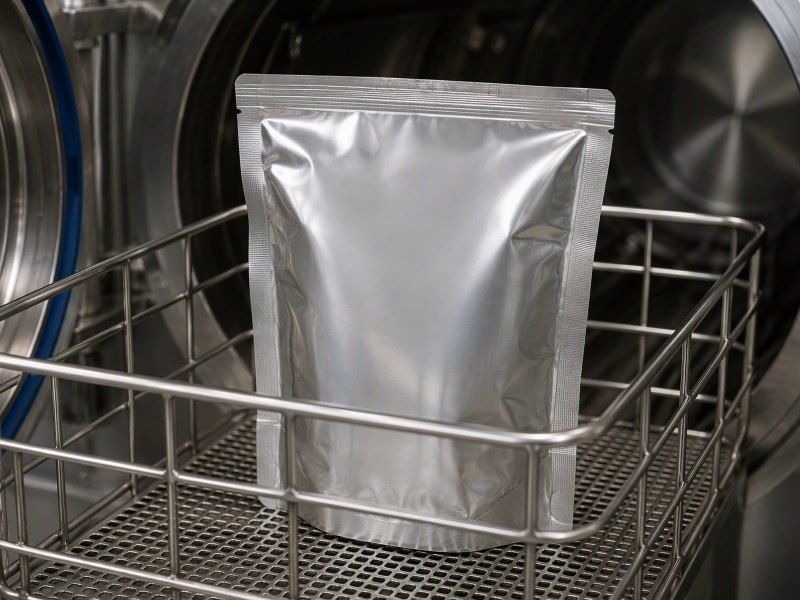
La bolsa de retorta se esfuerza después de sellarse, así que el sellado y el borde de la lámina deciden. Qué pide el ciclo al laminado y qué debe declarar la consulta.
Una bolsa de retorta se llena, se sella y solo después se esfuerza. Los fallos que aparecen semanas después suelen empezar en el sellado, no en el lineal.
El envase es continente y cierre a la vez, y se esfuerza después del llenado, no antes. La lámina aporta barrera y camino térmico; el sellado y el borde de la lámina concentran el riesgo. La estructura y el ciclo se acuerdan con el producto y el proceso del cliente.
Eso cambia cómo se especifica el material: no como una barrera plana, sino como un envase lleno y sellado que se calentará bajo presión y después volverá a bajar. Los apartados siguientes siguen el envase por esa secuencia.
¿Por qué una bolsa de retorta es un problema más difícil que una bolsa normal?
Una bolsa normal se juzga en el lineal. Una bolsa de retorta se juzga dentro del autoclave, cuando el cierre ya está cerrado y el producto ya está dentro.
Porque el envase trabaja como límite de presión y como envase de estantería en el mismo ciclo, sin ocasión de cerrarlo otra vez. Todo esfuerzo llega con el envase terminado.
Dive deeper
No hay ensayo previo. En la mayoría de los envases, la bolsa se fabrica, se llena y se cierra, y después se juzga por su comportamiento. En retorta, al cierre le sigue el acontecimiento más severo que el envase va a encontrar, y el envase no puede corregirse después. Una bolsa que entra con un cordón débil sale con uno más débil.
El envase pasa además a formar parte del límite de presión. Dentro del autoclave la bolsa está en vapor o en agua, el producto se expande y la carga sobre el sellado llega desde dentro y desde fuera a la vez. Esas cargas cambian a lo largo del ciclo en lugar de mantenerse constantes, así que el sellado trabaja en vez de simplemente aguantar.
El envase es también el cierre. No hay tapón ni cierre secundario que asuma el papel cuando un cordón es justo. La misma banda estrecha de sellante es lo único que separa el producto del medio del proceso, de modo que se le piden a la vez una función mecánica y una función de barrera.
Una bolsa normal se especifica frente a una línea de llenado y un lineal, como se describe en estructuras de bolsas para ese caso. Una bolsa de retorta se especifica frente a un autoclave, un ciclo y un producto, y su punto más débil se busca antes de la primera producción.
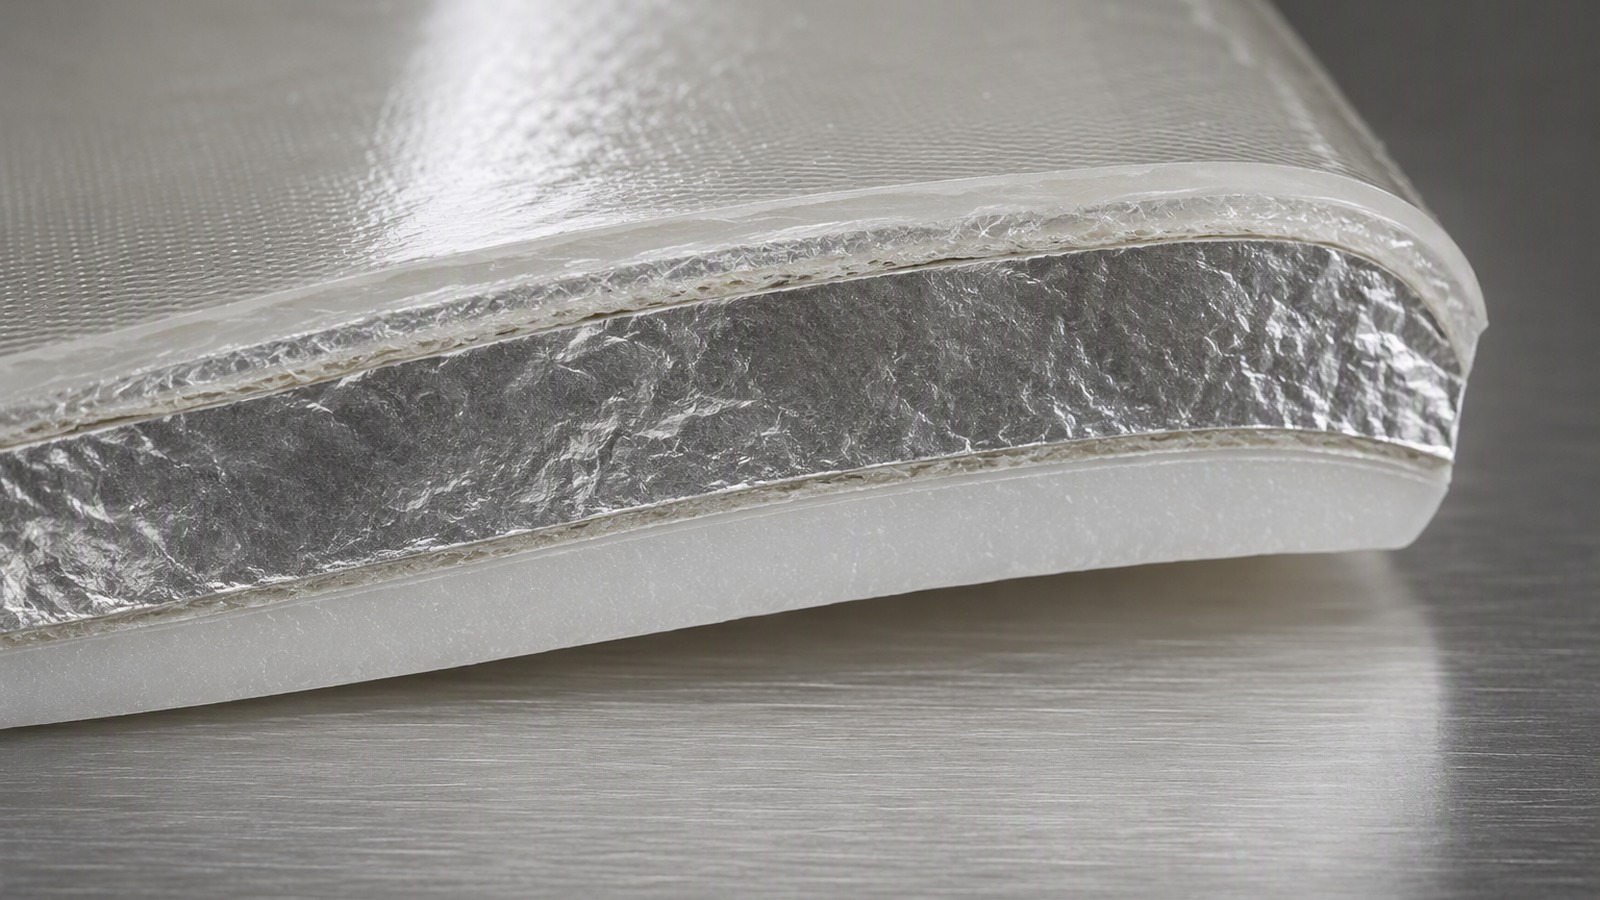
¿Qué le hace realmente el ciclo de retorta a un laminado?
Calor, humedad y presión llegan juntos y permanecen todo el mantenimiento. Ninguno es raro por separado; la combinación es lo que el laminado debe resistir.
Ablanda el sellante, carga las uniones entre capas y empuja humedad hacia cada borde expuesto. El laminado no se daña en un instante, sino que trabaja durante todo el ciclo.
Dive deeper
El ciclo primero calienta el envase de parte a parte. El calor llega al contenido en parte por el medio del proceso y en parte por la pared del envase, y el aluminio reparte ese calor a lo largo de la bolsa además de atravesarla. La zona del sellado se calienta con el panel en lugar de quedarse atrás.
Después ablanda los polímeros. Cada capa tiene un intervalo en el que sigue cumpliendo su función, y el sellante está más cerca de ese límite porque necesita fluir lo suficiente para sellar. Un sellante ablandado se deforma con facilidad, así que una carga que llega con el envase caliente la soporta un material temporalmente más débil.
También ataca los bordes. La humedad, las grasas y las sales migran hacia los bordes cortados y las transiciones del sellado, y las uniones entre capas quedan más expuestas donde tocan el medio del proceso. Un laminado sano en el centro puede deslaminarse desde un borde hacia dentro durante un mantenimiento largo.
El ciclo es una secuencia, no una condición: subida, mantenimiento y bajada cargan el envase de forma distinta. La estructura se acuerda con el producto y el proceso del cliente, porque lo que el envase debe resistir es la secuencia. European Aluminium cubre la parte del material; el ciclo pertenece al envasador. El envase sale del autoclave cambiado, no solo calentado.
¿Por qué falla en el sellado y en el borde de la lámina y no en la zona plana?
Un panel plano es la parte fácil. Está sostenido por el producto que tiene detrás y cargado de forma uniforme, sin cambios de geometría que concentren esfuerzos.
El sellado y el borde de la lámina suman un cambio de geometría, un cambio de material y un corte expuesto, así que las cargas inocuas en el panel se concentran ahí.
Dive deeper
El sellado es una transición. Dos caras de sellante se prensan y se funden, y en el límite el laminado pasa de unido a no unido en poca distancia. La carga que cruza ese límite se concentra en su borde, y por eso los fallos de sellado suelen empezar en el borde interior o exterior y no en el centro.
El borde de la lámina es donde termina el aluminio. En un borde cortado no hay metal continuo que reparta la carga ni polímero ininterrumpido que aleje la humedad de las interfases, así que ahí empiezan la deslaminación y el agrietamiento por flexión. Si el sellado es más estrecho que la distancia que el producto puede avanzar, ese borde queda en la zona mojada.
Ambos rasgos los maneja además la máquina. El sellado se agarra, se calienta y se enfría con mordazas, y el borde de la lámina queda bajo esas mismas mordazas. Una bolsa sellada fuera de centro, o sobre un pliegue, aplica las mismas cargas a menos superficie.
La zona plana también falla, pero más tarde y por otras razones: agrietamiento por flexión en la manipulación o ataque del producto. Esos son mecanismos de estantería, mientras que el sellado y el borde son mecanismos del proceso, y The Aluminum Association señala cuánto influyen la calidad del borde y de la superficie en el comportamiento de la lámina.
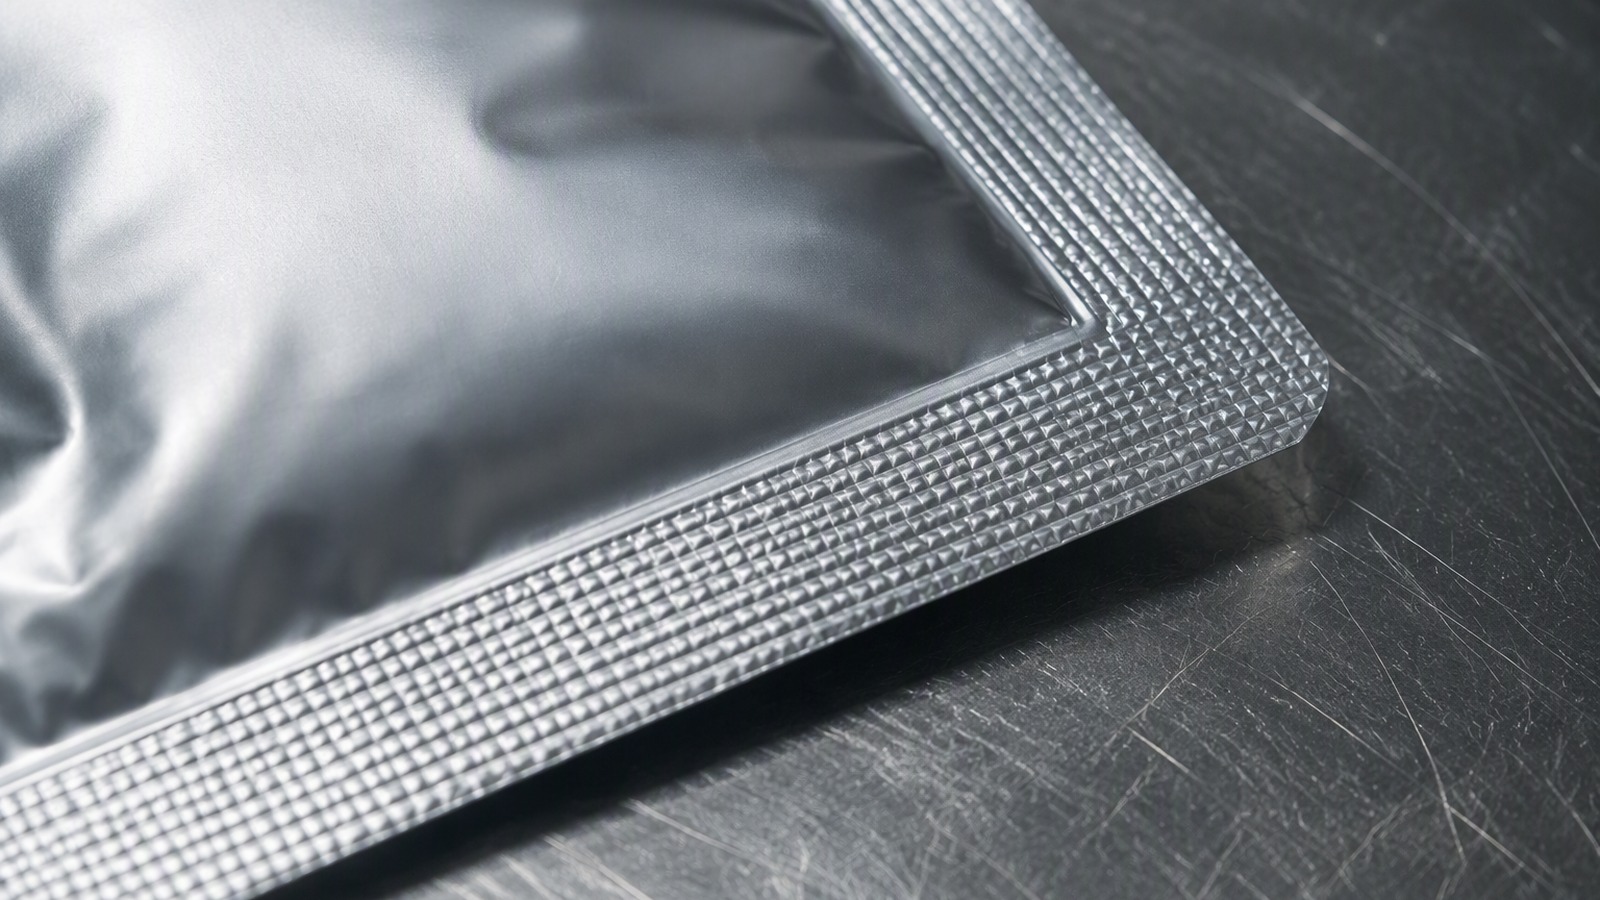
¿Qué hace la capa de aluminio que el plástico no puede hacer y qué no hace?
La lámina separa una bolsa de retorta de una bolsa de plástico: opaca, dúctil y casi cerrada al agua, al oxígeno y al aroma.
Da al envase carácter de contenedor metálico y plegado estable, y reparte el calor. No sella, no soporta la carga del sellado y no esteriliza nada.
Dive deeper
En una estructura de retorta la lámina hace que el envase se comporte como un contenedor metálico fino y no como una envoltura de film. Mantiene la forma en lugar de ceder contra el contenido, bloquea la luz y aporta una barrera que no depende de la calidad de un recubrimiento. Una lámina 8079 de 0,012 mm es una referencia habitual para estructuras finas de retorta.
Lo que la lámina no hace es sellar. El sellado pertenece por completo a las capas de sellante; una superficie de aluminio no se fusiona consigo misma ni con una mordaza de forma útil. Una estructura puede tener una barrera excelente y aun así perder por un cordón, porque las dos propiedades vienen de capas distintas.
Tampoco soporta sola la carga del sellado. En el cordón la carga pasa por el sellante y la lámina termina cerca, aportando rigidez y no resistencia. Ni resiste por sí misma el agrietamiento por flexión: un metal fino flexionado muchas veces en un pliegue cerrado acaba agrietándose, sea cual sea su barrera.
Y la lámina no esteriliza el envase. Guarda dentro lo que consiguió el proceso; el proceso es lo que lo consiguió. Como contexto, la metalurgia de la lámina de aluminio es un punto de partida razonable, pero el envase se cualifica como sistema, no como film.
¿Por qué deciden el resultado el sellante, la anchura de sellado y la contaminación?
Porque el sellado es el único cierre, y se hace una vez, sobre un producto que ya está presente. Las variaciones ahí no se corrigen en ninguna otra parte.
El sellante debe fluir y resistir el producto, el sellado debe sobrevivir a una banda contaminada, y el producto en el sellado es la causa más frecuente de fallo.
Dive deeper
La elección de sellante fija la ventana. Un sellante de retorta debe ablandarse lo bastante para fundir bajo las mordazas, seguir siendo tenaz al pelar y resistir las grasas, los ácidos y las sales del producto. Más espesor da más material para fluir alrededor de una partícula, y un sellante que moja bien la lámina mantiene intacta la unión en el límite del sellado. La misma lámina para envases puede combinarse con sellantes distintos, y la combinación decide el comportamiento.
La anchura de sellado es una reserva. La parte útil es la parte continua; una banda contaminada, una arruga o un pliegue consumen anchura sin añadir resistencia. Un sellado apenas suficiente en limpio se vuelve marginal cuando la llenadora va rápida, así que la anchura se elige contra el peor llenado, no contra el medio.
La contaminación es la variable decisiva. El producto en el sellado impide el contacto sellante contra sellante, y ningún paso posterior lo repara. Llega por sobrellenado, por salpicaduras en la estación de llenado y por productos viscosos o con partículas que cruzan la zona de sellado, así que la precisión de llenado y una superficie de sellado limpia forman parte de la especificación.
Las tres interactúan: un sellado más ancho tolera más contaminación, un sellante más grueso tolera más partículas y un llenado más limpio reduce la exigencia. Se fijan juntos y se comprueban con el producto del cliente.
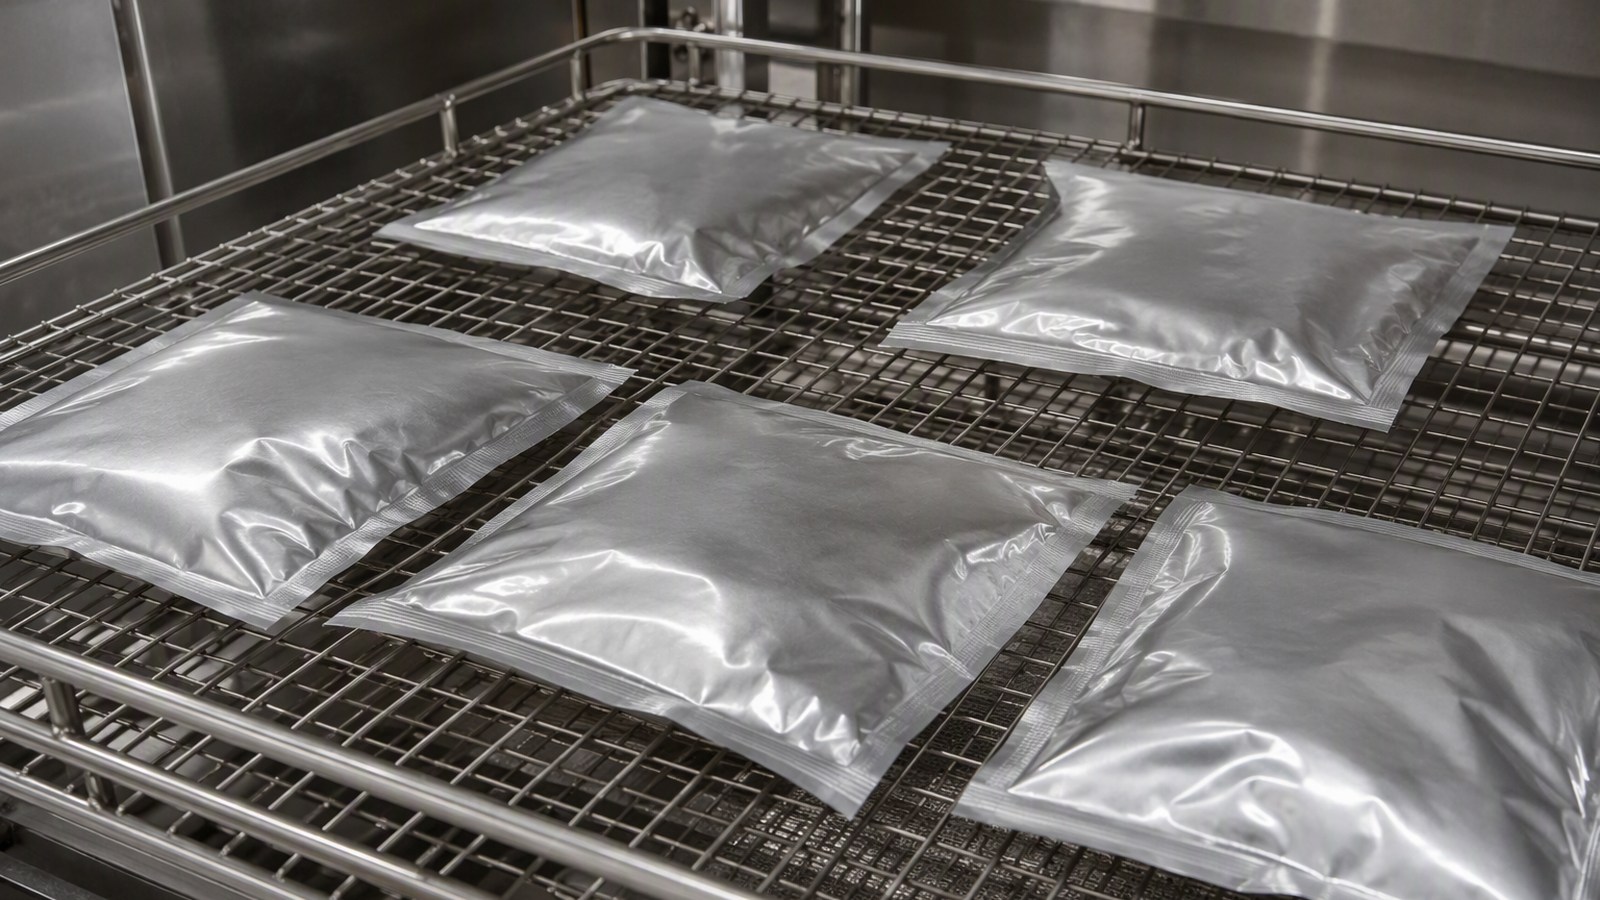
¿Por qué importan el espacio libre y el aire atrapado dentro de una bolsa de retorta?
El aire que queda en una bolsa sellada se expande durante el ciclo, presiona el sellado desde dentro y aísla el contenido del calor que lo rodea.
El espacio libre debe bastar para la expansión y ser pequeño para que el envase quede tenso. El aire atrapado en el producto y en la cámara hace el resto.
Dive deeper
Una bolsa sellada es un volumen fijo con un gas compresible dentro. Al calentarse el envase, ese gas se expande y el aire residual se reúne en burbujas que se mueven al punto más alto disponible, que en una bolsa de pie en un cesto suele ser el sellado superior. Una burbuja contra el sellado lo carga desde dentro mientras fuera hay presión, así que el sellado trabaja a pelado cuando el sellante está más blando.
Demasiado poco espacio libre no deja sitio, así que el envase se tensa pronto y el sellado soporta la expansión. El contenido también se empuja hacia el sellado durante el cierre, que es una vía de contaminación. Demasiado espacio libre deja una bolsa grande de gas que viaja, deforma el panel y aleja parte de la superficie del calor.
El aire disuelto o disperso en el producto importa tanto como el hueco superior. Un producto bombeado con fuerza, o llenado caliente sin desaireación, libera gas durante el mantenimiento y suma carga interna. El aire es una carga en este envase, no un espacio vacío.
Por eso el espacio libre se acuerda entre envasador y transformador, porque las dimensiones de la bolsa, el peso de llenado y el método de cierre lo fijan a la vez. El contexto de alufoil.org es útil, pero la cifra pertenece al producto y al proceso del cliente.
¿Qué le ocurre a la bolsa cuando baja la presión en la retorta?
Durante el mantenimiento, la presión exterior equilibra aproximadamente la interior. Al terminar el ciclo, ese equilibrio se retira más rápido de lo que se enfría el contenido.
El envase se hincha, el sellado trabaja a pelado y el panel se estira. Cómo se libera la presión decide cuánta de esa carga ve el sellado.
Dive deeper
La liberación de presión es la parte menos visible del ciclo y a menudo la más dañina. Mientras el autoclave se mantiene, la presión exterior mantiene la bolsa compacta y el sellado cerrado contra su propia carga interna. Al liberar la presión, la presión interior aún no ha bajado, porque el contenido sigue caliente, así que el envase se expande y el sellado se carga de dentro hacia fuera.
Si la liberación es rápida, la bolsa se hincha de golpe, el panel se estira y el sellado se pela a una velocidad para la que no se diseñó. Si es lenta y acompaña el enfriamiento del contenido, la bolsa se contrae despacio y el sellado ve una carga más suave. La diferencia está en el perfil de liberación, que pertenece al operador de retorta.
El enfriamiento añade la carga inversa. Al contraerse el contenido, el envase se retrae, el panel se hace cóncavo y el producto puede ser atraído hacia el sellado desde dentro. El agua de enfriamiento también puede ser arrastrada hacia cualquier camino de fuga.
Aquí se separa un envase de retorta de los envases refrigerados, que se cargan por manipulación y hielo y no por un escalón de presión. El perfil de liberación se acuerda con el proceso del cliente y se confirma en el autoclave.
¿Qué debe declarar cada parte en una consulta de bolsas de retorta?
Una consulta que solo nombra un espesor no se puede responder bien. El transformador necesita el producto y el ciclo; el envasador necesita la estructura y sus límites.
Cada parte debe declarar lo que sabe, lo que supone y lo que se verificará en la línea, para que laminado y sellado se acuerden como una sola especificación.
Dive deeper
El transformador debe declarar la estructura completa, no una sola capa: aleación y temple, espesor de la lámina, tipo y espesor de sellante, capa exterior, sistema adhesivo y estado superficial de la lámina. Las aleaciones que se consideran habitualmente van de 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 y 8079, en temples como O, H14, H16, H18, H22 y H24, con espesores de 0,005 mm a 0,20 mm, en anchuras de 100 mm a 1500 mm, sobre mandriles de 76 mm o 152 mm.
El transformador debe declarar también la ventana de sellado para la que se diseñó el laminado, con la anchura, la presión y el tiempo de permanencia a los que se refiere.
El envasador debe declarar el producto con detalle: grasa, acidez, sal, partículas y cómo se comporta al calentarse. Después, peso de llenado, espacio libre, dimensiones de la bolsa, anchura de sellado y método de sellado. Después, el proceso: tipo de retorta, secuencia del ciclo, carga de los envases y liberación de presión.
Ambas partes deben separar lo verificado de lo supuesto, porque el envase se cualifica como sistema. Las condiciones comerciales pertenecen a la misma conversación: la lámina para envases y contenedores se cotiza desde 3 MT por medida, con embarque por Qingdao, Tianjin o Shanghái.
Fije primero el diseño del envase, el producto y el ciclo; después especifique el laminado y el sellado que pueden resistirlos.