Почему реторт-пакету нужна другая алюминиевая фольга?
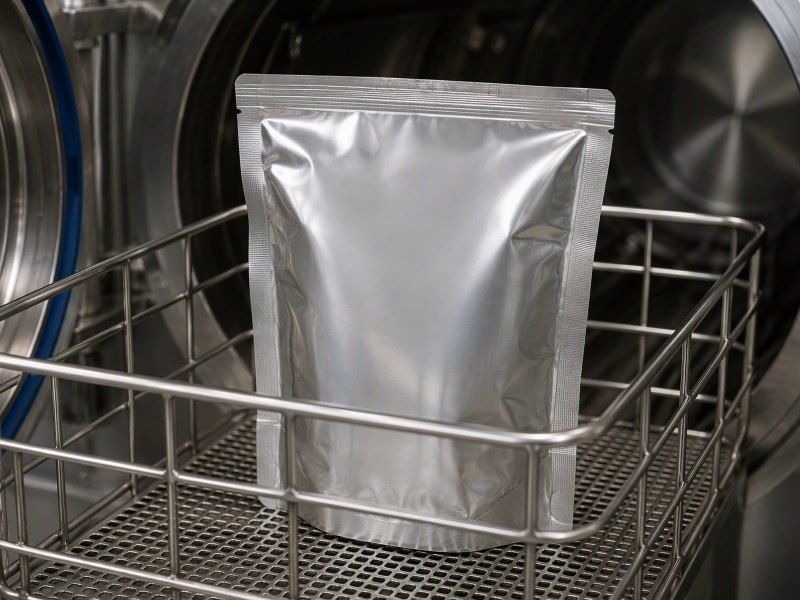
Реторт-пакет нагружают после запечатывания, поэтому исход решают шов и кромка фольги. Что цикл требует от ламината и что указать в запросе.
Реторт-пакет наполняют, запечатывают и только потом подвергают нагрузке процесса. Отказы, которые проявляются через недели, обычно начались в шве, а не на полке.
Пакет одновременно является ёмкостью и затвором, и нагрузку он получает после наполнения, а не до него. Фольга несёт барьер и тепловой путь; шов и кромка фольги несут риск. Структура и цикл согласуются под продукт и процесс заказчика.
Это меняет способ описания материала: не как плоский барьер, а как наполненный и запечатанный пакет, который нагреют под давлением, а затем вернут вниз. Разделы ниже прослеживают пакет по этой последовательности.
Почему реторт-пакет — более сложная задача, чем обычный пакет?
Обычный пакет оценивают на полке. Реторт-пакет оценивают внутри автоклава, где затвор уже закрыт, а продукт уже внутри.
Потому что пакет работает и как граница давления, и как полочная упаковка в одном цикле, без возможности закрыть его снова. Всякая нагрузка приходит, когда пакет уже готов.
Dive deeper
Пробного прогона нет. В большинстве упаковок пакет изготавливают, наполняют и закрывают, а затем судят по поведению. В реторте за закрытием следует самое жёсткое событие, которое пакет когда-либо встретит, и после него пакет уже не может себя исправить. Пакет, вошедший со слабым швом, выходит со швом ещё слабее.
Пакет также становится частью границы давления. Внутри автоклава он находится в паре или в воде, продукт расширяется, и нагрузка на шов приходит изнутри и снаружи одновременно. Эти нагрузки меняются по ходу цикла, а не остаются постоянными, поэтому шов именно прорабатывается, а не просто удерживается.
Пакет — это и затвор. Ни крышки, ни второго затвора, который взял бы работу на себя, когда шов на пределе, нет. Та же узкая полоса герметика — единственное, что отделяет продукт от среды процесса, и от неё одновременно требуют механической работы и барьерной.
Обычный пакет описывают под линию наполнения и полку, как это разобрано в материале про структуры пакетов для такого случая. Реторт-пакет описывают под автоклав, цикл и продукт, и его слабейшее место ищут до первого выпуска.
Есть и четвёртое отличие, связанное с моментом времени: пакет готов до начала процесса. Наполнение, закрытие и любое обращение между машиной и корзиной уже произошли, и складка или залом, возникшие тогда, остаются в пакете и нагружаются многократно за цикл.
Что цикл в реторте на самом деле делает с ламинатом?
Тепло, влага и давление приходят вместе и держатся всю выдержку. Порознь ничто из этого не ново; пережить ламинат должна их комбинация.
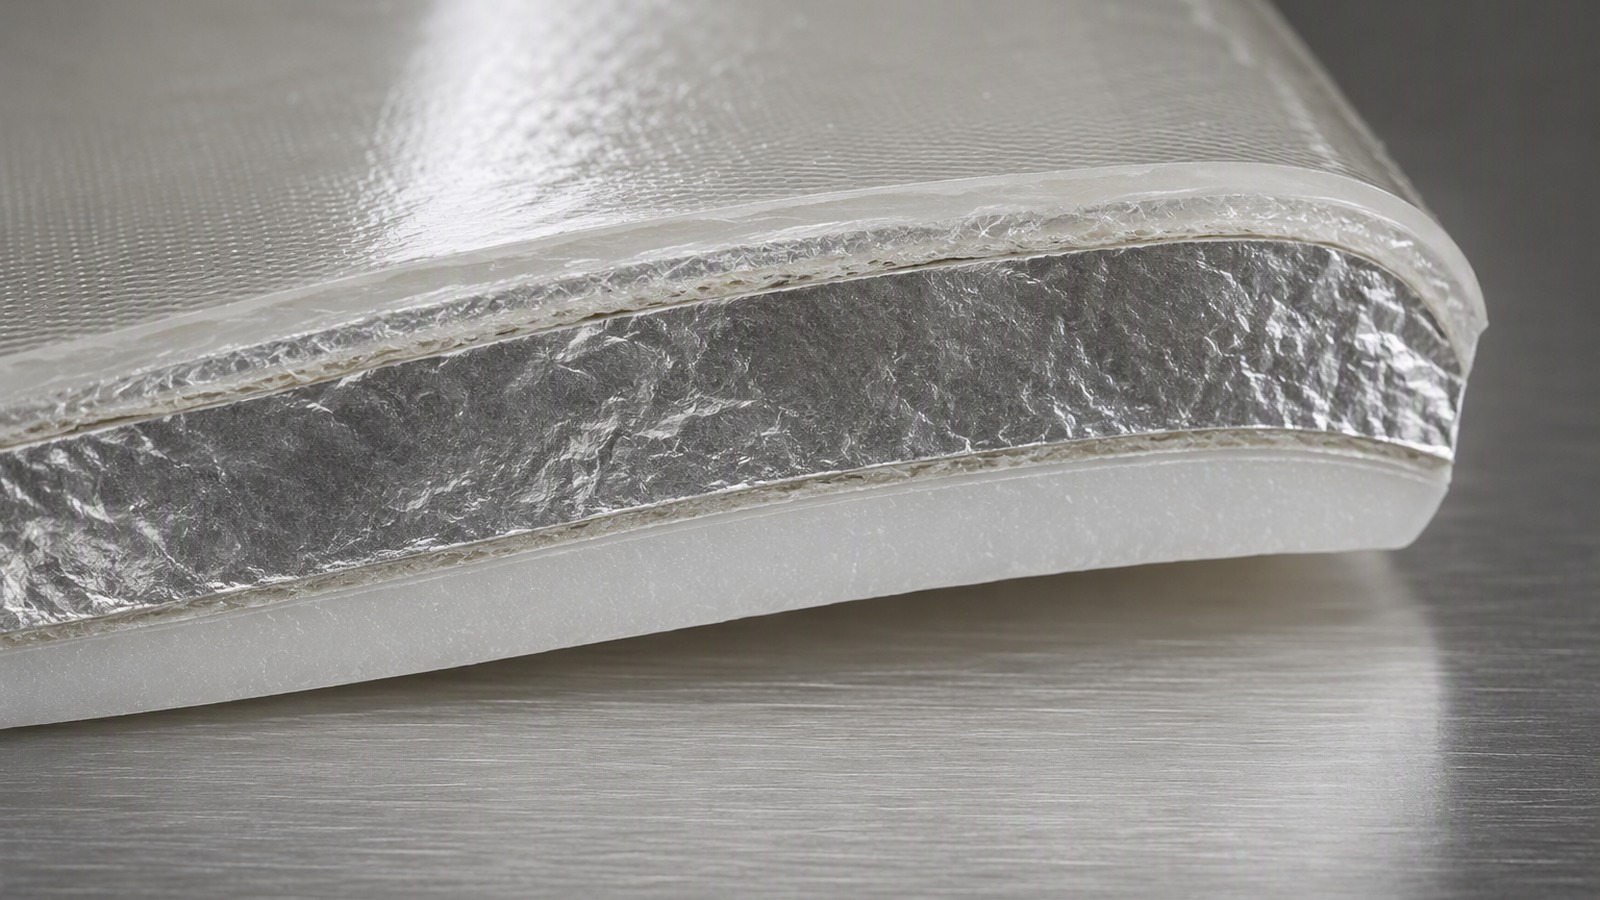
Цикл размягчает герметик, нагружает связи между слоями и гонит влагу в каждую открытую кромку. Ламинат повреждается не мгновенно, а прорабатывается весь цикл.
Dive deeper
Сначала цикл прогревает пакет насквозь. Тепло приходит к содержимому частично через среду процесса, частично через стенку пакета, и алюминиевый слой разносит его вдоль пакета, а не только сквозь. Поэтому зона шва прогревается вместе с полотном, а не отстаёт от него.
Затем размягчаются полимеры. У каждого слоя есть диапазон, в котором он ещё выполняет свою работу, и герметик ближе всех к этой границе, потому что должен течь достаточно, чтобы запечатать. Размягчённый герметик легче деформируется, поэтому нагрузку, пришедшую на горячий пакет, несёт временно более слабый материал.
Ещё цикл атакует кромки. Влага, жиры и соли мигрируют к резаным кромкам и переходам шва, и связи между слоями наиболее открыты там, где соприкасаются со средой процесса. Ламинат, целый посередине, может расслаиваться от кромки внутрь за долгую выдержку.
И цикл — это последовательность, а не одно состояние: подъём, выдержка и сброс нагружают пакет по-разному. Поэтому структуру согласуют под продукт и процесс заказчика: пережить пакет должна последовательность. European Aluminium описывает сторону материала, а цикл принадлежит наполнителю. Из автоклава пакет выходит изменённым, а не просто нагретым.
Поэтому выходит не тот же материал, что вошёл: слои могут выглядеть целыми, тогда как распределение толщины в зоне шва изменилось, связь на кромке ослабла, а часть продукта ушла в слои. Это проявляется позже, на полке.
Почему пакет разрушается по шву и кромке фольги, а не по плоскости?
Плоское полотно — простая часть пакета. Его поддерживает продукт с обратной стороны, нагрузка распределена, геометрия не создаёт концентрации напряжений.
Шов и кромка фольги соединяют смену геометрии, смену материала и открытый рез, поэтому безобидные на полотне нагрузки сосредотачиваются там.
Dive deeper
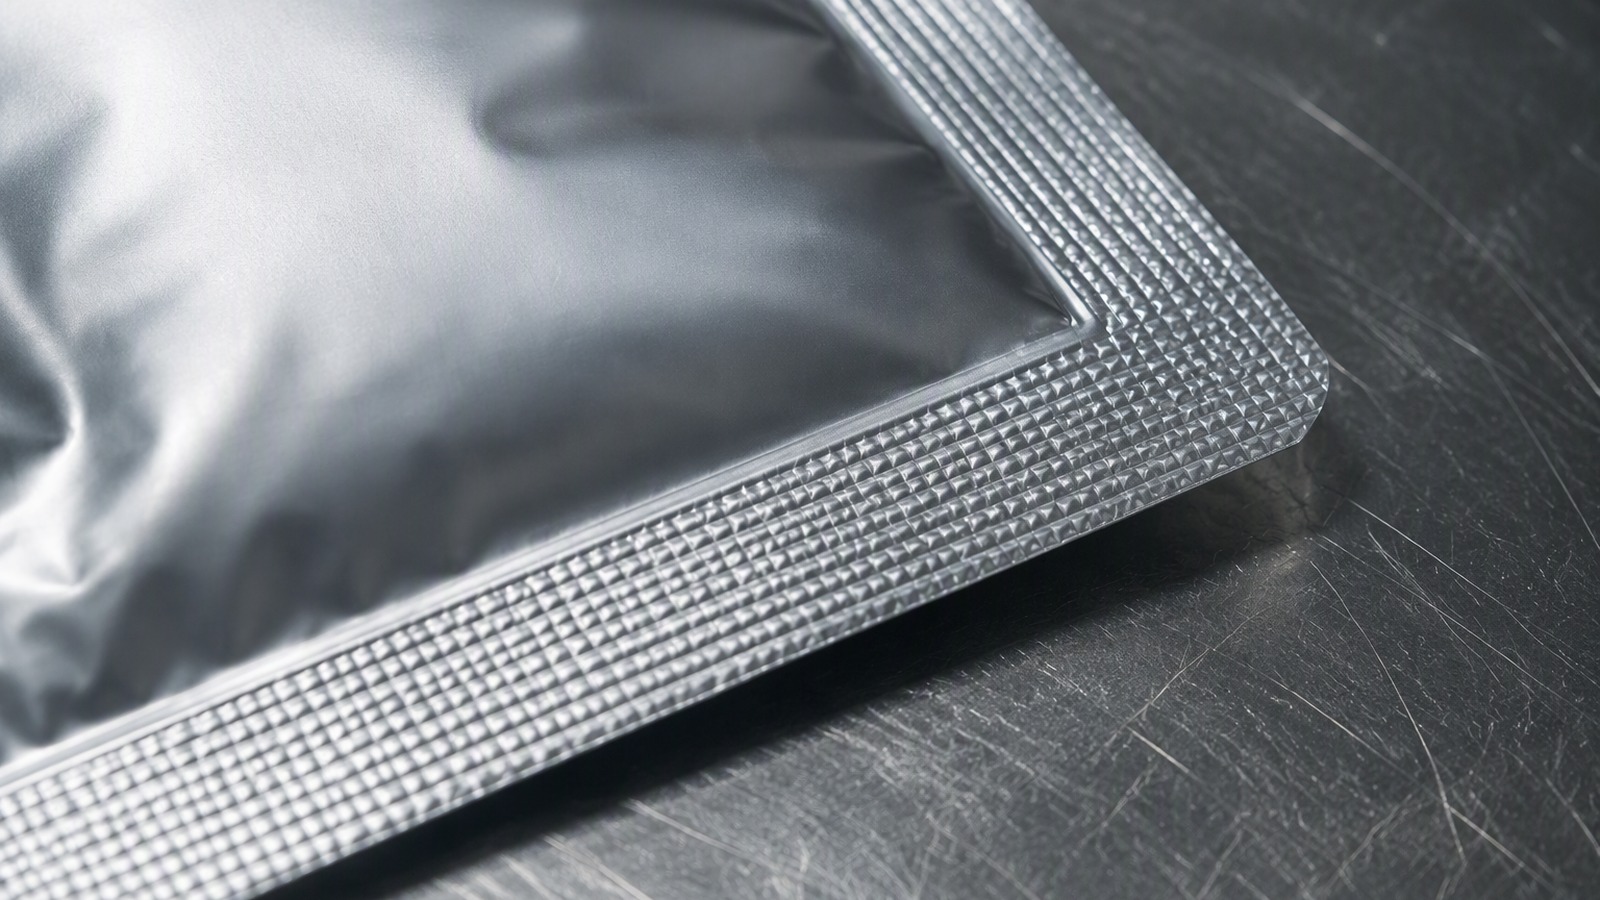
Шов — это переход. Две поверхности герметика сжимают и сплавляют, и на границе шва ламинат переходит от соединённого к несоединённому на коротком расстоянии. Любая нагрузка, идущая через эту границу, сосредотачивается на её крае, поэтому отказы шва начинаются у внутренней или наружной границы, а не в середине.
Кромка фольги — место, где алюминий заканчивается. На резаной кромке нет сплошного металла, который разносил бы нагрузку, и нет непрерывного полимера, который держал бы влагу вдали от границ слоёв, поэтому расслоение и усталостное растрескивание начинаются именно там. Если шов уже расстояния, на которое может выползти продукт, эта кромка остаётся в смоченной зоне.
Обе особенности обрабатывает и машина. Шов зажимают, нагревают и охлаждают губками, и кромка фольги лежит под теми же губками. Пакет, запечатанный со смещением или поверх складки, прикладывает те же нагрузки к меньшей площади.
Плоскость тоже отказывает, но позже и по другим причинам: усталостное растрескивание от обращения или воздействие продукта. Это полочные механизмы, тогда как шов и кромка — механизмы процесса, и The Aluminum Association отмечает, насколько качество кромки и поверхности определяет поведение фольги.
К этому добавляется неравномерность давления по длине губок: края и углы получают не то, что середина, поэтому проблема начинается у конца линии или у угла раньше, чем в середине шва, и это видно по месту первого отказа.
Что делает алюминиевый слой, чего не может пластик, и чего он не делает?
Фольга отличает реторт-пакет от пластикового мешка: непрозрачная, достаточно пластичная для тонкой прокатки и практически закрытая для влаги, кислорода, света и аромата.
Она придаёт пакету характер металлической тары и стойкость к сгибу, разносит тепло. Но не запечатывает, не несёт нагрузку шва и ничего не стерилизует.
Dive deeper
В ретортной структуре фольга заставляет пакет вести себя как тонкая металлическая тара, а не как плёночный конверт. Она держит форму вместо того, чтобы провисать на содержимом, перекрывает свет и даёт барьер, не зависящий от качества покрытия. Фольга 8079 толщиной 0,012 mm — обычный ориентир для тонких ретортных структур.
Чего фольга не делает — не запечатывает. Герметизация целиком принадлежит слоям герметика; поверхность алюминия не сплавляется ни сама с собой, ни с губкой сколько-нибудь полезным образом. Структура может иметь превосходный барьер и всё равно течь по шву, потому что эти свойства дают разные слои.
И нагрузку шва фольга сама не несёт. В шве нагрузка идёт через герметик, а фольга заканчивается рядом, добавляя жёсткость, а не прочность. Усталостному растрескиванию она тоже не противостоит сама: тонкий металл, многократно согнутый по острой складке, треснет при любом барьере.
И фольга не делает пакет стерильным. Она сохраняет внутри то, чего достиг процесс; достиг этого процесс. Для фона металлургия алюминиевой фольги — разумная отправная точка, но пакет аттестуют как систему, а не как плёнку.
Поэтому выбор фольги начинают с её роли в структуре, а не с того, что она лучший доступный материал: слишком толстая добавляет жёсткость, которая пакету не нужна, слишком тонкая трескается на сгибе. Равновесие находится в конструкции, а не в таблице свойств.
Почему выбор герметика, ширина шва и загрязнение шва решают исход?
Потому что шов — единственный затвор, и он делается один раз, поверх уже присутствующего продукта. Мелкие отклонения там не исправляются больше нигде.
Герметик должен течь и выдерживать продукт, шов должен пережить загрязнённую полосу, а продукт в шве — самая частая причина отказа.
Dive deeper
Выбор герметика задаёт окно. Ретортный герметик должен размягчаться достаточно, чтобы сплавиться под губками, оставаться вязким для отслаивания и сгиба, а также выдерживать жиры, кислоты и соли продукта. Большая толщина даёт больше материала, чтобы обтечь частицу, а герметик, хорошо смачивающий фольгу, сохраняет связь на границе шва. Одну и ту же фольгу для упаковки можно соединить с разными герметиками, и поведение шва решает именно пара.
Ширина шва — это запас. Полезной является сплошная часть; загрязнённая полоса, складка или залом съедают ширину, не добавляя прочности. Шов, которого едва хватает в чистом виде, становится предельным при быстрой работе наполнителя, поэтому ширину выбирают по худшему наполнению, а не по среднему.
Загрязнение на практике решает исход. Продукт в шве не даёт герметику соединиться с герметиком, и никакая последующая операция это не исправит. Он появляется от перелива, от брызг на станции наполнения и от вязких или содержащих частицы продуктов, которые перекрывают зону шва, поэтому точность наполнения и чистая площадка шва входят в спецификацию.
Три переменные связаны: более широкий шов терпит больше загрязнения, более толстый герметик терпит больше частиц, а более чистое наполнение снижает требования к обоим. Их задают вместе и проверяют на продукте заказчика. Если герметик слишком тонок, заполнять зазор вокруг частицы нечем, и ширина используется не полностью; если слишком толст, нужно больше энергии и он может вытечь за зону губок.
Почему свободное пространство и запертый воздух важны в реторт-пакете?
Воздух, оставшийся в запечатанном пакете, расширяется за цикл, давит на шов изнутри и изолирует содержимое от тепла вокруг.
Свободного пространства должно хватать на расширение и быть достаточно мало, чтобы пакет оставался натянутым. Остальное делает воздух в продукте и в камере.
Dive deeper
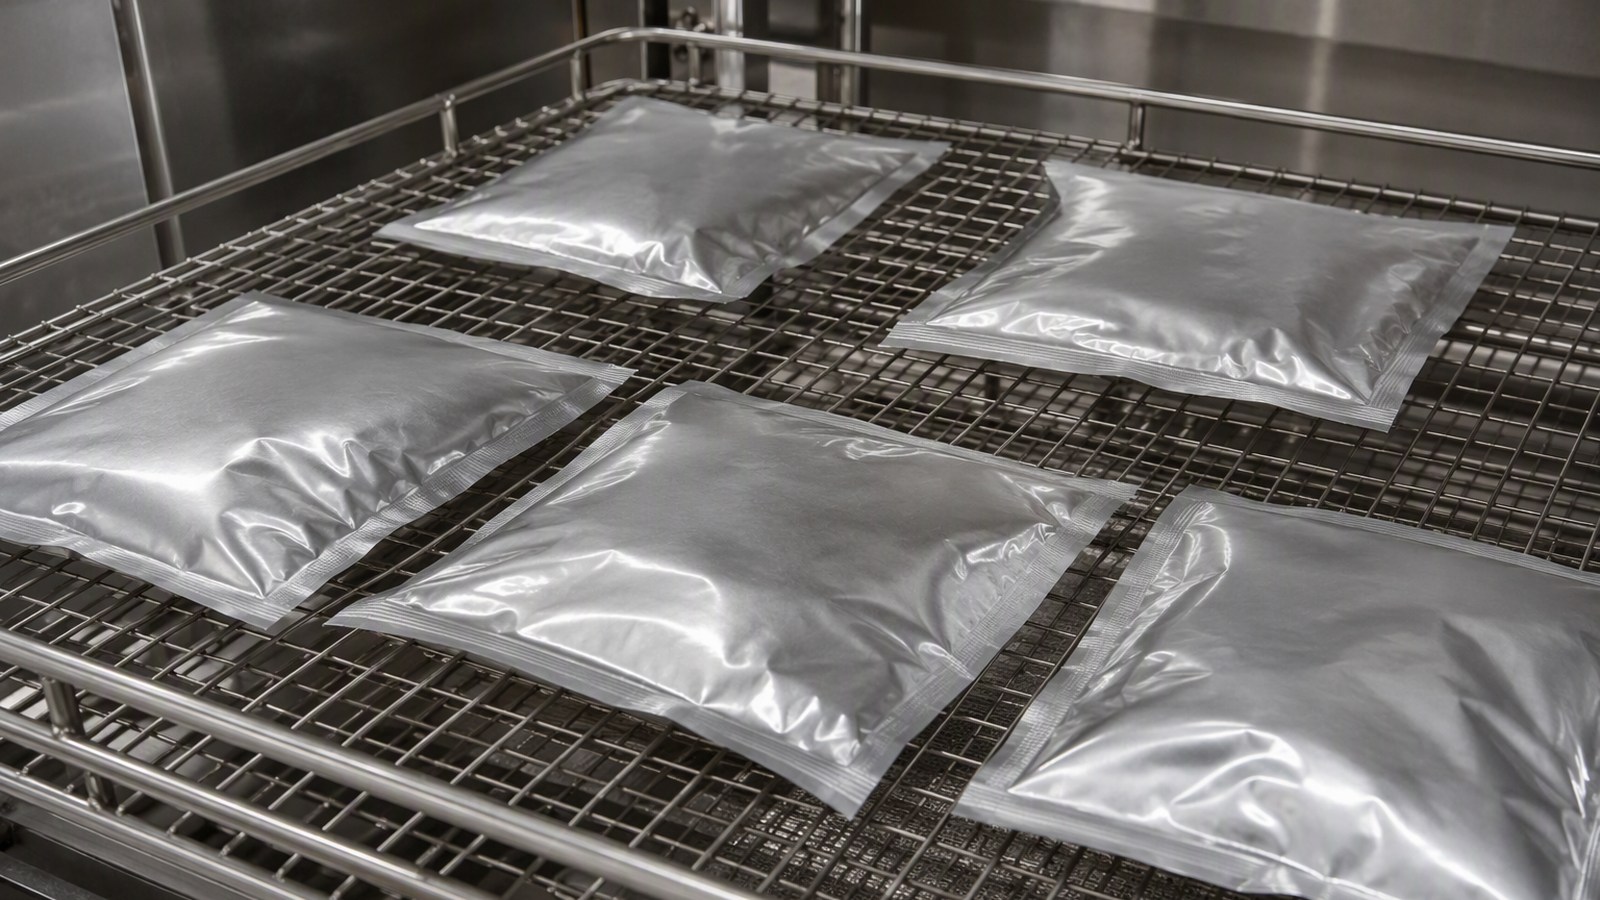
Запечатанный пакет — это фиксированный объём со сжимаемым газом внутри. При нагреве газ расширяется, и остаточный воздух собирается в пузыри, которые уходят в наивысшую доступную точку — в пакете, стоящем в корзине, обычно к верхнему шву. Пузырь у шва нагружает его изнутри, тогда как снаружи действует давление, поэтому шов прорабатывается на отслаивание в момент, когда герметик мягче всего.
Слишком мало свободного пространства не оставляет места, пакет рано натягивается, и расширение несёт шов. Содержимое при закрытии тоже вытесняется к шву, а это один из путей загрязнения. Слишком много свободного пространства оставляет крупный газовый карман, который перемещается, деформирует полотно и уводит часть поверхности от тепла.
Воздух, растворённый или распределённый в продукте, важен не меньше зазора сверху. Продукт, сильно прокачанный насосом или наполненный тёплым без деаэрации, выделяет газ во время выдержки и добавляет внутренней нагрузки. Воздух в таком пакете — это нагрузка, а не пустота.
Поэтому свободное пространство согласуют между наполнителем и конвертером: размеры пакета, масса наполнения и способ закрытия задают его вместе. Материалы alufoil.org полезны как фон, но величина принадлежит продукту и процессу заказчика.
Свободное пространство не является постоянной величиной: оно меняется с размерами пакета, массой наполнения и способом закрытия, а также со скоростью линии, потому что быстрое закрытие оставляет больше воздуха. Его измеряют на самом пакете, а не на похожем образце.
Что происходит с пакетом, когда давление в реторте сбрасывают?
Во время выдержки давление снаружи примерно уравновешивает давление внутри. Когда цикл заканчивается, это равновесие снимают быстрее, чем остывает содержимое.
Пакет раздувается, шов нагружается на отслаивание, полотно вытягивается. То, как сбрасывают давление, определяет, какую часть этой нагрузки увидит шов.
Dive deeper
Сброс давления — наименее заметная часть цикла и часто самая повреждающая. Пока автоклав держат, наружное давление сохраняет пакет компактным, а шов закрытым против собственной внутренней нагрузки. Когда давление сбрасывают, внутреннее ещё не упало, потому что содержимое горячее, поэтому пакет расширяется, и шов нагружается изнутри наружу.
При быстром сбросе пакет резко раздувается, полотно растягивается, и шов отслаивается со скоростью, на которую его не рассчитывали. При медленном сбросе, согласованном с остыванием содержимого, пакет сжимается постепенно, и шов видит более мягкую нагрузку. Разница в профиле сброса, а он принадлежит оператору реторты.
Охлаждение добавляет обратную нагрузку. По мере сжатия содержимого пакет втягивается, полотно становится вогнутым, и продукт может подтягиваться к шву изнутри. Вода для охлаждения тоже может подтягиваться к любому пути течи, а сам путь при этом остаётся незаметным снаружи.
Здесь реторт-пакет отличается от охлаждённых упаковок, которые нагружаются обращением и льдом, а не шагом давления. Профиль сброса согласуют с процессом заказчика и подтверждают на автоклаве.
Хотя охлаждение кажется следующим шагом, оно завершает начатое сбросом: разница между температурой содержимого и температурой среды определяет, как сжимается пакет, и он может остаться натянутым после охлаждения, если сброс его опередил. Тогда шов держит нагрузку, которой не видно ни в одном последующем измерении, и сброс с охлаждением рассматривают как один шаг, а не как две отдельные настройки.
Что должен указать конвертер и что — наполнитель в запросе на реторт-пакет?
Запрос, в котором названа только толщина, нельзя отработать правильно. Конвертеру нужны продукт и цикл; наполнителю нужны структура и её пределы.
Каждая сторона должна указать, что знает, что предполагает и что будет проверено на линии, чтобы ламинат и шов согласовали как одну спецификацию.
Dive deeper
Конвертер указывает всю структуру, а не один слой: сплав и нагартовку, толщину фольги, тип герметика и его толщину, наружный слой, клеевую систему и состояние поверхности фольги. Обычно рассматривают сплавы 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 и 8079, в состояниях O, H14, H16, H18, H22 и H24, толщиной от 0,005 mm до 0,20 mm, шириной от 100 mm до 1500 mm, на втулках 76 mm или 152 mm.
Конвертер также указывает окно герметизации, под которое проектировался ламинат, вместе с шириной шва, давлением и временем выдержки, к которым оно относится.
Наполнитель подробно описывает продукт: жир, кислотность, соль, частицы и то, как продукт ведёт себя при нагреве. Затем массу наполнения, свободное пространство, размеры пакета, доступную ширину шва и способ герметизации. Затем процесс: тип реторты, последовательность цикла, как загружают пакеты, как сбрасывают давление и ведут охлаждение.
Обе стороны должны отделить проверенное от предположенного, потому что пакет аттестуют как систему. Коммерческие условия относятся к тому же разговору: фольга для упаковки и тары обычно котируется от 3 MT на размер, с отгрузкой через Qingdao, Tianjin или Shanghai, и это определяет, сколько структур можно испытать.
Вопросы, заданные в первом запросе, экономят время позже: каждый пропущенный пункт обнаруживается на испытании, а испытание расходует материал и время линии. Поэтому запрос стоит составлять один раз и подробно.
Сначала зафиксируйте конструкцию пакета, продукт и цикл, затем задайте ламинат и шов, способные это пережить.