ما الذي تؤديه رقائق الألمنيوم في الغشاء الخلفي الشمسي؟
دليل عملي لمحوّلي الأغشية الخلفية ومصنّعي الوحدات: ما تؤديه طبقة رقائق الألمنيوم داخل التركيب الطبقي، ولماذا يحدد الترابط والاستواء عمرها في الخارج، وما يجب ذكره في الاستفسار.
يُشترى الغشاء الخلفي ويُصفَّح ويُختبر ويُركَّب كورقة واحدة. اسأل عمّا تؤديه طبقة الرقائق بداخله، وستتوقف الأجوبة عن الاتفاق.
الرقائق طبقة حاجزة سلبية: تمنع بخار الماء وتثبّت الأغشية الملتصقة على جانبيها، بينما تتولى تلك الأغشية مواجهة الطقس. وما تستطيعه يتوقف على قوة الترابط، وعلى استواء الرقائق داخل آلة التصفّح، وعلى سماكة طبقة يُتفق عليها مع تصميم الوحدة.
يبدو الأمر قابلاً للإدارة إلى أن تنتفخ طبقة مصفّحة في الحقل، أو يظهر تجعّد في الرقائق كحرف بارز بعد التصفّح. والأسئلة الثمانية التالية هي ما يتجادل فيه المحوّلون ومصنّعو الوحدات فعلاً.
لماذا يُبنى الغشاء الخلفي من طبقات مصفّحة أصلاً؟
لا يستطيع غشاء واحد أن يكون سطح طقس وعازلاً كهربائياً وحاجز بخار ودعامة ميكانيكية في الوقت نفسه.
التركيب الطبقي يوزّع هذه المهام: غشاء خارجي يواجه الطقس، وغشاء داخلي يلتصق بمادة التغليف، وطبقة رقائق بينهما تحمل الحاجز وتثبّت الغشاءين.
Dive deeper
ظهر الوحدة الشمسية مكان قاسٍ لمادة واحدة. الوجه الخارجي يرى الشمس والمطر والغبار والدورات الحرارية والتنظيف. والوجه الداخلي يرى مادة التغليف، والحرارة التي تولدها الخلايا، وما يفعله صندوق التوصيل عند الحافة. والغشاء الواحد السميك بما يكفي للبقاء في الخارج يكون ثقيلاً ومكلفاً وصعب الالتصاق، والغشاء الرقيق بما يكفي ليكون عملياً يتقادم قبل أن ينتهي عمر الوحدة بوقت طويل.
لذلك يسمح التركيب الطبقي لكل طبقة بأن تؤدي العمل الذي تجيده. الغشاء الخارجي هو سطح الطقس، ويُختار لثباته أمام الأشعة فوق البنفسجية ومقاومته للتآكل والتصاقه بما يقع خلفه. والغشاء الداخلي يُختار من أجل التصاقه بمادة التغليف، لأن ذلك السطح البيني يجب أن يصمد عبر دورات حرارية متكررة. أما الرقائق فتجلس بينهما، محمية من الوجهين، ولا يُطلب منها إلا أن تكون متصلة ومستوية وجيدة الترابط.
ومن المفيد أن نرى ما لا يفعله التركيب الطبقي: إنه لا يجعل الرقائق أرخص ولا يجعل الأغشية أسمك، بل يغيّر نمط الفشل. الغشاء الواحد يفشل بالتقادم من الخارج إلى الداخل، تدريجياً وبشكل مرئي؛ أما التركيب الطبقي فيفشل عند سطح بيني، وغالباً بشكل غير مرئي، من حافة أو من تجعّد إلى الداخل. ولهذا تدور أسئلة هذا المقال حول الأسطح البينية أساساً. وكل طبقة تُختبر قبل أن تُجمع، ثم يُختبر المجموع كورقة واحدة، وهذا فرق جوهري في منطق ضبط الجودة: العيب الذي يمرّ في طبقة واحدة يظهر في النهاية على مستوى الورقة كلها، لا على مستوى الطبقة.
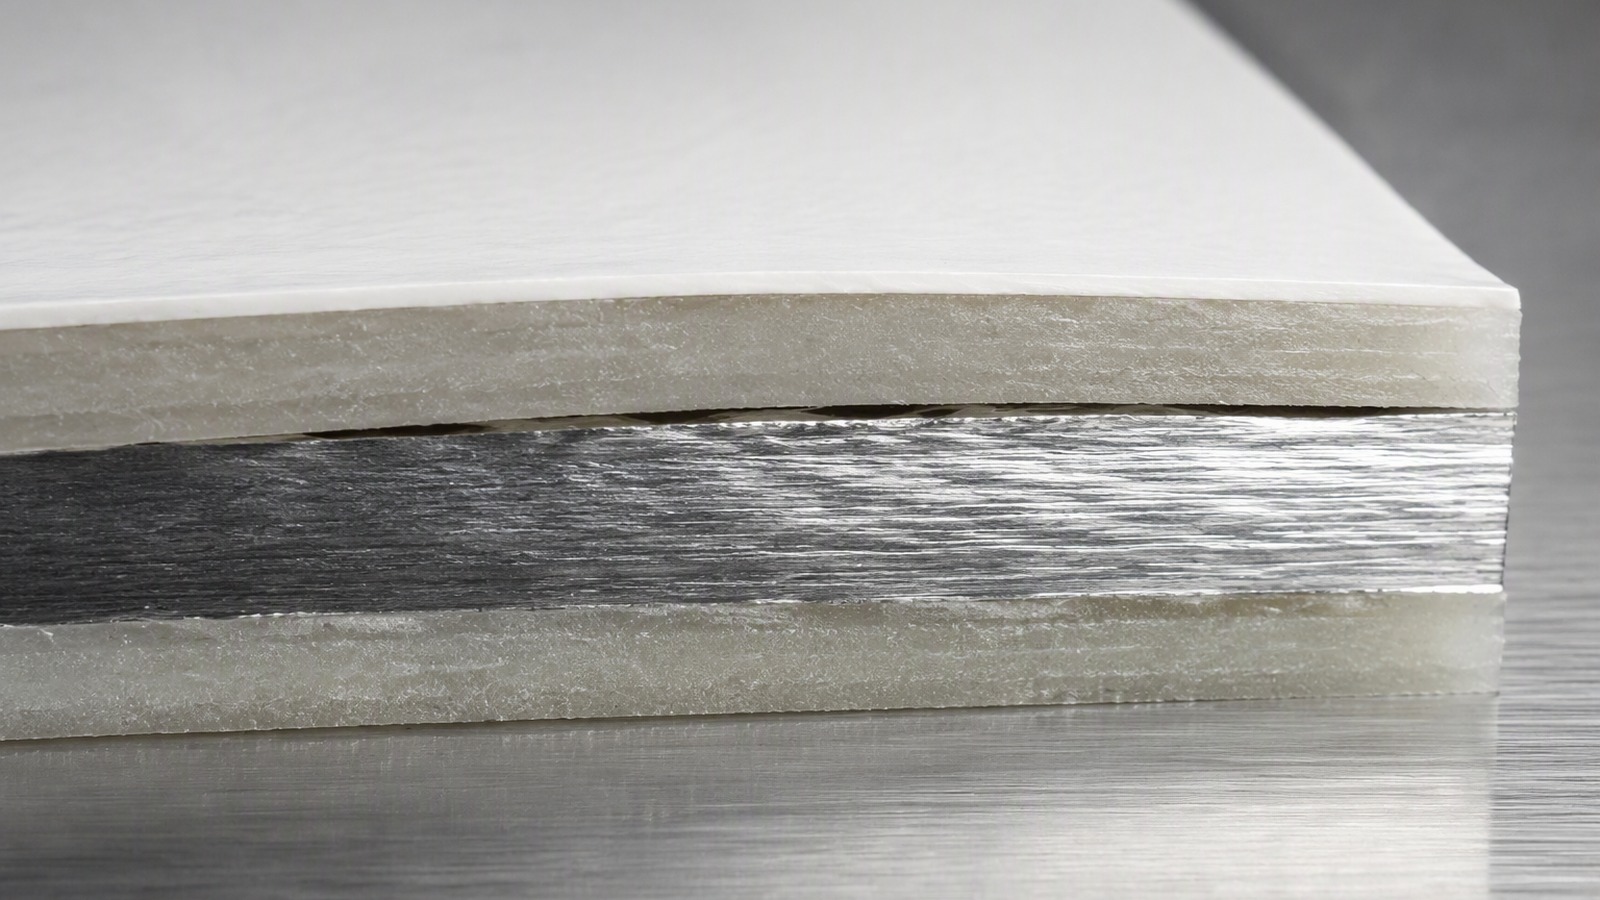
ما الذي تؤديه طبقة الرقائق فعلاً داخل التركيب الطبقي؟
داخل التركيب الطبقي تؤدي الرقائق مهمتين، وكلتاهما سلبية: منع بخار الماء، وإبقاء الغشاءين على جانبيها في شكلهما.
الرقائق حاجز معدني متصل، فلا يجد البخار طريقاً خلاله إلا عند الثقوب الدقيقة والتجعّدات والحواف المقطوعة. وميكانيكياً تمنح الورقة ثباتاً في الأبعاد وتوزّع الأحمال الموضعية.
Dive deeper
الألمنيوم في المقطع الصلب لا يمتص بخار الماء ويمرّره كما يفعل البوليمر؛ فمسارات النقل هي العيوب. يعبر البخار طبقة الرقائق عند ثقب دقيق، أو عند تجعّد أرقّ المعدن، أو عند حافة مقطوعة، أو على امتداد سطح بيني فشل ترابطه بالفعل. ولذلك يكون سلوك الحاجز في الغشاء الخلفي مسألة كثافة عيوب وجودة حافة، لا مسألة درجة معدن معينة. والتعامل العام مع المادة ملخّص في الأدبيات المتاحة عن رقائق الألمنيوم. وحواف الورقة المقطوعة هي أضعف نقطة، لأن الطبقة تصبح مكشوفة هناك مهما كانت جودة اللف، ولهذا تُصمَّم الحافة بعناية خاصة وتُقطع بأدوات حادة نظيفة.
أما المهمة الميكانيكية فتُناقش أقل، وهي بنفس الأهمية. الأغشية على الجانبيْن رقيقة، والأغشية الرقيقة تزحف: سخّنها وشدّها واحفظها على ذلك شهوراً، فتتمدد ببطء. أما الرقائق فلا تفعل ذلك، أو تفعله بدرجة أقل بكثير، فتكون المرجع البعدي للورقة كلها. وهي تحمل التركيب الطبقي عبر مكبس الوحدة دون تمدد غير متساوٍ، وتوزّع حمل المشبك أو السكة على مساحة أوسع، وتخفّف الضغط الموضعي أثناء التصفّح فلا يتركّز في نقطة واحدة تُرهق الغشاء الرقيق فوقها.
وما ليست عليه الطبقة: ليست موصلاً في الدائرة، وليست سطح طقس، وليست عنصراً إنشائياً بمفردها. إنها طبقة داخل رزمة مترابطة، وكل إسهاماتها تعتمد على الرابطتين التي تثبّتها في مكانها. ولهذا تُوصف الرقائق في وثائق التركيب كطبقة وظيفية، لا كمادة مالئة بين غشاءين.
لماذا لا يُطلب من الرقائق أبداً أن تكون سطح الطقس؟
يقاوم الألمنيوم الطقس كمقطع سميك يملك مادة كافية لبناء طبقة أكسيد. والطبقة الرقيقة لا تملك السمك ولا العزل الكهربائي.
الطقس من نصيب الغشاء الخارجي بحكم التصميم: فهو مصمّم للأشعة فوق البنفسجية ويعزل المعدن. وطبقة رقائق مكشوفة ستتنقّر وتتآكل من حوافها وتُفسد الفصل الكهربائي.
Dive deeper
يقاوم الألمنيوم الطقس جيداً، لكن السبب دقيق. المعدن يتبلّد كيميائياً: يتكوّن أكسيد رقيق فوراً ويتجدّد إذا تضرر. وهذا يعمل عندما يكون خلف الأكسيد معدن كافٍ لخسارة القليل منه، وهو صحيح في مقطع سميك وأقل صحة بكثير في مقاس رقيق. فالنقرة التي تكون تجميلية في مقطع سميك تمثل جزءاً خطيراً من السمك المتبقي، والنقر يتركّز عند الحواف وتحت الرواسب الرطبة. ولهذا تُقيَّم الطبقة بحسب ما يبقى منها بعد سنوات، لا بسماكتها في يوم التسليم.
والسبب الثاني كهربائي. الغشاء الخلفي جزء من العزل بين الأجزاء الحيّة في الوحدة والخارج، والخارج يشمل الأشخاص والهياكل. وطبقة معدنية تصل إلى سطح الطقس تحتاج إلى عزل بطريقة أخرى، ويفقد التركيب الطبقي الترتيب الذي يبقي المعدن مدفوناً بين بوليمر على الوجهين.
إذاً قاعدة التصميم حاسمة: الرقائق تبقى في الداخل. الغشاء الخارجي هو الطبقة المُضحّية، ويُسمح له بالتشيّر والتآكل ببطء، لأن هذا هو عمل سطح الطقس. وتحضير سطح الرقائق موجود لربطها بذلك الغشاء، لا لمواجهة السماء. وحيث تُستخدم الرقائق عمداً كوجه خارجي، كما في تكسيات العزل، تسري قواعد مختلفة: الرقائق كتكسية للمباني مطلوب منها أن تعكس وأن تقاوم المناولة، لا أن تحفظ تركيباً مصفّحاً مغلقاً لعقود. وفي المقابل، تُختار الأغشية الخارجية من عائلات بوليمرية معروفة بثباتها الطويل، مع مثبّتات ومساعدات معالجة تُضاف لهذا الغرض تحديداً، ويُقاس أداؤها بتعرّض طويل لا باختبار قصير. ولا تُعرَّض الرقائق للشمس في أي مرحلة من مراحل التحويل.
لماذا تحدد قوة الترابط بقاء التركيب الطبقي في الخارج؟
كل فشل خارجي في غشاء خلفي مصفّح يبدأ من مكان ما. ومعظمه يبدأ عند خط ترابط، لا في وسط طبقة.
ترابط الرقائق بالغشاء يُصنع في آلة التصفّح من طاقة السطح واللاصق والحرارة والضغط والوقت. فقد تكون الرقائق مثالية ومع ذلك تنفصل الطبقات إذا لم يتشكّل الترابط صحيحاً.
Dive deeper
انفصال الطبقات يعاقب الغشاء الخلفي لأنه تقدمي. الترابط الضعيف عند حافة يسمح للرطوبة بالدخول على امتداد السطح البيني، والرطوبة تخفض الترابط أمامها، فيطول الجزء غير المترابط، وتصبح الورقة التي كانت تركيباً مصفّحاً غشاءين ورقائق وبينهما فراغ. ولا شيء من ذلك مرئي من الخارج حتى يتقدم كثيراً.
يتشكّل الترابط من عدة أمور في وقت واحد، وواحد فقط منها هو الرقائق. يجب أن يكون السطح نظيفاً وقابلاً للبلل، خالياً من بقايا زيت الدرفلة والأكسيد السائب، وكيمياؤه تسمح لللاصق أو الطبقة التمهيدية بالإمساك به. ويجب أن يُطبَّق اللاصق بوزن الطلاء الصحيح وأن يُعالج جيداً. ويجب أن تعطي فجوة الدرافيل ضغطاً عند حرارة وبسرعة الخط المشغّلة. ويجب أن تصل الشبكة مستوية، لأن التجعّد يحتجز الهواء.
لهذا تكون قوة الترابط مسألة تصفّح لا مسألة رقائق، ولهذا يمكن للمحوّل أن يبقي السبيكة والمقاس نفسهما ويرى سلوك التقشير يتغيّر. الذي تغيّر هو حالة السطح أو دفعة اللاصق أو فجوة الدرافيل أو سرعة الخط أو رطوبة الورشة. والهيئات التي تتابع كيفية درفلة الرقائق وتحويلها، مثل رابطة الألمنيوم في الولايات المتحدة، تصف هذا الجانب من العملية جيداً. ولهذا يُختبر الترابط عند الحافة قبل المركز، لأن الفرق بين ترابط جيد في الوسط وضعيف عند الحافة هو ما يحدد العمر في الحقل، ولأن الحافة هي المدخل الأول للرطوبة في كل تركيب طبقي. وكل ما يزيد خشونة السطح أو يلوّثه يمنع اللاصق من بناء جسر كامل.
لماذا يختلف الثقب الدقيق في الغشاء الخلفي عن الثقب الدقيق في عبوة غذائية؟
ثقب دقيق في عبوة غذائية يُفقد عبوة واحدة. وثقب في غشاء خلفي أمامه سنوات ليعمل، والوحدة لا يمكن إعادة تغليفها.
العبوة تُفحص وتُرفض على الخط. أما الوحدة فتُصفَّح مرة واحدة وتُركَّب في الخارج ويُنتظر منها أن تصمد عقوداً، ولذلك للعيب نفسه نتيجة مختلفة تماماً.
Dive deeper
في التعبئة، الثقب الدقيق حالة تسرّب بجودة عمرها قصير. يُكتشف باختبار تسرّب أو يكتشفه العميل، فتُهمل العبوة أو تُحجر الدفعة، والتكلفة محدودة. والعملية اللاحقة كلها، من فوهة التعبئة إلى الرف، مصممة لالتقاطه مبكراً. والمادة رقيقة ورخيصة وتُستبدل باستمرار، ويمكن إعادة تصنيع الدفعة أو تعديل الخط، أما الورقة المصفّحة فقد صارت جزءاً من منتج لا رجعة فيه.
وفي الوحدة ينقلب الحساب. تُصفَّح الورقة في رزمة مغلقة، وتُركَّب الرزمة على سطح أو في حقل، ويصبح العيب مسار نقل دائم وموضعي ملاصق لمادة التغليف. لا خطوة تجفيف، ولا إعادة تغليف، ولا رفض في نهاية الخط يلغي تركيباً قائماً. والرطوبة التي تصل إلى السطح البيني عبر ثقب لا تعبر وترحل، بل تبقى ويتدهور الترابط حولها. والإصلاح، حيث يوجد أصلاً، رقعة تُوضع قبل التصفّح. ولهذا تُفحص الرقائق بمسح مستمر قبل التصفّح، لأن اكتشاف العيب بعده يعني إهدار الورقة كاملة، ولأن العيب الصغير قد يقع في منطقة لا يغطيها الإطار ولا تحميها أي طبقة لاحقة.
ولهذا تُحدَّد رقائق الغشاء الخلفي وتُفحص كطبقة حاجزة لا كغلاف سلعي، ولهذا يهمّ تعداد العيوب أكثر من المتوسط. وللجانب المعدني من الحجة، يشرح ملاحظتنا عن أسباب الثقوب الدقيقة في رقائق الألمنيوم الرقيقة كيف تنتجها الشوائب وعلامات الدرافيل والشدّ. وعدد العيوب في اللفّة أهم من متوسط السماكة، لأن العمر يتحدد بأضعف موضع لا بالمعدل، والتكلفة تنتقل من العبوة إلى الورقة كلها.
لماذا يجب أن تبقى الرقائق مستوية وغير مشدودة عبر آلة التصفّح؟
التجعّد ليس عيباً تجميلياً. إنه مقطع أرقّ من المعدن مع فراغ غير مترابط على كل جانب منه.
يجب أن تصل الرقائق مستوية وبشدّ منخفض منتظم لتترابط دون تجاعيد. والشدّ يمدّ الشبكة، والتجعّد يحتجز الهواء، وكلاهما يبقى بعد التصفّح كخط ضعف دائم.
Dive deeper
تخيّل ما هو التجعّد فعلاً. الثنية في مقاس رقيق تضغط المعدن عند خط الثني وتمده على السطح الخارجي للانحناء. وموضعياً تصبح الطبقة أرقّ من بقية الورقة، وقد تصلّدت بالتشكيل في شريط ضيق. وعندما يدخل ذلك الخط المثني إلى فجوة الدرافيل لا يستوي، بل يبقى مثنياً أو ينفتح كحرف بارز، وفي الحالتين لا يصل اللاصق إلى السطحين داخل الثنية.
ولا شيء في عملية التصفّح يصلح ذلك، والتجعّد في لفّة واحدة يتكرر على طول الورقة لأن الموضع يعود مع كل دورة. الحرارة والضغط يخفيان مظهر التجعّد، وهذا أسوأ من إبقائه مرئياً، لأن العيب ينجو من الفحص ويفشل لاحقاً. وتحت الدورات الحرارية يعمل الخط غير المترابط كمفصل، وللرطوبة سطح بيني تسير عليه من أقرب حافة.
والشدّ هو النصف الآخر من المشكلة. الشبكة التي تجري بشدّ أكبر من حاجتها تتمدد مرناً وتظل ممددة أثناء معالجة اللاصق. وعند تحرير الشدّ يجب أن يذهب الانفعال إلى مكان: التجعّد الحلزوني، أو موجة عبر العرض، أو إجهاد متبقٍّ يشدّ خط الترابط سنوات. والاستواء مدخل عملية لا رفاهية، ويصف منتجو الرقائق جانب الدرفلة منه عبر هيئات مثل منظمة صناعة تحويل الرقائق. ويُقاس الاستواء عند مدخل الآلة لا في المخزن، ويُضبط الشدّ على مراحل بأسطوانات رقص ومتحكمات شدّ، لأن الشدّ المتراكم في مرحلة واحدة يظهر تجعّداً في المرحلة التالية، والشدّ الزائد يظهر أيضاً كموجة عند الحافة.
كيف تهاجم الأشعة فوق البنفسجية والتحلل المائي الطبقات البوليمرية، وماذا يعني ذلك لتحضير سطح الرقائق؟
المعدن لا يهمّه ضوء الشمس. البوليمرات على جانبيه تهمّها، ونواتج تدهورها تنتهي على سطح الرقائق.
التعرض للأشعة فوق البنفسجية يستهلك مثبّتات الغشاء الخارجي، والتحلل المائي في الغشاء الداخلي يحرّر أنواعاً حمضية. وكلاهما يغيّر ما يلامس الرقائق، فتحضير السطح مسألة متانة لا التصاق فقط.
Dive deeper
الهجوم فوق البنفسجي استهلاك بطيء يبدأ من السطح. يحتوي الغشاء الخارجي مثبّتات تعترض الأطوال الموجية الضارة، وتُستهلك عبر سنوات التعرض. وعندما تنفد يبدأ البوليمر نفسه في التفكك: تقطع السلاسل، ويبيضّ السطح، ويفقد الغشاء متانته والتصاقه بالطبقة تحته، والمثبّتات تُستهلك بمعدل يتحدد بالتعرض لا بالزمن وحده.
والتحلل المائي هو المكافئ في الاتجاه الداخلي. يرى الغشاء الداخلي ومادة التغليف الرطوبة والحرارة، والمزيج يقطع سلاسل البوليمر. وفي بعض الأنظمة يحرّر التفكك أنواعاً حمضية تجلس في طبقة رقيقة من الرطوبة عند السطح البيني، ملاصقة للألمنيوم مباشرة. والحمض يهاجم الأكسيد، والأكسيد هو ما يعتمد عليه الترابط. والفشل ليس ثقباً في الرقائق، بل طبقة حدّية ضعيفة تنمو حتى يفلت الترابط. ولهذا لا يكفي أن تكون السبيكة صحيحة؛ يجب أن تبقى الواجهة سليمة كيميائياً بعد سنوات من الخدمة.
ولهذا نتائج مباشرة في كيفية توريد الرقائق. يجب أن يكون السطح نظيفاً بأكسيد مضبوط ودون بقايا زيوت درفلة. ويجب أن يكون قابلاً للبلل بما يكفي لتنتشر الطبقة التمهيدية وتمسك، وأن يُخزَّن بحيث لا يصل إلى آلة التصفّح بأكسيد سائب أو تكاثف. وكيفية تحضير أسطح الرقائق، كما تصفها رابطة صناعة الألمنيوم الأوروبية، تذكّر بأن حالة السطح تتغيّر بين الدفعات. والتكاثف المحصور داخل اللفّة أخطر من رطوبة الهواء، لأنه يبقى بين الطبقات ولا يجفّ، ويصل إلى السطح بالضبط حيث يجب أن يمسك اللاصق. وهذه المسألة تُدار بالتحكم في التخزين لا بالفحص وحده.
لماذا يجب أن يتفق مصنّع الوحدة ومحوّل الغشاء الخلفي على سماكة الطبقة معاً؟
السماكة مقايضة بين خطر الثقوب الدقيقة وصلابة المناولة والوزن والتكلفة، ولا يستطيع أي طرف وحده أن يحددها.
المحوّل يعرف ما تشغّله آلة التصفّح دون تجعّد، ومصنّع الوحدة يعرف تصميم الوحدة والتركيب وظروف الخدمة. والمقاس العملي هو ما يستطيع الطرفان قبوله.
Dive deeper
المقاس الرقيق أسهل في الترابط وأرخص للمتر المربع، وأكثر احتمالاً لحمل ثقب دقيق أو رقعة رقيقة إلى الورقة النهائية. والمقاس الأثقل يتحمّل المناولة والعيوب أكثر، ويضيف وزناً وتكلفة. والمقايضة تعتمد على الوحدة: حجمها، وهل لها إطار، وكيف تُركَّب، وعلى آلة التصفّح. والاتفاق يشمل أيضاً التفاوت المسموح في السماكة، لأن ورقة أرقّ في موضع واحد تتصرف كأنها مقاس آخر، وقد تنجح في آلة وتفشل في أخرى.
والرقم ينتمي إلى حوار لا إلى كتالوج. تُحدَّد السماكة وحالة التقسية معاً، لأن حالة تقسية أصلب بالمقاس نفسه تتصرف بشكل مختلف في فجوة الدرافيل. والسبائك الشائعة هي 1050 و1060 و1100 و1235 و3003 و3004 و8011 و8021 و8079، بحالات تقسية O وH14 وH16 وH18 وH22 وH24، وتُختار مقابل بنية التركيب الطبقي وتصميم الوحدة وآلة التصفّح لدى العميل. واثنتان منها على صفحتينا عن رقائق الألمنيوم 1050 بسماكة 0.012 مم وعن رقائق الألمنيوم 1235 بالمقاس نفسه.
وللاستفسار، يذكر المحوّل التطبيق وبنية التركيب الطبقي وموضع الطبقة فيها، والسبيكة وحالة التقسية، والسماكة والعرض المطلوبين، والكمية. ونطاقنا من 0.005 مم إلى 0.20 مم سماكة ومن 100 مم إلى 1500 مم عرضاً، على قلوب 76 مم أو 152 مم، بحد أدنى 3 MT لكل مقاس، تُشحن من تشينغداو أو تيانجين أو شنغهاي. والعائلة الأوسع في نطاق الرقائق الصناعية والتقنية. والسماكة تُكتب في وثيقة الطلب مع تفاوتها، لا تُترك في المراسلات.
طبقة الرقائق لا تساوي أكثر من التركيب الطبقي حولها. اتفق على البنية والسماكة والترابط مع المحوّل، ثم اشترِ الرقائق وفق ذلك الاتفاق.