¿Qué hace la lámina de aluminio en un backsheet solar?
Guía práctica para transformadores de backsheet y fabricantes de módulos: qué hace la capa de aluminio dentro del laminado, por qué la unión y la planitud deciden su vida en el exterior y qué indicar en una consulta.
Un backsheet se compra, se lamina, se ensaya y se instala como una sola hoja. Pregunte para qué sirve la capa de aluminio que lleva dentro y las respuestas dejan de coincidir.
La lámina es una capa pasiva de barrera. Frena el vapor de agua y estabiliza las películas unidas a cada lado, mientras esas películas soportan la intemperie. Lo que puede hacer depende de la fuerza de unión, de la planitud en el laminador y de un espesor acordado con el diseño del módulo.
Suena manejable hasta que un laminado ampolla en campo o un pliegue de la lámina reaparece como una cresta tras el laminado. Las ocho preguntas siguientes son las que discuten transformadores y fabricantes de módulos.
¿Por qué un backsheet es un laminado?
Una sola película no puede ser superficie exterior, aislante eléctrico, barrera de vapor y respaldo mecánico a la vez.
El laminado reparte esas tareas: una película exterior afronta la intemperie, una interior se une al encapsulante y la lámina intermedia aporta la barrera y estabiliza ambas películas.
Dive deeper
La parte trasera de un módulo es un lugar hostil para un solo material. La cara exterior recibe sol, lluvia, polvo, ciclos térmicos y limpieza. La cara interior ve el encapsulante, el calor que generan las células y lo que hace la caja de conexiones en el borde. Una película lo bastante gruesa para aguantar fuera sería pesada, cara y difícil de unir; una lo bastante fina para ser práctica se degradaría mucho antes de acabar la vida del módulo.
Así que el laminado permite que cada capa haga el trabajo que sabe hacer. La película exterior es la superficie de intemperie, elegida por su estabilidad frente a la radiación ultravioleta, su resistencia a la abrasión y su adherencia a lo que tiene detrás. La película interior se elige por su unión al encapsulante, porque esa interfaz debe mantenerse a través de ciclos térmicos repetidos. La lámina queda entre ambas, protegida por las dos caras, y solo se le pide continuidad, planitud y buena unión.
Conviene ver lo que el laminado no hace: no abarata la lámina ni engrosa las películas. Cambia el modo de fallo. Una película única falla al degradarse de fuera adentro, de forma gradual y visible; un laminado falla en una interfaz, a menudo de forma invisible, desde un borde o desde un pliegue hacia dentro. Por eso las preguntas de este artículo tratan sobre todo de interfaces.
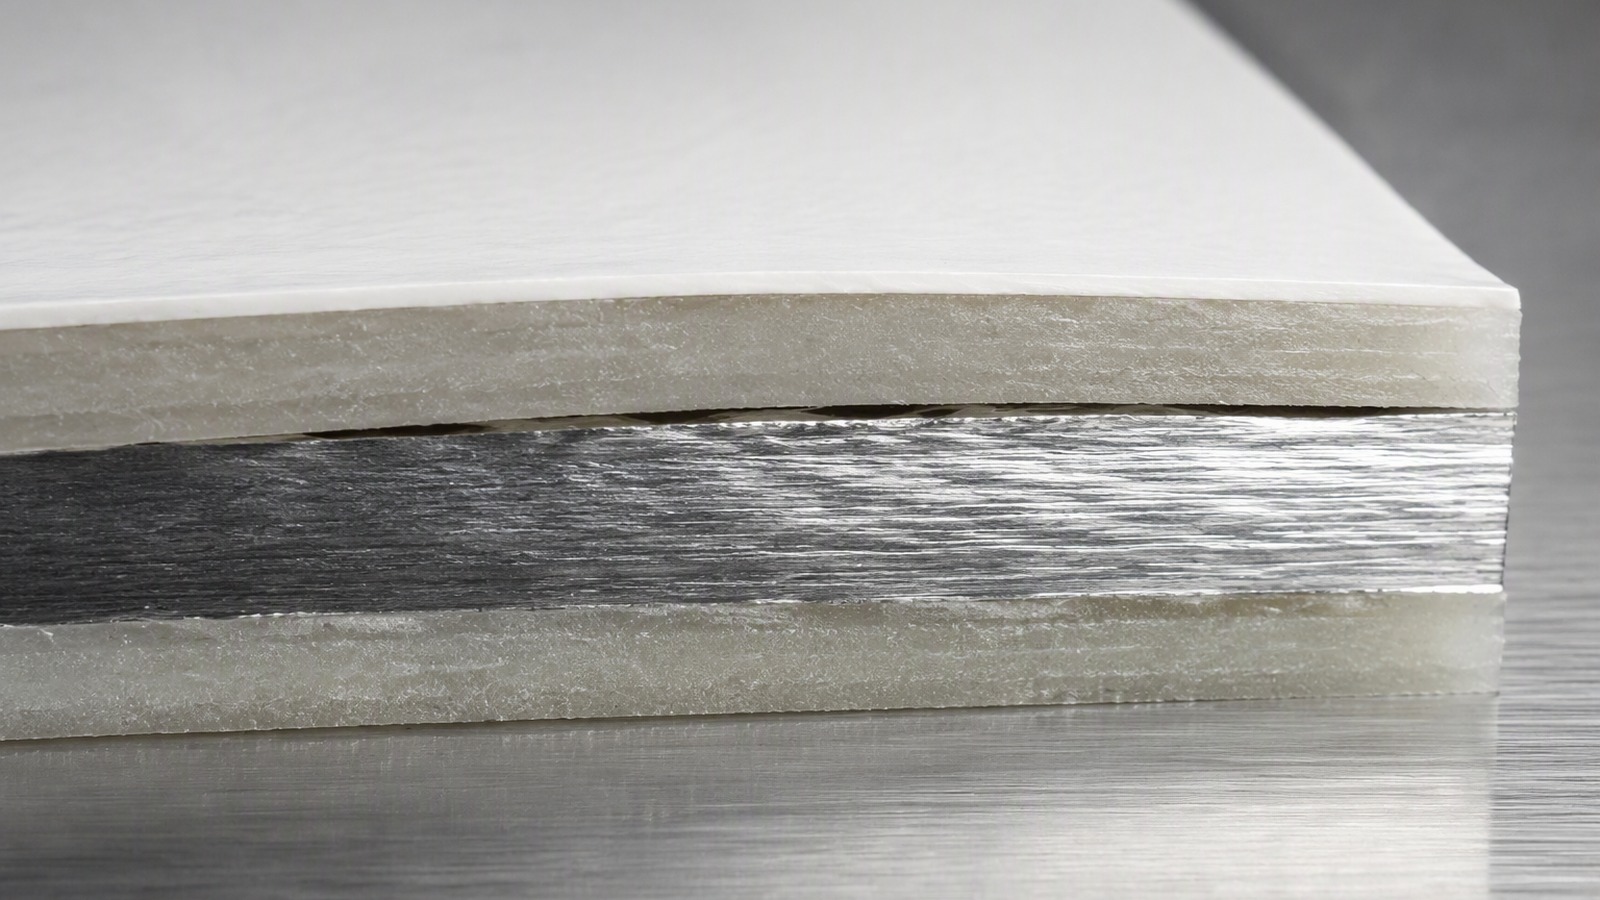
¿Qué hace realmente la lámina de aluminio dentro del laminado?
Dentro del laminado la lámina tiene dos funciones, ambas pasivas: frenar el vapor de agua y mantener en forma las películas de cada lado.
Es una barrera metálica continua, así que el vapor no tiene camino salvo en pinchazos, pliegues y bordes cortados. Mecánicamente da estabilidad dimensional a la hoja y reparte cargas puntuales.
Dive deeper
El aluminio macizo no absorbe ni deja pasar el vapor de agua como un polímero; los caminos de transporte son defectos. El vapor cruza una capa de lámina por un pinchazo, por un pliegue que ha adelgazado el metal, por un borde cortado y a lo largo de una interfaz donde la unión ya ha fallado. El comportamiento barrera de un backsheet es, por tanto, una cuestión de densidad de defectos y calidad del borde, no de una aleación concreta. El manejo general del material está resumido en la literatura pública sobre lámina de aluminio.
La función mecánica se comenta menos y es igual de importante. Las películas de cada lado son finas, y las películas finas fluyen: caliéntelas, tense y mantenga así durante meses, y se alargan despacio. La lámina no, o mucho menos, así que actúa como referencia dimensional de toda la hoja. Lleva el laminado por la prensa del módulo sin estiramientos desiguales y reparte la carga de una abrazadera o de un riel.
Lo que la capa no es: no es un conductor del circuito, no es una superficie de intemperie y no es un elemento estructural por sí sola. Es una capa dentro de un apilado unido, y todas sus aportaciones dependen de las dos uniones que la sujetan.
¿Por qué nunca se pide a la lámina de aluminio que sea la superficie exterior?
El aluminio resiste la intemperie como sección gruesa, con material para formar óxido. Una capa fina no tiene ni el espesor ni el aislamiento eléctrico.
La intemperie la asume la película exterior por diseño: está formulada para la radiación ultravioleta y aísla el metal. Una capa de lámina expuesta se picaría, se corroería desde los bordes y rompería la separación eléctrica.
Dive deeper
El aluminio resiste bien la intemperie, pero el motivo es sutil. El metal se pasiva: se forma un óxido fino al instante y se regenera si se daña. Eso funciona cuando hay suficiente metal detrás del óxido para perder algo de él, cierto en una sección gruesa y mucho menos en un calibre ligero. Un picotazo cosmético en una sección gruesa es una fracción seria del espesor restante, y los picotazos se concentran en bordes y bajo depósitos húmedos.
La segunda razón es eléctrica. El backsheet forma parte del aislamiento entre las partes activas del módulo y el exterior, y el exterior incluye personas y estructuras. Una capa metálica que llegara a la superficie exterior necesitaría aislarse de otra manera, y el laminado perdería la disposición en la que el polímero de ambas caras mantiene el metal enterrado.
La regla de diseño es tajante: la lámina se queda dentro. La película exterior es la capa sacrificable, que puede tiznarse y abrasarse despacio, porque para eso está una superficie de intemperie. La preparación superficial de la lámina existe para unirse a esa película, no para mirar al cielo. Donde la lámina sí es la cara exterior, como en los revestimientos de aislamiento, rigen otras reglas: la lámina como revestimiento de edificios debe reflejar y resistir el manejo, no mantener un laminado sellado durante décadas.
¿Por qué la fuerza de unión decide si el laminado sobrevive al exterior?
Toda falla exterior de un backsheet laminado empieza en algún sitio. Casi todas empiezan en una línea de unión, no en medio de una capa.
La unión lámina-película se hace en el laminador, con energía superficial, adhesivo, calor, presión y tiempo. La lámina puede ser perfecta y el laminado delaminarse si la unión nunca se formó bien.
Dive deeper
La delaminación castiga un backsheet porque es progresiva. Una unión débil en un borde deja entrar humedad por la interfaz; la humedad rebaja aún más la unión por delante de sí misma; la longitud desunida crece y el laminado se convierte en dos películas y una lámina con un hueco entre ellas. Nada de eso se ve desde fuera hasta que está muy avanzado.
La unión se forma con varias cosas a la vez y solo una es la lámina. La superficie debe estar limpia y humectable, sin residuo de aceite de laminación ni óxido suelto, con una química que el adhesivo o la imprimación puedan agarrar. El adhesivo debe aplicarse con el gramaje correcto y curar bien. La mordaza debe dar presión a temperatura a la velocidad de línea que se esté corriendo. La banda debe llegar plana, porque un pliegue atrapa aire.
Por eso la fuerza de unión es una cuestión de laminación y no de lámina, y por eso un transformador puede mantener aleación y calibre y ver moverse el despegue. Lo que cambió fue el estado superficial, el lote de adhesivo, la mordaza, la velocidad o la humedad de la planta. Los organismos que siguen cómo se lamina y transforma el foil, como la asociación del aluminio de Estados Unidos, describen bien esa parte del proceso.
¿Por qué un pinchazo en un backsheet es distinto de un pinchazo en un envase alimentario?
Un pinchazo en un envase alimentario pierde un envase. Un pinchazo en un backsheet tiene años para actuar, y el módulo no se puede reenvasar.
Un envase se inspecciona y se rechaza en línea. Un módulo se lamina una vez, se instala a la intemperie y debe aguantar décadas, así que el mismo defecto tiene una consecuencia completamente distinta.
Dive deeper
En envasado, un pinchazo es una fuga de calidad con vida corta. Se detecta con una prueba de estanqueidad o lo detecta el cliente, el envase se descarta o el lote se cuarentena, y el coste está acotado. Todo el proceso posterior, desde la boquilla de llenado hasta el estante, está diseñado para atraparlo pronto. El material es fino, barato y se repone continuamente.
En un módulo la aritmética se invierte. La hoja se lamina en un apilado sellado, el apilado se instala en un tejado o en el campo, y el defecto pasa a ser un camino de transporte permanente y localizado contra el encapsulante. No hay secado, no hay reenvase y no hay rechazo al final de la línea que deshaga una instalación. La humedad que llega a la interfaz por un pinchazo no atraviesa y se va; se queda y la unión alrededor se degrada. La reparación, cuando existe, es un parche aplicado antes del laminado.
Por eso la lámina para backsheet se especifica e inspecciona como capa de barrera y no como envoltorio de consumo, y por eso importa más la población de defectos que el promedio. Para la parte metalúrgica del argumento, nuestra nota sobre qué causa los pinchazos en la lámina fina de aluminio explica cómo los producen las inclusiones, las marcas de cilindro y la tensión.
¿Por qué debe llegar la lámina plana y sin tensión al laminador?
Un pliegue no es un defecto estético. Es una sección adelgazada de metal con un hueco sin unir a cada lado.
La lámina debe llegar plana y con tensión baja y uniforme para unirse sin arrugas. La tensión estira la banda, la arruga atrapa aire y ambas sobreviven al laminado como una línea débil permanente.
Dive deeper
Piense en qué es un pliegue. Una doblez en un calibre ligero comprime el metal en la línea de plegado y lo estira en el exterior de la curva. Localmente la capa es más fina que el resto de la hoja y ha sufrido endurecimiento por deformación en una banda estrecha. Cuando esa línea plegada entra en la mordaza no se aplana: queda doblada o se abre en una cresta, y en ambos casos el adhesivo no alcanza las superficies del interior del pliegue.
Nada en el proceso de laminación lo repara. El calor y la presión disimulan el aspecto de un pliegue, lo que es peor que dejarlo visible, porque el defecto sobrevive a la inspección y falla después. Bajo ciclos térmicos la línea sin unir trabaja como una bisagra, y la humedad tiene una interfaz por la que avanzar desde el borde más cercano.
La tensión es la otra mitad. Una banda que corre con más tensión de la necesaria se estira elásticamente y sigue estirada mientras cura el adhesivo. Al soltar la tensión, la deformación tiene que ir a algún sitio: rizo, una onda en todo el ancho o tensión residual que tira de la línea de unión durante años. La planitud es una entrada del proceso, y los fabricantes de lámina describen su parte de laminación a través de organismos como la organización de la industria de transformación de foil.
¿Cómo atacan los rayos UV y la hidrólisis a las capas poliméricas y qué implican para la superficie de la lámina?
Al metal no le importa la luz del sol. A los polímeros de cada lado sí, y sus productos de degradación acaban sobre la superficie de la lámina.
La radiación ultravioleta consume los estabilizantes de la película exterior; la hidrólisis en la interior libera especies ácidas. Ambas cambian lo que está en contacto con la lámina, así que la preparación superficial es un asunto de durabilidad.
Dive deeper
El ataque ultravioleta es un consumo lento que empieza en la superficie. La película exterior contiene estabilizantes que interceptan las longitudes de onda dañinas, y se agotan a lo largo de años de exposición. Al agotarse, el polímero empieza a romperse: escisión de cadenas, la superficie se tiza y la película pierde tenacidad y adherencia a la capa inferior.
La hidrólisis es el equivalente hacia dentro. La película interior y el encapsulante ven humedad y calor, y la combinación rompe cadenas poliméricas. En algunos sistemas la rotura libera especies ácidas, que se quedan en una capa fina de humedad en la interfaz, directamente contra el aluminio. Un ácido ataca el óxido, y el óxido es de lo que depende la unión. El fallo no es un agujero en la lámina; es una capa límite débil que crece hasta que la unión cede.
Eso tiene consecuencias para el suministro de la lámina. La superficie debe estar limpia, con un óxido controlado y sin residuo de lubricantes de laminación. Debe ser lo bastante humectable para que la imprimación agarre, y almacenarse de forma que llegue al laminador sin óxido suelto ni condensación. Cómo se preparan las superficies de lámina, descrito por la asociación europea del aluminio, recuerda que el estado superficial varía entre lotes.
¿Por qué deben acordar el espesor de la capa el fabricante de módulos y el transformador de backsheet?
El espesor es un equilibrio entre riesgo de pinchazo, rigidez de manejo, peso y coste, y ninguna de las dos partes puede fijarlo sola.
El transformador sabe qué corre el laminador sin pliegues; el fabricante conoce el diseño del módulo, el montaje y las condiciones de servicio. El calibre viable es el que ambos pueden aceptar.
Dive deeper
Un calibre ligero se une mejor y cuesta menos por metro cuadrado, y es más probable que lleve un pinchazo hasta la hoja acabada. Un calibre más pesado tolera mejor el manejo, y añade peso y coste.
El número pertenece a una conversación, no a un catálogo. Espesor y temple se fijan juntos: un temple más duro con el mismo calibre se comporta distinto en la mordaza. Las aleaciones habituales son 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 y 8079, en temples O, H14, H16, H18, H22 y H24, elegidas frente a la estructura del laminado y el diseño del módulo del cliente. Dos de ellas están en nuestras páginas de lámina de aluminio 1050 de 0,012 mm y de lámina de aluminio 1235 del mismo calibre.
Para una consulta, indique la aplicación, la estructura del laminado y el lugar de la capa, la aleación y el temple, el espesor y el ancho, y la cantidad. Nuestro rango es de 0,005 mm a 0,20 mm de espesor y de 100 mm a 1500 mm de ancho, en mandriles de 76 mm o 152 mm, con pedido mínimo de 3 MT por medida, desde Qingdao, Tianjin o Shanghái. La familia completa, en nuestra gama de lámina industrial y técnica.
La capa de lámina vale lo que vale el laminado que la rodea. Acuerde estructura, espesor y unión con el transformador y compre la lámina según ese acuerdo.