Что делает алюминиевая фольга в задней плёнке панели?
Практическое руководство для переработчиков задней плёнки и производителей модулей: что делает слой алюминиевой фольги внутри ламината, почему адгезия и плоскостность определяют срок службы на улице и что указать в запросе.
Заднюю плёнку покупают, ламинируют, испытывают и монтируют как единый лист. Спросите, зачем внутри неё слой фольги, и ответы перестанут совпадать.
Фольга — пассивный барьерный слой. Она задерживает водяной пар и стабилизирует плёнки, приклеенные с обеих сторон, тогда как погоду принимают именно они. Её возможности зависят от адгезии, плоскостности в ламинаторе и толщины слоя, согласованной с конструкцией модуля.
Это выглядит управляемо, пока ламинат не вспучится в поле или складка фольги не проявится гребнем после ламинирования. Восемь вопросов ниже — то, о чём действительно спорят переработчики и производители модулей.
Почему задняя плёнка вообще является ламинатом?
Одна плёнка не может одновременно быть наружной поверхностью, электрическим изолятором, барьером для пара и механической опорой.
Ламинат разделяет эти задачи: наружная плёнка принимает погоду, внутренняя соединяется с инкапсулянтом, а фольга между ними несёт барьер и стабилизирует обе плёнки.
Dive deeper
Задняя сторона модуля — тяжёлое место для одного материала. Наружная поверхность видит солнце, дождь, пыль, термические циклы и очистку. Внутренняя видит инкапсулянт, тепло от ячеек и то, что делает соединительная коробка у кромки. Разница температур по площади и влага с кромки довершают картину. Плёнка, достаточно толстая, чтобы выжить снаружи, была бы тяжёлой, дорогой и неудобной для склейки; плёнка, достаточно тонкая, чтобы быть практичной, состарилась бы задолго до конца срока службы модуля.
Поэтому ламинат позволяет каждому слою делать то, что он умеет. Наружная плёнка — поверхность погоды: её выбирают за стойкость к ультрафиолету, сопротивление истиранию и адгезию к тому, что за ней. Внутреннюю выбирают из-за связи с инкапсулянтом, потому что этот интерфейс должен держаться через повторяющиеся термические циклы. Фольга лежит между ними, защищённая с двух сторон, и от неё требуется только быть сплошной, плоской и хорошо связанной. Такое разделение обязанностей позволяет заменить одного поставщика плёнки, не переделывая весь ламинат.
Полезно увидеть, чего ламинат не делает: он не удешевляет фольгу и не утолщает плёнки. Он меняет характер отказа. Одна плёнка отказывает, старея насквозь, постепенно и заметно; ламинат отказывает на интерфейсе, часто незаметно, от кромки или складки внутрь. Поэтому вопросы этой статьи — в основном об интерфейсах, и поэтому каждый слой проверяют отдельно, а затем всю структуру как единый лист.
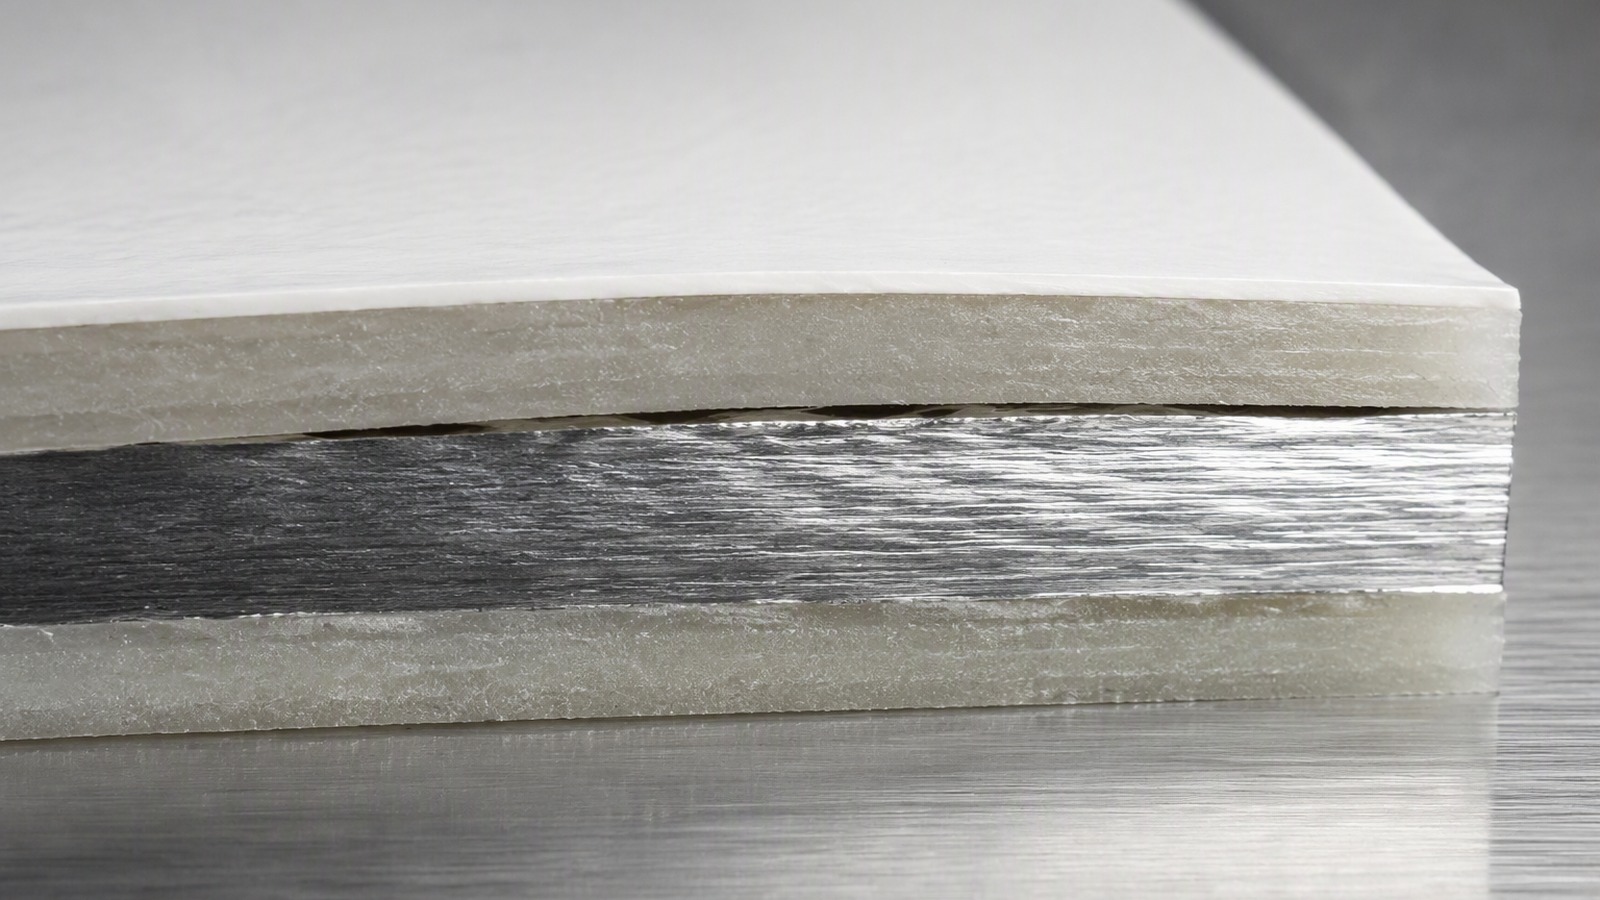
Что именно делает фольга внутри ламината?
Внутри ламината у фольги две задачи, и обе пассивные: остановить водяной пар и удержать плёнки по сторонам в форме.
Это сплошной металлический барьер, поэтому пар не имеет пути сквозь него, кроме проколов, складок и обрезанных кромок. Механически он даёт листу стабильность размеров и распределяет точечные нагрузки.
Dive deeper
Алюминий в сплошном сечении не впитывает и не пропускает водяной пар так, как полимер; пути переноса — это дефекты. Пар проходит слой фольги через прокол, через складку, где металл утоньшён, через обрезанную кромку и вдоль интерфейса, где связь уже нарушена. Поэтому барьерное поведение задней плёнки — вопрос плотности дефектов и качества кромки, а не марки металла. Общие свойства материала описаны в открытой литературе по алюминиевой фольге. Кромка обрезанного листа — самое слабое место, потому что слой там открыт, как бы аккуратно ни резали.
Механическая задача обсуждается меньше и столь же важна. Плёнки по сторонам тонкие, а тонкие плёнки ползут: нагрейте их, натяните и подержите месяцами — они медленно удлиняются. Фольга не ползёт или ползёт заметно меньше, поэтому служит размерной базой для всего листа. Она ведёт ламинат через пресс модуля без неравномерного растяжения, распределяет нагрузку от зажима или рейки и снимает местное давление при ламинировании, чтобы оно не сосредоточилось в одной точке над тонкой плёнкой.
Чем фольга не является: она не проводник в цепи, не наружная поверхность и не несущий элемент сама по себе. Это слой в склеенной стопке, и всё, что она даёт, зависит от двух связей, которые её удерживают. В документации на структуру её описывают как функциональный слой, а не как наполнитель между двумя плёнками.
Почему фольге никогда не отводят роль наружной поверхности?
Алюминий сопротивляется погоде как толстое сечение, у которого есть запас металла на оксид. У тонкого слоя нет ни толщины, ни электрической изоляции.
Погоду по проекту принимает наружная плёнка: она рассчитана на ультрафиолет и изолирует металл. Открытый слой фольги питтинговал бы, корродировал от кромок и нарушил бы электрическое разделение.
Dive deeper
Алюминий действительно хорошо сопротивляется погоде, но причина тонкая. Металл пассивируется: оксид образуется мгновенно и восстанавливается при повреждении. Это работает, когда за оксидом есть достаточно металла, чтобы потерять немного, — верно для толстого сечения и куда меньше верно для тонкого слоя. Питтинг, который в толстом сечении был бы косметикой, здесь составляет серьёзную долю остаточной толщины, а питтинги сосредоточены у кромок и под влажными отложениями. Поэтому слой оценивают по тому, что от него останется через годы, а не по толщине в день поставки.
Вторая причина электрическая. Задняя плёнка — часть изоляции между токоведущими частями модуля и внешней средой, а внешняя среда включает людей и конструкции. Металлическому слою, вышедшему на наружную поверхность, потребовалась бы другая изоляция, и ламинат потерял бы схему, в которой полимер с двух сторон держит металл погружённым.
Правило проектирования прямое: фольга остаётся внутри. Наружная плёнка — жертвенный слой, ей позволено медленно мелиться и истираться, потому что для этого наружная поверхность и существует. Подготовка поверхности фольги нужна для связи с этой плёнкой, а не для встречи с небом. Там, где фольгу сознательно ставят наружу, например в облицовке изоляции, действуют другие правила: фольга как облицовка зданий должна отражать и выдерживать обращение, а не держать ламинат герметичным десятилетиями. Наружные плёнки выбирают из полимерных семейств с известной долговременной стойкостью, со стабилизаторами и добавками именно для этой задачи.
Почему прочность связи решает, выживет ли ламинат на улице?
Любой уличный отказ ламинированной задней плёнки где-то начинается. Большинство начинается на линии связи, а не в середине слоя.
Связь фольги с плёнкой создаётся в ламинаторе из поверхностной энергии, клея, тепла, давления и времени. Фольга может быть идеальной, а ламинат всё равно расслоится, если связь не сформирована.
Dive deeper
Расслоение наказывает заднюю плёнку потому, что оно развивается. Слабая связь у кромки пускает влагу вдоль интерфейса; влага снижает связь впереди себя; несвязанная длина растёт, и лист, бывший ламинатом, становится двумя плёнками и фольгой с зазором между ними. Снаружи этого не видно, пока процесс не зайдёт далеко.
Связь образуется из нескольких вещей сразу, и только одна из них — фольга. Поверхность должна быть чистой и смачиваемой, без остатков прокатного масла и рыхлого оксида, с химией, за которую может взяться клей или праймер. Клей должен быть нанесён с нужной массой и корректно отверждён. Зазор валов должен дать давление при температуре на рабочей скорости линии. Полотно должно прийти плоским, потому что складка запирает воздух. Любая шероховатость или загрязнение мешают клею построить сплошной мостик.
Поэтому прочность связи — вопрос ламинирования, а не фольги, и поэтому переработчик может сохранить сплав и толщину и всё равно увидеть изменение отслаивания. Изменилось состояние поверхности, партия клея, зазор валов, скорость или влажность в цехе. Отраслевые организации, которые отслеживают прокатку и переработку фольги, например алюминиевая ассоциация США, хорошо описывают эту сторону процесса. Поэтому связь проверяют у кромки раньше, чем в центре: разница между прочной связью в середине и слабой у кромки и определяет срок службы, потому что кромка — первый вход влаги в любом ламинате.
Почему прокол в задней плёнке отличается от прокола в пищевой упаковке?
Прокол в пищевой упаковке теряет одну упаковку. У прокола в задней плёнке есть годы, чтобы сработать, а модуль нельзя переупаковать.
Упаковку проверяют и отбраковывают на линии. Модуль ламинируют один раз, ставят на улицу и ждут от него десятилетий, поэтому тот же дефект имеет совершенно другое следствие.
Dive deeper
В упаковке прокол — это дефект качества с короткой жизнью. Его находит тест на герметичность или клиент, упаковку выбрасывают или партию карантинят, и затраты ограничены. Весь последующий процесс, от дозирующего сопла до полки, построен так, чтобы поймать его рано. Материал тонкий, дешёвый и постоянно заменяется, а партию можно переделать или перенастроить линию, тогда как ламинированный лист уже стал частью изделия, которое не переделать.
В модуле арифметика переворачивается. Лист ламинируют в герметичную стопку, стопку ставят на крышу или в поле, и дефект становится постоянным локальным путём переноса прямо у инкапсулянта. Нет ни сушки, ни переупаковки, ни отбраковки в конце линии, которая отменила бы монтаж. Влага, дошедшая до интерфейса через прокол, не проходит и не уходит; она остаётся, и связь вокруг неё деградирует. Ремонт, если он вообще есть, — это накладка до ламинирования. Поэтому фольгу сканируют до ламинирования: найденный после дефект означает выброшенный лист, а мелкий прокол может оказаться там, где его не закроет ни рама, ни последующий слой.
Поэтому фольгу для задней плёнки задают и проверяют как барьерный слой, а не как товарную обёртку, и поэтому количество дефектов важнее среднего значения. О металлургической стороне вопроса рассказывает наша заметка о том, что вызывает проколы в тонкой алюминиевой фольге: включения, отметины валков и натяжение.
Почему фольга должна оставаться плоской и ненатянутой в ламинаторе?
Складка — не косметический дефект. Это утоньшённое сечение металла с несвязанной полостью по обе стороны.
Фольга должна прийти плоской, при равномерном низком натяжении, чтобы склеиться без морщин. Натяжение растягивает полотно, морщина запирает воздух, и оба дефекта остаются в листе.
Dive deeper
Представьте, что такое складка. Перегиб в тонком материале сжимает металл по линии сгиба и растягивает его снаружи изгиба. Локально слой тоньше остального листа и наклёпан в узкой полосе. Складка в одном рулоне повторяется по всей длине, потому что место возвращается с каждым оборотом. Когда эта линия входит в зазор валов, она не распрямляется: остаётся сложенной или раскрывается гребнем, и в обоих случаях клей не достаёт до поверхностей внутри сгиба.
Ничто в ламинировании это не исправляет. Тепло и давление скрывают вид складки и не восстанавливают связь, что хуже, чем оставить её видимой: дефект проходит контроль и отказывает позже. При термических циклах несвязанная линия работает как шарнир, и влаге есть куда идти вдоль интерфейса от ближайшей кромки.
Натяжение — вторая половина проблемы. Полотно, идущее с избыточным натяжением, упруго растягивается и остаётся растянутым, пока клей отверждается. Если натяжение задано с запасом, лист приходит на сборку уже нагруженным. После снятия натяжения деформация должна куда-то деться: коробление, волна по ширине или остаточное напряжение, которое тянет линию связи годами. Плоскостность — вход процесса, и производители фольги описывают прокатную сторону через организации вроде отраслевого объединения по переработке фольги. Плоскостность измеряют на входе в машину, а не на складе, и натяжение регулируют по зонам, потому что накопленное на одном участке натяжение выходит складкой на следующем.
Как УФ и гидролиз атакуют полимерные слои и что это значит для подготовки поверхности фольги?
Металлу солнечный свет безразличен. Полимерам по обе стороны — нет, и продукты их распада оказываются на поверхности фольги.
Ультрафиолет расходует стабилизаторы наружной плёнки, гидролиз во внутренней плёнке выделяет кислые продукты. Оба меняют то, что прилегает к фольге, поэтому подготовка поверхности — вопрос долговечности.
Dive deeper
Ультрафиолетовое воздействие — медленный расход, начинающийся с поверхности. Наружная плёнка содержит стабилизаторы, перехватывающие опасные длины волн, и они расходуются за годы экспозиции. Когда они исчерпаны, полимер начинает разрушаться: цепи рвутся, поверхность мелится, плёнка теряет и вязкость, и адгезию к нижележащему слою. Стабилизаторы расходуются со скоростью, которая зависит от экспозиции, а не только от времени.
Гидролиз — то же самое, но изнутри. Внутренняя плёнка и инкапсулянт видят влагу и тепло, и вместе они рвут полимерные цепи. В некоторых системах распад выделяет кислые продукты, которые остаются в тонком слое влаги на интерфейсе, прямо у алюминия. Кислота атакует оксид, а именно на оксид опирается связь. Отказ — не дыра в фольге, а слабый граничный слой, который растёт, пока связь не отойдёт. Поэтому мало иметь правильный сплав: интерфейс должен остаться химически целым через годы службы.
Отсюда прямое следствие для поставки фольги. Поверхность должна быть чистой, с контролируемым оксидом и без остатков прокатных смазок. Она должна быть достаточно смачиваемой, чтобы праймер растёкся и взялся, и храниться так, чтобы не прийти в ламинатор с рыхлым оксидом или конденсатом. Описание подготовки поверхности фольги, которое даёт европейская алюминиевая ассоциация, напоминает, что состояние поверхности дрейфует от партии к партии. Конденсат, запертый внутри рулона, опаснее влажности воздуха, потому что он остаётся между слоями и не высыхает.
Почему толщину слоя производитель модуля и переработчик задней плёнки должны согласовывать вместе?
Толщина — компромисс между риском проколов, жёсткостью при обращении, массой и стоимостью, и ни одна сторона не может задать её одна.
Переработчик знает, что ламинатор ведёт без складок; производитель модуля знает конструкцию, монтаж и условия службы. Рабочая толщина — та, с которой могут жить оба.
Dive deeper
Тонкий слой легче склеить и он дешевле на квадратный метр, и он чаще доносит прокол или утоньшённое место до готового листа. Более толстый лучше переносит обращение и дефекты, но добавляет массу и стоимость. Компромисс зависит от модуля: его размера, наличия рамы, способа монтажа и ламинатора.
Поэтому цифра принадлежит разговору, а не каталогу. Толщину и нагартовку обычно фиксируют вместе, потому что более твёрдая нагартовка при той же толщине ведёт себя в зазоре валов иначе. Сплав выбирают по той же логике: обычно это 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 и 8079, в состояниях O, H14, H16, H18, H22 и H24, против структуры ламината, конструкции модуля и ламинатора заказчика. Два из них — на наших страницах по алюминиевой фольге 1050 толщиной 0,012 мм и по фольге 1235 той же толщины.
Для запроса переработчик указывает применение, структуру ламината и место слоя в ней, сплав и нагартовку, требуемую толщину и ширину, а также количество. Наш диапазон — от 0,005 мм до 0,20 мм по толщине и от 100 мм до 1500 мм по ширине, на шпулях 76 мм или 152 мм, минимальный заказ 3 MT на типоразмер, отгрузка из Циндао, Тяньцзиня или Шанхая. Толщину записывают в спецификации вместе с допуском, а не обсуждают в переписке. Остальная линейка — в разделе промышленной и технической фольги.
Слой фольги стоит ровно столько, сколько стоит ламинат вокруг него. Согласуйте структуру, толщину и связь с переработчиком и покупайте фольгу под это соглашение.