رقائق الألمنيوم لملفات المحولات: هل تحسم الحافة النتيجة؟
ملف الرقائق يُبنى طبقات لا دفعات، والرقاقة هي الناقل. العرض والسمك والحافة ودرجة التصلب والسطح تحدد ما إذا كانت الطبقات ستُبنى مستقيمة.
الملف الذي يفشل عند الحافة يفشل بهدوء: نتوء تحت العزل، ولفة بارزة، وبناء ينفد ارتفاعه قبل أن يكتمل.
في محول جاف يمكن أن يكون ملف الجهد المنخفض رقاقة ألمنيوم عريضة تُلف طبقة فوق طبقة، فالرقاقة هي الناقل، ومهمة المصنع انتظام السمك ودقة العرض ونظافة الحواف وطراوة درجة التصلب ونظافة السطح.
يتتبع ما يلي الرقاقة من آلة القص إلى طاولة اللف، ويسأل عمّا يجب الاتفاق عليه قبل وضع الطبقة الأولى.
كيف يختلف ملف الرقائق عن ملف السلك؟
ملف السلك يُبنى على دفعات. وملف الرقائق يُبنى طبقات، وهذا الفرق الواحد يغيّر ما يجب أن تتحكم به الورشة.
في الرقائق تشغل اللفة الواحدة كامل ارتفاع الملف، والطبقة الواحدة لفة واحدة. يصل الناقل صفيحة متصلة، فينمو الملف طبقات لا دفعات.
Dive deeper
ملف السلك المستدير يُبنى لفة بعد لفة: يُوجَّه السلك إلى موضعه، وتستقر كل لفة إلى جانب سابقتها، وينمو الملف إلى الخارج دفعة بعد دفعة حتى يكتمل عدد اللفات.
ملف الرقائق يستبدل ذلك الحزمة بصفيحة عريضة واحدة. الطبقة الواحدة من الرقائق لفة واحدة، فعرض الرقاقة يحدد ارتفاع الملف وعدد الطبقات يحدد عدد اللفات. تبقى الورشة تتحكم في الشد والاستقامة، لكنها لا تستطيع تحريك لفة منفردة، لأن اللفة طبقة كاملة تُدار حول الملف.
وهذا يغيّر طريقة بناء الملف. ينزل العزل بين الطبقات مع الرقاقة، طبقة بعد طبقة، فيصبح الملف النهائي رصّة من الناقل والعزل يجب أن تبقى قائمة الزوايا ومتراصة. فإن انحرفت الرقاقة جانبيًا ورثت كل طبقة أعلى الانحراف، وإن كان في الرقاقة تحدّب ورثت كل طبقة التحدّب. ملف السلك يستطيع امتصاص اختلاف صغير بتوزيع اللفات على الدفعة. أما ملف الرقائق فلا، لأن كل طبقة لفة مسطحة واحدة تُضغط على التي تحتها، وعيب في الشريط يتكرر في كل طبقة.
لذلك يكافئ ملف الرقائق انتظام اللفافة أكثر من مهارة الآلة.
ولا يوجد ما يعوّض به اللفّاف انحرافًا لحق بطبقة سابقة، لأن الطبقة التالية تُبنى على ما تحتها مباشرة. وعيب واحد في الرقاقة لا يظهر مرة واحدة، بل يتكرر بعدد الطبقات، بينما عيب في السلك يبقى محصورًا في لفّة واحدة يمكن استبعادها قبل أن يمضي البناء إلى نهايته.
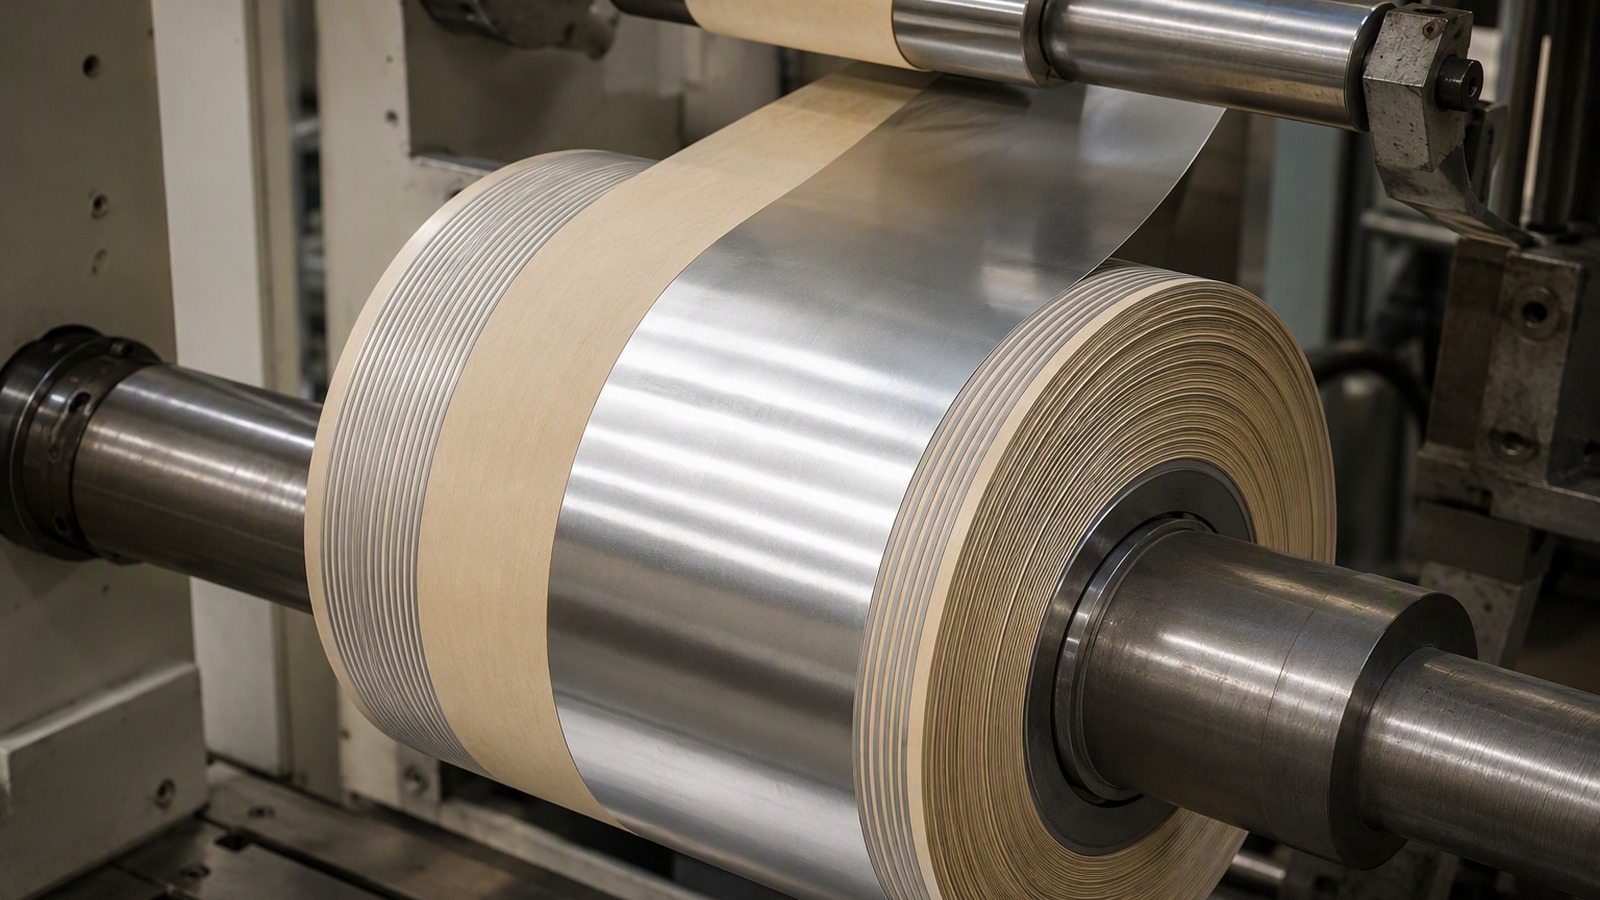
لماذا يجب أن يطابق عرض الرقاقة ارتفاع الملف؟
الرقاقة الأعرض من ارتفاع الملف خردة، والأضيق تترك درجة يجب أن يتجاوزها العزل.
عرض الشريط يصبح الارتفاع الملفوف، فالعرض يحدده تصميم الملف لا سهولة النقل. والقص إلى العرض المتفق عليه يُبقي كل طبقة داخل الملف.
Dive deeper
في ملف الجهد المنخفض الملفوف بالرقائق لا تجلس الرقاقة في مجرى، بل هي الطبقة نفسها. لذلك يصبح عرض الشريط هو ارتفاع الملف الملفوف، ناقصًا ما يسمح به التصميم عند كل طرف. يقطع المصنع لفافة أم إلى العرض الذي يطلبه العميل، وهذا العرض ليس تسهيلًا للتغليف: إنه القياس الذي يُبنى عليه الملف.
ولهذا يقترب دقة القص من التصميم الكهربائي دون أن تكون وعدًا كهربائيًا. الشريط الضيق يترك الملف أقصر من الارتفاع المطلوب، فيجب تعويض التصميم في مكان آخر بطبقات أكثر أو بمخطط معدّل. والشريط العريض يترك الرقاقة بارزة عن العزل عند طرف أو طرفين، ويجب معالجة المعدن الزائد قبل إغلاق الملف. والحالتان تُحسمان عند المقص لا عند اللفّاف.
والعرض يجب أن يثبت على طول اللفافة أيضًا. القص المنحرف ينتج ملفًا يتغير ارتفاعه وهو يُبنى. والعلاج إعداد قص مفحوص ولفافة ملفوفة مستقيمة على قلب 76 مم أو 152 مم. ورقائق الألمنيوم على شكل لفات تُورَّد بالعرض الذي تحدده، ويُثبَّت مقابل مخططك قبل القص. وإذا كان عرض الملف مقيدًا بتصميم قائم، فاذكر السماحية التي تقبلها بوضوح قبل القص، لا بعده.
وعند اللف تُقاس العرض في أكثر من موضع، لأن الشريط قد يبدو مستقيمًا في أول أمتار ثم ينحرف. والانحراف لا يُصلح بالشد، بل يُعاد القص. وكلما ضاقت السماحية المتفق عليها، زادت الحاجة إلى مراجعة إعداد المقص قبل تشغيل الدفعة.
لماذا يفسد النتوء أو الشظية على حافة الرقاقة الملف بأكمله؟
النتوء شظية معدن قائمة في الموضع الذي يتوقع فيه العزل سطحًا مستويًا.
الحافة هي ملتقى الرقاقة بالعزل. النتوء أو الشظية أو الشفة المطوية تصنع نقطة مرتفعة، وكل طبقة فوقها تُوضع على تلك النقطة.
Dive deeper
لكل لفافة حافتان، وكلتاهما قُصّت. الحافة الجيدة قص نظيف: يُفصل المعدن بدل أن يُمزّق، دون شفة معلقة. والحافة السيئة تترك نتوءًا بارزًا عن السطح، أو شظية انفصلت بالفعل وتستقر سائبة على الرقاقة.
والاثنان مشكلة ميكانيكية قبل أي شيء آخر. النتوء نقطة مرتفعة تحت طبقة عزل رقيقة، وضغط الطبقات فوقها يتركز عليها. والشظية أسوأ من جهة واحدة، لأنها تنتقل: تهاجر إلى الملف، وتستقر بين الطبقات، وتؤثر في العزل، أو تنتهي حيث لا يراها أحد حتى يُفتح الملف، وإن بدا من الخارج سليمًا.
النتوءات تأتي من سكاكين قص متهالكة أو سيئة الضبط، ومن تراكب سكين خفيف جدًا، ومن شد يسمح للشريط بالصعود أثناء القص. وتأتي أيضًا من المناولة: لفافة سقطت على حافتها تلتقط حافة مطوية لم يصنعها أي مقص. والذي يمكن الاتفاق عليه هو حالة الحافة: قص نظيف خالٍ من الشظايا السائبة، يُفحص في بداية كل لفافة ونهايتها. ورقائق الألمنيوم 1050 بسماكة 0.02 مم من السماكات التي يكون فيها هذا الانضباط أهم. والفحص البصري للحافة على طول اللفافة يكشف النتوءات التي تخفيها الحواف المطوية قبل اللف.
وقد يمر النتوء عشرات الأمتار قبل أن يظهر أثره، لأن الورشة لا ترى الحافة إلا عند طرف اللفافة أو عند توقف الآلة. ولذلك يُفحص الطرفان لا الوسط وحده. والشظايا التي تسقط على الأرض تعود إلى الورشة مع الغبار فتصل إلى ملفات أخرى.
لماذا يهم انتظام السمك على كامل العرض إلى هذا الحد؟
في ملف الرقائق يكون الناقل والفاصل الصفيحة نفسها، فتحدّب الشريط يصبح تحدّبًا في الملف.
كل طبقة تجلس على الرقاقة التي تحتها. والسمك المتفاوت عبر العرض يتحول إلى ارتفاع متفاوت في الملف، فيخرج البناء عن التوقع.
Dive deeper
نادرًا ما يكون الشريط الملفوف مستويًا تمامًا على كامل عرضه. المصانع تعمل على مقطع جانبي، والمقطع خيار مقصود: شريط أسمك قليلًا في الوسط من الحافتين أو العكس يتصرف بشكل مختلف عندما يُلف تحت شد. والمهم عند ورشة اللف أن يكون المقطع منتظمًا ومعروفًا، لا أن يكون معدومًا.
والسبب أن الرقاقة تؤدي وظيفتين في وقت واحد. هي الناقل وتشغل حيزًا في البناء، فحزام السمك الممتد على طول اللفافة يصبح حزام ارتفاع إضافي في كل طبقة. عشر طبقات من تفاوت صغير لم تعد تفاوتًا صغيرًا: ينتهي أحد جانبي الملف أعلى من الآخر، ويُنضغط العزل بشكل غير متساوٍ، ويفقد الملف استقامته على محوره.
والسمك يتفاعل مع الشد أيضًا. الشريط الأسمك في الوسط يُلف هناك أشدّ وفي الحافتين أرخى، فيظهر ذلك حافة مرتخية أو تجعّدًا بعد عدة طبقات. والشد لا يصحح مقطعًا. والجواب العملي أن يُتفق على السمك كقيمة اسمية مع طريقة قياس محددة، وأن يُطلب الإفصاح عن المقطع، وأن تُفحص عينة على كامل العرض. والرقائق الصناعية والتقنية تُسعَّر بهذه الطريقة. وإذا اختلف السمك بين لفافتين، ظهر الاختلاف في أول طبقات الملف لا في آخرها.
ويُقاس السمك في نقاط متعددة عبر العرض، لأن قياس نقطة واحدة يخفي التحدّب تمامًا. وإذا لم يُعلن المقطع، بنت الورشة على افتراض قد لا يصح. والتحدّب لا يُرى بالعين على اللفافة، بل يظهر في الملف بعد طبقات.
لماذا تُستخدم درجة التصلب الطرية في اللف الشديد، وماذا يحدث إذا كانت الرقاقة صلبة؟
الملف الشديد يحتاج رقاقة تتبع المغزل بدل أن تجادله.
درجة التصلب الطرية تسمح للرقاقة بالانطباع على المغزل وعلى الطبقة التي تحتها، فيُلف الملف شديدًا. والرقاقة الأشد صلابة ترتد وتحبس الهواء وتترك فراغات.
Dive deeper
درجة التصلب تصف حالة المعدن لا كيمياءه: مقدار التشكيل البارد الذي مرّ به ومقدار ما سُمح له بالاستعادة. ودرجة التصلب O هي الحالة الطرية الملدّنة تمامًا، وهي نقطة البداية المعتادة لرقاقة يجب أن تُلف بشدة على مغزل ثم تُضغط مسطحة، طبقة فوق طبقة، دون تشقق عند الانحناء.
والدرجات الأصلد تتصرف بشكل مختلف. H14 وH16 وH18 وH22 وH24 تزداد قوة ورفضًا للتشكّل تدريجيًا. وهذا مفيد حيث يجب أن تبقى الرقاقة مسطحة وقائمة بذاتها، وغير مفيد حيث يجب أن تلتف على نصف قطر صغير وتستقر. الرقاقة الصلبة تقاوم المغزل، وترتد عند تحرير الشد، وتترك ملفًا يبدو ملفوفًا لكنه غير شديد.
الارتداد المرن هو العَرَض الظاهر. تنفصل الطبقة الداخلية عن المغزل، وتعبر الطبقة التالية الفراغ بدل أن تتبعه، ويُحبس الهواء في البناء. فتعوّض الورشة بشد أكبر، فيُمدّ الرقاقة بشكل غير متساوٍ وقد تتجعّد الحافة. والرقاقة الأطرى من الشد المطلوب تتمدد أيضًا وتضيق وتتجعّد. ونظرة عامة على رقائق الألمنيوم تصف المادة، أما درجة التصلب الدقيقة فتُثبَّت مقابل تصميم ملفك. ولفافة طرية جدًا تُشدّ بسرعة فتتمدد عند الحافة وتضيق في الوسط، فيتغير العرض قليلًا. ولذلك يُذكر الشد المعتاد في الورشة عند طلب درجة التصلب.
ودرجة التصلب تُتفق قبل الطلب لا بعده، لأن تغييرها يغيّر سلوك اللف كله. ولفافة أطرى قليلًا قد تناسب ماكينة وتخفق على أخرى، فتُذكر طريقة اللف في الاستفسار. والارتداد يزداد بصلابة الرقاقة، لا بتغيير الشد وحده.
لماذا تهم حالة السطح والنظافة قبل وضع العزل؟
سطح الرقاقة واجهة، وكل ما يستقر عليه يستقر داخل منظومة العزل طوال عمر المحول.
العزل يُلف مباشرة على الرقاقة، فيجب أن يكون السطح نظيفًا وجافًا وخاليًا من الشظايا والزيت والجزيئات السائبة. وما يبقى على الرقاقة يبقى في الملف.
Dive deeper
تخرج الرقاقة من المصنع بسطح يعكس طريقة لفّها: آثار درفلة، وملمس دقيق من أسطوانات العمل، وأحيانًا غشاء متبقٍ من زيت الدرفلة. بعض ذلك طبيعي. والمهم أن يكون منتظمًا ومُفصحًا عنه، لأن ورشة اللف على وشك ضغط العزل على ذلك السطح وتركه هناك.
البقايا هي المشكلة الصامتة. الزيت الأثقل في منطقة من أخرى يحمل الغبار، والغبار تحت العزل جزيء بين سطحين كان يجب أن يتلامسا. وآثار الماء من التكاثف في مستودع تترك علامة يصعب تمييزها عن بقعة أكسيد، وكلتاهما تبدو سطحًا لم تطلبه الورشة. والشظايا السائبة من الحافة هي الملوث الثالث، والأكثر قابلية للانتقال.
المناولة تحدد كثيرًا من هذا. اللفافة التي تُفتح وتُترك قائمة تجمع الغبار على وجهها المكشوف، واللفافة التي تبقى مغلفة حتى التركيب لا تفعل. والقفازات النظيفة وطاولة نظيفة وتخزين عمودي ضوابط رخيصة. والذي يمكن الاتفاق عليه سطح موصوف بعبارات بسيطة ويُفحص على عينة: مظهر منتظم، بلا زيت كثيف، بلا آثار ماء، بلا جزيئات سائبة. وEuropean Aluminium تنشر خلفية عن الدرفلة والمناولة. وأي لمس لسطح الرقاقة بيد مكشوفة يترك أثرًا لا يظهر إلا بعد اللف، ولذلك تُستخدم القفازات عند كل فحص.
وإذا كان السطح زيتيًا أكثر من المعتاد، التصق الغبار به بسرعة أكبر داخل الورشة. والغبار لا يُزال بمسح الرقاقة، لأن المسح يترك أثرًا ويحرّك الشظايا. والتخزين في مكان جاف يمنع التكاثف، وهو أرخص من معالجة سطح تالف.
لماذا تكون مهمة المصنع الانتظام لا وعدًا كهربائيًا؟
مورّد الرقائق لا يصمم المحول. إنه يورّد ناقلًا يجب أن تبقى أبعاده وحالته كما هي، لفافة بعد لفافة.
الرقاقة هي الناقل، والتصميم الكهربائي ملك صانع المحول. ومهمة المصنع الانتظام المعدني والقياسي: السبيكة ودرجة التصلب والسمك والعرض والحافة والسطح.
Dive deeper
مصمم المحول يختار السبيكة والمقطع الذي يحتاجه الملف، ثم يكتب مخططًا. ويحوّل المصنع ذلك المخطط إلى لفافة: 1050 أو 1060 أو 1100 أو 1235 أو 3003 أو 3004 أو 8011 أو 8021 أو 8079، بطبعة من O إلى H24، بسماكة بين 0.005 مم و0.20 مم، مقصوصة إلى عرض بين 100 مم و1500 مم. ولا شيء من ذلك يختاره المصنع بدلًا عن المصمم.
ما يستطيع المصنع أن يعد به هو التكرار. السبيكة نفسها من المصدر نفسه، ودرجة التصلب نفسها بعد المعالجة نفسها، وحزام السمك نفسه، وعرض القص نفسه، وحالة الحافة نفسها، والسطح نفسه، لفافة بعد لفافة. وهذا ما تشتريه ورشة اللف فعلًا، لأن ملفًا مبنيًا من لفافتين تتصرفان بشكل مختلف هو ملف بشخصيتين.
والانتظام مسألة إفصاح أيضًا. إذا تغيّر مصدر سبيكة أو مسار درفلة، فيجب أن تعرف الورشة قبل وصول الرقاقة. والمورّد الذي يصرّح كتابةً بما يستطيع تحمله أنفع من الذي يعد بنتيجة لا يتحكم بها. فالمصمم يملك النتيجة، والمصنع يملك المعدن، والاستفسار هو الملتقى. وThe Aluminum Association وAluminium Federation تنشران خلفية عامة عن عائلات السبائك. والثبات هو ما يجعل التصميم قابلًا للتكرار في الدفعة التالية أيضًا.
وإذا تغيّرت السبيكة دون إشعار، تغيّر سلوك اللف، وظهر ذلك في الطبقات لا في ورقة مواصفات. والإشعار المسبق أرخص من إعادة البناء. والانتظام يُقاس بعينات عبر الدفعات، لا باللفافة الأولى وحدها.
ما الذي يجب أن تذكره ورشة اللف في استفسار رقائق المحولات؟
استفسار يقول رقائق ألمنيوم طرية فقط سيُسعَّر على افتراضات لا تراها الورشة.
اذكر التطبيق والسبيكة ودرجة التصلب والسماكة بالمليمتر والعرض بالمليمتر والقلب ووزن اللفافة والكمية، ثم أضف متطلبات الحافة والسطح والتغليف.
Dive deeper
ابدأ بالتطبيق: ملف رقائق للجهد المنخفض في محول جاف، يُلف طبقة فوق طبقة مع عزل بين الطبقات. وقل هل العرض ارتفاع ملف أم عرض قص، لأن سماحية الحافة تفصل بينهما.
ثم سطر المادة: سبيكة من 1050 أو 1060 أو 1100 أو 1235 أو 3003 أو 3004 أو 8011 أو 8021 أو 8079؛ طبعة من O أو H14 أو H16 أو H18 أو H22 أو H24؛ سماكة ضمن 0.005 مم إلى 0.20 مم؛ عرض ضمن 100 مم إلى 1500 مم؛ قلب 76 مم أو 152 مم؛ وزن اللفافة وأقصى عدد وصلات في اللفافة. واطلب كتابةً حزام السمك وسماحية العرض التي ستقبلها وحالة الحافة.
ثم الإطار التجاري: الكمية مقابل حد أدنى 3 MT لكل مقاس، وتغليف يحمي الحواف، وميناء مغادرة مثل Qingdao أو Tianjin أو Shanghai.
واختم بالفحوص التي ستجريها: العرض، والسمك على كامل العرض، والحافة، والسطح، وهوية اللفافة، وعدد الوصلات. وكيف تُوصَف رقائق الألمنيوم لتغليف العزل الصناعي يضبط المجال نفسه لمنتج آخر، والرقائق في تغليف الكابلات والحجب يبيّن كيف يكتب تطبيق مجاور متطلباته.
واذكر كيف تُناول اللفافة عند الوصول: أفقية أم عمودية، وهل الحواف محمية بأغطية. فالضرر الذي يحدث في النقل لا يعوّضه المصنع.
رقائق ملفات المحولات منتج قياسي قبل أن تكون منتجًا كهربائيًا. اتفق على العرض والسمك والحافة ودرجة التصلب والسطح، وتتولى الطبقات ترتيب نفسها.