Алюминиевая фольга для обмоток трансформаторов: решает ли кромка?
Фольговая обмотка строится слоями, а не проходами, и фольга здесь — проводник. Ширина, толщина, кромка, состояние и поверхность решают, лягут ли слои ровно.
Обмотка, которая разрушается по кромке, разрушается тихо: заусенец под изоляцией, выступающий виток, нехватка высоты намотки.
В сухом трансформаторе обмотка низкого напряжения может быть одной широкой алюминиевой фольгой, намотанной слой за слоем: фольга и есть проводник, а задача завода — стабильная толщина, точная ширина, чистая кромка, мягкое состояние и чистая поверхность.
Ниже — путь фольги от продольной резки до обмоточного стола и то, что нужно согласовать до первого слоя.
Чем фольговая обмотка отличается от проволочной?
Проволочная обмотка строится проходами. Фольговая строится слоями, и это отличие меняет то, чем должен управлять участок.
При фольге один виток занимает всю высоту обмотки, а один слой — это один виток. Проводник приходит непрерывным полотном, поэтому катушка растёт слоями, а не проходами.
Dive deeper
Круглая проволока наматывается виток за витком: провод укладывают на место, каждый виток ложится рядом с предыдущим, и обмотка растёт наружу проход за проходом, пока не набрано нужное число витков.
Фольговая обмотка заменяет эту связку одним широким полотном. Один слой фольги — один виток, поэтому ширина задаёт высоту обмотки, а число слоёв задаёт число витков. Натяжение и совмещение остаются под контролем, но исправить отдельный виток нельзя: виток — это целый слой, намотанный вокруг катушки.
Это меняет всю сборку. Межслойная изоляция идёт вместе с фольгой, слой за слоем, и готовая катушка становится стопкой проводника и изоляции, которая должна остаться прямоугольной и плотной. Если фольга уходит в сторону, каждый верхний слой наследует уход; если у полотна есть выпуклость, каждый слой наследует выпуклость. Проволочная обмотка гасит мелкую неровность, распределяя витки по проходу. Фольговая не может: каждый слой — плоский виток, прижатый к нижнему, и дефект полотна повторяется во всех слоях.
Поэтому фольговая намотка вознаграждает стабильность рулона, а не мастерство у станка.
Исправить уход на следующем слое нельзя: следующий слой строится прямо на предыдущем, и участок видит отклонение только когда катушка уже набрана. Один дефект полотна не появляется однажды — он повторяется столько раз, сколько слоёв. Проволочную обмотку можно частично разобрать, фольговую нельзя: её переделывают целиком. Это заметно уже на третьем-четвёртом слое, когда высота начинает расходиться.
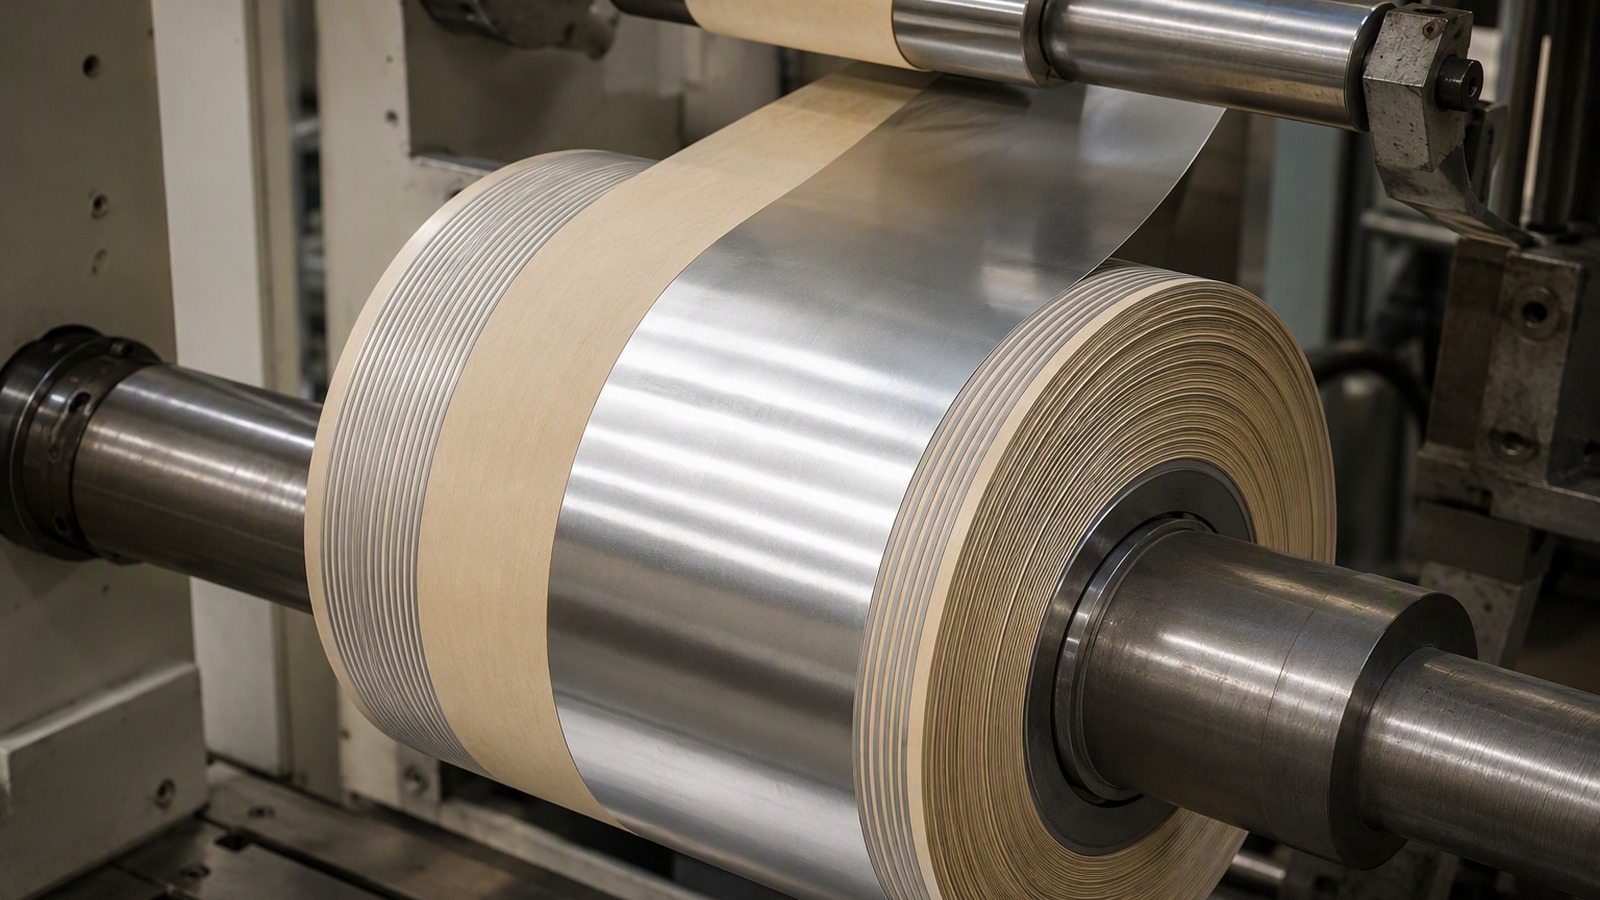
Почему ширина фольги должна совпадать с высотой обмотки?
Фольга шире высоты обмотки — это отход. Фольга уже — это ступенька, которую должна перекрыть изоляция.
Ширина полосы становится высотой намотки, поэтому её задаёт конструкция обмотки, а не удобство перевозки. Резка на согласованную ширину удерживает каждый слой внутри катушки.
Dive deeper
В фольговой катушке низкого напряжения фольга не лежит в пазу — она и есть слой. Ширина полосы становится высотой намотанной катушки за вычетом того, что конструкция оставляет на каждом торце. Завод режет материнский рулон на ширину, которую просит заказчик, и эта ширина не удобство упаковки: это размер, под который строится катушка.
Поэтому точность резки стоит близко к электрической конструкции, не будучи электрическим обещанием. Узкая полоса оставляет катушку ниже нужной высоты, и конструкцию приходится вытягивать в другом месте — большим числом слоёв или пересмотренным чертежом. Широкая полоса оставляет фольгу выступающей над изоляцией с одного или обоих торцов, и лишний металл нужно убрать до закрытия катушки. Оба исхода решаются на ножницах, а не на намоточном станке.
Ширина должна держаться и по длине рулона. Уходящий рез даёт обмотку, высота которой меняется по мере намотки. Лечится это проверенной настройкой резки и рулоном, намотанным ровно на втулку 76 или 152 мм. Алюминиевая фольга в рулонах поставляется на указанную вами ширину, подтверждённую по чертежу до резки.
Ширину проверяют в нескольких местах по длине рулона, потому что первые метры могут выглядеть ровными, а дальше полоса уходит. Уход не исправляют натяжением — полосу перерезают. И чем уже согласованный допуск, тем важнее проверить настройку ножей до запуска партии. Проверяют оба торца и середину рулона: замер по одному сечению ничего не доказывает.
Почему заусенец или стружка на кромке губят обмотку?
Заусенец — это кусочек металла, стоящий там, где изоляция ждёт ровной поверхности.
Кромка — место, где фольга встречается с изоляцией. Заусенец, стружка или загнутая губа создают местную высоту, и каждый слой выше ложится на неё.
Dive deeper
У каждого рулона две кромки, и обе были прорезаны. Хорошая кромка — чистый срез: металл разделён, а не разорван, без висящей губы. Плохая кромка оставляет заусенец, выступающий над поверхностью, или стружку, которая уже отделилась и лежит на фольге.
И то и другое — механическая проблема прежде всего остального. Заусенец — высокая точка под тонким слоем изоляции, и давление верхних слоёв сосредоточено на ней. Стружка хуже в одном отношении: она путешествует. Она уходит в катушку, садится между слоями, оставляет след на изоляции или оказывается там, где её никто не видит, пока катушку не вскроют.
Заусенцы берутся от изношенных или плохо выставленных ножей, от слишком малого перекрытия ножей и от натяжения, которое даёт полосе подниматься при резке. Есть и второй источник — обращение: уроненный на кромку рулон получает загнутую кромку, которую никакие ножницы не делали. Согласовать можно состояние кромки: чистый рез без свободной стружки, проверяемый в начале и в конце каждого рулона. Алюминиевая фольга 1050 толщиной 0,02 мм — та толщина, где эта дисциплина важнее всего.
Заусенец может пройти десятки метров, прежде чем проявится: участок видит кромку только на торце рулона или при остановке станка. Поэтому проверяют оба торца, а не середину. Стружка, упавшая на пол, возвращается в цех с пылью и попадает в другие катушки. Такой осмотр занимает минуту, но экономит целую катушку.
Почему стабильность толщины по ширине так важна?
В фольговой обмотке проводник и разделитель — одно полотно, поэтому выпуклость полосы становится выпуклостью катушки.
Каждый слой лежит на фольге под ним. Толщина, меняющаяся по ширине, превращается в высоту, меняющуюся по катушке, и намотка перестаёт быть предсказуемой.
Dive deeper
Прокатанная полоса редко бывает идеально плоской по всей ширине. Заводы работают с профилем, и профиль — осознанный выбор: полоса чуть толще в середине, чем у кромок, или наоборот ведёт себя по-разному при намотке под натяжением. Для обмоточного участка важно, чтобы профиль был стабильным и известным, а не чтобы его не было.
Причина в том, что фольга делает две работы сразу. Она и есть проводник и занимает место в намотке, поэтому полоса толщины вдоль рулона становится полосой лишней высоты в каждом слое. Десять слоёв небольшого разброса — уже не небольшой разброс: одна сторона катушки выходит выше, изоляция сжимается неравномерно, и обмотка перестаёт стоять ровно на своей оси.
Толщина связана и с натяжением. Полоса толще в середине наматывается там плотнее, а у кромок слабее, и это проявляется свободной кромкой или складкой через несколько слоёв. Натяжением профиль не исправить. Практический ответ: согласовать толщину как номинал с оговоренным методом измерения, попросить указать профиль и проверять образец по всей ширине. Промышленная и техническая фольга предлагается именно так.
Толщину измеряют в нескольких точках по ширине, потому что одно измерение полностью скрывает выпуклость. Если профиль не заявлен, участок строит на допущении, которое может не подтвердиться. И выпуклость не видна на рулоне — она проявляется в катушке через несколько слоёв. Профиль лучше указывать письмом, а не на словах.
Почему для плотной намотки берут мягкое состояние и что бывает при жёсткой фольге?
Плотной катушке нужна фольга, которая идёт за оправкой, а не спорит с ней.
Мягкое состояние позволяет фольге повторять оправку и нижний слой, поэтому катушка наматывается плотно. Слишком жёсткая фольга пружинит, запирает воздух и оставляет зазоры.
Dive deeper
Состояние описывает металл, а не его химию: сколько холодной деформации он получил и сколько ему дали восстановиться. Состояние O — мягкое, полностью отожжённое, и это обычная отправная точка для фольги, которую надо плотно намотать на оправку и прижать слоями, не треснув на изгибе.
Более твёрдые состояния ведут себя иначе. H14, H16, H18, H22 и H24 последовательно прочнее и менее охотно деформируются. Это полезно там, где фольга должна оставаться плоской и держать себя, и мешает там, где её надо обернуть вокруг малого радиуса и уложить. Жёсткая фольга сопротивляется оправке, пружинит при снятии натяжения и оставляет катушку, которая выглядит намотанной, но не плотна.
Пружинение — видимый симптом. Внутренний слой отходит от оправки, следующий перекрывает зазор вместо того, чтобы повторить его, и воздух запирается в намотке. Участок добавляет натяжение, которое тянет фольгу неравномерно и может сморщить кромку. Слишком мягкая фольга тоже тянется, сужается и морщится. Алюминиевая фольга в мягком состоянии — обычная отправная точка, а точное состояние подтверждают по вашей конструкции обмотки.
Состояние согласуют до заказа, а не после: его изменение меняет всю намотку. Рулон чуть мягче может подойти одному станку и не пойти на другом, поэтому режим намотки указывают в запросе. Пружинение растёт с жёсткостью фольги, а не только с натяжением. Мягкая фольга требует аккуратного натяжения, зато прощает радиус.
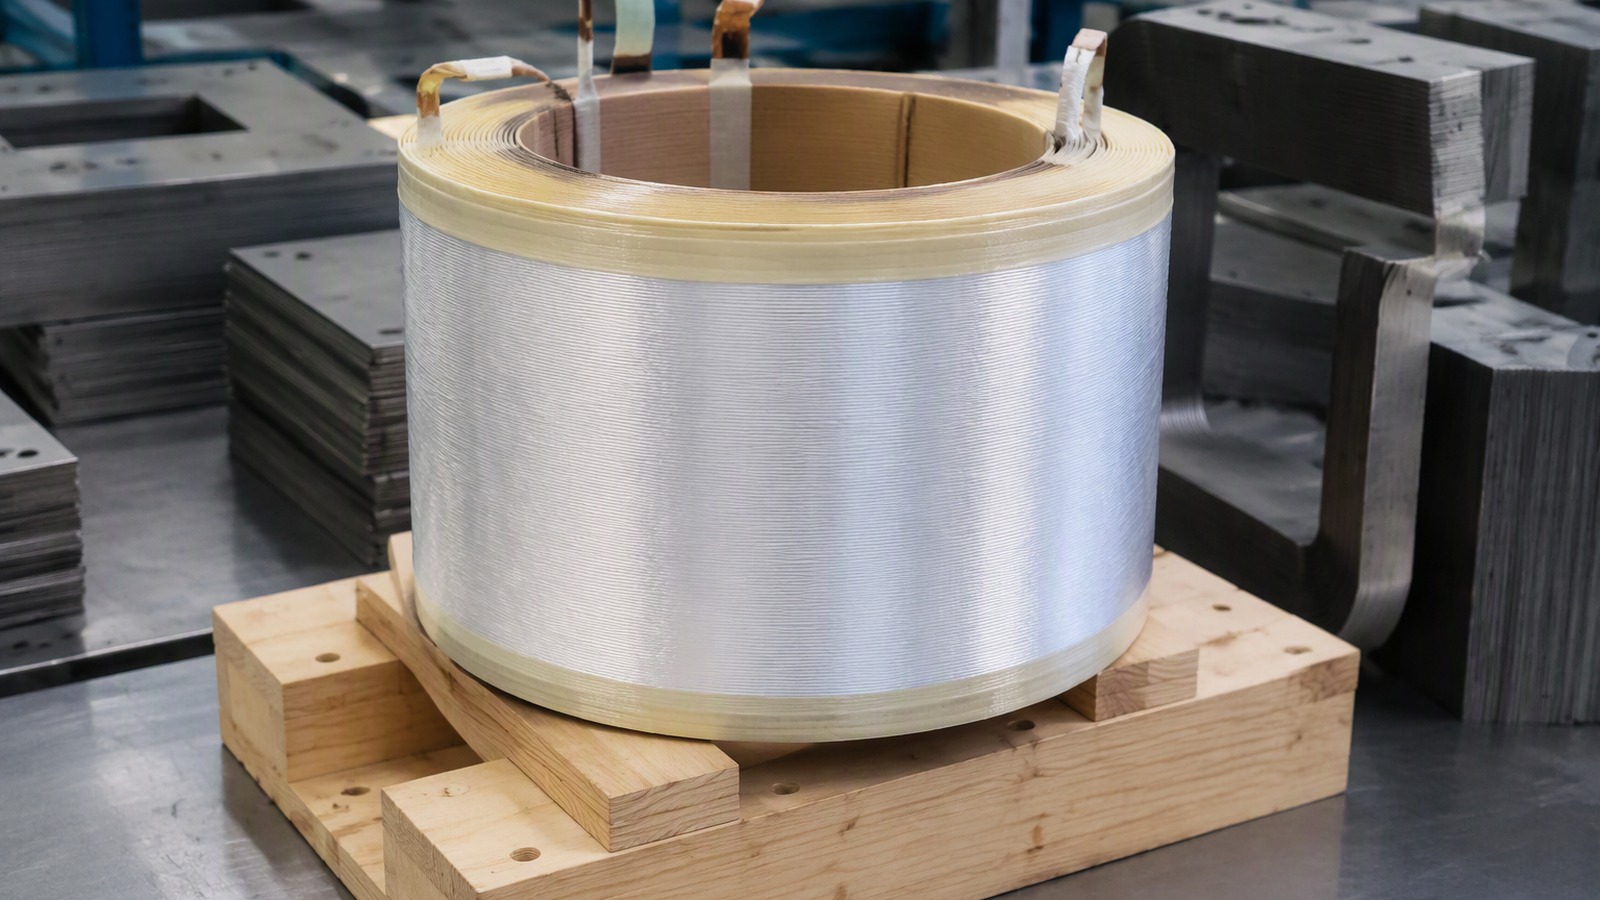
Почему состояние поверхности и чистота важны до укладки изоляции?
Поверхность фольги — это граница раздела, и всё, что на ней осело, остаётся внутри изоляции на весь срок службы трансформатора.
Изоляция наматывается прямо на фольгу, поэтому поверхность должна быть чистой, сухой и без стружки, масла и свободных частиц. Что осталось на фольге, осталось в катушке.
Dive deeper
Фольга уходит с завода с поверхностью, которая отражает, как её прокатывали: следы валков, мелкая фактура от рабочих валков и иногда остаточная плёнка прокатного масла. Часть этого ожидаема. Важно, чтобы поверхность была стабильной и заявленной, потому что участок собирается прижать к ней изоляцию и оставить её там.
Остатки — тихая проблема. Масло, которого больше на одном участке, чем на другом, держит пыль, а пыль под изоляцией — частица между двумя поверхностями, которым положено касаться. Пятна воды от конденсата на складе оставляют след, который трудно отличить от окисла, и оба выглядят как поверхность, которую участок не заказывал. Свободная стружка с кромки — третий загрязнитель и самый подвижный.
Обращение решает большую часть. Раскрытый и оставленный стоять рулон собирает пыль на открытом лице; рулон, который остаётся завёрнутым до установки, — нет. Чистые перчатки, чистый стол и вертикальное хранение стоят дёшево. Согласовать можно поверхность, описанную простыми словами и проверенную на образце: ровный вид, без обильного масла, без пятен воды, без свободных частиц. European Aluminium публикует справочные материалы о прокатке и обращении.
Прикосновение к поверхности открытой рукой оставляет след, который виден только после намотки, поэтому осмотр ведут в перчатках. Хранение в сухом месте предотвращает конденсат и стоит дешевле, чем исправление испорченной поверхности. Пыль с пола поднимается при движении рулона и оседает на открытом лице.
Почему задача завода — стабильность, а не электрическое обещание?
Поставщик фольги не проектирует трансформатор. Он поставляет проводник, размеры и состояние которого должны быть одинаковыми от рулона к рулону.
Фольга — это проводник, а электрическая конструкция принадлежит изготовителю трансформатора. Задача завода — металлургическая и размерная стабильность: сплав, состояние, толщина, ширина, кромка и поверхность.
Dive deeper
Конструктор трансформатора выбирает сплав и сечение, которые нужны обмотке, и выпускает чертёж. Завод превращает чертёж в рулон: 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 или 8079, в состоянии от O до H24, толщиной от 0,005 мм до 0,20 мм, разрезанный на ширину от 100 мм до 1500 мм. Ничего из этого завод не выбирает вместо конструктора.
Обещать завод может повторяемость. Тот же сплав из того же источника, то же состояние после той же обработки, та же полоса толщины, та же ширина реза, то же состояние кромки и та же поверхность, рулон за рулоном. Именно это и покупает обмоточный участок, потому что катушка из двух рулонов, ведущих себя по-разному, — это катушка с двумя характерами.
Стабильность — ещё и вопрос раскрытия информации. Если меняется источник сплава или маршрут прокатки, участок должен узнать об этом до прихода фольги. Поставщик, который письменно говорит, что может выдержать, полезнее того, кто обещает результат, которым не управляет. Конструктор отвечает за результат, завод — за металл, а запрос — место их встречи. The Aluminum Association и Aluminium Federation публикуют общие сведения о семействах сплавов.
Если сплав меняется без уведомления, меняется поведение намотки, и это видно в слоях, а не в листе параметров. Предупредить заранее дешевле, чем переделывать катушку. Стабильность проверяют по образцам от партии к партии, а не по первому рулону.
Что обмоточный участок должен указать в запросе на фольгу для трансформаторов?
Запрос, в котором сказано только «алюминиевая фольга, мягкая», оценят по допущениям, которых участок не увидит.
Укажите применение, сплав, состояние, толщину в мм, ширину в мм, втулку, массу рулона и количество, затем добавьте требования к кромке, поверхности и упаковке.
Dive deeper
Начните с применения: фольговая обмотка низкого напряжения для сухого трансформатора, намотка слой за слоем с межслойной изоляцией. Скажите, ширина — это высота обмотки или ширина реза, потому что запас на кромку делает их разными числами.
Затем строка материала: сплав из 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 или 8079; состояние из O, H14, H16, H18, H22 или H24; толщина в пределах от 0,005 мм до 0,20 мм; ширина в пределах от 100 мм до 1500 мм; втулка 76 или 152 мм; масса рулона и предельное число стыков в рулоне. Попросите письменно указать полосу толщины, допуск по ширине, который вы примете, и состояние кромки.
Затем коммерческая рамка: количество при минимуме 3 MT на размер, упаковка, защищающая кромки, и порт отправления, например Qingdao, Tianjin или Shanghai.
Закончите проверками, которые проведёте: ширина, толщина по ширине, кромка, поверхность, идентичность рулона и число стыков. Как задать алюминиевую фольгу для обшивки промышленной изоляции задаёт ту же дисциплину для другого продукта, а фольга в обмотке и экранировании кабелей показывает, как соседнее применение описывает свои требования.
Укажите также, как рулон будут разгружать и хранить: горизонтально или вертикально и защищены ли кромки. Повреждение в пути завод не компенсирует.
Фольга для обмоток трансформатора — размерный продукт раньше, чем электрический. Согласуйте ширину, толщину, кромку, состояние и поверхность, и слои лягут сами.