Lámina de aluminio para devanados de transformador: ¿decide el borde?
Un devanado de lámina se construye por capas, no por pasadas, y la lámina es el conductor. Anchura, espesor, borde, temple y superficie deciden si las capas salen cuadradas.
Un devanado que falla en el borde falla sin ruido: una rebaba bajo el aislamiento, una espira que sobresale, un bobinado que se queda sin altura.
En un transformador seco el devanado de baja tensión puede ser una lámina ancha de aluminio enrollada capa sobre capa; la lámina es el conductor y al laminador le toca constancia de espesor, anchura exacta, bordes limpios, temple blando y superficie limpia.
Lo que sigue recorre la lámina desde la cortadora hasta el banco de bobinado y plantea qué debe acordarse antes de la primera capa.
¿En qué se diferencia un devanado de lámina de uno de hilo?
Un devanado de hilo se construye por pasadas. Uno de lámina se construye por capas, y esa diferencia cambia lo que el taller debe controlar.
Con lámina, una espira ocupa toda la altura del devanado y una capa es una espira. El conductor llega como hoja continua, así que la bobina crece por capas y no por pasadas.
Dive deeper
Un devanado de hilo redondo se construye espira a espira: el hilo se guía hasta su sitio, cada espira queda junto a la anterior y el devanado crece hacia fuera pasada tras pasada hasta completar el número de espiras.
Un devanado de lámina sustituye ese haz por una hoja ancha. Una capa de lámina es una espira, de modo que la anchura fija la altura del devanado y el número de capas fija el número de espiras. El taller sigue controlando tensión y alineación, pero no puede mover una sola espira, porque una espira es una capa entera enrollada alrededor de la bobina.
Eso cambia la forma de construir la bobina. El aislamiento entre capas baja con la lámina, capa tras capa, así que la bobina terminada es una pila de conductor y aislamiento que debe quedar cuadrada y compacta. Si la lámina se desvía de lado, cada capa superior hereda el desvío; si la lámina tiene corona, cada capa hereda la corona. Un devanado de hilo absorbe una pequeña irregularidad repartiendo espiras en una pasada. Uno de lámina no puede, porque cada capa es una espira plana presionada sobre la de abajo, y un defecto de la banda se repite en todas las capas.
Por eso el bobinado de lámina premia la constancia del rollo más que la destreza en la máquina.
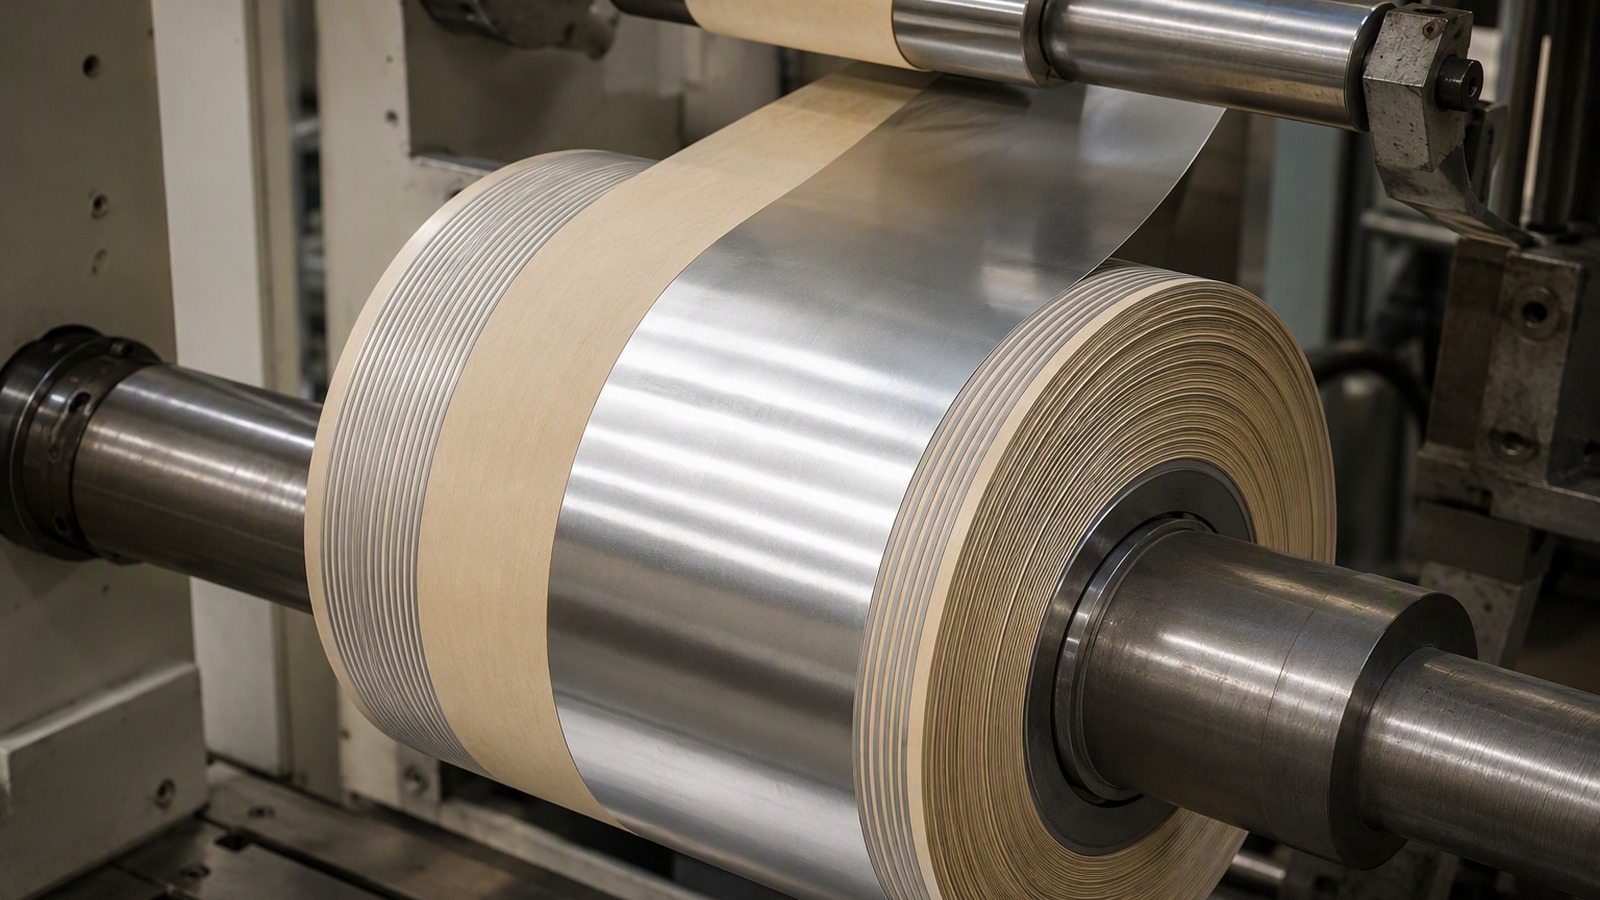
¿Por qué la anchura de la lámina debe coincidir con la altura del devanado?
Una lámina más ancha que la altura del devanado es chatarra. Una más estrecha deja un escalón que el aislamiento debe salvar.
La anchura de la banda se convierte en la altura bobinada, así que la fija el diseño del devanado y no la comodidad de transporte. Cortar a la anchura acordada mantiene cada capa dentro de la bobina.
Dive deeper
En una bobina de baja tensión bobinada con lámina, la lámina no va dentro de una ranura: es la capa. La anchura de la banda pasa a ser la altura de la bobina, menos el margen que el diseño deja en cada extremo. El laminador corta un rollo madre a la anchura que pide el cliente, y esa anchura no es una comodidad de embalaje: es la cota con la que se construye la bobina.
Por eso la precisión de corte se acerca al diseño eléctrico sin ser una promesa eléctrica. Una banda estrecha deja la bobina corta de altura y el diseño debe recuperarse en otro sitio, con más capas o con un plano revisado. Una banda ancha deja la lámina sobresaliendo del aislamiento en uno o en los dos extremos, y ese metal sobrante hay que resolverlo antes de cerrar la bobina. Ambos desenlaces se deciden en la cortadora, no en la bobinadora.
La anchura también debe mantenerse a lo largo del rollo. Un corte que se desvía produce un devanado cuya altura cambia mientras se construye. La solución es un ajuste de corte verificado y un rollo enrollado a escuadra sobre un núcleo de 76 mm o 152 mm. Lámina de aluminio en rollo se sirve a la anchura que usted indique, confirmada contra su plano antes del corte.
¿Por qué una rebaba o una esquirla en el borde arruina un devanado?
Una rebaba es un fragmento de metal levantado justo donde el aislamiento espera algo plano.
El borde es donde la lámina toca el aislamiento. Una rebaba, una esquirla o un labio doblado crean un punto alto, y cada capa superior se tiende sobre ese punto.
Dive deeper
Cada rollo tiene dos bordes, y los dos se cortaron. Un buen borde cizallado es un corte limpio: el metal se separa en vez de desgarrarse, sin labio colgando. Un borde malo deja una rebaba levantada sobre la superficie, o una esquirla que ya se desprendió y queda suelta sobre la lámina.
Los dos son problemas mecánicos antes que cualquier otra cosa. Una rebaba es un punto alto bajo una capa fina de aislamiento, y la presión de las capas superiores se concentra ahí. Una esquirla es peor en un aspecto, porque viaja: migra hacia la bobina, se coloca entre capas, marca el aislamiento o acaba donde nadie la ve hasta abrir la bobina, aunque por fuera parezca correcta.
Las rebabas vienen de cuchillas gastadas o mal ajustadas, de un solape de cuchilla demasiado ligero y de una tensión que deja la banda subir mientras se corta. También vienen de la manipulación: un rollo golpeado en el borde recoge un borde doblado que ninguna cortadora hizo. Lo que puede acordarse es una condición de borde, cortado limpio y sin esquirlas sueltas, revisada al inicio y al final de cada rollo. Lámina de aluminio 1050 de 0,02 mm es un espesor donde esa disciplina pesa más.
¿Por qué importa tanto la constancia de espesor en toda la anchura?
En un devanado de lámina el conductor y el separador son la misma hoja, así que una corona en la banda se vuelve corona en la bobina.
Cada capa se apoya en la lámina de abajo. Un espesor que varía en la anchura se convierte en altura que varía en la bobina, y el bobinado deja de ser previsible.
Dive deeper
Una banda laminada rara vez es perfectamente plana en toda su anchura. Los laminadores trabajan con un perfil, y el perfil es una decisión deliberada: una banda algo más gruesa en el centro que en los bordes, o al revés, se comporta distinto al enrollarse con tensión. Para un taller de bobinado lo importante es que el perfil sea constante y conocido, no que no exista.
La razón es que la lámina hace dos trabajos a la vez. Es el conductor y ocupa espacio en el bobinado, así que una banda de espesor que recorre el rollo se convierte en una banda de altura extra en cada capa. Diez capas de una variación pequeña ya no son una variación pequeña: un lado de la bobina acaba más alto, el aislamiento se comprime de forma desigual y el devanado deja de asentar cuadrado sobre su eje.
El espesor también dialoga con la tensión. Una banda más gruesa en el centro bobina más apretada ahí y más floja en los bordes, lo que aparece como borde suelto o arruga varias capas después. La tensión no corrige un perfil. La respuesta práctica es acordar el espesor como nominal con un método de medición definido, pedir que se declare el perfil y revisar una muestra en toda la anchura. Lámina industrial y técnica se cotiza así.
¿Por qué se usa temple blando para bobinar apretado y qué pasa si la lámina es rígida?
Una bobina apretada necesita una lámina que siga al mandril en vez de discutir con él.
El temple blando deja que la lámina se adapte al mandril y a la capa inferior, así que la bobina se aprieta. Una lámina demasiado rígida recupera su forma, atrapa aire y deja huecos.
Dive deeper
El temple describe la condición del metal y no su química: cuánto trabajo en frío ha visto y cuánto se le ha dejado recuperar. El temple O es la condición blanda, totalmente recocida, y es el punto de partida habitual para una lámina que debe enrollarse apretada sobre un mandril y prensarse plana, capa sobre capa, sin fisurar en la curva.
Los temples más duros se comportan de otro modo. H14, H16, H18, H22 y H24 son progresivamente más resistentes y menos dispuestos a deformarse. Eso sirve cuando la lámina debe quedarse plana y sostenerse sola, y estorba cuando tiene que envolver un radio pequeño y tenderse. Una lámina rígida se opone al mandril, recupera su forma al soltar la tensión y deja una bobina que parece bobinada pero no está apretada.
La recuperación elástica es el síntoma visible. La capa interior se separa del mandril, la siguiente salva el hueco en vez de seguirlo y el aire queda atrapado. El taller compensa con más tensión, que estira la lámina de forma desigual y puede arrugar el borde. Una lámina más blanda de lo que pide la tensión también se estira, se estrecha y se arruga. La entrada sobre la lámina de aluminio describe el material, y el temple exacto se confirma contra su diseño de devanado.
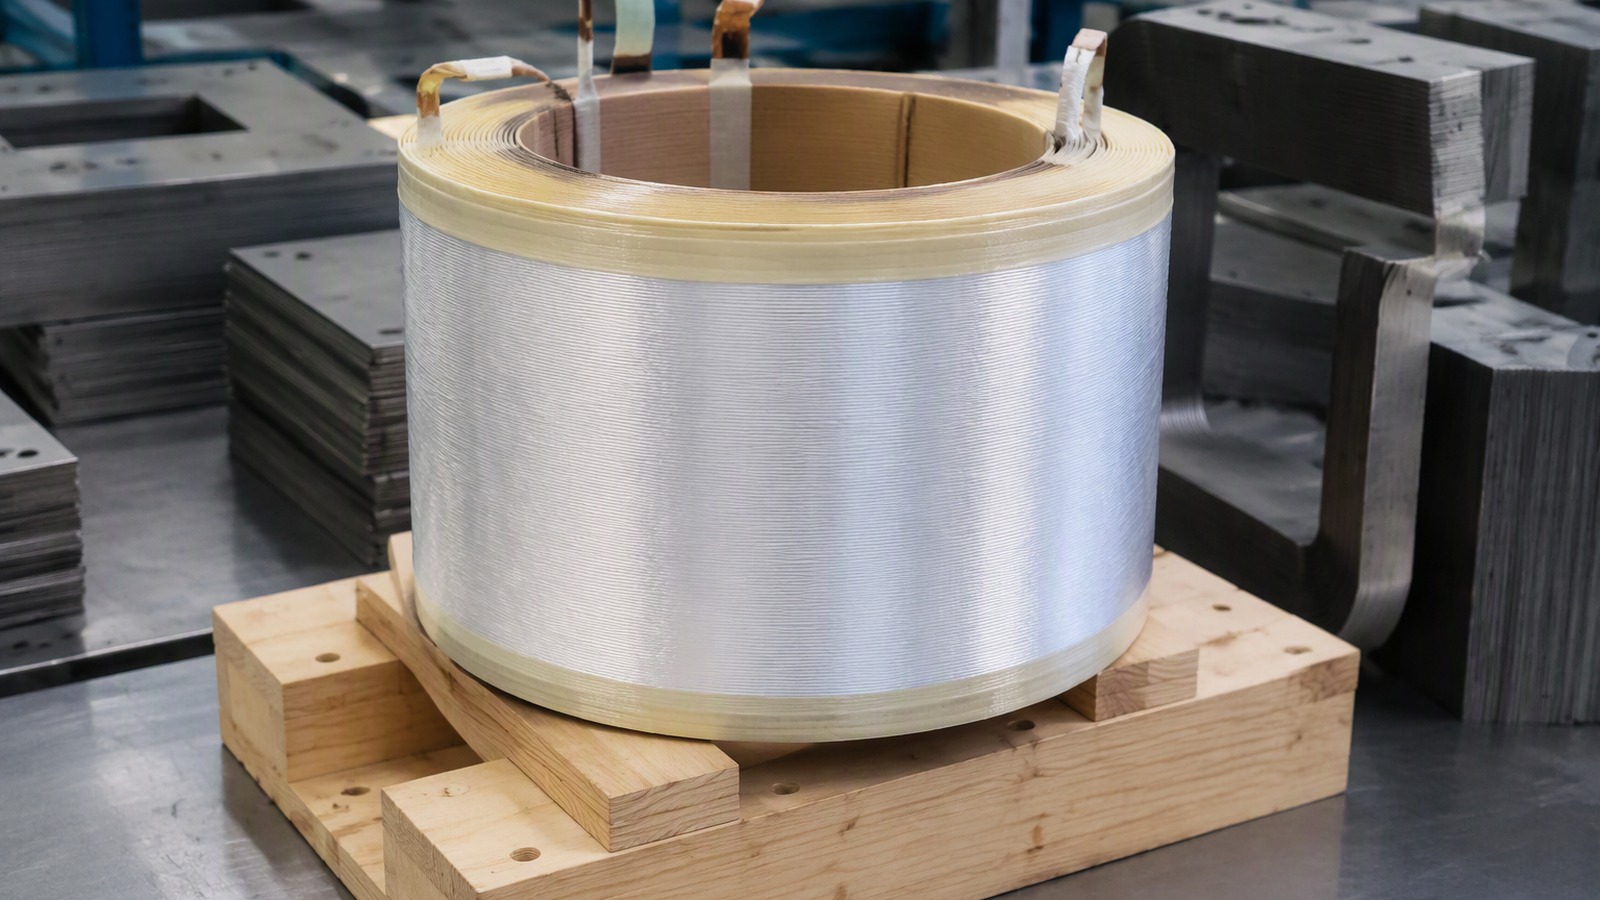
¿Por qué importan el estado superficial y la limpieza antes de colocar el aislamiento?
La superficie de la lámina es una interfaz, y lo que se posa en ella queda dentro del aislamiento durante la vida del transformador.
El aislamiento se bobina directamente contra la lámina, así que la superficie debe estar limpia, seca y libre de esquirlas, aceite y partículas sueltas. Lo que queda en la lámina se queda en la bobina.
Dive deeper
La lámina sale del laminador con una superficie que refleja cómo se laminó: marcas de cilindro, una textura fina del cilindro de trabajo y a veces una película residual de aceite de laminación. Parte de eso es normal. Lo que importa es que sea constante y que se declare, porque el taller está a punto de prensar aislamiento contra esa superficie y dejarlo ahí.
El residuo es el problema silencioso. El aceite más cargado en una zona que en otra retiene polvo, y el polvo bajo el aislamiento es una partícula entre dos superficies que debían tocarse. Las manchas de agua por condensación en un almacén dejan una marca difícil de distinguir de una zona oxidada, y ambas parecen una superficie que el taller no pidió. Las esquirlas sueltas del borde son el tercer contaminante y el que más viaja.
La manipulación decide buena parte de esto. Un rollo abierto y dejado de pie recoge polvo en su cara expuesta; un rollo que sigue envuelto hasta el montaje, no. Guantes limpios, un banco limpio y almacenamiento vertical son controles baratos. Lo acordable es una superficie descrita en términos llanos y revisada en una muestra: aspecto uniforme, sin aceite abundante, sin manchas de agua y sin partículas sueltas. European Aluminium publica información sobre laminación y manipulación.
¿Por qué el trabajo del laminador es constancia y no una promesa eléctrica?
El proveedor de lámina no diseña el transformador. Entrega un conductor cuyas dimensiones y condición deben ser las mismas rollo tras rollo.
La lámina es el conductor y el diseño eléctrico pertenece al fabricante del transformador. Al laminador le toca la constancia metalúrgica y dimensional: aleación, temple, espesor, anchura, borde y superficie.
Dive deeper
El diseñador del transformador elige la aleación y la sección que el devanado necesita, y luego escribe un plano. El laminador convierte ese plano en un rollo: 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 u 8079, en un temple de O a H24, con un espesor entre 0,005 mm y 0,20 mm, cortado a una anchura entre 100 mm y 1500 mm. Nada de eso lo elige el laminador.
Lo que el laminador puede prometer es repetición. La misma aleación de la misma fuente, el mismo temple tras el mismo tratamiento, la misma banda de espesor, la misma anchura de corte, la misma condición de borde y la misma superficie, rollo tras rollo. Eso es lo que compra un taller de bobinado, porque una bobina hecha con dos rollos que se comportan distinto es una bobina con dos personalidades.
La constancia también es cuestión de transparencia. Si cambia una fuente de aleación o una ruta de laminación, el taller debería saberlo antes de que llegue la lámina. Un proveedor que declara por escrito lo que puede sostener es más útil que uno que promete un resultado que no controla. El diseñador es dueño del resultado, el laminador es dueño del metal, y la consulta es donde se encuentran. The Aluminum Association y la Aluminium Federation publican información general sobre familias de aleaciones.
¿Qué debe indicar un taller de bobinado en una consulta de lámina para transformadores?
Una consulta que dice solo lámina de aluminio, blanda, se cotiza con supuestos que el taller nunca ve.
Indique la aplicación, la aleación, el temple, el espesor en mm, la anchura en mm, el núcleo, la masa del rollo y la cantidad; añada después borde, superficie y embalaje.
Dive deeper
Empiece por la aplicación: un devanado de lámina de baja tensión para un transformador seco, bobinado capa sobre capa con aislamiento entre capas. Diga si la anchura es altura de devanado o anchura de corte, porque el margen de borde las separa.
Después, la línea de material: aleación entre 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 u 8079; temple entre O, H14, H16, H18, H22 o H24; espesor dentro de 0,005 mm a 0,20 mm; anchura dentro de 100 mm a 1500 mm; núcleo de 76 mm o 152 mm; masa del rollo y número máximo de empalmes por rollo. Pida por escrito la banda de espesor, la tolerancia de anchura que aceptará y la condición de borde.
Después, el marco comercial: cantidad frente a un mínimo de 3 MT por medida, embalaje que proteja los bordes y un puerto de salida como Qingdao, Tianjin o Shanghai.
Termine con las comprobaciones que hará: anchura, espesor en toda la anchura, borde, superficie, identidad del rollo y número de empalmes. Cómo especificar lámina de aluminio para revestimiento de aislamiento industrial aplica la misma disciplina a otro producto, y lámina en envoltura y apantallamiento de cables muestra cómo otra aplicación vecina expone sus necesidades.
La lámina para devanados de transformador es un producto dimensional antes que eléctrico. Acuerde anchura, espesor, borde, temple y superficie, y las capas se ordenan solas.