شرح حالات الألمنيوم: O وH14 وH16 وH18 وH22 وH24
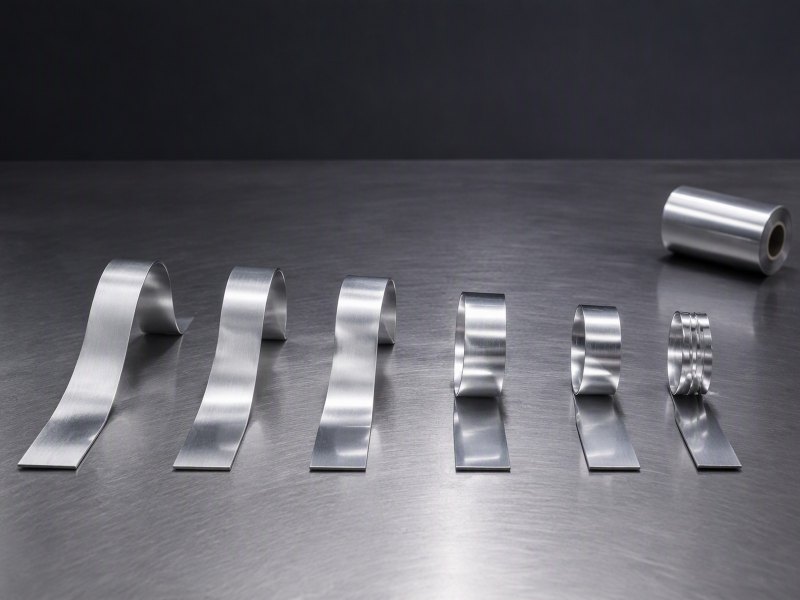
تحدد الحالة ما إذا كانت لفافتكم تنثني أو تلتف أو تعود إلى شكلها. إليكم معنى كل تسمية وكيفية اختيار الحالة الصحيحة.
شرح حالات الألمنيوم: O وH14 وH16 وH18 وH22 وH24
تحدد الحالة ما إذا كانت لفافتكم تنثني أو تلتف أو تعود إلى شكلها. إليكم معنى كل تسمية على خط الدرفلة وكيفية اختيار الحالة الصحيحة.
الحالة هي المواصفة الأكثر خطأً بين المشترين. يمكن أن تكون لفافتان بنفس السبيكة والسماكة وتتصرفان بشكل مختلف تمامًا على خطكم، لأن الحالة تصف مدى تصلّب المعدن بعد التلدين.
يستعرض هذا الدليل الحرف والأرقام، ويقارن الحالة O اللينة بحالات H المقسّاة بالتشكيل، ويوضح كيف يتبع الاختيار الصحيح خطوة العملية التالية لدى عميلكم.
ما معنى تسمية الحالة؟
جزءان وتعليمة واحدة: الحرف يحدد الحالة والأرقام تحدد الدرجة.
الحرف يدل على الحالة والرقم على الصلابة. O يعني مُلدَّنًا تمامًا وهو الأكثر ليونة. H يعني مقسّى بالتشكيل، والرقمان التاليان يصفان مقدار التشكيل البارد وأي تلدين جزئي يُطبَّق بعده.
Dive deeper
على الورق تبدو التسمية تفصيلًا صغيرًا، لكنها تختصر تاريخ إنتاج كامل في بضعة أحرف. الدرفلة والتلدين وترتيب حدوثهما يحددان سلوك المعدن، ورمز الحالة هو البطاقة التي تسجل هذا المسار. السبيكة نفسها بنفس السماكة والعرض قد تخرج من المعمل بحالات مختلفة، وتتصرف كل واحدة بشكل مختلف على الخط الذي يفك لفها.
لهذا قد تجتاز اللفة فحص الاستلام من حيث السبيكة والسماكة ثم تخيب الظن على المكبس. الشراء بالسبيكة والسماكة وحدهما يترك المؤثر الأقوى غير محدد، فيصبح المعمل حرًا في توريد الحالة التي يفرضها جدوله. كتابة رمز الحالة في الاستفسار تلغي هذه الحرية وتخبر المعمل كيف يجب أن تُنهى اللفة.
عمليًا، تكفي حالات قليلة لمعظم أعمال التحويل: O وH14 وH16 وH18 وH22 وH24. وهي ليست ترتيبًا للجودة، بل نقاط على مقياس بين سلوكين متعاكسين، والنقطة المفيدة هي التي تنجو من عمليتكم التالية. نوفّر الحالات الست في رقائق الألمنيوم التي ندرفلها، فيبقى الحوار حول القطعة التي تصنعونها. ولمحة عامة عن المادة تجدونها في نظرة موسوعية على رقائق الألمنيوم.
والفارق بين لفة وأخرى لا يظهر في تحليل السبيكة، بل يظهر في أول انحناء أو شدّ على الآلة، ولهذا يُستحسن ذكر رمز الحالة في كل مراسلة تخص طلبًا جديدًا. وحين تُترك الحالة دون تحديد، يتحول ما يصلكم إلى متغير لا يمكن ضبطه مهما دقّت مواصفات السبيكة والسماكة. التسمية إذن جزء من العقد لا زينة في الورق.
ماذا يعني كل موضع في رمز الحالة؟
اقرأوا الرمز موضعًا موضعًا فتختفي معظم الاحتمالات قبل إرسال الطلب.
في عائلة H يسمّي الحرف الحالة، ويفصل الرقم الأول بين اللفات المقسّاة بالتشكيل فقط وتلك التي نالت تلدينًا جزئيًا خفيفًا، ويرتب الرقم الأخير مقدار التشكيل البارد الذي تعرّض له المعدن.
Dive deeper
كل موضع يجيب على سؤال مختلف. يشير الحرف إلى أن اللفة اكتسبت قوتها بالدرفلة الرقيقة لا بالسبك. ثم يقسم الرقم الأول العائلة إلى فرعين: فرع مقسّى بالتشكيل فقط، وفرع آخر يتلقى تلدينًا جزئيًا خفيفًا بعد آخر تمريرة درفلة، فيعيد جزءًا من المطيلية التي أزالها التشكيل البارد.
ترتب الأرقام المتبقية مقدار الاختزال البارد. رقم منخفض يعني أن اللفة توقفت مبكرًا في التسلسل وما زال أمامها مجال للانثناء؛ ورقم أعلى يعني أن المعدن شُكّل أكثر فصار يتصرف كالنابض. H14 من أخفّ حالات هذا الفرع، وH16 أصلب من H14 وألين من H18، وH18 أعمق خيار مقسّى في هذا الفرع. أما H22 فتقع بين الحالة الملدَّنة والدرجات الأصلب ذات التلدين الجزئي، بينما H24 درجة أصلب وما زالت قابلة للتشكيل بما يكفي لمعظم العمليات.
الحرف O هو الاستثناء. لا يحمل أرقامًا لأنه يصف حالة لا درجة تشكيل، ويقف في الطرف المقابل للمقياس من أصلب حالات H. وتوضح موارد جمعيات قطاع الألمنيوم كيف تُنظَّم هذه العائلات إن أردتم الصورة الأوسع.
وإذا قرأتم الرمز بهذا الترتيب أمكنكم مخاطبة المورّد بلغة دقيقة: أنتم تطلبون مسارًا إنتاجيًا محددًا لا وصفًا عامًا. وهذا يقلّص الفجوة بين ما تفترضه المواصفة وما تختبره آلتكم فعليًا عند التشغيل. وفي الممارسة، يكفي أن تُذكروا رمز الحالة مع وصف المهمة حتى يصبح الحوار تقنيًا لا تخمينيًا، ومن هنا تأتي أهمية فهم الأرقام لا حفظها فقط.
كيف تُقارن الحالة O اللينة بحالات H في المناولة والتشكيل؟
يُلمس الفرق بين ألين رقائق وأصلبها قبل الوصول إلى المكبس بوقت طويل.
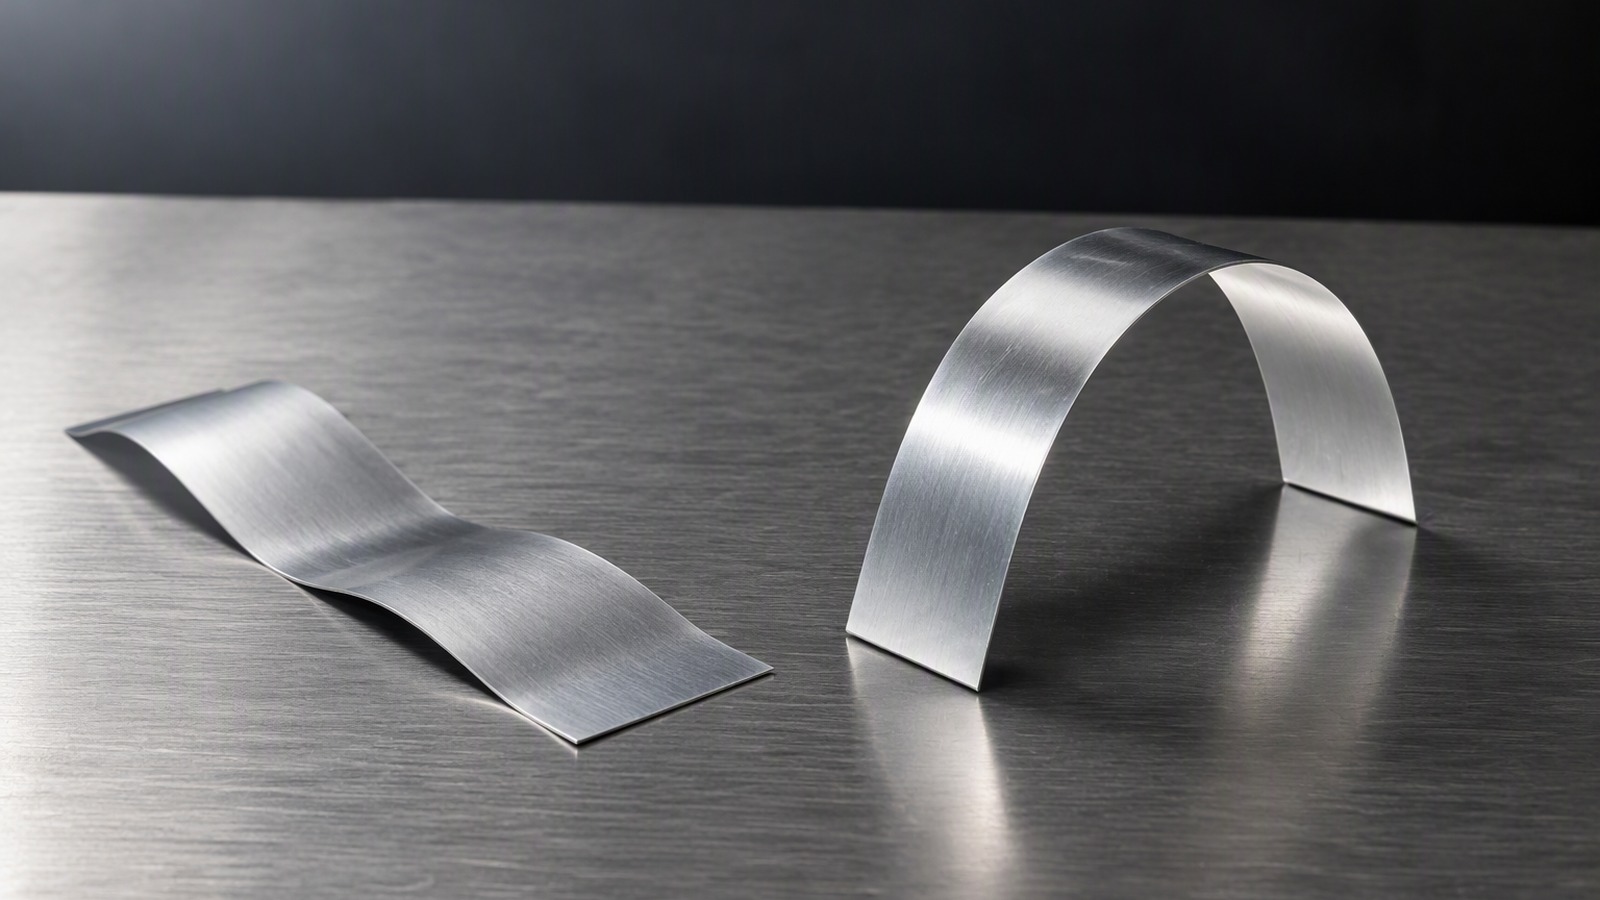
الحالة O لينة جدًا: تنسدل وتنثني وتنطوي تحت وزنها، وتتشكل بسهولة لكنها تتجعد أو تتمزق إن بقيت بلا سند. أما حالات H فأصلب، تحافظ على شكلها وتتحمل مناولة أخشن، مقابل قابلية تشكيل أقل عند الانحناءات الحادة.
Dive deeper
اللفة اللينة تعلن عن نفسها بمجرد مناولتها. تنطوي تحت وزنها وتفقد استدارتها، وقد تنزلق اللفات، وقد تنبطح إحدى الجهات إذا بقيت واقفة. وتغذيتها تتطلب شدًا منخفضًا منتظمًا، لأن أي سحب مفاجئ يمدّ الشبكة ويتركها مرتخية أو متجعدة. والمقابل مادة تنسدل حول أي شكل تقريبًا، وتنثني مستوية دون تشقق، وتلتصق بالزوايا على خط التغليف.
تتصرف حالات H بالعكس. اللفة المقسّاة بالتشكيل تحافظ على شكلها على المنصة، وتتحمل مناولة أخشن، وتُفك بنظافة عند شد أعلى دون أن تتمدد. وفي عمليات الطي أو الثني تحفظ الثنية بدل أن ترتخي، وهذا ما تحتاجه الزعنفة أو طبقة العزل أو غطاء مطوي. والثمن هشاشة عند أنصاف الأقطار الحادة: إن دفعتم حالة صلبة أبعد مما تحتمل فستتشقق بدل أن تلين.
لا سلوك أفضل من الآخر بذاته. رقائق الألمنيوم اللينة تناسب الأعمال التي تهم فيها المطاوعة والتغطية والقطعة مسنودة من الجهتين. والصلبة تناسب القطع التي يجب أن تحفظ شكلها أو تقاوم أذى المناولة أو تمر في آلة تسحب بقوة. وثني شريط بين الأصابع يقول عن هذه المقايضة أكثر من أي سطر في المواصفة.
والمقارنة بين الحالتين لا تُحسم بالنظر، بل باللمس: امسكوا شريطًا من كل نوع واثنوه ببطء. وستلاحظون أن أحد الشريطين يبقى مطويًا والآخر يعود. وهذا الفرق الصغير هو نفسه الذي يحدد نجاح القطعة أو رفضها بعد أسابيع على الآلة.
لماذا H24 غالبًا أفضل من H18؟
عندما يجب أن تُشكّل القطعة المعدن، ليست أصلب رقاقة هي الأكثر أمانًا دائمًا.
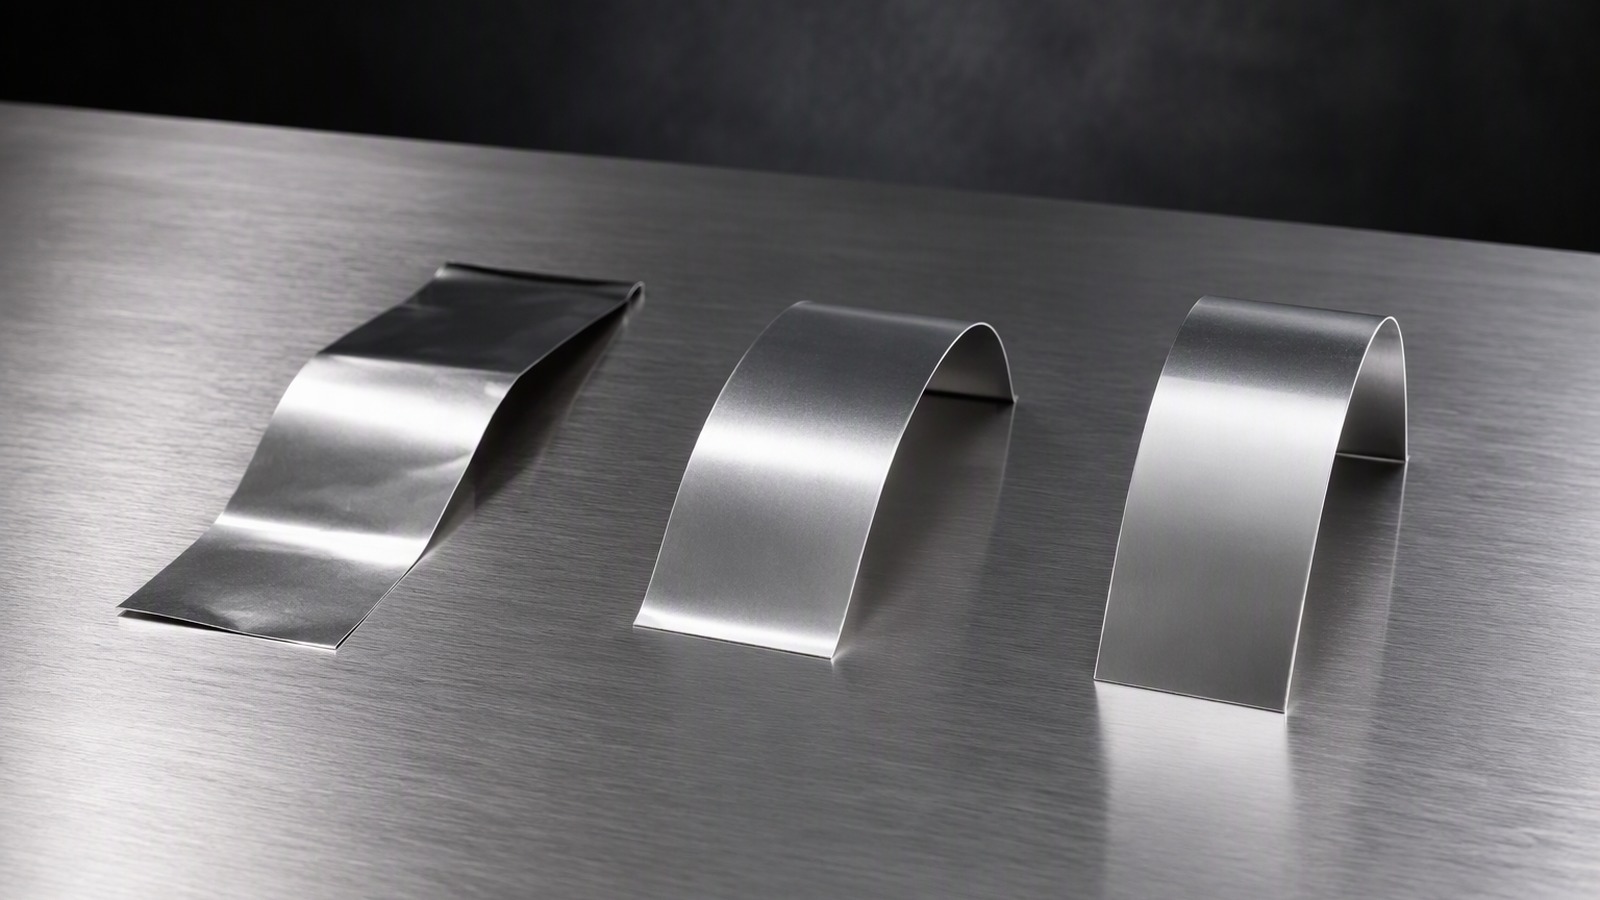
تجمع H24 مقاومة مقاربة مع استطالة كافية للسحب أو الثني، فغالبًا تنجو من تشكيل تتشقق فيه H18 عند الانحناء.
Dive deeper
إذا طُلبت H18 لكن القطعة تحتاج سحبًا أو ثنيًا فقد تتمزق عند الانحناء. تحقق H24 مقاومة مقاربة مع استطالة كافية للنجاة من التشكيل. إن كان مكبسكم يرفض المادة فراجعوا الحالة أولًا قبل لوم السماكة أو السبيكة.
السبب هو التلدين الجزئي وراء الرقم. تُنتج H18 بالاختزال البارد فقط، فتبقى قابلية تشكيلها كما تركها الدرفلة. أما H24 فتتلقى قدرًا مماثلًا من التشكيل البارد ثم تُلين قليلًا، ما يعيد قابلية التمدد عند أكثر نقطة يسحب فيها القالب. في ثنية ضحلة تتشابهان؛ وفي نصف قطر ضيق يحدد الفرق خروج القطعة أو ذهابها إلى الخردة.
لهذا يحدد المشتري الخبير الحالة للعملية لا للكتالوج. حيث تُلف الرقاقة أو تُلبَّس أو تُقطَّع فقط، تكون الدرجة الأصلب مناسبة وغالبًا مفضلة. وحيث تُسحب إلى كوب أو تُثنى عند زاوية ضيقة أو تُطوى مرارًا، تؤدي الدرجة الملدَّنة جزئيًا العمل. ومن المفيد أيضًا السؤال عن الحالة التي حملتها آخر لفة جيدة قبل تغيير الدرجة.
وليس معنى ذلك أن H18 خيار خاطئ دائمًا؛ فهي مناسبة تمامًا حيث تُلف الرقاقة أو تُلبَّس أو تُطبع دون انحناءات حادة. الاختيار يتبع شكل القطعة ومسار الآلة، لا قاعدة واحدة. وإذا كان لديكم شك، فأرسلوا وصفًا موجزًا للعملية وقياس الانحناء الأصغر، وسننصحكم بأي الحالتين تنجو، وكيف تبقى النتيجة ثابتة من لفة إلى لفة. والقاعدة العملية أن الحالة تُختار لآخر انحناء تعرفه القطعة، لا لأول فحص استلام.
كيف تتبع الحالة التي تختارونها خطوة العملية التالية لدى عميلكم؟
تُحدد الحالة الصحيحة في محطة واحدة لاحقة، عند الآلة التي تستلم اللفة.
طابقوا الحالة مع العملية التالية مباشرة. فمبيت التغليف ومكبس التلبيس والمكبس وخط الطي يحتاج كل منها توازنًا مختلفًا بين الصلابة والتمدد.
Dive deeper
ابدأوا من الآلة التي تستلم اللفة واعملوا بالعكس. إن كانت الخطوة التالية مبيت تغليف يسحب الشبكة حول منتج، فيجب أن تتمدد دون تمزق وأن تبقى مستوية بعد ذلك، وهنا تجد الحالة الألين مكانها. وإن كانت الخطوة التالية مكبس تلبيس يلصق الرقاقة بالورق أو الفيلم، تنتقل الأولوية إلى الاستواء والانفكاك المنتظم ومقاومة التجعدات عند السرعة. وإن كانت الخطوة التالية مكبسًا يسحب كوبًا أو لوحًا مطويًا، فيجب أن تحمل الحالة تمددًا كافيًا لأعمق سحب يطلبه القالب.
الخطوات اللاحقة مهمة أيضًا. فالطباعة أو التلبيس أو الورنيش تعرّض الشبكة لشد وحرارة، وقد تتأثر رقاقة لينة جدًا أو تتمدد خارج الضبط، بينما تقاوم رقاقة صلبة جدًا مسار الشبكة. أما التقطيع وإعادة اللف فأخف، لكن الصلابة الخاطئة تظهر كحافة مرتخية أو لفة مفكوكة. وكثير من الالتباس حول الحالة يأتي من الحكم عليها من مظهرها على المنصة بدلًا من حكم محطة العمل التالية عليها.
وحين تكون القطعة النهائية صلبة بما يكفي لتحمل السماكة الحمل، تصبح الحالة أقل أهمية ويفيد فهم الفرق بين الصفائح والمادة الرقيقة قبل تكليف الرقاقة بعمل إنشائي. وفي كل ما عدا ذلك، صفوا العملية التالية ودعوا الحالة تتبعها.
وكلما وصفتم المحطة التالية بدقة أكبر، قلّ عدد اللفات التجريبية التي تُهدر في الضبط. وهذا هو الفارق بين شراء يُبنى على الوصف وشراء يُبنى على التخمين. وحين تُذكر الحالة مع سرعة الخط وعرض الشبكة، يصبح الضبط أسرع وأقل كلفة في المادة والوقت.
ما الذي نتحكم فيه على الخط؟
كل ما يحدد الحالة يحدث قبل لف اللفة.
يحدد برنامج الدرفلة ودورة التلدين الحالة، والقياس يؤكد فقط ما ناله المعدن. وتُتفق الحالة مقابل عمليتكم ولا تُختار بمعزل عن الاستخدام.
Dive deeper
تُحدد الحالة بمقدار الاختزال البارد ودورة التلدين، وتُتحقق باختبارات الشد والاستطالة على عينات من كل دفعة. وتُصدر تقارير اختبار مع كل شحنة كي يؤكد مهندسوكم مطابقة المادة للمواصفة قبل وصولها إلى المكبس.
والنتيجة العملية أن الحالة تُتفق ولا تُخمَّن. يمكن أن يعرض معملان الحالة H24 ويورّدا لفائف مختلفة الإحساس، لأن المسار الذي يصل إلى هذه التسمية ليس وحيدًا. لهذا نسأل عمّا يجب أن تفعله الرقاقة. أخبرونا بالعملية وبعرض الشبكة والسرعة، ونناقش أي نقطة على المقياس تناسبها، ثم نحافظ على تلك النقطة من لفة إلى لفة ضمن التفاوت المتفق عليه.
استقرار الحالة في الدفعة أهم من قيمة بارعة مرة واحدة. فالمشتري الذي يستلم حالة ثابتة يضبط الخط ويتركه، والذي يستلم حالة متغيرة يقضي الوردية في التعديل. نوفّر O وH14 وH16 وH18 وH22 وH24 في نطاق رقائق الألمنيوم لدينا، وحالات الزعانف لزعانف المبادلات الحرارية. أرسلوا لنا عيّنة مما تستخدمونه ونطابقها.
ويبقى التفاوت المتفق عليه هو الإطار الذي نعمل داخله، لا رقمًا نلاحقه في كل لفة. فالهدف أن تصل الحالة كما وُصفت في الطلب، لا أن تكون أفضل في القياس وأسوأ على الآلة. ولهذا نعود إلى السؤال الأول قبل كل طلب: ما العملية التالية؟ وهل تغيّر شيء في القطعة أو في الآلة منذ الطلب السابق؟ فإن تغيّر شكل القطعة أو سرعة الخط، فقد تحتاج الحالة إلى مراجعة. وهذا جزء من عملنا اليومي لا استثناء.
أي حالة تناسب التغليف وزعانف المبادلات وسائر الاستخدامات؟
تتجمع الاستخدامات النهائية حول بضع حالات عملية.
الحالات اللينة تناسب لفّ المنازل والتغليف وطبقات الأغطية والتلبيس حيث يجب أن تتطاوع. والحالات المقسّاة قليلًا تناسب الزعانف وطبقات العزل والقطع المطوية أو المسحوبة التي يجب أن تحفظ شكلها.
Dive deeper
التغليف هو أكبر موطن للحالات اللينة. فلفّ المنازل وأغطية العلب والأكياس والطبقات الملبّسة وطبقة الألمنيوم داخل الكرتون كلها تعتمد على مادة تتطاوع وتغطي لا تقاوم. ودرجات التحويل غالبًا لينة وتُسلَّم بعروض ضيقة للّف والتقطيع إلى جانب الورق والفيلم والكرتون. وحين يجب أن يجتاز الغلاف آلة تمدّه بقوة، تُفضَّل غالبًا حالة مقسّاة قليلًا.
أما الاستخدامات التقنية فتميل إلى الأصلب. فزعانف المبادلات الحرارية وطبقات العزل ولف الكابلات والمكونات المطوية أو المسحوبة تحتاج رقاقة تحفظ شكلها أو تتحمل المناولة دون تشوّه. وتغطي سبائك مثل 1050 و1060 و1100 و1235 و3003 و3004 و8011 و8021 و8079 معظم هذا العمل، من مادة التحويل الرقيقة إلى الدرجات التقنية الأصلب، ودرجة مثل رقائق الألمنيوم 1100 بحالة H18 نقطة بداية شائعة خارج التغليف. وتمتد السماكة من 0.005 مم إلى 0.20 مم، والعرض من 100 مم إلى 1500 مم، مع قلوب 76 مم أو 152 مم.
النطاق واسع لكنه ليس بلا حدود، ويبقى السؤال الحاسم ما تفعله العملية التالية بالشبكة. ويمكن أن تساعدكم بيانات قطاع الألمنيوم وقراءات إضافية عن أسواق الرقائق في وضع تطبيقكم في سياقه. الزعنفة وغلاف الحلوى متطابقان على المنصة وليسا الشراء نفسه.
وغالبًا ما تحدّد الحالة التجارب السابقة في المصنع أكثر من الجداول. لكن المصنع الذي يشتري اليوم غير المصنع الذي سيشتري غدًا: قد تتغير الآلة أو المنتج أو السوق، وقد تصبح الحالة التي اعتدتم عليها عائقًا. من المفيد إذن مراجعة الحالة مع كل منتج جديد بدل نسخ الطلب القديم.
كيف تذكرون الحالة في الاستفسار؟
مواصفة قصيرة كاملة تُغني عن معظم المراسلات.
اكتبوا رمز الحالة إلى جانب السبيكة والسماكة والعرض والقلب، وأضيفوا الكمية ونقطة التسليم، واذكروا ما يجب أن تتحمله الرقاقة على خطكم.
Dive deeper
الاستفسار الجيد يُقرأ كمواصفة قصيرة. يذكر السبيكة والسماكة بالمليمتر والعرض وقطر القلب والحالة، ثم يضيف الكمية ونقطة التسليم. وكل ما يمكن قوله عن العملية التالية يساعد: الآلة والسرعة، وهل تُلبَّس الرقاقة أو تُطبع أو تُطوى أو تُسحب، والشكل الذي يجب أن تحفظه القطعة النهائية. وبهذا يؤكد المعمل الحالة أو يقترح نقطة أخرى على المقياس قبل درفلة أي معدن.
ملاحظتان عمليتان تختصران الطريق. أولًا الكمية: تُطبَّق كمية طلب دنيا قدرها 3 أطنان متريّة لكل مقاس، لذا يُستحسن ذكر الكميات لكل مقاس ولكل حالة بدل رقم إجمالي واحد. ثانيًا الشحن: نشحن من تشينغداو وتيانجين وشنغهاي، وهذا يهم عند مقارنة المسارات وأزمنة العبور. وللقرارات المحيطة، يفيد قراءة العلاقة بين السماكة والمردود مع هذا الدليل، لأن الحالة والمقاس يُختاران معًا لا واحدًا بعد الآخر.
أخيرًا، كونوا صريحين بخصوص المجهول. إن لم تكونوا متأكدين مما إذا كانت عمليتكم تحتاج O أو H14 أو H16 أو H18 أو H22 أو H24، فاذكروا ما يجب أن تتحمله الرقاقة ودعوا الحالة تُتفق مقابل عمليتكم. ووصف العملية أنفع من تخمين رمز، وأرخص بكثير من لفة تصل صلبة حين كان خطكم يحتاجها لينة.
وقِيسوا الطلب بمقياس واحد بسيط: هل يمكن لمهندس في المعمل أن يعرف من رسالتكم الواحدة ما يجب أن تفعله الرقاقة؟ إن كان الجواب نعم، فالطلب مكتمل.
الحالة هي المعيار الذي يحدد سلوك رقائق الألمنيوم. سموها في الاستفسار، وطابقوها مع خطوة العملية التالية، وستتصرف اللفة كما يتوقع خطكم.