Состояния алюминиевой фольги: O, H14, H16, H18, H22 и H24
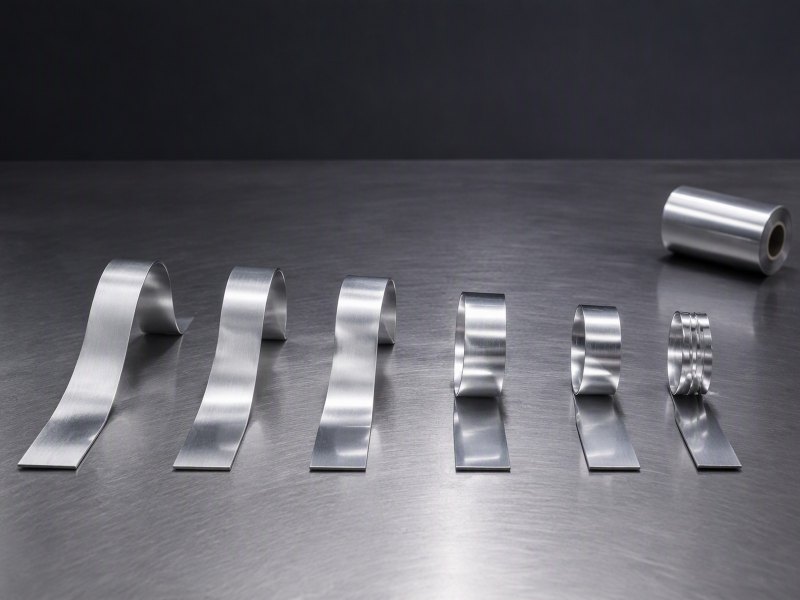
Состояние определяет, будет фольга складываться, оборачиваться или пружинить. Разбираем, что означает каждое обозначение и как выбрать нужное.
Состояния алюминиевой фольги: O, H14, H16, H18, H22 и H24
Состояние определяет, будет фольга складываться, оборачиваться или пружинить. Разбираем, что означает каждое обозначение на прокатной линии и как выбрать нужное.
Состояние — параметр, в котором покупатели ошибаются чаще всего. Два рулона с одинаковым сплавом и толщиной могут вести себя совершенно по-разному на вашей линии: состояние описывает степень нагартовки после отжига.
В этом руководстве разобраны буква и цифры, сравнение мягкого состояния O с нагартованными состояниями H и то, как выбор следует за следующей операцией у вашего заказчика.
Что означает обозначение состояния?
Две части, одна инструкция: буква задаёт состояние, цифры — степень.
Буква указывает состояние, цифра — твёрдость. O — полностью отожжённое, самое мягкое и пластичное. H — нагартованное, а две следующие цифры описывают величину холодной деформации и возможный частичный отжиг после неё.
Dive deeper
На бумаге обозначение выглядит мелкой деталью, но оно сжимает всю историю производства в несколько знаков. Прокатка, отжиг и порядок, в котором они происходят, определяют поведение металла, а код состояния — это ярлык, который фиксирует такой маршрут. Один и тот же сплав при той же толщине и ширине может выйти с завода в нескольких разных состояниях, и каждое ведёт себя по-своему на линии, которая его разматывает.
Поэтому рулон может пройти входную проверку по сплаву и толщине и всё равно разочаровать на прессе. Покупка только по сплаву и толщине оставляет самый влиятельный параметр незаданным, и завод свободен поставить то состояние, которое позволяет его график. Запись кода состояния в запросе убирает эту свободу и говорит заводу, каким рулон должен быть в готовом виде.
На практике большинство работ по переработке покрывают несколько состояний: O, H14, H16, H18, H22 и H24. Это не рейтинг качества, а точки на шкале между двумя противоположными поведениями, и полезной оказывается та точка, которая выдерживает вашу следующую операцию. Мы поставляем все шесть в фольге, которую прокатываем, поэтому разговор идёт о вашей детали. Для общего представления о материале подойдёт энциклопедический обзор алюминиевой фольги.
Разница между рулонами проявляется не в анализе сплава, а на первом изгибе или натяжении на машине. Поэтому код состояния стоит указывать в каждом новом запросе, а не оставлять выбор заводу.
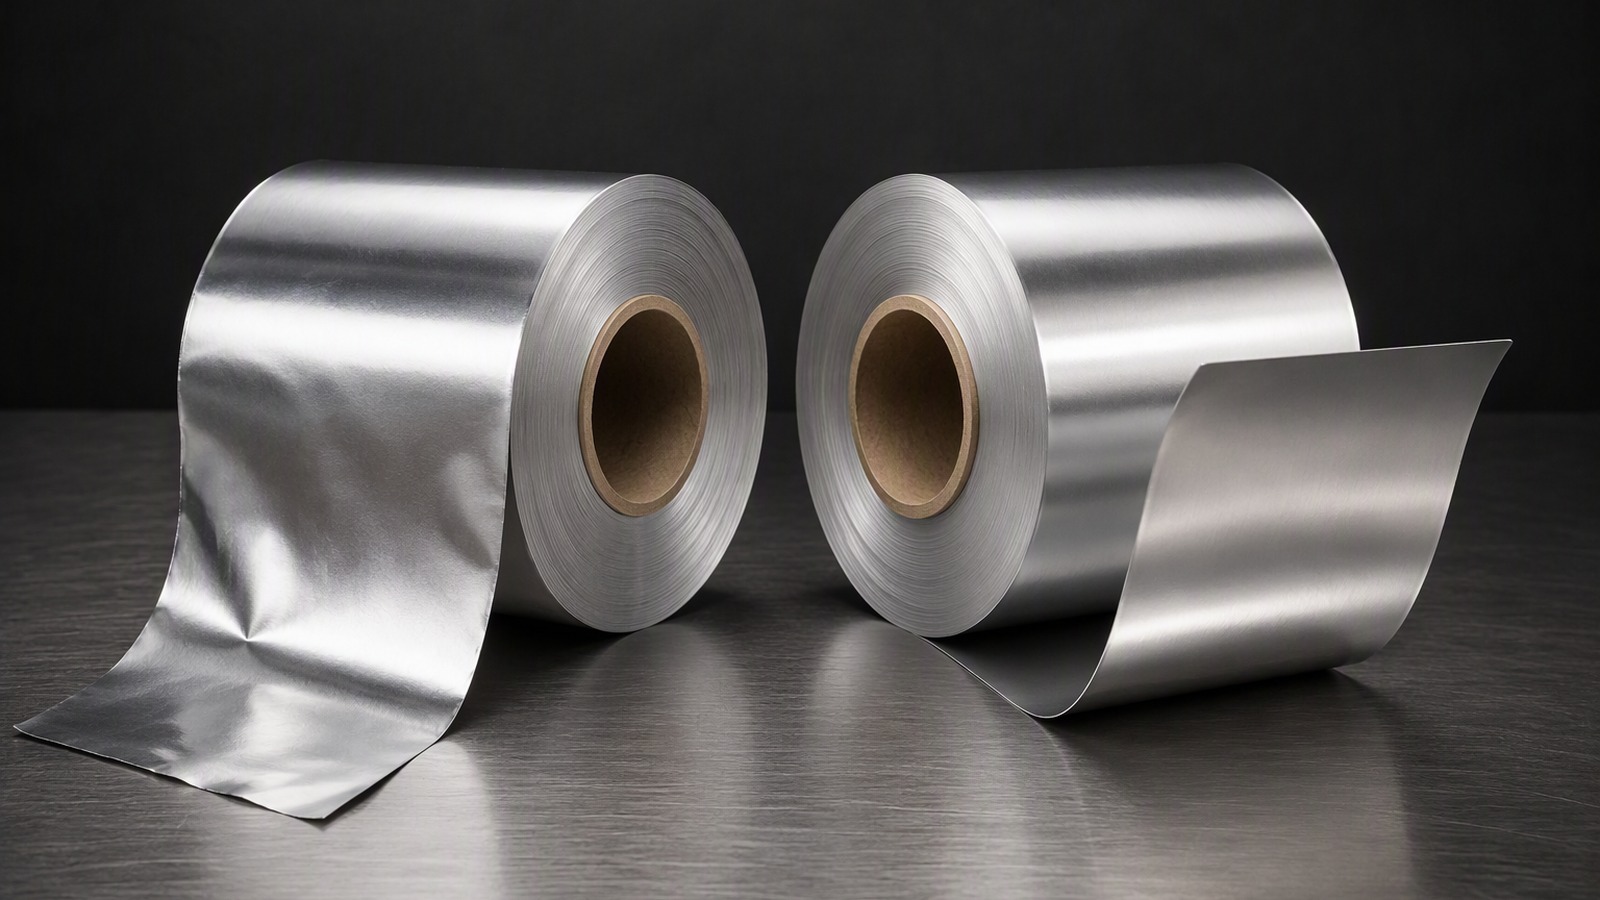
Что означает каждая позиция в обозначении состояния?
Читайте код позиция за позицией — и большая часть догадок исчезнет до размещения заказа.
В семействе H буква называет состояние, первая цифра отделяет рулоны только нагартованные от получивших лёгкий частичный отжиг, а последняя цифра отражает величину холодной деформации.
Dive deeper
Каждая позиция отвечает на свой вопрос. Буква говорит, что прочность получена тонкой прокаткой, а не легированием. Затем первая цифра делит семейство на две ветви: одна только нагартована, а другая получает лёгкий частичный отжиг после последнего прохода прокатки и возвращает часть пластичности, которую забрала холодная деформация.
Остальные цифры отражают величину холодного обжатия. Низкая цифра означает, что рулон остановили рано в последовательности и у него ещё есть запас на изгиб; более высокая — что металл обработан дальше и ведёт себя пружинисто. H14 — одно из мягких нагартованных состояний этой ветви, H16 твёрже H14 и мягче H18, а H18 — самая глубокая нагартованная точка этой ветви. H22 находится между отожжённым состоянием и более твёрдыми степенями с частичным отжигом, а H24 ещё на шаг твёрже и при этом остаётся достаточно технологичным для большинства операций формовки.
Буква O — исключение. У неё нет цифр, потому что она описывает состояние, а не степень нагартовки, и она стоит на противоположном конце шкалы от самых твёрдых состояний H. О том, как устроены эти семейства, рассказывают материалы отраслевых ассоциаций по алюминию, если нужна более широкая картина.
Если читать обозначение в этом порядке, разговор с поставщиком становится точным: вы заказываете конкретный производственный маршрут, а не общее слово. Это сокращает разрыв между тем, что предполагает спецификация, и тем, что проверяет ваша машина.
Чем мягкое состояние O отличается от состояний H при обращении и формовке?
Разницу между самой мягкой и самой твёрдой фольгой ощущают задолго до пресса.
O очень мягкое: оно провисает, складывается и оседает под собственным весом, легко формуется, но морщит или рвётся без опоры. Состояния H твёрже, держат форму и переносят более грубое обращение ценой меньшей формуемости на крутых изгибах.
Dive deeper
Мягкий рулон выдаёт себя сразу, как только его берут в работу. Под собственным весом он оседает и теряет округлую форму, витки могут сдвигаться, а стоящий рулон — сплющиться с одной стороны. Подача требует низкого и ровного натяжения: резкий рывок растягивает полотно и оставляет его дряблым или морщинистым. Наградой становится материал, который облегает почти любую форму, складывается плоско без трещин и повторяет углы на линии упаковки.
Состояния H ведут себя наоборот. Нагартованный рулон держит форму на паллете, переносит более грубое обращение и ровно разматывается при большем натяжении, не растягиваясь. В операции сгиба или складывания он удерживает залом вместо того, чтобы распрямиться — именно это нужно ребру, слою изоляции или сложенной крышке. Плата — хрупкость на малых радиусах: если перегрузить твёрдое состояние сверх его запаса на растяжение, оно даёт трещину, а не уступает.
Ни одно поведение не лучше само по себе. Мягкая фольга подходит там, где важны прилегание и укрывистость, а деталь поддерживается с двух сторон. Твёрдая — там, где деталь должна держать форму, выдерживать обращение или проходить через машину с сильной тягой. Изгиб полоски в руках скажет об этом компромиссе больше, чем любая строка спецификации.
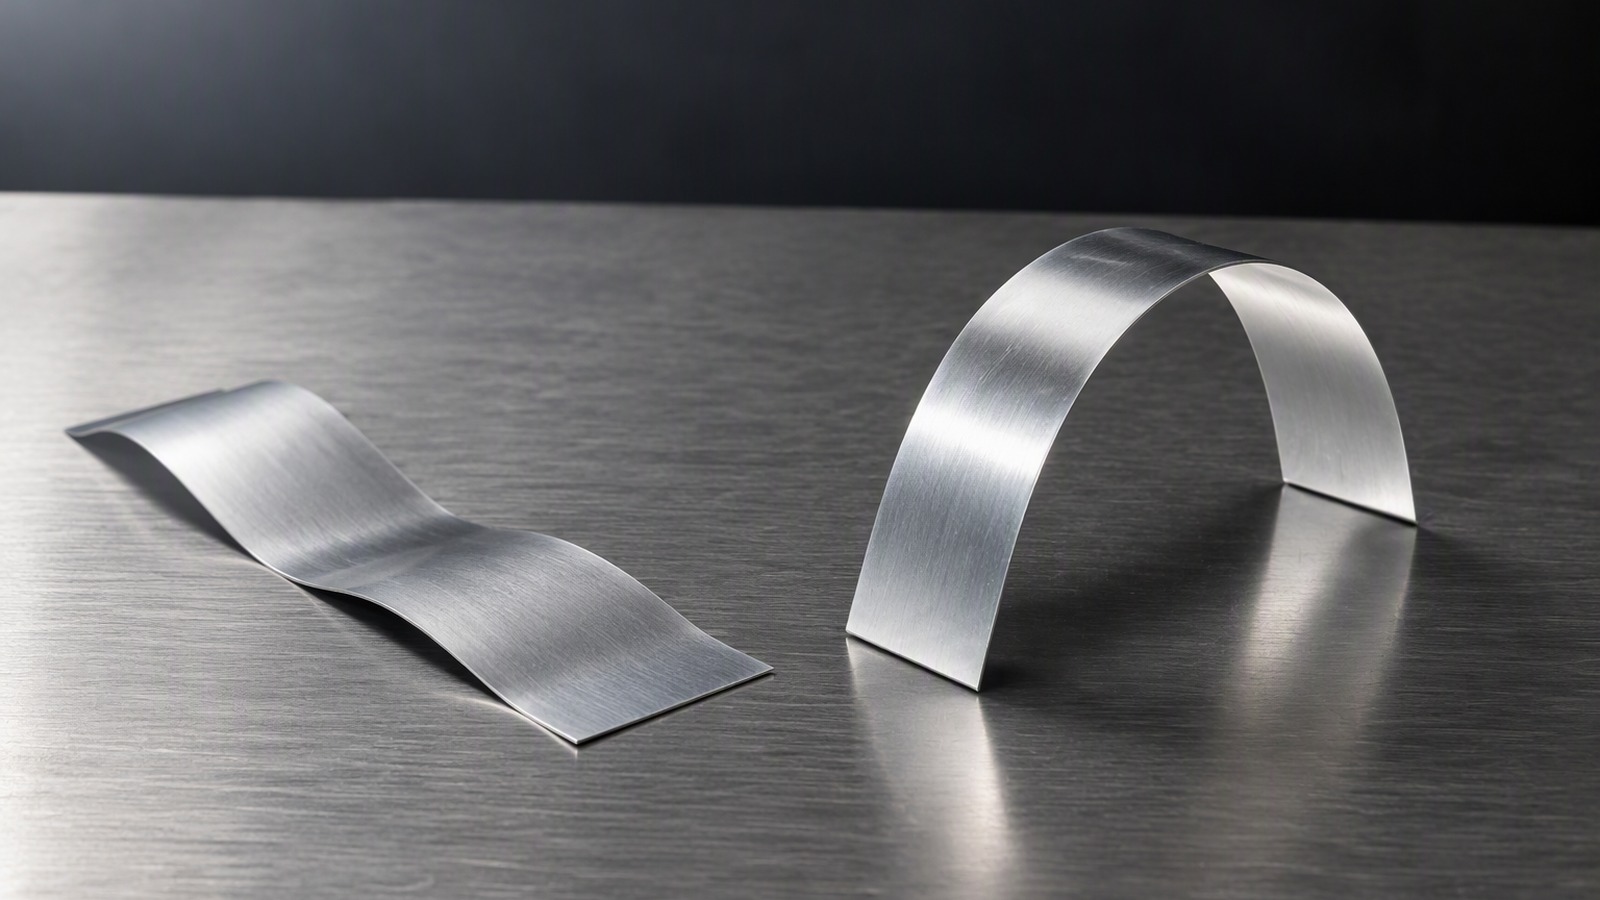
Сравнение не решается осмотром, оно проверяется на ощупь: возьмите полоску каждого материала и медленно согните. Одна полоска останется сложенной, вторая распрямится — та же разница позже решит судьбу детали.
Почему H24 часто лучше H18?
Когда деталь должна деформировать металл, самая твёрдая фольга не всегда самая безопасная.
H24 даёт сопоставимую прочность при достаточной пластичности, чтобы вытягиваться или гнуться, и поэтому часто выдерживает формовку, на которой H18 трескается на сгибе.
Dive deeper
Если спецификация требует H18, а деталь нужно вытянуть или согнуть, фольга может порваться на сгибе. H24 даёт сопоставимую прочность при достаточном удлинении, чтобы выдержать формовку. Если пресс отбраковывает материал, проверяйте состояние первым делом, прежде чем винить толщину или сплав.
Причина — частичный отжиг за цифрой. H18 получают только холодным обжатием, поэтому его формуемость равна тому, что оставила прокатка. H24 получает похожую холодную деформацию, а затем немного смягчается, что возвращает способность растягиваться там, где инструмент тянет сильнее всего. На пологом сгибе оба ведут себя одинаково; на малом радиусе разница решает, выйдет деталь или уйдёт в брак.
Поэтому опытный покупатель задаёт состояние под операцию, а не под каталог. Там, где фольгу только мотают, ламинируют или режут, твёрдая степень уместна и часто предпочтительна. Там, где её вытягивают в стакан, гнут по малому радиусу или многократно складывают, работу делает степень с частичным отжигом. Полезно также выяснить, какое состояние было у последнего удачного рулона, прежде чем менять степень.
Это не значит, что H18 всегда неверный выбор: она вполне уместна там, где фольгу только мотают, ламинируют или печатают без крутых изгибов. Выбор идёт от формы детали и тракта машины, а не от одного правила. Если сомневаетесь, пришлите краткое описание операции и наименьший радиус изгиба — мы подскажем, какая степень выдержит, и как удержать результат от рулона к рулону.
Как выбор состояния связан со следующей операцией у вашего заказчика?
Правильное состояние определяется на одну позицию дальше, на машине, которая принимает рулон.
Согласуйте состояние с самой следующей операцией. Обвязочная головка, ламинирующий вал, пресс и линия складывания требуют разного баланса жёсткости и растяжимости.
Dive deeper
Начните с машины, которая принимает рулон, и двигайтесь назад. Если следующий шаг — головка, обтягивающая полотном изделие, фольга должна растягиваться без разрывов и ложиться плоско, поэтому более мягкое состояние уместно. Если следующий шаг — вал, который соединяет фольгу с бумагой или плёнкой, приоритеты смещаются к плоскостности, ровной размотке и сопротивлению морщинам на скорости. Если следующий шаг — пресс, вытягивающий стакан или сложную панель, состояние должно дать достаточно растяжения для самой глубокой вытяжки, которую потребует инструмент.
Последующие шаги тоже важны. Печать, покрытие или лакировка подвергают полотно натяжению и нагреву: очень мягкая фольга может получить отметины или растянуться вне привода, а слишком твёрдая — сопротивляться тракту. Резка и перемотка мягче, но неверная жёсткость всё равно проявится дряблой кромкой или слабым витком. Большая часть путаницы вокруг состояния возникает из-за оценки фольги по виду на паллете, а не по тому, что с ней делает следующая позиция.
Когда готовая деталь достаточно жёсткая и нагрузку несёт толщина, состояние теряет критичность, и полезно понимать разницу между листом и тонким материалом, прежде чем поручать фольге несущую работу. Во всех остальных случаях опишите следующую операцию — и состояние пойдёт за ней.
Чем точнее вы опишете следующую позицию, тем меньше пробных рулонов уйдёт на настройку. В этом разница между покупкой по описанию и покупкой по догадке. Когда состояние указывают вместе со скоростью линии и шириной полотна, настройка идёт быстрее и дешевле.
Что мы контролируем на линии?
Всё, что задаёт состояние, происходит до намотки рулона.
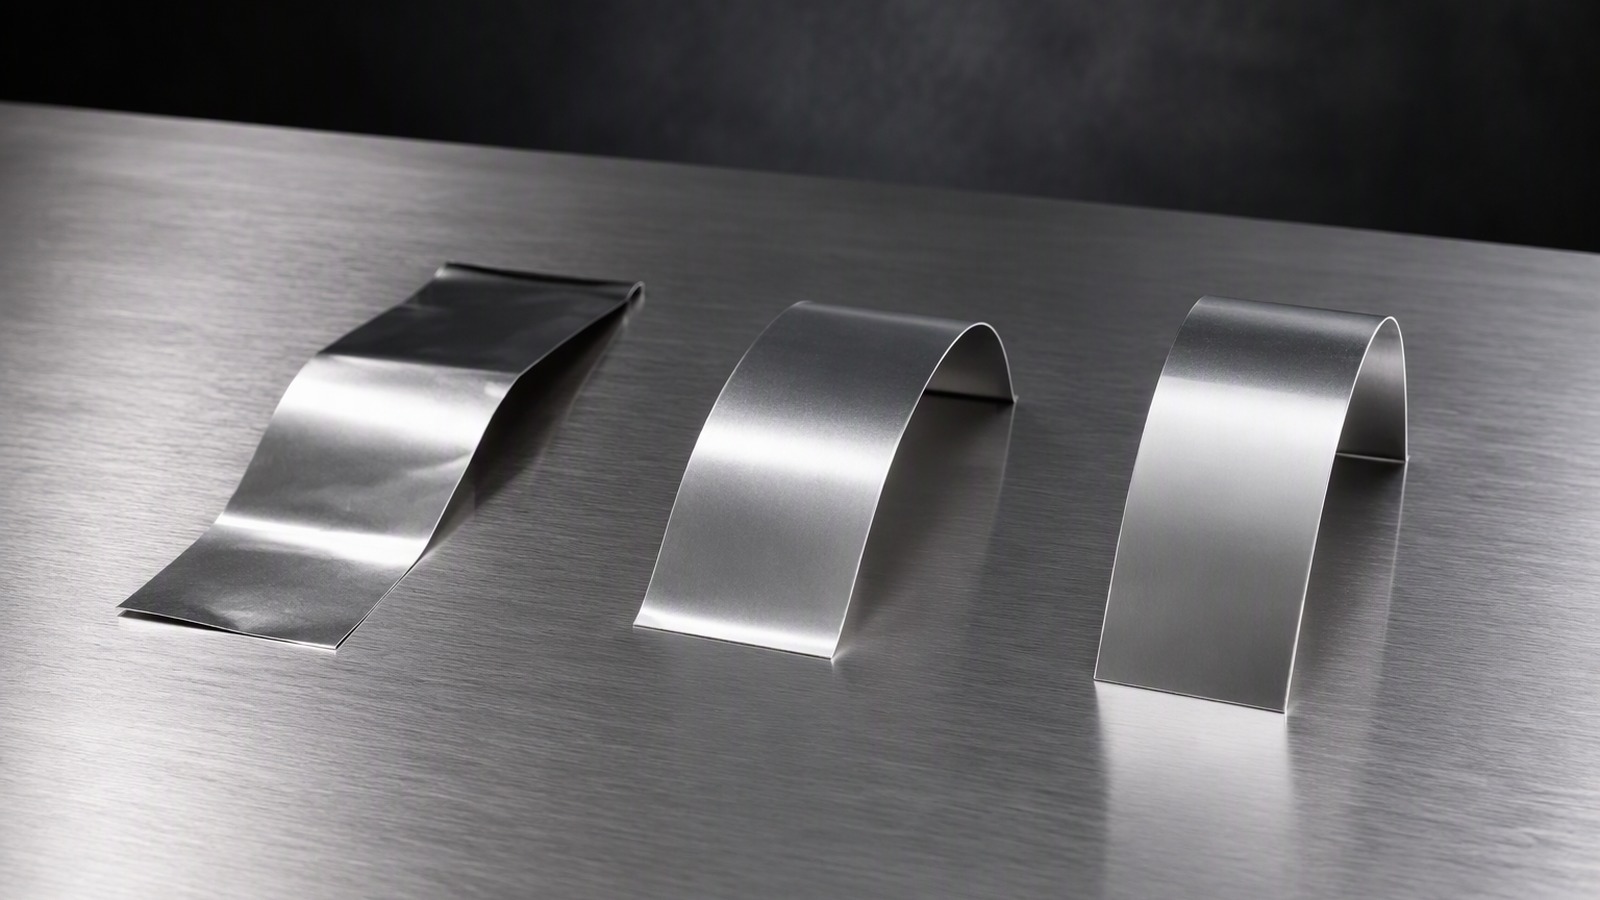
Программа прокатки и цикл отжига задают состояние, а измерение лишь подтверждает то, что получил металл. Состояние согласуют под ваш процесс, а не выбирают отдельно от него.
Dive deeper
Состояние задаётся величиной холодного обжатия и циклом отжига, а проверяется испытаниями на растяжение и удлинение на образцах из каждой партии. С каждой поставкой выдаются протоколы испытаний, чтобы ваши инженеры подтвердили соответствие материала спецификации до того, как он попадёт на пресс.
Практический вывод: состояние согласуют, а не угадывают. Два завода могут оба предложить H24 и поставить рулоны, которые ощущаются по-разному, потому что маршрут к этому обозначению не единственный. Поэтому мы спрашиваем, что должна делать фольга. Расскажите об операции, ширине полотна и скорости, и мы обсудим, какая точка шкалы подходит, а затем будем держать её от рулона к рулону в согласованном допуске.
Стабильность по всей партии важнее одного удачного значения. Покупатель, получающий ровное состояние, настраивает линию и оставляет её; тот, кто получает плавающее, проводит смену в подстройках. Мы поставляем O, H14, H16, H18, H22 и H24 по всей номенклатуре алюминиевой фольги в рулоне и состояния для рёбер теплообменников. Если вы не уверены, какое состояние подходит вашему процессу, пришлите образец того, что используете сейчас, и мы подберём аналог.
Согласованный допуск — это рамка, внутри которой мы работаем, а не цифра, за которой гоняются на каждой партии. Цель в том, чтобы состояние пришло таким, как описано, а не было лучше в измерении и хуже на машине. Поэтому перед каждым заказом мы возвращаемся к первому вопросу: какая операция следующая? И не изменилось ли что-то в детали или на машине с прошлого раза?
Какое состояние подходит для упаковки, рёбер и других применений?
Применения группируются вокруг нескольких практичных состояний.
Мягкие состояния подходят для бытовой и упаковочной плёнки, крышек и ламинирования, где фольга должна прилегать. Слегка нагартованные — для рёбер, слоёв изоляции и сложенных или вытянутых деталей, которые должны держать форму.
Dive deeper
Упаковка — главный дом для мягких состояний. Бытовое полотно, крышки, саше, ламинаты и слой фольги внутри картона опираются на материал, который прилегает и укрывает, а не сопротивляется. Степени для переработки обычно мягкие и часто поставляются узкими, для намотки и резки рядом с бумагой, плёнкой и картоном. Там, где обёртка должна пройти машину с сильной вытяжкой, чаще предпочитают слегка нагартованное состояние.
Технические применения тяготеют к более твёрдым. Рёбра теплообменников, слои изоляции, обмотка кабеля и сложенные или вытянутые детали нуждаются в фольге, которая держит форму или переносит обращение без деформации. Такие сплавы, как 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 и 8079, покрывают большую часть этой работы — от тонкого материала для переработки до более твёрдых технических степеней, а степень вроде алюминиевой фольги 1100 в H18 часто становится отправной точкой вне упаковки. Толщина — от 0,005 мм до 0,20 мм, ширина — от 100 мм до 1500 мм, гильзы — 76 мм или 152 мм.
Физический диапазон широк, но не безграничен, и решающий вопрос по-прежнему в том, что следующая операция делает с полотном. Отраслевые данные по алюминию и дополнительные материалы о рынках фольги помогут поставить ваше применение в контекст. Ребро и конфетная обёртка выглядят на паллете одинаково, но это разные покупки.
Полезно сверять состояние с каждым новым изделием, а не копировать прошлый заказ.
Как указать состояние в запросе?
Короткая полная спецификация снимает почти всю переписку.
Укажите код состояния рядом со сплавом, толщиной, шириной и гильзой, добавьте количество и пункт поставки и напишите, что фольга должна выдержать на вашей линии.
Dive deeper
Хороший запрос читается как короткая спецификация. В нём названы сплав, толщина в миллиметрах, ширина, диаметр гильзы и состояние, затем количество и пункт поставки. Всё, что вы скажете о следующей операции, помогает: машина, скорость, ламинируется ли фольга, печатается, складывается или вытягивается, и какую форму должна держать готовая деталь. С этим завод может подтвердить состояние или предложить другую точку шкалы до того, как металл будет прокатан.
Две практические заметки сокращают путь. Первое — объём: действует минимальная партия 3 тонны на типоразмер, поэтому лучше указать количества по каждому размеру и состоянию, а не одной суммой. Второе — отгрузка: мы грузим из Циндао, Тяньцзиня и Шанхая, что важно при сравнении маршрутов и сроков доставки. Для сопутствующих решений стоит прочитать вместе с этим руководством взаимосвязь толщины и выхода годного, потому что состояние и толщину выбирают вместе, а не одно после другого.
И наконец, честно говорите о неизвестном. Если вы не уверены, нужны вашему процессу O, H14, H16, H18, H22 или H24, скажите, что фольга должна выдержать, и пусть состояние согласуют под ваш процесс. Описание операции полезнее догадки о коде и намного дешевле рулона, который придёт твёрдым, когда линии нужен был мягкий.
Состояние — это параметр, который определяет поведение фольги. Назовите его в запросе, согласуйте со следующей операцией, и рулон будет вести себя так, как ожидает ваша линия.