كيف يتم تجفيف طلاء رقائق الألمنيوم وتصلّبه؟
الجاف ليس مُصلَّباً: ما يجب أن يخرج من الطبقة، وما يثبّتها، وكيف يُضبط الخط.
لفة مطلية تبدو جافة عند اللف قد تلتذق أو تصدر رائحة أو تفشل عند اللحام. السبب غالباً في خطوة التجفيف والتصلّب.
التجفيف يُخرج المذيب أو الماء من الطبقة، والتصلّب يثبّتها كيميائياً. يحدث الأمران في الفرن نفسه، لكنهما حدثان منفصلان، والطبقة الجافة وحدها ستفشل بعد إعادة اللف أو عند اللحام.
تتناول المقالة الخطوة بالترتيب: ما يجب أن يخرج، وما يجب أن يتثبّت، وكيف تُرتَّب مناطق الفرن، وما يُفحص قبل تشغيل الدفعة.
ما الفرق بين طلاء جاف وطلاء مُصلَّب؟
الجاف يعني أن الحامل قد خرج. والمُصلَّب يعني أن البوليمر بنى البنية التي يحتاجها. يمكن للطبقة أن تنجح في الاختبار الأول وتفشل في الثاني.
الطلاء الجاف فقد مذيبه أو ماءه ويبدو متماسكاً عند اللمس. والطلاء المُصلَّب تفاعل أيضاً إلى بنيته النهائية، فيقاوم الحرارة والضغط وما سيحتويه الغلاف.
Dive deeper
التجفيف ظاهرة انتقال مادة: الحامل، مذيباً كان أو ماءً، يخرج من الطبقة ويدخل الهواء. أما التصلّب فظاهرة بنيوية: جزيئات منفصلة تتصل في شبكة، أو طبقة لدائنية حرارية تعود إلى التصلّب مكوّنة قشرة. يمكن للأول أن ينتهي بينما الثاني لم يكد يبدأ، وهذه الفجوة هي منشأ معظم الشكاوى.
مرور اليد على الشريط عند اللف يثبت فقط أن السطح لم يبق مبللاً. ولا يقول شيئاً عن داخل الطبقة، وهو آخر ما يبرد ويتماسك. فالورنيش المذاب قد يفقد معظم حامله ويبقى طبقة طرية لزجة قليلاً تنطبع في الوجه المقابل مع تراكم الشد في اللفة. ولهذا قد تنجح لفة دافئة في اختبار اللمس ثم تفشل عند المكواة الحرارية للعميل.
العائلتان تتصرفان بشكل مختلف. ورنيش اللحام الحراري اللدائن مصمم لأن يعود سائلاً بالحرارة، فيُجفَّف ولا يُشبَّك، وجودته تعتمد على مقدار ما خرج من الحامل وعلى طريقة تبريد الطبقة. أما الورنيش التفاعلي ولواصق التصفيح فتُجفَّف أولاً ثم تُعطى طاقة كافية للتفاعل، والطبقة ناقصة التفاعل تبقى طرية وتزحف تحت الحمل. ويوضح مقال مرجعي عام عن رقائق الألمنيوم كم أن المعدن قليل في هذا الحامل، فتاريخ الطبقة داخل الفرن يهم أكثر من ضبط الفرن نفسه.
ومن الناحية العملية يُفرَّق بين الحالتين من سلوك اللفة لا من ملمسها: الطبقة الجافة غير المتصلّبة تنزلق على نفسها، وتنقل أثراً خفيفاً إلى ظهر اللفة، وتعود طرية إذا مكثت اللفة في مكان دافئ، بينما تحافظ الطبقة المتصلّبة على حالتها إذا عادت إلى الدفء. ويظل الفرق بينهما قائماً بعد أن تبرد اللفة، لأنه فرق في البنية لا في الرطوبة السطحية.
ما الذي يجب أن يخرج من الطبقة حتى تصبح جافة؟
المذيب أو الماء يجب أن يخرج، والهواء المتحرك يجب أن يحمله بعيداً. الحرارة بلا تجديد للهواء تدفئ طبقة تبقى مبللة.
الطلاء جاف عندما ينتشر حامله إلى السطح ويُحمل في مجرى الهواء. وإلى أن يحدث ذلك تبقى الطبقة طرية، أياً كان ملمسها الظاهري.
Dive deeper
كل طلاء يحمل شيئاً يجب أن يخرج: مذيب عضوي، أو خليط ماء ومذيب مساعد، أو حامل تفاعلي يشارك في التصلّب أيضاً. الحامل يجعل الطلاء سائلاً بما يكفي لتطبيقه طبقة رقيقة متساوية، وبعد وصوله إلى الشريط يصبح عبئاً يجب إزالته بالكامل.
الماء والمذيب لا يتصرفان بالطريقة نفسها. للماء حرارة كامنة عالية، فطلاء مائي الأساس يحتاج طاقة أكبر ليخرج من الطبقة، وتوتره السطحي يجعل تبليل شريط رقيق أصعب، لذلك تحتاج المرحلة الأولى هواءً أكثر من حرارة. أما المذيب فيخرج أسهل لكنه يفرض سحباً قوياً للهواء، لأن الهواء فوق الشريط يتشبع سريعاً ويتوقف عن استقبال البخار مهما بلغت حرارة الفرن.
التجفيف يمر بمرحلتين. في الأولى يتبخر الحامل الواصل إلى السطح بحرية وتفقد الطبقة وزنها بمعدل ثابت. ثم يضطر الحامل إلى الانتقال من وسط الطبقة إلى السطح قبل أن يخرج، فينخفض المعدل. وهذا الحامل الأخير هو الأصعب إخراجاً والأكثر تسبباً في التصاق اللفات لاحقاً. وإذا تشكّلت قشرة سطحية أولاً بدت الطبقة جافة وهي مبللة من الداخل، وأدى الحامل المحتجز إلى تليينها. والطلاء المخصص لعمل رقائق الألمنيوم للتغليف والعبوات يُقاس تحديداً على هذه النقطة.
ويمكن متابعة خروج الحامل بوزن عينة صغيرة قبل الفرن وبعده: ثبات الوزن يعني أن ما يمكن أن يخرج قد خرج، لكنه لا يعني أن التفاعل اكتمل، لأن الوزن يقيس ما غادر الطبقة ولا يقيس ما بُني داخلها. ويشير انخفاض الوزن السريع في البداية إلى أن الحامل يغادر بحرية، أما توقفه المفاجئ فيدل على قشرة سطحية تحبس ما تبقى.
ما الذي يجب أن يحدث كيميائياً حتى يتصلّب الطلاء؟
التصلّب يحتاج مجموعات تفاعلية وطاقة كافية ووقتاً كافياً في الوقت نفسه. الحرارة وحدها لا تُكمل تفاعلاً لا تسمح به الكيمياء.
التصلّب هو التفاعل الذي يحوّل طبقة جافة إلى بنيتها النهائية: سلاسل تترابط عرضياً، أو نظام ثنائي المكوّن يُكمل بنائه. يحتاج طاقة ووقتاً، ويستمر قليلاً بعد خروج الشريط من الفرن.
Dive deeper
يُخلط بين التجفيف والتصلّب لأن فرناً واحداً يدفعهما، لكن واحداً فقط تغيّر كيميائي. في النظام التفاعلي تلتقي المجموعات الوظيفية في السلاسل المتجاورة وتترابط، فتتوقف الطبقة عن كونها مجموعة جزيئات منفصلة وتصبح شبكة واحدة. وهذه الشبكة هي التي تمنح الطلاء مقاومته للحرارة ولمحتوى العبوة ولإجهادات إعادة اللف.
وتصل الأنظمة إلى تلك الشبكة بطرق مختلفة. النظام ثنائي المكوّن يبدأ البناء فور خلط المكوّنين، فتصبح مدة صلاحيته على الآلة محدودة، ويعتمد تصلّبه على النسبة المطبقة فعلاً لا على النسبة المكتوبة. والنظام المتصلّب بالرطوبة يأخذ ماده المتفاعل من الهواء ومن الحامل، فقد يُبطئه فرن شديد الجفاف وقاعة شديدة الجفاف. والنظام المتصلّب بالإشعاع يتثبّت حيث تصل الطاقة فقط، ولهذا قد تكون الطبقة السميكة متماسكة من الأعلى وطرية من الأسفل.
تفصيلان يحددان صلاحية اللفة. الأول هو تمام التصلّب: يجب أن تتثبّت الطبقة من حدودها مع المعدن حتى سطحها الخارجي، لا في الأعلى فقط. والثاني هو ما يطلقه التفاعل. بعض الأنظمة تُخرج شيئاً أثناء تثبّتها، وإذا لُفّت اللفة قبل خروجه احتجز بين الطبقات ولَيَّن الطبقة التي جاء منها.
ومن الأخطاء الشائعة أن تُقرأ صلابة السطح كدليل على تمام التفاعل، فالسطح يتصلّب أولاً لأنه الأكثر تعرضاً للحرارة والهواء، ثم ينتقل التصلّب إلى الداخل ببطء، وقد تبقى الطبقة عند حدود المعدن أقل تصلّباً من سطحها وقتاً طويلاً. ويساعد تسجيل حالة كل دفعة على ربط ما حدث في الفرن بما ظهر عند العميل، لأن أثر التصلّب لا يُرى على اللفة نفسها في معظم الأحيان.
لماذا تُرتَّب مناطق الفرن على مراحل بهذا الشكل؟
المناطق الأولى لطيفة والأخيرة أقوى، ونهاية الفرن تتعلق بالتثبيت لا بالتسخين. الترتيب يهم أكثر من المجموع.
تُرتَّب المناطق ليخرج الحامل تدريجياً قبل أن تُطلب من الطبقة أن تتثبّت. البداية اللطيفة تمنع تشكّل القشرة والفقاعات، والمراحل الأخيرة تُكمل التصلّب وتُثبّت الشريط قبل اللف.
Dive deeper
لكل مرحلة في الفرن وظيفة، والتتابع قائم لأن الطبقة لا يمكن أن تُجفَّف وتتصلّب في اللحظة نفسها دون ضرر.
المرحلة الأولى تُخرج الجزء الأكبر من الحامل دون إغلاق السطح. يُجدَّد الهواء ليُحمل البخار بأسرع ما يظهر، وتُبقى الحرارة معتدلة كي لا تتشكّل قشرة. وإذا دُفعت هذه المرحلة بعيداً تجمّع البخار تحت القشرة وانتفح الطلاء. والفقاعات تُقرأ كملمس سطحي وتصبح نقاط ضعف عند اللحام.
المرحلة الوسطى تحمل الجزء الأبطأ من التجفيف المحدود بالانتشار وتبدأ تسخين الطبقة نحو تفاعلها. هنا يخرج أعمق حامل، وهي المرحلة التي تُختصر أكثر من غيرها عند دفع الخط. والمرحلة الأخيرة تُكمل الكيمياء، فتُبقي الشريط زمناً كافياً لإتمام التفاعل دون إفراط في تسخين الوجه الذي سيُلحم لاحقاً. ونهاية الفرن تُبرّد الشريط إلى حرارة تسمح بلفه، وتسمح للتفاعل بالاستمرار ببطء داخل اللفة. والهواء المحمّل بالبخار من المرحلة الأولى يجب ألا يُجرّ إلى المراحل التالية، ويجب موازنة السحب مع الإمداد حتى لا يرفرف الشريط. وتنشر رابطة صناعة رقائق الألمنيوم مواد عن إنتاج الرقائق تضع هذه الخطوة في سياقها.
وتظهر أهمية التتابع عند التوقفات: الشريط الساكن داخل الفرن يتعرض لحرارة المنطقة التي توقف فيها، فتبدو بعض المقاطع أكثر تصلّباً من غيرها، ويُفضَّل إعادة ضبط الخط بعد كل توقف بدل الاعتماد على الإعداد السابق. ولا يصح اعتبار التتابع وصفة ثابتة لكل طلاء: الطبقة السميكة تحتاج وقتاً أطول في كل مرحلة، والطبقة الرقيقة قد تجف قبل أن تصل إلى المنطقة الأخيرة، فيُعاد توزيع الأدوار بحسب المنتج.
ماذا يحدث عندما يمرّ الشريط أسرع مما يحتمله الفرن؟
السرعة أسهل متغيّر يمكن دفعه وأغلى ما يمكن الخطأ فيه. والنقص في الفرن يظهر لاحقاً خارج الخط.
المرور بأسرع مما يستطيع الفرن تجفيفه يترك حاملاً في الطبقة. فتلتذق اللفة عند اللف، وتصدر رائحة عند الاستلام، وتفشل عند اللحام أو عند ثبات الطباعة.
Dive deeper
عندما يتحرك الشريط أسرع تخسر كل مرحلة وقتاً، لكن ليس بالتساوي. الجزء السريع الأول من التجفيف يتحمل زيادة السرعة جيداً لأن الحامل يغادر السطح بسرعة. أما الجزء البطيء المحدود بالانتشار فلا يتحمل، وهو الجزء الذي يحدد صلاحية الطبقة. لذلك قد يعمل الخط أسرع وينتج لفات تبدو سليمة عند اللف بينما وسط الطبقة ما زال محمّلاً بالحامل.
النتيجة الأولى هي التصاق اللفات عند إعادة اللف. الحامل المتبقي في الطبقة يعمل مَلَيِّناً، ويضغط شد اللف الوجه المطلي في ظهر اللفة التالية. وعند الفتح تقاوم الطبقات الانفصال ويرى المشتري سطوحاً ممزقة أو غير متساوية. ويكبر الأثر مع قطر اللفة لأن اللفات الداخلية تحمل شداً أكبر وتحصل على وقت أقل للاسترخاء. والنتيجة الثانية هي الرائحة: الحامل المحتجز داخل لفة ملفوفة لا يجد مخرجاً، فينتقل ببطء ويخرج عند فتح اللفة أو عندما يمكث المنتج المعبأ في مكان دافئ.
والثالثة هي فشل اللحام. الحامل في الطبقة يخفض قوتها التماسكية، فيزحف اللحام أو يشكّل قنوات أو يتقشر. وهذا هو العيب الذي يصل إلى المستهلك، ولهذا لا ينبغي اعتماد طلاء مخصص لـرقائق الألمنيوم المطلية بسبيكة 8079 على تجربة سريعة وحدها، ولا على لفة واحدة.
وغالباً لا يظهر العيب في أول لفة بل في اللفات الداخلية أو في الشحنة التالية، لأن الأثر يتراكم مع الحرارة المتبقية وكثافة اللف، ولهذا تُقارَن دائماً لفة من بداية التشغيل بلفة من نهايته قبل إقرار الدفعة. وفي هذه الحالة يُعاد ضبط السرعة أو الحرارة قبل تكرار التشغيل.
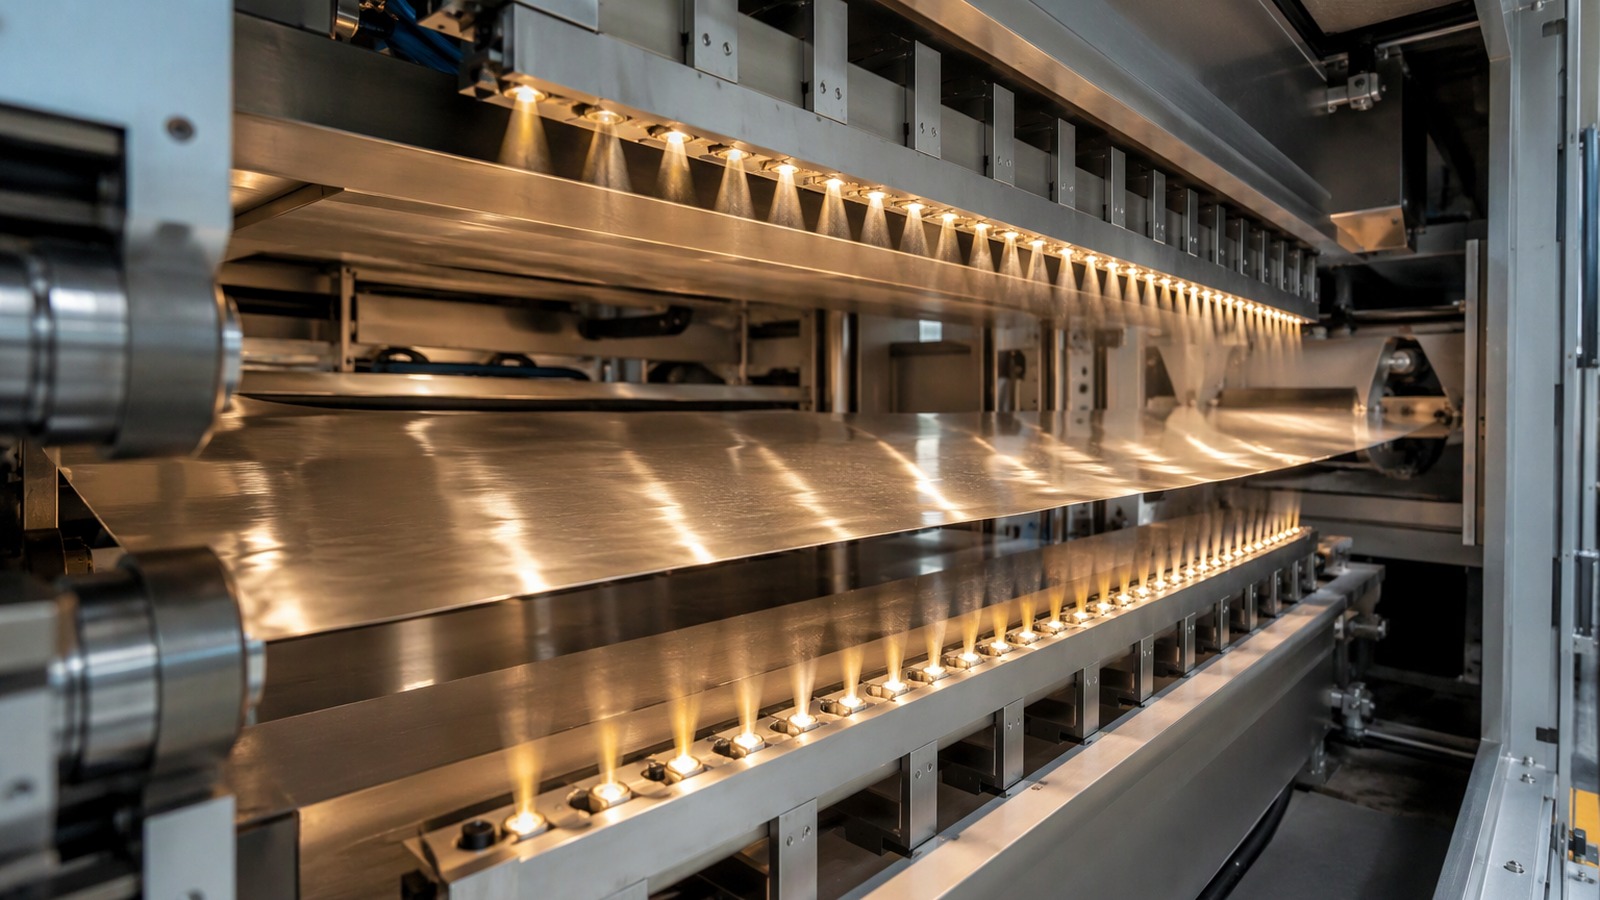
لماذا يختلف سلوك الوجه الخلفي والسطح السفلي للشريط؟
قد يكون وجه مطفي والآخر لامعاً، لكن الفرق الأكبر ميكانيكي: السطح السفلي يجري على أسطوانات بينما يتعرض الوجه العلوي للهواء.
السطح السفلي يلامس الأسطوانات ويحتجز البخار، والوجه العلوي يواجه مجرى الهواء. اختلاف انتقال الحرارة وتدفق الهواء يترك جانباً أجف أو أصلب أو ألزج من الآخر.
Dive deeper
للرقائق وجهان تكوّنا بطريقتين مختلفتين. الوجه الذي لامس الأسطوانة أثناء الدرفلة مطفي وأكثر انفتاحاً قليلاً، والوجه الذي جرى حراً لامع وأنعم. والوجهان لا يتبللان بالطريقة نفسها، فيستقر المقدار نفسه من الطلاء عليهما بشكل مختلف، وقد يبدو الطلاء على الوجه المطفي أثقل من مثيله على اللامع.
داخل الفرن يصبح عدم التماثل حراريّاً. حيث يُسنَد الشريط يلامس سطحه السفلي أسطوانة أو سطح وسادة هوائية، فتصل الحرارة إليه بالتلامس، بينما يُسخَّن الوجه العلوي بالهواء المتحرك. والحرارة بالتلامس فعّالة لكنها غير متساوية: تتبع حرارة الأسطوانة وزاوية الالتفاف، فقد يكون السطح السفلي حاراً في مقطع وبارداً في التالي. وتدفق الهواء غير متساوٍ أيضاً، والفرق يكبر مع اتساع الشريط. الوجه العلوي يواجه الفوهات مباشرة، والسطح السفلي في ظل يتجمع فيه البخار، وفي يوم رطب يكون السطح السفلي أول ما يتكاثف عليه.
والعمل على الوجهين يضاعف الأثر: التمريرة الثانية تعيد تسخين الطلاء الأول، وقد يكون متصلّباً تماماً، فتدفعه إلى إفراط في التصلّب بينما الوجه الجديد ما زال مبللاً. ولهذا يحتاج المُحوِّل الذي يشغّل رقائق الألمنيوم 8021 بعروض قطع ضيقة إلى معرفة الوجه الذي سيُلحم قبل ضبط التمريرة الثانية.
وتزداد الفروق عند الأطراف: الحافة تفقد الحرارة أسرع من الوسط، وتصل إليها كميات هواء مختلفة، فتبدو الأطراف أجف أو أكثر تصلّباً، وهي أول ما يظهر فيه التصاق اللفات عند الفتح. ويساعد تثبيت الشريط ومنع الرفرفة على تقليل هذا الفرق، لأن الشريط المرفرف يخرج من التلامس ثم يعود إليه، فتتباين حرارته على طول الوجه نفسه.
كيف يؤثر التصلّب في اللحام أو الطباعة التي صُنع الطلاء من أجلها؟
ورنيش اللحام الحراري يجب أن يسيل ثم يتماسك. إفراط في التجفيف يجعلها تزحف، وزيادة في التصلّب تمنعها من التبلل.
التصلّب يحدد نافذة اللحام. الطبقة ناقصة التصلّب تزحف وتشكّل قنوات، والمفرطة تتوقف عن السيلان فيبدأ اللحام متأخراً ويبقى ضعيفاً. وثبات الطباعة يعتمد على التوازن نفسه.
Dive deeper
الطلاء موجود على الرقائق من أجل عملية لاحقة: لحام حراري مع شريط آخر، أو طباعة يجب أن تثبت، أو تصفيح يجب أن يصمد. والتصلّب هو ما يمكّن الطلاء من أداء ذلك الدور، وهو نفسه ما قد يمنعه منه إذا تمادى.
اللحام الحراري يعتمد على تليّن الطلاء وسيلانه في السطح الآخر ثم تثبّته مرة أخرى أثناء التبريد. والطلاء ناقص التصلّب له تماسك ضعيف، فقد يبدو اللحام مغلقاً ويزحف مع ذلك تحت الحمل، أو ينفتح كقناة على طول الدرز. والطلاء المفرط في التصلّب له شبكة أضيق ونقطة تليّن أعلى، فيحتاج طاقة أكبر للسيلان، ويبلّل السطح المقابل أقل، ويترك لحاماً يبدأ متأخراً ويحمل مقاومة أقل.
والطباعة تتصرف بصورة مشابهة لسبب مختلف. ثبات الحبر يعتمد على قبول السطح لطبقة الحبر واحتفاظه بها، فالسطح المفرط في التصلّب قد يكون خامداً أو أنعم من أن يثبت عليه الحبر، والسطح ناقص التصلّب قد يطلق حاملاً في الحبر فيليّن الرابطة. ولهذا لا يمكن ضبط التجفيف والتصلّب دون معرفة العملية التالية. ومن يفهم ما هو طلاء الورنيش على رقائق الألمنيوم ومتى يُحتاج إليه يعرف أن الطبقة وسيلة إلى غاية، وأن الغاية تحدد التصلّب أكثر من الفرن.
والمُحوِّل الحصيف يبني صورة بسيطة تربط حالة الطبقة بنتيجة اللحام، فيسجّل ما يحدث عند تصلّب أقل وعند تصلّب أكثر، ثم يختار النقطة الوسطى التي تمنح أوسع نطاق تحمّل بدل النقطة التي تعطي أعلى مقاومة في اختبار واحد. وكلما اقترب الطلاء من نقطة التصلّب المطلوبة، اتسع هامش الأمان في اللحام.
ما الذي يمكن للمُحوِّل أن يفحصه يدوياً قبل تشغيل الدفعة؟
قبل الالتزام بالخط، تكشف فحوص قليلة على الطاولة معظم عيوب التجفيف والتصلّب. ولا يحتاج أي منها إلى مختبر.
افحص الطبقة دافئة عند اللف من حيث اللزوجة والرائحة والعتامة، ثم ألحم عينة بالحامل المقصود واسحبها. الطبقة الجافة الناقصة التصلّب تظهر في الفحصين.
Dive deeper
الفحص الأول يُجرى عند اللف والشريط ما زال دافئاً: اضغط الإبهام في الوجه المطلي ولوِه. الطبقة التي تنطبع أو تقاوم الانزلاق غير جاهزة للّف، ووجود رائحة مذيب حادة يعني أن الحامل ما زال يخرج وسيُلفّ داخل اللفة.
والفحص الثاني هو الطيّة: اطوِ وجهين مطليين متقابلين، اضغط ثم افتح. إذا التصق الوجهان أو انتقل الطلاء فليست الطبقة جاهزة، وكرّر بوجه مطلي مقابل وجه عارٍ. والثالث تجربة لحام على الحامل الحقيقي بإعدادات العميل، تُحكم وهي باردة، لأن اللحام الدافئ قد يبدو قوياً ويفشل بعد ذلك.
ما ينبغي أن يذكره المشتري في الطلب
الفحوص اليدوية تثبت فقط أن الدفعة متسقة مع نفسها. ما يحتاجه مُشغّل الطلاء هو الاستخدام النهائي: ما سيُلحم عليه الطلاء، وما سيحتويه الغلاف، وهل التعبئة ساخنة أو دهنية أو حامضية، وهل يُطلى وجه واحد أم وجهان، وهل سيُطبع الوجه المطلي. وعرض اللفة والقلب والصلابة، مع ملاحظة أن الطلاء يجب أن يصمد لحرارة لاحقة، كلها تساعد في ضبط الفرن. ويغطي كيف تُطبع رقائق الألمنيوم قبل التصفيح الجانب المتعلق بالطباعة، بينما تنشر رابطة صناعة الألمنيوم في الولايات المتحدة والرابطة التي تمثل منتجي الألمنيوم في أوروبا مواد عامة عن الرقائق واستخداماتها.
ويُسجَّل مع كل دفعة ما فُحص ومتى، لأن العيب الذي يظهر بعد أسابيع يصعب ربطه بخطوة التجفيف دون سجل يبيّن كيف كانت الطبقة عند اللف. وإذا اختلفت الدفعات في ملمسها أو رائحتها عند اللف نفسه، فالأرجح أن الفرن أو السرعة تغيّرا، لا أن الخامة تغيّرت.
التجفيف يُخرج ما يجب أن يخرج، والتصلّب يبني ما يجب أن يبقى. اضبط الخط لينتهي الأمران قبل اللف، تصل اللفة صالحة للاستخدام.