Как сушат и отверждают покрытие на алюминиевой фольге?
Сухость не значит отверждение: что уходит из плёнки, что её закрепляет и как настроить линию.
Рулон с покрытием, которое кажется сухим на перемотке, может склеиться, пахнуть или не дать шва. Обычно виновата именно сушка и отверждение.
Сушка удаляет из плёнки растворитель или воду, отверждение фиксирует её химически. И то и другое происходит в печи, но это разные события, и только лишь сухая плёнка откажет после перемотки или сварки.
Статья идёт по шагам: что должно уйти, что должно закрепиться, как выстроены зоны печи и что стоит проверить до запуска партии.
Чем отличается сухое покрытие от отверждённого?
Сухое означает, что носитель ушёл. Отверждённое означает, что полимер построил нужную структуру. Плёнка может пройти первую проверку и не пройти вторую.
Сухое покрытие потеряло растворитель или воду и кажется плотным на ощупь. Отверждённое покрытие ещё и прореагировало до конечной структуры, поэтому держит нагрев, давление и то, что будет лежать в упаковке.
Dive deeper
Сушка — это процесс переноса массы: носитель, растворитель или вода, уходит из плёнки в воздух. Отверждение — процесс структурный: отдельные молекулы соединяются в сетку, либо термопластичный слой снова затвердевает, образуя поверхностную плёнку. Первое может закончиться, когда второе едва началось, и именно этот разрыв порождает большинство претензий.
Рука на полотне у перемотки доказывает только то, что поверхность больше не мокрая. О середине плёнки, которая остывает и твердеет последней, она не говорит ничего. Лак на растворителе может потерять почти весь носитель и остаться мягким, слегка липким слоем, который вдавливается в обратную сторону по мере натяжения в рулоне. Поэтому тёплый рулон иногда проходит проверку на ощупь и отказывает у сварки.
Два семейства ведут себя по-разному. Термопластичные лаки для термосваривания рассчитаны на то, чтобы снова течь при нагреве, поэтому их сушат, а не сшивают, и их качество зависит от того, насколько полно ушёл носитель и как плёнка была охлаждена. Реактивные лаки и ламинационные клеи нужно сначала высушить, а затем дать достаточно энергии для реакции; недопрореагировавшая плёнка остаётся мягкой и ползёт под нагрузкой. Обзорная статья об алюминиевой фольге напоминает, как мало металла в таком носителе, поэтому история самой плёнки в печи важнее заданной температуры. На практике различить два состояния проще по поведению рулона, чем по ощущению: недопрореагировавшая плёнка скользит сама по себе, отдаёт слабый след на обратную сторону и снова становится мягкой, если рулон полежит в тепле, тогда как отверждённая сохраняет состояние и после прогрева.
Что должно уйти из плёнки, чтобы она стала сухой?
Растворитель или вода должны уйти, а движущийся воздух — унести их. Нагрев без смены воздуха лишь прогревает плёнку, которая остаётся влажной.
Покрытие сухое, когда носитель продиффундировал к поверхности и был унесён потоком воздуха. Пока этого не произошло, плёнка остаётся мягкой, как бы она ни ощущалась.
Dive deeper
Любое покрытие несёт то, что должно уйти: органический растворитель, смесь воды и сорастворителя или реактивный носитель, который ещё и участвует в отверждении. Носитель делает покрытие достаточно жидким, чтобы нанести его тонким ровным слоем; оказавшись на полотне, он становится балластом и должен быть удалён полностью.
Вода и растворитель ведут себя неодинаково. У воды высокая скрытая теплота, поэтому покрытию на водной основе нужно больше энергии, чтобы покинуть плёнку, а поверхностное натяжение затрудняет смачивание тонкого полотна, и на первой стадии часто нужен скорее воздух, чем тепло. Растворитель уходит легче, но требует сильной вытяжки: воздух над полотном быстро насыщается и перестаёт принимать пар, как бы ни была горяча печь.
Сушка идёт в две стадии. Сначала носитель, достигший поверхности, испаряется свободно, и плёнка теряет массу с постоянной скоростью. Затем носителю приходится добираться из середины плёнки к поверхности, и скорость падает. Этот последний носитель труднее всего удалить, и именно он чаще всего даёт блокирование позже. Если поверхность закрывается первой, плёнка кажется сухой, оставаясь влажной внутри, а запертый носитель размягчает её. Покрытие, поставляемое для работы с алюминиевой фольгой для упаковки и контейнеров, оценивают ровно по этому признаку. Массу плёнки удобно отслеживать взвешиванием небольшого образца до печи и после: постоянная масса говорит о том, что ушло всё, что могло уйти, но ничего не говорит о том, завершилась ли реакция, потому что вес измеряет ушедшее, а не построенное.
Что должно произойти химически, чтобы покрытие отвердело?
Отверждению нужны реактивные группы, достаточная энергия и достаточное время одновременно. Один нагрев не завершит реакцию, которую не допускает химия.
Отверждение — это реакция, превращающая сухую плёнку в конечную структуру: цепи сшиваются, либо двухкомпонентная система завершает построение. Нужны энергия и время, и оно ещё немного идёт после выхода полотна из печи.
Dive deeper
Сушку и отверждение путают потому, что их ведёт одна печь, но химическим изменением является только второе. В реактивной системе функциональные группы соседних цепей встречаются и связываются, и плёнка перестаёт быть набором отдельных молекул, становясь единой сеткой. Эта сетка даёт покрытию стойкость к нагреву, к содержимому упаковки и к напряжениям перемотки.
К такой сетке системы приходят разными путями. Двухкомпонентная система начинает строение сразу после смешивания компонентов, поэтому её срок работы на машине ограничен, а отверждение зависит от фактически нанесённого соотношения, а не от указанного на этикетке. Система влажностного отверждения берёт реагент из воздуха и из носителя, поэтому очень сухая печь и очень сухое помещение могут её замедлить. Система, отверждаемая излучением, закрепляется только там, куда дошла энергия, и потому толстая плёнка может быть плотной сверху и мягкой снизу.
Две детали решают, годен ли рулон. Первая — отверждение по всей толщине: плёнка должна быть закреплена от границы с металлом до внешней поверхности, а не только сверху. Вторая — то, что реакция выделяет. Некоторые системы при закреплении отдают вещество, и если рулон намотан до того, как оно ушло, оно остаётся между витками и размягчает плёнку, из которой появилось. Частая ошибка — судить о полноте реакции по твёрдости поверхности: поверхность закрепляется первой, так как сильнее всего контактирует с теплом и воздухом, а внутрь отверждение идёт медленно, и у границы с металлом плёнка может долго оставаться менее закреплённой.
Почему зоны печи выстроены именно в такой последовательности?
Первые зоны мягкие, последние сильнее, а конец печи нужен для стабилизации, а не для нагрева. Последовательность важнее суммы.
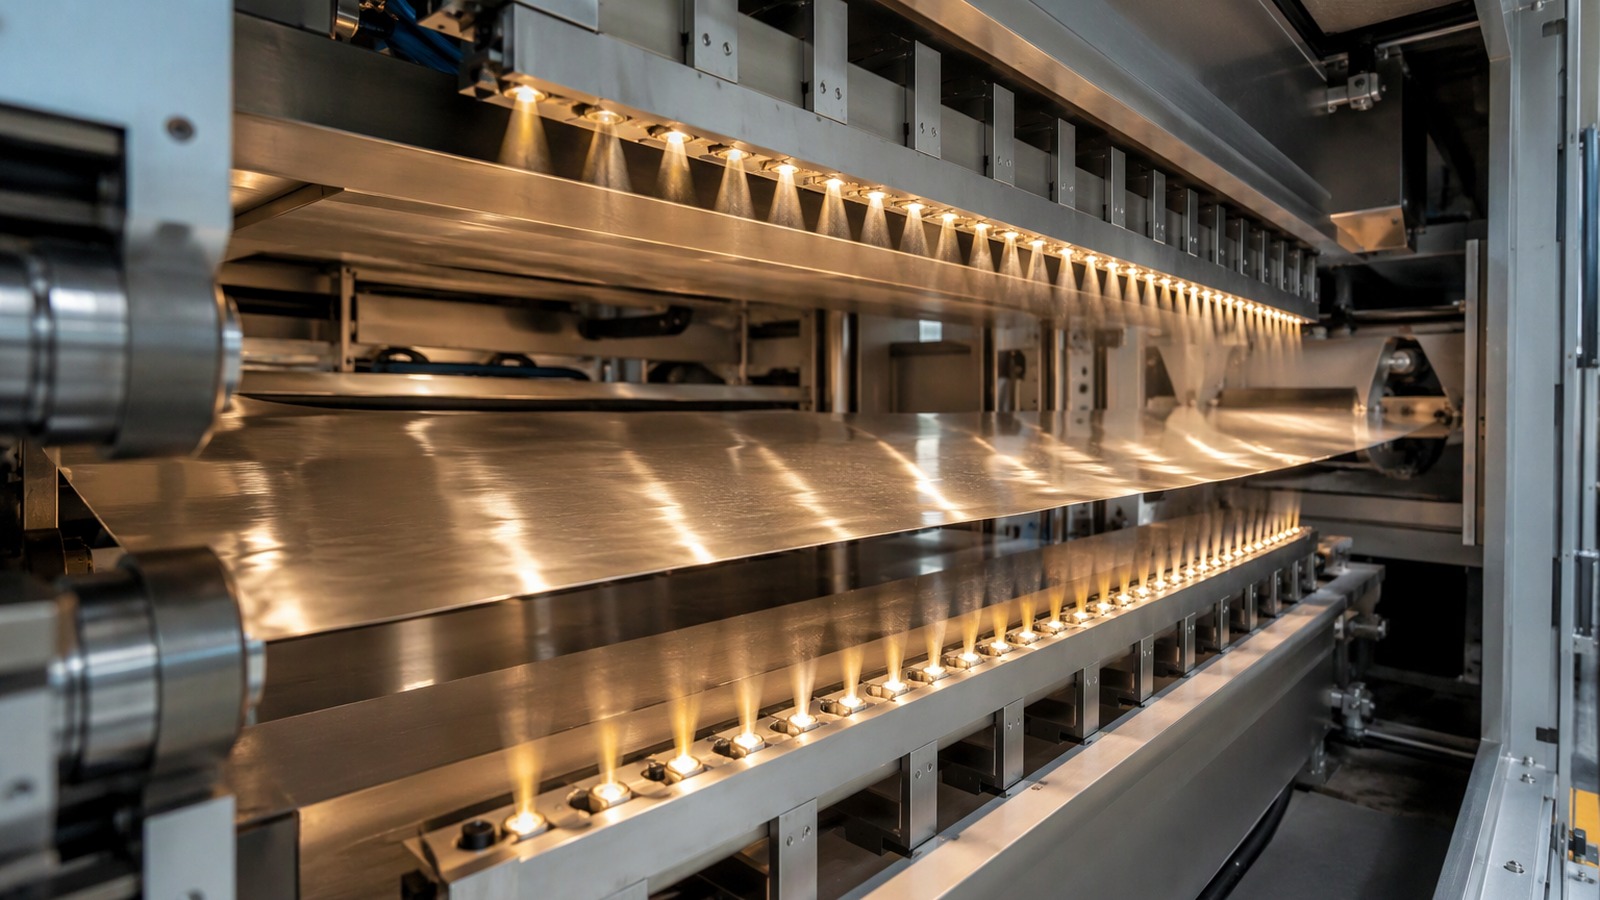
Зоны выстроены так, чтобы носитель уходил постепенно, прежде чем от плёнки потребуют закрепления. Мягкое начало не даёт поверхности закрыться и покрытию вспузыриться; последние стадии завершают отверждение и стабилизируют полотно перед перемоткой.
Dive deeper
У каждой стадии печи своя задача, и последовательность существует потому, что плёнку нельзя одновременно высушить и отвердить без повреждений.
Ранняя стадия убирает основную часть носителя, не закрывая поверхность. Воздух сменяется так, чтобы пар уносился так же быстро, как появляется, а нагрев держится умеренным, чтобы поверхность не покрылась коркой. Если эту стадию форсировать, пар собирается под коркой и покрытие вспузыривается. Пузыри читаются как рельеф поверхности и становятся слабыми местами шва.
Средняя стадия ведёт медленную, диффузионно ограниченную часть сушки и начинает подводить плёнку к реакции. Здесь уходит самый глубокий носитель, и именно эту стадию чаще всего сокращают, когда торопят линию. Поздняя стадия доводит химию, удерживая полотно достаточно долго для завершения реакции и не перегревая ту сторону, которую позже будут сваривать. Конец печи охлаждает полотно до температуры намотки, при которой реакция может медленно идти дальше внутри рулона. Воздух, насыщенный паром на ранней стадии, не должен переходить в следующие, а вытяжку нужно уравновешивать с притоком, чтобы полотно не трепетало. Отраслевая ассоциация производителей алюминиевой фольги публикует материалы о производстве фольги, которые помогают увидеть этот шаг в контексте. Последовательность особенно важна при остановках: неподвижное полотно в печи получает тепло той зоны, где остановилось, и часть участков выглядит отверждённой сильнее других, поэтому после каждого простоя настройку лучше повторить, а не полагаться на прежнюю. Поэтому настройку записывают по каждой партии, а не держат в памяти оператора.
Что происходит, когда полотно идёт быстрее, чем успевает печь?
Скорость — самый простой параметр, который хочется поднять, и самый дорогой для ошибки. Недостаток времени в печи проявляется позже, вне линии.
Ход быстрее, чем позволяет сушка, оставляет носитель в плёнке. Рулон тогда блокируется при намотке, пахнет при приёмке и отказывает по шву или по закреплению печати.
Dive deeper
Когда полотно идёт быстрее, каждая стадия теряет время, но не одинаково. Быстрая ранняя часть сушки переносит ускорение неплохо, потому что носитель покидает поверхность быстро. Медленная, диффузионно ограниченная часть не переносит, и именно она решает, годна ли плёнка. Поэтому линия может идти быстрее и выдавать рулоны, которые на перемотке выглядят правильно, тогда как середина плёнки ещё загружена носителем.
Первое следствие — блокирование при намотке. Оставшийся носитель работает как мягчитель, и давление намотки вдавливает покрытую сторону в тыл следующего витка. При размотке витки сопротивляются разделению, и покупатель видит рваные или пятнистые поверхности. Эффект растёт с диаметром рулона, потому что внутренние витки несут больше напряжения и получают меньше времени на релаксацию. Второе следствие — запах: запертому в намотанном рулоне носителю некуда деться, он медленно мигрирует и выходит при размотке или когда упакованный товар полежит в тёплом месте.
Третье — отказ шва. Носитель в плёнке снижает когезионную прочность покрытия, поэтому шов ползёт, образует каналы или отслаивается. Этот дефект доходит до потребителя, и поэтому покрытие, предназначенное для алюминиевой фольги с покрытием из сплава 8079, нельзя принимать по одному быстрому прогону или по одному рулону. Дефект редко виден на первом рулоне: он проявляется во внутренних витках или в следующей партии, потому что эффект накапливается вместе с остаточным теплом и плотностью намотки, поэтому рулон из начала прогона всегда сравнивают с рулоном из конца.
Почему обратная сторона и нижняя сторона полотна ведут себя по-разному?
Одна сторона может быть матовой, другая блестящей, но главное различие механическое: нижняя сторона идёт по роликам, а верхняя встречает воздух.
Нижняя сторона касается роликов и удерживает пар, верхняя встречает поток воздуха. Неравный теплообмен и обдув оставляют одну сторону суше, твёрже или липче другой.
Dive deeper
У фольги две стороны, сформированные по-разному. Сторона, касавшаяся валка при прокатке, матовая и чуть более открытая; сторона, шедшая свободно, блестящая и глаже. Они смачиваются неодинаково, поэтому одно и то же количество покрытия ложится по-разному, и слой на матовой стороне может выглядеть тяжелее, чем такой же на блестящей.
В печи асимметрия становится тепловой. Там, где полотно опирается, нижняя сторона касается ролика или воздушной подушки, и тепло приходит контактом, тогда как верхняя нагревается движущимся воздухом. Контактный нагрев эффективен, но неравномерен: он следует температуре ролика и углу обхвата, поэтому низ может быть горячим на одном участке и холодным на следующем. Обдув тоже неравен, и разница растёт с шириной полотна. Верхняя сторона видит сопла прямо; нижняя остаётся в тени, где скапливается пар, и в сырой день конденсат появляется прежде всего там.
Работа с двумя сторонами усиливает эффект: второй проход снова греет первое покрытие, которое может быть уже полностью отверждено, и толкает его к переотверждению, пока новая сторона ещё влажная. Поэтому переработчику, который ведёт алюминиевую фольгу 8021 для узких полос реза, нужно знать, какая сторона будет свариваться, ещё до настройки второго прохода. По краям разница усиливается: кромка остывает быстрее середины и получает другое количество воздуха, поэтому края выглядят суше или сильнее отверждёнными, и именно там блокирование проявляется первым. Удержание полотна от трепетания уменьшает этот разброс: трепещущее полотно выходит из контакта и возвращается, и его температура меняется по одной и той же стороне.
Как отверждение влияет на сварной шов или печать, для которых сделано покрытие?
Лак для термосваривания должен потечь, а затем удержать. Недосушка даёт ползучесть, переотверждение не даёт смачивания.
Отверждение задаёт окно сваривания. Недопрореагировавшая плёнка ползёт и образует каналы; переотверждённая перестаёт течь, поэтому шов начинается поздно и остаётся слабым. Сцепление печати зависит от того же баланса.
Dive deeper
Покрытие находится на фольге ради последующей операции: термосваривания с другим полотном, печати, которая должна держаться, или ламинации, которая должна выстоять. Отверждение позволяет покрытию выполнить эту работу и оно же может её сорвать, если зайти слишком далеко.
Термосваривание зависит от того, размягчится ли покрытие, затечёт ли в другую поверхность и снова закрепится при охлаждении. У недопрореагировавшего покрытия низкая когезионная прочность, поэтому шов может выглядеть закрытым и при этом ползти под нагрузкой или раскрыться каналом по линии соединения. У переотверждённого покрытия сетка плотнее и температура размягчения выше, поэтому ему нужно больше энергии для течения, оно хуже смачивает противоположную поверхность и даёт шов, который начинается поздно и держит меньше.
Печать ведёт себя похоже, но по другой причине. Сцепление краски зависит от того, примет ли поверхность красочную плёнку и удержит ли её; переотверждённая поверхность может быть слишком инертной или слишком гладкой для хорошего закрепления, а недопрореагировавшая может отдать носитель в краску и размягчить связь. Поэтому сушку и отверждение нельзя настраивать, не зная следующей операции. Тот, кто понимает, что такое лакирование алюминиевой фольги и когда оно нужно, уже знает, что слой — средство, а цель определяет отверждение сильнее, чем печь. Аккуратный переработчик строит простую зависимость между состоянием плёнки и результатом шва: отмечает, что происходит при меньшем и при большем отверждении, и выбирает середину, дающую самое широкое окно, а не точку с лучшим результатом в одном испытании.
Что переработчик может проверить вручную перед запуском партии?
До того как линия будет задействована, несколько настольных проверок ловят большинство дефектов сушки и отверждения. Ни одна не требует лаборатории.
Проверьте плёнку тёплой на перемотке на липкость, запах и мутность, затем сварите образец с нужным носителем и потяните. Сухая, но недопрореагировавшая плёнка проявляется в обеих проверках.
Dive deeper
Первую проверку делают на перемотке, пока полотно ещё тёплое: нажмите большим пальцем на покрытую сторону и поверните. Плёнка, которая принимает отпечаток или тянется, не готова к намотке, а резкий запах растворителя означает, что носитель ещё уходит и останется внутри рулона.
Вторая проверка — складка: сложите покрытую сторону с покрытой, прижмите и раскройте. Если стороны слипаются или покрытие перешло, плёнка не готова; повторите, сложив покрытую сторону с открытой. Третья — пробное сваривание на реальном носителе, с настройками заказчика, с оценкой после остывания, потому что тёплый шов может выглядеть прочным и отказать позже.
Что покупателю стоит указать в заказе
Ручные проверки доказывают только, что партия согласована сама с собой. Наносящему покрытие нужно назначение: с чем будет свариваться слой, что будет лежать в упаковке, горячий ли, жирный или кислотный продукт, покрыта одна сторона или обе и будет ли покрытая сторона печататься. Ширина рулона, внутренний диаметр, нагартовка и замечание, что покрытие должно выдержать последующий нагрев, помогают настроить печь. Как печатают алюминиевую фольгу перед ламинацией закрывает печатную часть разговора, а алюминиевая отраслевая ассоциация США и ассоциация, представляющая производителей алюминия в Европе публикуют общие материалы о фольге и её применении. Для каждой партии записывают, что и когда проверяли: дефект, проявившийся через недели, трудно связать с сушкой, если нет записи о том, какой была плёнка на перемотке.
Сушка убирает то, что должно уйти; отверждение строит то, что должно остаться. Настройте линию так, чтобы обе задачи завершились до перемотки, и рулон придёт годным.