¿Cómo se seca y se cura un recubrimiento en la lámina de aluminio?
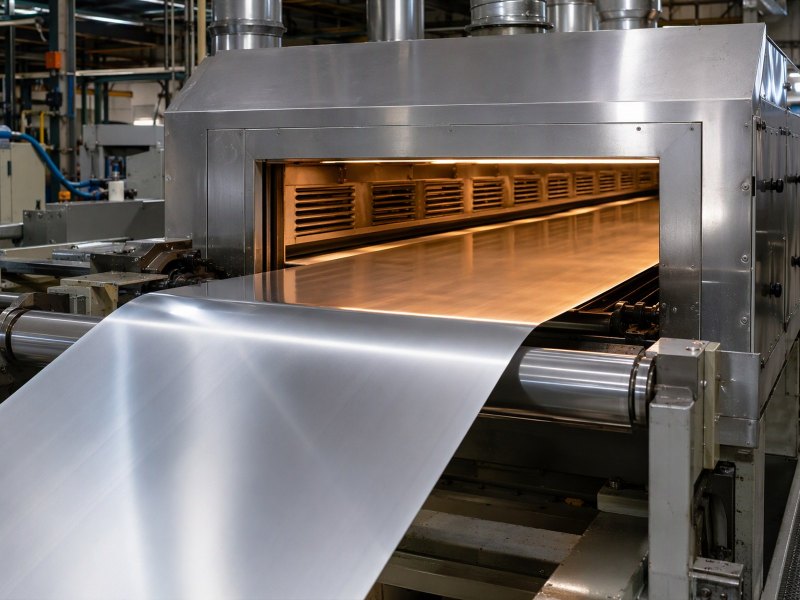
Seco no es curado: qué debe salir de la película, qué la fija y cómo ajustar la línea.
Una bobina recubierta que parece seca al bobinado aún puede bloquearse, oler o fallar en el sellado. La culpa suele ser del secado y del curado.
El secado elimina el disolvente o el agua de la película; el curado la endurece químicamente. Ambos ocurren en el horno, pero son fenómenos distintos, y una película solo seca fallará cuando la bobina se rebobine o se selle.
El artículo sigue la etapa en orden: qué debe salir, qué debe fijarse, cómo se escalonan las zonas del horno y qué conviene comprobar antes de lanzar un lote.
¿Cuál es la diferencia entre un recubrimiento seco y uno curado?
Seco significa que el vehículo se ha ido. Curado significa que el polímero ha construido la estructura que necesita. Una película puede pasar la primera prueba y fallar la segunda.
Un recubrimiento seco ha perdido su disolvente o su agua y se siente firme al tacto. Un recubrimiento curado además ha reaccionado hasta su estructura final, de modo que resiste calor, presión y lo que el envase vaya a contener.
Dive deeper
El secado es un fenómeno de transferencia de materia: el vehículo, disolvente o agua, sale de la película y pasa al aire. El curado es un fenómeno estructural: moléculas separadas se unen en una red, o una capa termoplástica vuelve a solidificarse formando una piel. Lo primero puede terminar cuando lo segundo apenas ha empezado, y esa brecha explica la mayoría de las reclamaciones.
Una mano sobre la banda en el rebobinado solo demuestra que la superficie ya no está mojada. No dice nada del interior de la película, que es lo último en enfriarse y endurecerse. Un barniz en disolvente puede perder casi todo su vehículo y seguir siendo una capa blanda y algo pegajosa que se marca contra la cara opuesta mientras la bobina se aprieta bajo tensión. Por eso una bobina caliente puede pasar la prueba del tacto y fallar después en la selladora.
Las dos familias se comportan de forma distinta. Los barnices termoplásticos de termosellado están pensados para volver a fluir con el calor, así que se secan y no se reticulan, y su calidad depende de cuánto vehículo salió y de cómo se enfrió la película. Los barnices reactivos y los adhesivos de laminación deben secarse y luego recibir energía suficiente para reaccionar; una película poco reaccionada queda blanda y fluye bajo carga. El artículo general sobre la lámina de aluminio recuerda qué poco metal tiene el soporte, de modo que la historia de la película en el horno importa más que la consigna del horno.
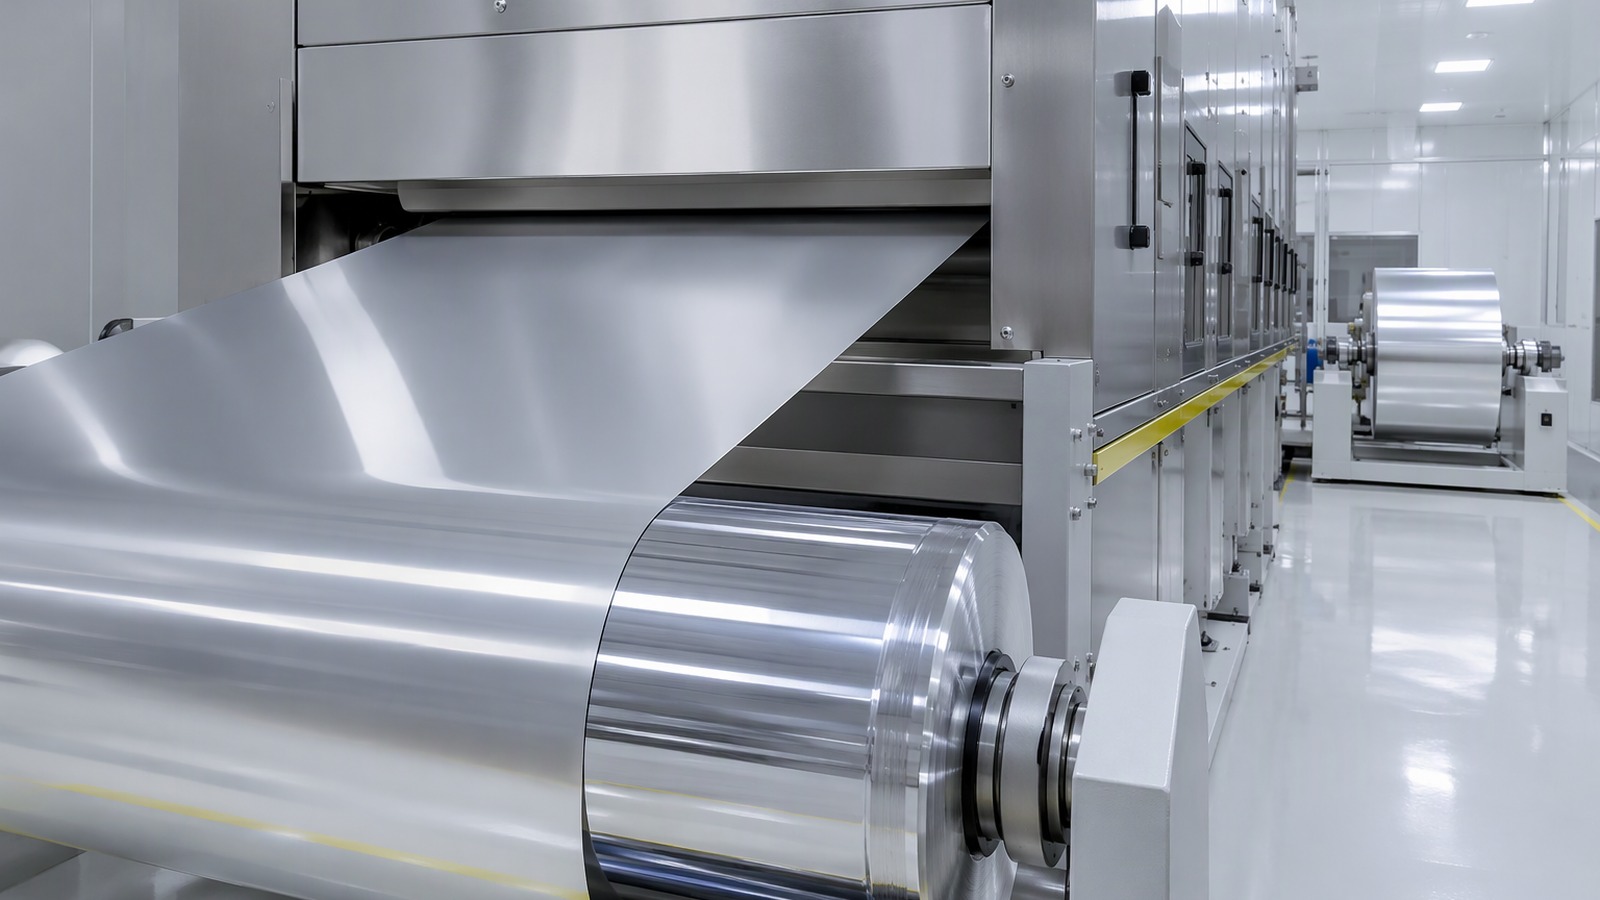
¿Qué debe salir de la película para que esté seca?
El disolvente o el agua debe salir, y el aire en movimiento debe llevárselo. Calor sin renovación de aire solo calienta una película que sigue húmeda.
Un recubrimiento está seco cuando su vehículo ha difundido hasta la superficie y el aire lo ha arrastrado. Mientras eso no ocurra, la película sigue blanda, sea cual sea el tacto.
Dive deeper
Todo recubrimiento lleva algo que debe marcharse: un disolvente orgánico, una mezcla de agua y codisolvente, o un vehículo reactivo que además participa en el curado. El vehículo hace que el recubrimiento sea lo bastante líquido para aplicarlo como una capa fina y uniforme; una vez sobre la banda, es un lastre y debe eliminarse por completo.
El agua y el disolvente no se comportan igual. El agua tiene un calor latente alto, así que un recubrimiento al agua necesita más energía para abandonar la película, y su tensión superficial dificulta el mojado de una banda fina, por lo que la primera etapa suele pedir más aire que calor. El disolvente sale con más facilidad, pero exige una extracción potente, porque el aire sobre la banda se satura pronto y deja de admitir vapor, por mucho que se caliente el horno.
El secado tiene dos etapas. En la primera, el vehículo que alcanza la superficie se evapora libremente y la película pierde peso a ritmo constante. Después, el vehículo debe viajar desde el centro de la película hasta la superficie antes de poder salir, y el ritmo cae. Ese último vehículo es el más difícil de arrancar y el que más probablemente cause bloqueso más tarde. Si la superficie se cierra antes, la película parece seca mientras sigue húmeda por dentro, y el vehículo atrapado la ablanda. Un recubrimiento destinado a lámina de aluminio para envases y contenedores se juzga justamente por este punto.
¿Qué debe ocurrir químicamente para que el recubrimiento cure?
El curado necesita grupos reactivos, energía suficiente y tiempo suficiente a la vez. El calor solo no completa una reacción que la química no permite.
El curado es la reacción que convierte una película seca en su estructura final: las cadenas se reticulan o un sistema de dos componentes completa su construcción. Necesita energía y tiempo, y sigue avanzando algo después de que la banda salga del horno.
Dive deeper
Secado y curado se confunden porque un mismo horno impulsa ambos, pero solo uno es un cambio químico. En un sistema reactivo, los grupos funcionales de cadenas vecinas se encuentran y se unen, y la película deja de ser un conjunto de moléculas separadas para convertirse en una red. Esa red da al recubrimiento su resistencia al calor, al contenido del envase y a las tensiones del rebobinado.
Los sistemas llegan a esa red por caminos distintos. Un sistema de dos componentes empieza a construir en cuanto se mezclan los componentes, así que su vida útil en máquina es limitada y su curado depende de la proporción realmente aplicada. Un sistema de curado por humedad toma su reactivo del aire y del soporte, de modo que un horno muy seco y una sala muy seca pueden frenarlo. Un sistema curado por radiación fija solo donde llega la energía, y por eso una película gruesa puede quedar firme arriba y blanda debajo.
Dos detalles deciden si la bobina sirve. El primero es el curado completo: la película debe estar fijada desde la interfaz con el metal hasta la superficie exterior, no solo arriba. El segundo es lo que libera la reacción. Algunos sistemas desprenden algo al fijarse, y si la bobina se rebobina antes de que escape, queda atrapado entre capas y ablanda la película de la que salió.
¿Por qué las zonas del horno se escalonan de esa manera?
Las primeras zonas son suaves y las últimas más enérgicas, y el final del horno trata de asentar más que de calentar. El orden importa más que el total.
Las zonas se escalonan para que el vehículo salga poco a poco antes de pedir a la película que se fije. Un arranque suave evita el cierre de la superficie y las ampollas; las etapas finales completan el curado y asientan la banda antes del rebobinado.
Dive deeper
Cada etapa del horno tiene una función, y la secuencia existe porque una película no puede secarse y curarse en el mismo instante sin dañarse.
La etapa inicial retira el grueso del vehículo sin sellar la superficie. El aire se renueva para que el vapor salga tan rápido como aparece, y el calor se mantiene moderado para que la superficie no se cierre. Si se fuerza esta etapa, el vapor se acumula bajo la piel y el recubrimiento ampolla. Las ampollas se leen como textura superficial y se convierten en puntos débiles en el sellado.
La etapa intermedia lleva la parte lenta del secado, limitada por difusión, y empieza a calentar la película hacia su reacción. Aquí es donde sale el vehículo más profundo, y es la etapa que más se acorta cuando se fuerza la línea. La etapa final completa la química, manteniendo la banda el tiempo suficiente para que la reacción termine sin cocer en exceso la cara que luego se sellará. El final del horno enfría la banda hasta una temperatura de bobinado, donde la reacción puede seguir despacio dentro de la bobina. El aire cargado de vapor de la primera etapa no debe arrastrarse a las siguientes, y la extracción debe equilibrarse con la aportación para que la banda no flamee. La asociación de la industria de la lámina de aluminio publica material sobre la producción de lámina que sitúa esta etapa en contexto.
¿Qué ocurre cuando la banda corre demasiado rápido para el horno?
La velocidad es la variable más fácil de forzar y la más cara de equivocar. Lo que falta en el horno aparece después, fuera de la línea.
Correr más de lo que el horno puede secar deja vehículo en la película. La bobina se bloquea al rebobinar, huele en la recepción y falla en el sellado o en el anclaje de la impresión.
Dive deeper
Cuando la banda va más rápida, todas las etapas pierden tiempo, pero no por igual. La parte rápida del secado resiste bien un aumento de velocidad, porque el vehículo abandona la superficie con prisa. La parte lenta, limitada por difusión, no lo resiste, y esa parte decide si la película sirve. Por eso una línea puede ir más rápido y producir bobinas que parecen correctas al rebobinar mientras el centro de la película sigue cargado de vehículo.
La primera consecuencia es el bloqueo al rebobinar. El vehículo que queda en la película actúa como plastificante, y la presión del bobinado mete la cara recubierta en el dorso de la vuelta siguiente. Al desbobinar, las capas se resisten a separarse y el comprador ve superficies rasgadas o irregulares. El efecto crece con el diámetro, porque las vueltas interiores soportan más tensión y tienen menos tiempo para relajarse. La segunda consecuencia es el olor: el vehículo atrapado no tiene salida, migra despacio y se libera al desbobinar o cuando el producto envasado pasa tiempo en un lugar cálido.
La tercera es el fallo del sellado. El vehículo en la película baja la cohesión del recubrimiento, así que la costura fluye, forma canales o se despega. Es el defecto que llega al consumidor, y por eso un recubrimiento pensado para lámina de aluminio recubierta en aleación 8079 no debe validarse solo con una prueba rápida, ni con una sola bobina.
¿Por qué el reverso y la cara inferior de la banda se comportan de forma distinta?
Una cara puede ser mate y la otra brillante, pero la diferencia mayor es mecánica: la cara inferior rueda sobre rodillos mientras la superior recibe aire.
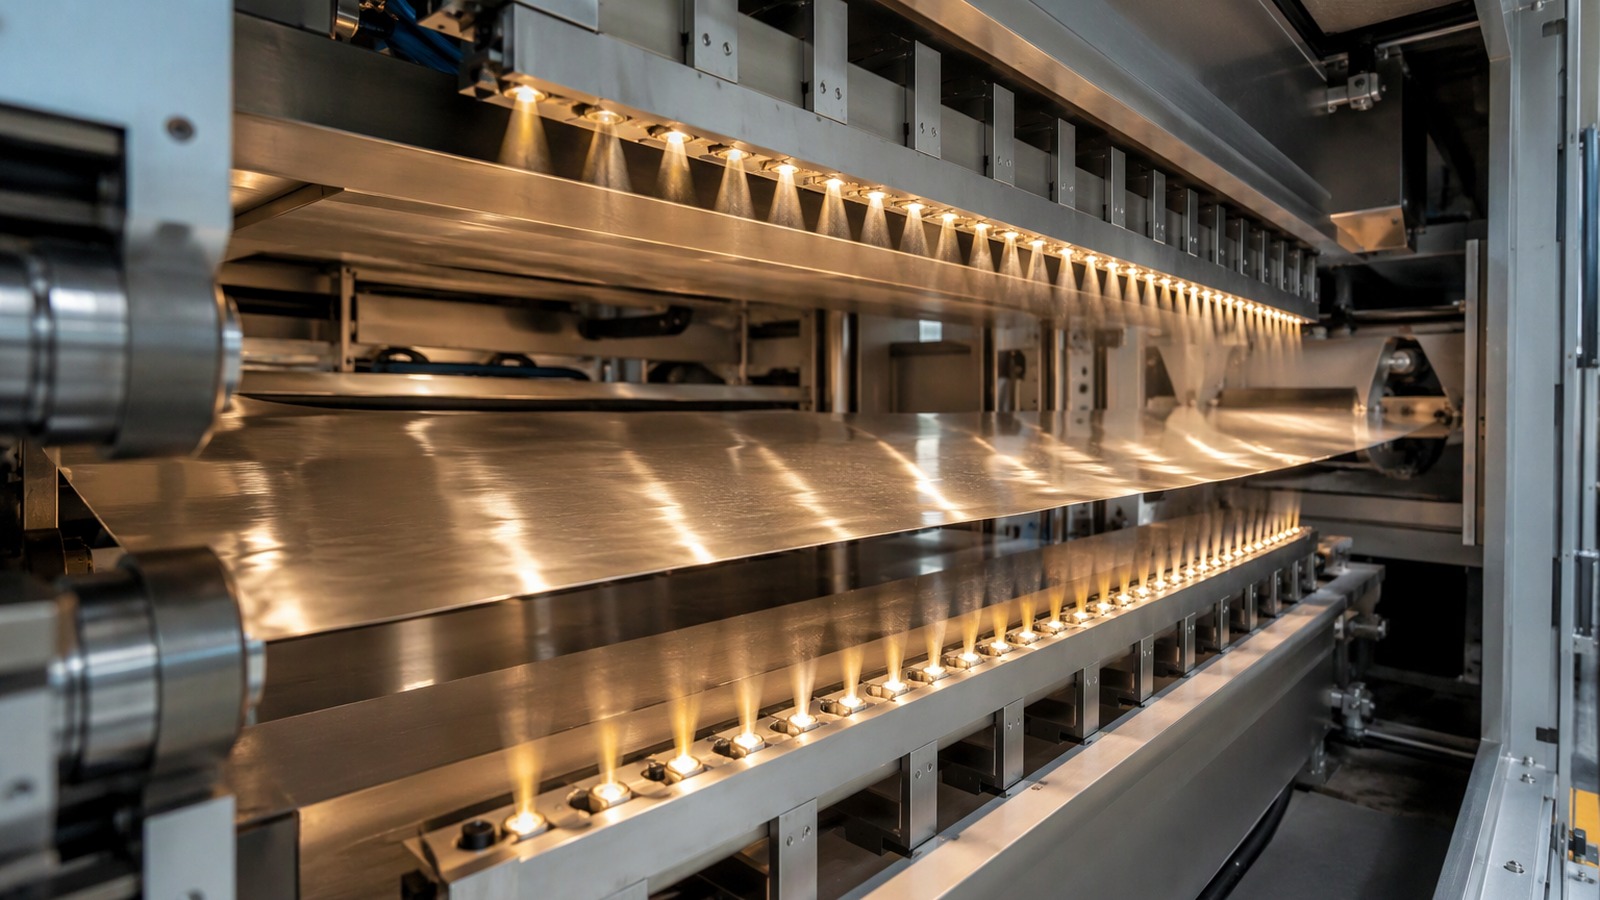
La cara inferior toca rodillos y retiene vapor, mientras la superior recibe la corriente de aire. La transferencia de calor y el caudal desiguales dejan un lado más seco, más duro o más pegajoso que el otro.
Dive deeper
La lámina tiene dos caras formadas de manera distinta. La que tocó el cilindro durante el laminado es mate y algo más abierta; la que corrió libre es brillante y más lisa. Las dos no mojan igual, así que la misma cantidad de recubrimiento se asienta de forma diferente en cada una, y una capa sobre la cara mate puede parecer más pesada que la misma sobre la brillante.
En el horno, la asimetría se vuelve térmica. Donde la banda está soportada, la cara inferior toca un rodillo o una superficie de colchón de aire, de modo que el calor le llega por contacto, mientras la cara superior se calienta por aire en movimiento. El calor de contacto es eficaz pero desigual: sigue la temperatura del rodillo y el ángulo de abrace, así que la cara inferior puede estar caliente en un tramo y fría en el siguiente. El aire también es desigual, y la diferencia crece con el ancho. La cara superior ve las boquillas de frente; la inferior queda en sombra, donde el vapor se acumula, y en un día húmedo es donde primero condensa.
El trabajo a dos caras agrava el efecto: la segunda pasada recalienta el primer recubrimiento, que puede estar ya curado, y lo empuja hacia el exceso de curado mientras la cara nueva sigue húmeda. Es una razón por la que un transformador que trabaja lámina de aluminio 8021 para anchos de corte estrechos necesita saber qué cara se sellará antes de preparar la segunda pasada.
¿Cómo afecta el curado al sellado o a la impresión que el recubrimiento debe soportar?
Un barniz de termosellado debe fluir y luego aguantar. Curado de menos y fluye; curado de más y no moja.
El curado fija la ventana de sellado. Una película poco curada fluye y forma canales; una demasiado curada deja de fluir, así que el sellado arranca tarde y queda débil. La adherencia de la impresión depende del mismo equilibrio.
Dive deeper
Un recubrimiento está en la lámina por una operación posterior: un termosellado contra otra banda, una impresión que debe anclar o una laminación que debe aguantar. El curado es lo que permite al recubrimiento hacer ese trabajo, y también lo que puede impedírselo si llega demasiado lejos.
El termosellado depende de que el recubrimiento se ablande, fluya hacia la otra superficie y vuelva a fijarse al enfriar. Un recubrimiento poco curado tiene baja cohesión, así que la costura puede parecer cerrada y aun así fluir bajo carga, o abrirse como un canal a lo largo de la unión. Un recubrimiento demasiado curado tiene una red más cerrada y un punto de reblandecimiento más alto, así que necesita más energía para fluir, moja menos la superficie opuesta y deja un sellado que arranca tarde y resiste menos.
La impresión se comporta de forma parecida, pero por otra razón. La adherencia de la tinta depende de que la superficie acepte y retenga la película de tinta; una superficie demasiado curada puede ser inerte o demasiado lisa para anclar bien, mientras una poco curada puede ceder vehículo a la tinta y ablandar la unión. Por eso el secado y el curado no pueden ajustarse sin conocer la operación siguiente. Quien entiende qué es el lacado de la lámina de aluminio y cuándo se necesita ya sabe que la capa es un medio y que el fin decide el curado más que el horno.
¿Qué puede comprobar a mano un transformador antes de lanzar un lote?
Antes de comprometer la línea, unas pruebas de banco detectan la mayoría de los fallos de secado y curado. Ninguna necesita un laboratorio.
Compruebe la película caliente en el rebobinado: pegajosidad, olor y velo; luego selle una muestra contra el sustrato previsto y tire. Una película seca pero poco curada aparece en ambas pruebas.
Dive deeper
La primera comprobación se hace en el rebobinado, con la banda todavía caliente: presione el pulgar sobre la cara recubierta y gire. Una película que marca o arrastra no está lista para bobinarse, y una nota fuerte de disolvente significa que el vehículo sigue saliendo y quedará dentro de la bobina.
La segunda es un pliegue: doble cara recubierta contra cara recubierta, presione y abra. Si las caras se pegan o el recubrimiento ha migrado, la película no está lista; repita cara recubierta contra cara desnuda. La tercera es un ensayo de sellado sobre el sustrato real, con los ajustes del cliente, juzgado en frío, porque un sellado caliente puede parecer fuerte y fallar después.
Lo que el comprador debería indicar en el pedido
Las pruebas manuales solo demuestran que un lote es coherente consigo mismo. El recubridor necesita el uso final: contra qué se sellará la capa, qué contendrá el envase, si el llenado es caliente, graso o ácido, si se recubre una cara o las dos y si la cara recubierta se imprimirá. El ancho de bobina, el núcleo, el temple y una nota de que el recubrimiento debe soportar calor posterior ayudan a ajustar el horno. Cómo se imprime la lámina de aluminio antes del laminado cubre la parte de impresión, mientras que la asociación de la industria del aluminio en Estados Unidos y la asociación que representa a los productores de aluminio en Europa publican material general sobre la lámina y sus usos.
El secado retira lo que debe salir; el curado construye lo que debe quedar. Ajuste la línea para que ambos terminen antes del rebobinado y la bobina llegará utilizable.