كيف يمكن وصل رقائق الألمنيوم بنفسها؟
أربع طرق لوصل الرقائق بنفسها، وما تطلبه كل طريقة من المعدن، وكيف تختار الوصلة وتحددها وتفحصها.
يقول المورّد إن الوصلة مختومة، وتظهر العينة متصلة، ومع ذلك يتوقف الخط، لأن لا أحد يستطيع تحديد معنى كلمة مختومة في الرقائق.
الإجابة المباشرة: لا يمكن ختم رقائق الألمنيوم العارية حراريًا بنفسها، لأن طبقة الأكسيد لا تلتحم. كل وصلة عملية تضيف شيئًا: طلاء قابل للختم الحراري، أو مادة لاصقة، أو طية أو عقص، أو طاقة كافية لإزاحة الأكسيد.
هذا يفسر وصول الرقائق نفسها بأربعة حلول وصل مختلفة، ويفسر كون الاختيار مسألة عملية لا مسألة معدن.
لماذا لا يمكن ختم رقائق الألمنيوم العارية حراريًا بنفسها؟
ضع شريطين نظيفين في مكبس ساخن فلن يحدث شيء مفيد: المعدن لا يبلل نفسه.
يتأكسد الألمنيوم فور تعرضه للهواء، وطبقة الأكسيد الرقيقة لا تلين عند أي درجة حرارة يستخدمها المحوّل. الحرارة والضغط لا تدمجان طبقتَي أكسيد.
Dive deeper
الألمنيوم معدن نشط. السطح الناتج عن الدرفلة أو القطع أو التشذيب يتفاعل مع الهواء على الفور تقريبًا، مكوّنًا طبقة أكسيد رقيقة جدًا ومستقرة وصلبة وعازلة. هذه الطبقة هي المشكلة كلها. لا تلين عند درجات الحرارة التي يبلغها خط تعبئة، ولا تندمج مع أكسيد شريط ثانٍ، فيبقى السطحان العاريان تحت الضغط سطحين وبينهما طبقة.
الضغط وحده لا يغيّر شيئًا مفيدًا. يستطيع المكبس تسطيح الشريطين وترقيق النقاط العالية وجعل الطبقتين على تماس وثيق، لكن التماس ليس التحامًا. يعود الشريطان إلى وضعهما، وتبقى الطبقة، وتنفصل الوصلة على الخط نفسه الذي صُنعت عليه. من يجرّب ذلك يصف وصلة تبدو مغلقة على البكرة وتنفتح عند أول مناولة. تُغطي مادة ويكيبيديا عن رقائق الألمنيوم المعدن نفسه، لكنها تقول القليل عن وصله.
لهذا تحتاج كلمة مختومة إلى سؤال ثانٍ. قد تكون الوصلة مغلقة أمام الغبار وتسمح بمرور البخار، وقد تُمسك طية وتفشل أمام الفراغ. الوصلة الحاجزة الحقيقية تحتاج أحد ثلاثة أمور عند السطح البيني: بوليمرًا يلتحم ببوليمر، أو مادة لاصقة تمسك الأكسيد، أو طاقة كافية لإزاحة الأكسيد ليلتقي المعدن بالمعدن.
ويمكن ملاحظة الفرق بسهولة عند الحافة: الشريطان المضغوطان بلا طلاء ينفصلان، بينما يبقى الشريط المطلي متصلًا لأن البوليمر هو الذي يلتحم. ولهذا يكون أول سؤال فني عند تقييم أي وصلة هو أي مادة تلتحم فعليًا عند السطح البيني، لا أي معدن يحملها. ولا يغيّر ذلك أن المعدن نفسه لا يلتحم بلا طبقة وسيطة في أي من هذه الحالات العملية.
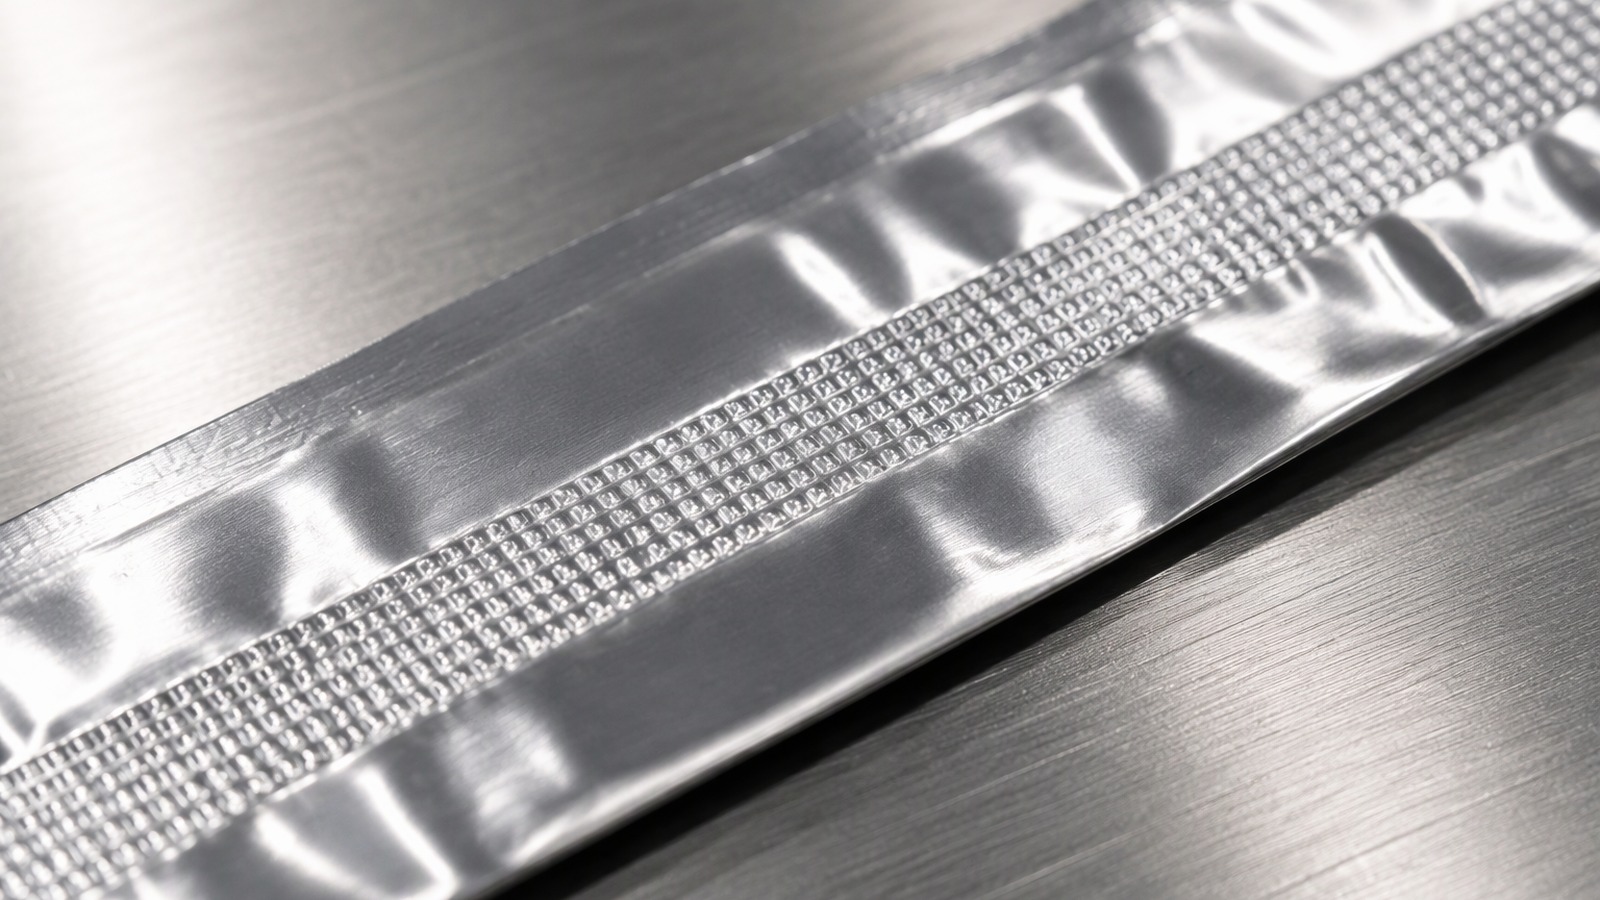
ما الطرق الأربع التي تستطيع فعليًا وصل الرقائق بنفسها؟
أربع طرق تغطي معظم الحالات الصناعية، وكل واحدة تعالج مشكلة الأكسيد بطريقتها.
الختم الحراري عبر طلاء يلحم طلاءً بطلاء. واللصق يمسك الأكسيد ببوليمر متصلب. والعقص والطي يشبكان المعدن ميكانيكيًا. واللحام والموجات فوق الصوتية يزيحان الأكسيد ويوصلان المعدن.
Dive deeper
الطريقة الأولى هي الأكثر استخدامًا في التعبئة. يحمل أحد الوجهين أو كلاهما طبقة قابلة للختم الحراري، فتكون الوصلة بوليمرًا ببوليمر. تساهم الرقائق بالصلابة والحاجز ونقل الحرارة، لكنها ليست المادة التي تختم.
الطريقة الثانية تضع مادة لاصقة بين وجهَي الرقائق. تبلل المادة الأكسيد، وتتصلب أو تجف، وتمسك بالالتصاق لا بالانصهار. تتحمل أسطحًا لا يتحملها الختم الحراري، وتناسب السماكات الرقيقة التي قد تتشوه تحت أداة ساخنة.
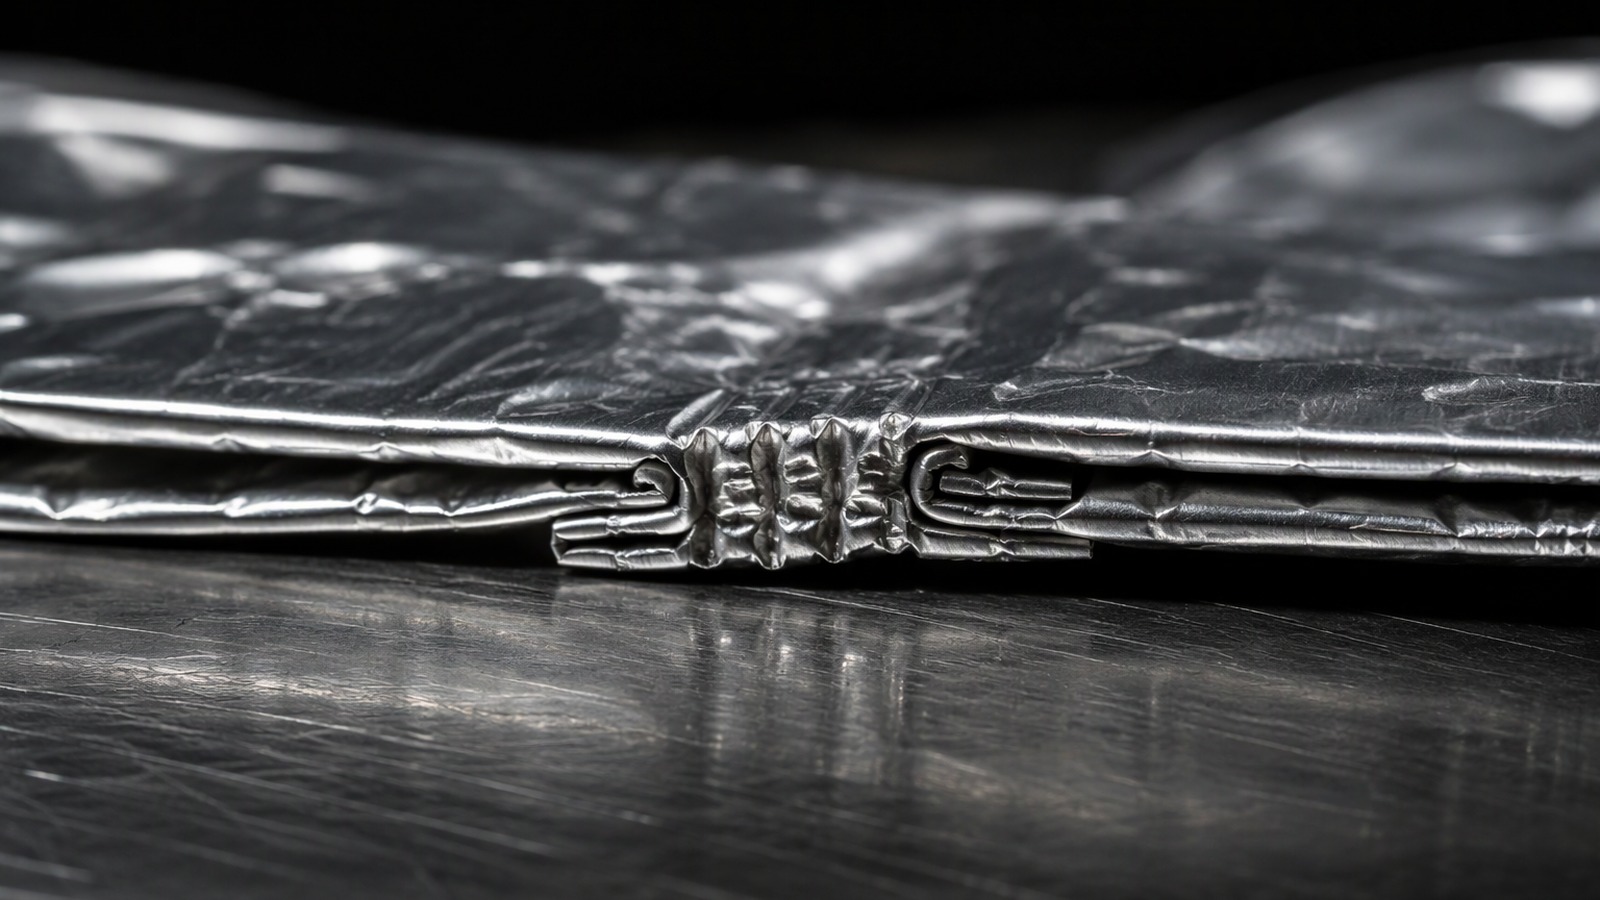
الطريقة الثالثة ميكانيكية بالكامل. طي الحافتين إحداهما فوق الأخرى، أو عقصهما في درزة متشابكة، ينشئ وصلة تمسكها الاحتكاك والهندسة. لا شيء يحتاج إلى الانصهار، والوصلة تقاوم الحرارة كالمعدن نفسه، لكنها ليست حاجزًا إلا إذا أغلق شيء آخر الطية. وتُحدَّد هذه الوصلات عادة في نطاق الرقائق الصناعية والتقنية، لأن رقائق الزعانف وأجزاء الحجب تُوصل لأسباب ميكانيكية.
الطريقة الرابعة توصل المعدن بالمعدن. اللحام والموجات فوق الصوتية يكسران الأكسيد ميكانيكيًا أو يزيحانه بالاهتزاز والحرارة، فيلتقي المعدن النظيف بمعدن نظيف. وهذه الطرق وحدها تنتج وصلة معدنية حقيقية. وتنشر رابطة صناعة الألمنيوم الأوروبية مواد خلفية عن استخدام المعدن في هذه القطاعات.
وعمليًا تختار معظم خطوط التعبئة الطريقة الأولى لأنها تعمل بسرعة الخط وتحتاج أداة بسيطة، وتُختار الطرق الأخرى حين تكون الحرارة غير ممكنة أو حين تكون وظيفة الوصلة ميكانيكية في الأساس. ويستحق كل خيار أن يُختبر على هندسة الوصلة الحقيقية لا على شريط مسطح وحده. ولكل طريقة أثر مختلف على بقية الخط، من سرعة التشغيل إلى متانة العبوة النهائية.
ماذا يتطلب الختم الحراري عبر طلاء من الرقائق؟
يتطلب طلاءً ينصهر في نفسه، ورقائق تحمل ذلك الطلاء دون أن تفشل.
الختم لحام بوليمري. يجب أن يكون الطلاء متصلًا وموزعًا بانتظام وثابت التثبيت، لأن أي فراغ يصبح النقطة التي تنفتح عندها الدرزة.
Dive deeper
تخيل الوصلة تجميعة من ثلاثة أجزاء: رقائق، وطلاء، وطلاء. على الرقائق فقط إيصال الحرارة إلى السطح البيني والبقاء مستوية أثناء ذلك، لذا تهم السماكة والاستواء أكثر من السبيكة. السماكة الرقيقة تسخن بسرعة وتتبع الأداة جيدًا، ولهذا تشيع الرقائق الخفيفة في الأغطية والأكياس. والسماكة الثقيلة تحفظ شكلها، وهو ما يناسب الأجزاء المشكّلة حيث تجلس الدرزة على حافة.
جودة الطلاء تحدد النتيجة. يجب أن تكون الطبقة متصلة على كامل عرض الوصلة، بلا فجوات عند الحافة وبلا أشرطة رقيقة حيث تعرضت الشبكة للشد. ويجب أيضًا أن تكون مثبتة بما يكفي لتفشل الوصلة داخل البوليمر لا بين البوليمر والمعدن. وهذا التثبيت مسألة طلاء وأساس، وقد عولجت في سبب تورنيش الرقائق قبل ختمها، والمنطق نفسه يحكم ورنيش الختم الحراري في بطانة السدادة، حيث يُضغط قرص مطلي على فوهة عبوة.
نقطة عملية تسبب معظم الخلافات: أي وجه مطلي. الختم على الوجه المطلي يعطي وصلة قوية، أما الختم بين مطلي وعارٍ فيعتمد على مدى تمسك الورنيش بالأكسيد، وهي آلية مختلفة وأقل تسامحًا. والرقائق المطلية من الوجهين تزيل الغموض مقابل صلابة أكبر وخطر التلاصق على البكرة.
ومن الأخطاء الشائعة افتراض أن سماكة أكبر تعني ختمًا أفضل؛ فالسماكة الأكبر تنقل الحرارة إلى السطح البيني ببطء أكبر، بينما تحدد جودة الطلاء وانتظامه النتيجة النهائية. ولهذا يُختبر الطلاء على الوجه الذي سيُستخدم فعليًا في الإنتاج. وتُختبر الوصلة على المنتج الحقيقي لأن سلوك الطلاء يتغير بتغير الحرارة والتلامس.
متى يكون اللصق بالمادة اللاصقة هو الطريقة الأفضل؟
يفوز اللصق حين تكون الحرارة غير مرغوبة، أو تكون السماكة رقيقة، أو يتعذر إيصال الوجهين إلى أداة ختم.
المادة اللاصقة تبلل الأكسيد وتمسك بتشابك كيميائي وميكانيكي، فلا تحتاج معدنًا عاريًا. تتصلب بسرعة الخط وتتحمل الأشكال المشكّلة.
Dive deeper
تأتي الوصلات اللاصقة في عائلتين تتصرفان بشكل مختلف. المادة اللاصقة بالختم البارد تُطبَّق على الوجهين، وتبقى لزجة، وتلتصق عند ضغط الوجهين المطليين، وهو ما يناسب خطوط الأكياس والتغليف السريع. والمادة اللاصقة للتلصيق تُطبَّق وتجف وتُلصق عند أسطوانة الضغط، وهو ما يناسب تراكيب رقائق على رقائق تحتاج وصلتها إلى تحمل شد التحويل أيضًا.
مهمة الرقائق هنا أن تكون نظيفة وجافة ومتسقة. يبقى زيت الدرفلة المتبقي أو بقع الماء أو الشوائب السائبة بين المادة اللاصقة والأكسيد فينشأ ضعف لا يصلحه أي وزن طلاء. يساعد ملمس السطح، لأن الوجه ذا الملمس الخفيف يمنح تماسكًا أكبر من الوجه المرآوي، لكن الملمس لا يعوض التلوث. وزن الطلاء وانتظامه يحددهما تعليمات مورّد المادة اللاصقة لا مورّد الرقائق، فهذا الجزء من العملية يخص المحوّل.
الحدود حرارية ومرتبطة بالزمن. تلين الوصلات اللاصقة عند درجات خدمة مرتفعة، وتزحف تحت حمل مستمر، وقد يهاجمها المنتج نفسه إن لم تُختر المادة اللاصقة له. وهي ممتازة للأشرطة والأكياس ومواد الأغطية والتراكيب التقنية، وخيار سيئ لوصلة ستعمل تحت حمل عند حرارة مرتفعة لسنوات. وحين يُقال للمشتري إن الوصلة لاصقة، فالسؤال المفيد هو لأي ظروف خدمة اختيرت المادة اللاصقة.
ويسأل المشترون عادة عن متانة الوصلة في اليوم الأول، بينما الأهم سلوكها بعد أسابيع من الحمل أو بعد تعرضها للمنتج نفسه، وهذا ما يحدده اختيار المادة اللاصقة لا اختيار الرقائق. ومن المفيد أيضًا معرفة ما إذا كانت الوصلة ستتعرض لمنتج دهني أو لمذيبات قد تلين المادة اللاصقة.
ماذا يستطيع العقص والطي فعله دون أي كيمياء؟
الكثير، بشرط أن تكتفي الوصلة بالإمساك الميكانيكي وألا يلزم إبقاء أي شيء مختومًا.
الطية تستفيد من قابليته المعدن للتشكيل: تُقلب الحافتان إحداهما فوق الأخرى، وتُضغطان، وتُقفلان بالاحتكاك. والعقص يضيف أسنانًا متشابكة. لا يحتاج أي منهما حرارة أو طلاءً أو مادة لاصقة.
Dive deeper
الخاصية الحاكمة هي قابلية التشكيل، أي temper. حالة O اللينة تطوي وتعقص بنظافة، وتتبع نصف قطر ضيقًا دون تشقق، وتعطي أقفل إمساك ميكانيكي. الحالات نصف القاسية مثل H22 وH24 تطوي لكنها ترتد أكثر، فتكون الوصلة أقل تلاصقًا. والحالة الصلبة H18 تقاوم الطي: تنحني لكنها تتشقق عند نصف قطر حاد وتخزن طاقة مرنة كافية لفتح طية بسيطة.
السماكة تحدد الهندسة. الرقائق الخفيفة جدًا دون 0.02 mm تقريبًا تطوي بسهولة لكن مادتها قليلة للإقفال، لذا تحتاج الوصلة الميكانيكية طبقات عدة أو دعامة. والرقائق الثقيلة في نطاق 0.1 mm إلى 0.2 mm تتصرف كصفيحة رقيقة، ووصلة مطوية أو معقوصة هناك تحمل حملًا حقيقيًا، ولهذا تُوصل رقائق زعانف المبادلات وحواف العبوات بهذه الطريقة. وتغطي رابطة صناعة الألمنيوم الأمريكية السياق الصناعي الأوسع.
الحد الصادق هو الختم. الطية مسار متعرج لا حاجز. تقاوم الغبار والمناولة الخفيفة، لكن البخار والسوائل ستجد خط الطية، والانثناء المتكرر يفتحها أكثر. ولهذا تستخدم العبوة التي يجب أن تحفظ الرطوبة الطية للشكل والطلاء للإغلاق، ولهذا يكتفي الجزء الميكانيكي بالطية وحدها.
ويستحق العقص اهتمامًا خاصًا عند الحواف المطوية، لأن الحافة الحادة تركّز الإجهاد وتصبح نقطة بداية للتمزق عند المناولة. وتصميم نصف قطر أوسع عند الطية يقلل ذلك، لكنه يستهلك مادة أكبر عند الحافة. والوصلة الميكانيكية تحتاج إلى ضبط الأداة أكثر مما تحتاج إلى ضبط المواد، وتُفحص الحافة بعد العقص لأن الشقوق الدقيقة تبدأ هناك عادة.
متى يكون اللحام والموجات فوق الصوتية منطقيين؟
يكونان منطقيين حين يجب أن تكون الوصلة معدنًا، وحين تكون الرقائق سميكة بما يكفي لتحمل العملية.
كلتا الطريقتين تكسر الأكسيد أو تزيحه ليلتحم المعدن النظيف بمعدن نظيف، فتنتج وصلة بلا بوليمر تستطيع تحمل الحرارة ونقل التيار.
Dive deeper
لحام المعدن في الرقائق عملية محدودة بالسماكة. يجب كسر الأكسيد ميكانيكيًا بضغط الأداة والحركة النسبية، ثم يتكاثف المعدن اللين عبر السطح البيني. الرقائق الخفيفة جدًا مادتها أقل من أن تمتص تلك الحركة: تتمزق أو تتجعد أو تحترق قبل تكوّن وصلة سليمة. عمليًا تنتمي التقنية إلى الطرف الأثقل من النطاق، حيث تتصرف الشريحة كصفيحة رقيقة وتستطيع الأداة العمل على السطح البيني دون تدميره.
تستخدم الموجات فوق الصوتية بطريقتين مختلفتين تمامًا. على الرقائق العارية تعمل بالمبدأ نفسه: يزيل الاهتزاز الأكسيد ويتكاثف المعدن. وعلى الرقائق المطلية أو الملبّسة تفعل شيئًا آخر تمامًا، إذ تلين طبقات البوليمر وتلحمها وتبقى الرقائق سليمة، وهي وصلة من مسار الطلاء باسم آخر. الخلط بينهما شائع ومكلف، لأن خصائص الوصلتين غير قابلة للتبادل.
اختيار السبيكة مهم. الدرجات الأكثر لينًا ونقاءً مثل 1050 و1060 و1100 تتشكل بسهولة وتناسب هذه العمليات، بينما تقاوم السبائك الأقوى التشكل الموضعي الذي تحتاجه الأداة. وتقدم رابطة منتجي رقائق الألمنيوم توجيهًا مفيدًا عن أماكن استخدام الرقائق المدرفلة في هذه الأدوار التقنية. والسؤال الصادق ليس هل تنجح الطريقة، بل هل يجب أن تكون الوصلة ختمًا أم موصلًا أم تثبيتًا أم الثلاثة معًا.
وفي كل الحالات تُقاس جودة الوصلة الملحومة بمظهرها المقطعي وباختبارها كما ستُستخدم، لا برقم يُطلب شفهيًا من المورّد. واللحام الذي يعمل على عينة صغيرة قد يتصرف بشكل مختلف على عرض كامل. ويُسأل عن أثر اللحام على المنطقة المجاورة لأن المعدن قد يلين فيها.
كيف تغيّر كل من الحالة والسماكة ومهمة العبوة الإجابة؟
الحالة تقرر هل سيطوي المعدن، والسماكة تقرر هل سيلتحم، والمهمة تقرر هل يهم أي منهما.
العبوة الحاجزة تحتاج بوليمرًا متصلًا عند الوصلة، فتسود طريقة الختم الحراري المطلية. والجزء الميكانيكي يحتاج حفظ الشكل وقدرة حمل، فيسود الطي أو العقص أو اللحام.
Dive deeper
ابدأ بالمهمة. إن كان على الوصلة حفظ الرطوبة أو الأكسجين أو الرائحة أو الضغط، فيجب أن تحتوي طورًا بوليمريًا متصلًا، أي طلاءً قابلًا للختم الحراري أو مادة لاصقة. وإن كان عليها حفظ شكل أو حمل حملًا أو مجرد إبقاء قطعتين معًا، فالمعدن نفسه يستطيع أداء العمل وتكون الوصلة الميكانيكية أرخص. ومعظم أخطاء المواصفات تأتي من مطالبة وصلة ميكانيكية بأن تكون حاجزًا.
ثم انظر إلى السماكة. المادة الرقيقة في نطاق 0.006 mm إلى 0.03 mm هي حالة التعبئة المعتادة: تختم حراريًا عبر طلاء، وتلتصق بمادة لاصقة، ويصعب لحامها. والسماكات المتوسطة قد تسلك أيًا من الطريقين وغالبًا تحددها الأدوات الموجودة في المصنع. والسماكات الثقيلة من نحو 0.1 mm فما فوق تتصرف كصفيحة ويمكن لحامها، وهذا نطاق رقائق الألمنيوم 1100 بسماكة 0.18 mm للأجزاء المشكّلة والتقنية.
ثم تحسم الحالة التفاصيل. الحالة O هي الخيار الآمن للطي والعقص، وH22 وH24 قابلة للعمل لكنها أكثر ارتدادًا، وH18 تنتمي حيث تهم الصلابة أكثر من تلاصق الوصلة. وحين تُطلب شبكة رقيقة مطلية لتركيب غطاء أو كيس، تأتي رقائق الألمنيوم 1235 بسماكة 0.08 mm في وسط النطاق حيث تلتقي عادة متطلبات الطلاء والمناولة.
ولهذا يُفضّل تحديد نطاق السماكة والحالة معًا في الطلب، لأن تغيير أحدهما وحده قد يغيّر الطريقة الممكنة كلها ويؤثر في أداة الخط. والمرونة في الاختيار تأتي من معرفة الحدود قبل الطلب لا بعده. والاختيار العملي يبدأ من المهمة ثم ينزل إلى المعدن، لا العكس.
لماذا تكون الوصلة أضعف خط، وكيف تُقيَّم دون مختبر؟
لأن الوصلة هي حيث يتوقف استمرار المادة، وحيث يتجمع كل خطأ صغير في العملية.
الوصلة تركّز الإجهاد وتقطع الحاجز وتعتمد على ظروف شريط ضيق من الشبكة. وتُقيَّم بجعل ذلك الشريط يفشل عمدًا بالطريقة التي سيُستخدم بها.
Dive deeper
لماذا تفشل الدرزة أولًا
الرقائق متجانسة، والوصلة ليست كذلك. عند الدرزة تتغير السماكة، وقد يكون الطلاء أرق، وقد يكون المعدن مقسى بالتشكيل، وتنشئ الهندسة حافة يتركز عندها الإجهاد. ولهذا قد تجتاز العبوة كل فحوص العينة المسطحة وتظل تسرّ من زاوية ختم.
التصميم حول الدرزة
أبعِد الوصلة عن الزوايا والطيات، ووسّعها بدل ترقيق الطلاء لكسب السرعة، وتجنب إنهاء درزة حيث ستثنى العبوة. وحين تُستخدم الطية للشكل، فليؤدِّ شريط مطلي الختمَ ليؤدي كل عنصر وظيفة واحدة. وحين تحمل وصلة ملحومة أو معقوصة حملًا، أضف مادة عند الوصلة بدل الاعتماد على المقطع الكامل للرقائق.
ما يُقال للمحوّل عند الاستفسار
اذكر ما يجب أن تفعله الوصلة: حفظ حاجز أو حمل حملًا أو نقل تيار أو البقاء مغلقة فقط. اذكر أي الوجوه يمكن طلاؤها وأيها يجب أن يبقى عاريًا. اذكر المنتج وهل ستثنى العبوة أو تُجمّد أو تُعقّم. اذكر عرض الوصلة وموضعها.
تقييم الوصلة على الطاولة
ثلاثة فحوص لا تحتاج مختبرًا. أولًا انظر: يجب أن تكون الدرزة متصلة ومتساوية الالتحام وخالية من القنوات والتجاعيد والبقع الباهتة. ثانيًا افصلها بيدك ولاحظ موضع الفشل؛ الفشل داخل البوليمر نتيجة عملية، والفشل بين الطلاء والمعدن مشكلة تثبيت، والانفصال النظيف يعني عدم تكوّن وصلة. ثم شكّل الوصلة كما ستُشكّل العبوة.
وإذا فشلت الوصلة في الاختبار، فالسؤال الصحيح هو أين فشلت، لأن موضع الفشل يحدد ما يجب تعديله: الطلاء أو التثبيت أو هندسة الوصلة أو إعداد الأداة. وهذا ما يجعل الفحص اليدوي البسيط مفيدًا قبل أي إجراء آخر. وهذه الفحوص الثلاثة تكفي عمليًا لرفض وصلة سيئة قبل وصولها إلى العميل.
الوصلة عملية لا خاصية في المعدن. اسأل ما الذي يحمل الرابط، ثم افحص الدرزة كما ستُستخدم.