Как соединить алюминиевую фольгу с самой собой?
Четыре способа соединить фольгу с собой и как выбрать нужный.
Поставщик говорит, что шов герметичен, образец выглядит сплошным, а линия всё равно стоит: никто не может объяснить, что значит герметичный шов на фольге.
Прямой ответ: фольга без покрытия не термосваривается сама с собой, потому что оксидная плёнка не соединяется. Любое практическое соединение добавляет что-то: термосвариваемое покрытие, клей, складку или обжим, либо энергию, достаточную для разрушения оксида.
Именно поэтому одна и та же фольга приходит с четырьмя разными решениями шва, и поэтому выбор относится к процессу, а не к металлу.
Почему фольга без покрытия не термосваривается сама с собой?
Положите две чистые полосы в нагретый пресс, и ничего полезного не произойдёт: металл не смачивает сам себя.
Алюминий окисляется сразу после выхода на воздух, и тонкая оксидная плёнка не размягчается ни при какой температуре, доступной переработчику. Нагрев и давление не сплавляют две оксидные плёнки.
Dive deeper
Алюминий — химически активный металл. Поверхность, созданная прокаткой, резкой или обрезкой кромки, реагирует с воздухом почти мгновенно, образуя исключительно тонкую оксидную плёнку: устойчивую, твёрдую и не проводящую ток. Эта плёнка и есть вся проблема. Она не размягчается при температурах упаковочной линии и не сливается с оксидом второй полосы, поэтому две открытые поверхности под давлением остаются двумя поверхностями с плёнкой между ними.
Одно давление ничего полезного не меняет. Пресс может расплющить полосы, смять высокие точки и ввести плёнки в тесный контакт, но контакт не является соединением. Полосы пружинят обратно, плёнка остаётся, и шов расходится по той же линии, по которой был сделан. Кто это пробовал, описывает шов, который выглядит закрытым на рулоне и раскрывается при первой же перевалке. Статья Википедии об алюминиевой фольге описывает сам металл, но о соединении говорит мало.
Поэтому слово герметичный требует второго вопроса. Шов может быть закрыт от пыли и пропускать пар, может держать складку и не держать вакуум. Настоящему барьерному шву нужен один из трёх элементов на границе: полимер, соединяющийся с полимером, клей, цепляющийся за оксид, или энергия, достаточная для разрушения оксида, чтобы металл сошёлся с металлом.
Практический признак прост: полосы, сжатые без покрытия, расходятся по кромке, а покрытая фольга держит, потому что соединяется полимер, а не металл. Поэтому первый технический вопрос при оценке шва — какая именно среда соединяется на границе.
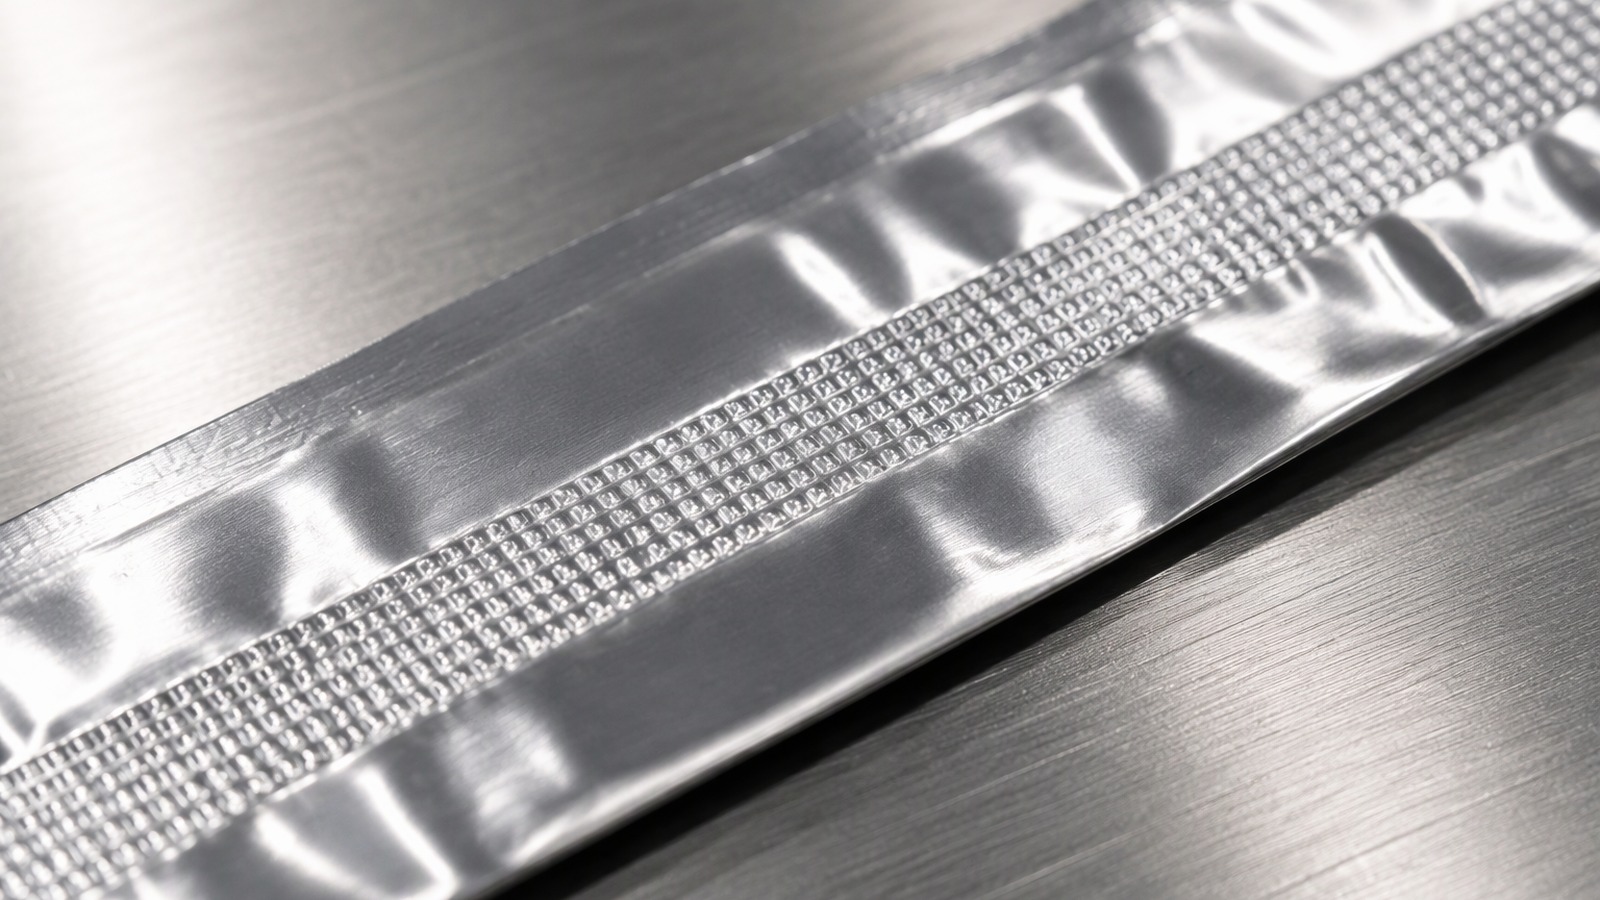
Какие четыре способа действительно соединяют фольгу с самой собой?
Четыре способа охватывают почти все промышленные случаи, и каждый решает проблему оксида по-своему.
Термосварка через покрытие соединяет покрытие с покрытием. Склеивание цепляет оксид отверждённым полимером. Обжим и складывание механически замыкают металл. Сварка и ультразвук разрушают оксид и соединяют сам металл.
Dive deeper
Первый способ — рабочая лошадь упаковки. Одна или обе стороны несут термосвариваемый слой, и образующийся шов представляет собой полимер с полимером. Фольга даёт жёсткость, барьер и теплопередачу, но не она выполняет герметизацию.
Второй способ помещает клей между двумя поверхностями фольги. Клей смачивает оксид, отверждается или высыхает и держит за счёт адгезии, а не за счёт расплава. Он переносит поверхности, которые не терпит термосварка, и подходит для малых толщин, которые деформировались бы под горячим инструментом.
Третий способ чисто механический. Загиб двух кромок друг на друга или обжим в замкнутый шов создаёт соединение, удерживаемое трением и геометрией. Ничему не нужно плавиться, и шов термостоек, как сам металл, но барьером он не является, пока складку не закроет что-то ещё. Именно в номенклатуре промышленной и технической фольги такие швы задают чаще всего, потому что ленту для рёбер и экранирующие детали соединяют по механическим причинам.
Четвёртый способ соединяет металл с металлом. Сварка и ультразвук механически разрушают оксид или смещают его вибрацией и нагревом, позволяя чистому металлу сойтись с чистым металлом. Только эти способы дают настоящее металлическое соединение. Европейская ассоциация алюминиевой промышленности публикует материалы о применении металла в этих отраслях.
На практике линии чаще выбирают первый способ: он работает со скоростью линии и требует простой оснастки. Остальные способы выбирают, когда нагрев невозможен или когда функция шва в основном механическая.
Что термосварка через покрытие требует от фольги?
Она требует покрытия, которое сплавится само с собой, и фольги, которая выдержит это покрытие без разрушения.
Шов здесь — сварка полимера. Покрытие должно быть сплошным, равномерным и прочно закреплённым, потому что любой пропуск становится точкой, где шов раскрывается.
Dive deeper
Представьте соединение как сборку из трёх частей: фольга, покрытие, покрытие. Фольге нужно лишь подвести тепло к границе и остаться плоской, поэтому толщина и плоскостность важнее сплава. Малая толщина быстро прогревается и хорошо следует за инструментом — вот почему лёгкая фольга распространена в крышках и саше. Большая толщина держит форму, что подходит формованным деталям, где шов лежит на бортике.
Качество покрытия решает исход. Слой должен быть сплошным по всей ширине шва, без пропусков у кромки и без тонких полос там, где полотно растягивалось. Он должен быть закреплён достаточно прочно, чтобы шов разрушался внутри полимера, а не между полимером и металлом. Это вопрос покрытия и грунта, разобранный в материале зачем фольгу лакируют перед герметизацией, и та же логика работает в термосвариваемом лаке для вкладыша крышки, где покрытый диск прижимают к горловине тары.
Одна практическая деталь вызывает большинство споров: какая сторона покрыта. Сварка к покрытой стороне даёт прочный шов; сварка покрытой стороны с открытой зависит от того, насколько лак цепляется за оксид, а это другой и менее снисходительный механизм. Двусторонне покрытый материал снимает неоднозначность ценой жёсткости и риска слипания в рулоне.
Распространённая ошибка — считать, что большая толщина даёт лучший шов: она медленнее подводит тепло к границе, а результат определяют качество и равномерность покрытия. Поэтому покрытие проверяют на той стороне, которая будет работать в производстве.
Когда склеивание оказывается лучшим способом?
Склеивание выигрывает, когда нагрев нежелателен, толщина мала или поверхности не подвести к сварочному инструменту.
Клей смачивает оксид и держит за счёт химического и механического зацепления, поэтому открытый металл ему не нужен. Он отверждается со скоростью линии и переносит формованную геометрию.
Dive deeper
Клеевые соединения делятся на два семейства с разным поведением. Клей холодной сварки наносят на обе поверхности, он остаётся липким и соединяет при сжатии двух покрытых сторон, что подходит для быстрых линий саше и рулонной упаковки. Ламинационный клей наносят, сушат и соединяют в зазоре валов, что подходит для структур фольга-фольга, где шов должен выдерживать ещё и натяжение при переработке.
Задача фольги здесь — быть чистой, сухой и однородной. Остатки прокатного масла, водяные пятна или свободные загрязнения оказываются между клеем и оксидом и создают слабое место, которое не исправит никакая масса покрытия. Рельеф поверхности помогает: слегка развитая поверхность даёт больше зацепления, чем зеркальная, но рельеф не компенсирует загрязнение. Массу и равномерность покрытия задаёт инструкция поставщика клея, а не поставщика фольги, поэтому эта часть процесса остаётся за переработчиком.
Ограничения тепловые и временные. Клеевые швы размягчаются при высокой температуре эксплуатации, ползут под длительной нагрузкой и могут разрушаться самим продуктом, если клей не выбран под него. Они превосходны для лент, саше, материалов крышек и технических ламинатов и плохи для шва, который годы будет работать под нагрузкой при повышенной температуре. Когда покупателю говорят, что шов клеевой, полезный вопрос — под какие условия эксплуатации выбран клей.
Покупатели обычно спрашивают про прочность шва в первый день, тогда как важнее его поведение через недели под нагрузкой или после контакта с продуктом, и это определяется выбором клея, а не выбором фольги.
Что могут обжим и складывание без всякой химии?
Немало, при условии что шов должен только держать механически и ничего не обязано оставаться герметичным.
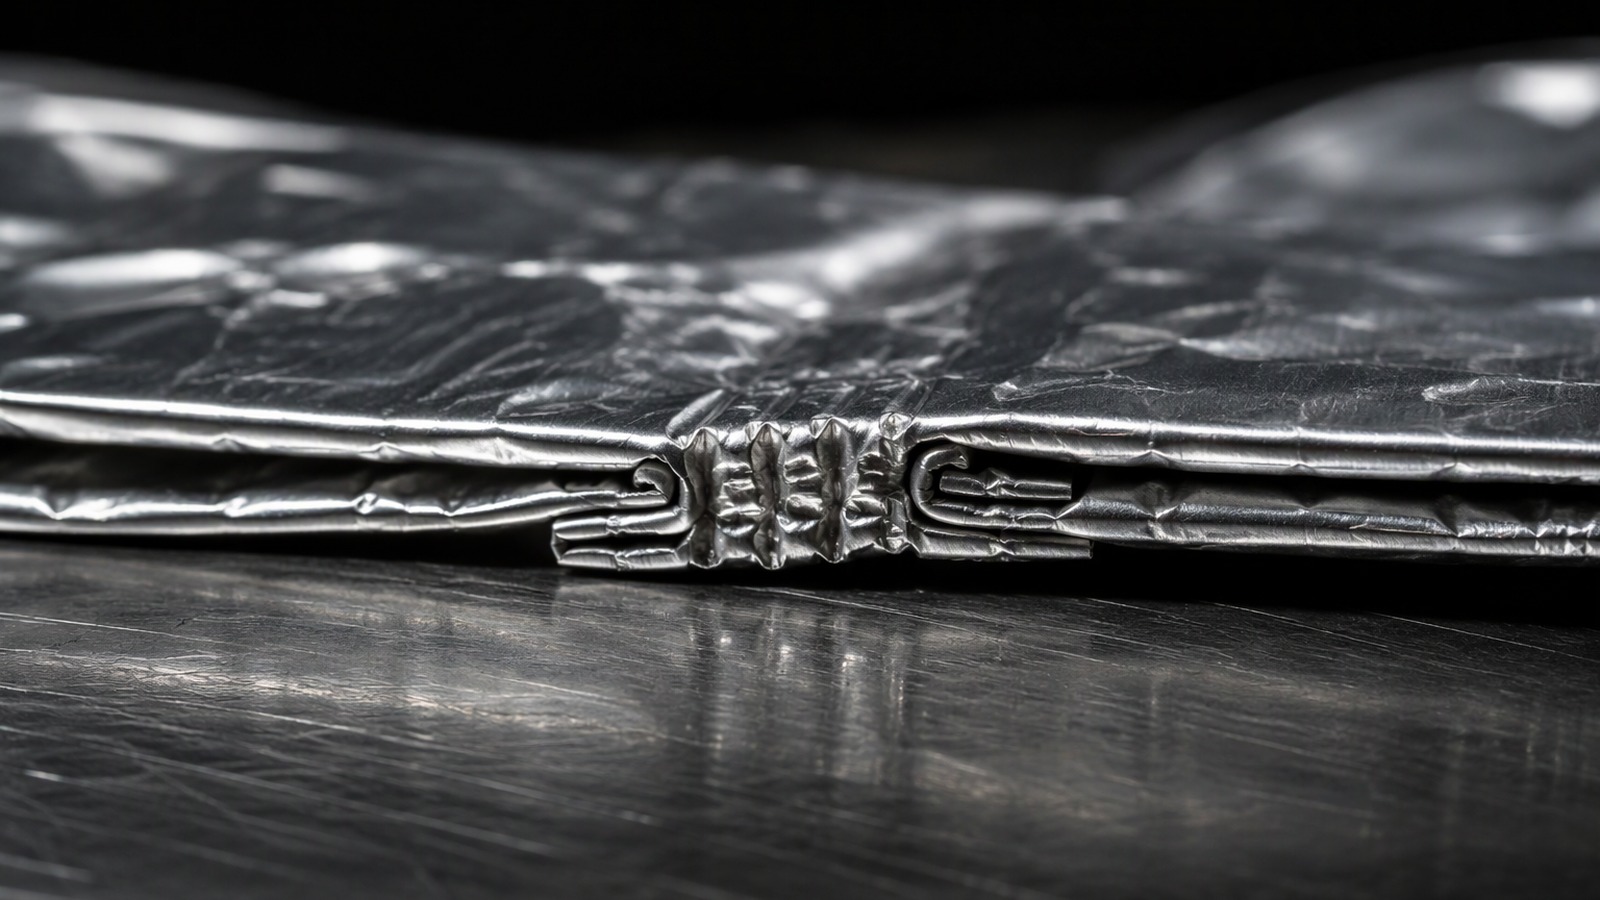
Складка использует пластичность металла: две кромки загибают друг на друга, сжимают и запирают трением. Обжим добавляет замыкающие насечки. Ни тому, ни другому не нужны нагрев, покрытие или клей.
Dive deeper
Определяющее свойство — пластичность, то есть состояние материала. Мягкое состояние O складывается и обжимается чисто, повторяет малый радиус без трещин и даёт самое плотное механическое замыкание. Полутвёрдые состояния, такие как H22 и H24, складываются, но сильнее пружинят, поэтому шов получается менее плотным. Твёрдое H18 сопротивляется складыванию: оно гнётся, но трескается на малом радиусе и запасает упругую энергию, достаточную, чтобы раскрыть простую складку.
Толщина задаёт геометрию. Очень лёгкая фольга примерно до 0,02 мм складывается легко, но материала для замыкания мало, поэтому механический шов требует нескольких слоёв или подложки. Тяжёлая фольга в диапазоне 0,1–0,2 мм ведёт себя как тонкий лист, и сложенный или обжатый шов там несёт реальную нагрузку — так соединяют ленту для рёбер теплообменников и борта тары. Американская ассоциация алюминиевой промышленности описывает более широкий промышленный контекст.
Честное ограничение — герметичность. Складка это извилистый путь, а не барьер. Она держит пыль и лёгкое обращение, но пар и жидкость найдут линию складки, а многократный изгиб раскроет её сильнее. Поэтому упаковка, которая должна держать влагу, использует складку для формы, а покрытие для закрытия, и поэтому механическая деталь довольствуется одной складкой.
Обжим заслуживает внимания на загнутых кромках: острая кромка концентрирует напряжения и становится началом разрыва при перевалке. Больший радиус складки снижает этот риск, но расходует больше материала у кромки. Такой шов проверяют сразу после обжима, потому что микротрещины начинаются именно у кромки.
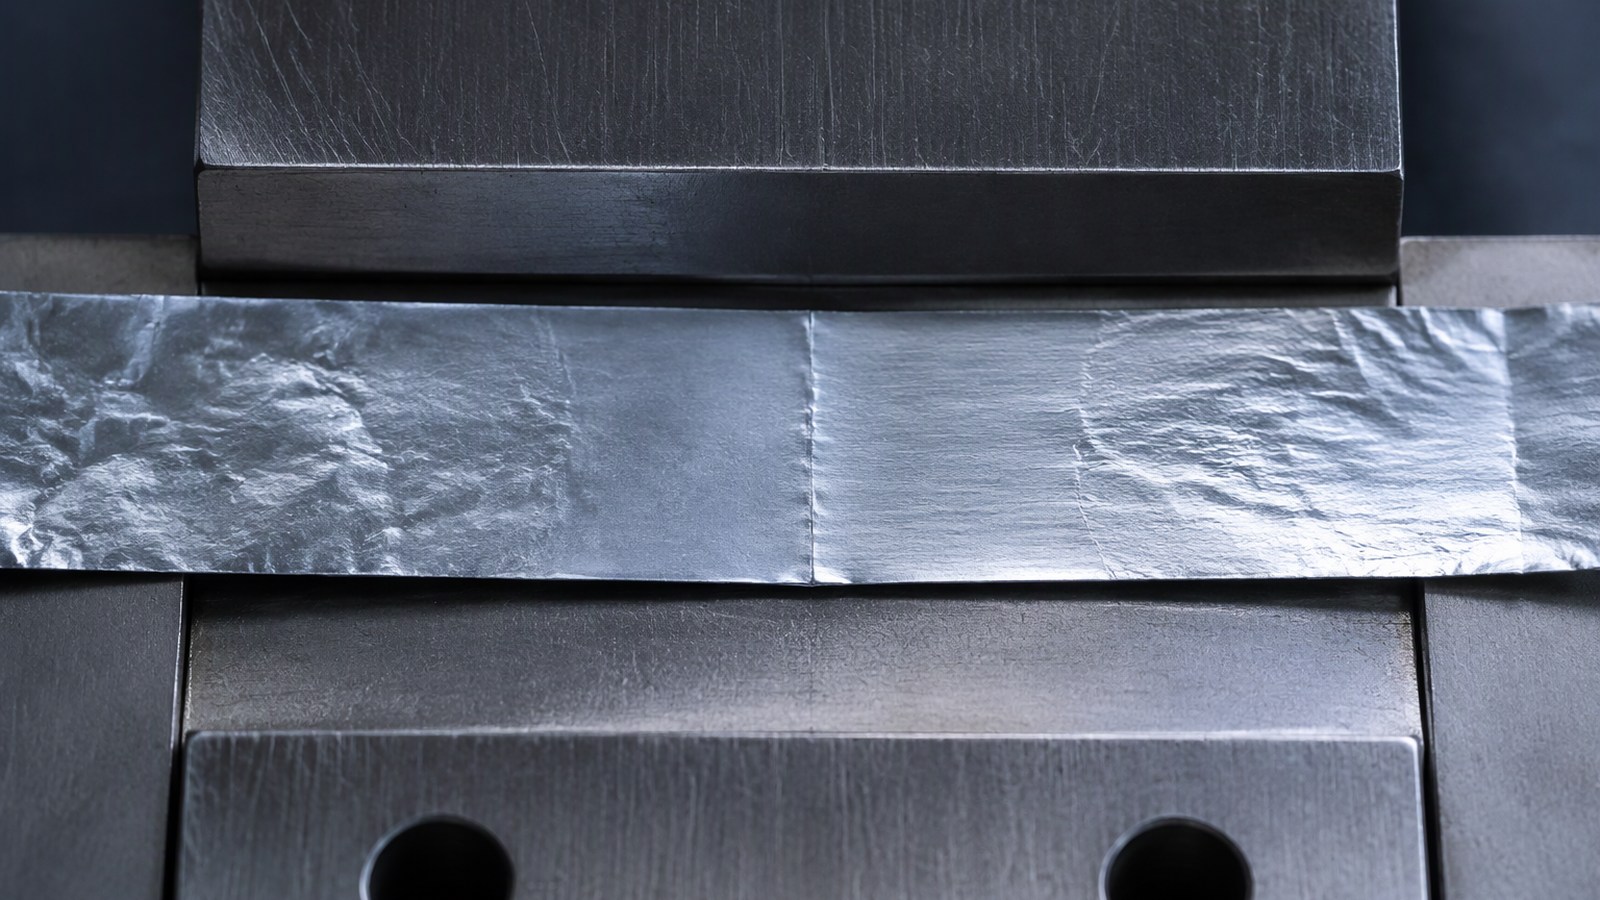
Когда имеют смысл сварка и ультразвуковые методы?
Они имеют смысл, когда шов должен быть металлическим и когда фольга достаточно толста, чтобы выдержать процесс.
Оба метода разрушают или смещают оксид, чтобы чистый металл соединился с чистым металлом: получается шов без полимера, способный держать нагрев и проводить ток.
Dive deeper
Сварка металла на фольге ограничена толщиной. Оксид нужно разрушить механически, давлением инструмента и относительным перемещением, после чего размягчённый металл уплотняется по границе. У очень лёгкой фольги слишком мало материала, чтобы поглотить это перемещение: она рвётся, морщинится или прогорает раньше, чем образуется полноценный шов. На практике приём относится к тяжёлому концу диапазона, где полоса ведёт себя как тонкий лист и инструмент может обработать границу, не разрушая её.
Ультразвук применяют двумя совершенно разными способами. На открытой фольге он работает по тому же принципу, что и сварка: вибрация счищает оксид, и металл уплотняется. На покрытой или ламинированной фольге он делает совсем другое — размягчает и сваривает полимерные слои, оставляя фольгу целой, и это шов покрытого типа под другим названием. Путать эти два случая дорого, потому что свойства швов не взаимозаменяемы.
Выбор сплава важен. Более мягкие и чистые марки, такие как 1050, 1060 и 1100, легко деформируются и подходят для этих процессов, тогда как более прочные сплавы сопротивляются местной деформации, нужной инструменту. Ассоциация производителей алюминиевой фольги даёт полезный ориентир по применению катаной фольги в таких технических ролях. Честный вопрос не в том, работает ли метод, а в том, должен ли шов быть уплотнением, проводником, креплением или всем сразу.
В любом случае качество сварного шва оценивают по виду в сечении и по испытанию в условиях применения, а не по цифре, названной поставщиком на словах. Шов, работающий на малом образце, может вести себя иначе по всей ширине.
Как состояние, толщина и назначение упаковки меняют ответ?
Состояние решает, будет ли металл складываться; толщина решает, можно ли его сварить; назначение решает, важно ли это вообще.
Барьерной упаковке нужен сплошной полимер в шве, поэтому доминирует покрытая термосварка. Механической детали нужны сохранение формы и несущая способность, поэтому доминируют складывание, обжим или сварка.
Dive deeper
Начните с назначения. Если шов должен держать влагу, кислород, аромат или давление, в нём нужна сплошная полимерная фаза, то есть термосвариваемое покрытие или клей. Если шов должен держать форму, нести нагрузку или просто удерживать две детали вместе, работу выполнит сам металл, и механический шов обойдётся дешевле. Большинство ошибок в спецификации возникает из попытки сделать механический шов барьером.
Затем посмотрите на толщину. Тонкий материал в диапазоне 0,006–0,03 мм — обычный упаковочный случай: он термосваривается через покрытие, склеивается и плохо сваривается. Средние толщины могут идти любым путём, и их часто определяет уже имеющаяся оснастка. Тяжёлые толщины примерно от 0,1 мм ведут себя как лист и свариваются — это область алюминиевой фольги 1100 толщиной 0,18 мм для формованных и технических деталей.
Состояние уточняет детали. Состояние O — безопасный выбор для складывания и обжима, H22 и H24 работоспособны, но более упруги, а H18 относится туда, где жёсткость важнее плотности шва. Когда для крышки или саше нужна тонкая покрытая лента, алюминиевая фольга 1235 толщиной 0,08 мм находится в середине диапазона, где обычно сходятся требования покрытия и переработки.
Поэтому диапазон толщины и состояние материала лучше задавать вместе: изменение одного параметра может сменить сам способ соединения и потребовать другой оснастки. Гибкость появляется от знания границ до заказа, а не после него. Практический выбор идёт от назначения к металлу, а не наоборот.
Почему шов — самое слабое место и как оценить его без лаборатории?
Потому что в шве материал перестаёт быть сплошным и там же собираются все мелкие ошибки процесса.
Шов концентрирует напряжения, прерывает барьер и зависит от условий в узкой полосе полотна. Его оценивают, заставляя эту полосу разрушаться намеренно, так, как она будет работать.
Dive deeper
Почему шов разрушается первым
Фольга однородна, шов — нет. В шве меняется толщина, покрытие может быть тоньше, металл может быть наклёпан, а геометрия создаёт кромку, где концентрируются напряжения. Поэтому упаковка проходит все проверки на плоском образце и всё равно течёт из угла шва.
Проектирование вокруг шва
Держите шов подальше от углов и складок, расширяйте его вместо утоньшения покрытия ради скорости и не заканчивайте шов там, где упаковку будут изгибать. Если складка нужна для формы, пусть герметизацию выполняет покрытая полоса, чтобы каждый элемент делал одно дело. Если сварной или обжатый шов несёт нагрузку, добавляйте материал в шве, а не полагайтесь на полное сечение фольги.
Что сообщить переработчику на этапе запроса
Укажите, что должен делать шов: держать барьер, нести нагрузку, проводить ток или просто оставаться закрытым. Укажите, какие стороны можно покрывать, а какие должны остаться открытыми. Укажите продукт и будет ли упаковка изгибаться, замораживаться или стерилизоваться. Укажите ширину шва и его положение.
Оценка шва на столе
Три проверки не требуют лаборатории. Первая — посмотреть: шов должен быть сплошным, равномерно соединённым, без каналов, морщин и матовых участков. Вторая — разорвать руками и отметить, где разрушение; разрыв внутри полимера это результат процесса, разрыв между покрытием и металлом — проблема закрепления, а чистое разделение означает, что шва не было. Затем сформируйте шов так, как будет формоваться упаковка.
Если шов не прошёл проверку, правильный вопрос — где он разрушился, потому что место разрушения указывает, что менять: покрытие, закрепление, геометрию шва или настройку инструмента. Именно поэтому простая ручная проверка полезна до любых других действий.
Шов — это процесс, а не свойство металла. Спросите, что держит связь, и проверяйте шов так, как его будут использовать.