¿Cómo se une la lámina de aluminio consigo misma?
Cuatro vías para unir lámina de aluminio consigo misma y cómo elegir la adecuada.
Un proveedor dice que la unión está sellada, la muestra parece continua y la línea se detiene igual, porque nadie sabe qué significa sellado en una lámina.
La respuesta directa: la lámina de aluminio desnuda no puede termosellarse consigo misma, porque la capa de óxido no se une. Toda unión práctica añade algo: un recubrimiento termosellable, un adhesivo, un pliegue o engaste, o energía suficiente para desplazar el óxido.
Eso explica por qué la misma lámina llega con cuatro soluciones de unión distintas y por qué la elección pertenece al proceso, no al metal.
¿Por qué la lámina de aluminio desnuda no puede termosellarse consigo misma?
Ponga dos tiras limpias en una prensa caliente y no ocurre nada útil: el metal no se moja a sí mismo.
El aluminio se oxida en cuanto queda expuesto y esa película fina de óxido no se ablanda a ninguna temperatura que use un transformador. El calor y la presión no fusionan dos películas de óxido.
Dive deeper
El aluminio es un metal reactivo. Una superficie recién creada por laminación, corte o refilado reacciona con el aire casi de inmediato y forma una película de óxido extremadamente fina, estable, dura y aislante. Esa película es todo el problema. No se ablanda a las temperaturas que alcanza una línea de envasado y no se fusiona con el óxido de una segunda tira, así que dos caras desnudas bajo presión siguen siendo dos caras con una película en medio.
La presión por sí sola no cambia nada útil. Una prensa puede aplastar las tiras, adelgazar los puntos altos y poner ambas películas en contacto íntimo, pero el contacto no es unión. Las tiras recuperan su forma, la película permanece y la unión se abre por la misma línea por la que se hizo. Quien lo intenta describe una unión que parece cerrada en la bobina y se abre al primer manejo. La entrada de Wikipedia sobre el papel de aluminio cubre el metal, aunque dice poco sobre cómo unirlo.
Por eso la palabra sellado exige una segunda pregunta. Una unión puede cerrarse al polvo y dejar pasar vapor; puede sujetar un pliegue y fallar al vacío. Una unión realmente barrera necesita una de tres cosas en la interfaz: un polímero que se una a otro polímero, un adhesivo que agarre el óxido, o energía suficiente para desplazarlo y que el metal toque metal.
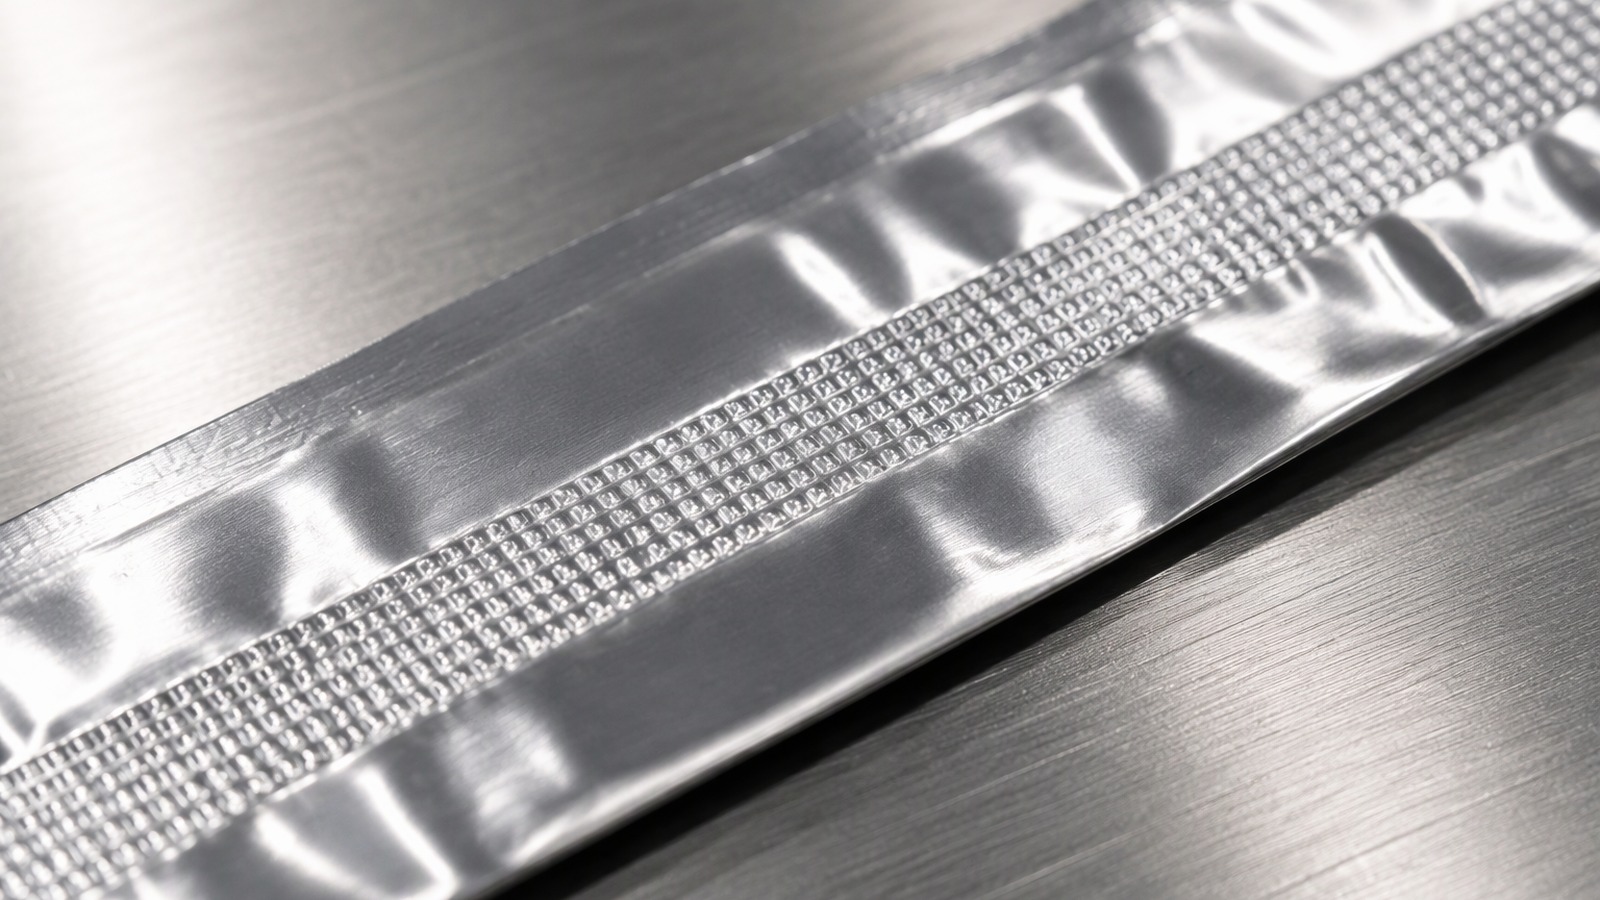
¿Qué cuatro vías pueden unir realmente la lámina consigo misma?
Cuatro vías cubren casi cualquier caso industrial y cada una responde al problema del óxido de forma distinta.
El termosellado con recubrimiento une recubrimiento con recubrimiento. El adhesivo agarra el óxido con un polímero curado. El plegado y el engaste enclavan el metal mecánicamente. La soldadura y los métodos ultrasónicos desplazan el óxido y unen el metal.
Dive deeper
La primera vía es la que más se usa en envasado. Una o ambas caras llevan una capa termosellable y la unión que se forma es polímero con polímero. La lámina aporta rigidez, barrera y transmisión de calor, pero no es el material que sella.
La segunda vía coloca un adhesivo entre las dos caras de lámina. El adhesivo moja el óxido, cura o seca y sujeta por adhesión en lugar de por fusión. Tolera superficies que el termosellado no admite y conviene a espesores delgados que se deformarían bajo una herramienta caliente.
La tercera vía es puramente mecánica. Doblar los dos bordes uno sobre otro, o engastarlos en una costura trabada, crea una unión sostenida por fricción y geometría. Nada tiene que fundirse y la unión resiste el calor como el propio metal, pero no es barrera salvo que algo más cierre el pliegue. La gama de lámina industrial y técnica es donde suelen especificarse estas uniones, porque la lámina para aletas y las piezas de apantallamiento se unen por razones mecánicas.
La cuarta vía une metal con metal. La soldadura y los métodos ultrasónicos rompen el óxido mecánicamente o lo desplazan con vibración y calor, de modo que el metal limpio toca metal limpio. Son las únicas vías que producen una unión metálica real. La asociación europea de la industria del aluminio publica material de contexto sobre cómo se usa el metal en estos sectores.
¿Qué exige el termosellado a través de un recubrimiento a la lámina?
Exige un recubrimiento que funda consigo mismo y una lámina capaz de soportarlo sin fallar.
El sellado es una soldadura de polímero. El recubrimiento debe ser continuo, uniforme y estar bien anclado, porque cualquier hueco se convierte en el punto donde la costura se abre.
Dive deeper
Piense en la unión como un conjunto de tres piezas: lámina, recubrimiento, recubrimiento. La lámina solo tiene que llevar calor a la interfaz y mantenerse plana mientras ocurre, así que el espesor y la planitud importan más que la aleación. Un espesor delgado se calienta rápido y sigue bien la herramienta, por eso la lámina ligera abunda en tapas y sobres. Un espesor grueso conserva su forma, lo que conviene a piezas conformadas con la costura sobre una pestaña.
La calidad del recubrimiento decide el resultado. La capa debe ser continua en todo el ancho de la unión, sin saltos en el borde y sin bandas finas donde la banda se estiró. También debe estar anclada lo bastante bien para que la unión falle dentro del polímero y no entre polímero y metal. Ese anclaje es un asunto de recubrimiento y imprimación, tratado en por qué se laquea la lámina antes de sellarla, y la misma lógica gobierna el lacre termosellable de un cierre con liner, donde un disco recubierto se presiona sobre la boca de un envase.
Un punto práctico provoca la mayoría de las disputas: qué cara está recubierta. Si se sella contra la cara recubierta, la unión es firme; si se sella recubierto contra desnudo, el resultado depende de cuánto agarre el lacre al óxido, un mecanismo distinto y menos tolerante. El material recubierto por las dos caras elimina la ambigüedad a cambio de rigidez y de riesgo de bloqueo en la bobina.
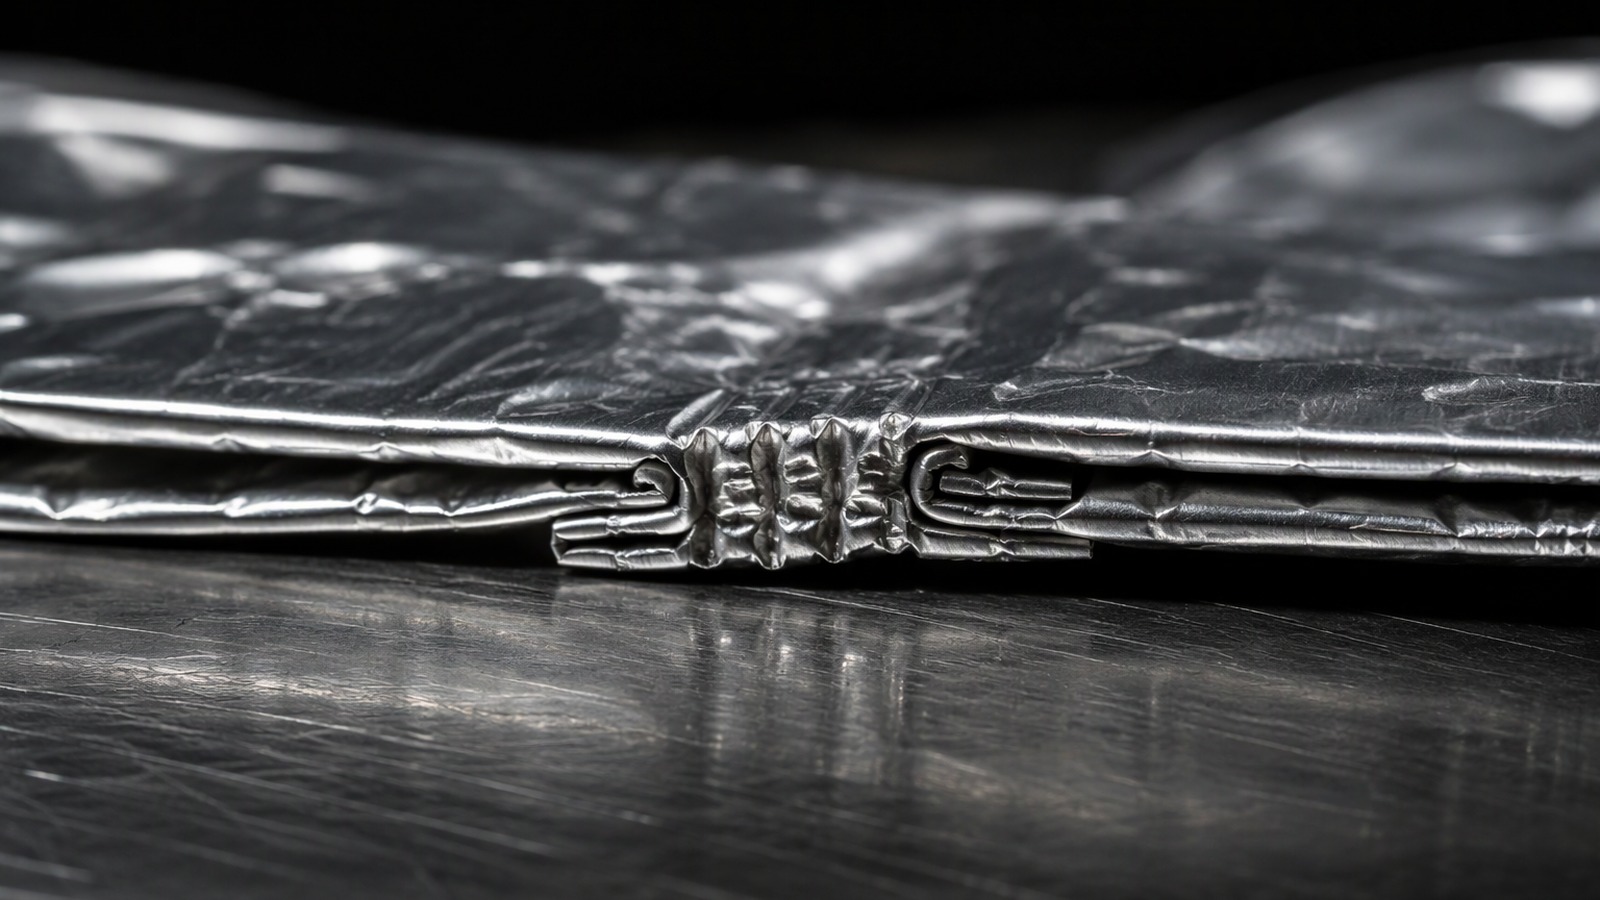
¿Cuándo es el encolado con adhesivo la vía mejor?
El adhesivo gana cuando el calor no conviene, el espesor es delgado o las caras no pueden llegar a una herramienta de sellado.
Un adhesivo moja el óxido y sujeta por anclaje químico y mecánico, así que no necesita metal desnudo. Cura a la velocidad de la línea y tolera geometrías conformadas.
Dive deeper
Las uniones adhesivas se dividen en dos familias que se comportan de forma distinta. Un adhesivo de sellado en frío se aplica en ambas caras, permanece pegajoso y une cuando las dos caras recubiertas se presionan, lo que conviene a líneas rápidas de sobres y de flow pack. Un adhesivo de laminación se aplica, se seca y se une en el nip, lo que conviene a estructuras lámina con lámina en las que la unión debe resistir además la tensión de transformación.
El trabajo de la lámina aquí es estar limpia, seca y constante. El aceite de laminación residual, las manchas de agua o los restos sueltos se interponen entre adhesivo y óxido y crean una zona débil que ningún gramaje corrige. La textura superficial ayuda, porque una cara ligeramente texturada da más agarre que una cara espejo, pero la textura no compensa la contaminación. El gramaje y la uniformidad los fija la instrucción del proveedor de adhesivo, no la del proveedor de lámina, así que esa parte del proceso es del transformador.
Los límites son térmicos y dependientes del tiempo. Las uniones adhesivas se reblandecen a temperaturas de servicio altas, fluyen bajo carga sostenida y pueden verse atacadas por el propio producto si el adhesivo no se eligió para él. Son excelentes para cintas, sobres, material de tapa y laminados técnicos, y una mala elección para una unión que trabajará bajo carga a temperatura elevada durante años. Cuando a un comprador le dicen que la unión es adhesiva, la pregunta útil es para qué condiciones de servicio se eligió el adhesivo.
¿Qué pueden hacer el engaste y el plegado sin ninguna química?
Bastante, siempre que la unión solo tenga que sujetar mecánicamente y nada deba quedar sellado.
Un pliegue aprovecha la ductilidad del metal: los dos bordes se doblan uno sobre otro, se prensan y quedan trabados por fricción. Un engaste añade dientes que se enclavan. Ninguno necesita calor, recubrimiento ni adhesivo.
Dive deeper
La propiedad que manda es la ductilidad, es decir, el temple. El temple O blando pliega y engasta con limpieza, sigue un radio cerrado sin agrietarse y produce el bloqueo mecánico más íntimo. Los temples semiduros como H22 y H24 pliegan pero recuperan más, así que la unión queda menos íntima. El temple H18 duro se resiste: se dobla, pero se agrieta en un radio cerrado y almacena energía elástica suficiente para abrir un pliegue simple.
El espesor fija la geometría. La lámina muy ligera por debajo de unos 0.02 mm pliega con facilidad pero tiene poco material que trabar, así que una unión mecánica necesita varias capas o un sustrato de apoyo. La lámina gruesa en la banda de 0.1 mm a 0.2 mm se comporta como chapa fina, y una unión plegada o engastada ahí puede llevar carga real, por eso la lámina para aletas de intercambiadores y los bordes de envases se unen así. La asociación estadounidense de la industria del aluminio cubre el contexto industrial más amplio.
La limitación honesta es el sellado. Un pliegue es un camino tortuoso, no una barrera. Resiste el polvo y la manipulación ligera, pero el vapor y los líquidos encontrarán la línea del pliegue, y la flexión repetida la abre más. Por eso un envase que debe retener humedad usa pliegue para la forma y recubrimiento para el cierre, y por eso una pieza mecánica se conforma con el pliegue solo.
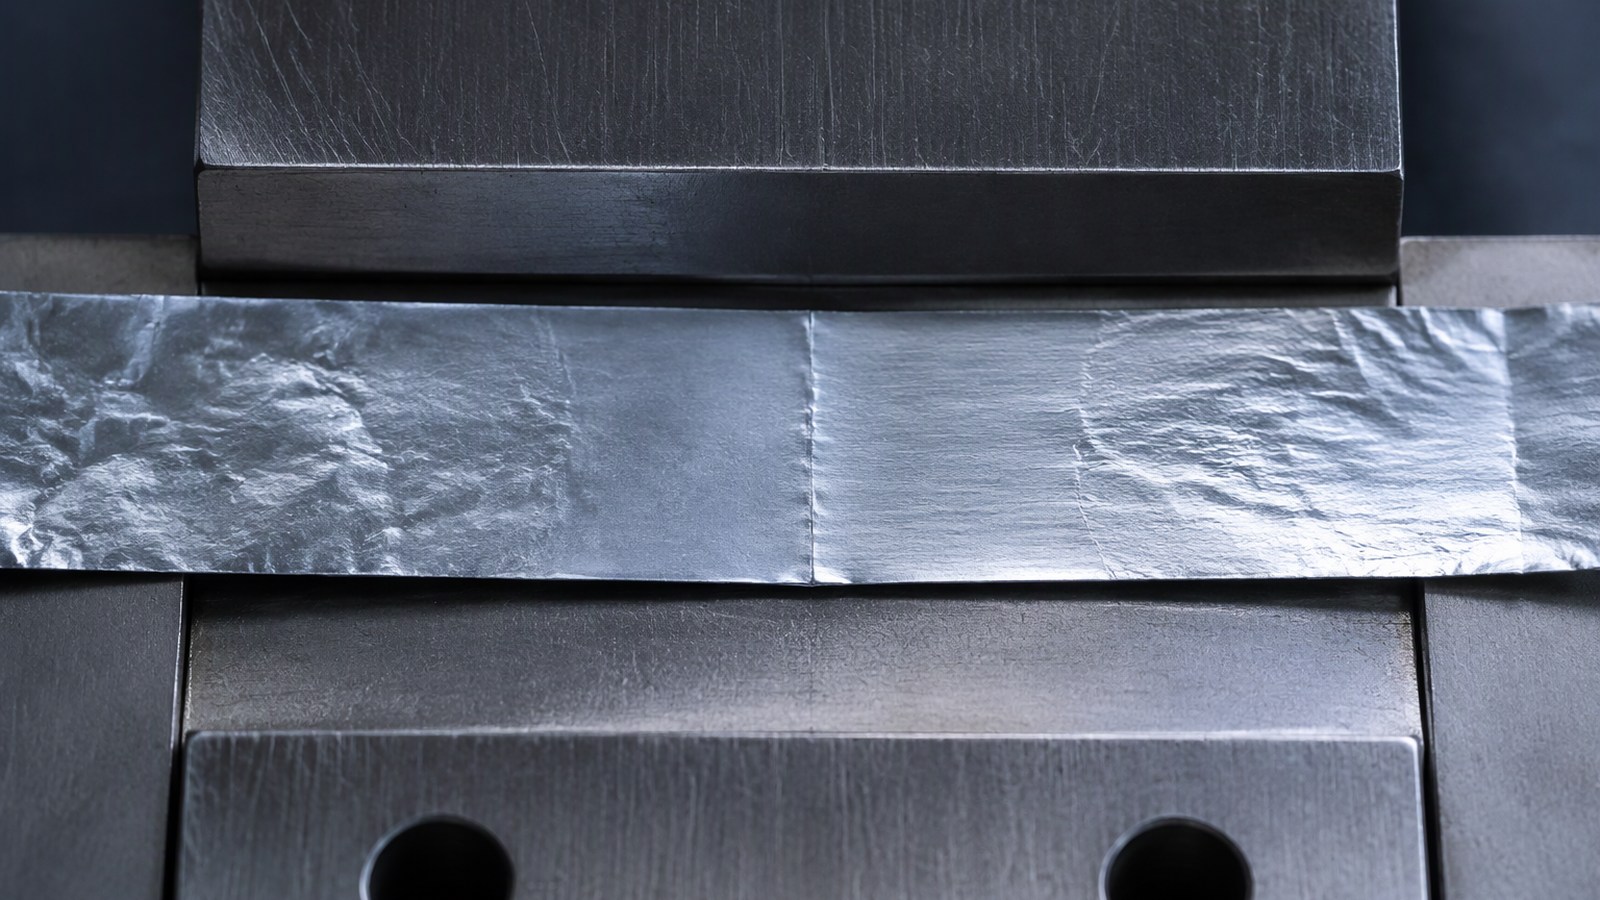
¿Cuándo tienen sentido la soldadura y los métodos ultrasónicos?
Tienen sentido cuando la unión debe ser metal y cuando la lámina es lo bastante gruesa para soportar el proceso.
Ambos métodos rompen o desplazan el óxido para que el metal limpio se una con metal limpio, lo que da una unión sin polímero, capaz de tomar calor y conducir corriente.
Dive deeper
La soldadura de metal en lámina es un proceso limitado por el espesor. El óxido debe romperse mecánicamente, con la presión de la herramienta y el movimiento relativo, y el metal ablandado se consolida después en la interfaz. La lámina muy ligera tiene demasiado poco material para absorber ese movimiento: se rompe, se arruga o se perfora antes de que se forme una unión sana. En la práctica la técnica pertenece al extremo grueso de la gama, donde la tira se comporta como chapa fina y la herramienta puede trabajar la interfaz sin destruirla.
Los métodos ultrasónicos se emplean de dos maneras muy distintas. Sobre lámina desnuda funcionan con el mismo principio que la soldadura: la vibración barre el óxido y el metal se consolida. Sobre lámina recubierta o laminada hacen algo completamente distinto, reblandecen y sueldan las capas de polímero mientras la lámina queda intacta, lo que es una unión de la vía recubierta con otro nombre. Confundir ambas cosas es frecuente y caro, porque las propiedades no son intercambiables.
La aleación importa. Las calidades más blandas y puras, como 1050, 1060 y 1100, se deforman con facilidad y convienen a estos procesos, mientras que las aleaciones más resistentes se oponen a la deformación local que la herramienta necesita. La asociación de fabricantes de lámina de aluminio sirve de orientación sobre dónde se emplea la lámina laminada en estas funciones técnicas. La pregunta honesta no es si un método funciona, sino si la unión debe ser cierre, conductor, sujeción o las tres cosas.
¿Cómo cambian la respuesta el temple, el espesor y el uso del envase?
El temple decide si el metal plegará; el espesor decide si soldará; el uso decide si algo de eso importa.
Un envase barrera necesita polímero continuo en la unión, así que domina la vía termosellable recubierta. Una pieza mecánica necesita conservar forma y soportar carga, así que dominan el plegado, el engaste o la soldadura.
Dive deeper
Empiece por el uso. Si la unión debe retener humedad, oxígeno, aroma o presión, tiene que contener una fase polimérica continua, lo que significa un recubrimiento termosellable o un adhesivo. Si la unión debe mantener una forma, llevar una carga o simplemente mantener dos piezas juntas, el propio metal puede hacer el trabajo y una unión mecánica sale más barata. La mayoría de los errores de especificación vienen de pedir a una unión mecánica que sea barrera.
Después mire el espesor. El material delgado en la banda de 0.006 mm a 0.03 mm es el caso normal de envasado: termosella a través de un recubrimiento, une con adhesivo y es difícil de soldar. Los espesores medios pueden ir por cualquiera de las dos vías y a menudo los decide la herramienta que ya está en planta. Los espesores gruesos desde unos 0.1 mm se comportan como chapa y pueden soldarse, que es el terreno de la lámina de aluminio 1100 de 0.18 mm para piezas conformadas y técnicas.
El temple ajusta después el detalle. El temple O es la opción segura para plegar y engastar, H22 y H24 son viables pero más elásticos, y H18 pertenece a donde la rigidez importa más que la intimidad de la unión. Cuando se busca una banda delgada recubierta para una estructura de tapa o sobre, la lámina de aluminio 1235 de 0.08 mm se sitúa en el centro de la gama donde suelen encontrarse los requisitos de recubrimiento y de manejo.
¿Por qué la unión es la línea más débil y cómo se juzga sin laboratorio?
Porque en la unión el material deja de ser continuo y donde se acumula cada pequeño error de proceso.
Una unión concentra tensión, interrumpe la barrera y depende de las condiciones en una banda estrecha de la banda. Se juzga haciendo fallar esa banda a propósito, tal como se usará.
Dive deeper
Por qué falla primero la costura
La lámina es homogénea; una unión no. En la costura cambia el espesor, el recubrimiento puede ser más fino, el metal puede estar endurecido por deformación y la geometría crea un borde donde se concentra la tensión. Por eso un envase puede pasar todas las comprobaciones sobre muestra plana y aun así fugarse por la esquina de un sellado.
Diseñar alrededor de la costura
Mantenga la unión lejos de esquinas y pliegues, ensanchela en lugar de adelgazar el recubrimiento para ganar velocidad, y evite terminar una costura donde el envase se flexionará. Cuando el pliegue se usa para la forma, deje que una banda recubierta haga el sellado y que cada elemento cumpla una función. Cuando una unión soldada o engastada lleva carga, añada material en la unión en lugar de confiar en la sección completa de la lámina.
Qué decir a un transformador en la consulta
Diga qué debe hacer la unión: retener una barrera, llevar una carga, conducir o simplemente quedar cerrada. Diga qué caras pueden ir recubiertas y cuáles deben quedar desnudas. Diga el producto y si el envase se flexionará, se congelará o se esterilizará. Diga el ancho de la unión y dónde se sitúa.
Juzgar una unión en el banco
Tres comprobaciones no necesitan laboratorio. Primero, mire: una costura debe ser continua, estar unida de forma uniforme y no tener canales, arrugas ni zonas mates. Segundo, sepárela a mano y anote dónde falla; el fallo dentro del polímero es un resultado de proceso, el fallo entre recubrimiento y metal es un problema de anclaje, y una separación limpia significa que no hubo unión. Después conforme la unión como se conformará el envase.
Una unión es un proceso, no una propiedad del metal. Pregunte qué sostiene el vínculo y pruebe la costura tal como se usará.