Как задать спецификацию фольги PTP: толщина, лак и испытания
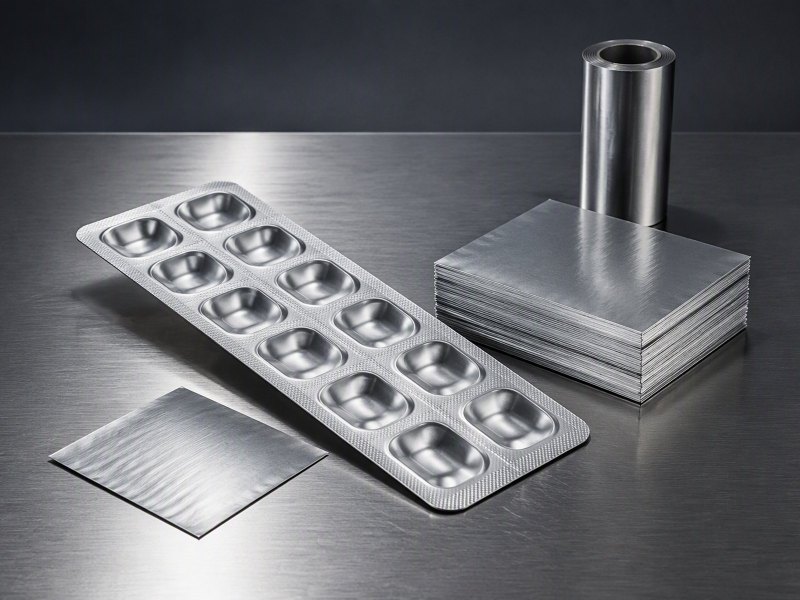
Практический чек-лист спецификации фольги PTP: параметры, от которых зависит работа блистерной линии без отбраковки.
Практический чек-лист спецификации фольги PTP: параметры, от которых зависит работа блистерной линии без отбраковки.
Фармацевтическая блистерная фольга не прощает приблизительности: отклонение толщины на два микрона или разброс веса лака может остановить линию упаковки. Вот чек-лист, по которому мы разбираем каждый запрос.
Какой сплав и состояние следует указать?
Почти вся фольга PTP — это 8011 или 8021 в нагартованном состоянии, поэтому первое решение: какой из двух сплавов подходит под формовку и барьер.
Фольга PTP почти всегда 8011 или 8021 в нагартованном состоянии. Мягкое состояние не подходит: фольга должна оставаться плоской и продавливаться равномерно.
Dive deeper
Сплав и состояние сопровождают фольгу на всех последующих этапах. И 8011, и 8021 поставляются в прокатанных состояниях, и выбранное состояние определяет поведение покрывной фольги на вашей линии. H16 и H18 — обычные нагартованные состояния для покрывной фольги, тогда как H22 и H24 встречаются в более мягких продуктах, например в формовочной фольге и некоторых ламинатах. Если переработчик просит нагартованную фольгу без обозначения, запросите точное обозначение до расчёта цены: H16 и H18 ведут себя в формовочном инструменте по-разному.
Почему вообще появляется 8021, если 8011 уже стандарт? В 8021 несколько иной баланс железа и кремния, который обычно даёт лучшее сочетание прочности и барьера после формовки или изгиба. Там, где ячейка глубокая, линия быстрая или упаковку много перемещают, эта разница может значить больше, чем небольшая разница в цене. На неглубокой и медленной упаковке 8011 обычно делает всё необходимое.
Помогают две проверки. Первая — зафиксировать обозначение состояния письменно, а не принимать слова «жёсткая» или «мягкая». Вторая — понять, как ваш инструмент реагирует на направление прокатки. Общие сведения есть в статье об алюминиевой фольге, а отраслевой обзор European Aluminium полезен при сравнении поставщиков.
И ещё одно: если вы запускаете новую упаковку впервые, начните с одного сплава и одного состояния и фиксируйте остальную спецификацию вокруг них. Одновременное изменение сплава, состояния и толщины сильно затрудняет поиск причины проблемы на линии, а один изменяемый фактор за раз делает каждый шаг измеримым.
Какую толщину следует указать?
Толщину чаще всего называют приблизительно, а она определяет и барьер, и то, как упаковка вскрывается.
Типовой диапазон — от 0,02 до 0,025 мм с более жёсткими допусками, чем у фольги общего назначения. Толщина влияет не только на барьер: от неё зависит равномерность вскрытия и сохранение формы ячейки.
Dive deeper
Считайте толщину тремя числами, а не одним: номинал, допуск и диапазон, который вы действительно примете. Номинальные 0,02 мм с широким допуском могут уйти достаточно далеко, чтобы изменить характер продавливания, поэтому допуск важен не меньше номинала. Запрашивайте поле допуска в тех же единицах, что и номинал. Фольга общего назначения часто поставляется с более свободным допуском, чем фольга для блистерной линии.
Толщина связана также с шириной и гильзой. Спецификация, где указано 0,020 мм, но нет допуска, ширины или диаметра гильзы, ещё не готова к заказу. Ширина блистерной фольги обычно лежит в диапазоне от 100 до 1500 мм, а гильза — 76 мм или 152 мм. Эти две цифры решают, встанет ли рулон на вашу машину без переходника. Практику измерений описывают метрологические источники, например ресурсы по метрологии NIST.
И последнее: толщина не заменяет утверждения о барьере. Барьер зависит от сплава, толщины и состояния поверхности вместе, поэтому более толстая фольга сама по себе не решит проблему влаги, если неверно подобран лак или формовка. Сравните варианты на странице фольга в рулоне, прежде чем фиксировать толщину.
Фиксируйте допуск в заказе, а не только в переписке: расхождение документов усложняет приёмку. Если ширина заказывается впервые, возьмите короткий пробный рулон с нужной шириной и гильзой до обязательства по полным рулонам — так раньше видно, нужна ли правка на вашей машине.
Какую систему термолака следует указать?
Лак — это слой, который соединяет покрывную фольгу с плёнкой, поэтому его указывают вместе с плёнкой.
Систему лака подбирают под плёнку: PVC (наиболее распространённый), PVDC (лучший барьер по влаге) или PP / COC (более высокая температура или химическая стойкость). Вес лака задаётся в г/м² и подбирается под температуру, давление и время сварки.
Dive deeper
Подбирайте лак под плёнку и под упаковку, а не под этикетку на бочке. Плёнка PVC — самый частый партнёр для покрывной фольги PTP, PVDC выбирают там, где важнее всего защита от влаги, а PP или COC появляются, когда упаковка должна выдерживать более высокую температуру или агрессивное содержимое. Лак наносится на одну сторону; вторая остаётся открытой, чтобы её можно было запечатать или оставить чистой. Укажите, какая сторона покрыта: рулон, намотанный не той стороной, испортит всю наладку.
Вес лака в граммах на квадратный метр — это число, которое связывает покрытие с вашим окном сварки. При малом количестве покрытия шов может не держать на нижней границе температуры, при большом — возможны слипание рулона или перенос на инструмент. Вес задаётся на линии нанесения, поэтому у него есть допуск, и этот допуск должен стоять в спецификации рядом с номиналом. Если переработчик не может назвать допуск, считайте вес ориентировочным.
Запросите образец с покрытием, сваренный с той плёнкой, которую вы реально используете, и проверьте его на обоих границах вашего окна. Варианты гладкого и лакированного исполнения показаны в разделе фармацевтической фольги.
Укажите в спецификации, какая сторона покрыта и какая будет печататься, если печать предусмотрена: путаница между сторонами обычно вскрывается на первом запуске. Полезно также знать, как измеряют вес покрытия — по взвешенной пробе или непрерывно на линии, потому что от метода зависит небольшое расхождение цифр у разных поставщиков. При смене плёнки окно подбирают заново.
Какие испытания и документацию следует запросить?
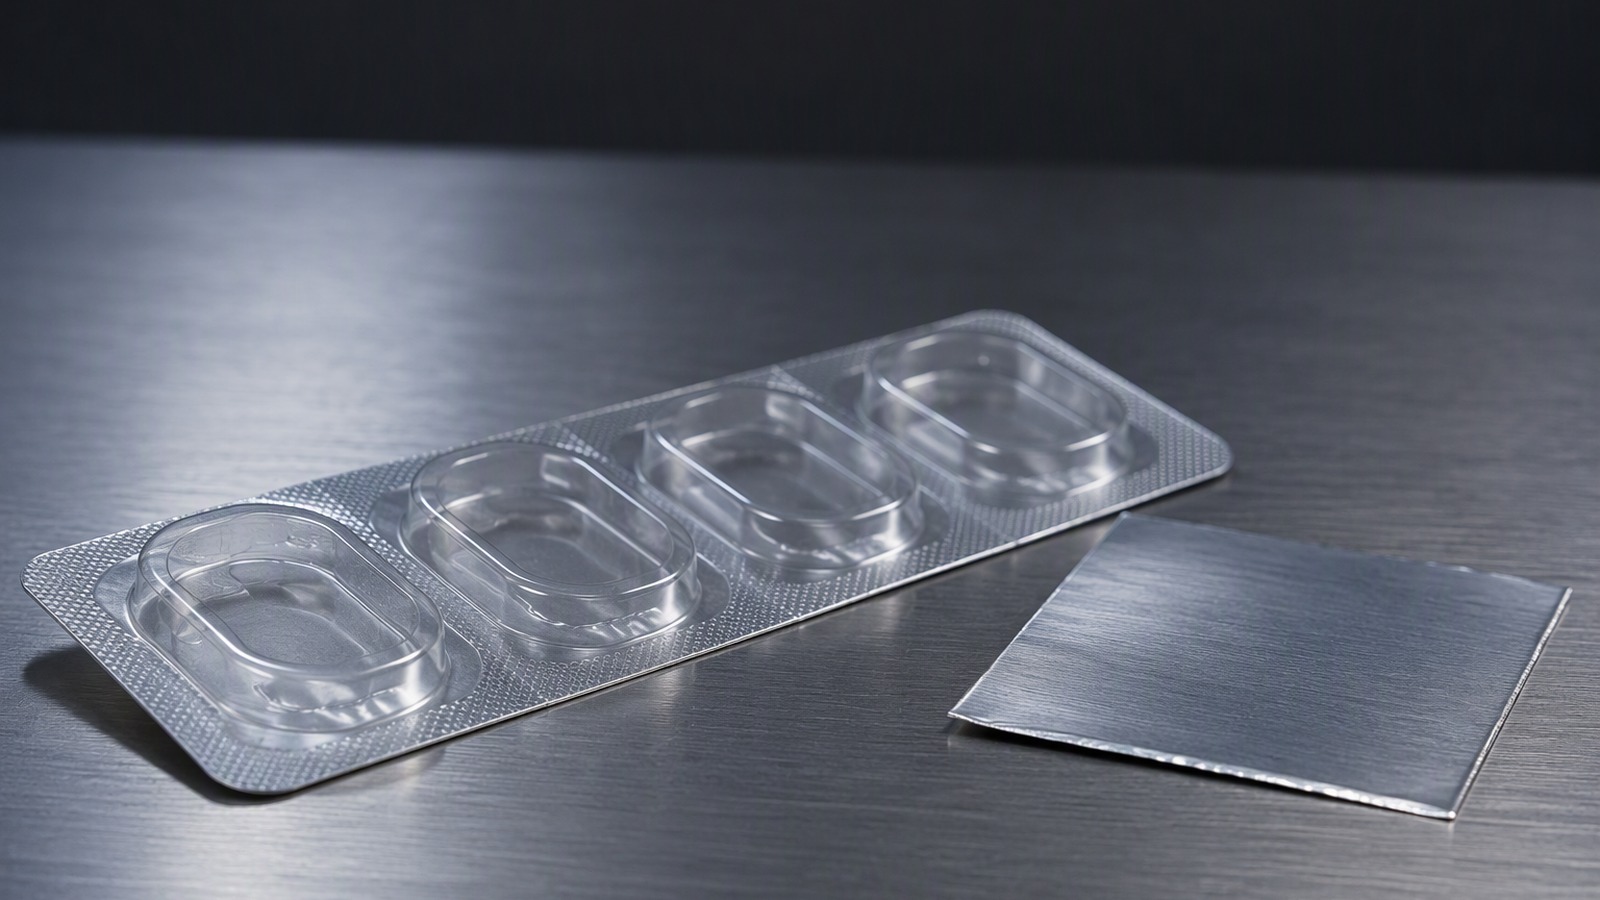
Испытания превращают спецификацию в доказательство, поэтому согласуйте содержание протокола до заказа.
Запрашивайте протоколы по партиям: толщина, проколы, чистота поверхности, прочность на разрыв, удлинение и вес лака. Для регулируемых рынков состав документов следует подтвердить до размещения заказа.
Dive deeper
Партийный протокол полезен только тогда, когда он привязан к полученному рулону. Просите, чтобы в протоколе были номер партии или плавки, сплав, состояние, номинальная толщина, ширина, гильза и вес покрытия. Если ваш рынок ожидает пакет документов, согласуйте его точный состав письменно до производства: некоторые документы готовятся дольше, чем сама фольга.
Никогда не принимайте значение испытания без условий, при которых оно получено. Результаты по прочности и удлинению зависят от направления испытания относительно направления прокатки, а проверка проколов — от источника света и применённой методики. Когда клиент просит одну конкретную цифру, честный ответ состоит в том, что значение зависит от метода. Методики для лёгких металлов описаны в комитет B07 ASTM по лёгким металлам и сплавам.
Документация связана также с прослеживаемостью покрытия и упаковки. Спросите, сколько хранятся протоколы и совпадает ли ссылка на партию с той, что указана в протоколе для упакованных рулонов. Покупатели, которые сами проводят проверки, захотят такой согласованности, и договориться о ней на этапе запроса проще, чем после поставки. О том, что обычно входит в эти документы, рассказано на странице документы соответствия для пищевой алюминиевой фольги.
Спросите также, откуда берут пробы для испытаний: с начала, середины или конца рулона, поскольку место отбора объясняет небольшие расхождения между партиями. Держите на складе контрольный образец от каждой партии рядом с протоколом: это самый быстрый способ снять сомнения при разборе.
Как следует задать упаковку?
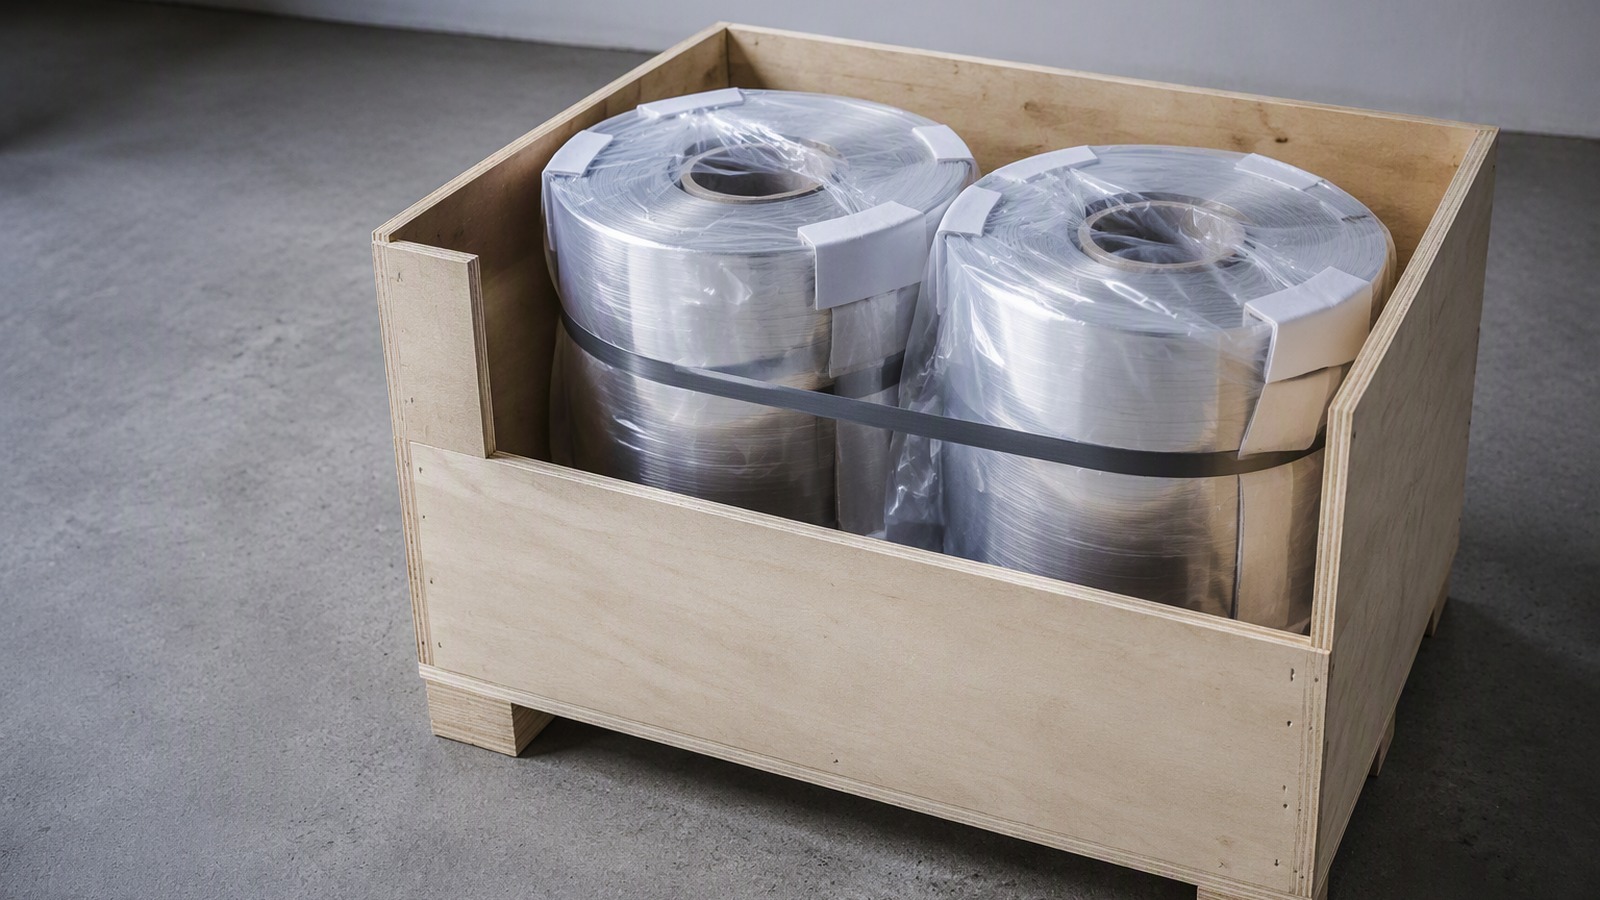
Упаковка — часть спецификации, потому что лак начинает реагировать с влагой сразу после контакта с воздухом.
Лак чувствителен к влаге: рулоны должны отгружаться в барьерных пакетах внутри деревянных ящиков и использоваться в пределах заявленного срока.
Dive deeper
Влагопоглощение идёт медленно и незаметно, поэтому его часто обнаруживают лишь тогда, когда после влажных выходных начинают отказывать швы. Барьерные пакеты, осушитель по договорённости и закрытые деревянные ящики замедляют процесс, а частично использованный рулон на открытой стойке ускоряет его. Спросите, какой срок хранения заявляет поставщик и при каких условиях, и проверьте, может ли ваш склад их обеспечить. Если рулон будет храниться месяцами, скажите об этом на этапе запроса. Влага действует медленно и незаметно, а предотвратить её на этапе упаковки дешевле всего.
Важна и обработка. Рулоны следует поднимать подходящей оправкой или стропой, которая не сминает наружные витки, и хранить на стойке, не дающей им лежать на полу. Повреждение наружных витков создаёт край, который может зацепиться в разматывателе и порваться. Если рулон используется в несколько смен, договоритесь, как будет закрыт остаток. Такие детали стоят одной строки в заказе.
Производим фольгу PTP из сплавов 8011 и 8021, гладкую или с лаком, от 1 т на размер. Подробности на страница фармацевтической фольги, или смотрите раздел упаковочной и контейнерной фольги.
Отразите в документах порядок вскрытия и повторного закрытия рулона, если в барьерной упаковке есть осушитель: без повторной герметизации смысл упаковки теряется. Если рулоны расходятся по нескольким цехам, оставляйте номер партии на наружном слое, чтобы проследить проблему до попадания фольги на линию.
Что означает окно сварки для покрывной фольги?
Окно сварки — это диапазон температуры, давления и времени, в котором ваша упаковка сваривается надёжно.
Запросите окно письменно, затем проверьте обе границы на своей линии. Широкое окно допускает обычные производственные колебания, узкое отказывает при первом же уходе зоны нагрева или изменении скорости.
Dive deeper
Окно сварки — не одна рекомендуемая настройка. Это область, ограниченная самой низкой температурой, которая ещё даёт шов, достаточно прочный для перевозки, и самой высокой, при которой упаковку ещё можно открыть руками, не разорвав плёнку. Давление и время сдвигают эти границы, поэтому окно — скорее трёхмерная область, чем диапазон температур. Если переработчик называет одну температуру, запросите границы и то, как они были найдены.
После испытания окно сдвигают многие факторы. Толщина и состав плёнки, вес лака, износ инструмента, влажность воздуха в цехе упаковки и скорость линии влияют на результат. Окно, измеренное на одном заводе, не переносится без изменений на другой. При сварке нагретым инструментом состояние его поверхности важно не меньше уставки: изношенный или загрязнённый инструмент передаёт тепло неравномерно по полотну.
Практический шаг — определить окно, а затем работать по его середине, чтобы обычный дрейф оставался внутри. Зафиксируйте границы в спецификации и пересматривайте их при каждой смене плёнки или лака. Упаковка, которая сваривается на границе окна, проходит проверку при запуске и отказывает позже.
Не предполагайте, что окно плёнки и окно фольги совпадают: каждый поставщик плёнки измеряет на своей машине. Для проверки начните с трёх точек — нижняя температура, середина и верхняя — и повторите замеры после изменения зоны нагрева или скорости линии. Записанные результаты дают окно именно вашего цеха вместо одной цифры от поставщика. Окно обновляют при каждом изменении.
Чем формовочная фольга отличается от покрывной в одной упаковке?
В блистерной упаковке есть покрывной слой и ячейка, и каждая сторона задаётся под противоположную задачу.
Покрывная фольга — это слой продавливания: тонкая, жёсткая и обычно с лаком. Формовочная фольга или плёнка создаёт ячейку: мягче, толще и формуется инструментом, поэтому должна тянуться без трещин и чрезмерного утонения.
Dive deeper
Покрывная фольга выполняет три задачи сразу: закрывает упаковку, удерживает продукт и открывается по требованию. Поэтому её поставляют тонкой, в нагартованном состоянии и с лаком на стороне сварки. У формовочной стороны требования противоположные. Она должна заполнять ячейку и сохранять стенку достаточно толстой, чтобы защитить продукт после вытяжки. Мягкие состояния, такие как O, H22 и H24, здесь типичны, а толщина обычно больше, чем у покрывной фольги.
Поскольку обе стороны формуются и свариваются вместе, их нельзя задавать по отдельности. Слишком глубокая ячейка для имеющегося формовочного материала утоньшится в углах, а слишком тонкая покрывная фольга может отказать при продавливании. Лак сварки тоже должен подходить к материалу, с которым контактирует, поэтому формовочный материал нужно назвать в запросе. Задайте ячейку и покрывной слой как одну систему, и большинство вопросов совместимости решатся сами.
Ещё одно различие — направление контроля качества. Формовочный материал проверяют на распределение толщины после формовки и на проколы, а покрывную фольгу — на плоскостность, вес покрытия и характер продавливания. Обе группы проверок относятся к одной спецификации, потому что упаковка работает только при балансе покрывного слоя и ячейки.
Полезно развести ответственность за контроль между сторонами прямо в договоре: кто проверяет формовочный материал, кто покрывную фольгу и какой протокол запрашивается у каждой стороны. При смене материала ячейки пересматривайте и покрывной слой: совместимость лака с новым материалом не гарантирована, даже если сплав остался прежним.
Что нужно отправить вместе с запросом цены на блистерную фольгу?
Полный запрос получает твёрдый ответ с первого раза, неполный — список вопросов.
Отправьте сплав, состояние, толщину с допуском, ширину, гильзу, тип и вес лака, отделку, количество, упаковку, порт назначения и плёнку, с которой будете сваривать.
Dive deeper
Механические параметры перечисляются быстро. Сплав и состояние, номинальная толщина с полем допуска, ширина и диаметр гильзы, количество на размер. Ширина блистерной фольги обычно составляет от 100 до 1500 мм, а гильза — 76 мм или 152 мм. Количество указывают на размер, при обычном минимуме 1 т на размер. Если ваш разматыватель нестандартный, скажите об этом.
Затем функциональные параметры, которые и решают, будет ли фольга работать. Назовите плёнку, с которой будете сваривать, и ожидаемый тип лака, вес покрытия и его допуск, а также нужно ли сохранить одну сторону пригодной для печати. Укажите температуру, давление и время сварки, если они уже заданы, или скажите, что они ещё открыты. Если упаковка печатается или ламинируется, опишите этот процесс: печать может изменить поведение лака.
Завершите коммерческой частью: ожидаемая упаковка, порт назначения из Циндао, Тяньцзиня или Шанхая и документы, которые нужны с поставкой. Образцы и короткие пробные рулоны обычно обсуждают уже при наличии спецификации. Когда всё это приходит в одном сообщении, выполнимость и цену обычно подтверждают одним ответом.
Добавьте любые технические сведения об упаковке: размеры ячейки, тип продукта и ожидаемые условия хранения. Они не меняют основную спецификацию, но помогают заранее указать, если какой-то параметр стоит пересмотреть до производства.
Задайте сплав, состояние, толщину, лак и упаковку как одну систему, согласуйте окно сварки — и линия будет работать предсказуемо.