لماذا تتمزق رقائق الألمنيوم في آلة التعبئة؟
معظم التمزقات في خط التشكيل والتعبئة واللحام أو في خط تغطية العلب تبدأ في مسار الشريط لا في الرقائق. يقرأ هذا الدليل التمزق والوصلة والثنية والحرارة، ويبيّن ما ينبغي تسجيله.
لماذا تتمزق رقائق الألمنيوم في آلة التعبئة؟
يسير الخط، ثم يرتفع شريط رقيق من الرقائق، وينشق عند ثنية، وتتوقف الآلة. وكانت البكرة سليمة حين خرجت من المخزن.
معظم التمزقات تبدأ في مسار الشريط لا في الرقائق. أسطوانة غير مستوية، أو بكرة حرة تسحب، أو كتف تشكيل عليه نتوء، أو وصلة لم تُصنع مستوية، ستجد أضعف نقطة في أي شريط، وتغيير الرقائق لا يزيل السبب.
الأسئلة الثمانية التالية تفصل ما تفعله الرقائق عمّا تفعله الآلة، وتنتهي بما ينبغي أن يسجله المشتري.
أين يبدأ التمزق: عند الحافة أم في منتصف الشريط؟
موضع التمزق هو الدليل الأول، وهو يفصل بين عائلتين من الأسباب.
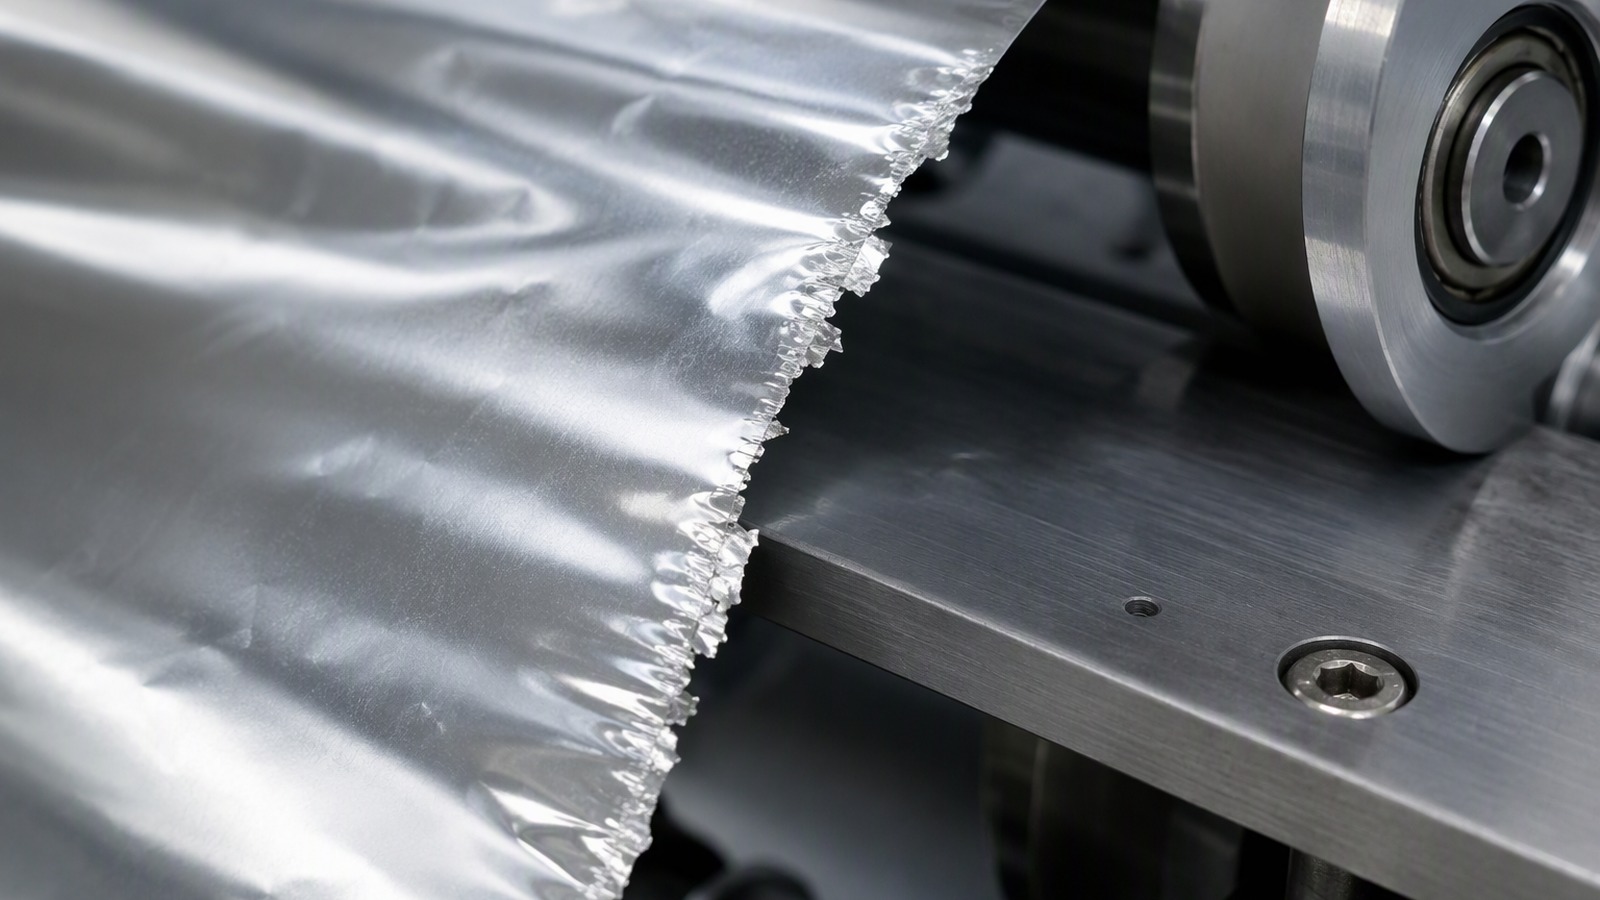
التمزق الحافي يبدأ حيث يُوجَّه الشريط أو يُقطع أو يُحتك، ثم يسير إلى الداخل بفعل الشد. والتمزق الذي يبدأ في المنتصف يتبع ثنية أو وصلة، ونادرًا ما يصل إلى الحافة وحده.
Dive deeper
اقرأ التمزق قبل أن تلمس الشريط. للتمزق الحافي نقطة بداية مرئية: خدش صغير، أو وجه موجّه خشن، أو درجة بسيطة حيث لا تنتظم أسطوانتان، أو خط محتك حيث كان الشريط يجري على قطعة ثابتة. ومن تلك النقطة تسير الشقوق في اتجاه الآلة ثم تنعطف عبر الشريط، لأن الشد يغذيها ولا يتوقف. أما التمزق في المنتصف فينفتح على طول خط، وهذا الخط غالبًا شيء احتفظت به الرقائق: ثنية من فك اللف، أو طيّة من وصلة، أو أثر من أسطوانة توقفت عن الدوران، أو جسيم صلب انضغط في نقطة الضغط بين أسطوانتين. وحين يضيق الشريط قليلًا قبل أن ينقطع، تكون الرقائق قد سُحبت جانبًا، والسبب هو التوجيه لا المتانة. والمعدن يُلفّ رقيقًا إلى حدّ يصبح فيه كل ثنية شقًا ينتظر سببًا، كما توضح المادة المرجعية عن كيف تُصنع رقائق الألمنيوم وتُستخدم.
التمييز مهم لأن التمزقين يُعالجان في مكانين مختلفين. التمزق الحافي يرسلك إلى الموجّهات ونتوء القطع واستقامة فك اللف. والتمزق المتوسط يرسلك إلى الوصلة وجودة اللف وكتف التشكيل. والمشغّل الذي لا يستطيع أن يقول أي التمزقين يراه سيظل يغيّر البكرات حتى نهاية الوردية دون أن يجد السبب.
ومن المفيد أيضًا أن تقيس المسافة بين بداية التمزق وأقرب حافة، وأن تسأل هل يعود التمزق في الموضع نفسه على البكرة التالية؛ فالتكرار يرجّح سببًا في الآلة، وتغيّر الموضع يرجّح سببًا في البكرة.
لماذا يُفحص مسار الشريط أولًا، لا الرقائق؟
كل تمزق يحتاج قوة، وفي آلة التعبئة يأتي بهذه القوة مسار الشريط قبل أن تفعل الرقائق شيئًا.
أسطوانة غير متوازية، أو بكرة حرة تسحب، أو قالب تشكيل عليه نتوء، تحمّل شريحة واحدة من الشريط أكثر من غيرها. والرقائق تنهار حيث يكون الحمل أعلى، فافحص المسار أولًا.
Dive deeper
امشِ مع الشريط من فك اللف إلى محطة اللحام، واعتبر كل عنصر في طريقه مشتبهًا به. يجب أن تكون الأسطوانات متوازية فيما بينها ومتعامدة على الآلة، لأن أسطوانة خارج الخط قليلًا تدفع الشريط إلى موجّه، والموجّه يردّ بحافة ممسوحة. ويجب أن تدور كل بكرة حرة بحرية تحت يد خفيفة. والبكرة التي توقفت وصار الشريط يصقلها تترك شريطًا لامعًا وخط خدش، ويظهر التمزق بعد ذلك في الموضع نفسه على كل بكرة.
ويجب تحسّس القالب أو المزلق أو لوح الطي بقطعة قماش، لأن نتوءًا أصغر من أن تراه العين سيرفع شظية معدن تعمل بعد ذلك كإسفين. وافحص الالتفافات أيضًا: المقطع الطويل بلا سند يهتز، والاهتزاز يرخي الشريط ويجذبه بالتناوب. وتأكد من أن الشريط يدخل كل نقطة ضغط مستقيمًا لا بزاوية.
والمشغّلون يغيّرون البكرة أولًا في الغالب، ويرون الخط يعمل ساعة، ثم يستنتجون أن البكرة كانت السبب، بينما البكرة الجديدة لم تفعل سوى تأخير الفشل نفسه. الآلة هي الثابت والبكرة هي المتغير، والفشل الذي يتبع الآلة لا البكرة هو فشل في المسار.
وإذا لم يظهر شيء في الفحص اليدوي، فشغّل الخط بسرعة منخفضة وراقب الشريط عند كل أسطوانة: أي تموّج أو انحراف جانبي يبدأ عند مكوّن معين يسمّي السبب. وأصعب درس عملي هو الاعتراف بأن المسار يحتاج معايرة دورية، لا ضبطًا واحدًا عند التركيب. والتسجيل اليومي لمعايرة الأسطوانات يجعل هذا الفحص روتينًا لا أزمة.
لماذا لا يصلح الشد المضبوط لسماكة واحدة عند الانتقال إلى سماكة أخرى؟
الشد قوة موزعة على مقطع، والمقطع يتغير بتغير السماكة.
الضبط الذي يُبقي شريطًا ثقيلًا مستويًا يُرهق شريطًا أخف، فتغيير السماكة يستلزم تغيير الشد. والشريط الأثقل ليس أكثر أمانًا: إنه يخفي العيب وقتًا أطول.
Dive deeper
ضبط الشد لا معنى له إلا مع العرض والسماكة اللذين ضُبط من أجلهما. الرقائق الرقيقة فيها معدن أقل لحمل الشد نفسه، فضبط منقول من عمل أثقل يقرّب الشريط من حدّه قبل أن تفعل الآلة أي خطأ. ويصبح الشريط عندئذ كزنبرك مشدود سلفًا: اضطراب صغير عند موجّه، أو وصلة تعبر نقطة ضغط، يكفي لدفعه إلى ما بعد الحد.
والانتقال إلى الأثقل هو الجواب التلقائي، وهو غالبًا الجواب الخاطئ. الشريط الأثقل يحتاج شدًا أكبر ليبقى مستويًا، فيضغط بقوة أكبر على كل أسطوانة، ويسحب بقوة أكبر في كل موجّه، ويحمل حملًا أكبر إلى كتف التشكيل. وقد يعمل وقتًا، وهذا أسوأ، لأن عدم الاستقامة الذي يقف خلف التمزق لا يُصحح أبدًا، ويعود الفشل بمجرد أن تختلف البكرة التالية قليلًا.
اضبط الشد للعمل الذي أمام الآلة، وسجّل ما ضبطته، وأعد ضبطه كلما تغيّرت السماكة أو العرض. وحين يتنقل الخط بين سماكات، يُبقي المحوّل سماكة خفيفة للأعمال التي تحتاجها، مثل رقائق الألمنيوم 1235 بسماكة 0.025 مم، وسماكة أثقل لبقية الأعمال، مع تسجيل الإعدادات لكل منهما. ويُفضّل أن تحمل كل منتج بطاقة إعداد بالسماكة والعرض والشد، تُراجع عند كل تغيير.
ومن هنا تأتي الحاجة إلى إعدادات مكتوبة لكل منتج: السماكة والعرض ونوع الوصلة، حتى لا يعتمد المشغّل على ذاكرته أو على إعداد ورثه عن وردية سابقة. والإعداد المكتوب يجعل المقارنة ممكنة عندما يتكرر التمزق بعد أشهر.
لماذا تكون الوصلة أكثر نقاط الفشل المفردة شيوعًا؟
الوصلة هي الموضع الوحيد الذي يكون فيه الشريط أثخن وأصلب ولم يعد متصلًا.
الوصلة تضيف درجة في السماكة يجب أن تعبر كل نقطة ضغط وكل كتف. ووصلة غير مستوية أو غير مربعة أو غير ملتصقة تمامًا ستتجعّد عند القالب وتنشق هناك.
Dive deeper
الوصلة وصل بين شريطين. وحيث يتداخل الطرفان يصبح الشريط أثخن وأصلب موضعيًا، فلا يستطيع أن يتبع الأسطوانة كما يفعل بقية الشريط، ولا أن ينثني حول كتف التشكيل بالضيق نفسه. وهذه النتوءة الواحدة تكفي لبدء ثنية، والثنية تصبح هي الشق. والوصلة أيضًا تنقل شد الشريط كله عبر مساحة ملتصقة، فوصل ملتصق جزئيًا سيزحف ويرفع حافة تعلق بعد ذلك في موجّه.
والوصلة الرديئة تُعلن عن نفسها بعلامات يمكن للمشغّل أن يتعلمها. تُحدث طقطقة واحدة عند عبور نقطة ضغط. وتترك أثرًا متكررًا على مسافة ثابتة من الوصل، وهذا يقول إن الأثر من الوصلة لا من البكرة. وتُظهر ذيلًا غير ملتصق، أو حافة شريط لاصق مرتفعة، أو قطعًا مائلًا، أو وصلًا أصلب من الشريط المحيط به. وحين تتجمع التمزقات عند نقطة واحدة في البكرة وتتكرر المسافة نفسها، فتوقف عن النظر إلى الرقائق.
وعادات التعامل والوصل في القطاع يصفها قطاع الألمنيوم الأوروبي، والدرس العملي بسيط: الوصلة حدث يخص الآلة بقدر ما يخص الرقائق.
وموضع الوصلة في البكرة يهم بقدر جودة الوصلة نفسها. فالوصلة القريبة من القلب تمر بزاوية أشد حول الأسطوانات الأولى، والوصلة القريبة من السطح الخارجي تصل إلى الكتف والخط ما زال يسحبها. ولهذا يُطلب من المحوّل أن يبلّغ عن عدد الوصلات ومواضعها، لا عن وجودها فقط. والوصلة الجيدة تبقى مسطحة ومربعة وقصيرة، وتُصنع والشريط ساكن لا أثناء السحب.
لماذا تنشق الثنيات التي تتكون قبل كتف التشكيل بعده؟
الثنية طيّة لا تستعيد الرقائق شكلها بعدها، وكتف التشكيل هو المكان الذي يُطلب فيه من الشريط أن يتمدد.
الثنية تُرقّق المعدن وتُصلّده على طول خط. قبل الكتف هي مجرد أثر، وبعده يجب أن يحمل ذلك الخط انحناءً، فينفتح شقًا.
Dive deeper
الثنيات تُصنع مبكرًا وتُدفع ثمنها متأخرًا. بكرة مخزّنة على جانبها، أو لفافة منزلقة في اللف، أو حافة مرتخية في بكرة عريضة، أو شريط سُمح له بأن يتجول على شفة: كل واحد منها يترك خط طي في الرقائق قبل أن يصل الشريط إلى منطقة التشكيل. وفي تلك المرحلة تبدو الطيّة غير مؤذية، لأن الشريط ما زال مستويًا ولا يظهر الخط إلا كتجعّد خفيف.
وكتف التشكيل يغيّر المعادلة. هناك يُسحب الشريط المستوي على سطح منحنٍ ويُحوّل إلى أنبوب، وعلى معدن الجزء الخارجي من الانحناء أن يتمدد. والشريط السليم لديه احتياطي كافٍ لذلك. أما الشريط المتجعّد ففيه خط يكون المعدن عنده أرق وأصلب، فيتركز الانفعال على ذلك الخط بدل أن يتوزع على العرض، وتنفتح الثنية. ولهذا يظهر الشق غالبًا على مسافة بعد الكتف ويبدو غير مرتبط بالأثر الذي قبل الكتف.
والعلاج في المنبع: خزّن البكرات واقفة، وأبقِ فك اللف مستقيمًا، وتجنب الحواف المرتخية، وراقب كيف قُطعت البكرة ولُفّت قبل أن تصل إلى الخط بوقت طويل، وهو موضوع كيف تُقطع البكرة قبل شحنها. والشق الذي يتبع ثنية رسالة عن اللف أو التخزين أو التوجيه، لا عن السبيكة.
وكلما كان الشريط أضيق والقالب أصغر، كان الانحناء أشد وظهر الشق أسرع؛ ولهذا تتكرر هذه المشكلة في خطوط العلب الصغيرة أكثر من خطوط الأكياس الكبيرة. والتجعّد الصغير في بداية الوردية يصبح شقًا واضحًا في نهايتها.
لماذا تُلطّف الحرارة الشريط وتغيّر ما يحتمله؟
خط التعبئة مكان دافئ، والدفء يصل إلى الشريط قبل أن يصل الشريط إلى اللحام.
حرارة الفكوك والألواح والهواء الساخن تصل إلى الشريط في المنبع، فتدفئ المعدن وتلطّف أي طلاء. والشريط الأدفأ يتمدد أسرع، ويرتخي، ويتجعّد، ثم يمسك بأسطوانة كان ينزلق عليها.
Dive deeper
الحرارة تصل إلى الشريط قبل اللحام بوقت طويل. الفكوك التي تفتح وتغلق، ولوح مسخّن، وسكين هواء ساخن، والأسطح المشعّة حولها، تدفئ الهواء والأسطوانات القريبة، والشريط يلتقط ذلك الدفء.
المعدن يحتفظ بمعظم قوته عند درجات الحرارة التي يصل إليها خط التعبئة، لكن الرقائق المطلية أو المورّشة أو الملبّسة لا تفعل: الطلاء يلين أولًا، ويبدأ الشريط في التصرف كمادة أخرى. والشريط الأدفأ يتمدد تحت الشد نفسه، فيصبح شد كان صحيحًا في بداية باردة أعلى من اللازم بعد أن يسخن الخط، فتزحف الرقائق وترتخي. والشريط المرتخي يتجعّد، والتجعّد ثنية في طريقها إلى الشق.
والطلاء المُلطّف يجعل الشريط لزجًا أيضًا، فلا ينزلق على الأسطوانة بل يمسك بها، ويرتفع السحب دون أن يلمس أحد إعدادًا. وعندئذ يُسحب الشريط ضد أسطوانة صارت فرامل بهدوء. تعامل مع التسخين كتغيّر في الظروف: راقب ارتخاء الشريط مع سخونة الخط، واعزل مصادر الحرارة عن مقطع فك اللف، وافحص الأسطوانات بحثًا عن تراكم حيث قد يكون الطلاء قد انتقل إليها. وهناك معلومات خلفية عن كيفية توصيل المعدن للحرارة وإشعاعها عند قطاع الألمنيوم.
ومن العملي أيضًا أن تُترك الآلة تسخن قبل بدء الإنتاج، وأن تُضبط على حالة التشغيل لا على حالة البرودة، لأن إعدادًا صحيحًا على آلة باردة يصبح مفرطًا بعد ساعة من العمل. وتسجيل وقت البدء ووقت أول تمزق يكشف هذا النمط سريعًا. والفرق بين آلة باردة وآلة دافئة يظهر في الشريط قبل أن يظهر في المنتج.
لماذا يكون الحل قرارًا مشتركًا بين الرقائق والوصلة وإعدادات الآلة؟
لأن التمزق تنتجه ثلاثة أشياء في وقت واحد، وتغيير واحد منها يترك الاثنين الآخرين في مكانهما.
الرقائق تحدد ما يحتمله الشريط، والوصلة تحدد أضعف نقطة فيه، والآلة تحدد ما يُطلب منه. وتغيير الرقائق وحده نادرًا ما يصلح مشكلة في الآلة.
Dive deeper
التمزق نتيجة لا سبب. ما يحتمله الشريط تحدده السبيكة ودرجة التقسية والسماكة والعرض وحالة الحافة. وأين يكون أضعف تحدده الوصلة واللف. وما يُطلب منه يحدده المسار والشد والحرارة.
حرّك واحدًا من هذه الثلاثة وتبقى الأخرى كما هي تمامًا، ولهذا يبدو أن السماكة الأثقل تشفي تمزقًا لأسبوع. لم يتغير الخط، فلم يتغير السبب؛ تغيّر موضع الهامش فقط.
وترتيب العمل مهم. أصلح المسار أولًا، لأن أسطوانة غير مستقيمة تتلف كل بكرة تمر بها. ثم أصلح الوصلة، لأنها قرار يملكه المحوّل وتصحيحه غير مكلف. ثم اختر الرقائق للخط كما يعمل الآن: سماكة ودرجة تقسية تناسبان الشد الذي تستطيع الآلة حمله، وحافة تناسب الموجّهات، وعرضًا يناسب القالب. وفي خط يعمل بشريط تغطية أثقل، ينتهي هذا النقاش غالبًا إلى مواصفة مثل رقائق الألمنيوم 8011 بسماكة 0.04 مم، لأنها تناسب الآلة لا لأن الأثقل أفضل.
وعمليًا، يجتمع المشتري والمحوّل والمشغّل حول السجل نفسه: المشتري يملك المواصفة والكمية، والمحوّل يملك اللف والوصلة، والمشغّل يملك المسار والإعدادات. وحين يُطرح السؤال بهذه الطريقة، يظهر غالبًا أن التمزق كان يمكن منعه بإصلاح واحد في المسار، وأن تغيير المواصفة كان سيضيف تكلفة دون أن يحل شيئًا. والأسوأ من التمزق نفسه هو تكراره بعد تغيير الرقائق، لأنه يُفقد الثقة في المواصفة وفي المورّد معًا. والقرار المشترك يعني أيضًا أن تُكتب المواصفة بلغة الآلة: ماذا يحتمل الخط، لا ماذا يفضّل السوق.
ماذا ينبغي أن يسجل المشتري عند حدوث التمزق؟
السجل المكتوب في الدقائق العشر الأولى أثمن من النقاش بعد أسبوع.
سجّل أين بدأ التمزق، وأي بكرة وأي دفعة، والسماكة والسبيكة ودرجة التقسية والعرض، وهل كان هناك وصلة، والآلة والمحطة، والإعدادات المستخدمة. وصوّر الشريط قبل تحريكه.
Dive deeper
اكتب ما يمكن رؤيته وقياسه قبل أن يُنظّف أي شيء: الآلة والمحطة، والمنتج الذي يُعبّأ، وموضع التمزق، أي أي جانب من الشريط، وعلى أي مسافة تقريبًا من الحافة، وهل انفتح من الحافة أم من المنتصف. وسجّل هوية البكرة ودفعتها والسبيكة ودرجة التقسية والسماكة والعرض والقلب، وهل حملت البكرة وصلة واحدة أم عدة وصلات.
ثم أضف السلوك، وهو المكان الذي يتخفى فيه التشخيص عادة: هل حدث التمزق عند البدء، أم بعد توقف، أم في السير المستقر؛ وهل تكرر على المسافة نفسها؛ وهل أزاله تغيير البكرة، ولمدة كم. والتمزق الذي يعود مع البكرة التالية تمزق آلة.
احفظ السجل مع البكرة وأرسل نسخة إلى المحوّل، ليقارن الطرفان الملاحظات لا الاتهامات. وإذا كان الخط يخسر مادة عند فك اللف أيضًا، فالخسارتان تنتميان إلى محادثة واحدة، ولهذا يستحق أين يُنتج الهدر فعلًا أن يُقرأ مع هذا المقال، إلى جانب نظرة قطاع تغليف الرقائق إلى ما ينبغي أن يتوقعه الخط من الرقائق في بكرات وألواح.
ومن المفيد أن يُرفق بالسجل صورة للموضع على الآلة، لا للشريط وحده، حتى يفهم من لم يحضر الحادث أين حدث. وسجل بسيط بخطوط قليلة، يُملأ في كل حادث، أفضل من تقرير طويل يُكتب مرة واحدة في السنة.
التمزق رسالة من مسار الشريط. اقرأ من أين بدأ، وأصلح الآلة والوصلة، ثم اختر الرقائق التي تناسب الخط.