Почему алюминиевая фольга рвётся на упаковочной машине?
Большинство разрывов на линии формования, наполнения и запайки или на линии укупорки лотков начинается в тракте полотна, а не в фольге. Разбор: место разрыва, сросток, залом и нагрев, и что фиксировать.
Почему алюминиевая фольга рвётся на упаковочной машине?
Линия идёт, затем узкая полоса фольги приподнимается, расходится по залому, и машина встаёт. Рулон был целым, когда покидал склад.
Большинство разрывов начинается в тракте полотна, а не в фольге. Перекос ролика, заторможенный или остановившийся ролик, заусенец на формующем плече или сросток, который так и не стал плоским, найдут слабое место в любом полотне, и другая фольга причину не уберёт.
Восемь вопросов ниже отделяют то, что делает фольга, от того, что делает машина, и заканчиваются тем, что покупатель должен записать.
Где начинается разрыв: у кромки или в середине полотна?
Место разрыва — первая подсказка, и она разделяет две группы причин.
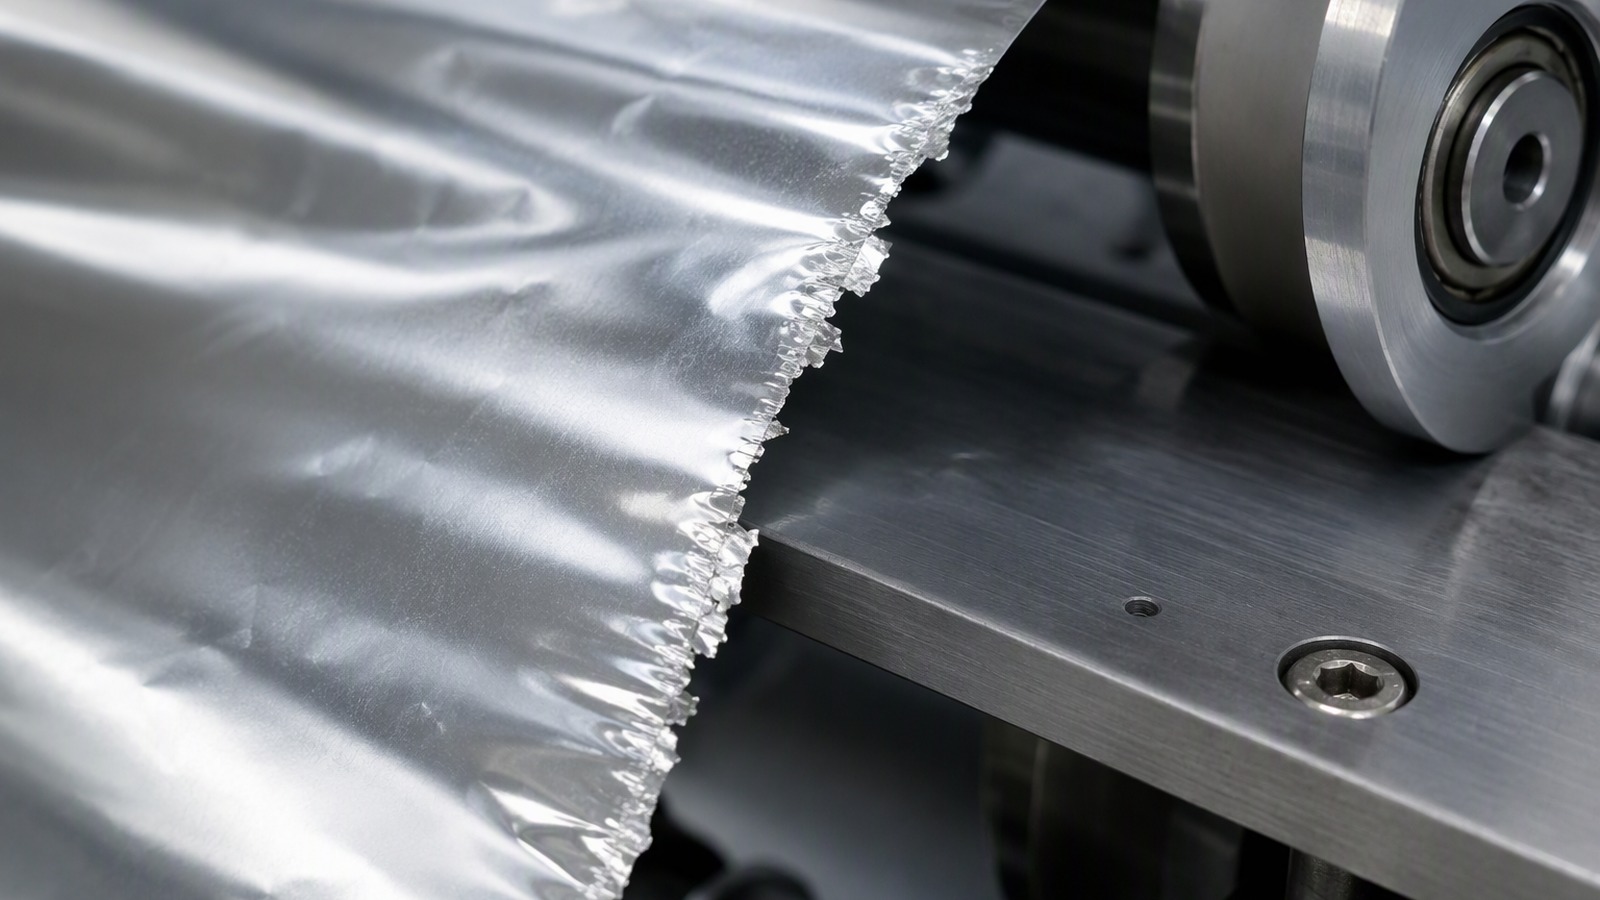
Кромочный разрыв начинается там, где полотно направляют, обрезают или трут, и идёт внутрь под действием натяжения. Разрыв из середины идёт по залому или по сростку и редко доходит до кромки сам.
Dive deeper
Читайте разрыв до того, как тронете полотно. У кромочного разрыва есть видимая точка начала: задир, шероховатая поверхность направляющей, небольшой уступ там, где два ролика стоят не совсем ровно, или потёртая линия там, где полотно шло по неподвижной детали. От этой точки трещина идёт по направлению машины, а затем поворачивает поперёк полотна, потому что натяжение её подпитывает. Разрыв в середине раскрывается по линии, и эта линия почти всегда то, что фольга «запомнила»: залом от размотки, складка от сростка, след от ролика, который перестал вращаться, или твёрдая частица, вдавленная в зоне прижима. Если перед разрывом полотно слегка сужается, фольгу тянули в сторону, и причина в направлении, а не в прочности. Металл прокатан настолько тонко, что залом — это трещина, ждущая повода, как объясняет справочная статья о том, как делают и применяют алюминиевую фольгу.
Различие важно, потому что эти два разрыва лечат в разных местах. Кромочный отправляет к направляющим, к заусенцу от резки и к выставлению узла размотки. Разрыв из середины отправляет к сростку, к качеству намотки и к формующему плечу.
Полезно сразу измерить, на каком расстоянии от кромки начался разрыв, и спросить, повторяется ли он на следующем рулоне в том же месте: повторение указывает на машину, смещение — на рулон. Такая простая запись экономит дни споров.
Почему сначала смотрят тракт полотна, а не фольгу?
Любому разрыву нужна сила, и на упаковочной машине эту силу даёт тракт раньше, чем фольга успевает что-то сделать.
Непараллельный ролик, заторможенный или остановившийся ролик, заусенец на формующем узле нагружают одну полосу полотна сильнее остальных. Фольга разрушается там, где нагрузка выше, поэтому сначала проверяют тракт.
Dive deeper
Пройдите по полотну от размотки до узла запайки и считайте каждый элемент подозреваемым. Ролики должны быть параллельны друг другу и перпендикулярны оси машины, потому что ролик, стоящий чуть косо, ведёт полотно в направляющую, а направляющая отвечает потёртой кромкой. Каждый свободный ролик должен вращаться легко, от руки. Тот, что остановился и полируется проходящим полотном, оставляет блестящую полосу и линию задира, и тогда разрыв появляется в одном и том же месте на каждом рулоне.
Формующий узел, лоток, отвал или плиту подворота нужно ощупать тканью, потому что заусенец, слишком мелкий, чтобы его увидеть, снимет стружку металла, которая затем работает как клин. Проверьте и обхваты: длинный участок без опоры вибрирует, а вибрация попеременно ослабляет и дёргает полотно. Убедитесь, что полотно входит в каждую зону прижима прямо, а не под углом.
Операторы часто меняют рулон первым, видят, что линия работает час, и заключают, что виноват рулон, хотя новый рулон лишь отсрочил тот же отказ. Машина постоянна, рулон изменчив, поэтому отказ, который следует за машиной, а не за рулоном, — это отказ тракта.
Если ручная проверка ничего не показала, прогоните линию на малой скорости и смотрите на полотно у каждого ролика: волна или уход в сторону начинаются у конкретного узла и называют причину. Самое трудное здесь — признать, что тракт требует периодической выставки, а не одной настройки при монтаже.
Почему натяжение, выставленное под одну толщину, не переносится на другую?
Натяжение — это сила, распределённая по сечению, а сечение меняется вместе с толщиной.
Настройка, которая держит тяжёлое полотно плоским, перегружает более лёгкое, поэтому смена толщины требует смены натяжения. Более тяжёлое полотно не безопаснее: оно дольше скрывает дефект.
Dive deeper
Настройка натяжения имеет смысл только вместе с шириной и толщиной, под которые её выставляли. У тонкой фольги меньше металла, чтобы нести ту же силу, поэтому настройка, перенесённая с более тяжёлой работы, подводит полотно к пределу ещё до того, как машина сделала что-то не так. Полотно ведёт себя как уже растянутая пружина: небольшого возмущения у направляющей или проходящего зону прижима сростка достаточно, чтобы вывести его за предел.
Перейти на более тяжёлую фольгу — рефлекторный ответ, и часто неверный. Тяжёлому полотну нужно больше тяги, чтобы оставаться плоским, поэтому оно сильнее давит на каждый ролик, сильнее трётся в каждой направляющей и несёт большую нагрузку на формующее плечо. Оно может проработать какое-то время, и это хуже, потому что перекос за разрывом так и не исправлен, и отказ возвращается, как только следующий рулон оказывается чуть другим.
Выставляйте натяжение под работу, которая стоит на машине, записывайте выставленное значение и переставляйте его при каждой смене толщины или ширины. Когда линия переходит между толщинами, переработчик держит лёгкую толщину для работ, которым она нужна, например фольгу 1235 толщиной 0,025 мм, и более тяжёлую для остальных, с записанными настройками для каждой.
Отсюда и потребность в записанной карте настроек на каждый продукт: толщина, ширина, тип сростка. Запись не даёт оператору опираться на память или на настройку, унаследованную от прошлой смены.
Почему сросток — самое частое единственное место отказа?
Сросток — единственное место, где полотно толще, жёстче и уже не непрерывно.
Сросток добавляет ступеньку по толщине, которая должна пройти каждую зону прижима и каждое плечо. Сросток не плоский, не прямой или не полностью схваченный даст залом на формующем узле и разойдётся там.
Dive deeper
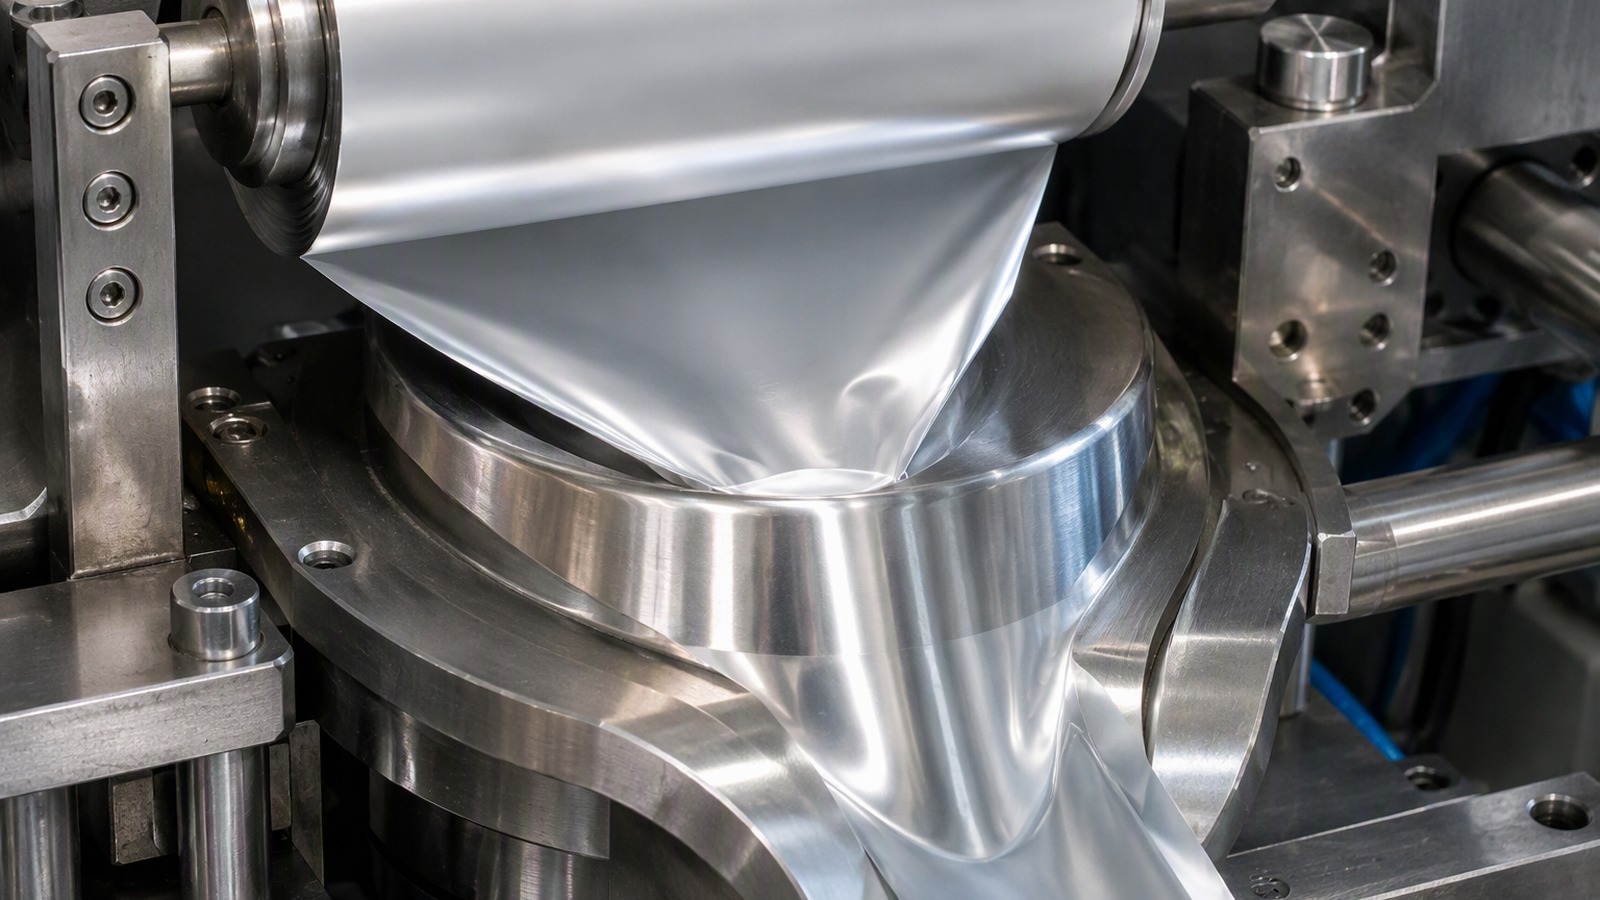
Сросток — это соединение двух полотен. Там, где концы перекрываются, полотно локально толще и жёстче, поэтому оно не может так же плотно следовать за роликом, как остальное полотно, и не может так круто обогнуть плечо. Этой одной ступеньки достаточно, чтобы начался залом, а залом становится разрывом. Сросток ещё и передаёт натяжение всего полотна через склеенный участок, поэтому соединение, схваченное лишь частично, поползёт и приподнимет кромку, которая затем зацепится за направляющую.
Плохо сделанный сросток объявляет о себе так, что оператор может этому научиться. Он щёлкает один раз, проходя зону прижима. Он оставляет повторяющийся след на фиксированном расстоянии от соединения, и это говорит, что след ставит сросток, а не рулон. Он показывает неприклеенный хвост, поднявшуюся кромку ленты, косой рез вместо прямого или соединение жёстче окружающего полотна. Когда разрывы собираются в одной точке рулона и повторяется одно и то же расстояние, перестаньте смотреть на фольгу.
О привычках отрасли в обращении с рулонами и в соединении полотен пишет европейская алюминиевая отрасль, и практический вывод прост: сросток — событие машины в такой же мере, как и событие фольги.
Положение сростка в рулоне значит не меньше, чем его качество: у гильзы он проходит более крутой изгиб на первых роликах, а у наружного слоя приходит к плечу, когда линия ещё тянет его. Поэтому переработчика просят сообщать число сростков и их места, а не только факт их наличия.
Почему заломы, возникшие до формующего плеча, расходятся после него?
Залом — это складка, от которой фольга уже не восстанавливается, а плечо — место, где полотно просят растянуться.
Залом утоняет и нагартовывает металл по линии. До плеча это лишь след; после него эта линия должна нести изгиб и раскрывается в разрыв.
Dive deeper
Заломы появляются рано, а платят за них поздно. Рулон, лежавший на боку, телескопирование при намотке, ослабшая кромка на широком рулоне, полотно, которому дали гулять по борту: каждый из этих случаев оставляет линию перегиба в фольге ещё до того, как полотно дойдёт до зоны формования. На этой стадии складка выглядит безобидно, потому что полотно ещё плоское, а линия видна только как слабый залом.
Формующее плечо меняет расклад. Там плоское полотно тянут по кривой поверхности и превращают в рукав, и металл с внешней стороны изгиба должен растянуться. Здоровому полотну запаса хватает. У полотна с заломом есть линия, где металл тоньше и твёрже, поэтому деформация сосредоточивается на ней, а не распределяется по ширине, и залом раскрывается. Поэтому разрыв часто появляется на некотором расстоянии после плеча и выглядит не связанным со следом выше по ходу.
Лечение — выше по ходу: храните рулоны вертикально, держите размотку выставленной, избегайте ослабших кромок и следите за тем, как рулон резали и наматывали задолго до линии; об этом — материал о том, как рулон режут перед отправкой. Разрыв, идущий по залому, — это сообщение о намотке, хранении или направлении, а не о сплаве.
Чем уже полотно и меньше формующий узел, тем круче изгиб и тем раньше появляется разрыв; поэтому на линиях небольших лотков это повторяется чаще, чем на линиях крупных пакетов.
Почему нагрев размягчает полотно и меняет то, что оно выдержит?
Упаковочная линия — тёплое место, и тепло доходит до полотна раньше, чем полотно доходит до запайки.
Тепло губок, плит и горячего воздуха доходит до полотна выше по ходу, согревает металл и размягчает покрытие. Тёплое полотно тянется охотнее, ослабевает, морщинится и затем схватывается за ролик, по которому раньше скользило.
Dive deeper
Тепло доходит до полотна задолго до запайки. Губки, которые смыкаются и размыкаются, нагретая плита, нож горячего воздуха и излучающие поверхности вокруг них согревают воздух и близкие ролики, и полотно забирает это тепло.
Металл сохраняет большую часть прочности при тех температурах, до которых доходит упаковочная линия, а фольга с покрытием, лаком или ламинацией — нет: покрытие размягчается первым, и полотно начинает вести себя как другой материал. Тёплое полотно тянется при той же силе, поэтому натяжение, верное на холодном пуске, становится слишком большим, когда линия прогрелась, и фольга ползёт и ослабевает. Ослабшее полотно морщинится, а морщина — это залом на пути к разрыву.
Размягчённое покрытие вдобавок делает полотно липким: оно уже не скользит по ролику, а схватывается за него, и сопротивление растёт, хотя никто не трогал настройки. Тогда полотно тянут против ролика, который тихо стал тормозом. Относитесь к прогреву как к смене условий: следите за ослаблением полотна по мере прогрева линии, экранируйте источники тепла от участка размотки и проверяйте ролики на налипание там, куда мог перейти материал покрытия. О том, как металл проводит и излучает тепло, есть справочные материалы у алюминиевой отрасли.
Практично и то, что машину дают прогреться до начала выпуска и выставляют настройки по рабочему состоянию, а не по холодному: настройка, верная на холодной машине, становится чрезмерной через час работы. Запись времени пуска и времени первого разрыва быстро выявляет этот сценарий.
Почему решение — это совместный выбор фольги, сростка и настроек машины?
Потому что разрыв создают три вещи сразу, и изменение одной из них оставляет две другие на месте.
Фольга задаёт, что полотно выдержит, сросток задаёт, где оно слабее всего, а машина задаёт, что с него требуют. Замена только фольги редко лечит проблему машины.
Dive deeper
Разрыв — это результат, а не причина. То, что полотно выдержит, определяют сплав, состояние нагартовки, толщина, ширина и состояние кромки. Где оно слабее всего, определяют сросток и намотка. Что с него требуют, определяют тракт, натяжение и нагрев.
Сдвиньте одно из трёх — и два других останутся точно такими, какими были; поэтому более тяжёлая толщина иногда как будто лечит разрыв на неделю. Линия не изменилась, значит, и причина не изменилась, просто сместился запас.
Порядок работы важен. Сначала исправьте тракт, потому что перекошенный ролик портит каждый рулон, который через него проходит. Затем исправьте сросток: это решение переработчика, и оно дёшево. Потом выбирайте фольгу под ту линию, какая есть сейчас: толщину и состояние нагартовки под то натяжение, которое машина держит, кромку под направляющие и ширину под формующий узел. На линии, где идёт более тяжёлое полотно для укупорки, такой разговор часто заканчивается спецификацией вроде фольги 8011 толщиной 0,04 мм — не потому, что тяжёлое лучше, а потому, что она соответствует машине.
На практике покупатель, переработчик и оператор собираются вокруг одной записи: у покупателя спецификация и объём, у переработчика намотка и сросток, у оператора тракт и настройки. Когда вопрос ставят так, часто выясняется, что разрыв можно было предотвратить одним исправлением в тракте, а смена спецификации добавила бы затраты, ничего не решив. Хуже самого разрыва — его повторение после замены фольги: оно подрывает доверие и к спецификации, и к поставщику.
Что покупатель должен записать, когда случился разрыв?
Запись, сделанная в первые десять минут, ценнее разговора через неделю.
Запишите, где начался разрыв, какой рулон и какая партия, толщину, сплав, состояние нагартовки и ширину, был ли сросток, машину и позицию, а также настройки. Сфотографируйте полотно до того, как его сдвинут.
Dive deeper
Запишите то, что видно и измеримо, до того, как что-то уберут: машину и позицию, продукт, который упаковывают, и место разрыва — с какой стороны полотна, на каком примерно расстоянии от кромки и откуда он пошёл: от кромки или из середины. Отметьте рулон, его партию, сплав, состояние нагартовки, толщину, ширину и гильзу, а также один сросток был или несколько.
Затем добавьте поведение, в котором обычно и прячется диагноз: случился ли разрыв на пуске, после остановки или в установившемся ходу; повторился ли он на том же расстоянии; сняла ли его замена рулона и насколько надолго. Разрыв, который возвращается со следующим рулоном, — это разрыв машины.
Храните запись вместе с рулоном и отправьте копию переработчику, чтобы обе стороны сравнивали заметки, а не упрёки. Если линия теряет материал ещё и на размотке, обе потери относятся к одному разговору, поэтому материал о том, где на самом деле образуются отходы, стоит читать вместе с этим, как и взгляд отрасли упаковочной фольги на то, чего линии ждать от фольги в рулонах и листах.
К записи стоит приложить снимок места на машине, а не только полотна, чтобы тот, кто не был при разрыве, понял, где это случилось. Короткий бланк из нескольких строк, заполняемый при каждом случае, полезнее длинного отчёта, который пишут раз в год.
Разрыв — это сообщение из тракта полотна. Прочитайте, где он начался, исправьте машину и сросток, а затем выберите фольгу, подходящую линии.