¿Por qué se rompe la lámina de aluminio en una envasadora?
Casi todas las roturas en una línea de envasado o de termosellado nacen en el recorrido de la banda, no en la lámina. Esta guía lee la rotura, el empalme, el pliegue y el calor, y muestra qué registrar.
¿Por qué se rompe la lámina de aluminio en una máquina envasadora?
La línea va lanzada, luego una banda estrecha de lámina se levanta, se raja por un pliegue y la máquina se detiene. El rollo salió del almacén en buen estado.
Casi todas las roturas nacen en el recorrido de la banda, no en la lámina. Un rodillo desalineado, un rodillo loco que arrastra o un hombro de conformado con rebaba encuentran el punto más débil, y cambiar de lámina no elimina la causa.
Las ocho preguntas siguientes separan lo que hace la lámina de lo que hace la máquina, y terminan con lo que el comprador debe registrar.
¿Dónde empieza la rotura, en el borde o en el centro de la banda?
La posición de la rotura es la primera pista y separa dos familias de causas.
Una rotura de borde empieza donde la banda se guía, se corta o se roza, y avanza hacia dentro por la tensión. La que nace en el centro sigue un pliegue o un empalme y rara vez llega sola al borde.
Dive deeper
Lea la rotura antes de tocar la banda. Una rotura de borde tiene un punto de partida visible: un muesco, una cara de guía áspera, un pequeño escalón donde dos rodillos no están bien alineados o una línea rozada donde la banda ha corrido contra una pieza fija. Desde ese punto la grieta avanza en la dirección de la máquina y después gira a través de la banda, porque la tensión la alimenta. Una rotura central se abre a lo largo de una línea, y esa línea casi siempre es algo que la lámina quedó recordando: un pliegue del desenrollado, un doblez de un empalme, una marca de un rodillo que dejó de girar o una partícula dura prensada en un nip. Cuando la banda se estrecha antes de romperse, la lámina ha sido tirada de lado y la causa es la guía, no la resistencia. El metal se lamina tan fino que un pliegue es una grieta esperando un motivo, como deja claro la entrada de referencia sobre cómo se fabrica y se usa la lámina de aluminio.
La distinción importa porque las dos roturas se curan en sitios distintos. La de borde le manda a las guías, a la rebaba de corte y a la alineación del desenrollador. La central le manda al empalme, a la calidad del bobinado y al hombro de conformado.
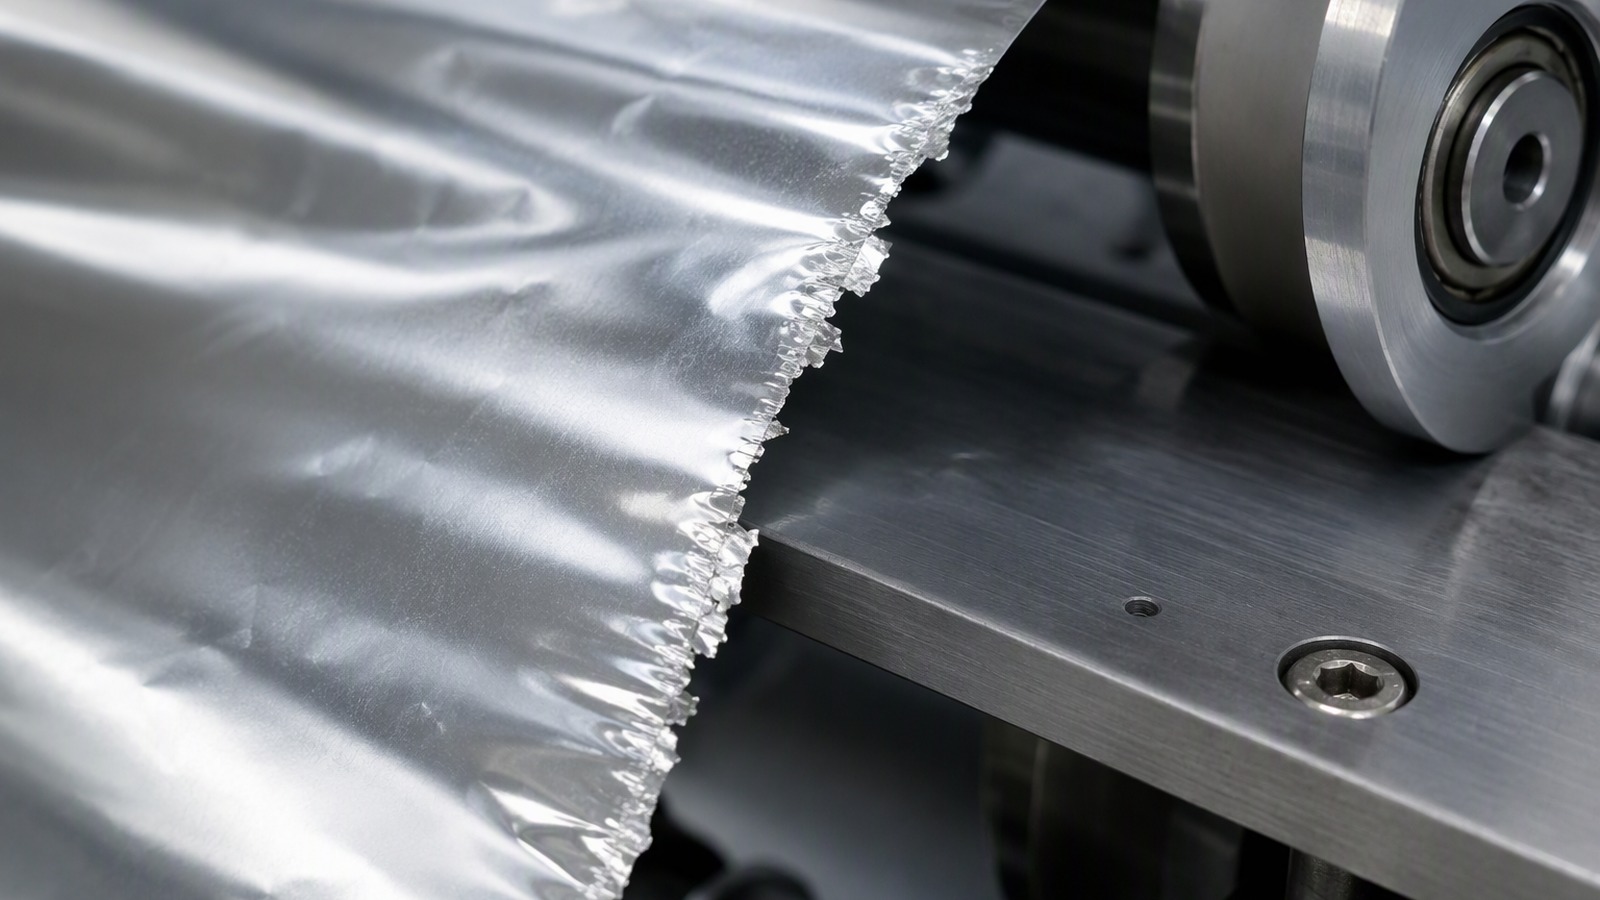
¿Por qué se mira primero el recorrido de la banda y no la lámina?
Toda rotura necesita una fuerza, y en una envasadora esa fuerza la pone el recorrido antes que la lámina.
Un rodillo no paralelo, un rodillo loco que arrastra o un conformador con rebaba cargan más una franja de la banda. La lámina falla donde la carga es mayor, así que revise primero el recorrido.
Dive deeper
Recorra la banda desde el desenrollador hasta la estación de sellado y trate cada componente como sospechoso. Los rodillos deben ser paralelos entre sí y perpendiculares a la máquina, porque un rodillo ligeramente fuera de línea lleva la banda contra una guía, y la guía responde con un borde rasgado. Todo rodillo loco debe girar libre bajo una mano ligera. Uno que se ha parado y está siendo pulido por la banda deja una franja brillante y una línea de rayado, y la rotura aparece entonces en el mismo sitio en cada rollo.
Un conformador, una canaleta, una reja o una placa de plegado deben palparse con un trapo, porque una rebaba demasiado pequeña para verla levantará una viruta de metal que después actúa como cuña. Revise también los abrazos: un tramo largo sin apoyo vibra, y la vibración afloja y arranca la banda de forma alterna. Compruebe que la banda entra en cada nip recta y no en ángulo.
Los operarios suelen cambiar el rollo primero, ven la línea funcionar una hora y concluyen que el rollo tenía la culpa, cuando el rollo nuevo solo retrasó el mismo fallo. La máquina es la constante y el rollo la variable, así que un fallo que sigue a la máquina y no al rollo es un fallo de recorrido.
¿Por qué la tensión ajustada para un calibre no sirve para otro?
La tensión es una fuerza repartida sobre una sección, y la sección cambia con el calibre.
El ajuste que mantiene plana una banda pesada sobrecarga una más ligera, así que un cambio de calibre exige cambiar la tensión. Una banda más pesada no es más segura: tarda más en mostrar el fallo.
Dive deeper
Un ajuste de tensión solo tiene sentido junto con el ancho y el calibre para los que se fijó. La lámina fina tiene menos metal para soportar el mismo tiro, así que un ajuste copiado de un trabajo más pesado acerca la banda a su límite antes de que la máquina haya hecho nada malo. La banda se comporta entonces como un muelle ya estirado: una pequeña perturbación en una guía o un empalme que pasa por un nip bastan para llevarla al límite.
Ir a más pesado es la respuesta refleja y a menudo es la equivocada. Una banda más pesada necesita más tiro para quedar plana, así que presiona con más fuerza cada rodillo, arrastra más en cada guía y lleva una carga mayor al hombro de conformado. Puede funcionar un tiempo, lo que es peor, porque la desalineación que hay detrás de la rotura nunca se corrige y el fallo vuelve en cuanto el siguiente rollo es algo distinto.
Ajuste la tensión para el trabajo que tiene delante de la máquina, anote lo que ajustó y vuelva a ajustarla cada vez que cambie el calibre o el ancho. Cuando una línea pasa de un calibre a otro, el transformador suele reservar un calibre ligero para los trabajos que lo necesitan, como la lámina de aluminio 1235 de 0.025 mm, y uno más pesado para el resto, con los ajustes anotados para cada uno.
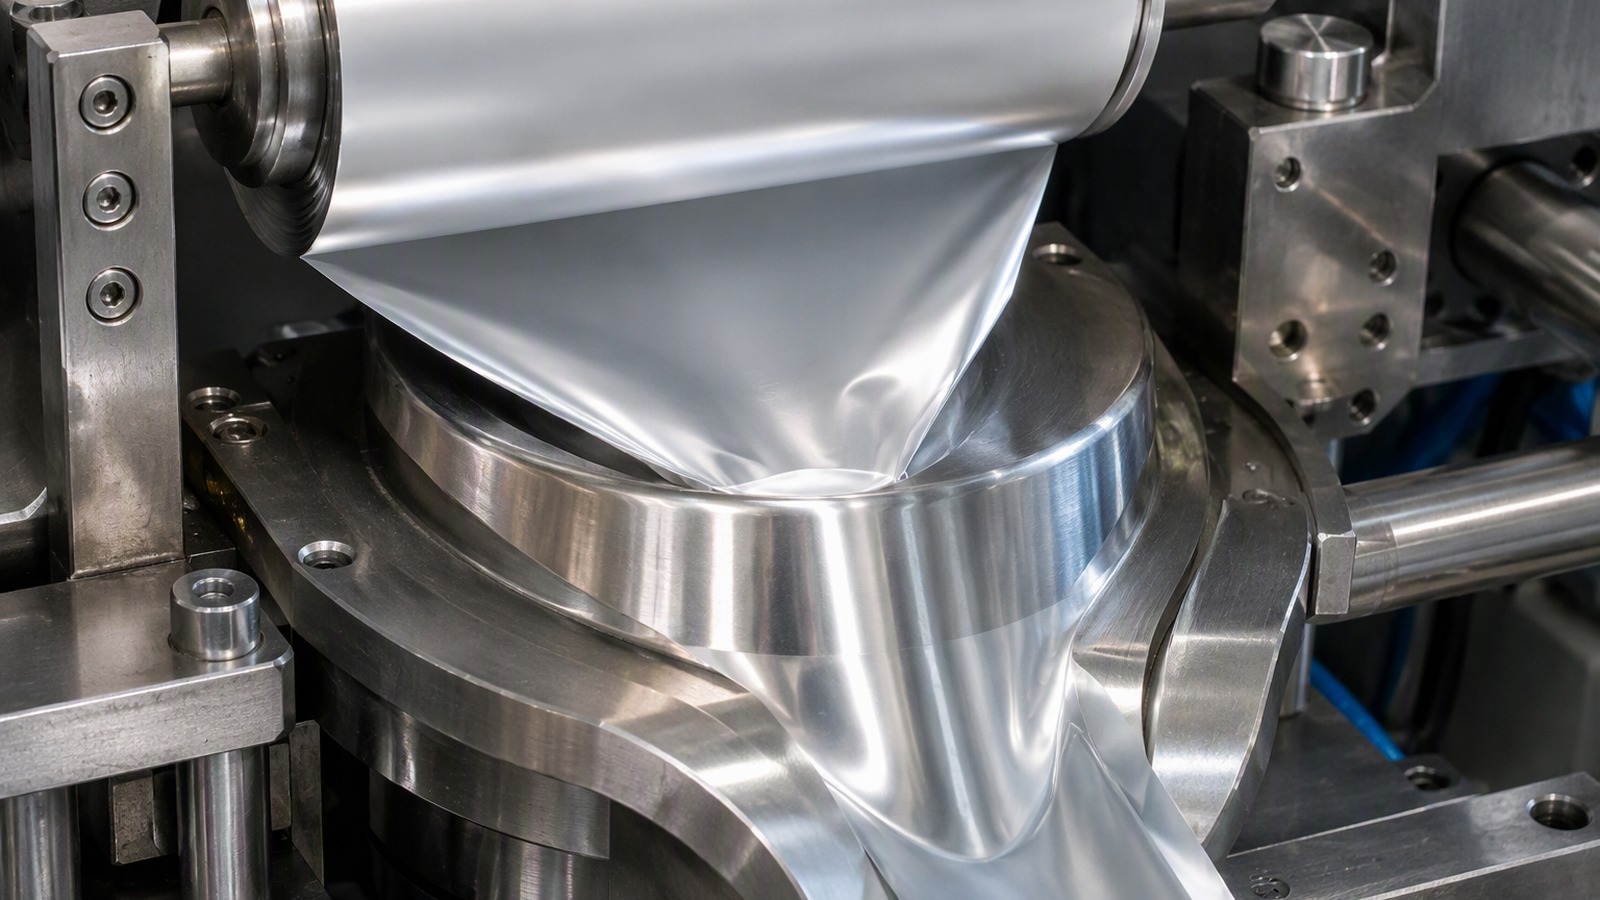
¿Por qué es el empalme el punto de fallo más frecuente?
El empalme es el único lugar donde la banda es más gruesa, más rígida y ya no es continua.
Un empalme añade un escalón de espesor que debe pasar cada nip y cada hombro. Un empalme que no es plano, ni cuadrado, ni está bien unido se pliega en el conformador y se raja allí.
Dive deeper
Un empalme es una unión entre dos bandas. Donde los dos extremos se solapan, la banda es localmente más gruesa y más rígida, así que no puede seguir un rodillo tan de cerca como el resto de la banda ni doblarse tan cerrado alrededor de un hombro. Ese único bulto basta para iniciar un pliegue, y el pliegue se convierte en la rotura. Un empalme también transmite la tensión de toda la banda a través de una zona unida, así que una unión solo parcialmente pegada fluirá y levantará un borde que después engancha en una guía.
Un empalme mal hecho se anuncia de formas que el operario puede aprender. Da un chasquido al pasar un nip. Deja una marca repetida a una distancia fija de la unión, lo que indica que la marca la hace el empalme y no el rollo. Muestra una cola suelta, un borde de cinta levantado, un corte en diagonal o una unión más rígida que la banda que la rodea. Cuando las roturas se agrupan en un punto del rollo y la misma distancia se repite, deje de mirar la lámina.
Los hábitos de manipulación y empalme del sector los describe el sector europeo del aluminio, y la lección es sencilla: un empalme es un acontecimiento de máquina tanto como un acontecimiento de lámina.
¿Por qué los pliegues formados antes del hombro se rajan después?
Un pliegue es un doblez del que la lámina no se recupera, y el hombro es donde la banda debe estirarse.
Un pliegue adelgaza y endurece el metal a lo largo de una línea. Antes del hombro es solo una marca; después, esa línea debe soportar una curva y se abre en una rotura.
Dive deeper
Los pliegues se hacen pronto y se pagan tarde. Un rollo almacenado de lado, un telescopaje en el bobinado, un borde flojo en un rollo ancho, una banda que ha podido vagar contra una pestaña: cada uno deja una línea de doblez en la lámina antes de que la banda llegue a la zona de conformado. En esa fase el doblez parece inofensivo, porque la banda aún está plana y la línea solo se ve como un pliegue tenue.
El hombro de conformado cambia el argumento. Allí la banda plana se lleva sobre una superficie curva y se convierte en tubo, y el metal del exterior del giro tiene que estirarse. Una banda sana tiene reserva suficiente para hacerlo. Una banda plegada tiene una línea donde el metal es más fino y más duro, así que la deformación se concentra ahí en vez de repartirse por el ancho, y el pliegue se abre. Por eso la rotura suele aparecer a cierta distancia después del hombro y parece no tener relación con la marca de aguas arriba.
La cura está aguas arriba: almacene los rollos de pie, mantenga el desenrollador alineado, evite los bordes flojos y vigile cómo se cortó y se bobinó el rollo mucho antes de que llegara a la línea, que es el tema de cómo se corta un rollo antes de que salga. Una rotura que sigue a un pliegue es un mensaje sobre el bobinado, el almacenamiento o la guía, no sobre la aleación.
¿Por qué el calor ablanda la banda y cambia lo que aguanta?
Una línea de envasado es un sitio cálido, y el calor llega a la banda antes de que la banda llegue al sellado.
El calor de mordazas, placas y aire caliente llega a la banda aguas arriba, calienta el metal y ablanda cualquier recubrimiento. Una banda más caliente se estira antes, se afloja, se arruga y luego agarra un rodillo por el que antes resbalaba.
Dive deeper
El calor llega a la banda mucho antes que el sellado. Las mordazas que abren y cierran, una placa caliente, una cuchilla de aire caliente y las superficies radiantes que las rodean calientan el aire y los rodillos próximos, y la banda recoge ese calor.
El metal conserva buena parte de su resistencia a las temperaturas que alcanza una línea de envasado, pero una lámina recubierta, lacada o laminada no: el recubrimiento se ablanda primero y la banda empieza a comportarse como otro material. Una banda más caliente se estira con el mismo tiro, así que una tensión correcta en frío es demasiada cuando la línea está caliente, y la lámina fluye y se afloja. Una banda floja se arruga, y una arruga es un pliegue camino de la rotura.
Un recubrimiento ablandado también vuelve pegajosa la banda, que ya no resbala sobre un rodillo sino que lo agarra, y el arrastre sube sin que nadie toque un ajuste. La banda se estira entonces contra un rodillo que se ha convertido en freno sin avisar. Trate el calentamiento como un cambio de condición: vigile el aflojamiento mientras la línea entra en calor, proteja las fuentes de calor del tramo del desenrollador y revise los rodillos por acumulación donde el recubrimiento haya podido transferirse. Hay información de fondo sobre cómo conduce y radia calor el metal en el sector del aluminio.
¿Por qué la respuesta es una decisión conjunta entre lámina, empalme y ajustes?
Porque una rotura la producen tres cosas a la vez, y cambiar una sola deja las otras dos en su sitio.
La lámina fija lo que la banda aguanta, el empalme fija dónde es más débil y la máquina fija lo que se le pide. Cambiar la lámina sola rara vez arregla un problema de máquina.
Dive deeper
Una rotura es un resultado, no una causa. Lo que la banda aguanta lo deciden la aleación, el temple, el calibre, el ancho y el estado del borde. Dónde es más débil lo deciden el empalme y el bobinado. Lo que se le pide lo deciden el recorrido, la tensión y el calor.
Mueva una de esas tres cosas y las otras quedan exactamente como estaban, que es por lo que un calibre más pesado a veces parece curar una rotura durante una semana. La línea no cambió, así que la causa tampoco cambió; solo se movió el margen.
El orden del trabajo importa. Arregle primero el recorrido, porque un rodillo desalineado daña todos los rollos que pasan por él. Arregle después el empalme, porque es una decisión que el transformador controla y sale barato corregirla. Luego elija la lámina para la línea tal como funciona ahora: un calibre y un temple que encajen con la tensión que la máquina puede mantener, un borde que encaje con las guías y un ancho que encaje con el conformador. En una línea que corre una banda de tapa más pesada, esa conversación suele acabar en una especificación como la lámina de aluminio 8011 de 0.04 mm, porque encaja con la máquina y no porque lo pesado sea mejor.
¿Qué debe registrar el comprador cuando ocurre una rotura?
El registro hecho en los primeros diez minutos vale más que la discusión una semana después.
Registre dónde empezó la rotura, qué rollo y qué lote, el calibre, la aleación, el temple y el ancho, si hubo empalme, la máquina y la estación, y los ajustes en uso. Fotografíe la banda antes de moverla.
Dive deeper
Anote lo que se puede ver y medir antes de limpiar nada: la máquina y la estación, el producto que se envasa y la posición de la rotura, es decir, de qué lado de la banda, a qué distancia aproximada del borde y si se abrió desde el borde o desde el centro. Anote el rollo, su lote, la aleación, el temple, el calibre, el ancho y el núcleo, y si llevaba un empalme o varios.
Después añada el comportamiento, que es donde suele esconderse el diagnóstico: si la rotura ocurrió en el arranque, tras una parada o en marcha estable; si se repitió a la misma distancia; si un cambio de rollo la despejó y durante cuánto tiempo. Una rotura que vuelve con el rollo siguiente es una rotura de máquina.
Guarde el registro con el rollo y envíe una copia al transformador, para que las dos partes comparen notas y no reproches. Si la línea también pierde material en el desenrollador, las dos pérdidas pertenecen a una misma conversación, y por eso dónde se genera realmente el desperdicio encaja bien junto a este artículo, junto con la visión de el sector del envase de aluminio sobre lo que una línea debe esperar de la lámina en rollos y hojas.
Una rotura es un mensaje del recorrido. Lea dónde empezó, corrija la máquina y el empalme, y después elija la lámina que encaja con la línea.