لماذا تحتاج رقائق الألمنيوم الثقيلة إلى أداة قطع مختلفة؟
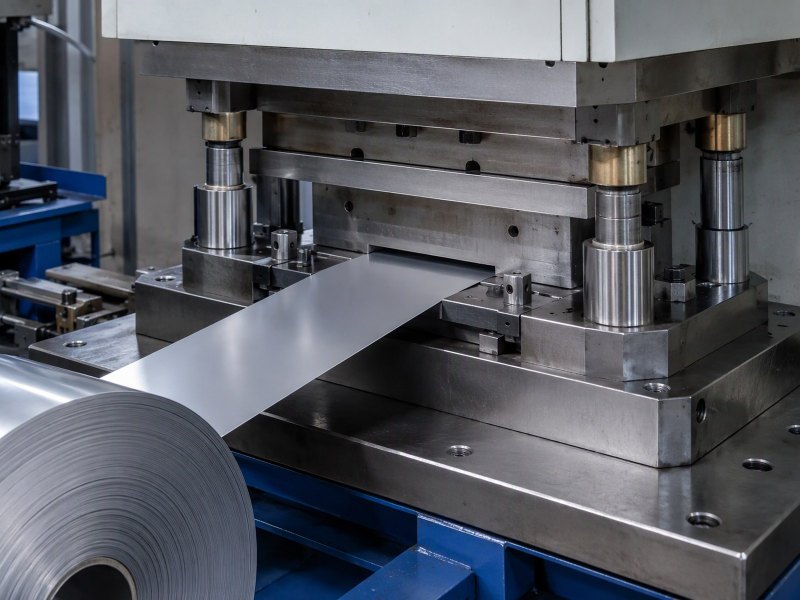
في أعلى نطاق الرقائق يتوقف الشريط عن الانثناء ويبدأ في حفظ شكله. يتتبع هذا الدليل أثر ذلك على الأداة: الخلوص، وجه النتوء، الارتداد المرن، الاستواء، التكويم، وقراءة مخطط القطعة قبل قطع الأداة.
لماذا تحتاج رقائق الألمنيوم الثقيلة إلى أداة قطع مختلفة؟
يصل مخطط لقطعة من شريط بسُمك 0.15 مم، ويُسعَّر قالب الرقائق الرفيعة نفسه دون تغيير. تخرج العينات الأولى مقوّسة وحافتها ناتئة.
تُقطع رقائق الألمنيوم الثقيلة بأداة مضبوطة على سُمكها هي. الخلوص ووسائل التثبيت وحالة الحافة وتعويض الارتداد المرن تتبع الشريط، لا القوة المتاحة في المكبس.
تتبع الأسئلة الثمانية أدناه قطعة ثقيلة من الشريط إلى طاولة التجميع، وتنتهي بما يجب أن تذكره أي استفسار.
متى تتوقف قطعة من رقائق الألمنيوم الثقيلة عن التصرف كرقاقة وتبدأ في التصرف كصفيحة؟
التغيّر تدريجي على الورق ومفاجئ داخل الأداة. الرقاقة الرفيعة تتبع القالب لأنها لا تملك شكلاً خاصاً بها.
في أعلى النطاق يحمل الشريط صلابة خاصة به: يقاوم الزاوية الضيقة، ويحفظ الانحناء، ويجسر فراغاً. على الأداة أن تتحكم في قطعة تجادلها بالفعل.
Dive deeper
الرقاقة القريبة من أسفل النطاق لا تملك صلابة انحناء تقريباً: تستقر على الوجه، وتتبع أي سطح تُضغط عليه، وتأخذ شكل القالب لأنها لا تملك شكلاً. ومع صعود السُمك نحو أعلى النطاق يبدأ الشريط في حمل جزء من الحمل بنفسه.
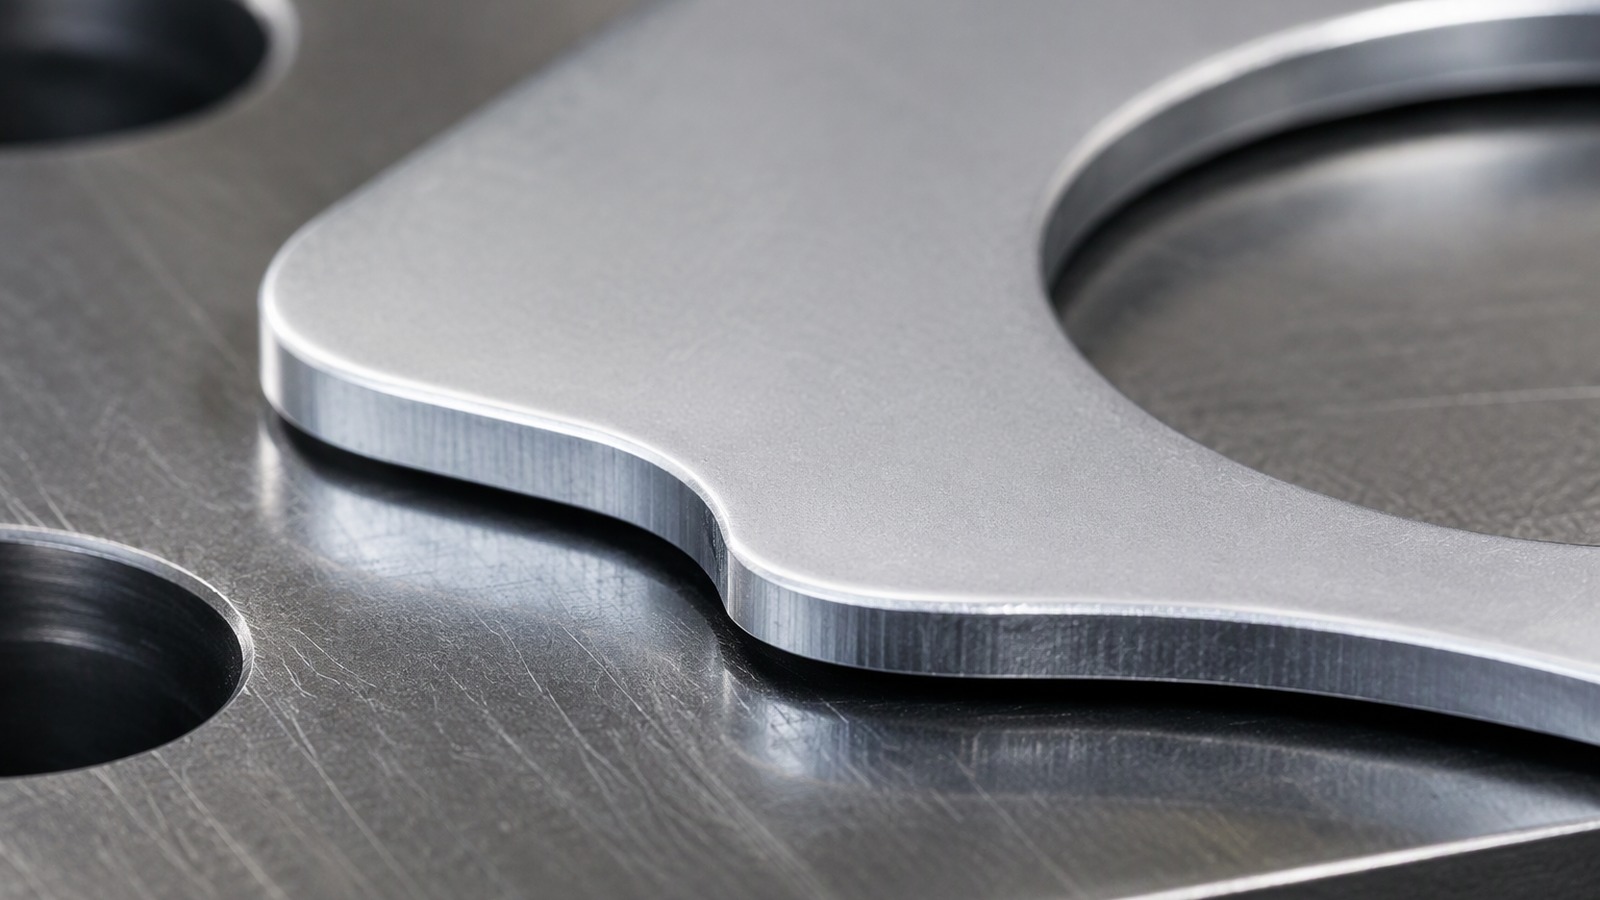
يقاوم الدفع نحو زاوية ضيقة، ويحفظ الانحناء بعد سحب المِثقب، ويستطيع أن يجسر فراغاً صغيراً بدل أن يستسلم له. هذا سلوك صفيحة في مادة لا تزال تُشترى وتُشحن كرقاقة. وتتغير الحافة معه: في الرقاقة الرفيعة تكون حافة القطع خطاً، وفي الشريط الثقيل تصبح وجهاً له ارتفاع، ويظهر القص والكسر والسحب على ذلك الوجه.
تتغير الطاقة المرنة كذلك. الرقاقة الرفيعة لا تحرر شيئاً تقريباً عند القطع، أما الشريط الثقيل فيحرر ما يكفي لتحريك القطعة عند فتح الأداة. لذلك لا يمكن معالجة قطعة ثقيلة كقطعة رفيعة بمادة أكثر. يشرح مدخل المرجع عن رقائق الألمنيوم كيف تُدرفن المادة، لكن ما تفعله الأداة بسُمك معين يُقرَّر في تصميم القالب، والرقائق الصناعية والتقنية هي حيث يبدأ هذا النطاق.
والاختبار العملي بسيط: إذا خرجت القطعة من الأداة محتفظة بانحنائها، أو إذا استطاعت أن تجسر فتحة صغيرة دون أن تستسلم لها، فهي تتصرف كصفيحة لا كرقاقة، ويجب عندها أن يعاد النظر في تخطيط الأداة كلها وفي متطلبات حافتها، لا في قوة المكبس ولا في سرعة التشغيل، ولا في حساب القوة وحده، لأن القوة لا تصنع حافة نظيفة.
لماذا يحتاج السُمك الأثقل إلى خلوص مختلف في الأداة بدل قوة أكبر؟
أول ما يخطر هو الضغط بقوة أكبر. الشريط الثقيل لا يفشل لأن المكبس ضعيف، بل لأن القطع موجّه بشكل خاطئ.
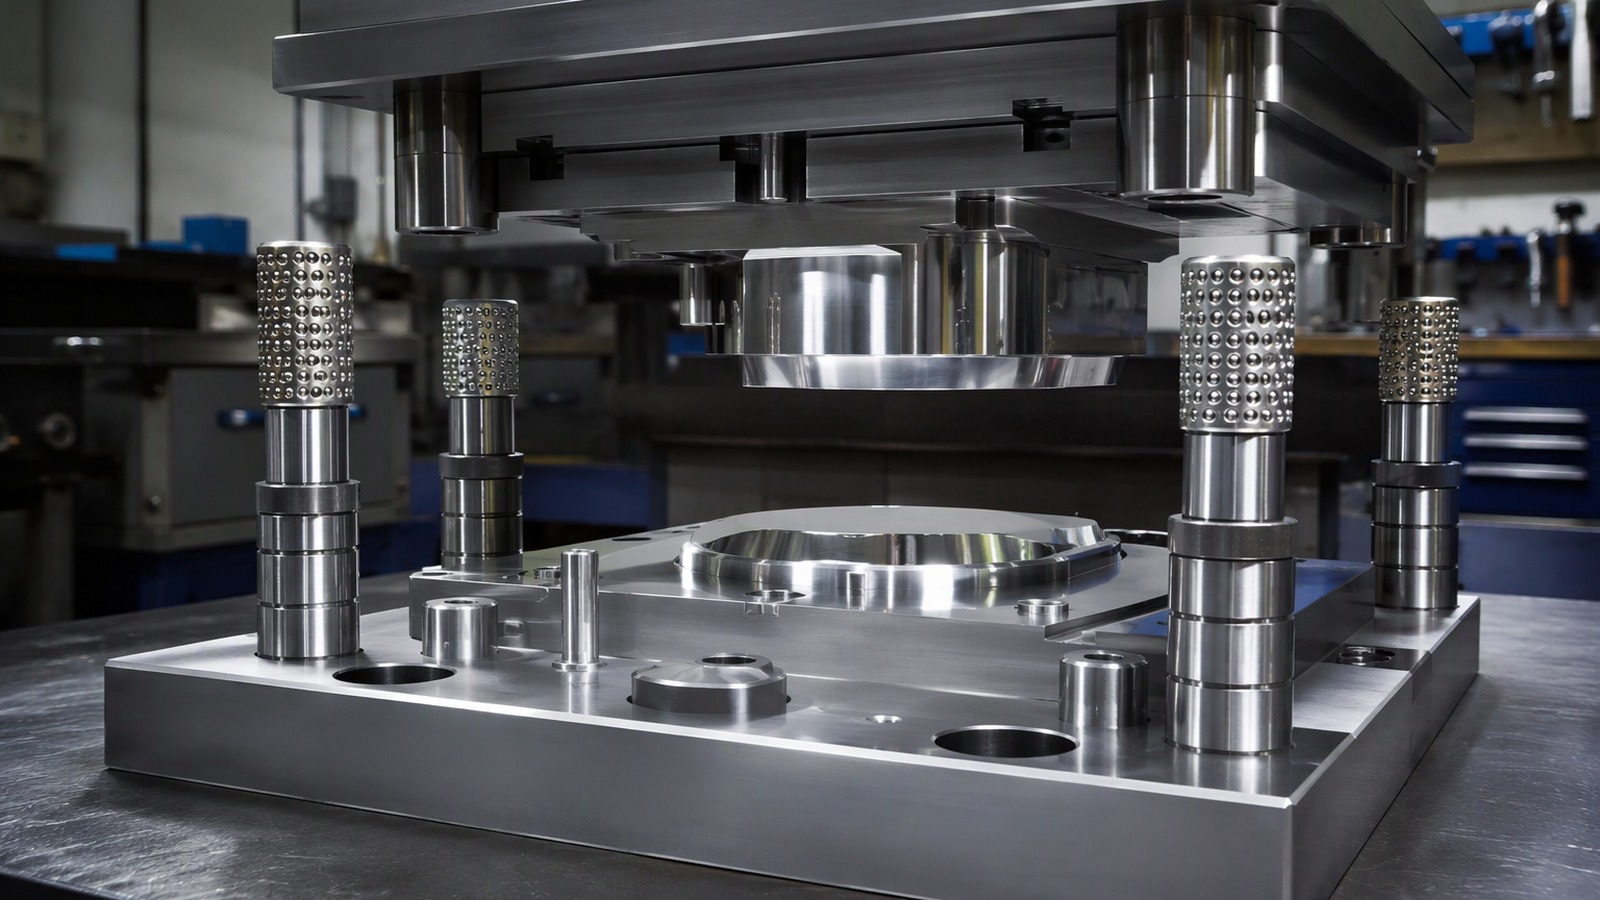
الخلوص يحدد أين ينتهي القص وأين يبدأ الكسر. في الشريط الثقيل تكون هذه المنطقة حصة أصغر من مقطع أسمك، فتُقطع الأداة على السُمك، ولا تفعل القوة الزائدة سوى تشويه القطعة.
Dive deeper
تُصنع حافة القطع على مرحلتين. يدفع المِثقب الشريط ويقص شريطاً من المعدن، ثم ينكسر المقطع المتبقي. والخلوص هو الفراغ الذي يحدد أين يتوقف القص وأين يبدأ التمزق. إذا ضُبط على السُمك التقى الاثنان بنظافة، وإذا ضُبط على مادة أرقّ وصل التمزق متأخراً وسحب المعدن معه.
في الرقاقة الرفيعة يكون الفراغ حصة كبيرة من سُمك صغير جداً، والمادة متسامحة: تتمدد، وينحرف التمزق، ولا يرى أحد ذلك. وفي الشريط الثقيل يكون الفراغ نفسه حصة أصغر من مقطع أسمك، فتصبح هندسة القطع قراراً للأداة لا شيئاً تمتصه المادة. والقوة الإضافية لا تصحح ذلك: تدفع المِثقب في مقطع لا مكان له فيه، فيظهر الفائض تقوّساً وقطعة لا تستقر مستوية.
لذلك يكون الجواب عن قطعة ثقيلة أداة مختلفة، لا مكبساً أكبر. يُختار الخلوص وحالة زوايا المِثقب والقالب وضغط الإخراج وتسلسل القطعات معاً بحسب السُمك وحالة التصلب والسبيكة؛ فـرقائق الألمنيوم 3004 بسُمك 0.12 مم في حالة تصلب صلبة لا تتصرف كالسبيكة نفسها بعد التلدين. وهذه القيم مكانها مخطط الأداة، لا أمر الشراء.
ويمكن تلخيص الفرق في سؤال واحد: هل صُمم القالب ليقطع هذا السُمك، أم ليقصّ شيئاً أرق بكثير؟ القالب المصمم للرقاقة يترك في القطعة الثقيلة منطقة قص ضيقة ومنطقة تمزق طويلة، ويظهر ذلك على الحافة قبل أن يظهر على المكبس، ومراجعة الأداة على هذا الأساس أرخص من تجربة قوالب عدة على المكبس نفسه.
ما سبب النتوء في قطعة رقائق ثقيلة، ولماذا يهم عند التجميع؟
النتوء في غلاف مشكلة مناولة. أما في قطعة ثقيلة فهو بُعد: يرفع القطعة عن الوجه الذي يفترض أن تستقر عليه.
يوضح النتوء أين تجاوز الكسر حافة المِثقب بدل أن يلتقي بها. حافة غير حادة، أو خلوص زائد، أو شريط مقسّى بالتشكيل تدفعه إلى ذلك.
Dive deeper
النتوء ليس عيباً في المادة، بل أثر يبيّن أين ذهب الكسر. عندما يلتقي التمزق بحافة المِثقب تبقى الحافة نظيفة، وعندما يتجاوزها يبقى شفة معدنية معلقة، ويتحدد حجمها بالخلوص وحالة المِثقب والقالب وحالة الشريط.
والشريط الثقيل يُظهر ذلك بما لا تفعله الرقاقة الرفيعة أبداً. للشفة ارتفاع وصلابة، فتصمد أمام المناولة وأمام خط العميل. ولها أيضاً وجه. فالنتوء يستقر على أحد وجهي القطعة، وأي وجه منها قرار تصميمي: يجب أن يتجه بعيداً عن وجه الاستناد، وبعيداً عن سطح الإحكام، وبعيداً عن أي شيء ينزلق على القطعة.
وفي التجميع تكون النتائج مادية. النتوء على وجه الاستناد يرفع القطعة عن سطحها المقابل بارتفاعه هو، فيُغلق وصلة مصممة لتُغلق على وجه على حلقة معدنية بدلاً من ذلك؛ ويوضح الرقائق المستخدمة في الحشيات الصناعية وأنظمة الإحكام كيف يتحول ذلك سريعاً إلى مسار تسرب. ويحرك تآكل الأداة خط الكسر، فيكبر النتوء خلال التشغيل: المخطط يسمّي الحالة المقبولة، والصيانة تتبع الأداة لا التقويم.
وللنتوء ثمن لا يظهر في سعر القطعة بل في سعر التجميع: وقت إضافي للتنظيف، ورفض عند الفحص، وشكاوى من خط العميل. ولهذا يُحدد وجه النتوء في المخطط قبل قطع الأداة، وتُتفق الحالة المقبولة بين المشتري والمصنع، لأن ما يمر عند القطع قد لا يمر عند التجميع، وما يمر في عينة قد لا يمر في التشغيل الطويل، والحافة النظيفة في القطع أرخص من أي عملية تنعيم تُضاف بعده.
لماذا يظهر الارتداد المرن فوق سُمك معين فقط، وكيف تعوّضه شكل القطعة؟
اثنِ رقاقة رفيعة تبقى حيث وضعتها. واثنِ شريطاً ثقيلاً ينفتح مرة أخرى بمجرد أن تتركه الأداة.
الارتداد المرن هو عودة القلب المرن. في الرقاقة الرفيعة تخضع معظم القطعة، وفي الشريط الثقيل يبقى قلب مرن يفتح الانحناء، فعلى الشكل أن يمتصه.
Dive deeper
عند انحناء شريط تتمدد الألياف الخارجية وتنضغط الداخلية؛ فإذا خضع المقطع كله بقي الانحناء، وإذا لم يصل قلب في الوسط إلى حد الخضوع تصرف ذلك القلب كنابض وفتح الانحناء عند تحرير الأداة.
الرقاقة الرفيعة لا تملك قلباً مرناً يُذكر، فيصغر الأثر إلى حد يمكن تجاهله. أما فوق سُمك معين فيصبح القلب جزءاً حقيقياً من المقطع، ويصبح الانفتاح بُعداً على التجميع التعامل معه. وحالة التصلب تحدد المقدار: الحالة الصلبة تخزن أكثر وتعيد أكثر من حالة التلدين، ونصف قطر ضيق بالنسبة للسُمك يزيد الأمر سوءاً.
وشكل القطعة هو مكان التعويض. يمكن ثني سمة مشكّلة زيادة في الأداة بحيث ترتخي إلى الزاوية المرسومة، ويمكن إضافة ضلع أو حزّ لتقوية وجه كان سيتقوّس، ويمكن تعميق شفة ليثبّتها التجميع مستوية. كل ذلك عمل تصميمي قبل قطع الأداة، وكل ذلك يحتاج شكل الحالة الحرة على المخطط. وتصف المادة القطاعية المنشورة عن الألمنيوم سلوك التشكيل بصفة عامة، أما قيم قطعة معينة فمكانها مخطط الأداة.
والمعوّض الأكثر فاعلية غالباً هو الشكل نفسه: ضلع صغير أو حزّ يرفع صلابة الوجه فيقلل ما يعود منه بعد التحرير، وقاعدة أعرض تجعل الانحناء أقل حساسية للارتداد. وكل تحسين من هذا النوع يُقرأ على العينة الأولى، ويُثبت في المخطط قبل أن تُقطع الأداة النهائية، لا بعده. ويُقاس ذلك على القطعة الحرة، لأن القطعة المثبتة تخفي ما سيعود عند فك التثبيت، وهذا سبب آخر لكتابة شرط الاستواء على المخطط.
كيف يغيّر الاستواء طريقة تصميم أداة الرقائق الثقيلة؟
القطعة الثقيلة التي تكون مستوية تحت الضاغط قد تتقوّس بمجرد تحريرها، لأن القطع يطلق الإجهاد المخزون.
الاستواء خاصية في الحالة الحرة. على الأداة أن تثبّت الشريط طوال القطع وأن تحرره بالتساوي، وعلى المخطط أن يحدد هل يُقاس الاستواء حراً أم مثبتاً.
Dive deeper
تحمل اللفة شكلاً قادماً من الدرفلة، انحرافاً على الطول وتقوّساً على العرض، والشريط الثقيل يحمل منه أكثر من الرفيع لأن المقطع أكبر ويحفظ الذاكرة. ثم يطلق القطع الإجهاد المخزون بشكل غير متساوٍ.
القطعة التي كانت مستوية تحت الضاغط قد تتقوّس لحظة تحررها، ويتبع التقوّس التخطيط: القطعة عند حافة الشريط تتصرف غير القطعة في الوسط، والهيكل ذو الجسور الضيقة يسمح للشريط بالحركة بين القطعات، فقد تخرج قطعتان من الصفيحة نفسها بشكلين مختلفين.
وهذا يغيّر التصميم. على وسائل التثبيت وضغط الضاغط أن تُبقي الشريط على الوجه طوال القطع، وعلى التسلسل أن يطلق الإجهاد بترتيب مضبوط، وعلى التخطيط أن يبقي القطع بعيداً بما يكفي عن الحافة حتى لا تسحبها الحافة خارج شكلها. وعلى المخطط أن يبيّن هل يُقاس الاستواء حراً أم مثبتاً، لأن الأداة قد تلبي أحد الشرطين وتخفق في الآخر. وتغطي المادة المنشورة لمنتجي الرقائق وصف شكل اللفة؛ أما السماحية لقطعة معينة فمكانها مخطط الأداة، مع العرض الذي سيُشغَّل عليه الشريط، من 100 إلى 1500 مم.
والاستواء أيضاً مسألة قياس لا مسألة رأي: القطعة التي تبدو مستوية على الطاولة قد تكون مقوّسة عند وضعها على سطح مستوٍ، والقطعة التي تبدو مقوّسة قد تستوي عند تثبيتها. ولهذا يحتاج المخطط إلى جملة واحدة تحدد الحالة، ويحتاج الفحص إلى طريقة متفق عليها قبل أول تشغيل، ومن دون ذلك يتحول الاستواء إلى خلاف بين الفحص والتجميع.
لماذا تحتاج القطعة الأثقل إلى مناولة وتكويم مختلفين؟
قطعة الرقاقة خفيفة ونادراً ما يتلفها وزنها. أما القطعة الثقيلة فمتماسكة، وحافتها تقطع القفاز، ورزمة منها تتصرف كصفيحة رقيقة.
القطع الثقيلة لا تنثني. تحتك وتتعشّق وتنحني تحت وزنها، فالتكويم والفواصل والاتجاه جزء من العملية لا من ملاحظة التعبئة.
Dive deeper
القطعة الثقيلة متماسكة، وحافتها المقطوعة تقطع القفاز، ووزنها يكفي ليكون سلوك رزمة منها كسلوك رزمة من صفيحة رقيقة. وعند هذه النقطة تتغير طبيعة مشكلة المناولة.
القطع التي تتعشّق تتقفل معاً، والتي لا تتعشّق تنزلق وتحتك، فتصل الأوجه المهمة، وجه الاستناد ووجه الطلاء والوجه الذي سيُرى، مخدوشة. والفواصل والاتجاه وارتفاع الرزمة قرارات عملية لا تفاصيل تعبئة. ويتغير العد أيضاً: عند هذا السُمك يُبلغ العدد في الصندوق بوزن أكثر موثوقية من العد بالقطعة.
وللأداة دور في ذلك. موضع هيكل الخردة، وطريقة خروج القطع، وهل تُدفع مستوية أم تُترك لتسقط، وهل تصل في صف متراكب، كلها تحدد مقدار المناولة قبل التعبئة. والقطعة التي تخرج من الأداة موجّهة أصلاً أرخص في التكويم من قطعة يجب التقاطها وإدارتها. وإرشادات القطاع حول مناولة الألمنيوم وتعبئته نقطة بداية؛ أما التعبئة الفعلية فتُتفق مع المصنع، بحد أدنى 3 MT لكل مقاس، على منصات مبنية للوزن.
والتكويم الجيد يبدأ من الأداة نفسها: كلما خرجت القطعة موجّهة ومستوية، قلّت اللمسات عليها قبل التعبئة، وقلّت الخدوش والانحناءات الصغيرة التي تُكتشف لاحقاً عند التجميع. وقد يكون هذا أبسط تحسين متاح في ورشة تنتقل من الرقاقة الرفيعة إلى السُمك الثقيل، لأنه لا يحتاج معدات جديدة. وإذا كانت القطع تُعدّ بالوزن، فيجب أن يكون الوزن مرجعاً متفقاً عليه، لأن الفروق الصغيرة في السُمك تتراكم في الرزمة الواحدة، وهذا يسهل الاتفاق قبل الشحن.
كيف ينبغي قراءة مخطط القطعة قبل قطع الأداة؟
المخطط الذي يعطي الحدود الخارجية فقط يترك لمصمم الأداة اختراع الباقي، والاختراع غالباً خاطئ.
اقرأ الوظيفة أولاً: أي وجه يستقر، وأي وجه يُرى، وأين يجوز أن يكون النتوء، وهل يُقاس الاستواء حراً أم مثبتاً. ثم اقطع الأداة.
Dive deeper
القراءة الأولى وظيفية: أي وجه يستقر، وأي وجه يُرى، وأي حافة تُمسك، وأين تُثبَّت القطعة. هذه الأجوبة تحدد وجه النتوء وشرط الاستواء ومتطلب الحافة قبل برمجة أي هندسة.
والقراءة الثانية هندسية. أي أنصاف الأقطار تُشكَّل وأيها يُقطع، وهل يجري خط الانحناء مستعرضاً لاتجاه الدرفلة أم موازياً له، وكيف تُغلق سلسلة السماحات مقابل القطعة المقابلة، وهل تُقاس القطعة النهائية حرة أم في موضعها. والقطعة الثقيلة تحتاج عادة إلى ملاحظة عن وجه النتوء وأخرى عن شرط الاستواء، إذ لا يمكن استنتاج أي منهما من مقطع جانبي ولا تركهما للتجربة.
والقراءة الثالثة تتعلق بالشريط. حجم القطعة مقابل عرض اللفة يحدد التخطيط وعدد القطع في العرض ومقدار الخردة؛ وقطعة صُممت دون هذا القيد قد يستحيل تشغيلها بشكل اقتصادي. وقراءة المخطط بهذه الطريقة قبل قطع الأداة هي أيضاً ما يجنّب المشتري شراء سُمك أثقل مما تحتاجه القطعة: الفرق بين رقائق الألمنيوم وصفائح الألمنيوم خط يستحسن تذكّره، لأن قطعة تحتاج صلابة الرقاقة فقط لا ينبغي طلبها كصفيحة.
ومن المفيد أن يُكتب على المخطط ما لا يجوز فعله أيضاً: أي وجه لا يجوز خدشه، وأي حافة لا يجوز أن تحمل نتوءاً، وأي انحناء لا يجوز تعديله بعد التشكيل. فهذه القيود توجّه ترتيب القطعات في الأداة قبل أن تبدأ الأولى، وتحمي القطعة من إصلاحات لاحقة تغيّر شكلها، وكلما كانت هذه القراءة مبكرة قلّ عدد التعديلات على الأداة بعد أول تشغيل.
ماذا يجب أن يذكر استفسار رقائق الألمنيوم الثقيلة؟
معظم الاستفسارات البطيئة ليست تجارية. تنقصها القطعة أو الأداة أو متطلب الحافة، وكل فراغ يكلف جولة عينات.
اذكر السبيكة وحالة التصلب والسُمك والعرض، والمخطط مع وجه النتوء محدداً، وشرط الاستواء، والكمية لكل مقاس، والمناولة.
Dive deeper
الاستفسار الذي يذكر السبيكة وحالة التصلب والسُمك والعرض يتلقى عرضاً تجارياً. والاستفسار الذي يذكر القطعة أيضاً يحصل على أداة تعمل. الفرق هو المخطط ومتطلب الحافة وشرط الاستواء، وبدونها تكون العينة الأولى تخميناً.
قل ماذا تفعل القطعة. اذكر السبيكة وحالة التصلب، والسُمك داخل نطاق 0.005 إلى 0.20 مم، والعرض داخل 100 إلى 1500 مم، وقطر القلب 76 أو 152 مم، والكمية لكل مقاس مقابل حد أدنى 3 MT. وأضف المخطط مع وجه النتوء محدداً، ومتطلب الاستواء في الحالة الحرة، والأوجه التي يجب ألا تُخدش، وكيف ستُكوَّم القطع وتُنقل.
ثم افصل مجموعتي الأرقام. خصائص الشريط مسؤولية المصنع؛ أما الخلوص والتثبيت وتعويض الانحناء والتخطيط فمكانها مخطط الأداة. ومن المفيد أيضاً تسمية البديل الأخف حين يوجد: غطاء في رقائق الألمنيوم 8021 بسُمك 0.06 مم يبقى قطعة رقاقة، بينما فاصل إنشائي في أعلى النطاق ليس كذلك. والتحميل من تشينغداو أو تيانجين أو شنغهاي.
وكلما كانت الأرقام مفصولة بهذا الشكل، أمكن مقارنة العروض على أساس واحد، وسهل على المصنع أن يقول ما يستطيع تأكيده وما يحتاج إلى عينة. والاستفسار الجيد لا يطلب وعداً بمواعيد، بل يطلب تأكيداً على السُمك والعرض والحالة، ويترك التفاصيل الهندسية للأداة. وهذا الفصل يجعل المقارنة ممكنة، ويمنع أن يُطلب من الأداة ما يجب أن يُطلب من الشريط، ويُستحسن أيضاً ذكر الوجه الذي ستُثبَّت عليه القطعة في التجميع.
القطعة الثقيلة تُصمَّم في الأداة لا في المكبس. اقرأ المخطط، واضبط الخلوص على السُمك، واشترِ شريطاً يطابق الاثنين.