Почему толстая алюминиевая фольга требует другого штампа?
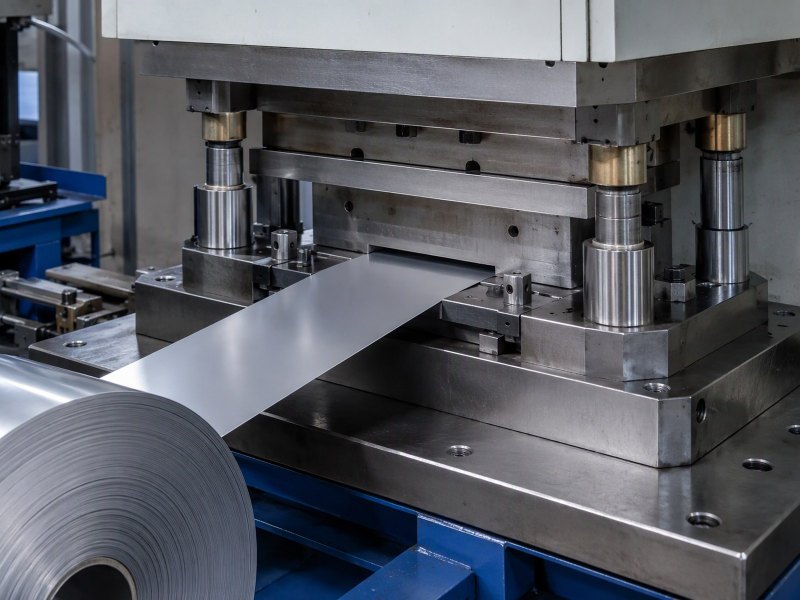
В верхней части диапазона полоса перестаёт повторять форму и начинает держать свою. Разбор последствий для штампа: зазор, сторона заусенца, пружинение, плоскостность, штабелирование и чтение чертежа детали.
Почему толстая алюминиевая фольга требует другого штампа?
Приходит чертёж детали из полосы толщиной 0,15 мм, и штамп, на котором работает тонкая фольга, предлагают без изменений. Первые образцы выходят изогнутыми, с заусенцем.
Фольгу большой толщины режут штампом, настроенным на эту толщину. Зазор, прижим, состояние кромки и компенсация пружинения следуют за полосой, а не за усилием пресса.
Восемь вопросов ниже ведут тяжёлую деталь от полосы до сборочного стола и заканчиваются тем, что должно быть в запросе.
Когда деталь из фольги большой толщины перестаёт вести себя как фольга и начинает вести себя как лист?
Изменение незаметно на бумаге и резко в штампе. Тонкая фольга идёт за матрицей, потому что своей формы у неё нет.
В верхней части диапазона полоса сама держит форму: сопротивляется узкому углу, сохраняет гиб и перекрывает зазор. Штампу приходится управлять деталью, которая уже спорит с ним.
Dive deeper
У фольги в нижней части диапазона почти нет изгибной жёсткости: она ложится на плоскость, повторяет любую поверхность, к которой её прижимают, и принимает форму матрицы, потому что своей не имеет. По мере роста толщины к верхней границе диапазона полоса начинает нести часть нагрузки сама.
Она сопротивляется заходу в узкий угол, сохраняет гиб после отхода пуансона и может перекрыть небольшой зазор вместо того, чтобы в него лечь. Это поведение листа в материале, который по-прежнему покупают и перевозят как фольгу. Вместе с этим меняется кромка: у тонкой фольги кромка среза — линия, у толстой полосы — поверхность с высотой, и сдвиг, скол и подрыв видны на этой поверхности.
Меняется и упругая энергия. Тонкая фольга почти ничего не отдаёт при резке, толстая полоса отдаёт достаточно, чтобы сдвинуть деталь при раскрытии штампа. Поэтому тяжёлую деталь нельзя рассматривать как тонкую с большим количеством материала. Справочная статья о алюминиевой фольге описывает, как металл прокатывают, но то, что штамп делает с данной толщиной, решается в его конструкции, а промышленная и техническая фольга — это как раз тот диапазон.
Практическая проверка проста: если деталь выходит из штампа со своим гибом, если она перекрывает небольшой зазор вместо того, чтобы лечь в него, она ведёт себя как лист. Тогда пересматривают всю конструкцию штампа и требования к кромке, а не усилие пресса.
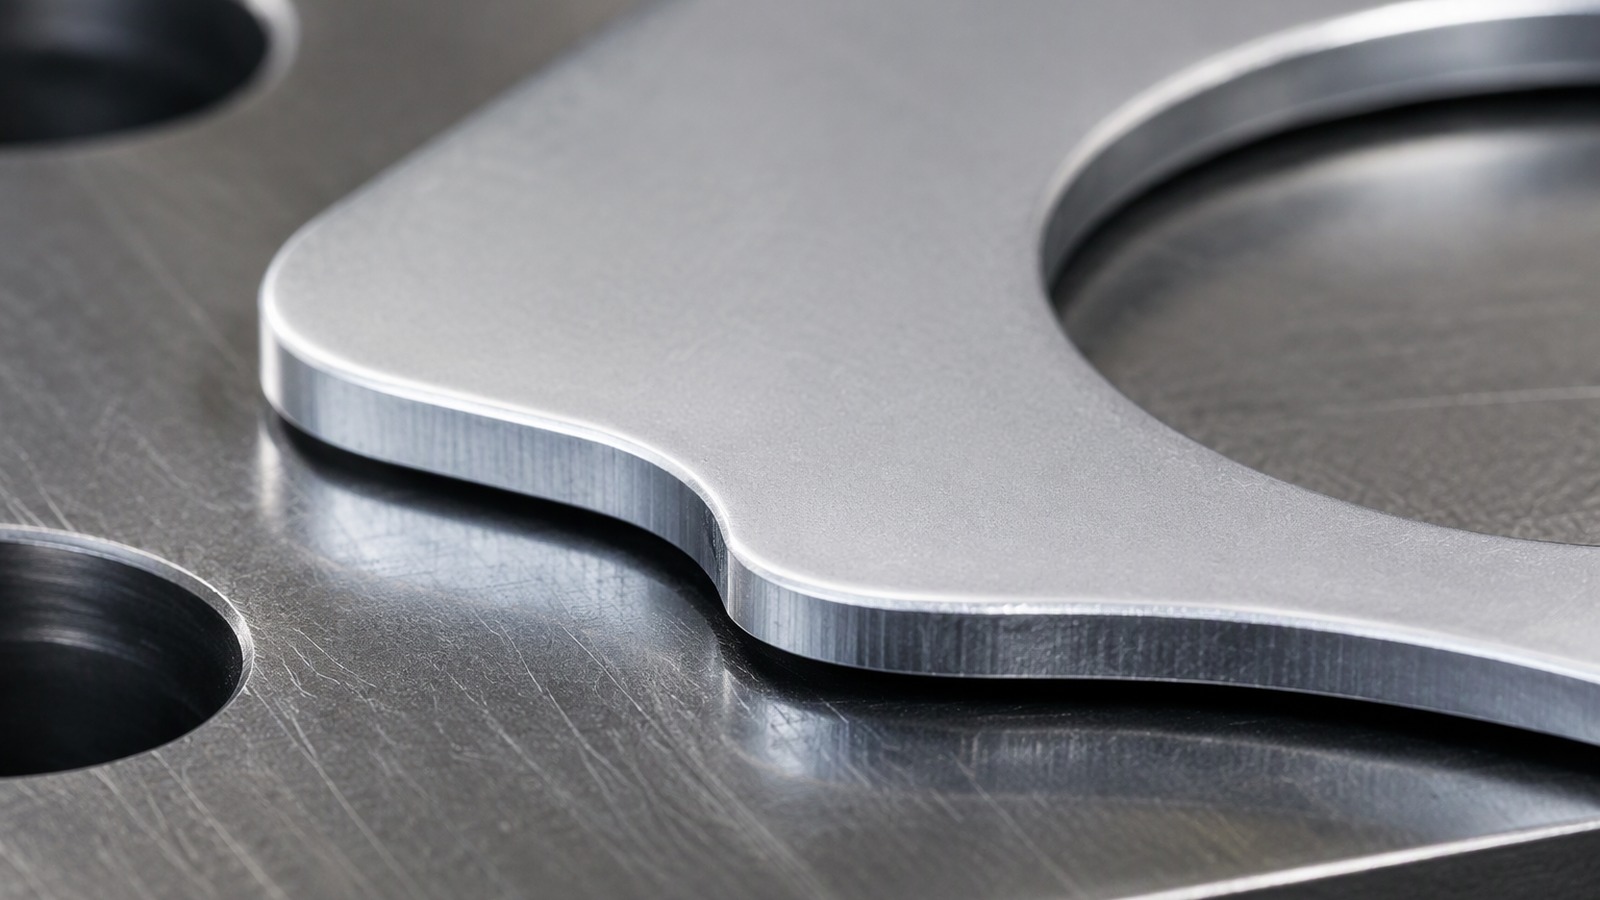
Почему большая толщина требует другого зазора в штампе, а не большего усилия?
Первое желание — давить сильнее. Толстая полоса ломается не потому, что пресс слаб, а потому, что рез направлен неверно.
Зазор определяет, где заканчивается сдвиг и начинается скол. В толстой полосе эта полоса составляет меньшую долю более толстого сечения, поэтому штамп изготавливают под толщину; лишнее усилие только коробит деталь.
Dive deeper
Кромка среза образуется в два этапа. Пуансон вдавливает полосу и срезает полосу металла, затем оставшееся сечение разрывается. Зазор — это просвет, который определяет, где сдвиг останавливается и где начинается разрыв. Если он выставлен под толщину, обе стадии смыкаются чисто. Если под более тонкий материал, разрыв запаздывает и тянет металл по кромке.
В тонкой фольге просвет — большая доля очень малой толщины, и материал прощает: он тянется, разрыв уходит в сторону, и этого никто не видит. В толстой полосе тот же просвет — меньшая доля более толстого сечения, поэтому геометрию реза задаёт штамп, а не металл. Большее усилие этого не исправляет: оно вдавливает пуансон в сечение, которому некуда деться, и избыток выходит короблением и деталью, которая не ложится плоско.
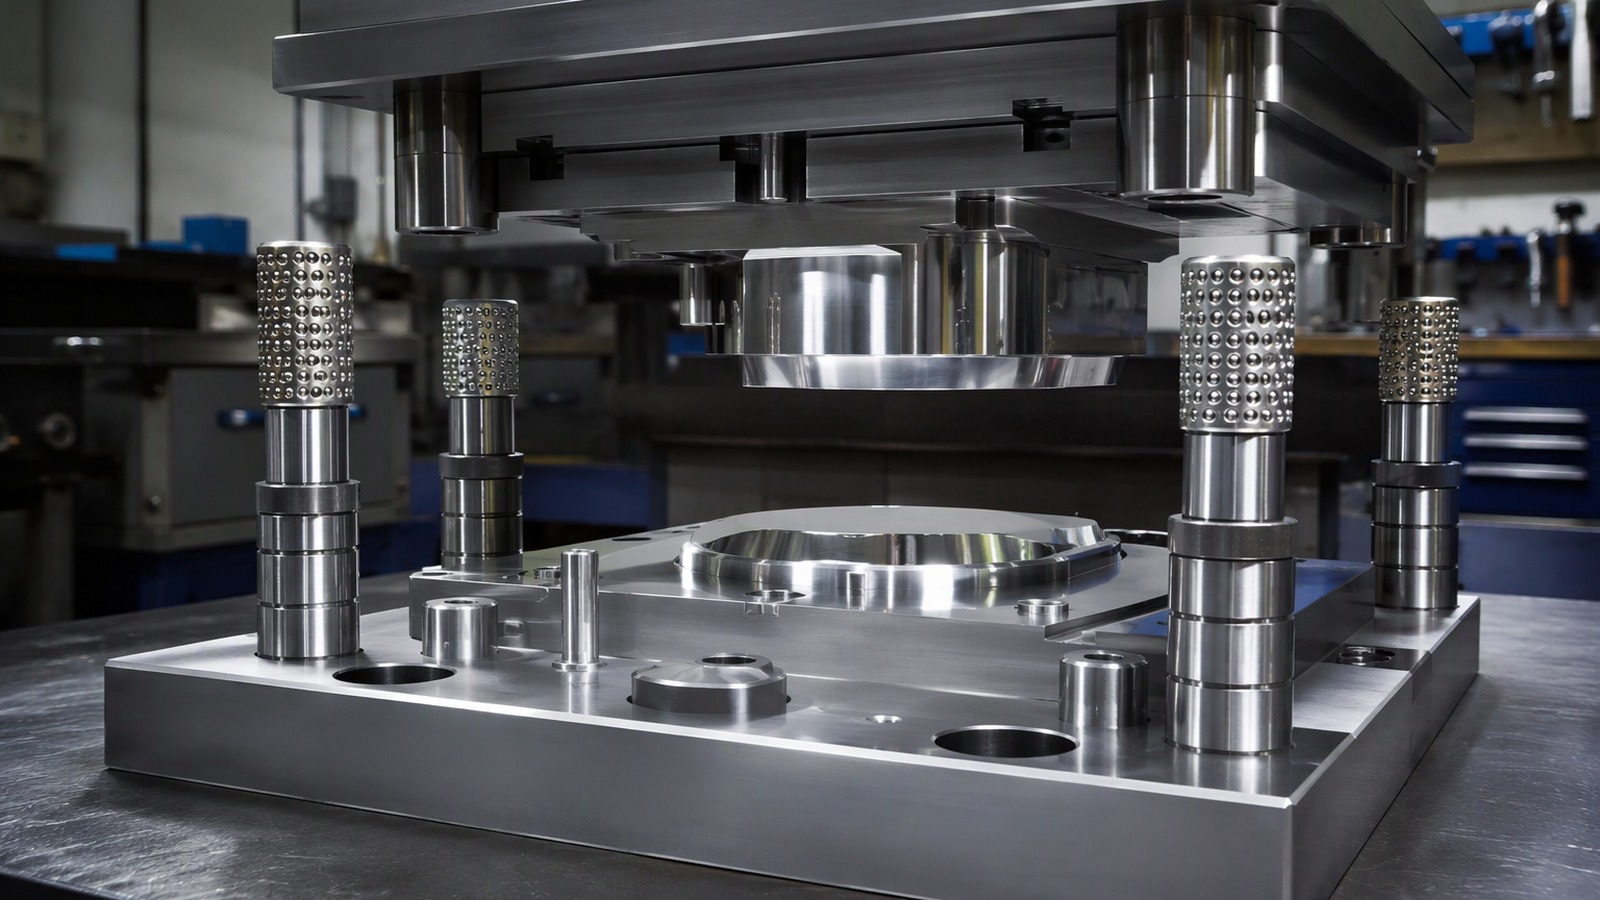
Поэтому ответ на тяжёлую деталь — другой штамп, а не более мощный пресс. Зазор, состояние углов пуансона и матрицы, усилие съёма и последовательность резов выбирают вместе под толщину, состояние и сплав; алюминиевая фольга 3004 толщиной 0,12 мм в твёрдом состоянии ведёт себя совсем не так, как тот же сплав после отжига. Эти значения место в чертеже штампа, где конструктор задаёт их под сечение, а не в заказе.
Разницу можно свести к одному вопросу: штамп изготовлен под эту толщину или под гораздо более тонкий материал? Штамп, сделанный под фольгу, оставляет на толстой детали узкую зону сдвига и длинную зону разрыва, и это видно по кромке раньше, чем по прессу.
Отчего на толстой детали появляется заусенец и почему он важен при сборке?
Заусенец на обёртке — помеха при обращении. На тяжёлой детали это размер: он поднимает деталь над плоскостью, на которую она должна опираться.
Заусенец отмечает, где разрыв прошёл мимо кромки пуансона вместо того, чтобы с ней встретиться. Тупая кромка, лишний зазор или нагартованная полоса ведут именно туда.
Dive deeper
Заусенец — не дефект материала, а след того, куда ушёл разрыв. Когда разрыв встречает кромку пуансона, кромка остаётся чистой. Когда он проходит мимо, остаётся свисающая губка металла, и её размер зависит от зазора, состояния пуансона и матрицы и от состояния полосы.
На толстой полосе это видно так, как на тонкой фольге не бывает. У губки есть высота и жёсткость, поэтому она переживает и перевозку, и линию заказчика. У неё есть и сторона. Заусенец стоит на одной из плоскостей детали, и какая это плоскость — решение конструкции: он должен смотреть прочь от привалочной плоскости, прочь от уплотняющей поверхности и прочь от всего, что скользит по детали.
На сборке последствия физические. Заусенец на привалочной плоскости держит деталь над ответной поверхностью на собственную высоту, и соединение, рассчитанное на смыкание по плоскости, смыкается по кольцу металла; фольга для промышленных прокладок и уплотнений показывает, как быстро это становится путём утечки. Износ штампа смещает линию разрыва, поэтому заусенец растёт по ходу партии: чертёж называет допустимое состояние, а обслуживание идёт за штампом, а не за календарём.
У заусенца есть цена, и она проявляется не в цене детали, а в цене сборки: лишняя зачистка, отбраковка на контроле, претензии с линии заказчика. Поэтому сторону заусенца задают в чертеже до изготовления штампа, а допустимое состояние согласуют между покупателем и заводом.
Почему пружинение появляется только выше определённой толщины и как его компенсирует форма детали?
Согните тонкую фольгу — она останется там, где её положили. Согните толстую полосу — она снова раскроется, как только штамп отпустит.
Пружинение — это возврат упругого ядра. В тонкой фольге течёт почти всё сечение, в толстой полосе ядро остаётся упругим и раскрывает гиб, поэтому форму приходится компенсировать.
Dive deeper
При гибе полосы наружные волокна растягиваются, внутренние сжимаются; если течёт всё сечение, гиб сохраняется. Если ядро в середине не доходит до текучести, оно ведёт себя как пружина и раскрывает гиб, когда штамп освобождает деталь.
У тонкой фольги упругого ядра практически нет, поэтому эффект мал настолько, что его не учитывают. Выше определённой толщины ядро становится реальной долей сечения, и раскрытие превращается в размер, с которым сборке приходится считаться. Состояние решает, насколько: твёрдое состояние запасает и возвращает больше, чем отожжённое, а малый радиус по отношению к толщине ухудшает картину.
Компенсация живёт в форме детали. Формуемый элемент можно перегнуть в штампе так, чтобы он расслабился до угла чертежа; ребро или выдавка придают жёсткость плоскости, которая иначе выгнулась бы; отбортовку можно сделать глубже, чтобы сборка прижала её плоско. Всё это конструкторская работа до изготовления штампа, и всем ей нужна форма в свободном состоянии на чертеже. Опубликованные отраслевые материалы об алюминии описывают поведение при формовке в общих чертах; значения для конкретной детали место в чертеже штампа.
Самая действенная компенсация — обычно сама форма: небольшое ребро или выдавка поднимают жёсткость плоскости и уменьшают то, что возвращается после освобождения, а более широкая полка делает гиб менее чувствительным к пружинению. Каждое такое улучшение читают на первом образце и фиксируют в чертеже до изготовления окончательного штампа, и это дешевле, чем править готовый штамп.
Как плоскостность меняет конструкцию штампа для толстой фольги?
Тяжёлая деталь, плоская под прижимом, может выгнуться в момент освобождения, потому что рез выпускает запасённые напряжения.
Плоскостность — свойство в свободном состоянии. Штамп должен держать полосу в течение всего реза и отпускать её равномерно, а чертёж должен указать, оценивают плоскостность свободной или закреплённой.
Dive deeper
Рулон приносит форму с прокатного стана: продольную волнистость и поперечную выгнутость, и толстая полоса несёт её больше, чем тонкая, потому что сечения больше и память держится крепче. Рез к тому же выпускает напряжения неравномерно.
Заготовка, плоская под прижимом, может выгнуться сразу после освобождения, и выгиб повторяет раскладку: деталь у кромки полосы ведёт себя иначе, чем деталь в середине, а перемычка с узкими связями позволяет полосе смещаться между резами, поэтому две детали из одного листа могут выйти из штампа разной формы.
Это меняет конструкцию. Прижим и усилие съёма должны удерживать полосу на плоскости весь рез, последовательность должна выпускать напряжения в управляемом порядке, а раскладка — держать детали достаточно далеко от кромки, чтобы кромка их не тянула. Чертёж должен указать, оценивают плоскостность свободной или закреплённой, потому что штамп может выполнить одно и не выполнить другое. Опубликованные материалы производителей фольги описывают, как задают форму рулона; допуск на деталь место в чертеже штампа, вместе с шириной полосы, от 100 до 1500 мм.
Плоскостность — ещё и вопрос измерения, а не впечатления: деталь, которая кажется плоской на столе, может оказаться выгнутой на плите, а выгнутая на вид — выпрямиться при закреплении. Поэтому чертежу нужна одна фраза о состоянии, а контролю — согласованный способ проверки до первого запуска, и это стоит согласовать заранее.
Почему тяжёлая деталь требует другой обработки и штабелирования?
Деталь из фольги легка и редко повреждается собственным весом. Толстая заготовка жёсткая, у неё кромка, которая режет перчатку, а стопка ведёт себя как стопка тонкого листа.
Тяжёлые детали не облегают. Они трутся, цепляются друг за друга и гнутся под собственным весом, поэтому укладка, прокладки и ориентация входят в процесс, а не в упаковочную записку.
Dive deeper
Толстая заготовка жёсткая, у неё кромка среза, которая режет перчатку, и вес такой, что стопка ведёт себя как стопка тонкого листа. В этой точке задача обращения меняет характер.
Детали, которые входят одна в другую, заклинивают друг друга, а те, что не входят, скользят и трутся, поэтому важные плоскости — привалочная, с покрытием, та, которую видно, — приходят с царапинами. Прокладки, ориентация и высота стопы — решения процесса, а не детали упаковки. Меняется и счёт: при такой толщине количество в ящике надёжнее получать по весу, чем поштучно.
Штамп тоже участвует. Где стоит скелет отходов, как детали выходят, выталкивают их плоскими или дают упасть, приходят ли они перекрытой лентой — всё это определяет, сколько обращений видит деталь до упаковки. Деталь, которая выходит из штампа уже ориентированной, дешевле уложить, чем ту, которую нужно взять и повернуть. Отраслевые указания по обращению с алюминием и его упаковке — отправная точка; фактическую упаковку согласуют с заводом, при минимуме 3 MT на размер, на поддонах, рассчитанных на вес.
Хорошая укладка начинается со штампа: чем более ориентированной и плоской выходит деталь, тем меньше касаний до упаковки и тем меньше царапин и мелких выгибов, которые обнаруживаются на сборке. Для цеха, переходящего с тонкой фольги на большую толщину, это часто самое простое улучшение, потому что оно не требует нового оборудования.
Как читать чертёж детали до изготовления штампа?
Чертёж, который даёт только контур, оставляет конструктору штампа додумать остальное, и додумывание обычно неверно.
Сначала читают функцию: какая плоскость прилегает, какая видна, где может стоять заусенец и оценивают плоскостность свободной или закреплённой. Потом режут штамп.
Dive deeper
Первое чтение функциональное: какая плоскость прилегает, какая видна, какую кромку берут руками и где деталь закреплена. Эти ответы задают сторону заусенца, условие плоскостности и требование к кромке ещё до того, как запрограммирована геометрия.
Второе чтение геометрическое. Какие радиусы формуют, а какие режут, идёт ли линия гиба поперёк направления прокатки или вдоль него, как замыкается размерная цепь по ответной детали и измеряют готовую деталь свободной или на месте. Тяжёлой детали обычно нужна запись о стороне заусенца и запись об условии плоскостности: ни то, ни другое нельзя вывести из профиля, и ни то, ни другое нельзя оставить на отладку.
Третье чтение — о полосе. Размер детали против ширины рулона определяет раскладку, число деталей по ширине и количество отходов; деталь, спроектированная без этого ограничения, может оказаться невыгодной при любой ширине. Чтение чертежа так, до изготовления штампа, — ещё и способ не купить более тяжёлую толщину, чем нужно детали: разница между алюминиевой фольгой и алюминиевым листом — та граница, которую стоит держать в голове, потому что деталь, которой хватает жёсткости фольги, не следует заказывать как лист.
Полезно записать в чертёж и то, чего делать нельзя: какую плоскость нельзя царапать, на какую кромку не должен выходить заусенец и какой гиб нельзя править после формовки. Эти ограничения задают порядок резов в штампе до того, как сделан первый.
Что должен содержать запрос на фольгу большой толщины?
Большинство медленных запросов не коммерческие. В них нет детали, штампа или требования к кромке, и каждый пробел стоит круга образцов.
Укажите сплав и состояние, толщину и ширину, чертёж с отмеченной стороной заусенца, условие плоскостности, количество на размер и обращение.
Dive deeper
Запрос, в котором есть сплав, состояние, толщина и ширина, получает предложение. Запрос, в котором есть ещё и деталь, получает работающий штамп. Разница — чертёж, требование к кромке и условие плоскостности, и без них первый образец будет догадкой.
Скажите, что делает деталь. Укажите сплав и состояние, толщину внутри диапазона от 0,005 до 0,20 мм, ширину внутри 100 до 1500 мм, диаметр гильзы 76 или 152 мм и количество на размер при минимуме 3 MT. Добавьте чертёж с отмеченной стороной заусенца, требование к плоскостности в свободном состоянии, плоскости, которые нельзя повредить, и то, как детали будут уложены и перемещены.
Затем разделите два набора чисел. Свойства полосы — дело завода; зазор, прижим, компенсация гиба и раскладка — дело чертежа штампа, и ими владеет конструктор штампа. Запрос, который смешивает одно с другим, толкает к расчёту по неверному допущению. Стоит назвать и более лёгкий вариант, если он есть: крышка из алюминиевой фольги 8021 толщиной 0,06 мм остаётся деталью из фольги, а конструкционная проставка в верхней части диапазона — уже нет. Погрузка из Циндао, Тяньцзиня или Шанхая.
Когда числа разделены таким образом, предложения можно сравнивать на одной основе, а заводу легче сказать, что он подтверждает, а что требует образца. Хороший запрос не просит обещаний по срокам, он просит подтверждения толщины, ширины и состояния, а геометрию оставляет штампу.
Тяжёлая деталь проектируется в штампе, а не в прессе. Прочитайте чертёж, задайте зазор под толщину и купите полосу, которая подходит к обоим.