¿Por qué la lámina de aluminio gruesa necesita otro troquel?
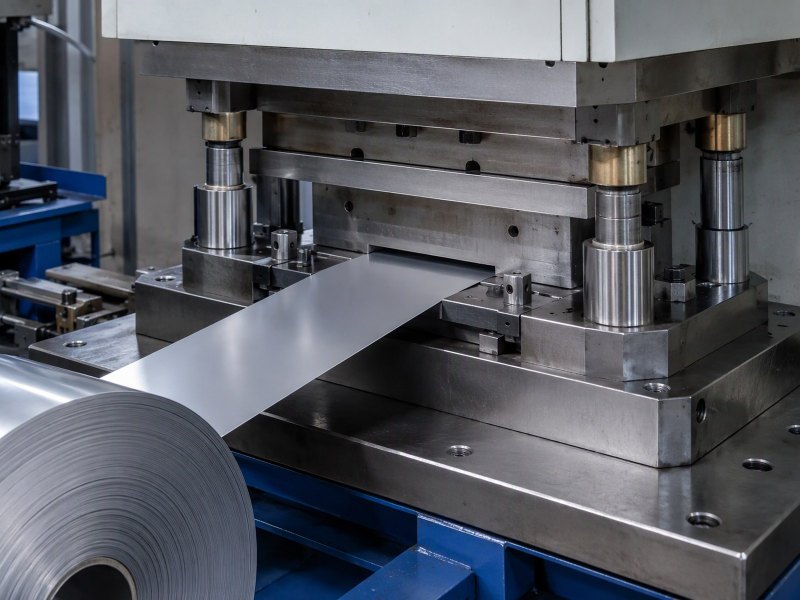
En la parte alta del rango la banda deja de plegarse y mantiene su propia forma. La guía sigue las consecuencias en el troquel: holgura, lado de la rebaba, retroceso elástico, planitud, apilamiento y lectura del plano.
¿Por qué la lámina de aluminio de calibre grueso necesita otro troquel?
Llega un plano de una pieza en banda de 0.15 mm y el troquel de la lámina fina se cotiza sin cambios. Las primeras muestras salen combadas y con rebaba.
La lámina de calibre grueso se corta con un troquel ajustado a su propio calibre. La holgura, la sujeción, el estado del borde y la compensación del retroceso elástico siguen a la banda, no a la fuerza de la prensa.
Ocho preguntas acompañan a una pieza pesada desde la banda hasta el banco de montaje y terminan en lo que debe declarar una consulta.
¿Cuándo deja una pieza de lámina de calibre grueso de comportarse como lámina y empieza a comportarse como chapa?
El cambio es gradual sobre el papel y brusco en el troquel. Una lámina fina sigue a la matriz porque no tiene forma propia.
En la parte alta del rango la banda aporta su propia rigidez: resiste una esquina cerrada, conserva un doblez y puentea un hueco. El troquel debe controlar una pieza que ya le discute.
Dive deeper
Una lámina en la parte baja del rango casi no tiene rigidez a flexión propia: se apoya en la cara, sigue cualquier superficie contra la que se presiona y adopta la forma de la matriz. A medida que el calibre sube hacia la parte alta del rango, la banda empieza a soportar carga por sí misma.
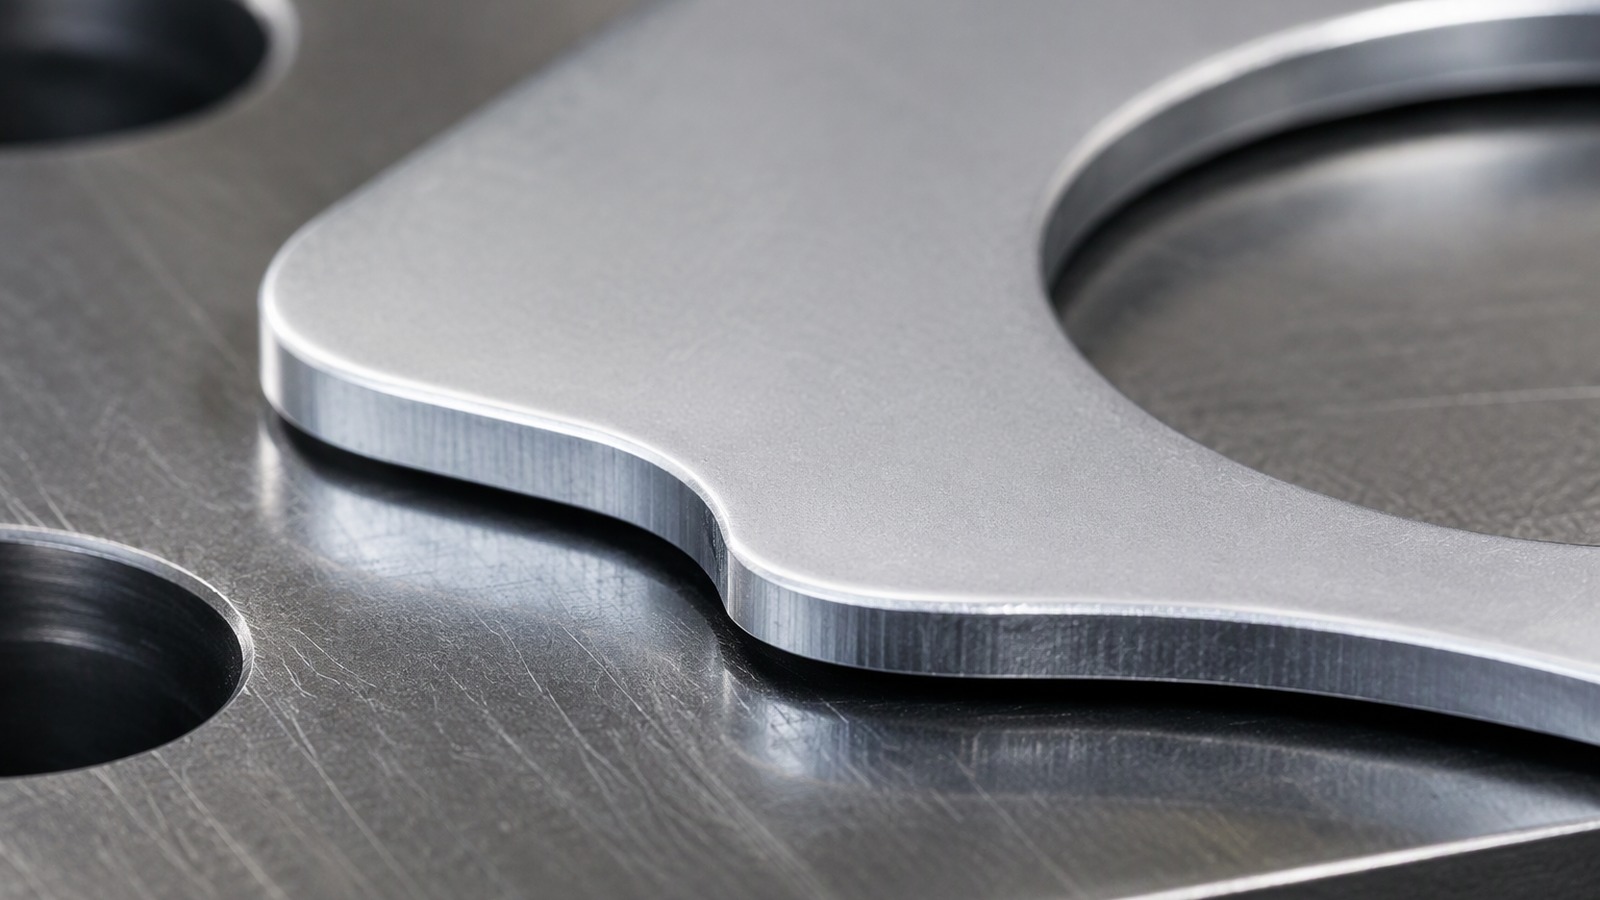
Resiste que la empujen contra una esquina cerrada, conserva un doblez cuando el punzón se retira y puede puentear un hueco pequeño en lugar de amoldarse a él. Eso es comportamiento de chapa en un material que todavía se compra y se envía como lámina. El borde cambia con ello: en la lámina fina el borde cortado es una línea, en la banda gruesa es una cara con altura, y el cizallado, la fractura y el arrastre se ven en esa cara.
La energía elástica también cambia. La lámina fina casi no libera nada cuando se corta; la banda gruesa libera lo suficiente para mover la pieza al abrirse el troquel. Por eso una pieza pesada no puede tratarse como una pieza fina con más material. La entrada de referencia sobre lámina de aluminio explica cómo se lamina el metal; lo que hace un troquel con un calibre dado se decide en el diseño de la matriz, y la lámina industrial y técnica es donde empieza ese rango.
¿Por qué un calibre mayor exige otra holgura en el troquel y no más fuerza?
El primer instinto es prensar más fuerte. Una banda gruesa no falla porque la prensa sea débil; falla porque el corte está mal dirigido.
La holgura decide dónde termina el cizallado y dónde empieza la fractura. En banda gruesa esa franja es una parte menor de una sección más gruesa, así que el troquel se corta según el calibre; la fuerza extra solo deforma la pieza.
Dive deeper
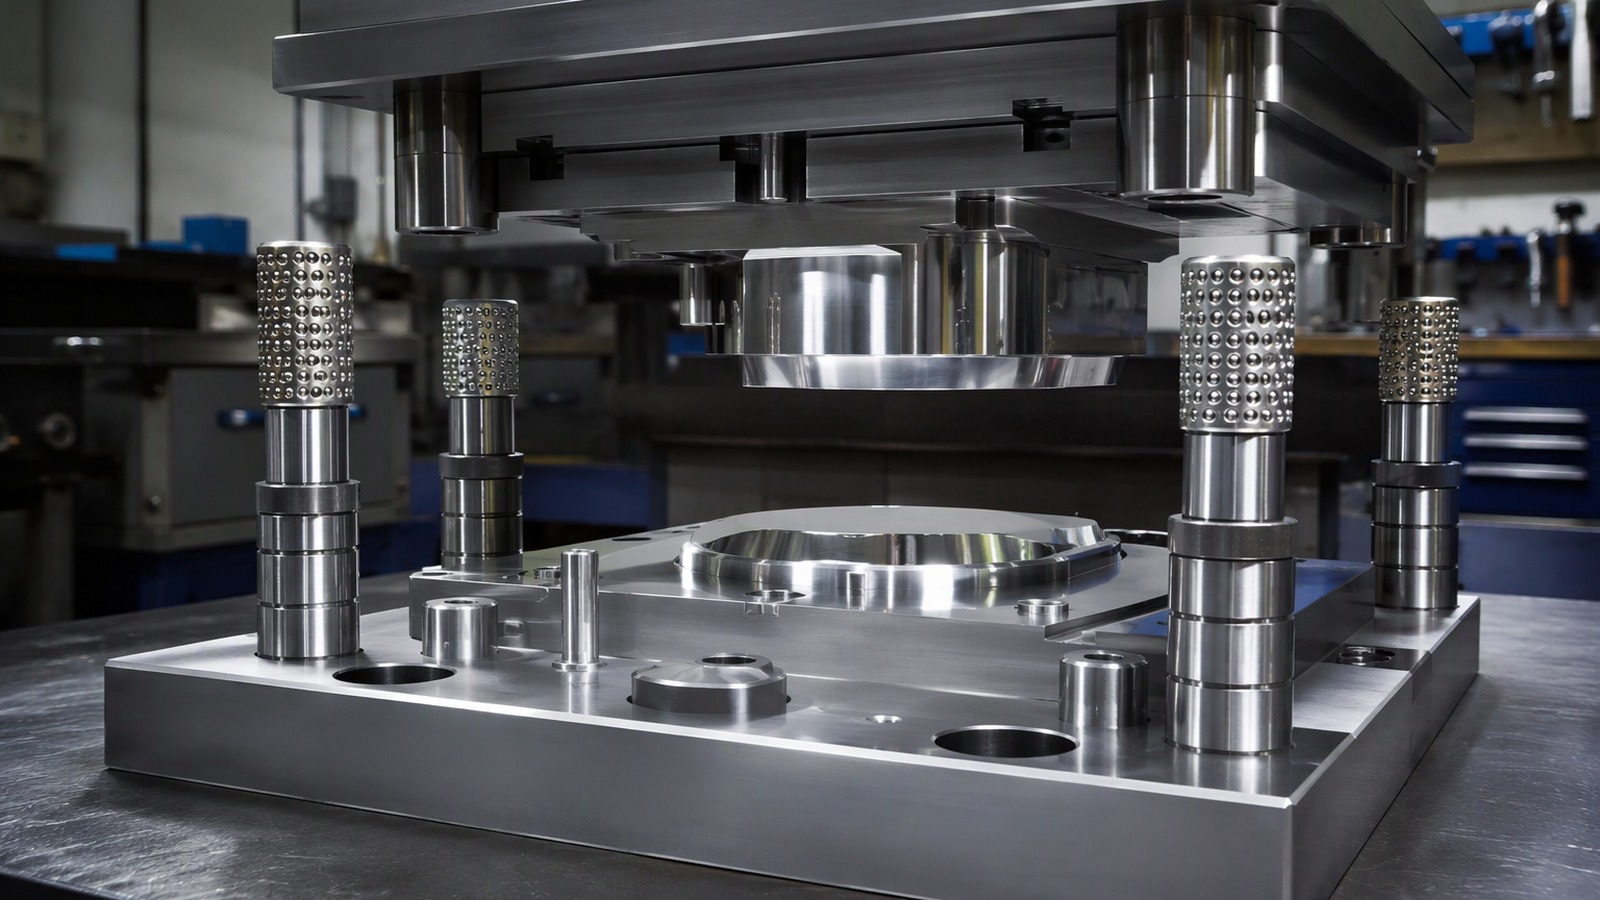
Un borde cortado se hace en dos etapas. El punzón empuja la banda y cizalla una franja; después la sección restante se rompe. La holgura es el hueco que decide dónde se detiene el cizallado y dónde empieza el desgarro. Si se ajusta al calibre, ambos se encuentran limpios. Si se ajusta a un material más fino, el desgarro llega tarde y arrastra metal.
En la lámina fina el hueco es una parte grande de un espesor muy pequeño y el material perdona: se estira, el desgarro se desvía y nadie lo ve. En la banda gruesa el mismo hueco es una parte menor de una sección más gruesa, así que la geometría del corte la decide el troquel y no la absorbe el metal. Más fuerza no lo corrige: empuja el punzón contra una sección que no tiene a dónde ir, y el exceso aparece como abombamiento y una pieza que no se apoya plana.
Por eso la respuesta a una pieza pesada es otro troquel, no una prensa mayor. El hueco, el estado de las esquinas del punzón y la matriz, la presión del expulsor y la secuencia de cortes se eligen juntos para el calibre, el temple y la aleación; la lámina de aluminio 3004 de 0.12 mm en temple duro no se comporta como la misma aleación recocida. Esos valores pertenecen al plano del troquel, no a una orden de compra.
¿Qué causa una rebaba en una pieza de lámina gruesa y por qué importa en el montaje?
Una rebaba en un envoltorio es una molestia de manejo. En una pieza pesada es una dimensión: levanta la pieza de la cara sobre la que debe asentarse.
La rebaba marca dónde la fractura pasó de largo del filo del punzón en lugar de encontrarlo. Un filo gastado, un hueco excesivo o una banda endurecida por trabajo la empujan en esa dirección.
Dive deeper
Una rebaba no es un defecto del material; es la firma de por dónde fue la fractura. Cuando el desgarro encuentra el filo del punzón, el borde queda limpio. Cuando lo pasa de largo, queda un labio de metal colgando, y su tamaño depende del hueco, del estado del punzón y la matriz y de la condición de la banda.
La banda gruesa lo hace visible como la lámina fina nunca lo hace. El labio tiene altura y rigidez, así que sobrevive al manejo y sobrevive a la línea del cliente. También tiene lado. La rebaba queda en una cara de la pieza, y en cuál queda es una decisión de diseño: debe apuntar lejos de la cara de asiento, lejos de una superficie de sellado y lejos de todo lo que se deslice sobre la pieza.
En el montaje las consecuencias son físicas. Una rebaba en una cara de asiento separa la pieza de su superficie de apoyo por su propia altura, así que una junta diseñada para cerrar sobre una cara cierra sobre un anillo de metal; la lámina para juntas industriales y sellos muestra con qué rapidez eso se convierte en una fuga. El desgaste del troquel mueve la línea de fractura, así que la rebaba crece a lo largo de una tirada: el plano nombra la condición aceptable y el mantenimiento sigue al troquel, no al calendario.
¿Por qué aparece el retroceso elástico solo por encima de cierto calibre y cómo lo compensa la forma de la pieza?
Dobla una lámina fina y se queda donde la pusiste. Dobla una banda gruesa y se abre otra vez en cuanto el troquel suelta.
El retroceso elástico es el núcleo elástico que vuelve. En la lámina fina cede casi toda la sección; en la banda gruesa un núcleo sigue elástico y abre el doblez, así que la forma tiene que absorberlo.
Dive deeper
Cuando se dobla una banda, las fibras exteriores se estiran y las interiores se comprimen; si toda la sección cede, el doblez se queda. Si un núcleo central nunca llega a ceder, ese núcleo se comporta como un resorte y abre el doblez cuando el troquel libera la pieza.
La lámina fina casi no tiene núcleo elástico, así que el efecto es demasiado pequeño para tenerlo en cuenta. Por encima de cierto calibre el núcleo es una fracción real de la sección y la apertura se convierte en una dimensión con la que el montaje tiene que convivir. El temple decide cuánto: un temple duro almacena más y devuelve más que uno recocido, y un radio cerrado en relación con el espesor lo empeora.
La forma de la pieza es donde vive la compensación. Una forma se puede doblar de más en el troquel para que se relaje hasta el ángulo del plano; un nervio o un cordón pueden rigidizar una cara que de otro modo se combaría; una pestaña puede hacerse más profunda para que el montaje la fije plana. Todo eso es trabajo de diseño hecho antes de cortar el troquel, y todo ello necesita la forma en estado libre sobre el plano. El material publicado del sector sobre el aluminio describe el comportamiento de conformado en términos generales; los valores de una pieza concreta pertenecen al plano del troquel.
¿Cómo cambia la planitud el diseño de un troquel para lámina gruesa?
Una pieza pesada que está plana bajo el pisador puede combarse en cuanto se libera, porque el corte deja salir la tensión almacenada.
La planitud es una propiedad en estado libre. El troquel debe sujetar la banda durante el corte y liberarla de forma uniforme, y el plano debe decir si la planitud se mide libre o fijada.
Dive deeper
La bobina trae forma del laminador, una curvatura a lo largo y un arco a lo ancho, y una banda gruesa trae más que una fina porque hay más sección para guardar la memoria. El corte, además, libera la tensión almacenada de forma desigual.
Una pieza que estaba plana bajo el pisador puede combarse en el momento en que queda libre, y el combado sigue a la disposición: una pieza en el borde de la banda se comporta distinto de una en el centro, y un esqueleto con puentes estrechos deja que la banda se mueva entre cortes, así que dos piezas de la misma hoja pueden salir del troquel con formas diferentes.
Eso cambia el diseño. La sujeción y la presión del pisador tienen que mantener la banda sobre la cara durante todo el corte, la secuencia debe liberar tensión en un orden controlado y la disposición debe mantener las piezas lo bastante lejos del borde para que el borde no las deforme. El plano debe decir si la planitud se mide libre o fijada, porque un troquel puede cumplir una y fallar la otra. El material publicado de los fabricantes de lámina cubre cómo se describe la forma de la bobina; la tolerancia de una pieza pertenece al plano del troquel, junto con el ancho al que se correrá la banda, entre 100 y 1500 mm.
¿Por qué una pieza más pesada necesita otro manejo y otro apilamiento?
Una pieza de lámina es ligera y rara vez se daña por su peso. Una pieza gruesa es rígida, de borde cortante, y una pila se comporta como chapa fina.
Las piezas pesadas no se amoldan. Se rozan, se enclavan y se doblan bajo su propio peso, así que el apilamiento, la intercalación y la orientación son parte del proceso y no de la nota de embalaje.
Dive deeper
Una pieza en bruto pesada es rígida, tiene un borde cortado que corta un guante y pesa lo suficiente para que una pila se comporte como una pila de chapa fina. El problema de manejo cambia de carácter en ese punto.
Las piezas que encajan se enclavan entre sí, y las que no encajan se deslizan y se rozan, así que las caras que importan, una cara de asiento, una cara recubierta, una cara que se verá, llegan rayadas. La intercalación, la orientación y la altura de pila son decisiones de proceso, no detalles de embalaje. El conteo también cambia: en este calibre el número por caja se alcanza con más fiabilidad por peso que por pieza.
El troquel contribuye a esto. Dónde se coloca el esqueleto de desperdicio, cómo salen las piezas, si se empujan planas o se dejan caer y si llegan en una línea imbricada deciden cuánto manejo ve la pieza antes de embalarse. Una pieza que sale del troquel ya orientada es más barata de apilar que una que hay que recoger y girar. La guía del propio sector sobre manejo y embalaje del aluminio es un punto de partida; el embalaje real se acuerda con la laminadora, con un mínimo de 3 MT por medida, sobre palés construidos para el peso.
¿Cómo debe leerse un plano de pieza antes de cortar el troquel?
Un plano que solo da el contorno deja al diseñador del troquel inventar el resto, y la invención suele estar equivocada.
Primero se lee la función: qué cara asienta, qué cara se ve, dónde puede quedar la rebaba y si la planitud se mide libre o fijada. Después se corta el troquel.
Dive deeper
La primera lectura es funcional: qué cara asienta, qué cara se ve, qué borde se manipula y dónde se fija la pieza. Esas respuestas fijan el lado de la rebaba, la condición de planitud y el requisito del borde antes de programar cualquier geometría.
La segunda lectura es geométrica. Qué radios se conforman y cuáles se cortan, si una línea de doblez corre transversal o longitudinal a la dirección de laminación, cómo cierra la cadena de tolerancias contra la pieza conjugada y si la pieza acabada se mide libre o en posición. Una pieza pesada suele necesitar una nota sobre el lado de la rebaba y otra sobre la planitud: ninguna puede deducirse de un perfil ni dejarse al ajuste final.
La tercera lectura es sobre la banda. El tamaño de la pieza frente al ancho de bobina decide la disposición, el número de piezas a lo ancho y el desperdicio que hará el troquel; una pieza diseñada sin esa restricción puede ser imposible de correr de forma económica. Leer el plano así, antes de cortar el troquel, es también la forma en que un comprador evita un calibre más pesado del que la pieza necesita: la diferencia entre lámina y chapa de aluminio es una línea que conviene tener presente, porque una pieza que solo necesita la rigidez de la lámina no debería pedirse como chapa.
¿Qué debe declarar una consulta de lámina de calibre grueso?
La mayoría de las consultas lentas no son comerciales. Les falta la pieza, el troquel o el requisito del borde, y cada hueco cuesta una ronda de muestras.
Declara aleación y temple, espesor y ancho, el plano con el lado de la rebaba marcado, la condición de planitud, la cantidad por medida y el manejo.
Dive deeper
Una consulta que declara la aleación, el temple, el espesor y el ancho obtiene una cotización. Una consulta que además declara la pieza obtiene un troquel que funciona. La diferencia es el plano, el requisito del borde y la condición de planitud, y sin ellos la primera muestra es una apuesta.
Di qué hace la pieza. Declara la aleación y el temple, el espesor dentro del rango de 0.005 a 0.20 mm, el ancho dentro de 100 a 1500 mm, el diámetro de mandril de 76 o 152 mm y la cantidad por medida frente a un mínimo de 3 MT. Añade el plano con el lado de la rebaba marcado, el requisito de planitud en estado libre, las caras que no deben marcarse y cómo se apilarán las piezas.
Después separa los dos conjuntos de números. Las propiedades de la banda son de la laminadora; la holgura, la sujeción, la compensación del doblez y la disposición pertenecen al plano del troquel. También vale nombrar la alternativa más ligera: una tapa en lámina de aluminio 8021 de 0.06 mm sigue siendo una pieza de lámina, mientras que un separador estructural en la parte alta del rango no lo es. La carga sale de Qingdao, Tianjin o Shanghai.
Una pieza de calibre grueso se diseña en el troquel, no en la prensa. Lee el plano, ajusta la holgura al calibre y compra banda que encaje con ambos.