Aluminio para envases: 8011 frente a 3003 y 3004
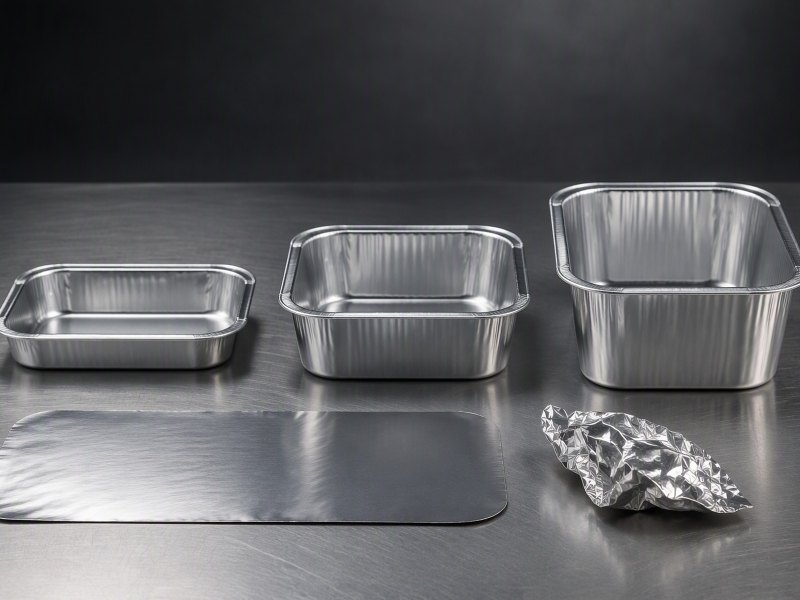
Tres aleaciones, tres comportamientos. Cuál conviene a su prensa depende de la forma, del espesor de pared y del uso en horno.
Tres aleaciones, tres comportamientos. Cuál conviene a su prensa depende de la forma, del espesor de pared y del uso en horno.
El aluminio semirrígido para envases suele pedirse en una de tres aleaciones. No son intercambiables, y la elección equivocada aparece como paredes rasgadas, orejas de embutición o tapas que no sellan.
¿Es el 8011 la opción de uso general para el aluminio de envases?
La mayoría de las bandejas semirrígidas empiezan aquí, así que conviene saber qué hace bien el 8011 y dónde deja de ser la respuesta fácil.
Para bandejas refrigeradas y de ambiente, platos y cuencos de profundidad moderada, el 8011 suele ser la primera opción, porque conforma limpio y cuesta menos que las aleaciones más resistentes.
Dive deeper
La aleación más común. Conforma bien, da superficie limpia y cuesta menos. Adecuada para bandejas de pared lisa, platos y cuencos de profundidad moderada.
En la práctica, la aleación se comporta de forma predecible en una prensa de embutición estándar, y por eso aparece en tantas especificaciones de bandejas de pared lisa y platos poco profundos. El grano es fino y uniforme, así que la pared embutida tiende a engrosar de forma homogénea en lugar de adelgazar por puntos, y la superficie se mantiene brillante tras el conformado. Esa superficie importa más de lo que parece, porque un acabado limpio facilita el control de cualquier laqueado, impresión o sellado posterior. El comportamiento general de la lámina, y cómo se lamina y se acaba, se describe en la entrada de Wikipedia sobre el papel de aluminio.
Donde el 8011 deja de ser la respuesta obvia es cuando el envase debe soportar una embutición más profunda, un llenado más pesado o un armario caliente. Nada de eso es imposible en 8011, pero los ajustes de prensa y el recorte de scrap se vuelven menos tolerantes, y ese suele ser el momento de considerar una aleación con manganeso. Para una bandeja refrigerada sencilla, la aleación de uso general mantiene el utillaje simple y la bobina fácil de conseguir.
¿Da el 3003 más resistencia en el aluminio de envases?
Cuando una bandeja soporta más peso o se embute más profundo, la aleación suele cambiar antes que el espesor.
En general sí. El manganeso del 3003 eleva la resistencia y mejora el comportamiento con una carga mayor o una embutición más profunda, por eso las bandejas grandes suelen pasar a él.
Dive deeper
Añade manganeso, elevando la resistencia y mejorando el comportamiento con cargas mayores o embuticiones más profundas. Habitual en bandejas grandes y catering.
La adición de manganeso endurece la solución sólida y frena la pérdida de dureza a medida que el metal se trabaja. En taller eso se traduce en una pared que mantiene su forma cuando el punzón se retira, y en menos adelgazamiento en las esquinas, donde la bandeja profunda se estira más. También hace que el envase terminado resista la flexión cuando se levanta lleno, que suele ser el motivo real por el que un comprador pide más resistencia.
El coste y la disponibilidad también cambian. Una bobina con manganeso no es mucho más cara, pero a menudo se cotiza con un horizonte algo mayor, y no todas las combinaciones de ancho o mandril se tienen en bobina. Si el envase es una bandeja refrigerada poco profunda, la resistencia extra aporta poco, así que es justo preguntar si el caso de carga justifica el cambio. Cuando la bandeja se apila, se manipula con brusquedad o se llena en caliente, la aleación más resistente suele ganarse su sitio. Es una de esas decisiones que parecen un coste pequeño en el papel y grande en el archivo de reclamaciones.
¿Es el 3004 la aleación para horno y altas temperaturas?
Algunas bandejas deben mantener su forma en caliente, y ahí entra la tercera aleación de la familia.
En general sí. El 3004 lleva magnesio además de manganeso, así que mantiene mejor su forma a alta temperatura y bajo esfuerzo mecánico que las otras dos.
Dive deeper
Añade magnesio y manganeso: la mayor resistencia de las tres. Se usa donde el envase debe mantener la forma a alta temperatura o bajo esfuerzo mecánico.
La combinación es lo que importa. El magnesio es el elemento que más se usa para reforzar los productos de aluminio trabajados, y junto al manganeso la aleación conserva más resistencia tras el conformado. En un envase eso significa paredes que no se comban cuando se levanta una bandeja llena por una esquina, y bordes que quedan lo bastante planos para recibir una tapa después del calor. Los envases conformados a presión con radios cerrados y bordes plegados son los que más se benefician, porque esas formas concentran el esfuerzo durante el conformado.
Conviene ser cuidadoso con lo que la aleación puede y no puede prometer. Una aleación más resistente no equivale a un producto validado para un uso concreto, y esta página no dice nada sobre aprobaciones ni resultados de ensayo de ningún tipo. Lo que sí puede decirse es que, cuando geometría, carga y temperatura empujan en la misma dirección, el 3004 da a la prensa la mejor oportunidad de lograr un envase estable y repetible. Un requisito de este tipo suele redactarse en torno a la especificación de 3004 a 0,07 mm.
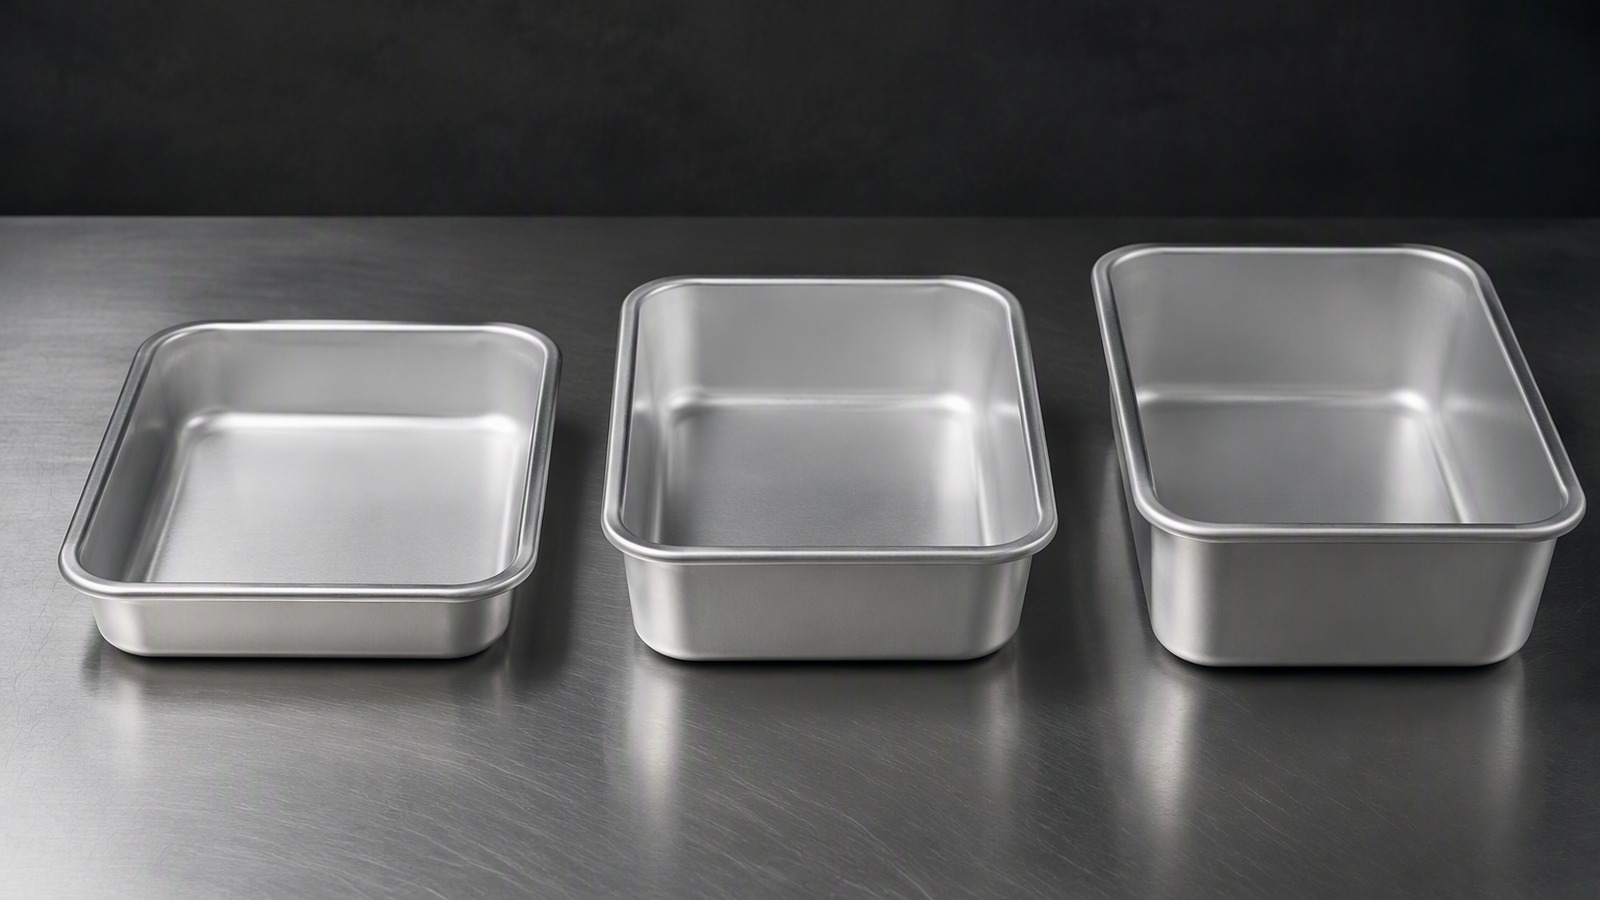
¿Cómo se comparan el 8011, el 3003 y el 3004, y cómo se comportan en la embutición?
Las tres aleaciones se sitúan en una escala que va del conformado más fácil a la mayor resistencia, y la embutición sigue ese orden muy de cerca.
A grandes rasgos, el 8011 embute con mayor facilidad y cuesta menos, el 3003 queda en medio y el 3004 es el más resistente y el menos tolerante con utillaje desgastado.
Dive deeper
Lea los tres como una progresión y no como tres respuestas separadas. El 8011 ofrece la ventana de conformado más amplia y la superficie más simple, el 3003 cambia parte de esa ventana por rigidez y el 3004 cambia algo más por resistencia que sobrevive al calor y a la manipulación. Una prensa bien ajustada puede embutir cualquiera de los tres.
En la embutición, las diferencias aparecen en tres puntos. Primero, la fuerza necesaria en el punzón: una aleación más resistente exige más, y las prensas antiguas puede que no tengan margen. Segundo, el retorno elástico: cuánto relaja el metal al retirarse el punzón, lo que cambia los ángulos de pared y la planitud del borde. Tercero, las orejas y el recorte: el borde ondulado que queda tras la embutición varía con el grano de la bobina, así que dos bobinas de la misma aleación pueden comportarse distinto.
También ayuda saber de dónde toma la industria su orientación. Las asociaciones nacionales y regionales del aluminio publican material técnico general sobre familias de aleaciones y temples, y la asociación European Aluminium es una de las entidades que lo hace para el mercado europeo. Nada de eso sustituye a un ensayo en su propia prensa, pero es un buen punto de partida para plantear las preguntas al proveedor.
¿Qué cambian el espesor y el temple en un envase conformado?
Espesor y temple son las dos variables que deciden si una bandeja conformada se siente bien en la mano.
El espesor fija la rigidez y el peso de llenado; el temple decide cuánto retorna el metal tras el conformado, así que cambia la definición de la pared y el asiento de la tapa.
Dive deeper
De 0,03 a 0,09 mm. Calibres finos para envases pequeños, gruesos para bandejas grandes. Temple O para máxima formabilidad o H24 para más rigidez.
Los temples que aparecen más a menudo son O, H14, H16, H18, H22 y H24. En términos sencillos, O es el más blando y admite la embutición más profunda con menor riesgo de grietas, mientras que los temples H son progresivamente más duros y aportan más rigidez y mejor conservación de la forma en la bandeja acabada. El H24 suele ser el compromiso para una bandeja que debe sentirse firme sin que la prensa sufra. Espesor y temple no son independientes: un calibre fino y duro puede comportarse como uno más grueso y blando.
En un envase conformado, las preguntas prácticas suelen girar en torno a la pared, el borde y la base. Un calibre mayor da una base más plana y un borde que sujeta la tapa presionada contra él. Un temple más duro mantiene los ángulos de pared y reduce el asentamiento que hace perder altura a las bandejas apiladas. Ambos cuestan más metal o más esfuerzo de prensa. Organismos como The Aluminum Association publican antecedentes generales sobre temples, y nuestra nota sobre el laqueado cubre el paso de recubrimiento que suele seguir al conformado.
¿Qué provoca las orejas de embutición en el aluminio de envases?
Las orejas son el borde ondulado que queda tras una embutición profunda, y son tanto un asunto de laminación como de aleación.
Las provoca la orientación del grano en la bobina. La ruta de laminación y recocido determina su intensidad, así que el perfil de orejas importa tanto como el nombre de la aleación.
Dive deeper
Las orejas se deben a la orientación del grano en la bobina y se controlan en el proceso de laminación y recocido, no solo por la aleación. Si su prensa recorta mucho scrap del borde, pregunte por el perfil de orejas.
Imagine la chapa laminada como un haz de granos alargados en la dirección de laminación. Cuando el metal se embute radialmente, fluye distinto a lo largo del grano y a través de él, de modo que el borde sube formando crestas y valles. La altura de esas crestas es lo que la prensa recorta después, y cada milímetro de recorte es metal que el comprador paga y nunca envía. Como el efecto viene de la textura y no de la química, dos bobinas de la misma aleación con rutas de laminación distintas pueden dar tasas de recorte notablemente diferentes.
La consecuencia práctica es que la especificación de la bobina por sí sola no resuelve la cuestión. Un proveedor que puede describir el comportamiento de orejas de la ruta concreta que cotiza es más útil que uno que se limita a repetir aleación y temple. Es una pregunta justa antes de la primera prueba de envase, y una de las razones para organizar una corrida corta con bobina de producción en lugar de juzgar por un certificado.
¿Cómo se especifican juntos la tapa y el cuerpo del envase?
Una bandeja y su tapa son en realidad un sistema, así que lo habitual es pedirlas con el mismo plano.
Se especifican como pareja. Aleación y temple del cuerpo, aleación y calibre de la tapa y la geometría de sellado deben concordar, o la tapa no asentará como espera la prensa.
Dive deeper
Empiece por el sellado, no por el metal. Tanto si la tapa es una hoja de aluminio con tapa, una cubierta engarzada o una membrana termosellada, la geometría donde se encuentran cuerpo y tapa determina el espesor y el temple necesarios en ambas piezas. Un borde de cuerpo firme necesita una tapa que pueda presionarse contra él sin plegarse, y un cuerpo blando necesita una tapa que no lo corte.
La elección de aleación viene después. Es raro usar una familia de aleación distinta para la tapa, pero un calibre o temple distinto es muy habitual, porque la tapa suele querer deformarse y el cuerpo aguantar. A menudo el comprador envía un plano de bandeja y otro de tapa y espera una única cotización para ambos. La comparación entre tapa de aluminio y tapa de film polimérico es otra cuestión, tratada en nuestra nota sobre aluminio frente a film PP para el sellado.
Para entender cómo describe el sector de envases del Reino Unido e Irlanda estas combinaciones, la Aluminium Federation publica material general del sector que resulta un contexto útil al redactar una especificación para ambas piezas a la vez. Ese material suele bastar para comparar combinaciones sin un largo intercambio técnico.
¿Qué conviene enviar con una consulta de aluminio para envases?
Una consulta breve y concreta se responde antes que una general, y solo necesita unos pocos datos.
Envíe aleación, temple, espesor, ancho, diámetro del mandril, si quiere bobina o chapa, la cantidad y el tipo de envase que va a embutir. Un plano de la bandeja ayuda mucho.
Dive deeper
La lista es más corta de lo que muchos compradores esperan. Aleación entre 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 u 8079; temple O, H14, H16, H18, H22 o H24; espesor dentro de 0,005 a 0,20 mm; ancho dentro de 100 a 1500 mm; y un mandril de 76 mm o 152 mm. Las cantidades suelen cotizarse desde 3 MT por medida, y los puertos de carga habituales son Qingdao, Tianjin y Shanghai.
Más allá de los números, unas palabras de contexto ahorran una ronda de preguntas. Diga para qué es el envase, si va al horno, cuán profunda es la embutición y si hay tapa. Si una bobina anterior dio problemas, descríbalo: orejas marcadas, paredes rasgadas, tapas que no sellaban. Ese tipo de nota orienta una cotización mucho mejor que pedir la bobina más barata. También ayuda decir si el primer pedido es una prueba o un lanzamiento.
Suministramos 8011, 3003 y 3004 de 0,03 a 0,09 mm: aluminio para envases o la gama más amplia de aluminio para envasado y envases.
Indíquenos la aleación, el espesor, el ancho y el temple que necesita: nuestros ingenieros confirmarán viabilidad y precio.
Ajuste el metal a la embutición, la carga y el calor, y resuelva la tapa al mismo tiempo. Todo lo demás se deriva de la bobina.