¿Qué hace realmente un rigidizador de aluminio en un panel?
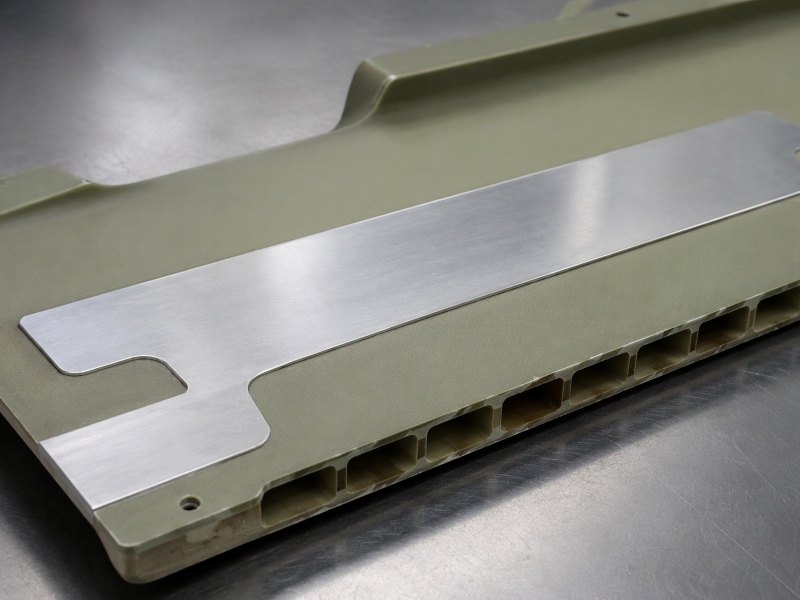
Un rigidizador unido cambia cómo el panel resiste la flexión: aleja el metal del eje neutro y reparte la carga por un solape. Espesor, superficie de unión, planitud y tipo de junta deciden si la placa funciona.
¿Qué hace realmente un rigidizador de aluminio en un panel?
Un panel que flexiona en servicio se achaca al espesor, así que el primer remedio es una piel más gruesa, y la flexión vuelve.
Un rigidizador unido mantiene una segunda capa de metal separada de la piel, de modo que el conjunto resiste la flexión como una sección más profunda y no como una sola lámina delgada.
Las ocho preguntas siguientes lo siguen desde lo que hace un rigidizador hasta cómo se pide, y se mantienen cualitativas, porque las cifras pertenecen al panel.
¿Qué hace realmente un rigidizador unido al panel?
Un rigidizador no soporta casi nada de la carga de trabajo; cambia cómo el panel resiste la flexión.
Coloca metal lejos del centro del panel, de modo que un panel que flexiona debe estirar una cara y comprimir la otra en lugar de girar sobre su centro.
Dive deeper
Imagine un panel plano sometido a flexión. La cara exterior de la curva se estira, la interior se comprime y el material cercano al centro apenas se mueve. Esa zona central es peso muerto en términos de flexión: está, se paga y aporta muy poco. Un rigidizador unido coloca una segunda capa de metal lejos de ese centro, así que la sección que resiste la flexión es más profunda que la piel sola. La aleación no ha cambiado; la geometría sí.
El rigidizador también acorta la luz. Un panel apoyado solo en sus bordes flexiona a lo largo de toda la distancia entre ellos, y la flecha crece con fuerza con esa distancia. Pegue una placa en el centro y cada lado tendrá un campo sin apoyo más corto. Profundidad de sección y menos luz que salvar son efectos distintos, y se suman: uno se compra con profundidad, el otro con separación entre placas.
Lo que más cambia es el modo de fallo. Un panel desnudo se anuncia con abolladuras elásticas, retumbo o una comba visible entre fijaciones. Un panel rigidizado rara vez se comba; suele fallar en el borde del rigidizador, despegando la unión en un extremo o dejando pandear la piel sin apoyo entre dos placas. Por eso un rigidizador nunca es una placa puesta sin más en el centro del panel.
¿Por qué usar una placa metálica en lugar de engrosar el panel?
Engrosar la piel aumenta la rigidez en todas partes, incluso donde nada flexiona, y añade masa a todo el panel.
Una placa pone material solo donde la luz lo necesita y más lejos del eje neutro, así que una piel delgada con placa puede superar a una piel más gruesa.
Dive deeper
Engrosar la piel es la idea más simple y la menos eficiente. Más espesor añade masa a todo el panel, incluidas las zonas que ya eran suficientemente rígidas por estar cerca de una fijación o de un pliegue. Tampoco resuelve la luz: el panel sigue flexionando a lo largo de toda la distancia entre apoyos y sigue retumbando en el centro cuando esa distancia es grande. La ganancia es real, pero se paga con el peso de todo el panel.
Una placa unida es una respuesta local. El fabricante mira dónde se mueve realmente el panel y pone metal ahí. Como la placa está en la superficie, su aportación depende de su distancia al centro del panel, y una placa en una cara ya está lejos de ese centro comparada con la piel que rigidiza. Para la misma masa añadida, ese rendimiento es mejor que un aumento uniforme de espesor.
Hay razones prácticas también. Una piel más gruesa cambia todas las operaciones posteriores: fuerza de conformado, recuperación elástica, borde cortado y carga sobre cada fijación. Una placa cambia una zona y deja el resto del panel intacto. También permite mantener un solo tipo de piel para varias variantes y diferenciarlas con placas. Buena parte de ese material está en la gama de lámina industrial y técnica, y la Aluminum Association cubre el metal que hay detrás.
¿Qué espesor hace de rigidizador y qué espesor hace de piel?
La misma bobina cubre ambos trabajos, así que la división depende de lo que la pieza debe hacer, no del nombre.
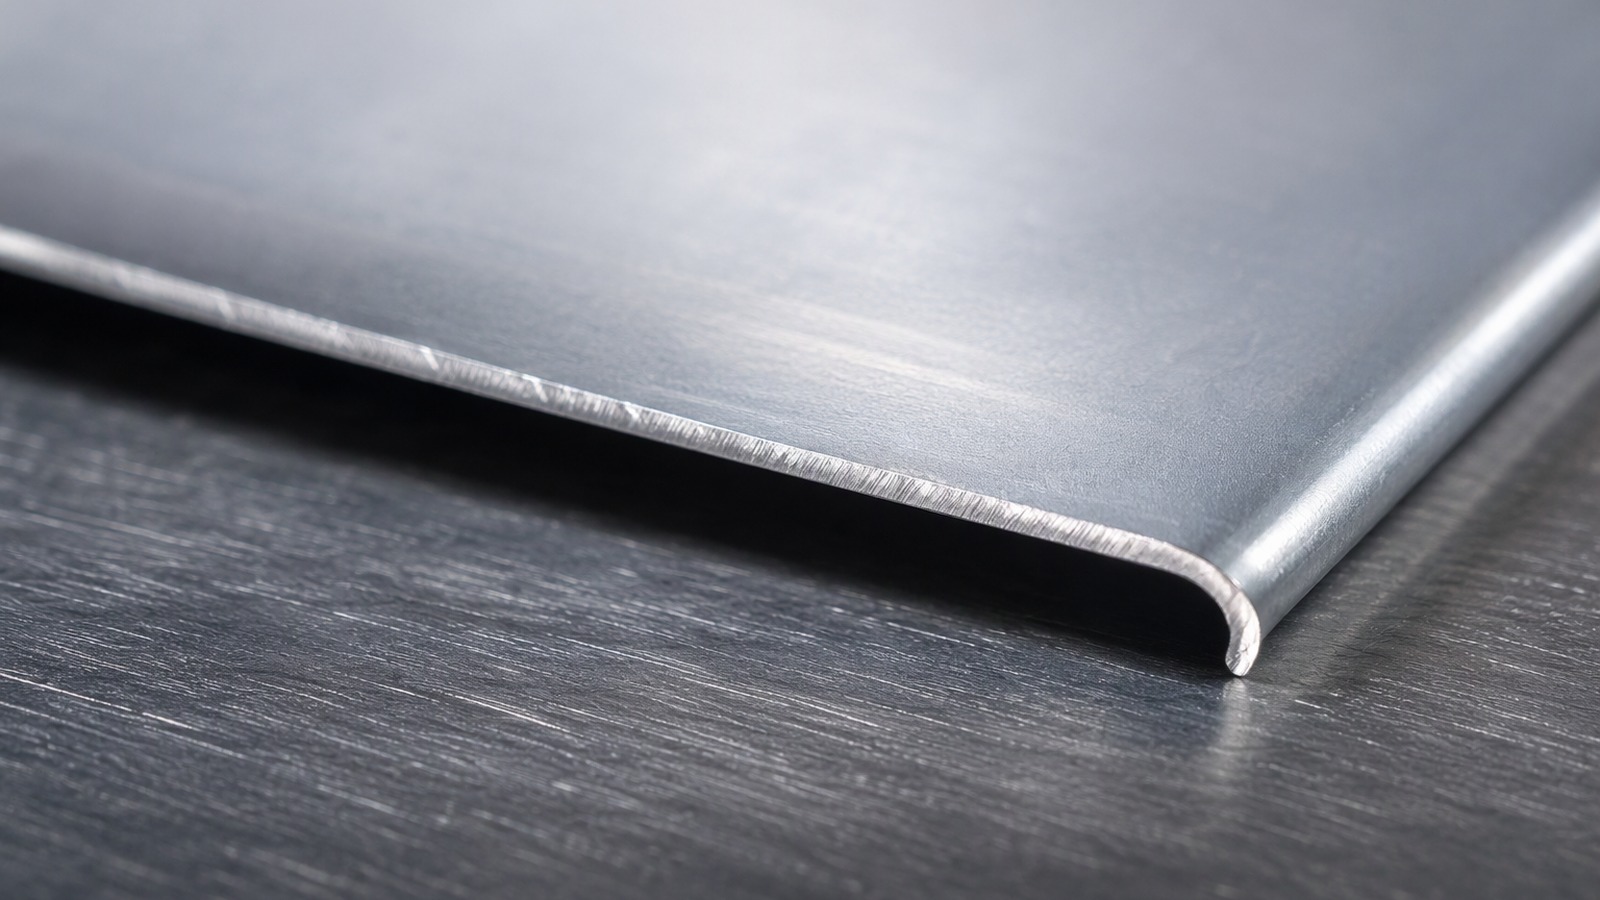
El extremo ligero es trabajo de piel; el extremo pesado, hasta 0,20 mm, es donde se cortan los rigidizadores, y la aleación y el temple deciden cómo se comporta la placa.
Dive deeper
En el extremo ligero, la lámina es barrera y revestimiento. Se adapta, sigue un radio, se conforma a lo que tiene debajo y su rigidez propia apenas importa porque el sustrato la aporta. Suba por la gama y el comportamiento cambia por grados: la banda deja de adaptarse, empieza a conservar una forma y comienza a resistirse al manejo. En algún punto de esa transición el material deja de ser piel y pasa a ser placa.
La parte alta de la gama es donde vive el trabajo de rigidizador, porque un rigidizador tiene que llegar plano, mantenerse plano durante la unión y conservar su forma mientras el adhesivo cura. Por debajo, una placa es posible, pero necesita apoyo durante el manejo y marca cada imperfección que tenga debajo. El espesor no es una escala de calidad: un espesor ligero usado como rigidizador es la herramienta equivocada.
El temple importa en este extremo tanto como el espesor. Una placa blanda se adapta a un panel ondulado en lugar de aplanarlo y se abolla en el borde de una mordaza; un temple más duro conserva la forma en que fue cortada. Lámina de aluminio 3004 de 0,18 mm en H18 ocupa la parte alta de la gama, lámina de aluminio 8021 de 0,1 mm en H24 cubre la zona media donde una pared debe mantener forma, y 3003, 1050, 1060 o 1100 aparecen cuando conformar y coste pesan más que la resistencia.
¿Por qué importa más la superficie de unión que el metal?
Un rigidizador fijado en unos pocos puntos es una escuadra, no un rigidizador: el panel flexiona entre las fijaciones.
La rigidez viene de que la carga pase de forma continua de la piel a la placa, así que la superficie unida, y no el espesor, decide cuánta rigidez ve el panel.
Dive deeper
Piense en cómo llega la carga del panel a la placa. El panel flexiona, su superficie quiere deslizar respecto a la placa unida a ella, y el adhesivo resiste ese deslizamiento a lo largo de su longitud. Con una unión continua, cada parte de la placa entra en el trabajo. Con una unión solo en los extremos, el centro de la placa no hace nada y el panel flexiona libremente entre los dos puntos unidos.
Por eso la superficie de unión, y no el espesor, suele decidir si la pieza funciona. Una placa pesada unida sobre una franja estrecha se comporta como una placa pequeña con borde grueso: el panel encuentra una línea de bisagra justo fuera de la unión. Una placa más ligera unida sobre una zona amplia y bien preparada se comporta como un panel rigidizado. El metal es tan útil como la superficie por la que está conectado, y la textura superficial bajo ella decide cuánta de esa superficie es real.
La continuidad es la otra mitad. Las interrupciones cuentan: un hueco para un cable, un taladro para una fijación, una zona seca porque el panel no estaba plano. Cada una acorta el camino que puede tomar la carga. Los extremos merecen atención especial, porque allí entra y sale la carga y allí empieza el despegue si falta adhesivo. El contexto sectorial del metal está en European Aluminium.
¿Cómo se comporta el rigidizador cuando el panel recibe carga?
Bajo carga el conjunto no actúa como una sola pieza en todas partes; piel y placa comparten el trabajo de forma desigual.
En el centro de un campo rigidizado las capas se mueven juntas; en los extremos la carga pasa por la unión, así que el cortante y el despegue se concentran allí.
Dive deeper
Cargue un panel rigidizado y lo primero que ocurre es un cambio de forma, no un fallo. El panel se comba ligeramente, la placa se comba con él y la unión trabaja a cortante en casi toda su longitud porque las dos capas quieren deslizar una sobre otra. El cortante es el modo que mejor soporta una unión, y por eso un rigidizador bien hecho es una pieza fiable. El contexto del metal se resume en lámina de aluminio.
En los extremos de la placa el panorama cambia. Su carga tiene que entrar y salir del panel en poca distancia, así que el cortante crece hacia el extremo y aparece una componente de despegue donde el panel no es perfectamente plano. El despegue es el modo que peor soporta una unión adhesiva, y por eso los rigidizadores suelen prolongarse más allá del punto donde el panel los necesita en lugar de terminar en el borde de la zona más cargada.
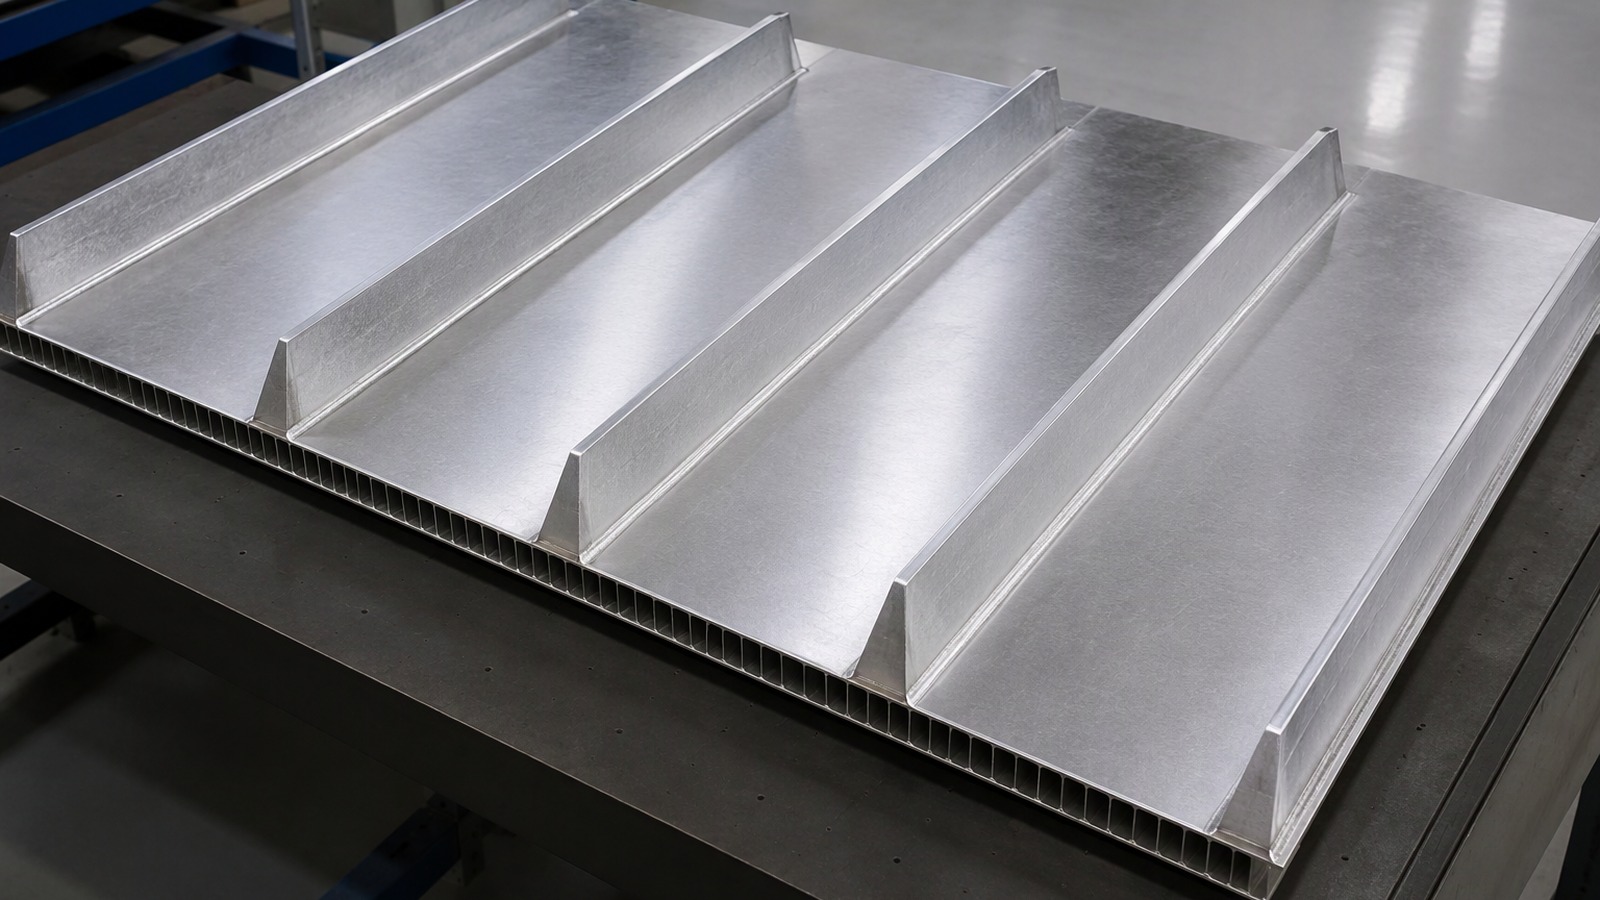
La piel entre rigidizadores también trabaja. Ahora es un panel pequeño apoyado en cuatro lados, y puede pandear o retumbar mucho antes de que la sección rigidizada esté en apuros. La separación entre rigidizadores, y no el espesor, suele fijar el límite del diseño: placas más próximas y más ligeras pueden soportar más que una placa pesada con un campo amplio entre medias.
¿Por qué la planitud decide si un rigidizador funciona?
Un rigidizador no endereza un panel ondulado; solo puede rigidizar la forma que el panel ya tiene.
La unión transmite carga solo donde las superficies se tocan, así que una placa unida a un panel que no está plano trabaja en los puntos altos.
Dive deeper
La planitud importa dos veces, y la segunda es menos evidente. La primera es el contacto: la unión necesita que placa y piel se encuentren en toda la zona prevista. Un panel con comba o alabeo toca una placa recta en unos pocos puntos altos, la unión allí es gruesa y el resto de la zona queda seco. Lo que parecía una superficie de unión completa se comporta como un conjunto de almohadillas pequeñas.
La segunda es que un rigidizador conserva aquello a lo que está unido. Si el panel está plano cuando se pone la placa y la unión aguanta, el conjunto tiende a mantenerse plano, y por eso el rigidizado se especifica tanto por conservar la forma como por la rigidez. Si el panel no está plano, la placa fija la onda: el panel se nota rígido y sigue viéndose mal, y ningún espesor extra quita la onda.
Por eso la placa tiene que llegar plana. La lámina pesada que se ha bobinado, apilado o manipulado mal conserva una curvatura, y una placa curvada no aplana nada. Una placa almacenada de canto o apilada sin apoyo toma curva antes de llegar a la mesa de unión. En este espesor el material se comporta casi como chapa, así que conviene aclarar antes la diferencia entre lámina de aluminio y chapa de aluminio.
¿Qué cambia cuando el rigidizador va unido y no atornillado?
Un remache une dos piezas en puntos; una unión adhesiva las une en una superficie, y eso cambia el comportamiento del rigidizador.
Las fijaciones mecánicas aprietan en puntos discretos y dejan trabajar el panel entre ellos, mientras que la unión reparte la carga por todo el solape.
Dive deeper
Una fijación mecánica trabaja por apriete. La placa se presiona contra el panel en cada fijación, y el panel se rigidiza entre ellas solo en la medida en que lo permiten la fricción y el contacto. Las fijaciones son el camino débil: cada una concentra carga en una zona pequeña de piel y cada taladro quita material justo donde la carga debe pasar. Además, los taladros dan un punto de inicio a un desgarro o una grieta.
Una unión adhesiva no tiene taladros ni apriete local. La carga se reparte por el solape, la superficie del panel no se perfora y el conjunto mantiene una cara exterior continua, lo que importa cuando el panel es superficie vista o barrera. La placa unida también queda más baja, porque ninguna cabeza ni arandela sobresale.
El intercambio está en el acceso y la inspección. Una placa unida no se puede reapretar después ni retirar sin destruir la unión, así que las superficies deben estar bien a la primera y el proceso debe controlarse. La fijación mecánica tolera más variación de textura superficial y un panel menos plano; la unión no. Muchos conjuntos usan ambas cosas, con la unión aportando la rigidez y unas pocas fijaciones sujetando la placa hasta que cura. La asociación sectorial en alufoil.org sigue la misma división entre bobina y conjunto acabado.
¿Qué debe contener una consulta?
Las consultas que llegan como un espesor y una aleación son las que se responden con una pregunta, y eso cuesta un día.
Envíe el panel, sus apoyos, dónde flexiona, la forma y superficie de unión, la preparación superficial, el borde cortado y la cantidad.
Dive deeper
Empiece por el panel, no por la lámina. ¿De qué está hecho, qué espesor tiene la piel, dónde se apoya y qué carga o manipulación lo hace flexionar? Un panel que retumba entre dos bordes es un problema distinto de uno que se comba a lo largo de un solo borde, y los dos piden disposiciones de placa diferentes. Un croquis con los apoyos marcados responde más que un párrafo.
Después describa la unión: qué cara se pega, cuánto de ella y cómo se prepara la superficie antes. Diga si la placa es continua o interrumpida y si sus extremos pueden prolongarse más allá de la zona más cargada. Indique lo que el conjunto no debe hacer, como combarse de forma visible o moverse en una junta. Son requisitos con los que un proveedor puede trabajar; «que sea rígido» no lo es.
Por último, los datos de suministro: espesor dentro de la gama de lámina, aleación y temple, y si las piezas llegan como placas cortadas o como bobina para que usted las corte. El ancho de bobina puede ir de 100 mm a 1500 mm sobre núcleo de 76 mm o 152 mm, y una placa cortada al ancho correcto ahorra una operación. La cantidad importa: 3 MT por medida es el pedido mínimo aquí, y la carga sale de Qingdao, Tianjin o Shanghai. Incluya el borde cortado, porque una placa pesada se recorta después de la unión, y por qué la lámina de gran espesor necesita otra herramienta explica de qué depende ese borde.
Un rigidizador es geometría y superficie de unión juntas; con planitud y solape correctos, el espesor pasa a ser un detalle que se especifica con confianza.