¿Cómo se imprime la lámina de aluminio antes del laminado?
La lámina se imprime cuando todavía es metal desnudo y después se lamina sobre la impresión. Ese orden explica el tratamiento, la elección de cara, los problemas de registro y por qué tantos defectos nacen en la laminadora de origen.
¿Cómo se imprime la lámina de aluminio antes del laminado?
Imprimir después del laminado convierte un problema del metal en un problema del envase acabado, y la prensa pasa a ser el último lugar donde se descubre.
La lámina se imprime antes del laminado para que la tinta caiga sobre metal desnudo tratado, donde moja, seca y se inspecciona; el laminado posterior encierra la impresión dentro de la estructura, lejos del llenado.
La hoja de ruta dice desbobinar, tratar, imprimir, secar, laminar: cada paso restablece la superficie de la que depende el siguiente.
¿Por qué la lámina de aluminio se imprime antes del laminado y no después?
Imprima después del laminado y la tinta caerá sobre una película, no sobre metal, sobre una estructura ya construida y ya costosa.
Porque imprimir primero deposita la tinta sobre lámina tratada, donde se controlan adherencia, secado e inspección; laminar después entierra la impresión, así la tinta no toca el producto y la película exterior sufre el desgaste.
Dive deeper
El laminado es una operación de sándwich: dos bobinas, un adhesivo o una capa fundida, calor y presión en un nip. Cuando ese sándwich se cierra, la cara impresa queda dentro y nada del envase puede alcanzar la tinta. Una impresión aplicada después tendría que adherirse al exterior de ese sándwich, una superficie elegida por su sellabilidad o su deslizamiento, no por su recepción de tinta.
La inspección es la segunda razón. La lámina impresa desnuda se revisa en la prensa contra una luz y una muestra de referencia, con la banda en marcha. Tras el laminado la impresión se lee a través de una película, y la neblina, las estrías de adhesivo o el aire atrapado parecen defectos de impresión aunque la impresión sea correcta, así que se ajusta la prensa por un problema del laminador.
El coste es la tercera. Un defecto detectado en la prensa gasta lámina y tinta; el mismo defecto tras el laminado gasta la segunda bobina, el adhesivo, la tirada y el corte, y puede aparecer cuando el cliente ya fijó un ancho. Imprimir primero mantiene la decisión donde es más barata. Asociaciones como European Aluminium describen la conversión como una cadena de pasos: cada uno se gobierna mejor mientras la banda sigue siendo una sola, y un rollo laminado que falla no tiene segunda oportunidad en la prensa.
¿Cómo se comporta la tinta sobre una superficie de aluminio desnuda?
El metal no absorbe. Cada gota de tinta debe mojar la superficie, quedarse donde se depositó y secar perdiendo vehículo.
La tinta se posa sobre la lámina como una película en vez de penetrar, así que debe mojar un óxido de baja energía, sobrevivir al secado y anclarse al metal; cuando el mojado falla, la película se retrae y deja zonas desnudas.
Dive deeper
El aluminio se lamina con una piel fina de óxido que se forma a los pocos instantes de exponerse, y esa piel es químicamente estable y de baja energía superficial. Una tinta formulada para papel confía en la absorción capilar dentro de una banda porosa para secar y anclarse. Sobre lámina no hay absorción alguna, así que todo el trabajo recae en el mojado y en la química de la interfaz.
El mojado es una pugna entre la energía superficial del metal y la tensión superficial de la tinta. Cuando la tinta es la mayor de las dos, la gota se abomba, la película se retira de los bordes de la imagen y la impresión muestra poros, reptado o un aspecto moteado. Cuando el mojado es bueno, la película se nivela en una capa continua y la tinta seca conserva un borde limpio.
El secado también cambia. Las tintas de disolvente y de agua pierden su vehículo en el horno, y la resina que queda debe coalescer en una película coherente sobre una base que no absorbe nada; poco calor deja una película pegajosa que bloquea en el rebobinado, demasiado la vuelve frágil. La adherencia viene del anclaje en la textura fina que deja el laminado y de los grupos polares de la superficie, y por eso importa tanto el paso siguiente. Los antecedentes del metal los recoge Wikipedia.
¿Por qué la lámina necesita un tratamiento antes de que la tinta agarre?
El laminado deja una superficie que rechaza la tinta que debería recibir: limpia a la vista, de baja energía y con una película de residuos.
Porque la lámina sin tratar presenta un óxido de baja energía con residuos de laminación, y la tinta no moja ni se adhiere con fiabilidad; una descarga corona, una llama o una imprimación elevan esa energía o añaden una capa receptiva.
Dive deeper
Una bobina recién laminada lleva más que metal. El aceite de laminación residual, a veces una película protectora, el polvo del corte y un óxido fino se sitúan entre la tinta y el aluminio. Parte es invisible y nada de ello es uniforme: los bordes de una bobina ancha pueden llevar más residuo que el centro, y un rollo guardado de costado puede recoger contaminación en una franja.
El tratamiento corona pasa la banda por una descarga que oxida la superficie y fija grupos polares a los que pueden unirse las tintas de agua y de disolvente. El efecto es real pero superficial, y decae: la lámina tratada que queda parada pierde parte de su ganancia, así que el tratamiento va justo antes de la prensa y no semanas antes. El exceso de tratamiento es un defecto en sí, deja una capa límite débil que se levanta con la tinta.
La imprimación toma el otro camino. En lugar de cambiar el metal, añade una capa receptiva muy fina que la tinta puede mojar y a la que puede unirse, y puede correr en línea con la prensa o en una pasada aparte. Qué camino conviene depende de la tinta, de la prensa y del laminado posterior, y es una conversación con el proveedor. El mecanismo se explica en por qué la lámina necesita tratamiento corona o imprimación.
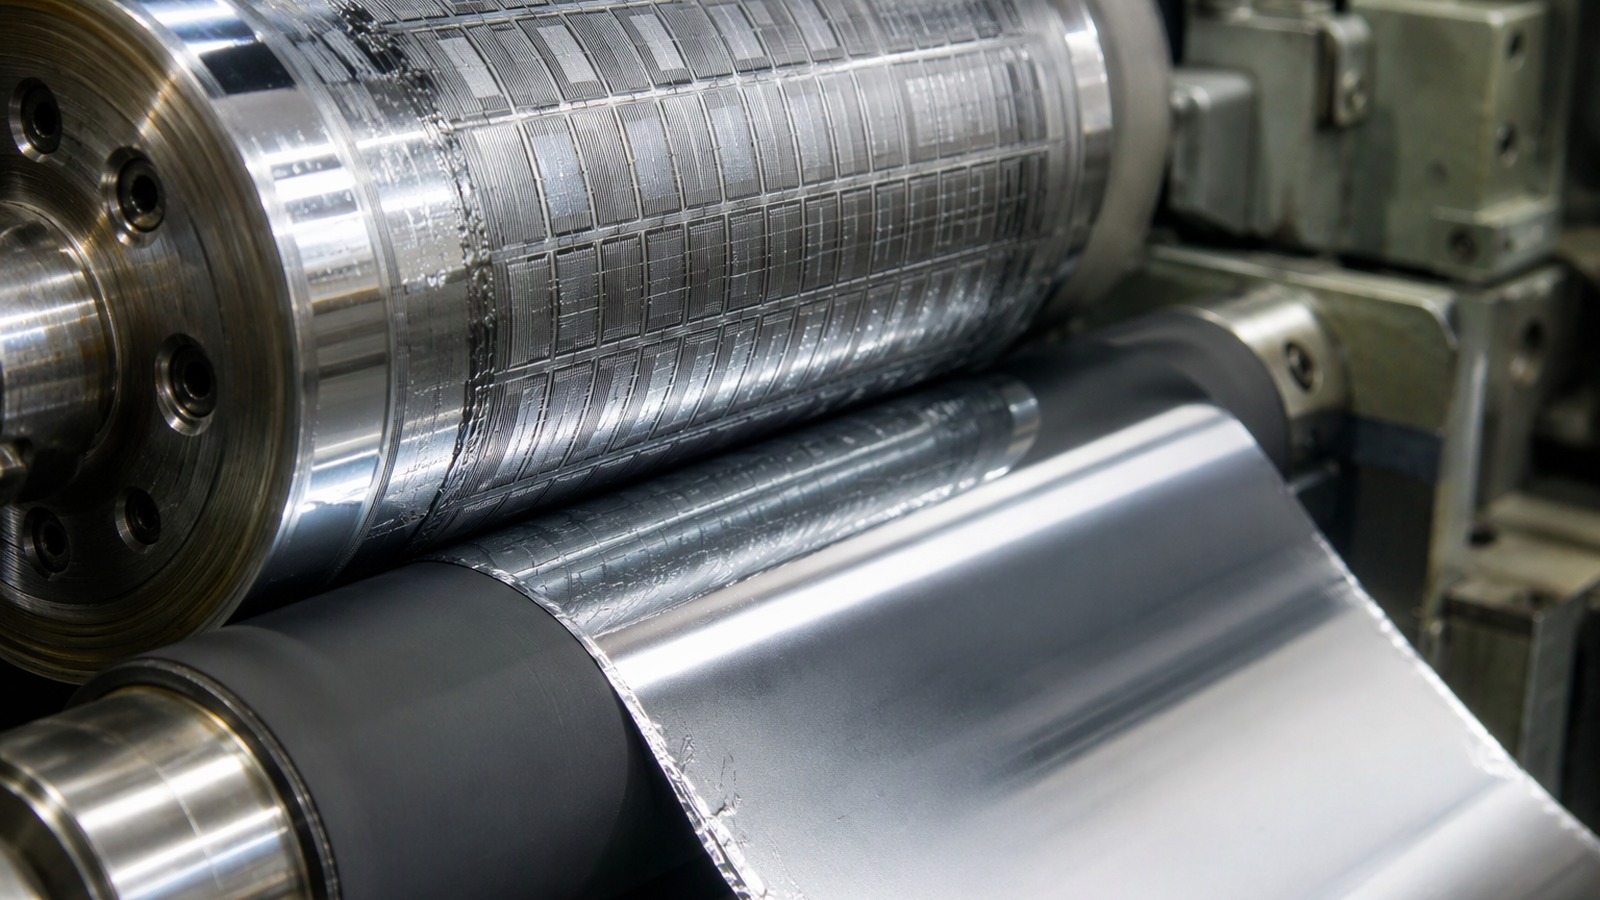
¿Qué cara de la lámina lleva la impresión?
Una lámina tiene dos caras, hechas por dos cilindros distintos, y no se comportan igual. Elegir la equivocada desperdicia el tratamiento.
La impresión va normalmente en la cara enterrada dentro del laminado, a menudo la cara mate tal como sale de la laminadora, porque retiene la tinta y el laminado la protege; la cara brillante queda libre.
Dive deeper
La lámina se lamina entre un cilindro de trabajo y uno de apoyo, y la cara que toca a cada uno acaba con una textura distinta. Una sale brillante y reflectante, la otra mate y de grano fino. La diferencia es pequeña en espesor y grande en impresión: la cara mate ofrece más textura para que la tinta se ancle y dispersa la luz en vez de mostrar cada variación de la película.
Por eso la mayor parte de la lámina impresa para envase se imprime en la cara mate y se lamina con la impresión hacia dentro. La impresión se lee entonces a través de la lámina o de la película exterior, protegida del llenado, del sellado térmico y del roce de la línea. Cuando la impresión debe verse por fuera, va en la cara que quedará más externa, y entonces la tinta necesita un barniz protector o una película encima.
El punto práctico para un transformador es la orientación. Si el tratamiento se aplica a una cara y el rollo se carga al revés, la prensa imprime la cara sin tratar y la tinta falla sin motivo aparente. Marcar la cara de impresión en el rollo, mantener la dirección del empalme y registrar qué cara se trató convierten una diferencia sutil en una controlada.
¿Por qué se desplaza el registro sobre una banda de lámina?
El registro es la alineación entre cuerpos de impresión, y la lámina le deja poco margen: la banda casi no tiene estiramiento disponible.
El registro se desplaza porque la banda es fina, rígida y térmicamente activa: diferencias de tensión, el calor del horno, el arrastre de los rodillos y la variación de espesor cambian la longitud del recorrido, así que cada color llega desfasado.
Dive deeper
Cada elemento entre dos cuerpos de impresión añade o quita una pequeña cantidad de banda. Un rodillo con un rodamiento seco, un cilindro de enfriamiento demasiado frío, un bailarín que responde tarde o una zona de tensión algo alta estiran la banda en una fracción que el cuerpo siguiente ve como un desplazamiento. El papel absorbe parte de eso en su estructura; la lámina no tiene nada que lo absorba, así que el desplazamiento pasa directo a la imagen.
El calor es la otra mitad. La banda sale del horno más caliente y, según el vehículo de la tinta, más dilatada o más contraída que cuando entró. Se enfría a lo largo de los metros siguientes mientras sigue avanzando; si la distancia entre cuerpos es corta, el color siguiente se deposita antes de que la banda se asiente.
La cura es mecánica antes que electrónica. Zonas de tensión equilibradas, células de carga que controlan y no solo muestran, cilindros de enfriamiento que estabilizan la banda y una tensión de marcha moderada reducen el movimiento. El control automático de registro puede perseguir un error, pero trabaja mejor cuando hay menos error que perseguir, y no endereza una banda floja en un borde. La bobina de entrada pertenece a la misma conversación; véase la gama de bobinas y hojas de lámina.
¿Qué le hace la impresión a la planitud y a la tensión de la banda?
Una prensa es una serie de nips, hornos y tirones, y cada uno deja una huella en una banda que no puede recuperarse.
La impresión añade y quita tensión en cada estación, moja y seca la banda y deposita una película de tinta, así que el resultado puede ser una banda con arrugas y un rollo que ya no coincide.
Dive deeper
La lámina se deforma de forma permanente mucho antes de romperse. Una tensión suficiente para mantener la banda plana en una zona puede bastar para estirarla en la siguiente, sobre todo donde la banda va caliente tras un horno. El estiramiento no es uniforme en todo el ancho: el centro y los bordes se enfrían a ritmos distintos, y una banda que salió plana puede llegar al rebobinado con bordes flojos y centro tenso, o al revés.
La tinta añade masa y, en el horno, quita vehículo. Una zona de impresión densa seca distinto de una ligera, así que la banda puede curvarse hacia la cara impresa, y esa curvatura persiste en el rebobinado y aparece como un rollo flojo. La electricidad estática, que se acumula con facilidad en una banda seca y no conductora, pega la hoja a los rodillos y añade un arrastre que se lee como variación de tensión.
La respuesta es escalonar la tensión a lo largo de la máquina y mantener el rebobinado blando. Un rollo impreso enrollado tan apretado como uno de laminación bloqueará, transferirá tinta entre vueltas y marcará las capas exteriores, y el daño permanece invisible hasta que el cliente lo desbobina. La tensión de bobinado, los cilindros de enfriamiento y un borde recortado deciden si la impresión sobrevive al viaje. La práctica de la industria se describe en the Aluminium Association.
¿Por qué un defecto de impresión nace a menudo antes de la prensa?
La prensa es donde se ve el defecto, no siempre donde se crea. Cuando la tinta llega al nip, la superficie ya se decidió.
Porque la superficie que recibe la tinta se fijó en la laminadora y en el almacén: aceite residual, óxido, humedad, abolladuras, bordes dañados, bandas de espesor y bobinado flojo cambian cómo imprime la banda.
Dive deeper
Mire el patrón antes de culpar al cilindro. Un defecto que se repite a intervalo fijo a lo largo de la banda suele pertenecer a una vuelta de rollo o a la circunferencia de un cilindro, y uno que se repite a lo ancho señala un rodillo, un recubrimiento o una condición de la laminadora. El moteado aleatorio suele ser tinta, polvo o una rasqueta sucia. La periodicidad es el diagnóstico más barato que existe, y solo cuesta un tramo de banda impresa y una regla.
Las bandas de espesor lo muestran. Una bobina laminada con una franja algo más gruesa en una posición imprime distinto allí, porque la película de tinta y la presión del nip se ven afectadas, y la franja reaparece en la misma posición en cada vuelta. Lo mismo ocurre con un borde flojo: la banda serpentea, el tratamiento se vuelve desigual y la impresión se apaga en un lado.
El almacén aporta lo suyo. Un rollo que ha tomado humedad en los bordes, o que se ha apoyado de pie y se ha abollado, imprimirá una marca que ningún cambio de tinta cura. Los buenos transformadores guardan un tramo testigo de cada rollo entrante, lo imprimen y lo comparan; ese registro separa un problema del proveedor de uno de la prensa antes de que ninguna parte gaste dinero. El contexto del material lo resume Alufoil.
¿Qué debe contener una consulta de lámina de aluminio impresa?
Una consulta que solo da la aleación y el espesor vuelve como precio de metal, no de rollo impreso, y la diferencia aparece en la prueba.
Una consulta necesita la estructura y el uso final, la cara impresa, el proceso y el número de colores, el estado del arte, aleación, temple, espesor, ancho y núcleo, la vía de tratamiento y la cantidad.
Dive deeper
Empiece por el envase, no por la lámina. Qué se llena, cómo se sella, si la impresión va dentro del laminado o por fuera, y qué debe soportar el envase después. Esas respuestas deciden la cara, el sistema de tinta y si hace falta un barniz protector, y son las preguntas que el proveedor hará primero. Un dibujo del orden de capas vale más que un párrafo de descripción.
Después el metal, en las unidades del proveedor: aleación entre 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 u 8079; temple entre O, H14, H16, H18, H22 o H24; espesor entre 0,005 mm y 0,20 mm; ancho de 100 mm a 1500 mm; núcleo de 76 mm o 152 mm; mínimo 3 MT por medida; y un puerto de carga como Qingdao, Tianjin o Shanghai. Dos puntos de partida son lámina de aluminio de 0,06 mm en 1060 y lámina de aluminio de 0,1 mm en 8021.
Por último la impresión: número de colores, cobertura, si el diseño cuenta con el metal visto, la longitud de repetición y quién suministra los cilindros. Diga si el tratamiento ocurre en la laminadora, en el impresor o en su planta, porque eso decide quién asume el problema de adherencia. Si después va un barniz o un sellado térmico, dígalo en la consulta; el barnizado y cuándo hace falta explica por qué se especifican juntos.
Imprima el metal mientras sigue desnudo, trátelo justo antes de la tinta y fije la cara, el registro y el ancho antes de pedir.