¿Qué hace la lámina de aluminio en una bolsa de bag-in-box?
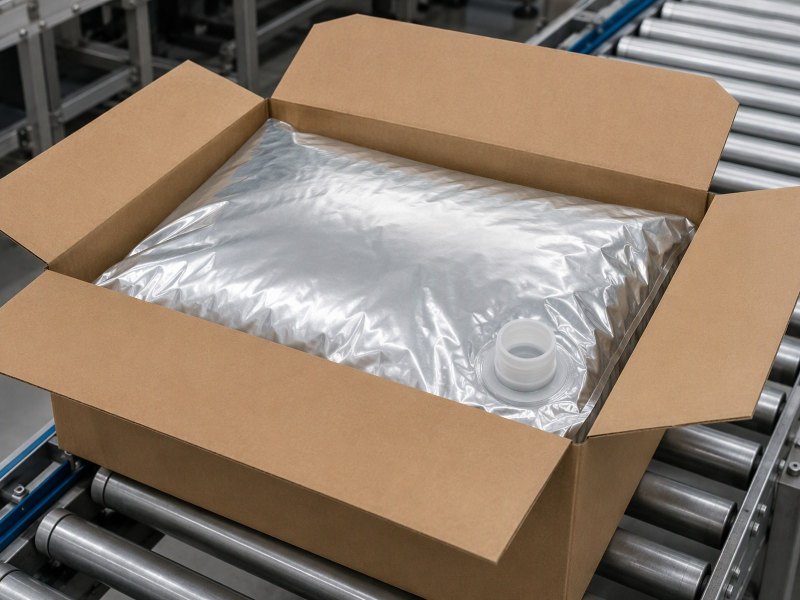
La bolsa de bag-in-box deja la carga en la caja y la barrera en la película. Este artículo cubre la capa metálica, el espesor, el laminado, la unión de la válvula, el ensayo con la caja llena, el montaje y la consulta.
¿Qué hace la lámina de aluminio en una bolsa de bag-in-box?
Un envase líquido que aguanta la forma y aun así pierde contenido por un sellado flojo es el fallo más común de una bolsa interior. La capa metálica lo evita.
Una bolsa de bag-in-box necesita una capa metálica porque la caja soporta la carga y la bolsa soporta la barrera. La lámina de aluminio aporta una capa continua que frena el vapor, el oxígeno y la luz.
Las secciones siguientes recorren la bolsa desde el metal, pasando por la capa, el espesor y el laminado, hasta la válvula, la caja llena, el montaje y la consulta.
¿Por qué necesita una capa metálica una bolsa para líquidos?
Una bolsa no tiene pared propia. Se llena por una válvula y se vacía por etapas, así que la película hace un trabajo distinto del de una botella.
La capa metálica aporta lo que la caja no puede dar, que es barrera. La caja aporta lo que la película no puede dar, que es estructura. Todas las decisiones siguientes nacen de ese reparto.
Dive deeper
Una película se elige por lo que hace en el cabezal de llenado: sella, flexiona y aguanta una caída. La permeabilidad es una propiedad secundaria y siempre es cuestión de grado. Una bolsa que cuelga dentro de una caja durante un vaciado largo ve una diferencia de concentración permanente, más húmeda del lado del producto y más seca o cálida fuera, y el vapor sigue avanzando por ese gradiente.
Una capa metálica lo interrumpe. La lámina de aluminio laminada es continua, y una capa bien laminada y bien manipulada no deja un camino de espesor completo que una molécula de gas pueda seguir. Además es opaca, y eso importa en un líquido: la luz impulsa la oxidación en aceites, cítricos y lácteos, y ninguna película transparente la detiene.
La segunda razón es propia de una bolsa. La película no tiene una pared rígida detrás en todos sus lados; cuelga, se pliega en las esquinas y se recoge a medida que sale el producto, así que trabaja a flexión toda su vida. Una capa metálica dúctil se dobla con la película en lugar de agrietarse.
Ese es el reparto en una línea: la caja de cartón ondulado asume la carga de apilado y la caída, y el laminado asume la barrera. Ninguna parte hace el trabajo de la otra, y por eso el formato funciona donde un envase autoportante sería incómodo.
¿Qué hace la capa de aluminio que una película simple no puede hacer?
Una película simple sella, flexiona e imprime. No detiene la luz y no mantiene cerrado un camino de gas durante la vida de una bolsa.
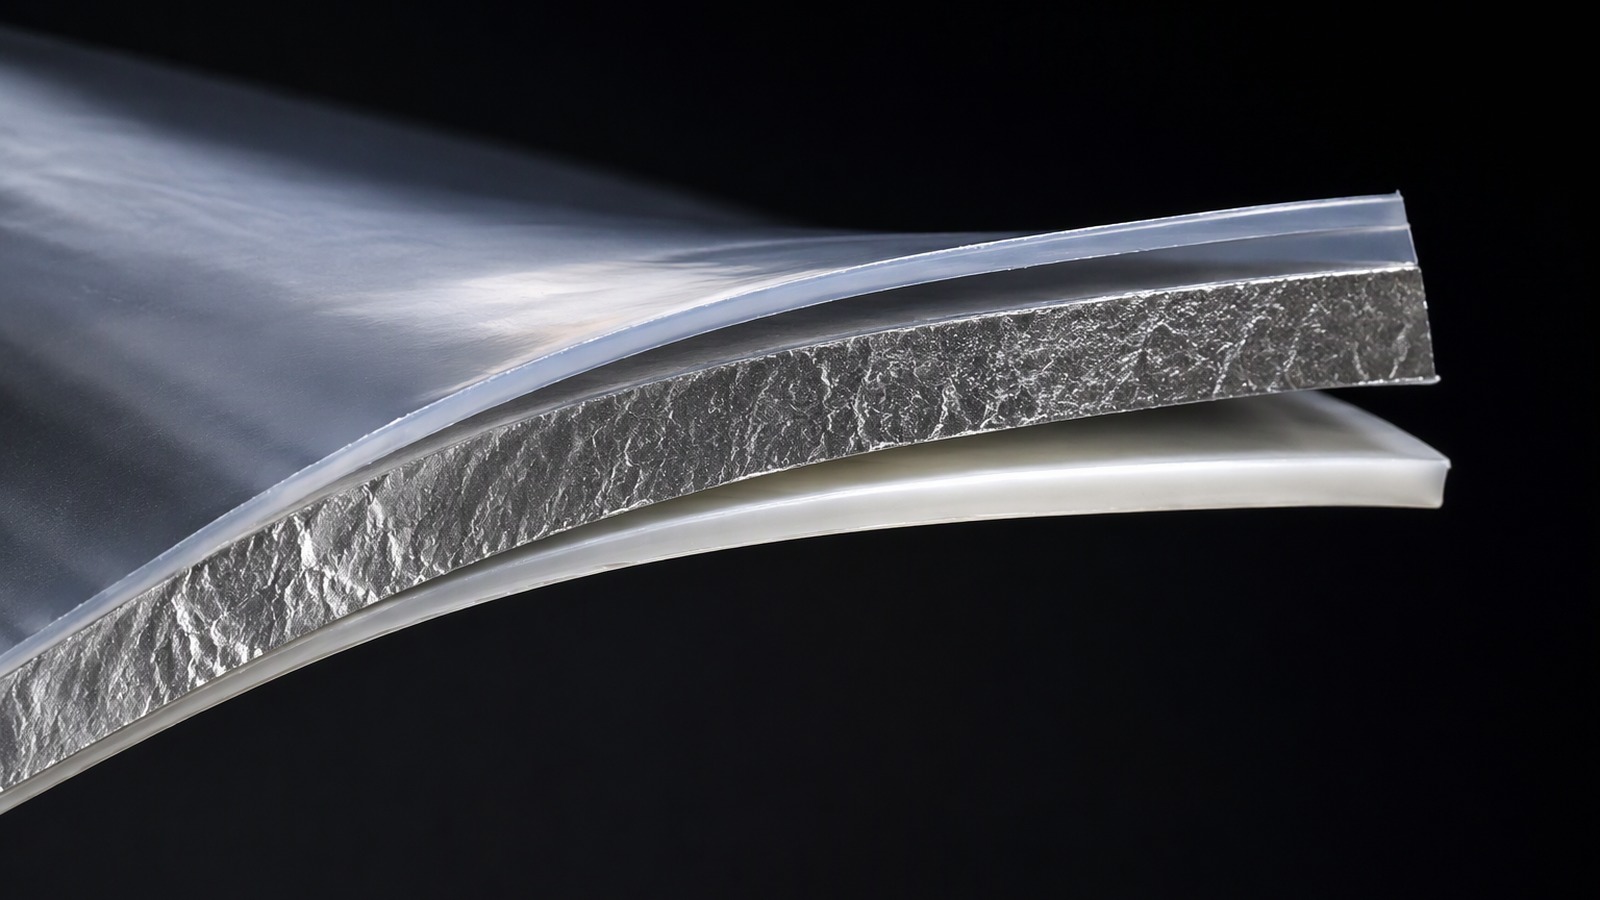
Añade las tres funciones que al polímero le faltan: un freno opaco a la luz, un cierre duradero del camino de vapor y gas, y una capa dúctil que flexiona sin agrietarse.
Dive deeper
Primero la luz. Una película transparente deja pasar luz visible y ultravioleta al producto, y en un aceite, un zumo o un lácteo esa luz arranca una cadena que ninguna adición de antioxidante detiene del todo. Una capa metálica la corta en la superficie, y por eso una bolsa para un producto sensible a la luz se especifica con aluminio y no con una película transparente de alta barrera.
Después el camino del gas. Un polímero no es una pared sólida a escala molecular; las moléculas pequeñas viajan entre las cadenas, y la velocidad sube con la temperatura y con la flexión. El aluminio tiene una red metálica, así que una capa continua se comporta como una chapa y no como un tamiz, y esa es la diferencia entre una barrera que aguanta y otra que solo retrasa la pérdida.
Luego el lado mecánico. La lámina es dúctil y pliega en seco, así que sigue el pliegue de una esquina en lugar de pelear con él y reparte una carga puntual mejor que una película rígida, y por eso el metal va dentro del laminado.
Un efecto más se pasa por alto en una línea rápida. El metal conduce el calor, así que la capa iguala la temperatura a lo ancho de una mordaza de sellado y a lo largo de la costura, y eso amplía la ventana de proceso disponible.
¿Qué espesor corresponde a una bolsa de bag-in-box?
El espesor es un compromiso entre barrera, vida a flexión y laminador, y se elige como una banda y no como una cifra única.
La capa se sitúa en la zona media del rango de convertidor: bastante gruesa para conservar pocos poros tras flexiones repetidas, bastante fina para laminar y plegar sin recuperación elástica en las esquinas. La cifra exacta sale de un ensayo.
Dive deeper
El espesor importa aquí más que en un doypack plano por el pliegue. La bolsa se marca dentro de una caja, y el pliegue es donde una capa metálica fina desarrolla un poro con más facilidad. Al bajar el espesor sube el número de poros de una bobina, y los que caen en un pliegue quedan justo donde el producto presiona más.
El límite opuesto lo ponen el laminador y el propio pliegue. Una capa más gruesa se resiste a plegarse plana en una esquina, recupera forma después de cerrar la caja y puede levantar una costura ya hecha; además cuesta más por metro cuadrado sin ganar barrera, porque una vez que la capa es continua el metal extra añade rigidez y no protección.
En la práctica la respuesta es una banda: un espesor intermedio de convertidor, elegido con el convertidor para que el pliegue quede sano con el radio de esquina que la caja tiene de verdad.
La aleación y el temple estrechan la banda. El punto de partida habitual para una capa fuerte y resistente al poro en temple blando es la lámina de aluminio 8021, con la 8079 para lo mismo y la 8011 o la 1235 donde el laminado del convertidor ya funciona bien; las designaciones siguen las composiciones registradas por the Aluminium Association. El temple suele ser O o H22 para una capa que debe caer.
¿Por qué la bolsa es un laminado y no lámina sola?
La lámina sola no se puede sellar en una costura estanca ni unir a una válvula. Ese trabajo lo hacen las capas de polímero.
Porque la lámina aporta la barrera y nada más. Un sellante hace las costuras y la unión de la válvula, una capa estructural asume la flexión, y la lámina queda en medio, protegida de la abrasión.
Dive deeper
Una superficie metálica no se suelda consigo misma a la temperatura de una línea de llenado, y no fluye hasta formar una costura continua. Un laminado lo resuelve con un polímero termosellable del lado del producto: un polietileno sencillo para un líquido acuoso y un grado más resistente cuando el producto lleva ácido, alcohol o aceite esencial.
Después hay que proteger la lámina. Del lado del producto la cubre el sellante, así que un líquido ácido o salado nunca llega al metal. Fuera, una película estructural, normalmente poliéster o nailon, mantiene la lámina apartada de la pared de la caja y de la abrasión. Enterrar el metal es lo que permite que una capa del rango de lámina para envases y contenedores, como una lámina de aluminio 1060 sencilla donde la película exterior aporta la resistencia, aguante un vaciado largo.
La adhesión mantiene el conjunto. La unión tiene que resistir la flexión, el pliegue de la esquina y el tirón de la boca sin que las capas se separen en el borde de una costura. Un borde deslaminado es un canal, y un canal aparece como una caja manchada y no como una fuga en la línea.
El orden de las capas también fija la rigidez. Una película estructural exterior mantiene la forma mientras se carga la caja, lo que hace repetible el montaje, y aún cae para seguir la esquina.
¿Qué ocurre en la válvula y en la boca de salida?
La válvula es el único punto donde la barrera se interrumpe a propósito, y donde una bolsa pierde con frecuencia.
La válvula se une a través del laminado con el sellante, así que la unión es polímero con polímero y no metal con metal. La lámina se corta antes de la zona de soldadura.
Dive deeper
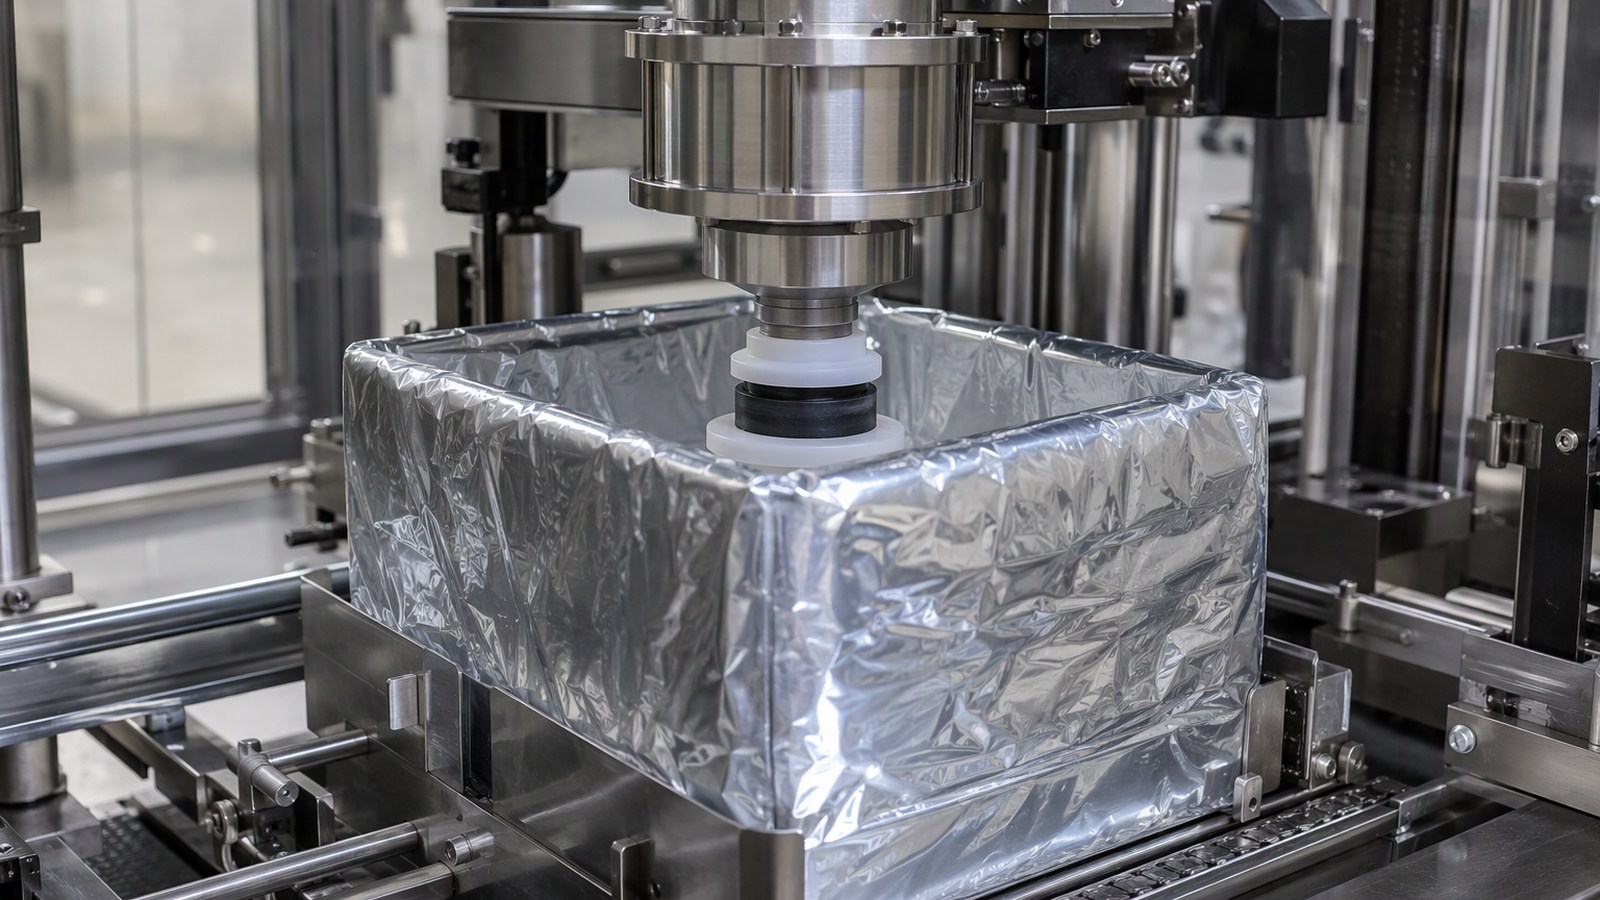
La válvula se monta soldando un cuerpo plástico en un corte de la bolsa. La soldadura se hace entre la brida de la válvula y el sellante, y por eso el sellante debe ser compatible con el material de la válvula y tener espesor suficiente para fluir en la unión. La lámina no se suelda: se recorta para que la zona de soldadura sea solo polímero, y el laminado lleva la barrera hasta el borde.
Ese recorte es el punto débil del diseño. Una capa que termina demasiado lejos de la soldadura deja un anillo de sellante sin metal detrás, y ese anillo tiene la menor barrera y la mayor tensión. Una capa que termina demasiado cerca puede quedar atrapada por la herramienta y romperse. La distancia se fija con el proveedor de la válvula y no varía entre lotes.
La boca también concentra la carga. Una bolsa llena cuelga de la válvula al dispensar, así que el peso del producto pasa por un anillo soldado pequeño, y cada movimiento de la caja trabaja ese anillo a pelado y a cizalla.
Por último, el cierre. Un tapón que sella en la boca mantiene la barrera cerrada entre servicios, y un tapón que se quita y se vuelve a poner muchas veces es una unión por derecho propio. La válvula se especifica como un sistema con la bolsa, comprobado con la caja llena.
¿Por qué la caja llena exige a la bolsa algo distinto que la caja vacía?
Una bolsa vacía se revisa plana sobre una mesa. Una llena encuentra una columna de líquido, pliegues apretados y una caja que se mueve.
Una caja llena carga la bolsa de tres maneras que la vacía nunca plantea: columna de producto en cada costura, pliegues de esquina apretados y flexión repetida. Los fallos aparecen en los pliegues y en la válvula.
Dive deeper
La primera carga es la presión. Una columna de líquido empuja sobre toda la superficie interior, y la presión abajo es mayor que arriba. Una costura que aguanta con la bolsa vacía puede llorar cuando está llena, porque el sellante se está pelando y no solo mojando, y la costura inferior y la válvula reciben casi todo.
La segunda carga es la geometría. Una vez llena, la película se empuja contra las paredes de la caja y hacia las esquinas, y el producto mantiene los pliegues planos en lugar de dejarlos abrirse. Un pliegue formado en el montaje pasa a ser un doblez permanente bajo carga, y un poro ahí tiene una columna de líquido detrás.
La tercera carga es el movimiento. Una caja llena se levanta, se apila, se deja caer y se arrastra, y cada episodio flexiona el laminado en algún punto. La caja asume el apilado, lo que ahorra compresión a la bolsa pero no hace nada con el líquido. Una bolsa para granel seco no encuentra nada de esto, y por eso la lámina de aluminio para bolsas de granel y FIBC sigue otra lógica.
Por eso una bolsa se cualifica con la caja llena: llenada por la válvula, cerrada, manipulada y dejada en pie, y después revisada en los pliegues, las costuras y la boca. Una muestra plana sobre la mesa dice poco al envasador.
¿Cómo se monta la bolsa para que la barrera quede intacta?
El montaje es donde se daña una bolsa sana: la película se pliega, se empuja dentro de una caja y se aprieta en una boca, a menudo a mano.
La bolsa se carga antes de cerrar la caja, se alinea para que la boca llegue al corte sin estirar y se deja con holgura en las esquinas.
Dive deeper
El orden importa. La bolsa se coloca en una caja armada, o la caja se arma alrededor de una bolsa ya cargada, y en ambos casos la película debe llegar al corte de la boca sin retorcerse. Un retorcimiento es peor que una arruga: mete un cizallamiento permanente en el laminado y saca de plano el anillo soldado, y un anillo que no está plano fuga por su borde.
Las esquinas necesitan holgura. Montada tirante, el primer llenado separa la película de las paredes y carga las costuras antes de que el producto se asiente. Montada holgada, los pliegues tienen adónde ir y las costuras quedan a compresión en lugar de a pelado. La cantidad es una instrucción de montaje, fijada por la caja y el llenado.
Los bordes afilados son el otro riesgo. Los extremos de onda, las grapas y un corte basto pueden rayar un laminado mientras se empuja, y la abrasión por fuera de la lámina no se ve hasta que la barrera ya se fue. Un corte encintado elimina ese riesgo.
Después la caja tiene que cerrar sin pinzar la película, porque una solapa que cierra sobre un pliegue marca la lámina donde quedará bajo carga. Una caja que ha estado en cámara frigorífica lo pone más difícil, porque el laminado se endurece; ese lado del problema se trata en la lámina para envases congelados y refrigerados.
¿Qué debe contener una consulta de lámina para bolsas de bag-in-box?
Casi todas las consultas de bolsa llegan como una petición de película. Una laminadora necesita la estructura, la línea y la unión, no solo una aleación.
Envíe la estructura del laminado y dónde va la lámina, la aleación y el temple, el ancho y el núcleo, el método de llenado, el tipo de válvula y la familia de producto.
Dive deeper
Empiece por la estructura. Nombre las capas en orden, diga qué cara mira al producto y dónde queda la lámina, y declare la familia del sellante. Así la laminadora puede juzgar si la capa que pide es la que va a sobrevivir al pliegue.
Después el metal: aleación, temple, ancho y diámetro de núcleo, 76 mm o 152 mm. La 8021 y la 8079 son el punto de partida habitual, con la 8011 y la 1235 donde el convertidor ya tiene una estructura en marcha, en O o H22 para una capa que debe caer.
Luego la línea y la unión: cómo se llena la bolsa, si la válvula la suelda el convertidor o el envasador, de qué material es el cuerpo de la válvula y si la caja se arma alrededor de la bolsa o la bolsa se introduce después.
Termine con el marco comercial. Indique la familia de producto, porque un líquido ácido o graso cambia el sellante, y las cantidades anuales y por medida, porque la lámina se sirve con un pedido mínimo de 3 MT por medida. La carga sale de Qingdao, Tianjin o Shanghái, y las notas publicadas por European Aluminium o la guía de alufoil.org sirven de contraste útil.
Una bolsa de bag-in-box funciona porque la caja asume la carga y la lámina asume la barrera. Especifique capa, laminado, unión de válvula y llenado en conjunto.