¿Qué causa el camber en la lámina de aluminio y por qué se desvía?
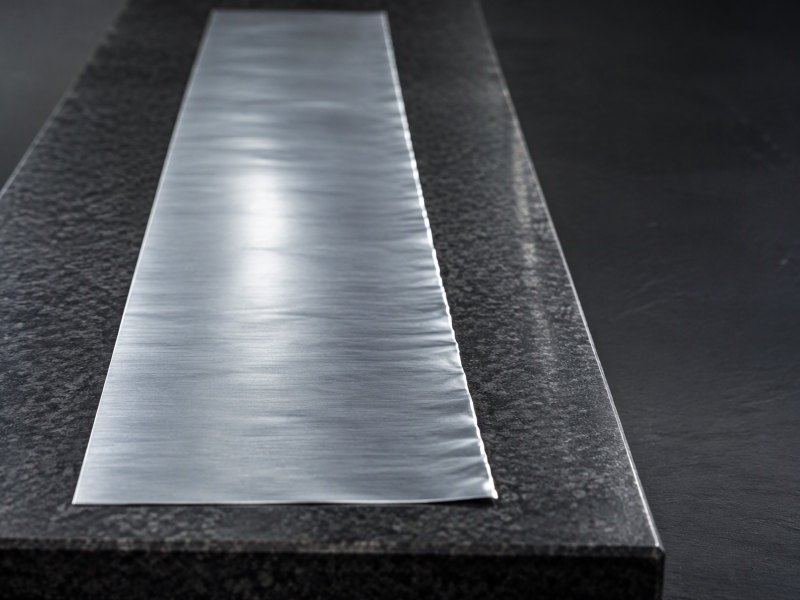
Una comba lateral en el plano de la banda: cómo la crea el laminado y cómo la expone el corte.
La bobina llega bien enrollada. En la línea la banda se va a un lado, el borde sube por la guía y la cortadora empieza a recortar aire en lugar de metal.
El camber es una comba lateral en el plano de la banda: el material se curva hacia un lado a lo largo de su longitud. No es un borde levantado ni una diferencia de espesor. El laminado lo crea, el corte lo revela y la guía lo tapa en parte.
Casi todos los defectos de forma se leen a lo ancho. Este va al revés, a lo largo, y por eso sobrevive a todos los controles que la bobina pasa al llegar.
¿Qué es el camber en la lámina de aluminio?
Es un defecto de forma en el plano de la banda, y se confunde con facilidad con dos vecinos muy cercanos.
El camber es una comba lateral: extendida en recto, la banda se curva hacia un lado a lo largo de su longitud sin salir del plano. El curl levanta un borde fuera de ese plano. La corona cambia el espesor a lo ancho.
Dive deeper
El camber es una geometría que vive en el plano de la hoja. Extienda un tramo sobre un suelo plano, tense un borde con suavidad y mire la banda desde un extremo. Una banda con camber no seguirá esa línea: se separa poco a poco, mantiene su mayor desvío lateral hacia la mitad y vuelve hacia el otro extremo. Los dos extremos pueden quedar casi paralelos a la referencia mientras el centro se abomba.
Camber frente a curl
El curl se lee en el borde libre y fuera del plano. Tras el desenrollado, un borde se levanta, el centro se levanta o la banda forma una cubeta suave, y la pregunta es si la banda se asentará. El camber pregunta otra cosa: si correrá recta. Una banda puede estar perfectamente plana sobre el banco, sin ninguna elevación, y aun así tener camber, porque la planitud a lo ancho no dice nada del alineamiento a lo largo.
Camber frente a corona
La corona es un perfil de espesor leído a lo ancho: la banda pesa un poco más en el centro que en los bordes, o al revés. Es una dimensión que se encuentra con un calibre. El camber es una forma en planta sobre metal de espesor uniforme. Confundirlos manda la investigación al instrumento equivocado. Un micrómetro no encuentra una comba, y una regla apoyada a lo largo no encuentra una corona. Los dos defectos pueden convivir en una bobina, y por eso se nombran por separado antes de tocar el tren.
¿Por qué el camber se mide a lo largo y no a lo ancho?
Una comba solo aparece con distancia. Una muestra corta la esconde y un control de ancho no puede verla.
El camber es un desvío que crece en el sentido de marcha, así que se lee como una cuerda: una referencia recta a lo largo de un borde y la separación lateral entre referencia y borde. A lo ancho no hay nada que buscar.
Dive deeper
Una cinta puesta a lo ancho da el ancho. No dice si los dos bordes son paralelos, porque cada sección transversal de una banda con camber puede medir exactamente lo mismo que la siguiente. El defecto está en cómo se apilan esas secciones a lo largo, no en el tamaño de ninguna de ellas. Recorra el borde con la vista, o tense un hilo fino de un extremo del borde al otro y mire la separación en el centro.
La separación no dice nada por sí sola
Un desvío solo tiene sentido junto a la distancia sobre la que se tomó. La misma comba leída en un tramo corto parece grave y en un tramo largo parece inocua, y ninguna de las dos lecturas es falsa: describen tramos distintos. Por eso el camber se declara como forma sobre una longitud y no como una cifra suelta, y por eso un número sin su tramo no resuelve ninguna discusión sobre una bobina.
Por qué una plantilla no lo detecta
Una placa plana comprueba planitud, no rectitud. Apóyela contra la banda y una tira con camber puede pasar, porque la comba queda dentro del plano de la placa. La prueba debe hacerse con la banda libre y con tensión ligera a lo largo, en el suelo o en un rebobinador, con una muestra lo bastante larga para que el arco se abra. Dos personas que prueban la misma bobina con tramos distintos darán cifras distintas y las dos tendrán razón.
¿De dónde viene el camber en el laminado?
El camber se hace en el tren, no en la línea de transformación. Nace de todo lo que hace que un lado de la banda se comporte distinto del otro.
Cuatro fuentes dominan: reducción desigual a lo ancho, un calibre de cilindros asimétrico, una forma térmica en los cilindros y tensión desigual entre los dos lados. Cada una deja los bordes con longitudes distintas, y una diferencia de longitud curva la banda en su propio plano.
Dive deeper
El laminado es un proceso que fabrica longitud. Cada pasada estira metal en el sentido de avance, y un lado estirado algo más sale más largo. Al tensar la banda después, el lado largo no tiene adónde ir: se abomba y la banda se curva hacia el lado corto. Nada tiene por qué verse mal en la bobina: la diferencia vive en el metal como tensión interna hasta que la tracción la convierte en forma.
Reducción diferencial
Si el calibre está más cerrado en un lado, ese lado se reduce más y corre más largo. El efecto es pequeño por pasada y acumulativo en muchas, así que un camber invisible a la salida de una caja puede ser evidente en el enrollador.
Asimetría del calibre
Una caja que cierra una fracción más en un lado, un rodamiento con holgura desigual o un cilindro de respaldo gastado inclinan el calibre. La banda no necesita estar visiblemente acuñada; un ligero sesgo en el mordido basta para que un borde avance más que el otro.
Forma térmica
Los cilindros se calientan al girar, y un cilindro más caliente en el centro que en los extremos cambia el calibre a lo largo de su cara. La forma térmica deriva durante una campaña, así que el camber puede aparecer a mitad de bobina y no al principio.
Asimetría de tensión
Una tensión desigual entre los dos lados, o un puente que tira más de un borde, puede convertir una pequeña diferencia de espesor en una forma fija que el cliente desenrolla después. La entrada sobre lámina de aluminio de Wikipedia describe la ruta de laminación en términos generales, y nuestra nota sobre corona de calibre en una bobina de lámina de aluminio cubre el lado del espesor de la misma geometría.
¿Por qué el corte hace visible un camber leve?
Una bobina madre con camber puede correr horas sin queja. Córtela en bobinas estrechas y el mismo metal deja de seguir la línea.
El corte no crea el camber: quita el ancho que mantenía la comba en equilibrio. Una tira estrecha tiene menos ancho para absorber el mismo desvío lateral, así que una comba suave en una banda ancha se vuelve una desviación fuerte en una estrecha.
Dive deeper
La bobina madre era ancha, y el ancho perdona. Una banda ancha puede llevar una comba y aun así ofrecer material suficiente a la guía y a la cortadora para mantenerse en pista. Córtela en tiras y cada tira hereda la misma diferencia de longitud entre sus bordes, pero ahora esos bordes están muy juntos. La comba no cambia en términos absolutos y es mucho mayor en relación con el ancho que la soporta.
Un corte recto en metal curvo
El corte es recto. La banda que lo alimenta no lo es. Cada cuchilla sigue su propia línea, y la tira que produce arrastra la curvatura de la madre a lo largo de toda la bobina cortada. Quien mide el ancho de la tira encontrará el ancho correcto, porque el corte era correcto.
Dónde se ve primero
El primer síntoma suele estar en la guía, después en el recorte de bordes y más tarde en un telescopaje o en un borde flojo de la bobina rebobinada. Las tiras estrechas también amplían las diferencias de tensión, porque un pequeño desvío lateral cambia la longitud de camino en un lado con más brusquedad que en el otro. El sitio del organismo del sector, alufoil.org, es una referencia general sobre el suministro de lámina cortada, y nuestra nota sobre cómo se dimensiona esa entrega cubre la parte dimensional de esa misma entrega.
¿Por qué el camber daña más en una tirada larga que en una corta?
Una prueba de unos metros demuestra muy poco. La deriva se acumula, y su coste también.
Una tirada corta se puede conducir a mano y terminar antes de que la deriva importe. En una tirada larga la misma comba empuja la banda en la misma dirección hora tras hora, así que el desvío al final crece y cada etapa posterior lo hereda.
Dive deeper
En una tirada corta el operador puede quedarse junto a la guía y corregir. La banda nunca está lejos de donde empezó, el desvío acumulado cabe dentro del margen de recorte y el trabajo termina antes de que nadie tenga que resolver el problema. La longitud esconde el defecto. La misma bobina en una tirada larga se comporta de otro modo, porque una comba no se promedia: sigue empujando en una sola dirección.
El desvío se acumula
Una banda combada una cantidad fija por unidad de longitud se aparta de su trayectoria un poco más con cada metro recorrido. Nada lo corrige por el camino. El desvío al final de una tirada larga es la suma de todas esas pequeñas salidas, y para entonces el error de posición del borde queda muy por fuera de lo que cualquier guía puede absorber.
El desperdicio también se acumula
El margen de recorte se fija al principio y se consume según avanza la tirada. Cuando la banda se comba, un borde se lleva más recorte que el otro, así que el margen de ese lado se agota primero y el resto de la tirada se rechaza o se acepta con un borde que el pedido no pedía. Repetir trabajo en una tirada larga cuesta más que la bobina.
El ajuste se paga una vez
El tiempo de ajuste se paga una vez por tirada; la deriva se paga de forma continua. Por eso el mismo defecto se tolera en una muestra y se rechaza en producción. Para situarse, el sitio de la asociación sectorial en aluminum.org es un punto de partida.
¿Qué puede corregir una guía de banda y qué no puede corregir nunca?
La guía es lo primero a lo que todo el mundo recurre, y muchas veces es la herramienta equivocada.
Una guía fija la posición de la banda en un punto. Puede conducir una banda recta que se ha desviado y puede mantener en pista una banda con camber leve durante un tiempo, a costa de tensión. No puede quitar una diferencia de longitud entre los bordes.
Dive deeper
Una guía lee la posición del borde, o una línea impresa en la banda, y desplaza toda la banda de lado para restituirla. Eso funciona cuando la banda es recta y simplemente ha llegado al lugar equivocado. También funciona, por poco tiempo, cuando la banda está combada: la guía estira la comba en su propio rodillo y la banda parece correcta en ese punto. No es correcta en ningún otro sitio.
Lo que sí puede hacer
Corregir un desvío lateral. Absorber una deriva lenta causada por un desenrollado descentrado. Mantener la posición a través de un empalme. Centrar una banda recta en la cortadora, la barnizadora o la laminadora, siempre que la tensión en los dos bordes siga pareja y la geometría que recibe sea sana.
Lo que no puede hacer
Quitar una diferencia de longitud. Una banda con camber entra en el rodillo guía con un borde más largo que el otro, sale y se vuelve a combar inmediatamente aguas abajo. La guía ha movido el problema un metro o dos a lo largo de la línea, no lo ha resuelto. Forzar una comba a la recta además carga un borde con más fuerza, y eso aparece después como borde flojo, arruga o bobina que no se construye cuadrada.
El coste de forzarla
Cada corrección de la guía se paga en tensión. Una banda sostenida recta contra su propia forma lleva un gradiente de tensión a lo ancho, y ese gradiente puede imprimirse en un producto recubierto o laminado, o relajarse después del bobinado. European Aluminium es la organización sectorial del material; la forma de la banda sigue siendo problema del transformador.
¿Por qué una bobina con camber pasa un control de ancho y falla en la línea?
El control de recepción dice que el ancho es correcto. La línea dice que la bobina no sirve. Los dos tienen razón.
El ancho se mide a través de la banda en un punto; el camber es una forma a lo largo. Una bobina puede mantener un ancho uniforme y aun así estar combada, así que el control pasa y la banda no sigue la línea.
Dive deeper
Los dos controles responden a preguntas distintas. Una medición de ancho pregunta si la banda tiene el tamaño pedido en el punto donde se cerró el calibre. Un control de camber pregunta si la banda corre paralela a sí misma a lo largo. Una bobina puede cumplir lo primero en todos los puntos donde se mide y fallar lo segundo por completo, porque las secciones son del tamaño correcto y están apiladas siguiendo una curva.
Lo que registra el papeleo
Los documentos de compra suelen llevar ancho, espesor, temple, aleación y masa de bobina. El camber rara vez aparece, y cuando aparece suele ser una palabra y no una forma acotada. Una bobina que cumple todas las cifras registradas es, en el lenguaje del papeleo, conforme, aunque la línea no pueda correrla sin un operador junto a la guía.
La discusión que sigue
El proveedor mide ancho y no encuentra nada malo. El transformador mide el guiado y encuentra todo malo. Ninguno miente, y ningún instrumento puede zanjarlo. La única salida es una definición compartida: un límite de camber expresado como desvío sobre una longitud declarada, comprobado igual por las dos partes, sobre una muestra lo bastante larga para que el arco se muestre.
Por qué una prueba guiada lo esconde
Una prueba con guía puede enmascarar el defecto. La guía elimina la comba en un rodillo, la tirada de muestra es corta y el informe dice que la bobina siguió la línea. La misma bobina al final de un desenrollado largo cuenta otra historia, y por eso la aceptación no debe apoyarse en una tirada corta con guía y a baja velocidad.
¿Cómo comprobar una bobina usted mismo y qué debe decir una especificación?
Dos comprobaciones no cuestan nada y zanjan la mayoría de las disputas antes de que la bobina llegue al mandril.
Desenrolle unas vueltas sobre un suelo plano, tense el tramo a lo largo de un borde y busque una comba lateral. Después acote el camber en la especificación de compra, con la longitud sobre la que se toma.
Dive deeper
Tome un tramo de la parte exterior de la bobina, lo bastante largo para que una comba se desarrolle, y extiéndalo sobre un suelo limpio sin dobleces. Sujete un borde en recto con un hilo tenso o un perfil recto y mire la separación mayor entre esa referencia y el borde de la banda. Hágalo dos veces, una por cada cara, porque una bobina que ha tomado forma puede leerse distinto al darle la vuelta.
En la cortadora
Antes de montar, revise la bobina en busca de un borde flojo, un bobinado escalonado y un deslizamiento axial evidente, y después observe los primeros metros a baja velocidad con la guía desconectada. Si la banda se va con la guía apagada, la bobina tiene camber, y ninguna autoridad de guía hará que el resto de la tirada se comporte.
Una redacción que lo acota
Una especificación debe declarar el camber como desvío lateral máximo sobre una longitud definida, nombrar el método y la cara que se va a comprobar, y decir que la comprobación se aplica a la bobina tal como se suministra y otra vez después del corte. Sin la longitud la cifra no significa nada; sin el método, dos verificadores discreparán.
La elección de material cuenta
Donde el guiado es crítico en espesores finos, parta de lámina hecha para transformar y no para envolver: lámina de aluminio 1060 y lámina de aluminio 8079 se suministran en los temples y espesores que las cortadoras trabajan a diario, y la gama para trabajo de conversión cubre el resto del trabajo de transformación.
El camber es una diferencia de longitud entre los bordes, hecha al laminar y expuesta por el corte. Mídalo a lo largo y acótelo por escrito.