Cómo especificar ancho de corte, tolerancia y diámetro interior
Un ancho por sí solo no es una especificación. Así funciona el corte, qué tolerancias son realistas y cómo redactar una especificación que su línea acepte sin reprocesos.
Un ancho por sí solo no es una especificación. Así funciona el corte, qué tolerancias son realistas y cómo redactar una especificación que su línea acepte sin reprocesos.
La mayoría de los problemas de transformación que se achacan a la planta provienen de una especificación de compra incompleta. "300 mm de ancho" omite la tolerancia, el mandril, el diámetro exterior y el bobinado, y cualquiera de ellos puede parar una línea igual de eficazmente que una aleación equivocada. Esto es lo que hay que fijar.
¿Cómo se produce realmente el aluminio cortado?
El aluminio llega cortado porque una bobina madre ancha se divide en tiras estrechas: el ancho que recibe es un borde cortado, no un ancho laminado.
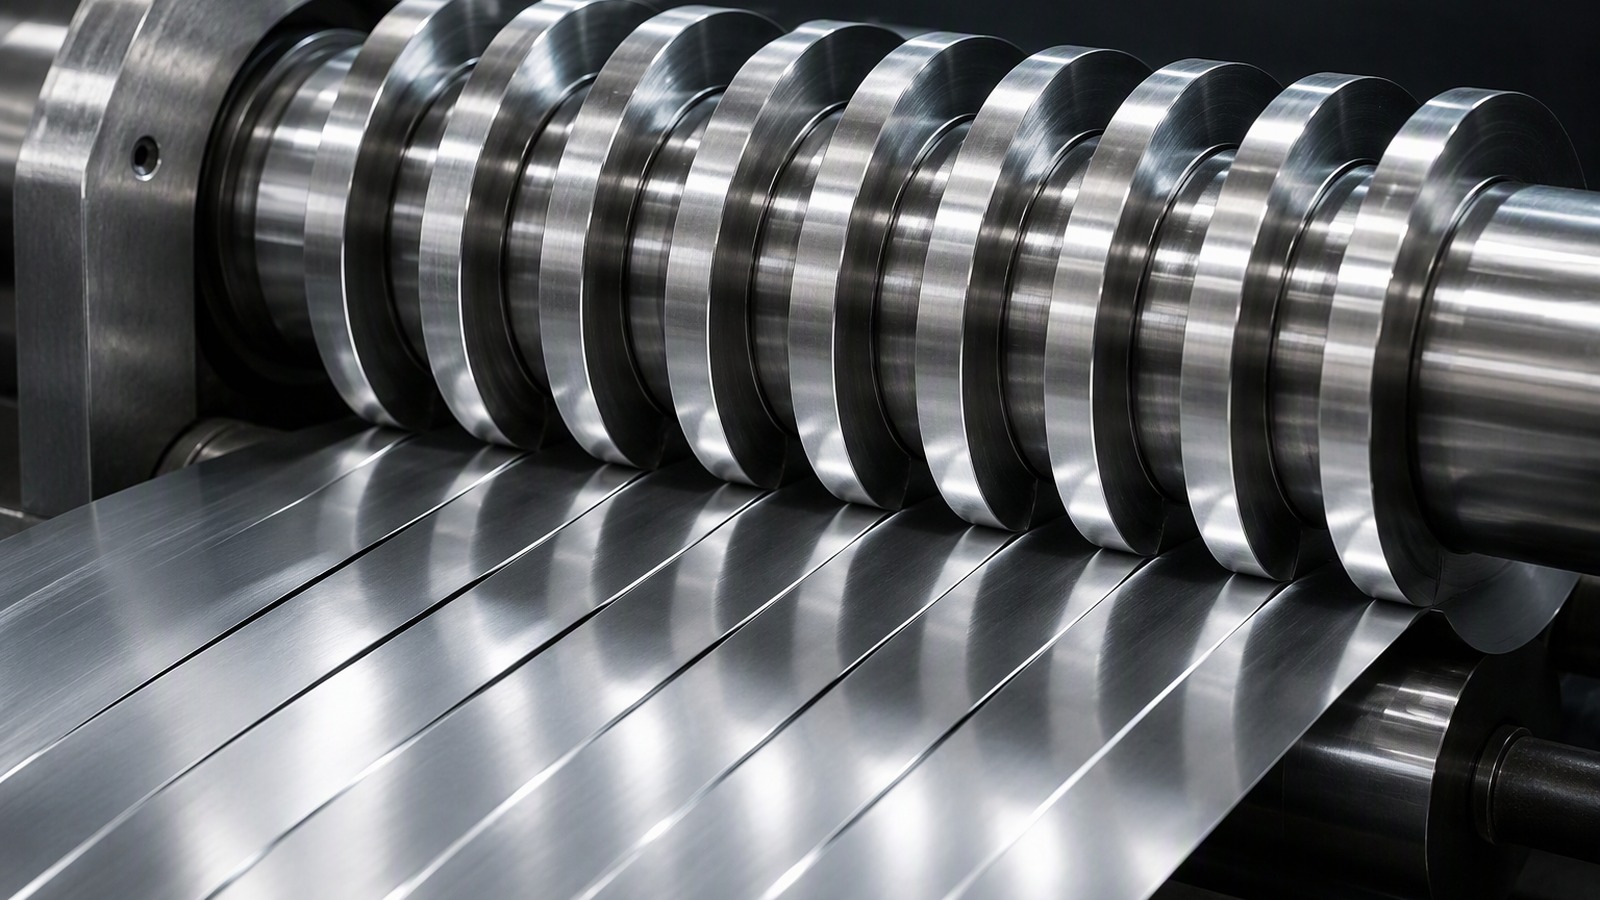
El aluminio se lamina ancho, se corta con cuchillas circulares y se rebobina sobre mandriles. Todo borde cortado varía un poco por el desgaste, la tensión de la banda y la posición de las cuchillas.
Dive deeper
El aluminio se lamina como una bobina madre ancha. El corte divide esa bobina madre en tiras más estrechas con cuchillas circulares y cada tira se bobina sobre un mandril. El ancho que recibe es, por tanto, un borde cortado, y todo borde cortado tiene variación: el desgaste de la cuchilla, la tensión en la banda y la posición de las cuchillas influyen. La banda de tolerancia no es un signo de mala calidad, es una propiedad del proceso, y lo sensato es especificar una banda que su línea pueda tolerar de verdad en lugar de exigir una cifra imposible de mantener.
Dónde entra la variación
Tres cosas mueven el borde. El desgaste cambia la holgura entre cuchilla superior e inferior, así que un juego gastado puede desplazar el corte del nominal. La tensión de la banda arrastra la tira de lado al pasar por las cuchillas, y una tensión desigual en una bobina madre ancha aparece como una ligera comba en una tira estrecha. La posición de las cuchillas fija el ancho nominal, de modo que un cambio de formato precipitado se ve en los primeros metros. Las tres cosas actúan juntas: el borde medido es un resultado, no un ajuste. Dos bobinas de la misma madre, cortadas en el mismo cabezal, pueden quedar en puntos distintos dentro de la misma banda. Para conocer el material, vea la descripción general del papel de aluminio.
¿Qué tolerancia de ancho es realista y cómo se indica y se mide la tolerancia de ancho de corte?
Una tolerancia solo es utilizable si se escribe como banda alrededor de un ancho nominal y se mide igual en los dos extremos del pedido.
Las bandas comerciales estándar sirven para la mayoría de trabajos de transformación, impresión y envasado. Indique el ancho nominal con más o menos, y diga dónde se mide.
Dive deeper
Las tolerancias comerciales estándar son válidas para la mayoría de operaciones de transformación, impresión y envasado. Las bandas más estrechas son posibles pero caras: implican corte más lento, cambios de cuchilla más frecuentes, más medición y más merma, y ese coste acaba en el precio por tonelada. Antes de exigir una tolerancia estrecha, mida lo que su proceso necesita realmente. Si una variación de dos milímetros no provoca atascos ni defectos visibles, está pagando por un control que nunca verá.
Indicarla para que se pueda comprobar
Un enunciado utilizable tiene tres partes: ancho nominal, banda con sentido y lugar de medición. Una banda escrita como más menos no equivale a una banda escrita solo como límite superior, y una línea que lee el plano de una manera rechazará una bobina fabricada de la otra. El lugar importa tanto como la cifra. Una tira medida de borde a borde incluye cualquier comba, mientras que una tira medida a una distancia fija de un borde no la incluye. Diga si la lectura se toma en la bobina bobinada, en un tramo estirado bajo tensión o en ambos, y diga cuántas posiciones a lo largo se comprueban, porque una sola lectura cerca de la capa exterior dice muy poco de los metros que hay debajo. Para una visión más amplia de la transformación, vea esta panorámica del sector.
El diámetro interior es una cuestión de ajuste a máquina: ¿por qué debe acordarse con el desbobinador en lugar de suponerse?
Porque un mandril que no coincide con el eje detiene la línea antes del primer metro, y ninguna tolerancia de ancho lo compensa.
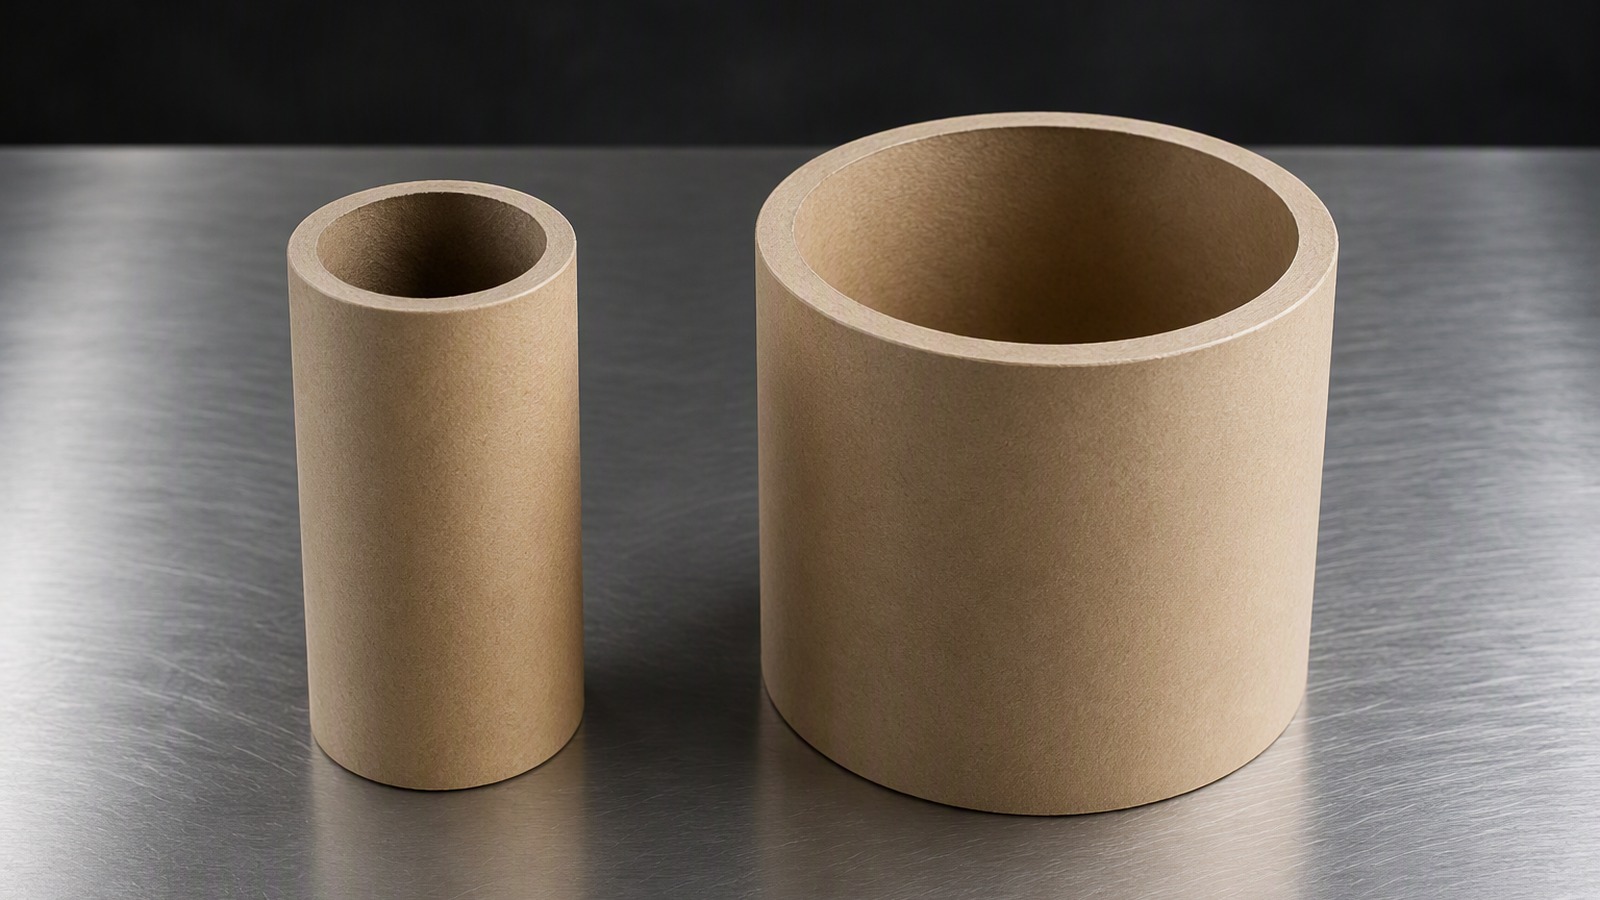
El mandril se define por su diámetro interior y el desbobinador está construido para una medida. Acordarlo significa nombrarla en el pedido en lugar de dejar decidir un valor por defecto.
Dive deeper
Los mandriles se especifican por diámetro interior, y las medidas habituales son 76 mm y 152 mm, con 38 mm en rollos pequeños. Equivocarse aquí es caro de la forma menos indulgente: un rollo que no encaja en su eje no se puede procesar. Confirme el diámetro interior para el que está construido su desbobinador y especifíquelo de forma explícita en lugar de suponer un valor por defecto. Si opera más de una máquina, registre qué medida usa cada una.
Qué comprobar en el eje
El acuerdo es una conversación corta, pero tiene que ocurrir antes del pedido. Empiece por el desbobinador: su eje o su árbol hinchable admite un diámetro interior de diseño, y no siempre hay adaptador para la medida que usted supuso. Compruebe si el eje agarra el mandril por dentro o lo sostiene sobre conos en los extremos, porque ambos sistemas necesitan un canto de mandril limpio y sin daños para asentar bien. Después revise el extremo de rebobinado, ya que una rebobinadora puede llevar un mandril distinto del desbobinador. En un espesor fino como el papel de aluminio 1235, un mandril que queda flojo y patina se manifiesta como un fallo de guiado mucho antes de que alguien mire el mandril. Anotar los dos números en el plano sale más barato que reprocesar una bobina.
¿Cómo deciden el diámetro y el peso del rollo cuánto tiempo puede funcionar la línea?
Fijan el intervalo entre cambios de rollo, y ambos están limitados por lo que aceptan su eje, su equipo de manipulación y el contenedor.
Diámetro exterior y peso van juntos: el mismo peso da un diámetro distinto con otro ancho, así que indique los dos y deje que se compruebe la aritmética.
Dive deeper
El diámetro exterior determina cuánto puede funcionar la línea entre cambios de rollo, y está limitado por la estabilidad del bobinado. Rollos mayores reducen la frecuencia de cambio, pero deben llegar al contenedor sin deformarse, lo que nos devuelve al embalaje. Indique a la planta el peso y diámetro máximos que aceptan su equipo de manipulación y su eje, y también el mínimo que hace aceptable un cambio de rollo para sus operadores.
Plantearlo como una ventana funciona mejor que dar un único objetivo. Dé un máximo, porque el eje, la elevación y el contenedor tienen límites que no se discuten. Dé un mínimo, porque una bobina ligera obliga a cambios frecuentes, y los cambios frecuentes cuestan más que el papel. Un rollo demasiado pesado tampoco sirve si no se puede mover con seguridad. Entre ambos, la planta elige una longitud que convenga a su bobinado sin romper su restricción. Recuerde que diámetro y peso se mueven con el ancho y el espesor, así que una cifra copiada de un artículo más estrecho puede no servir. Si una sola cifra es inevitable, que sea un máximo y que el peso caiga donde caiga. Para más contexto sobre cómo se manejan los productos laminados de aluminio, vea información sectorial sobre productos de aluminio.
¿Por qué la tensión, la calidad de borde y el telescopado deciden si un rollo se puede procesar?
La tensión de bobinado mantiene las capas alineadas, así que una bobina con capas que se mueven llega deformada y no guía bien en la línea.
Una tensión constante mantiene los bordes a ras. Cuando la tensión varía, las capas patinan, la bobina se telescopa y los bordes ya están dañados antes de llegar a su desbobinador.
Dive deeper
La tensión de bobinado determina si el rollo llega como un cilindro utilizable o como una bobina telescopada y con bordes dañados. La tensión constante es lo que mantiene los bordes alineados. Si ha recibido rollos con bordes escalonados o sobresalientes, la conversación que debe tener es sobre tensión de bobinado y embalaje, no solo sobre la cifra de ancho.
Leer los síntomas
El daño indica dónde mirar. Una bobina telescopada se ha bobinado demasiado blanda cerca del exterior, o se ha manejado por la capa exterior en lugar del mandril. Los bordes escalonados en un solo lado suelen apuntar a un perfil de tensión en el ancho y no a las cuchillas. Los bordes magullados o doblados hablan del embalaje y del transporte más que del bobinado, sobre todo cuando el daño es local y coincide con una cincha. Ninguno de estos fallos se arregla estrechando la tolerancia de ancho, y por eso una discusión sobre la cifra de ancho rara vez resuelve una reclamación de bordes. Si las capas exteriores no son utilizables, la pregunta práctica es cuánto de la bobina se puede aún procesar y si un bobinado más firme en el siguiente pedido costaría menos que la merma. El punto de partida es la propia especificación de la bobina de papel de aluminio: ancho, mandril y peso escritos juntos dan al bobinador algo con lo que trabajar.
¿Cuándo es el bobinado transversal la opción correcta para líneas automatizadas?
Cuando la línea debe funcionar sin parar para cambiar de rollo y el papel tiene que alimentarse de forma continua desde un carrete, no desde un rollo normal.
El bobinado transversal sirve para líneas automatizadas y rápidas que necesitan alimentación continua, y exige su propia especificación porque el carrete y el patrón no se improvisan después.
Dive deeper
Las líneas automatizadas y de alta velocidad suelen necesitar material bobinado en carrete o de forma transversal, para alimentar de forma continua. Los requisitos son más específicos: dimensiones del carrete, eje, patrón de bobinado y a menudo un límite de empalmes o una longitud máxima por carrete. Especifíquelos antes del pedido, porque transformar después un rollo normal en un carrete no siempre es posible.
Qué cambia en la línea
Un carrete se alimenta de lado, así que el cuerpo del carrete, su eje interior y la forma de sentarse en un plato pasan a ser parte de la interfaz con la máquina, igual que el mandril en un rollo normal. El patrón de bobinado controla cómo sale el material: si es muy basto, el papel se desprende a saltos; si es muy fino, las capas se presionan entre sí. Los empalmes importan más que en un rollo normal, porque una línea automatizada puede no tolerar ninguna parada, y por eso conviene acordar tanto su número como su posición. La longitud por carrete fija después cada cuánto interviene un operador, y esa cifra se calcula mejor desde la velocidad de su línea que desde un catálogo. Donde el carrete aún no está justificado, un rollo normal sigue siendo el embalaje más simple; recursos del sector, como este recurso del sector de la lámina, son un punto de partida razonable para comparar.
¿Qué ocurre aguas abajo cuando el ancho de corte se desvía?
La tira deja de estar donde las guías la esperan, y la línea empieza a corregir un fallo que se originó en la cortadora.
La desviación aparece como error de guiado, bordes doblados o magullados, pérdida de registro en impresión y roturas puntuales. Suele achacarse a la máquina mucho después del corte.
Dive deeper
La desviación de ancho es silenciosa, y eso es lo que la hace cara. Nada falla en el momento en que la tira está una fracción de milímetro fuera de su banda; las guías simplemente trabajan más, el operador compensa y la tirada continúa. El coste aparece después como un trabajo de impresión rechazado, un atasco en una plegadora o un tramo de material recubierto que hay que cortar y desechar. Las tiras estrechas amplifican el efecto, porque la misma desviación absoluta pesa más en un ancho pequeño, y una comba invisible en una bobina madre ancha puede sacar una tira estrecha de su trayectoria.
Hay además un efecto acumulativo. Una línea ajustada a un ancho procesa mal otro ligeramente distinto, y la corrección que el operador introduce se queda puesta para la bobina siguiente. A lo largo de un turno, la máquina puede acabar preparada para una bobina que ya no existe. La forma de romper esa cadena es registrar el ancho medido a la llegada, no el ancho pedido, y comparar los dos. Cuando el proceso posterior es sensible también al espesor, conviene leer tolerancia de espesor y rendimiento junto a este artículo, porque las dos variaciones suelen llegar juntas. Para ver cómo una bobina madre se convierte en una bobina estrecha, cómo una bobina madre se convierte en bobina cortada sigue el mismo material por la cortadora.
¿Cómo se ve una especificación completa de ancho y mandril y qué debe llevar el pedido para que ambos sean inequívocos?
Nombra el ancho, su banda, el mandril, el peso del rollo y el bobinado, y dice cómo se comprobará cada uno de esos puntos a la llegada.
Ponga en el pedido el ancho nominal con su banda, el diámetro interior, la ventana de peso, el diámetro exterior y el tipo de bobinado, y confirme lo viable antes de fijar el precio.
Dive deeper
El ancho, la tolerancia y el mandril son requisitos cotidianos para nosotros. Indíquenos el ancho de corte y su tolerancia, el diámetro interior y el peso de rollo que acepta su equipo, y confirmaremos la especificación viable antes de cotizar. Vea nuestra gama de bobinas y hojas de aluminio, o las hojas de aluminio si le conviene más material plano que en rollo.
Una especificación que sobrevive al viaje es corta y aburrida. Da la aleación y el temple, el espesor, el ancho de corte con su banda, el diámetro interior, la ventana de peso admisible, el diámetro exterior y el bobinado. También dice cuáles de esos puntos son requisitos fijos y cuáles pueden ajustarse si algo tiene que ceder, porque una planta que deba adivinar qué línea es negociable adivinará mal. Añada el método de embalaje, ya que una bobina que llega abollada falla la misma prueba que una del ancho equivocado. Por último, escriba cómo se comprobará la llegada: qué se mide, sobre qué y quién lo mide. Dos personas midiendo la misma bobina de forma distinta se contradirán, y esa discrepancia se resuelve mejor antes del primer contenedor que después.
Ancho, tolerancia y mandril son una sola especificación, no tres deseos. Escriba la banda, la medida del mandril y el peso juntos y la bobina llegará lista para procesar.