¿Por qué la conformabilidad de la lámina depende del alargamiento?
El alargamiento marca cuánto estira la lámina antes de romperse. Fija qué aleación conviene.
¿Por qué la conformabilidad de la lámina de aluminio depende del alargamiento?
Una pieza lleva meses dentro de su ventana y, de pronto, llega otra aleación y todas las esquinas se rajan. El plano no cambió; el metal sí.
La conformabilidad sigue al alargamiento porque solo se conforma mientras el metal aún puede estirarse. El alargamiento fija cuánto estiramiento hay disponible antes de que aparezca una grieta.
Suena sencillo hasta que dos proveedores envían fichas que parecen idénticas. Este artículo desarma el alargamiento pieza por pieza y luego lo vuelve a armar como una decisión de compra.
¿Qué describe realmente el alargamiento?
No es una lectura de dureza ni una cifra de resistencia. Describe recorrido: cuánto se puede tirar de una banda antes de que se separe.
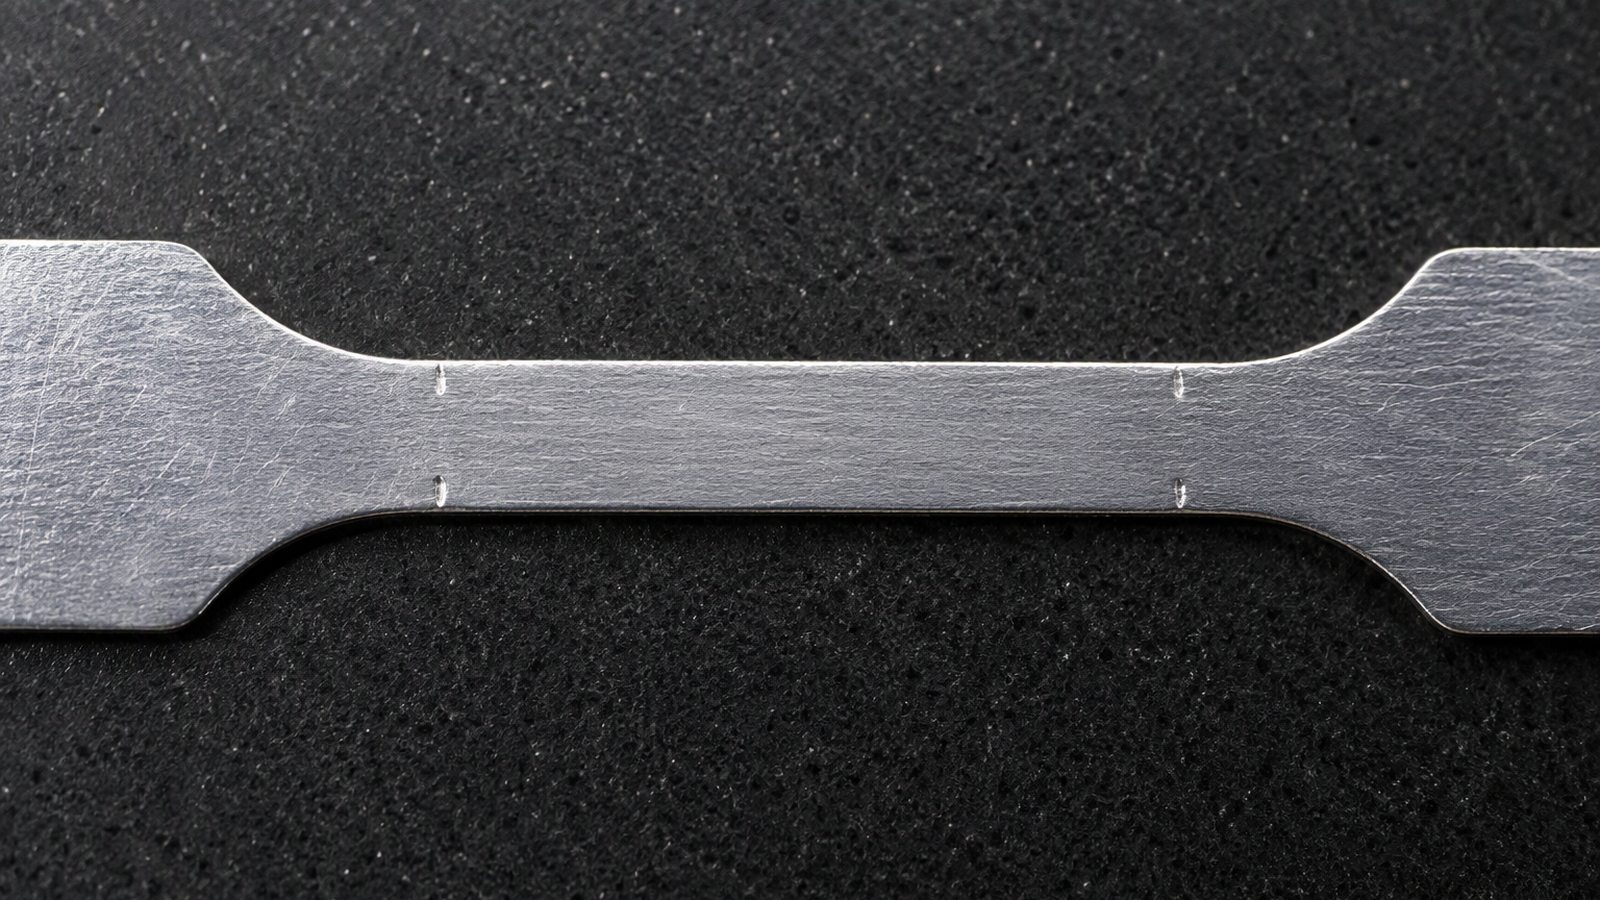
El alargamiento es el estiramiento permanente que admite una banda antes de separarse. Mide la tolerancia a ser estirada, no la fuerza necesaria para estirarla.
Dive deeper
Dos propiedades conviven en cualquier ficha y se leen como si fueran una sola. La resistencia dice cuánta fuerza hace falta antes de que el metal deje de recuperar su forma. El alargamiento dice cuánto más se lo puede tirar después, antes de que se abra una grieta. Una banda puede ser resistente y a la vez generosa, o blanda y sorprendentemente frágil. Confundir ambas cosas está detrás de muchas elecciones equivocadas de aleación: se supone que la banda más resistente es la más tenaz, cuando resistencia y estiramiento remanente son preguntas distintas.
Conviene leer el alargamiento como un presupuesto y no como una nota. Se informa una sola vez para toda la banda, pero se gasta en lugares pequeños. Un útil de conformado nunca tira de un recorte de manera uniforme: concentra el trabajo donde la forma gira, donde un nervio es estrecho, donde un borde no tiene apoyo. El valor informado dice cuánto recorrido puede ofrecer el metal en total. No dice cómo se repartirá ese recorrido por la pieza, y ese reparto es lo que decide si la pieza sobrevive.
Una advertencia más. El alargamiento se registra sobre una banda plana estirada en una dirección, mientras que una pieza conformada tira en varias direcciones a la vez y rodea curvas. Un valor plano generoso es una buena señal, no una promesa. El repaso enciclopédico de la lámina de aluminio recuerda cuánto metal hay realmente en la pared de una pieza delgada.
¿Por qué toda operación de conformado es en realidad un estiramiento local?
La prensa no estira todo el recorte. Estira la zona pequeña que debe convertirse en esquina, pared o borde.
El conformado concentra la deformación. La pieza falla donde la demanda local supera la oferta local, aunque el recorte entero todavía tenga estiramiento de sobra.
Dive deeper
Imagine una bandeja poco profunda. La base plana apenas cambia; se desplaza hacia dentro casi intacta. La esquina, en cambio, debe volverse una curva a partir de un trozo plano de metal, y el borde debe crecer a medida que el material se arrastra sobre la matriz. Casi toda la deformación útil ocurre en una fracción pequeña de la superficie. Por eso un recorte puede dar una cifra generosa en la ficha y aun así rajarse en una esquina: el promedio es cómodo, el pico no.
El metal no reparte el trabajo por voluntad propia. Se mueve donde la fricción se lo permite. Cada contacto con un útil se resiste al deslizamiento, y esa resistencia crece cuando la chapa se aprieta contra una superficie. El material cercano a una esquina queda retenido por el campo que lo rodea, de modo que a la esquina se le pide adelgazar en lugar de tomar metal de sus vecinos. La demanda está concentrada, la oferta no puede viajar y la diferencia se paga en espesor de pared.
Acorte la distancia que el metal debe recorrer, suavice una transición, agregue material en la esquina, abra una bolsa para que el campo pueda alimentarla, y la misma bobina se conforma. Por eso se cotiza lámina de aluminio 8021 de 0,03 mm para trabajos que necesitan resistencia y una esquina que aguante: aleación y útil se eligen como una pareja.
¿Por qué dos aleaciones idénticas sobre el papel se conforman de forma distinta?
Dos chapas pueden coincidir en todas las líneas declaradas y comportarse distinto con el mismo útil. La diferencia suele estar en cómo se entrega el estiramiento.
La composición, la estructura de grano y el historial de proceso deciden con qué uniformidad reparte el metal su estiramiento. Valores declarados iguales pueden ocultar repartos distintos.
Dive deeper
Una ficha es un resumen de límites, y los límites son instrumentos toscos. Dos bandas del mismo espesor pueden llevar cantidades distintas de elementos de aleación dentro del rango permitido, y esos elementos cambian cómo endurece el metal al deformarse. Una banda que endurece rápido rigidiza la esquina al principio de la carrera y empuja la demanda hacia el metal vecino; una que endurece despacio sigue fluyendo donde se la tira.
La estructura de grano importa igual y es invisible en una cotización. El laminado deja los granos alargados en la dirección de laminación, de modo que una banda rara vez está igual de dispuesta en todas las direcciones. Una esquina que tira a través del grano trabaja un metal distinto de otra que tira a lo largo. El recocido puede uniformar la estructura o dejar un tamaño de grano mezclado que deforma de forma despareja, con zonas gruesas adelgazando primero. Dos bobinas de una misma aleación y temple pueden, por eso, rajarse en lugares distintos con la misma matriz.
El historial de proceso está detrás de ambas cosas. Un plan de pasadas distinto, una reducción distinta antes del ablandamiento, una velocidad de enfriamiento distinta tras la colada, y el metal llega con otra estructura interna mientras todas las cifras declaradas siguen coincidiendo. El sitio de la industria europea del aluminio muestra lo amplio de ese paisaje, desde la refusión hasta la banda terminada. La gama de bobina y hoja de lámina de este sitio muestra qué distinto puede presentarse el mismo metal. Cuando dos cotizaciones parecen iguales, pregunte qué ruta produjo cada banda.
¿Cómo cambia el temple lo que el metal hará antes de agrietarse?
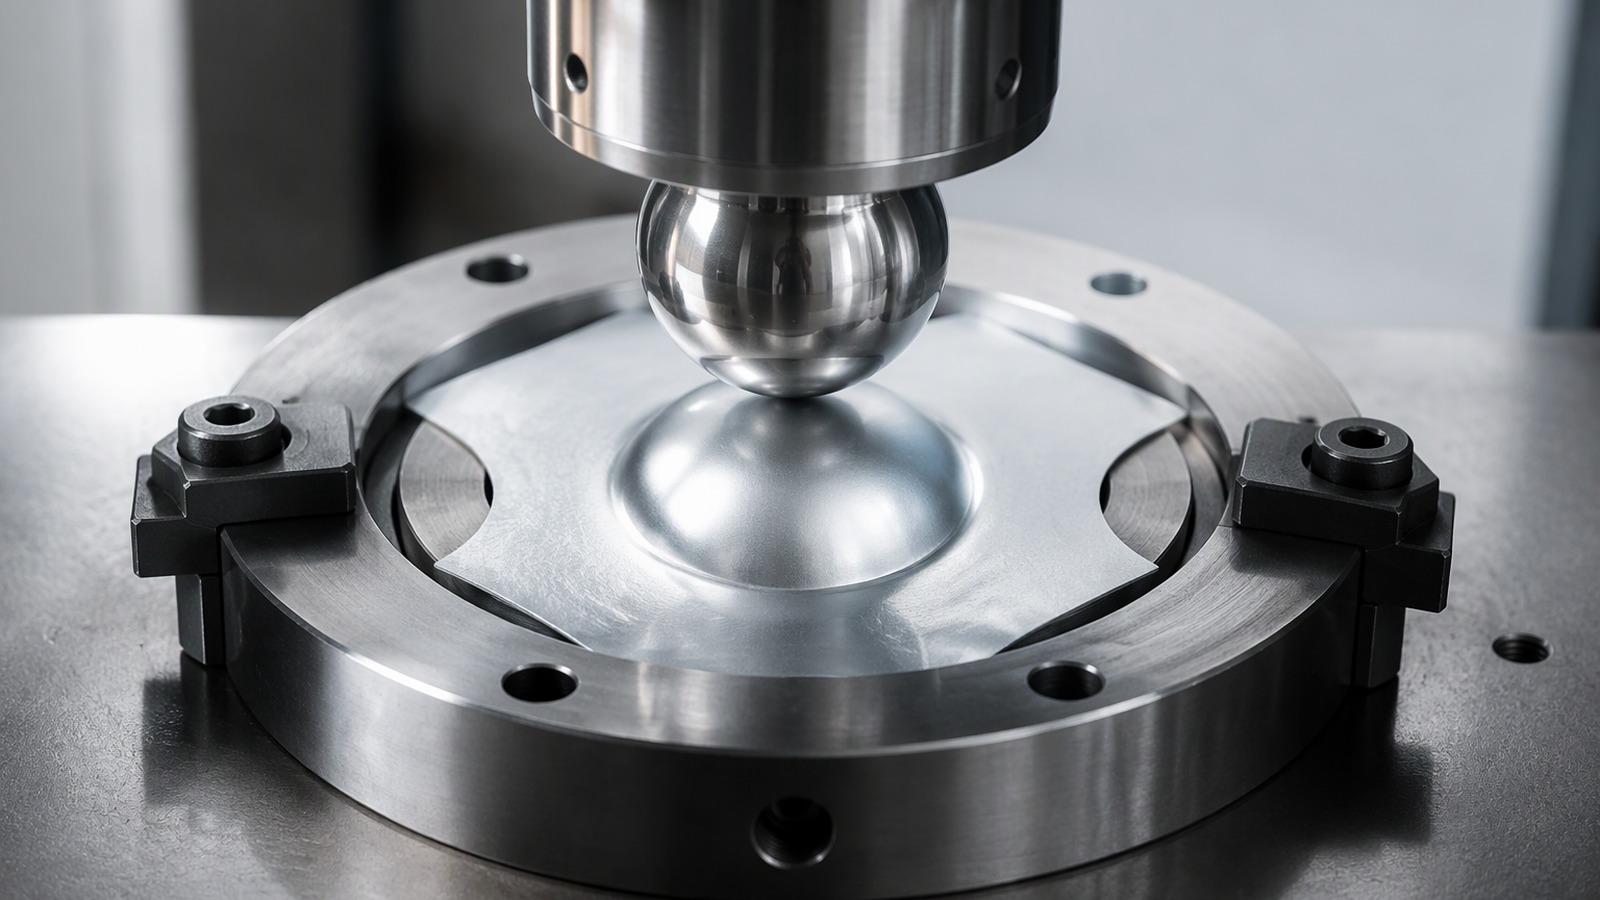
El temple es el estado en que se entrega la banda y decide cuánto del estiramiento disponible ya se gastó.
Un temple más duro deja menos margen antes de la grieta. El ablandamiento devuelve estiramiento pero cuesta rigidez, así que la pieza y el útil deciden qué estado conviene.
Dive deeper
La misma aleación puede llegar en estados que no se parecen en nada. En el estado blando se dejó recuperar el metal, su estructura está relajada y sigue deformándose mucho después de que una banda más dura se habría detenido. En los estados trabajados en frío la banda arrastra distorsión almacenada del laminado; es más rígida y más resistente, y parte de su capacidad de estirarse ya está gastada antes de que el útil la toque. El sistema de designaciones que rotula esos estados se explica en qué significan las designaciones de temple de la lámina de aluminio, y vale leerlo antes de especificar uno.
El temple puede, por lo tanto, decidir un trabajo por sí solo. Un útil ajustado para banda blanda suele rajar una banda más dura en la misma esquina, con el mismo recorte y la misma presión, porque la banda dura llega antes a su límite. Agregar fuerza no ayuda: sube la demanda en todas partes a la vez y la esquina sigue fallando primero.
Hay un intercambio en la dirección opuesta, y los compradores lo sienten. Ablandar para ganar conformabilidad entrega rigidez, así que una pieza que debe quedar plana o conservar su forma puede necesitar el estado más duro y una esquina rediseñada. Los estados intermedios existen justamente por eso: suficiente trabajo en frío para mantener la pieza firme, suficiente estiramiento remanente para sobrevivir al útil. Declare el temple en la consulta y declare qué debe hacer la pieza después.
¿Por qué el espesor cambia el resultado en un nervio delgado?
Baje el espesor y reduce el metal disponible para alimentar un estiramiento. La lámina fina tiene menos que dar, y lo da más rápido.
Un nervio más delgado tiene menos espesores de metal de dónde tirar, así que la misma forma pide una parte mayor de lo que hay. Espesor y alargamiento deben leerse juntos.
Dive deeper
Se habla de la conformabilidad como si perteneciera solo a la aleación, pero la misma aleación en dos espesores son dos problemas de conformado. Un nervio delgado tiene menos metal en la pared para redistribuir, así que cualquier demanda local consume una fracción mayor de lo presente. El estiramiento que una banda más gruesa absorbe adelgazando un poco en un área amplia debe tomarse, en una banda fina, de una franja estrecha que adelgaza rápido y se rompe. Un útil cómodo con lámina gruesa puede fallar de inmediato cuando la pieza pasa a un calibre más liviano.
El espesor también cambia cómo se comporta la banda contra el útil. El metal más fino se dobla con más facilidad, pandea con más facilidad y es mucho más sensible a la holgura y a cualquier desajuste entre punzón y matriz. Arruga donde una banda más gruesa simplemente resistiría, y una arruga aplastada se vuelve pliegue y luego grieta.
La tolerancia lo complica aún más. Un espesor situado en el extremo bajo de su banda se comporta como un calibre más liviano en todas partes, incluida la esquina que ya era marginal. Al comparar muestras, lea la muestra y la bobina de producción con el mismo espesor nominal y el mismo temple. La lámina de aluminio 1060 de 0,1 mm para una tapa embutida poco profunda es una propuesta distinta de un nervio mucho más delgado de la misma aleación. El sitio de la industria norteamericana del aluminio muestra lo extendido que está el uso de la lámina en distintos mercados.
¿Por qué el conformado suele fallar primero en el borde?
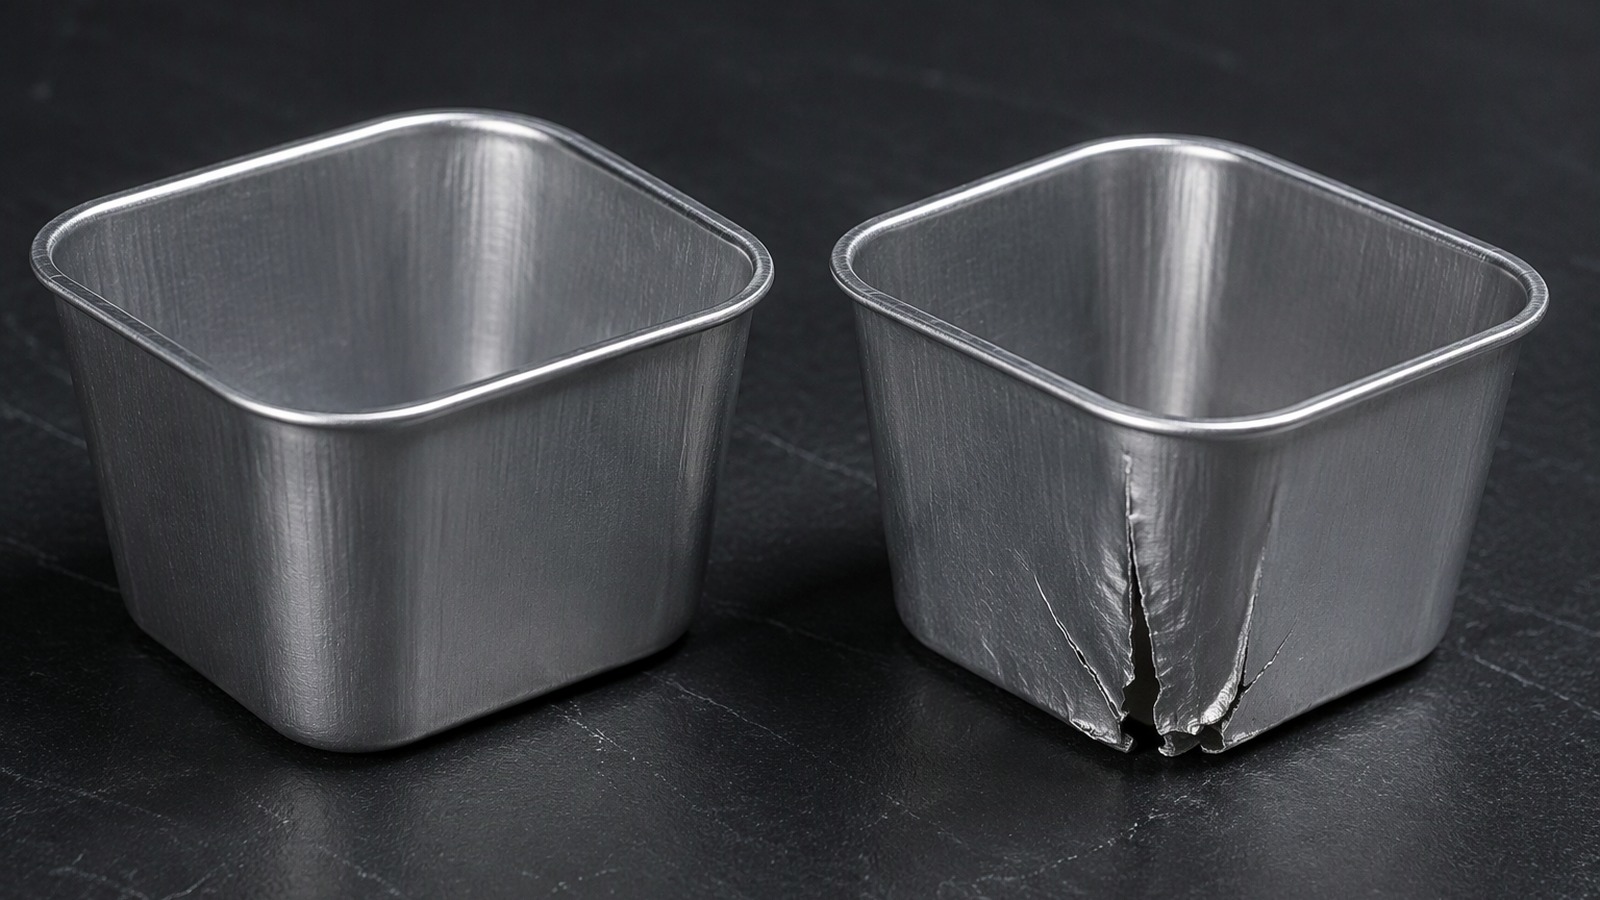
Mire una pieza rajada y la grieta casi siempre nace en un borde cortado, no en el centro del campo.
Un borde cortado arrastra defectos pequeños y no tiene apoyo, así que llega a su límite antes que el metal que lo rodea. La calidad del borde forma parte de la conformabilidad.
Dive deeper
Un borde cortado es la parte menos protegida de cualquier recorte. El corte por cizalla más que cortar limpiamente, deja una rebaba en un lado y una zona de material deformado y endurecido a lo largo del corte. Esa zona ya fue deformada una vez, así que empieza la carrera con parte de su estiramiento gastado. Sume los desgarros y escalones mínimos que deja la cizalla y el borde se comporta como una fila de entallas de arranque esperando un motivo para abrirse.
El borde tampoco tiene apoyo. En el centro del recorte, el metal de todos lados frena la zona que adelgaza y la alimenta; en el borde no hay nada de un lado, así que el material se escapa y la demanda sube justo donde la oferta es más débil. Las rajas aparecen en la línea de recorte de una esquina, o a lo largo del borde de una pestaña, y no en una pared que hacía más trabajo en total.
El estado del borde varía más de lo que el comprador espera, y varía entre bobinas que llevan la misma descripción. Una cuchilla desgastada, un solape distinto de las cuchillas, una bobina recortada de nuevo a un ancho menor, daños de manipulación por un rollo mal apoyado, todo cambia cómo se comportará el borde en la prensa. Antes de cambiar de aleación para curar una grieta de esquina, mire el borde. El sitio de los productores de lámina de aluminio es una buena orientación sobre cómo se transforma la lámina después del laminado.
¿Cómo se relaciona el radio de plegado con lo que el metal puede soportar?
Un radio cerrado pide a la superficie exterior un recorrido mayor que un radio generoso. El metal responde con una grieta o con un pliegue.
Cuanto más cerrado es el radio respecto del espesor, más debe estirarse la superficie exterior. El radio es la demanda; el alargamiento es la oferta que debe cubrirla.
Dive deeper
El plegado es la operación de conformado más simple y la demostración más clara de qué significa el alargamiento. Cuando se dobla una banda, el interior del pliegue se acorta y el exterior se alarga. La superficie exterior se estira a lo largo del pliegue, y cuanto más cerrado es el radio, más corto es el arco sobre el que se reparte ese estiramiento. Un pliegue generoso pide poco estiramiento en un arco largo; uno cerrado pide mucho en un arco corto.
Esto le da al ajustador una manera de pensar sin números. Si un pliegue se raja por fuera, la superficie exterior se quedó sin estiramiento antes de completarse. Los remedios se siguen de ahí: abrir el radio, reducir el espesor que hay que girar, elegir un temple con más estiramiento remanente o disponer el pliegue para que la superficie exterior no estire a través del grano.
La misma lógica explica por qué un radio que funciona en un temple falla en otro, y por qué un radio aceptado en una muestra falla en producción cuando cambia la dirección del grano. También explica por qué plegar y embutir son problemas emparentados: ambos piden a una región local extenderse más allá de su longitud original y ambos están limitados por la misma reserva. La pregunta de por qué la pared se adelgaza en un embutido profundo sale de la misma contabilidad, vista desde dentro de la pieza.
¿Por qué la lubricación y el estado del útil cambian el resultado aunque el alargamiento no?
Cambie el lubricante y la misma bobina empieza a rajarse. Nada del metal cambió, pero el resultado sí.
La fricción decide cuánto estiramiento toma el útil del metal en cada punto. La lubricación y el estado del útil mueven la demanda; el alargamiento solo fija la oferta.
Dive deeper
Un útil de conformado transmite fuerza por contacto, y el contacto nunca es sin fricción. Donde la película de lubricante es delgada o se rompe, el metal agarra el útil y deja de deslizar, así que la región justo más allá del agarre debe aportar todo el movimiento. Una esquina seca se comporta como una esquina mucho más pequeña: la misma carrera, concentrada en menos metal, que es la razón por la que un trabajo puede ir bien por la mañana y rajarse tras un turno largo.
El estado del útil funciona igual. Una entrada de matriz pulida deja deslizar el metal y reparte la demanda; una entrada rayada agarra y la concentra.
Aquí es donde fallan la mayoría de las comparaciones de aleación. El comprador oye de grietas en esquina, pasa a una aleación más blanda y las grietas se detienen, así que culpa a la aleación. En realidad la aleación blanda simplemente tenía estiramiento de sobra para absorber una demanda que el útil y el lubricante habían inflado. Una entrada de matriz más limpia o una película mejor habrían logrado lo mismo a una fracción del costo.
Dónde debe colocar el comprador la decisión
Use el alargamiento como propiedad de cribado, no como promesa. Pida el valor en el espesor y el temple que realmente se cotizan, porque una cifra tomada de otro estado describe una banda que no va a recibir. Compare lo comparable: misma familia de aleación, mismo temple, mismo espesor. Después pregunte qué hace la ruta de conformado con el metal y si el proveedor ha visto la pieza.
El alargamiento es el presupuesto de estiramiento que gasta un útil de conformado. Léalo en el espesor y temple cotizados y revise la esquina antes de culpar a la aleación.