¿Cómo se comprueba el sellado de una bandeja con tapa de lámina?
Qué demuestra cada prueba de sellado en una bandeja con tapa, y dónde no ve el defecto.
¿Cómo se comprueba el sellado de una bandeja con tapa de lámina?
Una bandeja que llega con fugas arruina el palé, y el sellado parecía correcto al salir. Casi todas las fugas se deciden antes de que alguien despegue una tapa.
La integridad se comprueba despegando la tapa y leyendo la unión, o manteniendo presión o vacío sobre la bandeja cerrada y observando una caída. El despegado, la tinta y la presión revelan defectos distintos, así que una sola prueba nunca demuestra que la bandeja esté sana.
Esta página repasa qué mide cada prueba, dónde no ve el defecto y cómo la bandeja, la tapa y la ventana de sellado deciden el resultado antes de empezar.
¿Qué tiene que significar «sellado» en una bandeja con tapa de lámina?
Una tapa que no se despega no es un sellado. La bandeja solo está sellada cuando la unión recorre toda la pestaña sin ninguna interrupción.
Sellado significa una unión térmica continua en toda la pestaña, capaz de resistir manipulación, apilado y cambios de temperatura. Cualquier corte en ese anillo es una vía de fuga.
Dive deeper
Los equipos de envasado suelen tomar «la tapa no se ha despegado» como prueba de sellado. No lo es. Una tapa puede quedar adherida a la pestaña por fricción, por una zona de laca pegajosa o por el agarre de un borde curvado, mientras un canal abierto corre a su lado.
El requisito es más estrecho: las dos superficies deben estar unidas de forma continua, sin ninguna ruta entre el lado del producto y el aire exterior. La continuidad es la parte de la palabra que importa. Una unión que cubre casi toda la pestaña y se detiene en un punto se comporta, desde el punto de vista del producto, como si no existiera en ese punto.
Los gases, los vapores y los líquidos no se promedian a lo largo de una pestaña; toman la ruta abierta. Por eso una bandeja puede pasar un apretón rápido en la línea y llegar mojada al otro extremo del contenedor.
El anillo que debe estar completo incluye esquinas y extremos cortos, no solo los tramos largos donde la barra se apoya con más comodidad. Una pestaña plana en la recta y ligeramente combada en la esquina pide a esa misma barra que cierre una holgura que no ve. La lámina es una chapa fina laminada cuyo comportamiento bajo una barra caliente depende de su espesor y su temple, como describe la entrada de Wikipedia sobre la lámina de aluminio.
¿Por qué un sellado puede parecer perfecto y aun así tener fugas?
Una pestaña limpia y plana con una impronta uniforme convence bajo la lámpara. La apariencia muestra dónde presionó la barra, no dónde se soldaron las superficies.
Las fugas se esconden en canales: una arruga plegada en el sellado, una partícula de producto en la pestaña, un punto bajo en la pared. La unión se cierra alrededor del obstáculo.
Dive deeper
Tres cosas crean un canal bajo un sellado que parece bueno. La primera es un pliegue: una arruga pequeña en la lámina de la tapa o en la pestaña entra en la zona de sellado y mantiene las superficies separadas en toda su longitud, como una pajita puesta sobre la unión. La segunda es la contaminación: polvo, aceite, salsa o condensación en la pestaña impiden que la laca moje el metal, y el sellado se cierra a ambos lados del punto en lugar de sobre él. La tercera es la geometría: una pestaña que baja donde la pared se estira deja a la barra menos presión de contacto justo donde la holgura es mayor.
Las tres dejan una marca que parece normal. La impronta está, la tapa va tirante, la esquina no se levanta. Lo que falta es una línea de soldadura continua, y nada visible avisa de que falta.
Por qué engaña la impronta
Una impronta registra presión y calor, no adhesión. La laca puede fluir e imprimir un dibujo nítido sin llegar a adherirse, sobre todo cuando el recubrimiento no se ha reblandecido en todo su espesor. Dos bandejas de la misma pila pueden comportarse distinto, porque la del borde llegó a la barra con una superficie algo más fría, y una superficie más fría cambia cuánta laca fluye antes de que la unión se cierre.
¿Cuál es la diferencia entre una prueba destructiva y una no destructiva?
Una prueba termina la vida de la bandeja y muestra la fuerza de la unión. La otra la deja intacta y muestra si aguanta presión.
La destructiva despega la tapa y lee la unión: dónde transfirió y cómo se ve el fallo. La no destructiva presiona la bandeja cerrada y observa una caída.
Dive deeper
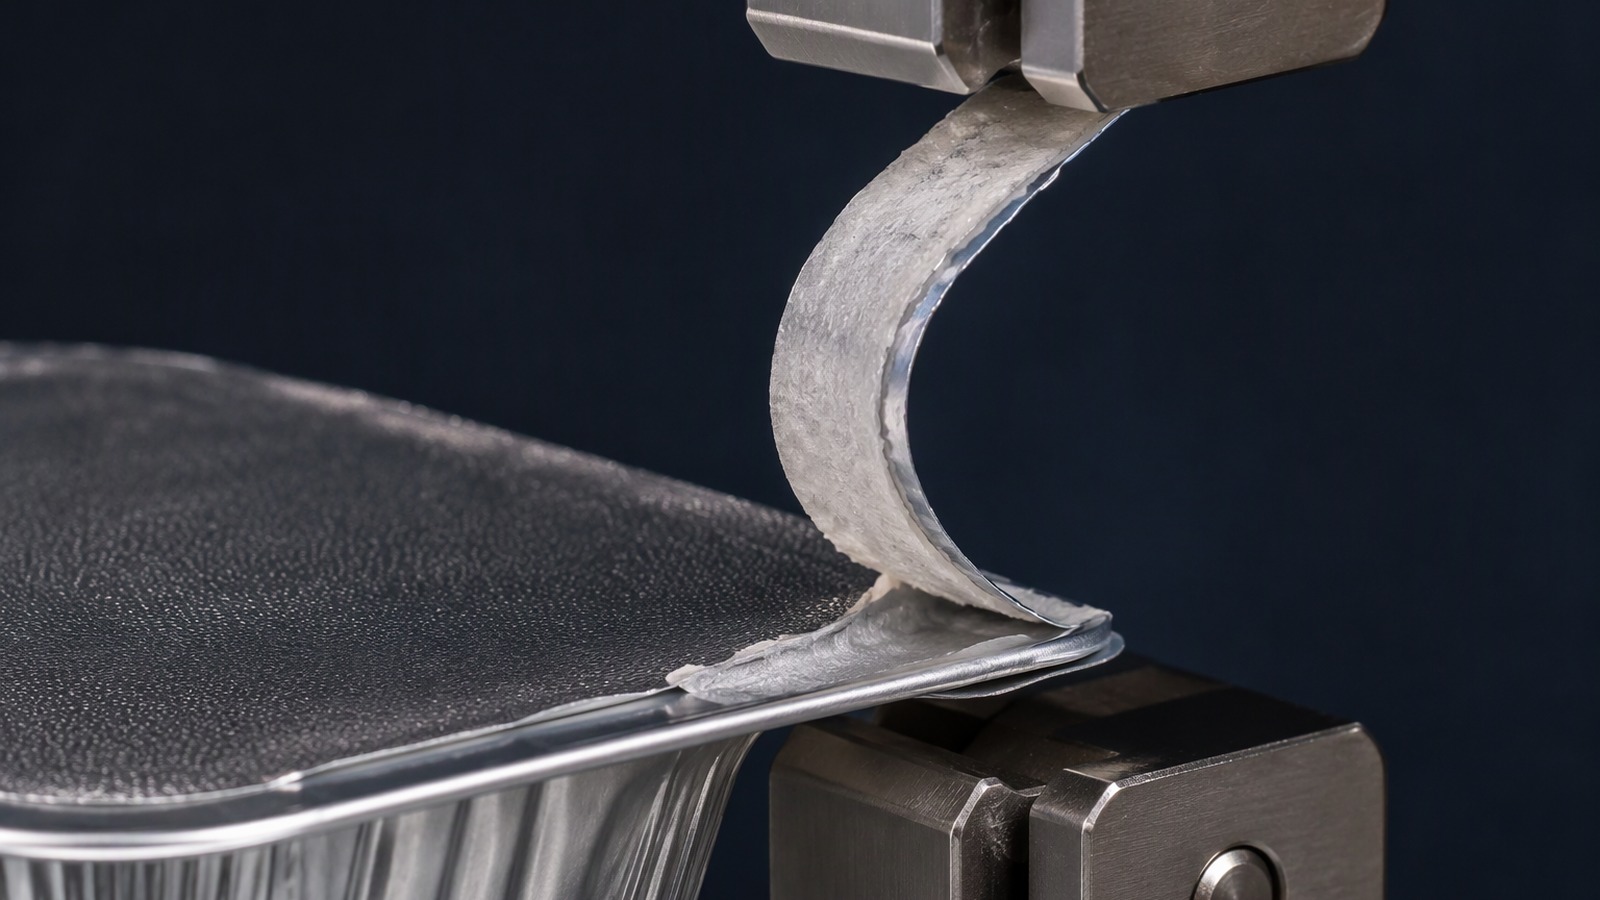
Despegar la tapa es la única forma de ver la unión. Se levanta por una esquina y se tira hacia atrás con un ángulo constante, y quien lo hace lee dos cosas: si la unión resiste y si el fallo corre por la laca o por el metal. Una unión que se suelta de la bandeja y deja laca en la tapa falló en la interfaz.
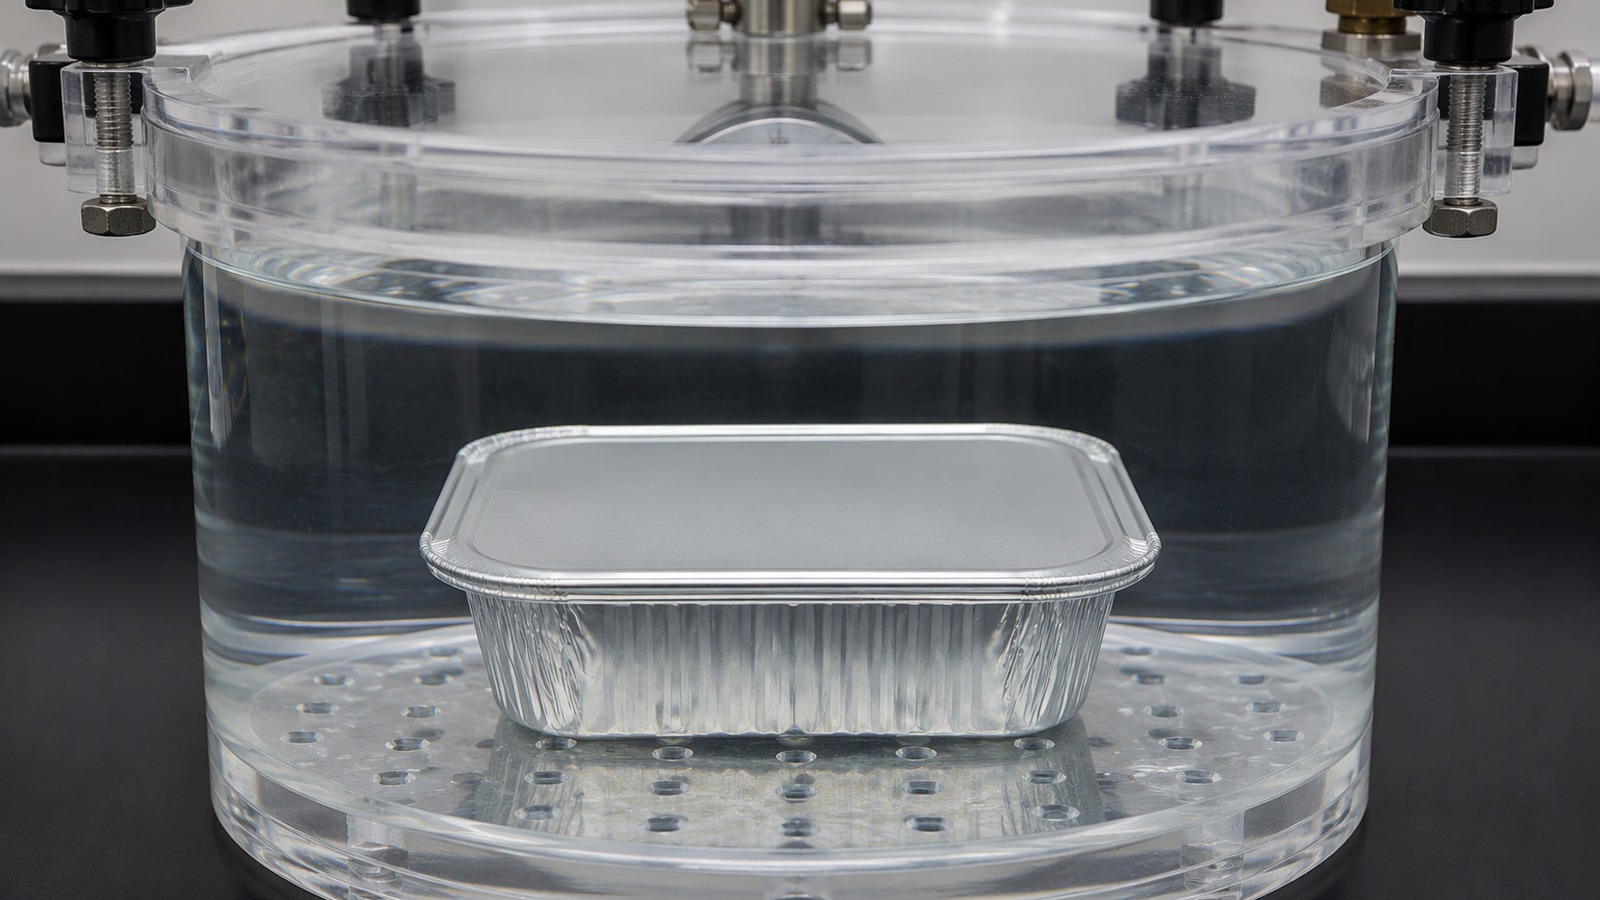
Mantener presión o vacío plantea en cambio una pregunta de sí o no al conjunto. La bandeja cerrada se coloca en una cámara o sobre una placa, se aplica una diferencia y el operario observa un manómetro o una columna de agua en busca de una caída. No se abre nada, así que la misma bandeja puede ir después a una caja.
Ninguna prueba sustituye a la otra. El despegado da resistencia y modo de fallo en una bandeja que ya es desecho; la retención de presión dice si una bandeja fuga, pero no por qué. Si solo se hace la destructiva, no se aprende nada sobre las bandejas que se expiden. Si solo se hace la no destructiva y una falla, no se sabe qué variable cambiar. Cómo se forma una unión de lámina decide lo que mostrará un despegado, así que las dos se leen juntas.
Los organismos sectoriales, como la patronal del aluminio de Estados Unidos, describen el aluminio en el envasado solo en términos generales.
¿Por qué la tinta penetrante encuentra un defecto distinto de la caída de presión?
Un método busca un camino que un líquido pueda recorrer; el otro mide la rapidez con que el gas sale de un volumen cerrado.
La tinta es un trazador y tiñe el interior donde llega un canal abierto y mojado. La caída de presión lee una tasa de pérdida.
Dive deeper
La tinta penetrante es una pregunta directa sobre una ruta. Se cierra la bandeja, se aplica tinta en la pestaña y se busca color en el lado del producto. Lo que encuentra es un camino abierto, continuo y humectable en el momento de la prueba. Es una definición estrecha: la tinta señala bien un canal y dice poco sobre la gravedad de la fuga.
La caída de presión mide la pérdida de un volumen cerrado. Responde a un defecto que deja pasar gas bajo la diferencia aplicada, lo que no es lo mismo que un camino que deja pasar líquido en reposo. Un poro en la tapa o un canal que solo se abre al apretar la bandeja aparecen antes en una prueba de presión que en un baño de tinta. También ocurre lo contrario: un canal lo bastante fino para retener gas pero lo bastante ancho para absorber líquido por capilaridad puede pasar una retención corta y aun así manchar un estuche.
La tinta tiene su propio punto ciego. Solo informa de lo que alcanza y moja, así que un canal tapado por producto o un pliegue que se cierra bajo el líquido no se teñirán. La caída de presión tiene el problema espejo: informa de una pérdida total, así que un poro en la lámina y un poro en el sellado se ven igual.
¿Por qué una fuga en la esquina se comporta distinto de una fuga en un tramo recto?
La esquina es donde la pestaña gira y la tapa se frunce. El tramo recto es donde la barra encuentra una superficie plana y la presión es uniforme.
Las fugas de esquina suelen ser pliegues que nunca se soldaron. Las de tramo recto suelen ser contaminación, un arañazo o un punto bajo.
Dive deeper
Cuando una tapa se cierra sobre una esquina, la lámina tiene que plegarse sobre sí misma, y esos pliegues ponen dos capas de material entre la barra y la bandeja donde antes había una. El calor debe atravesar ambas, y la laca debe reblandecerse contra una superficie curvada en dos direcciones. Un pliegue que no se suelda deja un canal diagonal en la esquina, y la esquina además soporta la mayor tensión de manipulación.
En un tramo recto la mecánica es distinta. La barra encuentra una superficie plana y paralela y la presión es uniforme, así que una fuga en medio de un lado largo suele ser una partícula de producto, un arañazo en el recubrimiento o una depresión en la pestaña, más que un pliegue. Las fugas de tramo recto tienden a ser más largas y estrechas, lo que favorece a la tinta y castiga a una retención corta de presión.
La consecuencia es que muestrear solo el centro de un lado largo se pierde los defectos de esquina que causan la mayoría de los fallos en tránsito, y muestrear solo esquinas se pierde la contaminación que corre por la barra. La posición importa tanto como el número. También importa qué bandeja se prueba: el material obtenido de lámina de aluminio 3004 de 0,03 mm está aleado para dar resistencia al envase y recupera de forma distinta a otros calibres más blandos, así que la esquina es donde esa diferencia aparece primero.
¿Por qué el producto de dentro decide qué prueba es válida?
Un envase seco y uno líquido fallan de manera distinta, así que una misma prueba no significa lo mismo para ambos.
En un envase seco la fuga se ve como entrada de humedad o pérdida de gas. En uno líquido el producto asciende por el canal y mancha el exterior.
Dive deeper
En un envase seco el espacio de cabeza es casi todo aire y el contenido no se mueve. La fuga aparece como humedad que entra con el tiempo, como pérdida del colchón de gas protector o como un cambio lento del producto, no como un estuche mojado. La caída de presión encaja aquí porque mide el lado gaseoso directamente, y la tinta solo localiza un camino que una prueba de presión ya había señalado.
En un envase líquido el producto es el trazador. Asciende por un canal, mancha el cartón y llega al exterior, donde cualquiera lo ve. Probar con tinta una bandeja llena de líquido es, por tanto, en parte redundante, mientras que el resultado de presión informa más, porque dice si el envase tal como se fabricó cierra de verdad. En un envase seco el equilibrio se invierte.
El producto también decide a qué debe resistir el sellado. Una salsa en caliente, un plato congelado y un aperitivo seco presentan a la pestaña cantidades distintas de aceite, vapor y carga mecánica, así que la unión adecuada para uno es marginal para otro. La lámina de tapa, como la lámina de aluminio 8079 de 0,07 mm, se elige por su barrera y su rigidez, y esa rigidez cambia cómo se comporta la tapa en una esquina y cuánto resiste un despegado.
¿Por qué la bandeja, la tapa y la ventana de sellado deben acertar juntas?
Un sellado son tres entradas que coinciden en un momento: la pestaña de la bandeja, el recubrimiento de la tapa y la ventana que aplica la máquina.
Cambie una entrada y cambia la unión, aunque nada en la línea parezca distinto. Un fallo tras cambiar de material rara vez se arregla con un mando.
Dive deeper
La geometría de la bandeja fija el primer límite. Una pestaña que no está plana, que es demasiado estrecha o que lleva contaminación en el borde interior no se puede sellar con ninguna tapa, por buena que sea la laca. La estructura de la tapa fija el segundo: la laca debe reblandecerse dentro de la ventana que la máquina puede mantener, y el soporte debe quedar lo bastante plano para mantener el contacto en toda la pestaña. La ventana fija el tercero, porque temperatura, presión y tiempo actúan como una sola variable.
Como las tres interactúan, la reparación habitual es la equivocada. Subir la temperatura cuando el problema real es una pestaña que ya no asienta plana sobrecura la laca donde la unión ya era buena y deja el punto bajo intacto, así que el envase sale peor que antes. La misma lógica aparece cuando un recubrimiento se une a la boca de un envase, como en la lámina para precintos de inducción, donde la unión se forma a través del recubrimiento y no por una barra sobre una pestaña.
Lo que une las tres cosas es la propia prueba. Un resultado de despegado habla de una bandeja, un lote de tapas y una ventana, y deja de ser válido en cuanto cambia cualquiera de ellos. Por eso conviene repetir la comprobación tras un cambio de resina, de proveedor, de mantenimiento o tras una parada larga.
¿Cómo se elige la muestra y qué debe saber un proveedor antes de cotizar?
Una muestra solo sirve si representa la tirada. Las bandejas de lo alto de la primera pila muestran la máquina en su mejor momento.
Tome a lo largo de la tirada: inicio, medio y final, más de una calle, fuera y dentro de la pila, y unidades que ya pasaron por la manipulación.
Dive deeper
Construir una muestra que represente la tirada
El número de unidades es un juicio sobre el riesgo, no una regla fija. Tome suficientes para que una sola bandeja con fuga no se pierda en una media, y suficientes para que el resultado se repita en una segunda toma. Si el proceso es nuevo o ha cambiado un material, muestree más al principio y reduzca cuando el resultado sea estable. Guarde las unidades fallidas: un envase que fuga con la tapa puesta muestra el modo de fallo, no solo el hecho.
Qué necesita un proveedor antes de cotizar
Antes de cotizar con criterio una lámina de tapa, un proveedor necesita el material y el calibre de la bandeja, el ancho y la forma de la pestaña, la estructura y el recubrimiento de la tapa, el llenado y el espacio de cabeza, el método de sellado que usa la máquina, los rangos que la línea puede mantener y las condiciones que verá el envase terminado en tránsito. Una petición de cifra antes de saberlo será una conjetura vestida de cotización.
La estructura suele partir de la gama de lámina para envases y bandejas, donde el material de bandeja y el de tapa se tratan como productos distintos porque fallan distinto. Sitios sectoriales como la asociación europea de la lámina de aluminio publican información general de materiales que ayuda a un comprador a plantear esas preguntas, y la asociación europea de la industria del aluminio cubre el mercado en general, pero ninguno puede responder por una bandeja concreta en una línea concreta.
Un sellado solo se demuestra con una prueba que coincide con el defecto que teme. Despegado, tinta y presión responden a una pregunta cada uno; ninguno a las tres.