Почему фольга выдерживает и морозильник, и печь?
Замороженная или охлаждённая упаковка проходит два климата за одну жизнь, и шов держит оба. Почему выбирают фольговые лотки и крышки, как шов выживает в холоде и в печи и что указать в запросе.
Почему фольга выдерживает и морозильник, и печь?
Упаковка, которая выходит из морозильника и попадает в печь, проходит два климата за одну жизнь, и шов должен выдержать оба.
Охлаждённая или замороженная упаковка заполняется, хранится в холоде, перевозится, а затем разогревается в своей же таре. Фольга держит шов на холодном участке и проводит тепло на горячем; пластик вынужден уступать в одном из двух.
Маршрут ниже идёт от линии наполнения к холодильной камере, машине и печи, и заканчивается запросом, с которого начинается следующий заказ.
Чем замороженная или охлаждённая упаковка отличается от упаковки для обычного хранения?
Упаковка для обычного хранения знает один климат. Замороженная или охлаждённая знает несколько, последовательно, и часто не один раз.
Её заполняют тёплой или холодной, закрывают, охлаждают или замораживают, хранят, распределяют, а затем разогревают в той же таре. На один шов действуют два тепловых направления: сжатие при спуске и расширение с внутренним давлением при подъёме.
Dive deeper
Начинайте с маршрута, а не с материала. Упаковку для обычного хранения заполняют, закрывают и укладывают в короба, и дальше ей угрожают только водяной пар и погрузка. Замороженную закрывают, пока продукт ещё тёплый, ставят в холодильную камеру, везут в охлаждаемом транспорте, держат в витрине или в морозильнике кухни, а затем разогревает потребитель. Каждый шаг меняет температуру упаковки, и шов принимает это изменение на себя.
При спуске упаковка сжимается. Крышка и лоток различаются по толщине и часто по сплаву, поэтому сжимаются с разной скоростью и нагружают шов не только на отслаивание, но и на сдвиг. Влага уходит к самой холодной поверхности, к нижней стороне крышки, и замерзает на линии шва. Как прокатывают алюминиевую фольгу здесь важно: допуск по толщине определяет, насколько равномерно крышка следует за сжатием.
При подъёме тот же шов получает давление пара и расширение лотка, и крышку иногда приходится держать до момента, когда потребитель её снимет. Упаковка, которая ведёт себя нормально на сухой полке, может течь в холодильной камере без видимых повреждений: разрушение идёт тихо по линии шва.
Крышка — тонкая половина пары, поэтому она быстро следует за температурой продукта, а стенка лотка отстаёт, и это отставание нагружает шов. Маршрут нужно описать до того, как зафиксирована спецификация: наполнение, охлаждение, хранение, перевозка, финальный разогрев.
Почему для таких упаковок выбирают фольговые лотки и крышки, а не пластик?
Потому что один материал должен делать две работы, которые пластик делит между двумя марками, а упаковку разогревают в той таре, в которой продали.
Фольга проводит тепло к продукту, держит форму после подгиба, закрывает свет и влагу и не размягчается в печи. Пластиковая упаковка может быть отличной на холодном участке или в микроволновой печи, но редко в обоих.
Dive deeper
Тепло приходит к продукту через дно и стенки одновременно, поэтому замороженный блок сначала оттаивает, а затем готовится более чем с одной стороны. Тонкая крышка пропускает лучистое тепло к поверхности, когда её отгибают или надрезают, и поэтому фольговый лоток запекает закуску там, где пластиковый только пропаривает её.
Жёсткость даёт геометрия, а не толщина. Неглубокий лоток с отформованным бортом и подвёрнутой стенкой несёт наполненную массу и штабелируется с более тонкой стенкой, чем нужно формованному лотку, и остаётся жёстким в морозильнике, а не становится хрупким. Поэтому алюминиевый контейнер из фольги часто оказывается более лёгкой упаковкой на тот же вес продукта.
Пластик не ошибочен, он уже. Лоток из полипропилена подходит для разогрева в микроволновой печи, а плёночная крышка — для закрытой охлаждённой упаковки, но пара обычно должна быть из одного семейства, и печной этап отпадает. Когда одна упаковка должна закрывать охлаждение, заморозку и печь, фольга делает это одним материалом. Практическая разница в том, что одна и та же тара проходит холодный и горячий участок без второй упаковки и без плёнки, которая отслаивается при нагреве. Форма после подгиба держит борт ровным после погрузки, а именно на борт опирается шов.
Обратная сторона в том, что фольга проводит тепло: свойство, которое готовит продукт, несёт тепло и к шву. Поэтому лоток и крышку задают парой, а не покупают отдельно.
Что холодовая цепь требует от материала?
Чтобы ничего не становилось хрупким, ничего не расходилось от сжатия, а шов выдерживал нагрузку, оставаясь холодным и жёстким.
Металл должен сохранять пластичность, лак — держаться при сжатии, а шов — стоять, когда крышка и лоток смещаются друг относительно друга. Проверить это в готовой упаковке уже нельзя.
Dive deeper
У алюминия нет перехода из пластичного состояния в хрупкое, как у некоторых сталей, — тихое преимущество в морозильнике. Риск в нагартовке и формовке. Мягкая нагартовка O, H22 или H24 гнётся и сминается без трещин там, где более твёрдая крышка H18 надорвалась бы по линии сгиба.
Выбор сплава следует той же логике. Крышки обычно делают из 1235, 8079 или 8011: эти сплавы прокатываются тонко и дают надёжную поверхность шва, а лотки — из 3003 или 3004 для прочности стенки, при 1050, 1060 или 1100 в простых неглубоких контейнерах.
Шов — слабое место. Шов на горячем расплаве или на лаке, эластичный при комнатной температуре, при спуске проходит через область, где он становится стеклообразным и хуже следует за смещением, а именно там охлаждённую упаковку берут и роняют. Конденсат ухудшает картину: влага на борту до сварки или лёд на нём после хранения остаются в контактной зоне.
Холодовая цепь добавляет обращение, которого не знает обычная упаковка: перчатки, иней, мокрый пол, повторные погрузки. Европейская алюминиевая промышленность описывает поведение материала, но решение всегда местное: какой сплав, какая нагартовка, какой лак — для одного маршрута. Практическая проверка — осмотр шва после заморозки, а не до неё: то, что выглядит целым в цехе наполнения, может уже разойтись в пути. Чем жёстче лак на холоде, тем выше риск отслоения по борту.
Что требует от той же упаковки использование в печи?
Лоток, который держит форму горячим, крышку, которую снимают или надрезают чисто, и покрытие, которое не реагирует с продуктом.
Печной этап нагружает упаковку иначе, чем морозильник. Тепло приходит воздухом и излучением, жир и пар атакуют поверхность, а потребитель берёт полную горячую тару за борт.
Dive deeper
Лоток несёт наполненную массу при температуре, где металл слабее, поэтому работают угол стенки, радиус угла и ширина борта. Глубокая вытяжка с тесными углами теряет устойчивость первой, а потерявший форму лоток ведёт борт, на котором была приварена крышка.
У крышки две возможные роли, и их определяют заранее. Её можно снять до печи, и тогда шов должен держать только до того, как потребитель его откроет, или отогнуть как свободное покрытие, и тогда сгиб сминается и не должен трескаться. Частичное отслаивание задать труднее всего: шов должен разрушиться частично и затем держать.
Поверхность важна не меньше формы. Приготовление выделяет жир, сахар и пар, и они атакуют покрытие, выбранное только для холодного хранения. Лак, подходящий замороженной упаковке, не обязательно подходит той, которую будут нагревать.
Алюминиевая фольга 3004 толщиной 0,05 мм — обычная отправная точка для крышек, которые должны оставаться плоскими и свариваемыми, а несущую функцию берёт лоток. Если спецификация заявляет печное применение, это относится к проверенной паре, а британская алюминиевая федерация публикует общие рекомендации для покупателей. В общественном питании лотки идут из печи прямо на раздачу, металл держит тепло, и борт должен оставаться таким, чтобы его можно было взять. Поэтому покрытие выбирают по этапу приготовления, а не только по хранению, и проверяют на заполненной упаковке, а не на пустой.
Что требует от той же упаковки использование в микроволновой печи?
Контроля над кромкой: в микроволновой печи фольга — проводник в поле, и риск состоит в дуге на острой кромке, а не в расплавленной упаковке.
Фольговую упаковку можно применять в микроволновой печи, когда геометрия, масса продукта и инструкция рассчитаны на это: гладкие кромки, фольга под продуктом, крышка с отверстием для пара. Без этих условий та же упаковка не годится.
Dive deeper
Механизм — концентрация поля. Поле микроволновой печи наводит токи в проводнике, и на тонкой кромке или острие локальное поле становится достаточным, чтобы пробить окружающий воздух, что видно как искрение. Гладкий скруглённый борт распределяет поле, а надорванная кромка или обрывок фольги его концентрируют.
Масса продукта меняет ответ. Там, где продукт закрывает фольгу, энергия поглощается до того, как дойдёт до металла, и фольга работает как экран, формирующий картину нагрева, а не как антенна. Неглубокий лоток с горкой выше борта — не тот же случай, что глубокий, наполненный до края.
Второе требование — выход пара. Закрытая упаковка образует пар, и крышка должна выпускать его управляемо, а не разрываться. В одних конструкциях пробивают небольшое отверстие, в других рассчитывают на частичное отслаивание, в третьих сочетают плёночную крышку с фольговым лотком. Сравнение фольги и плёнки из ПП для крышек показывает, где уместен каждый тип.
Инструкция — часть спецификации, потому что упаковка, верная в одном приборе, может быть неверной в другом. Снимите крышку, проколите здесь, дайте постоять: эта формулировка весит столько же, сколько сплав. Время разогрева из замороженного состояния больше, и кромки дольше остаются открытыми теплу, чем у охлаждённой упаковки. Поэтому упаковку проверяют в том приборе, которым реально пользуется потребитель, и с той загрузкой, которую он кладёт; результат по одному лотку нельзя переносить на другой.
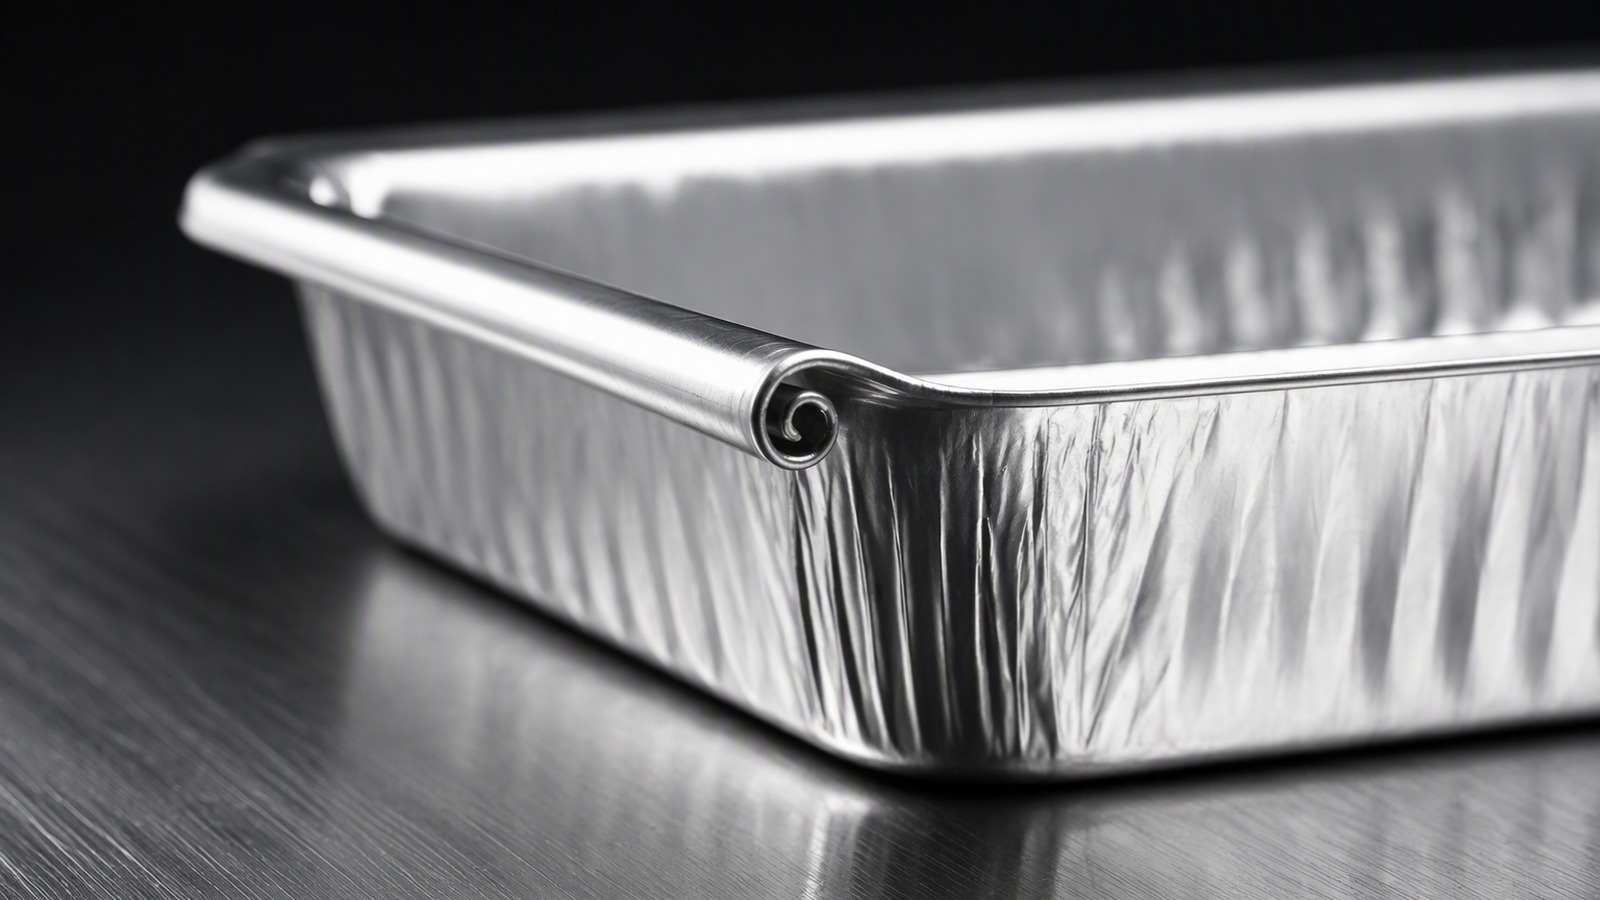
Почему материал крышки и материал лотка задают вместе?
Потому что шов — это соединение, а не деталь. Он существует только там, где встречаются две поверхности, и любая из них может решить исход.
Крышка даёт лак и нагартовку, лоток — сплав, плоскостность борта и жёсткость стенки, а инструмент — тепло и давление. Измените одно, и окно уже сместилось.
Dive deeper
Сварка — короткое местное событие. Тепло проходит через крышку, активирует лак на одной или обеих поверхностях, и их прижимают достаточно долго, чтобы сформировалась контактная зона. Крышка тонкая и нагревается быстро, пока борт лотка ещё отводит тепло, поэтому более толстая стенка требует другой настройки.
Сплав и нагартовка со стороны лотка — часть соединения. Формованный борт из 3003 или 3004 даёт иную поверхность, чем неглубокий контейнер из 8011, а плоскостность борта после формовки определяет, какая часть давления инструмента доходит до линии шва. Волнистый борт сваривается пятнами и течёт между ними.
Поэтому пару и запрашивают парой. Преобразователю, у которого просят только крышки, приходится предполагать лоток, и с этого предположения начинается большинство проблем со швом. Выбор сплава 8011, 3003 или 3004 для контейнеров — совместное решение, потому что более твёрдый лоток сдвигает спецификацию к более эластичному лаку крышки.
Есть и коммерческое следствие. Крышка и лоток от двух поставщиков — это два набора допусков и две стороны при разборе отказа; одна пара и одна проверка на машине заказчика дают один ответ, когда упаковка течёт. Когда меняется поставщик лотка, а крышка остаётся, отказ переходит от течи к трудному отслаиванию или наоборот, и это видно у потребителя, а не на заводе. Поэтому на пару ведут запись: сплав и нагартовка лотка, сплав и лак крышки, принятые условия сварки.
Как согласуют окно сварки с машиной заказчика?
На машине, с лотком заказчика и с продуктом или представительной загрузкой внутри. Окно, согласованное в лаборатории, — только отправная точка.
Температуру инструмента, выдержку, давление и скорость задают вместе, а затем проверяют против двух важных отказов: шва, который открывается на холоде, и крышки, которую нельзя отслоить за столом.
Dive deeper
Окно — это пересечение двух границ. Ниже лак не активируется, и шов слаб с самого начала; выше лак течёт слишком далеко, и крышка приваривается к лотку, так что потребитель рвёт фольгу вместо того, чтобы отслоить её.
Геометрия машины задаёт часть диапазона. Плоскостность инструмента, состояние сварочной поверхности, параллельность плиты и способ фиксации лотка меняют давление, которое доходит до борта. Изношенный инструмент смещает диапазон без чьей-либо правки настроек, поэтому проверка должна фиксировать машину такой, какая она есть, а не такой, какой её сдали.
Загрузка тоже важна. Пустой лоток отводит тепло иначе, чем заполненный замороженным продуктом, а холодный борт забирает тепло из шва в момент его образования. Проверки на пустом лотке, перенесённые на холодную линию наполнения, — обычный источник дрейфа.
Соглашение записывают как диапазон с настройками, сочетанием лотка и крышки, условием загрузки и методом приёмки, которым обе стороны будут судить шов. Отраслевые страницы алюминиевой ассоциации полезны как фон по стабильности материала, но окно сварки всегда местное: одна машина, один инструмент и одна пара. Окно смещается и от температуры в цехе наполнения, и от скорости линии: настройка, снятая холодным утром, может потребоваться пересмотреть в пик. Полезно закреплять образец с каждой партии, чтобы сравнить шов после охлаждения, а хорошее соглашение определяет, кто измеряет, когда и кто останавливает линию при выходе за диапазон.
Что покупатель должен указать в запросе?
Маршрут упаковки, материалы, которые уже применяются, и машину, на которой она пойдёт. Без этих трёх пунктов поставщик может предложить только общую фольгу.
Затем размеры, сплав и нагартовку, если они заданы, толщину, ширину, шпулю, отделку, количество и направление. Запрос с описанием применения получает предложение на пару; запрос с одним размером — цену на рулон.
Dive deeper
Начните с применения простыми словами: какой продукт, как его наполняют, охлаждают или замораживают, разогревает ли потребитель в печи или в микроволновой печи и снимается ли крышка полностью или частично. Эти ответы определяют семейство сплава, нагартовку и лак, и по чертежу их не вывести. Если маршрут не описан, поставщик предполагает типовую линию, и это предположение может не совпасть с реальной.
Затем физическая спецификация: толщина в диапазоне 0,005-0,20 мм, ширина в пределах 100-1500 мм, шпуля 76 или 152 мм, внутренний и наружный диаметр и допуск, который машина заказчика действительно принимает. Для лотка добавьте диаметр заготовки, глубину, ширину борта и радиус угла; для крышки — тиснение и лак.
Затем коммерческие рамки: количество на размер при минимальной партии 3 MT на размер, формат упаковки, рулоны или листы, порт назначения из Циндао, Тяньцзиня или Шанхая и документы, нужные для импорта. Если спецификация открыта, укажите, какие параметры свободны. Замечание о машине для проверки, её инструменте и режиме линии ценнее длинной спецификации без маршрута.
И наконец, просите пару. Серьёзный запрос называет лоток и крышку вместе и просит предложение по фольге для упаковки и контейнеров, охватывающее обе части, с условиями сварки, которые поставщик рассчитывает удержать на указанной машине. Чем точнее описание, тем ближе предложение к тому, что действительно нужно машине.
Замороженная или охлаждённая упаковка — это один шов, проверенный дважды: задайте пару, согласуйте окно на машине заказчика и опишите маршрут в запросе.