Зачем вкладышу bag-in-box алюминиевая фольга?
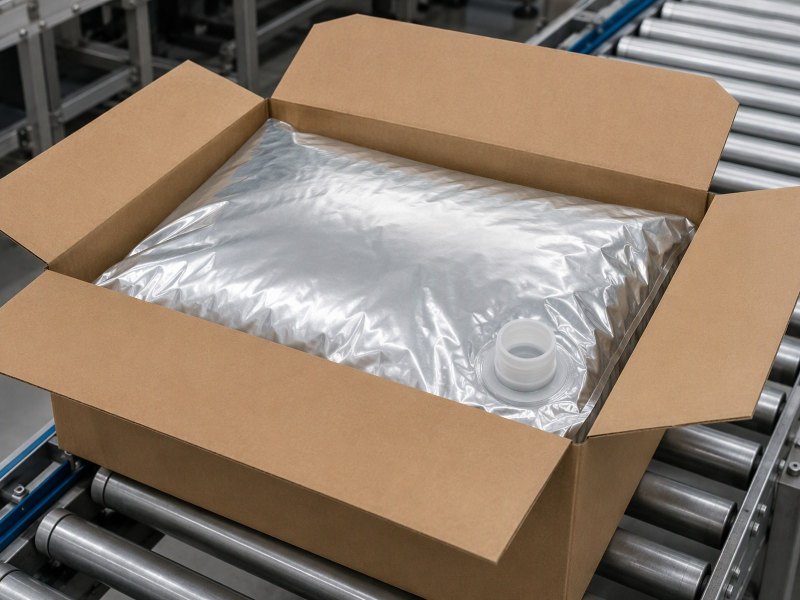
Вкладыш bag-in-box перекладывает нагрузку на коробку, а барьер оставляет плёнке. В статье разобраны металлический слой, толщина, ламинат, сварка клапана, испытание заполненной коробки, установка и запрос.
Зачем вкладышу bag-in-box алюминиевая фольга?
Жидкая упаковка в коробке, которая держит форму и всё равно теряет содержимое из-за слабого шва, — самый частый отказ вкладыша. Ответ даёт металлический слой.
Вкладышу bag-in-box нужен металлический слой, потому что нагрузку несёт коробка, а барьер — вкладыш. Алюминиевая фольга даёт сплошной слой, который сдерживает пар, кислород и свет.
Разделы ниже ведут от самого металла через слой, толщину и ламинат к клапану, заполненной коробке, установке и запросу.
Зачем жидкому вкладышу металлический слой?
У вкладыша нет своей стенки. Его наполняют через клапан и опорожняют порциями, поэтому плёнка делает не ту работу, что бутылка.
Металлический слой даёт то, чего не может коробка, — барьер. Коробка даёт то, чего не может плёнка, — конструкцию. Все дальнейшие решения следуют из этого разделения.
Dive deeper
Плёнку выбирают по тому, что она делает на наполнителе: сваривается, гнётся, выдерживает падение. Проницаемость — свойство второго порядка, и она всегда вопрос степени. Вкладыш, который висит в коробке весь период отбора, видит постоянную разницу концентраций: влажнее со стороны продукта, суше или теплее снаружи, и пар всё это время движется по этому градиенту.
Металлический слой прерывает градиент. Прокатанная алюминиевая фольга сплошная, и качественно прокатанный, аккуратно обработанный слой не оставляет сквозного пути, по которому могла бы пройти молекула газа. Он ещё и непрозрачен, а для жидкости это важно: свет запускает окисление в маслах, соках и молочных продуктах, и прозрачная плёнка его не останавливает.
Вторая причина относится именно к вкладышу. Плёнка не опирается на жёсткую стенку со всех сторон: она висит, ложится в углы и подбирается по мере отбора, то есть работает на изгиб всю свою жизнь. Пластичный металлический слой гнётся вместе с плёнкой, а не трескается.
Вот разделение труда одной строкой: гофрокороб берёт штабельную нагрузку и падение, а ламинат берёт барьер. Ни одна часть не делает работу другой, поэтому формат работает там, где самонесущая тара была бы неудобна. Ту же защиту можно описать со стороны потребителя: вкладыш открывают и закрывают много раз, и каждый раз воздух возвращается к патрубку. Металлический слой защищает то, что осталось в упаковке между отборами, поэтому барьер не оставляют на один слой сварки.
Что даёт фольговый слой, чего не может простая плёнка?
Простая плёнка сваривается, гнётся и несёт печать. Она не останавливает свет и не держит газовый путь закрытым весь срок службы вкладыша.
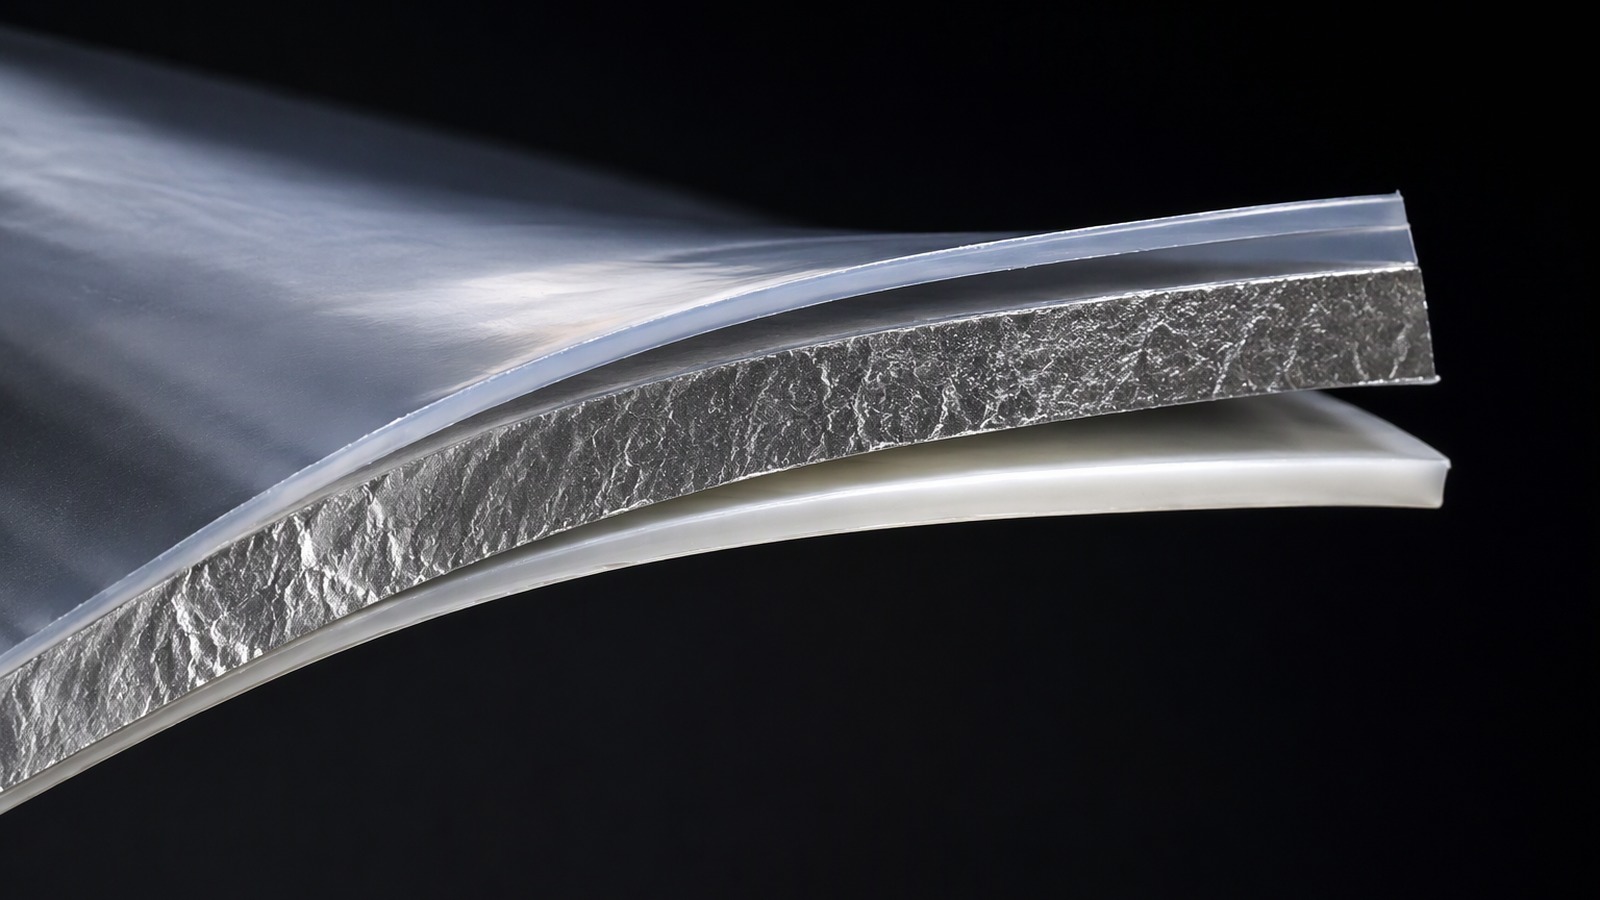
Она добавляет три функции, которых нет у полимера: непрозрачный световой барьер, долговременное закрытие пути пара и газа, и пластичный слой, который гнётся без трещин.
Dive deeper
Начнём со света. Прозрачная плёнка пропускает видимый и ультрафиолетовый свет к продукту, а в масле, соке или молочной жидкости этот свет запускает цепочку, которую добавка антиоксиданта не останавливает полностью. Металлический слой обрывает её на поверхности, поэтому вкладыш для светочувствительного продукта задают с фольгой, а не с прозрачной барьерной плёнкой.
Затем газовый путь. Полимер не является сплошной стенкой на молекулярном уровне: малые молекулы идут между цепями, и скорость растёт с температурой и с изгибом. У алюминия металлическая решётка, поэтому сплошной слой ведёт себя как лист, а не как сито, и это разница между барьером, который держит, и барьером, который лишь замедляет потерю.
Дальше механика. Фольга пластична и даёт глухую складку, поэтому идёт за угловым перегибом, а не спорит с ним, и распределяет точечную нагрузку шире, чем жёсткая плёнка. Поэтому же металл ставят внутрь ламината, подальше от истирания и кислотного воздействия.
Ещё один эффект легко пропустить на быстрой линии. Металл проводит тепло, поэтому слой выравнивает температуру по сварочной губке и вдоль шва, а это расширяет рабочее окно, доступное контрактному фасовщику. Полезно посмотреть на упаковку целиком. Прозрачная плёнка кажется дешевле на старте, но она заставляет коробку и слой сварки компенсировать то, что они компенсировать не могут. Металлический слой возвращает равновесие: он работает при той же толщине, что и плёнка, не требуя дополнительной конструкции.
Какая толщина нужна вкладышу bag-in-box?
Толщина — компромисс между барьером, стойкостью к изгибу и ламинатором, и её выбирают диапазоном, а не одним числом.
Слой лежит в середине конвертерного диапазона: достаточно толстый, чтобы проколов оставалось мало при многократном изгибе, и достаточно тонкий, чтобы ламинироваться и ложиться в углы без пружинения. Точную цифру даёт опыт.
Dive deeper
Здесь толщина важнее, чем в плоском пакете, из-за перегиба. Вкладыш закладывают в коробку со складкой, и именно на складке тонкий металлический слой легче всего даёт прокол. С уменьшением толщины число проколов в полотне растёт, а те, что приходятся на складку, оказываются там, где продукт давит сильнее всего.
Противоположный предел задают ламинатор и сам перегиб. Более толстый слой сопротивляется укладке в угол, пружинит после закрытия коробки и может приподнять уже выполненный шов; он же дороже на квадратный метр без выигрыша в барьере, потому что у сплошного слоя лишний металл добавляет жёсткость, а не защиту.
На практике ответ — диапазон: средняя конвертерная толщина, выбранная вместе с переработчиком так, чтобы складка оставалась целой при том радиусе угла, который у коробки действительно есть. Опыт на реальной коробке и реальной линии решает вопрос быстрее любой таблицы.
Сплав и нагартовка сужают диапазон. Обычная отправная точка для прочного, стойкого к проколу слоя в мягком состоянии — алюминиевая фольга 8021, рядом 8079 для той же задачи и 8011 или 1235 там, где ламинат переработчика уже работает хорошо; обозначения следуют зарегистрированным составам, которые публикует the Aluminium Association. Состояние обычно O или H22, потому что слой должен драпироваться. Практично заказывать слой сразу под ширину полотна и на сердечник 76 mm или 152 mm: смена ширины позже означает перерезку и переподготовку линии.
Почему вкладыш делают ламинатом, а не одной фольгой?
Одну фольгу нельзя сварить в герметичный для жидкости шов и нельзя соединить с клапаном. Эту работу выполняют полимерные слои.
Потому что фольга несёт только барьер. Слой сварки делает швы и соединение с клапаном, конструкционный слой держит изгиб, а фольга находится между ними, защищённая от истирания.
Dive deeper
Металлическая поверхность не сваривается сама с собой при температуре наполнительной линии и не растекается в сплошной шов. Ламинат решает это термосвариваемым полимером со стороны продукта: обычный полиэтилен для водной жидкости и более стойкий класс там, где продукт несёт кислоту, спирт или эфирное масло.
Затем фольгу нужно защитить. Со стороны продукта её закрывает слой сварки, поэтому кислая или солёная жидкость не доходит до металла. Снаружи конструкционная плёнка, обычно полиэстер или нейлон, держит фольгу вдали от стенки коробки и от истирания при загрузке. Именно заделка металла внутрь позволяет слою из ряда фольги для упаковки и тары, например простой алюминиевой фольге 1060 там, где прочность даёт наружная плёнка, выдержать долгий отбор.
Адгезия держит набор вместе. Связь должна выдерживать изгиб, угловую складку и рывок у патрубка, не расслаиваясь по кромке шва. Расслоившаяся кромка — это канал, а канал проявляется пятном на коробке, а не течью на линии.
Порядок слоёв задаёт и жёсткость вкладыша. Наружная конструкционная плёнка держит форму, пока коробку загружают, что делает установку повторяемой, и при этом достаточно драпируется, чтобы пройти угол. Часто спрашивают, почему фольгу просто не покрывают клеем. Покрытие не даёт толщины, чтобы заполнить шов, и не держит отрыв у патрубка. Ламинат ставит материал туда, где он нужен, и оставляет металл защищённым с двух сторон. Это и есть причина.
Что происходит в клапане и патрубке?
Клапан — единственное место, где барьер прерывают намеренно, и именно там вкладыш чаще всего течёт.
Клапан соединяют через ламинат со слоем сварки, поэтому соединение полимер-полимер, а не металл-металл. Фольга заканчивается до зоны сварки.
Dive deeper
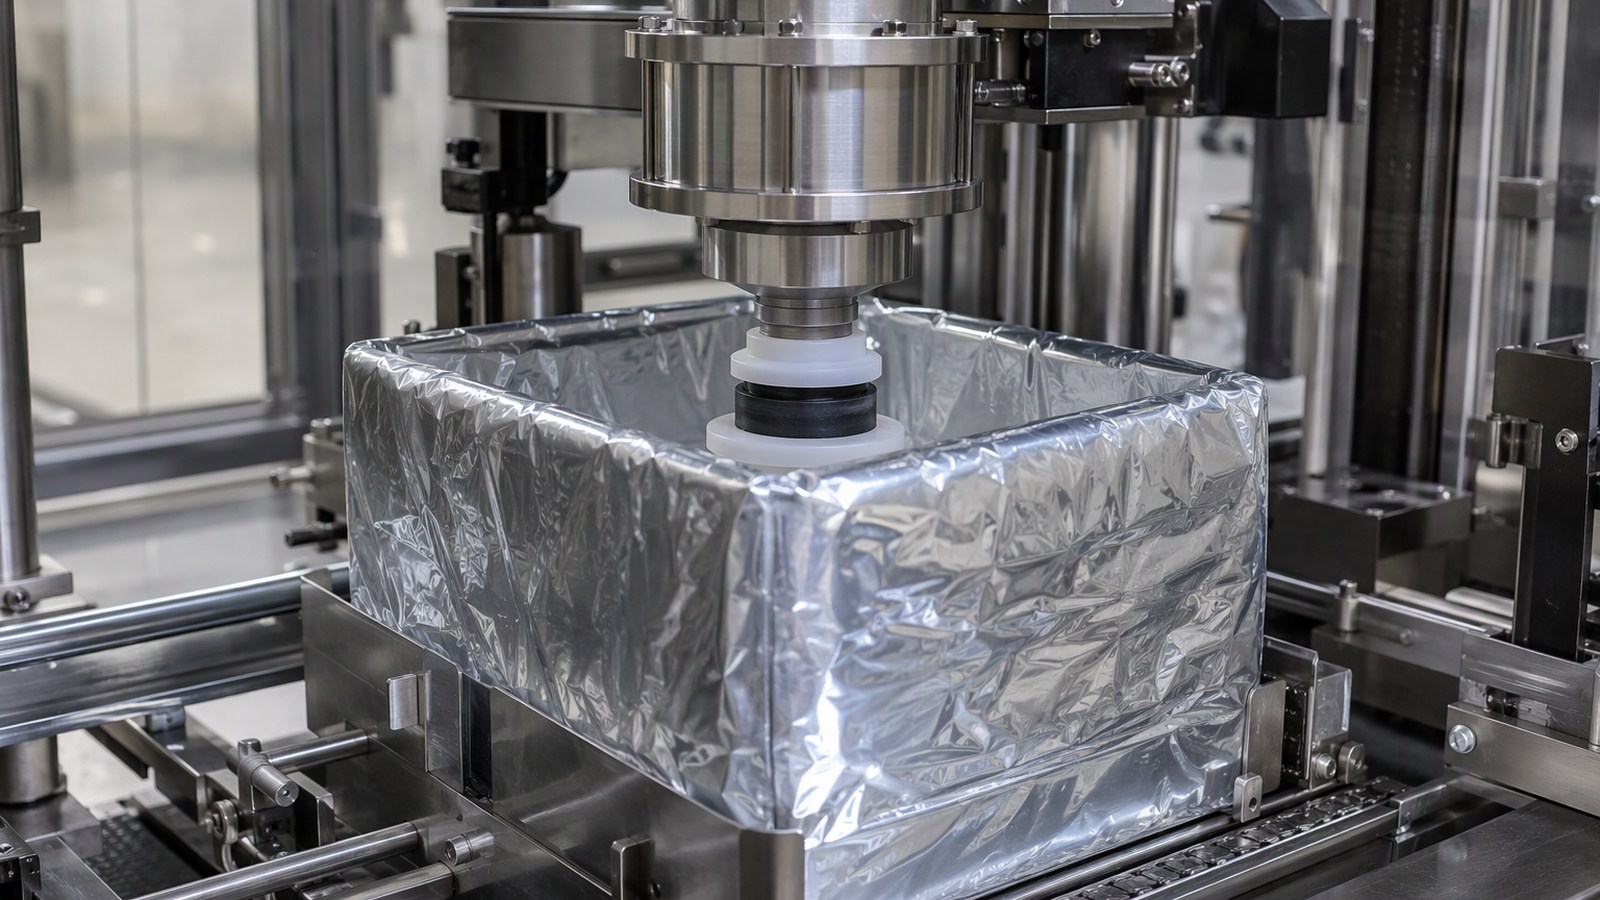
Клапан ставят, вваривая пластиковый корпус в вырез вкладыша. Сварка идёт между фланцем клапана и слоем сварки, поэтому этот слой должен быть совместим с материалом клапана и достаточно толстым в этом месте, чтобы затечь в соединение. Фольгу не сваривают: её вырезают так, чтобы зона сварки была только полимерной, а ламинат несёт барьер до края этой зоны.
Этот вырез и есть слабое место конструкции. Слой, который заканчивается слишком далеко от сварки, оставляет кольцо слоя сварки без металла за ним, а у такого кольца меньше всего барьера и больше всего напряжения. Слой, который заканчивается слишком близко, может быть захвачен инструментом и разорван. Расстояние — решение переработчика, согласованное с поставщиком клапана, и оно не меняется от партии к партии.
Патрубок ещё и концентрирует нагрузку. Заполненный вкладыш висит на клапане при отборе, поэтому вес продукта проходит через небольшое сварное кольцо, и каждое движение коробки работает по нему на отрыв и на сдвиг. Опорный воротник распределяет эту нагрузку в ламинат.
Наконец, закрытие. Крышка, которая герметично садится на патрубок, держит барьер закрытым между отборами, а крышка, снимаемая и возвращаемая много раз, — это отдельное соединение. Поэтому клапан задают как систему вместе с вкладышем и проверяют на заполненной коробке. Положение патрубка тоже важно: он задаёт, сколько ламината остаётся защищённым внутри коробки, а сколько работает на изгиб при каждом отборе.
Почему заполненная коробка испытывает вкладыш иначе, чем пустая?
Пустой вкладыш проверяют на столе в плоском виде. Заполненный встречает столб жидкости, зажатые угловые складки и движущуюся коробку.
Заполненная коробка нагружает вкладыш тремя способами, которых не знает пустая: столб продукта у каждого шва, зажатые складки углов и повторный изгиб. Отказы появляются на складках и у клапана.
Dive deeper
Первая нагрузка — давление. Столб жидкости давит на всю внутреннюю поверхность, и внизу давление выше, чем вверху. Шов, который держит пустым, может отсыреть заполненным, потому что слой сварки отрывают, а не просто смачивают, и нижний шов с зоной вокруг клапана получают почти всё.
Вторая нагрузка — геометрия. После наполнения плёнка прижата к стенкам коробки и заходит в углы, а продукт держит складки плоскими, не давая им раскрыться. Складка, заложенная при установке, становится постоянным перегибом под нагрузкой, и за проколом в ней стоит столб жидкости.
Третья нагрузка — движение. Заполненную коробку поднимают, штабелируют, роняют и волокут, и каждое событие где-то изгибает ламинат. Коробка берёт штабельную нагрузку на себя, что избавляет вкладыш от сжатия, но ничего не делает с жидкостью внутри. Вкладыш сухого насыпного груза ничего этого не встречает, поэтому алюминиевая фольга для биг-бэгов и вкладышей FIBC задаётся по другой логике.
Поэтому вкладыш аттестуют на заполненной коробке: наполняют через клапан, закрывают, перемещают, оставляют стоять и осматривают складки, швы и патрубок. Плоский образец на столе мало что говорит фасовщику. На некоторых линиях есть и четвёртая нагрузка — температура продукта при наполнении. Тепло размягчает слой сварки и поднимает давление пара внутри вкладыша, пока он не остыл, поэтому шов, который держал холодным, может начать отходить в первые часы. Это видно уже на складе.
Как вкладыш устанавливают, чтобы барьер остался целым?
Установка — это место, где целый вкладыш повреждают: плёнку складывают, заталкивают в коробку и зажимают у патрубка, часто вручную.
Вкладыш загружают до закрытия коробки, выставляют так, чтобы патрубок попал в вырез без натяга, и оставляют запас в углах.
Dive deeper
Последовательность важна. Вкладыш ставят в собранную коробку или коробку собирают вокруг заранее загруженного вкладыша, и в обоих случаях плёнка должна дойти до выреза патрубка без перекрута. Перекрут хуже морщины: он вносит постоянный сдвиг в ламинат и выводит сварное кольцо из плоскости, а кольцо не в плоскости течёт по кромке.
Углам нужен запас. При тугой установке первое наполнение отрывает плёнку от стенок и нагружает швы раньше, чем продукт уляжется. При свободной установке складкам есть куда уйти, и швы остаются под сжатием, а не под отрывом. Величину задаёт инструкция по установке, а не спецификация фольги. Полезно проверять положение патрубка до закрытия клапана коробки. Небольшое смещение заставляет оператора подтягивать плёнку, а подтягивание создаёт складку, которую потом не убрать. Обучение на этом шаге даёт больше, чем дополнительный барьер в ламинате. Это самый дешёвый шаг.
Острые кромки — другая опасность. Торцы гофры, скобы и грубый вырез могут протереть ламинат при заталкивании, а истирание снаружи фольги не видно, пока барьер не ушёл. Вырез, оклеенный лентой, снимает почти весь этот риск.
Затем коробку нужно закрыть, не защемив плёнку, потому что клапан, закрывающийся на складку, пережимает фольгу там, где она останется под нагрузкой. Коробка, постоявшая в холодном складе, усложняет это: ламинат твердеет, и эта сторона вопроса разобрана в материале про фольгу для замороженных и охлаждённых упаковок.
Что должно быть в запросе на фольгу для вкладышей bag-in-box?
Почти все запросы по вкладышу приходят как запрос на плёнку. Заводу нужны конструкция, линия и соединение, а не только сплав.
Пришлите структуру ламината и место фольги в нём, сплав и состояние, ширину и внутренний диаметр, способ наполнения, тип клапана и группу продукта.
Dive deeper
Начните со структуры. Перечислите слои по порядку, укажите, какая сторона смотрит на продукт и где стоит фольга, и назовите класс слоя сварки. Тогда завод сможет судить, выдержит ли запрошенный слой ту складку.
Затем металл: сплав, состояние, нужная ширина и внутренний диаметр, 76 mm или 152 mm. 8021 и 8079 — обычная отправная точка, рядом 8011 и 1235 там, где у переработчика уже есть работающая структура, в состоянии O или H22 для драпирующегося слоя. Укажите также, какая поверхность нужна: блестящая, обычная или лакированная.
Затем линия и соединение: как наполняют вкладыш, кто вваривает клапан — переработчик или фасовщик, из чего корпус клапана и как обходятся с крышкой. Скажите, как собирают коробку и как ставят вкладыш — вручную или машиной, потому что от этого зависит, сколько внешних воздействий должен выдержать ламинат.
Закончите коммерческой рамкой. Укажите группу продукта, так как кислая или жирная жидкость меняет выбор слоя сварки, и количества — годовые и на каждый размер, потому что фольгу для вкладышей поставляют обычно от минимального заказа 3 MT на размер. Отгрузка идёт из Qingdao, Tianjin или Shanghai, а опубликованные материалы European Aluminium или руководство на alufoil.org полезны как перекрёстная проверка. Полезно приложить схему порядка слоёв и положения патрубка: она снимает часть переписки и делает сравнение предложений возможным на одной основе. Это экономит время.
Вкладыш bag-in-box работает потому, что нагрузку берёт коробка, а барьер — фольга. Задавайте слой, ламинат, сварку клапана и наполнение вместе.