Откуда берётся статика при переработке алюминиевой фольги?
Металлическое полотно не должно удерживать заряд, но линия трещит, блокируется и встаёт. Здесь о том, где заряд возникает, почему сухой воздух и скорость ухудшают его и что его снимает.
Откуда берётся статика при переработке алюминиевой фольги?
Линия идёт, фольга выглядит чистой, а потом полотно бьёт по намотке, пыль липнет к поверхности, и резка встаёт без видимой причины.
Статика на линии фольги возникает из контакта и разъединения, а не из-за того, что металл плохо проводит: каждая размотка, валок и рез меняют заряд, и сухое полотно на скорости не успевает отдать его на землю.
Восемь вопросов ниже прослеживают заряд от места возникновения до места проявления и отделяют то, что может исправить антистатический стержень, от того, что исправляет только тракт полотна.
Почему металлическое полотно несёт статический заряд, хотя металл проводит ток?
Алюминий проводит, значит заряд должен исчезнуть. На работающей линии этого не происходит: проводимости нужен замкнутый путь и время.
Проводник перемещает заряд только тогда, когда он к чему-то подключён. Полотно фольги на сухих валках часто изолировано от земли теми самыми поверхностями, которых касается, поэтому заряд накапливается локально, хотя металл проводит хорошо.
Dive deeper
Металл проводит заряд, но не уничтожает его. Заряду нужно куда-то уйти, и маршрут идёт от поверхности полотна в валок, через подшипник и станину, затем в землю. Разорвите этот маршрут в любой точке, и полотно останется со всем, что успело набрать. Поэтому заземлённая станина и незаземлённое полотно — обычное состояние линии, а не исключение.
Валки — то место, где маршрут обычно и рвётся. Многие обрезинены, покрыты полимером или керамикой, потому что покрытие даёт сцепление, отлип и управление полотном, и эти материалы выбирают именно за то, что они не проводят. Фольга касается покрытия, обменивается зарядом на границе и уходит через открытый промежуток к следующему валку, всё ещё неся этот заряд. Станина может быть заземлена, а полотно — нет, потому что всё между ними изолирующее по замыслу. Чем длиннее участок, на котором полотно идёт по изолирующим покрытиям, тем больше заряда оно уносит с собой.
Второй эффект ухудшает картину. Заряд распределяется по поверхности проводника, поэтому широкое тонкое полотно может нести большую заряженную площадь при умеренном потенциале и всё равно вести себя плохо. Фольга 0,15 мм в руке читается как проводник, а на машине ведёт себя как заряженный лист. Важно и время пребывания: полотно проходит точку контакта за миллисекунды — достаточно, чтобы поделиться частью заряда, и слишком мало, чтобы отдать весь. Справочный материал о материале — алюминиевая фольга.
Где на линии по фольге заряд действительно возникает?
Заряд возникает не равномерно по линии. Он возникает там, где полотно покидает поверхность, к которой было прижато.
Большая часть приходится на три места: размотку, где слои отделяются друг от друга; валок, где полотно уходит с покрытия; и резку, где нож разделяет металл.
Dive deeper
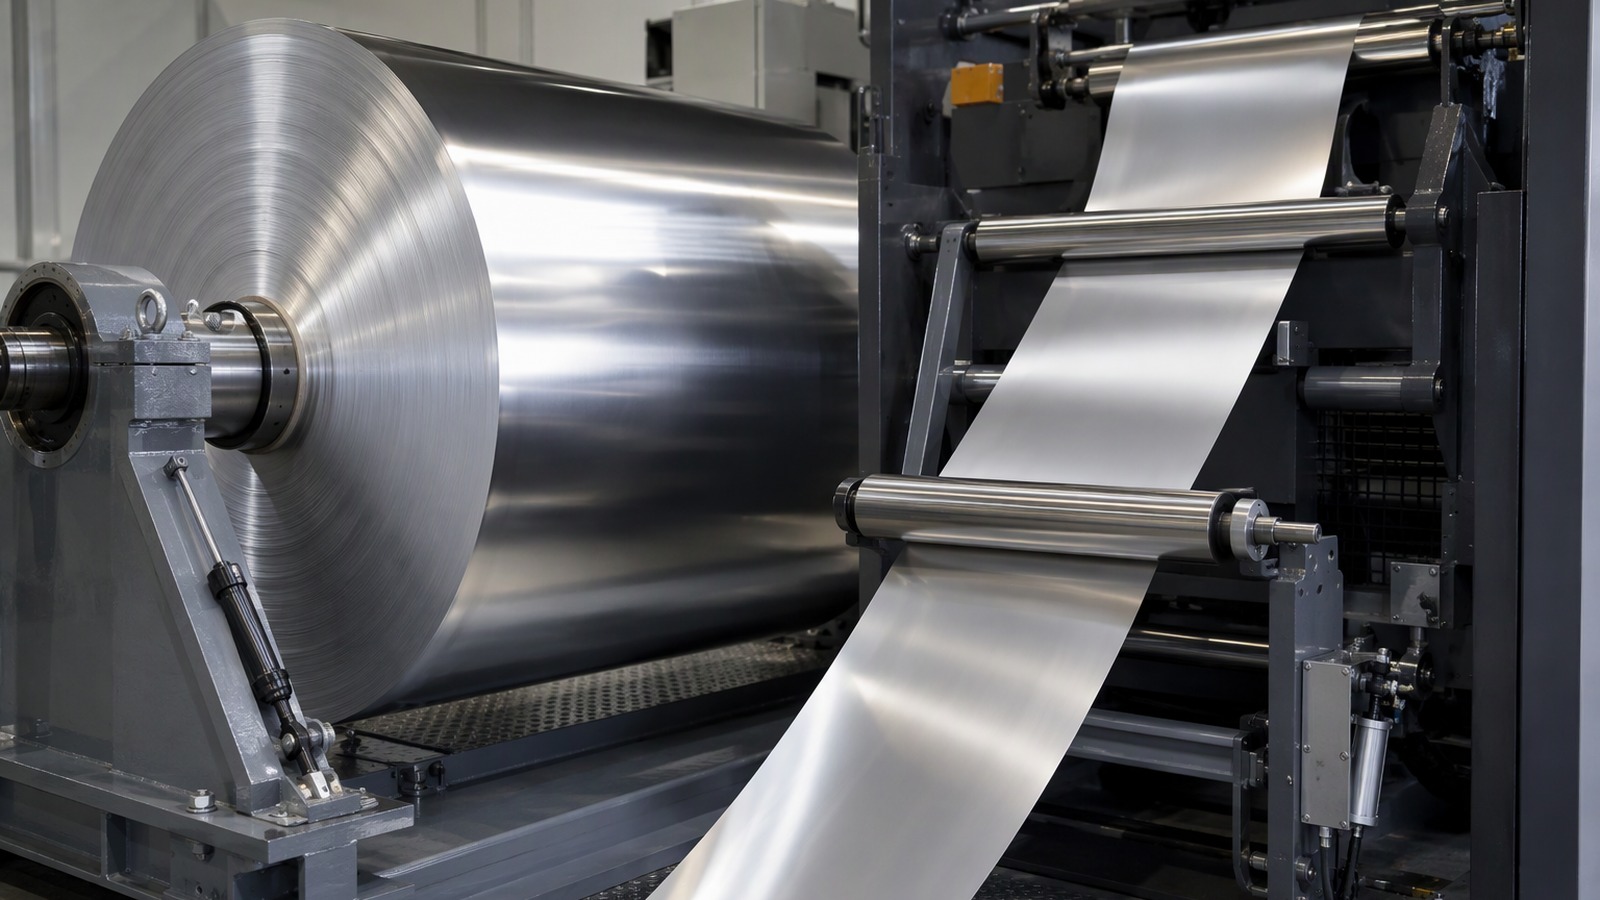
Размотка — крупнейший единичный источник на многих линиях. Рулон представляет собой стопку прижатых друг к другу слоёв, и каждый уходящий слой — это разъединение двух поверхностей, бывших в плотном контакте. Что теряет наружный слой, то сохраняет уходящее полотно, поэтому заряд уже находится на полотне до первого направляющего ролика. Каждое следующее разъединение перераспределяет заряд между поверхностями заново, и полотно забирает свою долю. Справка о металле и отрасли — у European Aluminium.
Валок создаёт заряд тем же способом, но по меньшей и более повторяемой схеме. Полотно приходит, обхватывает покрытие под натяжением и уходит с выходной стороны. Площадь контакта, угол обхвата и разница в поведении поверхностей фольги и покрытия определяют, сколько заряда останется на полотне. Направляющие ролики, которые только ведут полотно, делают то же самое; они не нейтральны лишь потому, что не приводятся. Пыль, осевшая на покрытии, меняет этот обмен от смены к смене.
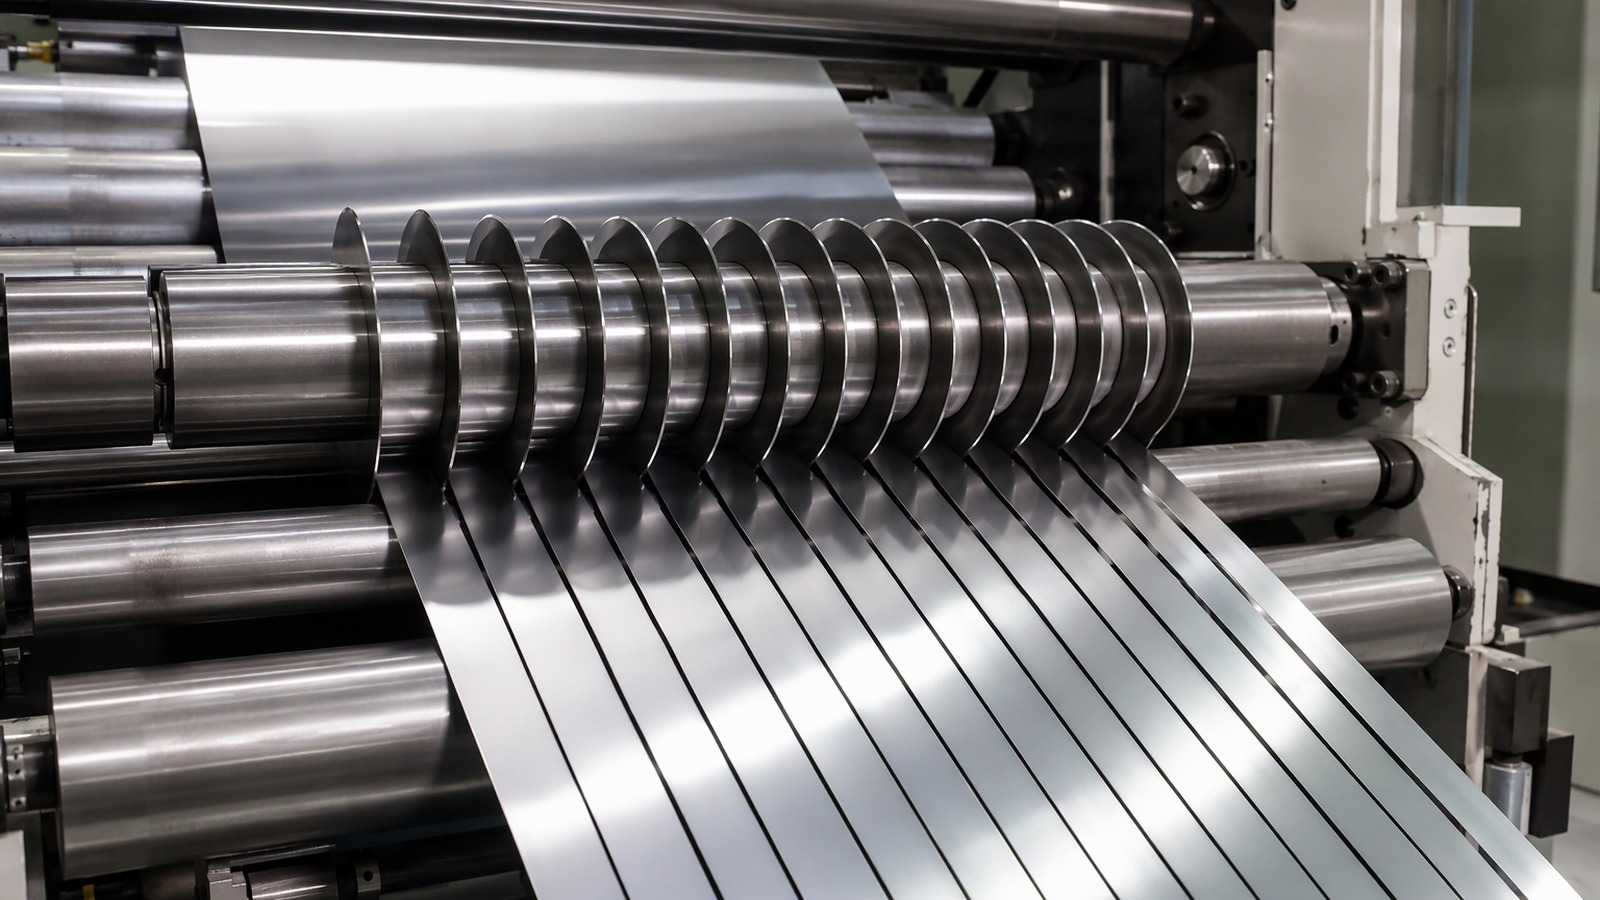
Резка добавляет третий источник. Нож разделяет металл, создаёт две свежие кромки и отбрасывает обрезную полосу на скорости, поэтому заряд сосредотачивается на новых кромках и на обрези. Полезно представить всю линию как череду разъединений, складывающихся в текущий итог: то же полотно, которое приходит как фольга в рулонах и листах с завода, Обрезь уносит часть заряда, но большая часть остаётся на новых кромках и на самом полотне, поэтому с изменением ширины реза меняется и сила проблемы. Полотно уходит от переработчика с суммой этих зарядов.
Почему статика сильнее в сухом воздухе и на высокой скорости?
Два обычных условия превращают фоновый заряд в проблему линии, и ни одно из них не является дефектом фольги.
Сухой воздух убирает тонкую плёнку влаги, через которую заряд утекает с поверхностей, а скорость даёт больше заряда при каждом разъединении и меньше времени на его уход.
Dive deeper
В большинстве цехов в воздухе достаточно воды, чтобы поверхности держали невидимую плёнку, и эта плёнка — плохой, но реальный проводник. Заряд, попавший на покрытие валка или на поверхность фольги, утекает через неё. Когда воздух становится сухим — из-за холодов, отопления, кондиционирования или сухого сезона, — плёнка исчезает, путь утечки исчезает вместе с ней, и линия, месяцами работавшая спокойно, начинает потрескивать. Проблема обычно проявляется в первые холодные дни или после включения кондиционирования, а не после смены рецептуры.
Скорость действует дважды. Разъединение, происходящее чаще в секунду, отдаёт больше заряда в секунду, и текущий итог растёт. Одновременно полотно меньше времени проводит перед тем, что должно его нейтрализовать, и меньше времени в контакте с чем-либо заземлённым. Повышение скорости не увеличивает заряд пропорционально; оно ещё и сокращает время пребывания, доступное для его снятия. Чем короче путь от разъединения до обработки, тем меньше удаётся вернуть.
Два эффекта перемножаются, а не складываются, поэтому худшие дни — быстрые и сухие. Линия на алюминиевой фольге 1050 толщиной 0,15 мм на одной скорости может работать тихо, а на более высокой — тяжело, хотя больше ничего не менялось. Замедление линии скрывает заряд, но не снимает его, поэтому снижение скорости само по себе не является решением. Сколько заряда несёт конкретное полотно и в каком воздухе — вопрос измерения на этой линии, а не общей цифры.
Что статика реально делает с полотном фольги на работающей линии?
Повреждение от статики редко выглядит электрическим. Оно выглядит как полотно, которое не держит дорожку, пыль из ниоткуда и стык, который не ложится ровно.
Заряженная фольга липнет и блокируется, вытягивает пыль из воздуха, прилипает к направляющим, бьёт током того, кто к ней потянулся, и наматывает слои неравномерно, поэтому дефект проявляется далеко ниже причины.
Dive deeper
Блокировка — самая частая жалоба. Слои в размотанной стопке липнут друг к другу, полотно не раскрывается чисто, а тонкая фольга может пойти за валком вместо того, чтобы сойти с него. На намотке тот же заряд стягивает слои или раздвигает их, поэтому снятый рулон может выглядеть плотным в одном месте и мягким в другом. На тонкой фольге блокировка заметнее: лёгкое полотно не сопротивляется притяжению собственным весом.
Заряженная поверхность притягивает частицы, а в цехе переработки они всегда есть: пыль от резки, волокна из воздуха, частицы от отсоса обрези. Фольга уходит с линии с поверхностью, которая была чистой на размотке. Ниже по потоку это проявляется как проколы, пропуски печати или ламинат, который не схватывается. Состояние поверхности здесь важно, потому что остатки его меняют, и масло прокатки, оставшееся на поверхности, — отдельный механизм, способный сделать статическую проблему хуже, чем она есть. Частицы, попавшие на поверхность, держатся на ней потому, что заряд их удерживает, и одного обдува воздухом недостаточно.
Заклинивания следуют из той же липкости. Полотно, прилипшее к направляющей, может уйти с дорожки; разрезанная полоса, которая липнет, может подаваться с перекосом и сложиться. Разряды — то, что замечает оператор: резкий щелчок, когда рука приближается к полотну или станине. Организации вроде the Aluminum Association описывают сам металл здесь как ничем не примечательный: поведение принадлежит линии, а не сплаву. Разряд оставляет след скорее на операторе, чем на продукции, но показывает, что заряд на полотне большой.
Почему проводящему полотну всё равно нужен путь на землю?
Потому что проводимость описывает, как заряд движется внутри металла, а не как он оттуда уходит.
Путь на землю даёт заряду выход: проводящий валок, щётка, открытый контакт на станине или ионизирующее устройство. Без него проводимость лишь распределяет заряд по полотну ровнее.
Dive deeper
Представьте полотно и станину машины как две обкладки конденсатора. Заряд не уйдёт с полотна, пока что-то не соединит их, и соединение должно идти через поверхность, которая действительно касается. Алюминий несёт тонкий природный оксид, образующийся за секунды контакта с воздухом; он повышает сопротивление сухого контакта металл-металл, поэтому станина, которая выглядит заземлённой, не становится от этого путём для полотна. Расстояние между полотном и валком само по себе не проблема; проблема в том, что между ними нет проводника.
Путь должен существовать по всей длине полотна, а не в одной точке. Полотно, касающееся заземлённого валка несколько миллисекунд, выравнивается лишь частично и начинает заряжаться снова сразу после выхода. Поэтому практичные линии соединяют частичные меры: рассеивающие покрытия валков в ключевых позициях, щётки или контактные планки там, где полотно можно тронуть без отметин, и ионизирующие устройства там, где контакт невозможен. Каждая заземлённая точка контакта работает лишь частично, и сумма этих точек определяет остаточный заряд в конце линии.
Саму станину нужно заземлять по-настоящему, и это работа обслуживания: краска, коррозия, подшипник, заменённый на изолирующую втулку, перемычка, снятая при ремонте. Проверку повторяют после каждого ремонта, потому что простейшее изменение тракта может разорвать соединение, которое было. Тот, кому нужна стабильная линия, проверяет непрерывность от поверхности валка до контура здания. Отраслевые объединения вроде объединения производителей фольги считают это базовой дисциплиной линии, а не свойством металла.
Что делает антистатический стержень и чего он не делает?
Антистатический стержень — не сток. Это местный источник ионов с рабочей дистанцией и рабочей скоростью.
Он ионизирует воздух перед собой, чтобы проходящее полотно могло отдать или принять заряд, но действует только на обращённую к нему сторону, только вблизи и только пока полотно перед ним.
Dive deeper
Внутри стержня сильное поле разбивает молекулы воздуха на положительные и отрицательные ионы. Заряженное полотно, проходящее через это облако, притягивает нужные ионы и уходит нейтрализованным или почти нейтрализованным. Механизм местный: он работает на поверхности, обращённой к стержню, в воздушном зазоре, пока полотно внутри поля. Чем ближе полотно к стержню, тем больше ионов оно успевает захватить за то же время.
Это и задаёт границы. Стержень не достаёт до заряда, запертого в намотанном рулоне, потому что ионы не проникают между слоями. Он не обрабатывает обратную сторону. Он не помогает полотну, которое заново заряжается через метр на следующем валке. Он не заменяет путь на землю и не компенсирует плавающую станину. Загрязнённый эмиттер или отказавший блок питания снижают отдачу, не останавливая линию, поэтому стержень выглядит отказавшим намного позже, чем отказал. Стержень не знает, откуда пришёл заряд, и не различает заряд от размотки и заряд от валка.
Размещение решает большую часть результата. Стержень ставят после последнего разъединения перед точкой, где заряд создаёт проблемы, достаточно близко к полотну и в стороне от обрези и пыли. Два удачно поставленных стержня обычно лучше одного большого, потому что заряд добавляется по ходу и по ходу же должен сниматься. Стержень, установленный на станции, где происходит заклинивание, лечит симптом, изготовленный выше по потоку. Стержень, поставленный прямо перед точкой заклинивания, может выглядеть работающим, хотя причина прошла раньше.
Почему решение часто находится раньше проблемной станции по ходу полотна?
Заклинивание происходит на резке. Заряд, который его вызвал, возник на несколько валков раньше и с тех пор шёл вместе с полотном.
Заряд едет вместе с полотном, поэтому нейтрализовать его там, где он возникает, дешевле, чем бороться с ним там, где он наконец мешает, и это защищает все промежуточные валки и направляющие.
Dive deeper
Полотно не перестаёт нести заряд, покидая валок, который его зарядил. Заряд идёт по всей длине линии со скоростью полотна, и всё, чего полотно касается по пути, либо делит его, либо добавляет, либо не делает ничего. К моменту прихода на резку полотно несёт сумму всех разъединений с момента размотки за вычетом того, что успели снять стержни и заземлённые контакты. Одни валки перераспределяют заряд, другие добавляют заряд обратного знака, поэтому напряжённость меняется по длине линии.
Поэтому перенос стержня с проблемной станции назад, к размотке, часто меняет больше, чем добавление второго стержня на проблеме. Обработка выше по потоку держит промежуточные валки чистыми, а полотно — плоским, что сохраняет углы обхвата и ведение дорожки близкими к расчётным. Она же снимает заряд до того, как он притянет пыль, которую создаёт резка. Чем длиннее защищённый участок тракта, тем меньше точек требует отдельной обработки.
Практическое правило — идти по тракту полотна назад от дефекта и найти последнее место, где полотно покидало поверхность. Будь то алюминиевая фольга 8011 толщиной 0,08 мм для линии упаковки или более толстый сортамент для технической детали, геометрия тракта решает, где возникает заряд, и тот же проход его находит. Заряд, возникший на размотке и снятый на резке, уже отметил каждый валок между ними. Если ближайшего разъединения перед дефектом нет, причина обычно в начале линии, а не на его станции.
Что стоит проверить переработчику, прежде чем винить фольгу?
Прежде чем выносить приговор рулону, короткий список проверок на линии обычно объясняет заряд.
Проверьте, следует ли дефект за рулоном или за машиной, поищите изолированные валки и разорванные пути на землю, осмотрите каждый стержень, отметьте сухость цеха и пересмотрите настройку резки.
Dive deeper
Начните с замены. Поставьте рулон из другой партии: если дефект остаётся с машиной, фольга не является переменной. Если он следует за рулоном, различие скорее в состоянии поверхности или геометрии намотки, чем в сплаве, и телескопический рулон или рулон с неравномерным натяжением даст похожие на статику симптомы по чисто механической причине. Если дефект меняется только при смене рулона, первым делом стоит смотреть на поверхность и на намотку.
Затем пройдите по тракту. Ищите сухие, залоснившиеся или недавно заменённые на другой состав покрытия валков; перемычки, снятые при обслуживании; окрашенные или корродированные соединения станины; стержень с загрязнённым эмиттером или с отказавшим питанием; отсос обрези, у которого убавили мощность. Отметьте состояние воздуха в цехе и то, пришёл ли дефект со сменой сезона. В сухом цехе обработке нужно больше времени или дополнительные стержни.
И наконец, измеряйте. Заряд на работающем полотне читается переносными приборами, и замеры на размотке, по обе стороны каждого стержня и на резке показывают, где заряд возникает и работает ли обработка. Эти числа принадлежат линии, поэтому поставщик может описать механизм, но не сказать, что прочтёт другой завод. Сравнение двух замеров в разные дни говорит больше одного замера: оно отделяет влияние погоды от влияния машины.
Статика на линии фольги — проблема цепи раньше, чем проблема материала: найдите, где возникает заряд, и дайте ему путь на землю.