Что такое коронка по толщине в рулоне алюминиевой фольги?
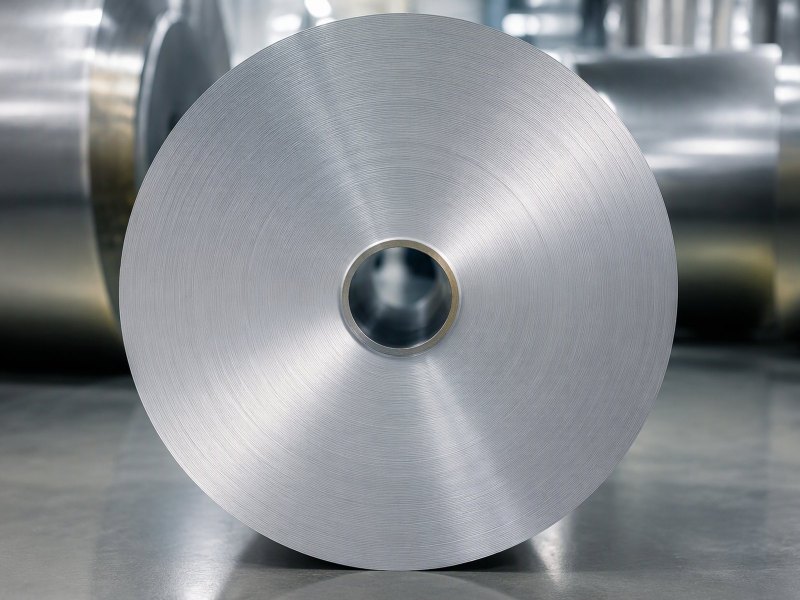
Коронка — это профиль по ширине, а не точечный дефект. Она проявляется при резке и перемотке.
Рулон может пройти любое точечное измерение толщины и всё равно плохо работать на линии. Причина часто лежит по ширине, а не в одной точке.
Коронка по толщине — это постепенная разница между серединой полотна и его кромками. По центру фольга немного толще, поэтому поперечный профиль не является ровным.
Определение простое. На производстве важно другое: откуда берётся эта форма и почему она заявляет о себе как о проблеме работы линии, а не как о дефекте в одном месте.
Что именно представляет собой коронка по толщине в полотне фольги?
Коронку часто путают с толстым пятном. Это наклон, а не ступенька, и от этого зависит, как её искать.
Коронка — это плавное изменение толщины от одного края к другому: толще у середины полотна, тоньше к каждой обрезной кромке, причём изменение распределено по всей ширине.
Dive deeper
Наклон, а не ступенька
Разрежьте рулон и посмотрите на полосу с торца: толщина в середине и у двух обрезных кромок читалась бы по-разному. Она плавно убывала бы к обоим краям. Этот мягкий спад, выдержанный по всей длине, и есть коронка.
Поскольку изменение распределено по всей ширине, ни одно отдельное измерение не выглядит неверным. Замер в одной точке даёт местную цифру и ничего не говорит о тенденции; поэтому рулон может пройти выборочный контроль и всё равно прийти с коронкой.
Свойство всего полотна
Ступенька, толстая полоса или бугор — это местный дефект: он занимает короткий участок и обнаруживается, когда ведёшь толщиномер вдоль полотна. У коронки нет собственных границ. Она идёт с материалом везде и становится заметной только при сравнении одного положения с другим.
Два рулона могут иметь одинаковую среднюю толщину и вести себя совершенно по-разному, потому что средняя величина ничего не говорит о распределении. Один может быть почти ровным от кромки до кромки, другой держит большую часть металла в середине. Цифры похожи, но тихо работает только один. Поэтому коронку по толщине по всему рулону стоит воспринимать как свойство всего полотна, а не вырезанного из него квадрата.
Полезно помнить, что коронка — не дефект самого металла, а свойство его распределения по ширине. Металл может быть однородным по составу и обработке, а форма при этом остаётся неровной. Поэтому судить о ней по небольшому квадрату, вырезанному у кромки, нельзя.
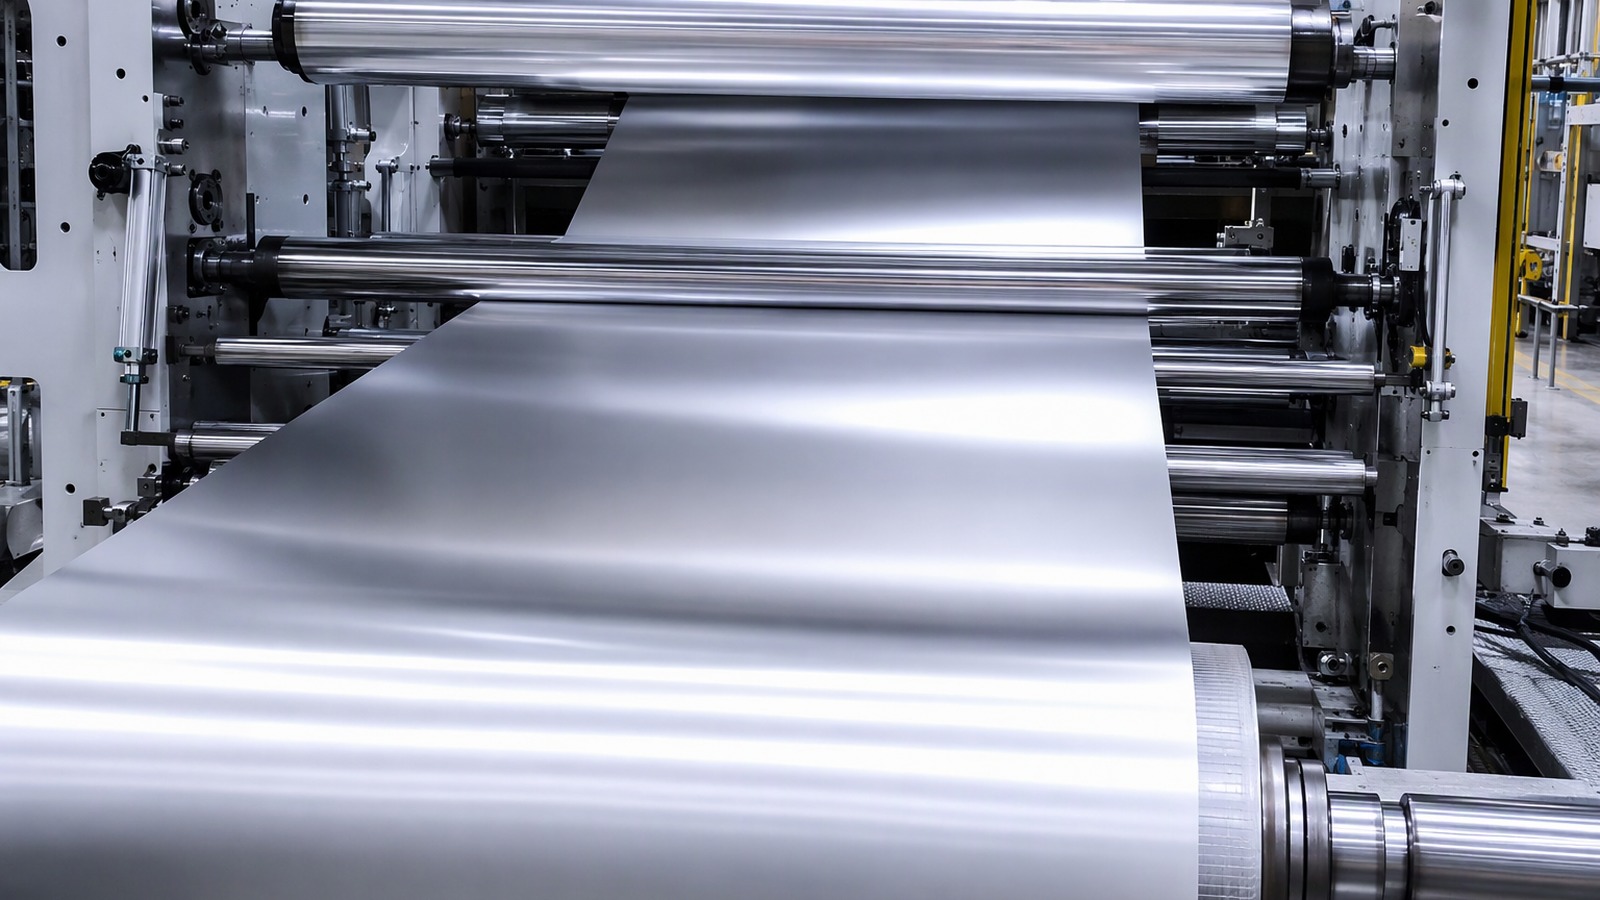
Откуда коронка берётся на стане?
Коронку не добавляют намеренно в конце линии. Она остаётся следом того, как металл обжимается между двумя рабочими валками.
Прокатка сжимает полосу между валками, которые прогибаются под нагрузкой. Зазор никогда не бывает идеально параллельным, поэтому середина и кромки обжимаются на немного разные величины.
Dive deeper
Прогиб под нагрузкой
Усилие разделения раздвигает рабочие валки, и они прогибаются сильнее всего в середине бочки, где нагрузка опирается меньше всего. Обычные способы компенсации — намеренная выпуклая шлифовка бочки и поддержание стабильного теплового профиля валка. Зазор должен давать равномерный пропуск, но баланс хрупкий.
Любое смещение этого баланса записывается по ширине. Большее обжатие в середине утоньшает центр, меньшее оставляет его толстым, а несовпадение двух сторон наклоняет профиль. Поэтому коронка — нормальное следствие нагруженного зазора прокатки, а не ошибка, появляющаяся из ниоткуда.
Наследование по проходам
Рулон фольги не прокатывается за один проход. Профиль, заданный рано, переносится через последующие обжатия, и поздние проходы могут исправить его лишь в известных пределах. Когда рулон выходит на конечную толщину, форма по ширине в значительной мере зафиксирована, и ни один последующий передел её не уберёт.
Поэтому вопрос никогда не в том, есть ли коронка. Она есть у любого прокатанного полотна. Полезный вопрос — подходит ли профиль конкретного рулона той ширине, которую вы собираетесь резать, и тому процессу, который идёт следом. Общая справка о самом металле есть в справочных материалах по алюминиевой фольге.
Профиль обсуждают вместе с шириной и толщиной, потому что один и тот же валок даёт разную картину на разных сочетаниях. Поэтому требования к профилю формулируют для конкретной ширины, а не для всей продукции сразу. Это упрощает и приёмку, и разговор о претензии.
Почему коронка проявляется как проблема работы, а не как точечный дефект?
Если бы коронка была точкой, входной контроль её бы поймал. Она прячется, пока материал не окажется под натяжением в работающей машине.
Коронка становится дефектом только тогда, когда вся ширина работает одновременно: под натяжением, в зажиме или у перемоточного барабана. Тогда неровная толщина превращается в неровную длину и неровное натяжение.
Dive deeper
Одинаковая толщина, разная длина
Металлу разной толщины нужна разная длина, чтобы дать одно и то же число витков. Полотно с коронкой, натянутое в плоскость, фактически длиннее по середине, чем по кромкам. На неподвижном торце рулона ничего не видно, но как только приложено натяжение, центр и кромки начинают расходиться в оценке того, сколько материала должно быть.
Это расхождение нельзя вытянуть из полотна. Натяжение приложено по всей ширине, поэтому толстый центр берёт большую нагрузку, а тонкие кромки меньшую; полотно отвечает провисанием у кромок или подъёмом в неглубокую волну. И то и другое — признаки работы линии, а не отметки, на которые можно показать пальцем.
Видно только в движении
В этом и практическая сложность. Претензия по коронке обычно приходит описанием поведения, а не измерением: увод по кромке, морщины с одной стороны, рулон, который кажется тугим в середине, вес покрытия, который меняется от полосы к полосе.
Поскольку симптом проявляется дальше по процессу, на профиль редко думают в первую очередь. Операторы меняют натяжение, правят направляющие, снижают скорость. Что-то из этого помогает на время, и именно поэтому коронка так устойчива и так легко приписывается другой причине. Следующий рулон с той же площадки ведёт себя так же.
Эффект редко начинается с первого метра. Рулон может работать несколько часов, а перекос проявится при большем диаметре. Именно поэтому претензия приходит поздно, и её легко объяснить изменением на машине, а не материалом, который всё это время оставался тем же.
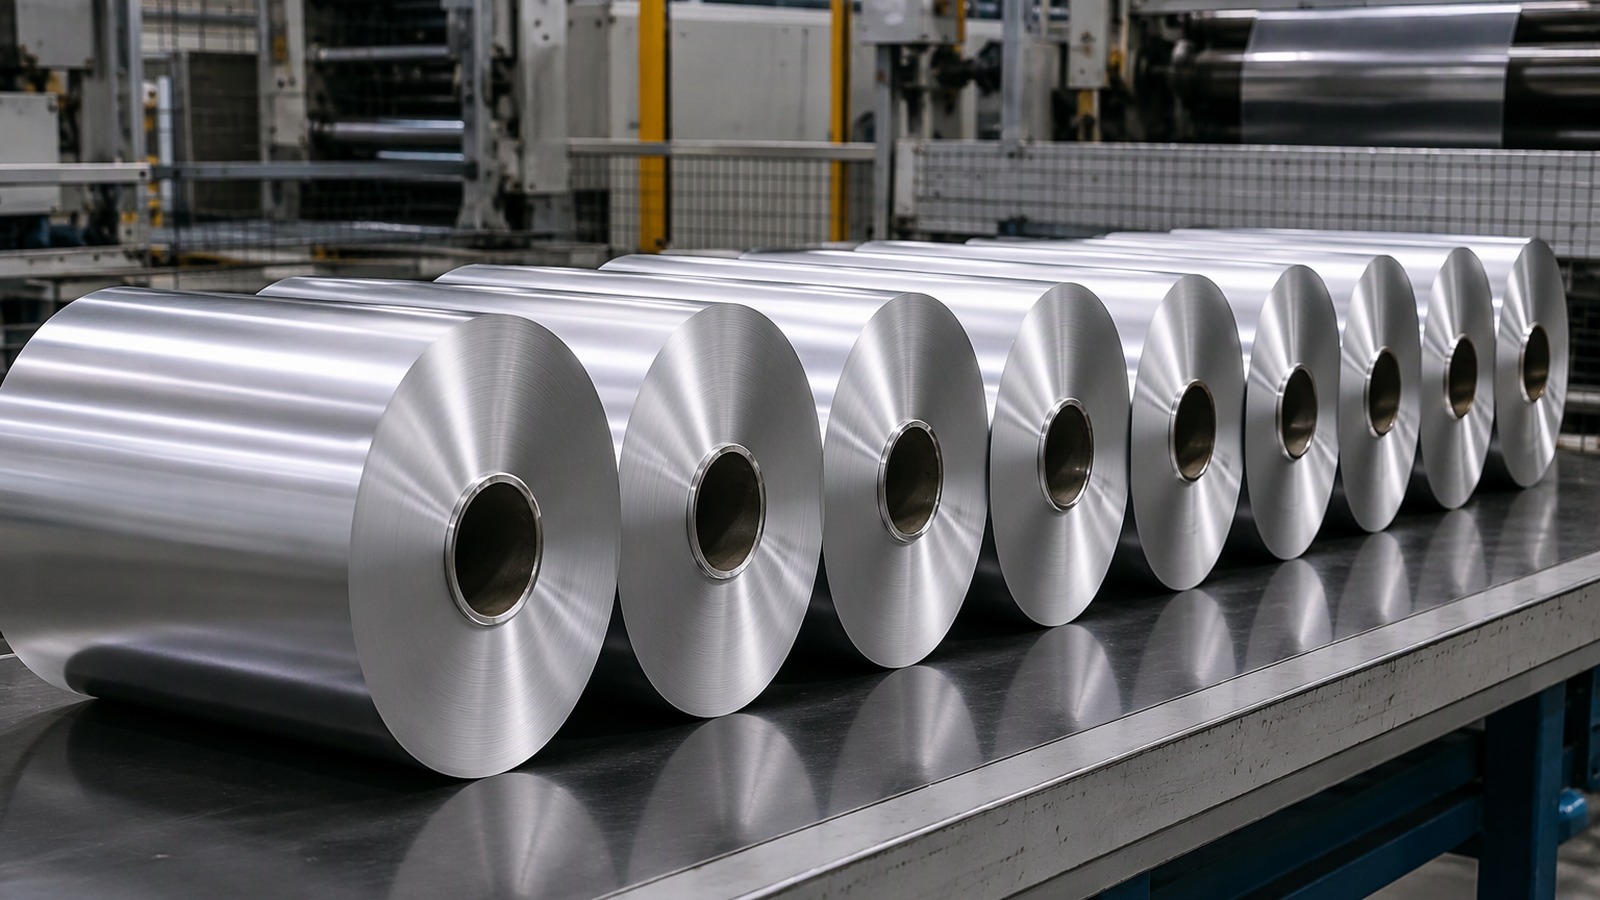
Как коронка влияет на продольную резку и перемотку?
На продольной резке от рулона с коронкой требуют невозможного: дать одинаковые полосы из материала, который неодинаков по ширине.
Полосы, вырезанные из разных мест, несут разную толщину и разную длину. Они наматываются с разной плотностью, поэтому готовые рулоны ведут себя по отдельности, а не как согласованный комплект.
Dive deeper
Разные полосы, разная намотка
Когда рулон с коронкой режут на несколько полос, средняя полоса толще и чуть длиннее краевых. При общей величине натяжения средние полосы наматываются плотнее, а краевые мягче. Разница может быть мала в каждом витке и всё равно очевидна, когда рулон заполнен.
Операторы видят это как намотку, которая стягивается к гильзе, или как набор рулонов, где правильными кажутся только крайние. Подстройка натяжения под одну полосу часто ухудшает остальные, потому что причина в материале, а не в настройке машины.
Обрезка, пыль и остановки
Неровный профиль нагружает и обрезку. Чистая резка зависит от того, встречает ли нож металл постоянной толщины; там, где толщина больше, рез требует большего усилия, и качество кромки может уплывать и между полосами, и по ходу партии.
На тяжёлых работах тот же профиль присутствует в каждом отгружаемом рулоне, поэтому один материнский рулон способен разнести эффект на весь заказ. Там, где ширина полос важна не меньше толщины, алюминиевую фольгу 3003 из нашей поставки можно задать нужной ширины, чтобы геометрия была решена до резки.
Чем больше полос в схеме, тем выше шанс, что одна из них попадёт в самую неровную часть профиля. Тогда один рулон становится причиной остановки всей партии, хотя формально он был принят и не имел ни одного точечного отклонения по толщине. Заранее продуманная схема полос снижает этот риск, а проверка первого рулона — до запуска всей партии.
Почему на большей толщине коронка видна отчётливее?
Коронка есть и в тонкой фольге. Просто у неё меньше возможностей заявить о себе в лёгкой толщине, где преобладают другие эффекты.
На большей толщине абсолютная разница между центром и кромкой больше, а полотно жёстче, поэтому профиль сопротивляется вытягиванию в плоскость и проявляется волнами, уводом и разбросом намотки.
Dive deeper
Жёсткость работает против вас
Чем толще полотно, тем сильнее оно сопротивляется изгибу, и эта жёсткость работает против любой попытки распрямить сечение с коронкой под натяжением. Тонкую фольгу можно растянуть настолько, чтобы скрыть умеренный профиль; более толстый материал несёт форму в машину и давит против натяжения, которое должно им управлять.
К тому же большие толщины чаще режут на узкие полосы для конструкционных и полуконструкционных задач, где небольшая разница по толщине на узкой ширине становится большой долей полосы. Профиль, терпимый на широком лёгком полотне, оказывается сосредоточен в полосах, которые чувствуют его сразу.
Применения, которые не прощают профиль
Плоскостность обычно требуют там, где нужна фольга потолще: усилители, формованные детали, крышки, которые должны лежать ровно, ламинаты, не терпящие волны. Эти процессы сравнивают всю поверхность сразу, поэтому профиль оказывается на виду, а не усредняется.
Практика с алюминиевой фольгой 1100 в верхней части нашего диапазона показывает картину ясно: рулон оценивают по тому, как он ведёт себя в прессе или на линии, и профиль — первое, на что реагирует машина. Поэтому и выбор толщины под ваши полосы заслуживает большего, чем одно измерение.
Идеальный профиль нужен не всегда. Часто достаточно известного профиля: зная, что большая толщина подчёркивает коронку, переработчик располагает полосы так, чтобы критичные участки приходились на менее чувствительные места. Решение не требует приборов: достаточно знать, как рулон ведёт себя на линии, и расположить полосы соответственно.
Как переработчику проверить коронку без лаборатории?
Приборы для поиска тенденции не нужны. Нужен способ заставить всю ширину заметно разойтись, а затем умение прочитать это расхождение.
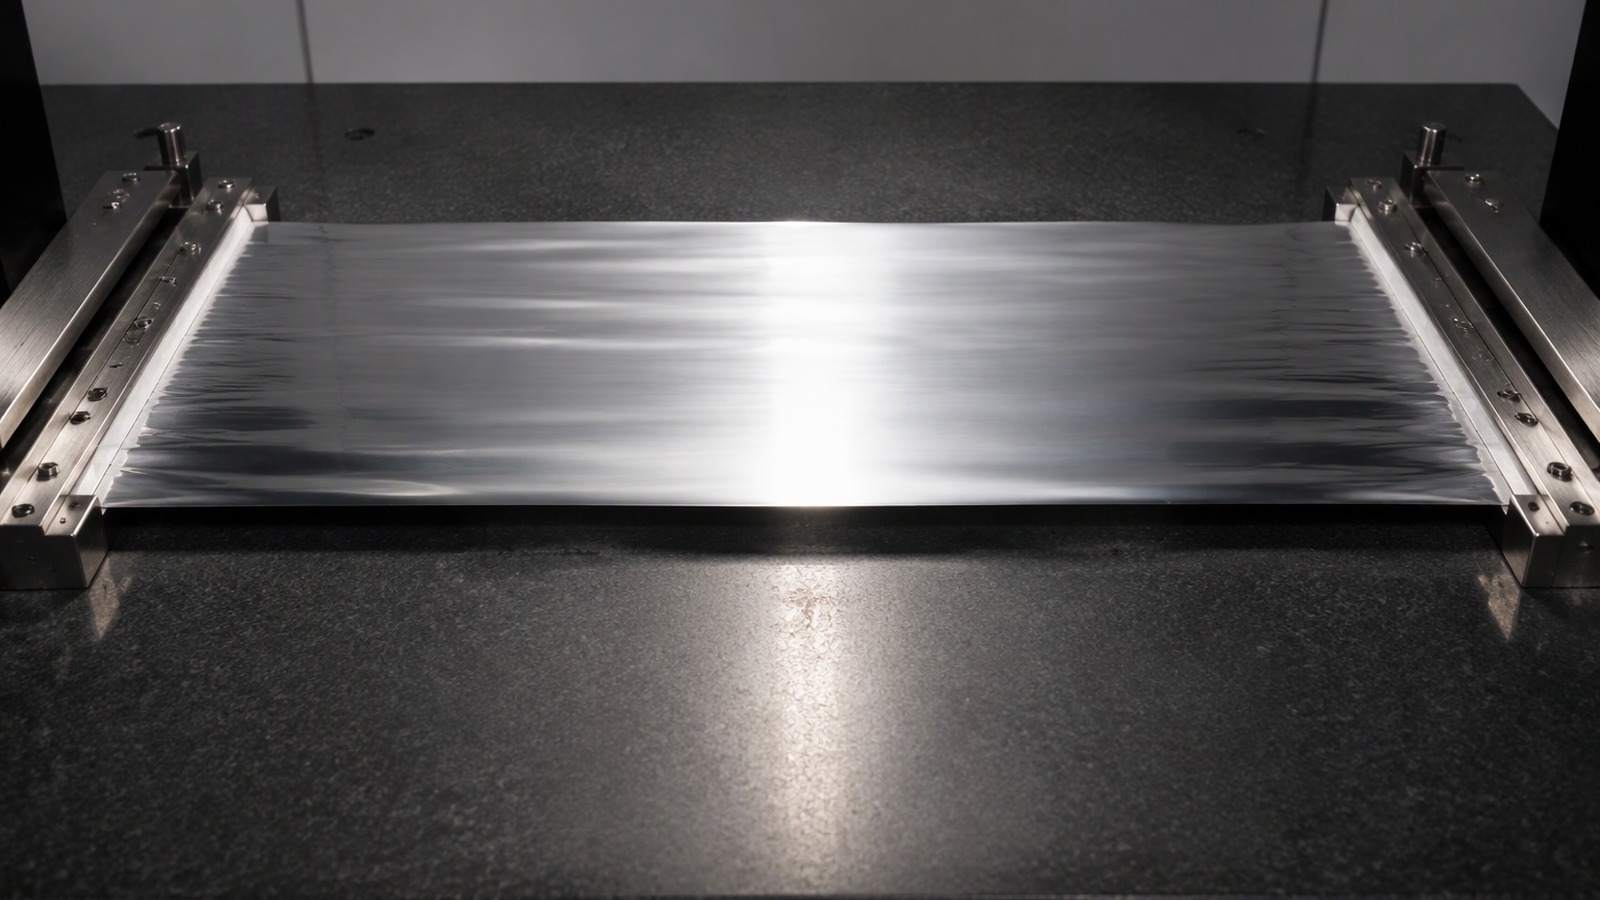
Натяните образец на столе, размотайте несколько витков под нагрузкой и смотрите, где полотно поднимается. Полотно с коронкой поднимается у кромок, пока середина остаётся тугой, или наоборот, если профиль обратный.
Dive deeper
Проверка на столе
Отрежьте отрезок с наружных витков, возьмите за оба конца и мягко растяните в плоскость. Ровное полотно лежит спокойно. У полотна с коронкой появляются слабые полосы у одной или обеих кромок либо неглубокая волна, которая смещается при нажатии на середину. Отметьте кромки, переверните образец и повторите: картина должна следовать за материалом.
Повторяйте в нескольких местах по длине рулона, а не в одном. Профиль, который меняется от наружных витков к внутренним, говорит о том, как рулон построен, и один образец этого никогда не покажет. Записывайте то, что видите, в том порядке, в каком видите, и сохраняйте образец.
Прочитайте линию, потом подтвердите
Лучший детектор — сама линия. Отметьте, где полосы провисают на резке, какая сторона морщинит и растёт ли эффект с увеличением диаметра рулона. Затем сравните со вторым рулоном из той же поставки: если поведение следует за рулоном, вероятная причина — профиль.
Держите наблюдение фактическим: какая полоса, какая сторона, какое натяжение, какой диаметр. Именно эта запись делает разговор с поставщиком продуктивным, а общие материалы вроде данных алюминиевой отрасли Северной Америки дают полезную рамку для вопроса.
Точные цифры на этом этапе не нужны. Нужно повторяемое описание, которое можно сравнить между рулонами, потому что именно повторяемость превращает случайную заметку в доказательство неровного профиля и делает разговор с поставщиком предметным. Повторяемость на разных партиях отделяет профиль от случайной настройки.
Почему коронка — это не то же самое, что допуск по толщине?
Допуск спрашивает, попадает ли измерение в предел. Коронка спрашивает, как измерения расположены друг относительно друга.
Допуск по толщине — суждение о точке против предела. Коронка — форма распределения по ширине, и рулон может полностью укладываться в допуск, оставаясь с коронкой.
Dive deeper
Одно описывает точку, другое — картину
Допуск — это обещание о единичных измерениях: каждое, выполненное согласованным способом, должно попадать в полосу. Коронка описывает внутреннюю структуру этой полосы. Полотно может спокойно находиться внутри пределов и в центре, и у обеих кромок и при этом ровно наклоняться от одной к другой.
Поэтому сопроводительные документы и претензия по коронке не противоречат друг другу. Оба могут быть верны одновременно. Их смешение ведёт к отказу от рулона по неверной причине или к приёмке рулона, который формально соответствует пределу и не запускается.
Где появляется выход годного
Допуск влияет и на выход годного, потому что жёсткий предел заставляет больше обрезать и больше отбраковывать. Эта арифметика — отдельная тема, изложенная в материале допуск по толщине и выход годного. Коронка стоит рядом: она меняет поведение материала, а не долю полезного металла.
Обе цифры могут выглядеть здоровыми, пока рулон отказывается работать, и именно этот случай чаще всего упускают на производстве. Практический вывод: разговор о коронке требует других доказательств, чем разговор о допуске. Первому нужны замеры в согласованных точках, второму — описание поведения по ширине на работающей линии, с приложенной схемой полос и ссылками на рулоны.
Бывает, что покупатель принимает рулон по документам, а оператор отказывается его запускать. Оба правы: одно суждение описывает точку, другое — поведение всей ширины, и порознь ни одно из них не объясняет, что происходит на линии.
Что должно быть в запросе о коронке?
Короткий конкретный запрос получает полезный ответ. Общая жалоба на волнистую фольгу обычно получает общий ответ.
Укажите сплав и состояние, ширину резки, ширину готовых полос, последующий процесс и точное наблюдаемое поведение, приложив ссылки на рулоны.
Dive deeper
Факты, которые меняют ответ
Дайте сплав и состояние, с которыми работаете, материнскую ширину и схему полос, которую режете. Добавьте последующий процесс, потому что профиль, терпимый на одном переделе, отвергается на другом. Скажите, проявляется ли эффект на каждом рулоне или на части из них и растёт ли он по мере намотки.
Опишите поведение в терминах машины: какая полоса провисает, какая сторона морщинит, при каком натяжении и каком диаметре. Если есть наблюдение со стола, опишите его так же. Фотография волны на работающем полотне говорит больше страницы прилагательных.
Что просить
Спросите, как ведут поперечный профиль для заказываемой ширины и можно ли поставить рулон под вашу схему полос. Там, где важна плоскостность, говорите об этом на этапе запроса, а не на этапе претензии; цепочка поставок фольги работает намного лучше, когда требование заявлено до прокатки рулона.
Наш собственный диапазон — от 0,005 до 0,20 мм при ширине от 100 до 1500 мм, минимум 3 MT на размер, и ответы на запросы строятся под вашу схему полос, а не под общую ширину. Для понимания рынка при сравнении поставщиков стоит почитать сектор переработки фольги, но исход решает формулировка о профиле.
Чем конкретнее исходные данные, тем точнее ответ: профиль сравнивают с заказанной шириной и схемой полос, а не отвечают общим текстом, который ничего не меняет в следующем рулоне. Так запрос становится рабочим инструментом.
Коронка — это профиль по ширине, а не точечный дефект. Просите профиль под свои полосы и судите рулон по тому, как он работает.