Как проверяют герметичность лотка с крышкой из фольги?
Что доказывает каждый метод проверки шва лотка и где он слеп.
Как проверяют герметичность лотка с крышкой из фольги?
Лоток приходит с течью и портит всю партию, хотя шов выглядел целым при отгрузке. Большинство течей закладывается задолго до того, как кто-то снимет крышку.
Герметичность проверяют либо снятием крышки с оценкой шва, либо выдержкой давления или вакуума на закрытом лотке с наблюдением за спадом. Снятие крышки, краситель и перепад давления выявляют разные дефекты, поэтому один метод не доказывает, что лоток герметичен.
В статье разобрано, что именно измеряет каждый метод, где он слеп, и как лоток, крышка и окно сварки определяют результат ещё до начала проверки.
Что должно означать «герметично» для лотка с крышкой из фольги?
Крышка, которая держится, — ещё не герметичность. Лоток герметичен только тогда, когда шов идёт непрерывно по всей отбортовке, без разрыва на этом пути.
Герметично значит непрерывное термосварное соединение по всей отбортовке, способное выдержать перевалку, штабелирование и перепад температуры. Любой разрыв в этом кольце — путь течи, как бы плотно ни выглядел остальной контур.
Dive deeper
Упаковочные бригады часто считают доказательством герметичности то, что «крышка не отошла». Это не так. Крышка может держаться на отбортовке за счёт трения, липкого участка лака или зажима отогнутого борта, а рядом будет идти открытый канал.
Требование строже: две поверхности должны быть соединены непрерывно, так чтобы не оставалось пути от продукта к наружному воздуху. Непрерывность — та часть слова, которая имеет значение. Соединение, закрывающее почти всю отбортовку и прерывающееся в одной точке, с точки зрения продукта ведёт себя так, будто в этой точке его нет.
Газы, пары и жидкости не усредняются по длине отбортовки — они уходят по открытому пути. Поэтому лоток может выдержать быстрое сжатие на линии и приехать мокрым на другом конце контейнера.
Кольцо, которое должно быть замкнуто, включает углы и короткие стороны, а не только длинные участки, где сварочная колодка лежит удобнее всего. Отбортовка, ровная на прямой и слегка прогнутая в углу, требует от той же колодки перекрыть зазор, которого она не видит. Фольга — тонкий катаный лист, и её поведение под горячей колодкой зависит от толщины и нагартовки, как сказано в статье Википедии об алюминиевой фольге.
Отсюда и практическое расхождение между покупателем и поставщиком: один измеряет то, что видно на отбортовке, другой — то, что доходит до короба. Шов, который глаз читает как целый, может быть целым на большей части пути, и оставшейся части хватает, чтобы через недели сухая упаковка стала мокрой.
Почему шов может выглядеть безупречно и всё же течь?
Чистая ровная отбортовка с равномерным отпечатком убедительно выглядит под лампой. Вид показывает, где давила колодка, а не где поверхности действительно схватились.
Течи прячутся в каналах: складка, закатанная в шов, крупинка продукта на отбортовке, просадка в стенке лотка. Шов закрывается вокруг препятствия и оставляет узкий путь, которого не видно.
Dive deeper
Три вещи создают канал под внешне хорошим швом. Первая — складка: мелкая морщина на фольге крышки или на отбортовке входит в зону сварки и держит поверхности разведёнными по всей длине, как соломинка, положенная поперёк соединения. Вторая — загрязнение: порошок, масло, соус или конденсат на отбортовке мешают лаку смачивать металл, и шов закрывается по обе стороны от пятна, а не над ним. Третья — геометрия: отбортовка, проседающая там, где стенка лотка утоньшается, даёт колодке меньшее контактное давление именно в месте наибольшего зазора.
Все три оставляют след, который читается как нормальный: отпечаток есть, крышка натянута, угол не поднят. Не хватает непрерывной линии сварки, и ничто видимое об этом не говорит.
Почему отпечаток вводит в заблуждение
Отпечаток фиксирует давление и нагрев, а не схватывание. Лак может потечь и дать чёткий рисунок, так и не прилипнув, особенно если покрытие не размягчилось на всю толщину. Поэтому два лотка из одной стопки ведут себя по-разному: тот, что с краю, пришёл к колодке с чуть более холодной поверхностью, а более холодная поверхность меняет, сколько лака успеет потечь до закрытия шва.
Глаз осматривает отбортовку снаружи, а канал работает изнутри. Лоток, снятый с машины, может показать полное кольцо отпечатка, тогда как путь открыт во внутреннем слое, где лак начал отходить от металла. Осмотр отбортовки — быстрый инструмент сортировки, а не доказательство герметичности: отпечаток остаётся, а шва под ним может и не быть.
Чем разрушающий метод проверки отличается от неразрушающего?
Один метод заканчивает жизнь лотка и показывает прочность шва. Другой оставляет лоток целым и показывает, держит ли он давление.
Разрушающий метод снимает крышку и читает шов: куда перешёл лак и как выглядит отказ. Неразрушающий подаёт давление в закрытую упаковку и следит за спадом.
Dive deeper
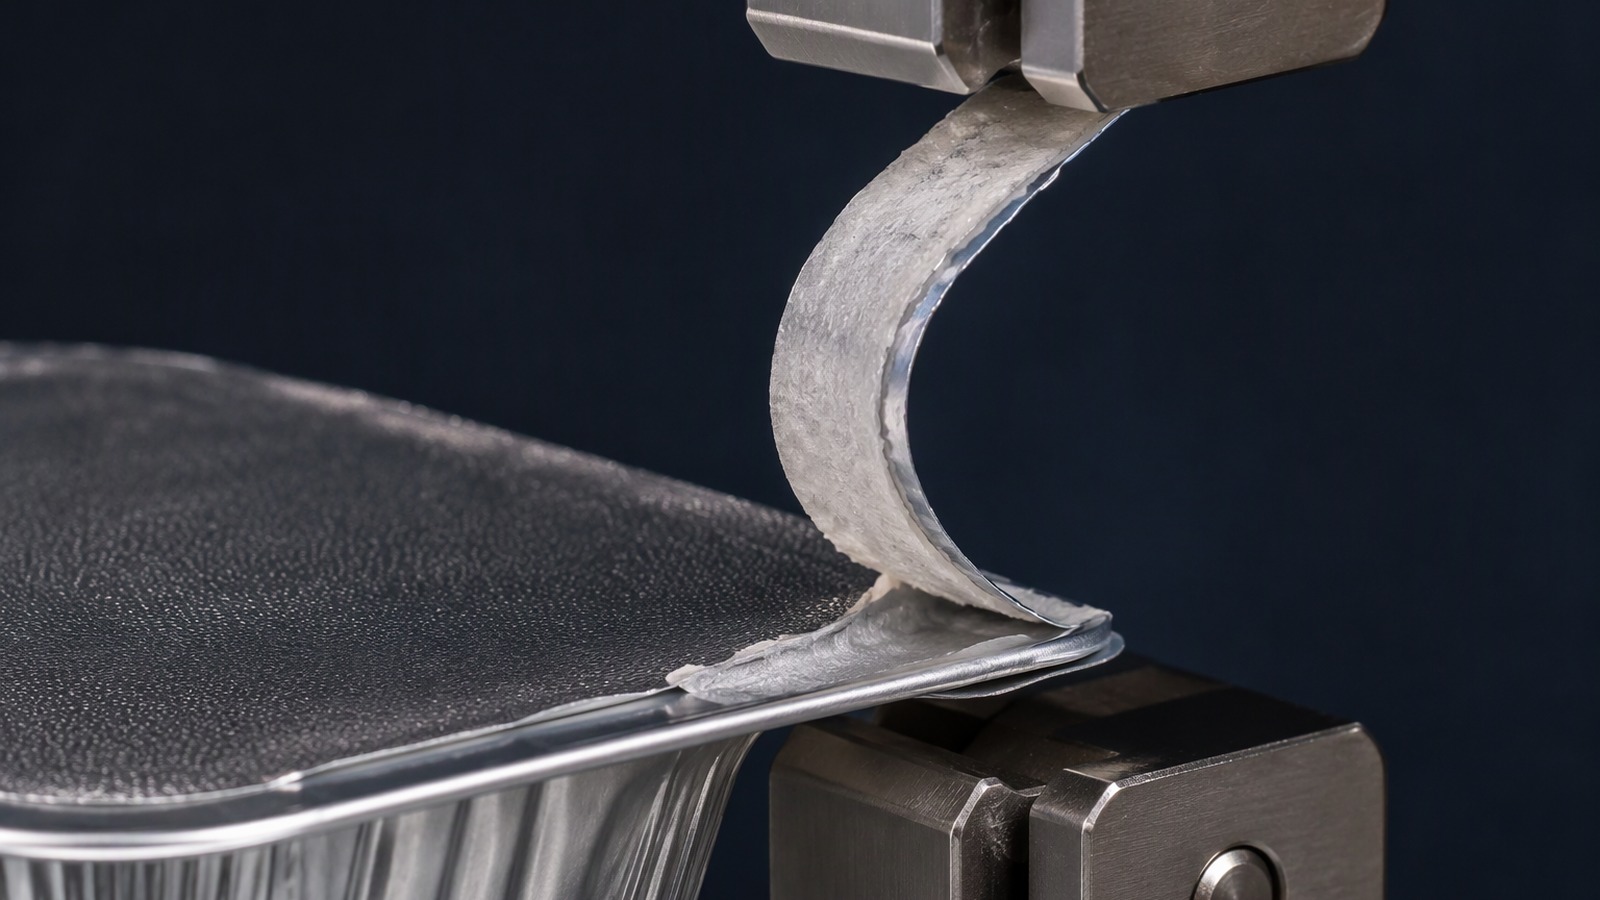
Снять крышку — единственный способ увидеть сам шов. Крышку поднимают за угол и тянут под постоянным углом, и исполнитель читает две вещи: сопротивляется ли шов и идёт ли отказ по лаку или по металлу. Шов, который отходит от лотка и оставляет лак на крышке, отказал на границе раздела.
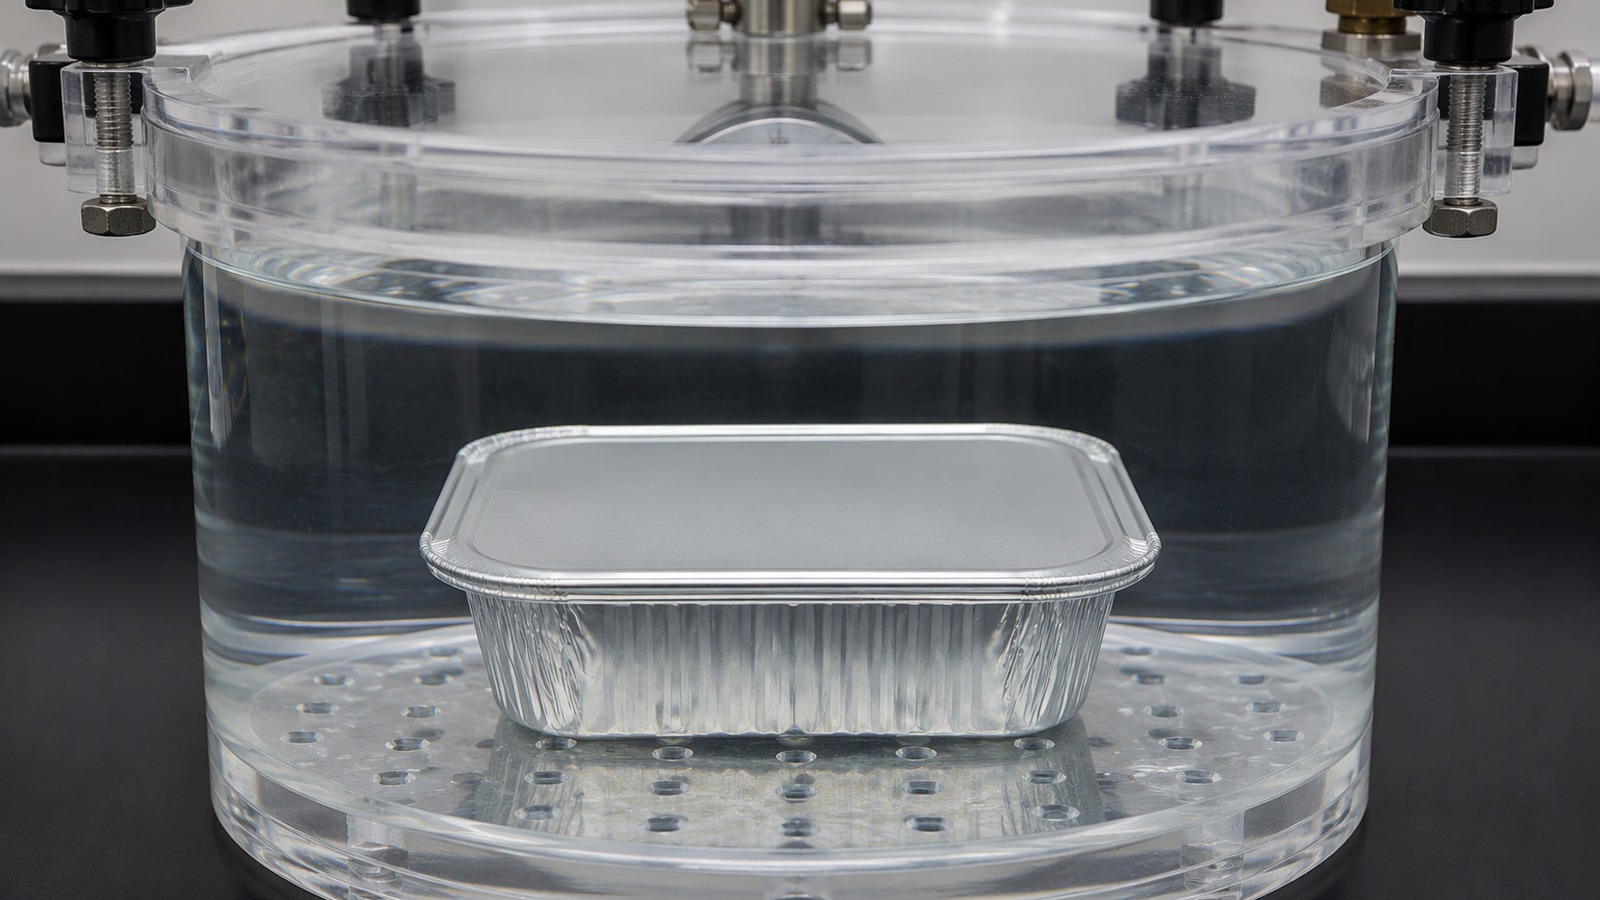
Выдержка давления или вакуума задаёт всей упаковке вопрос «да или нет». Закрытый лоток ставят в камеру или на плиту, создают перепад и следят за манометром или водяным столбом в поисках спада. Ничего не вскрывается, поэтому тот же лоток потом можно уложить в короб, — этим метод и удобен для аудиторских выборок.
Ни один метод не заменяет другой. Снятие крышки даёт прочность шва и вид отказа на лотке, который уже в брак; выдержка давления говорит, течёт ли лоток, но не почему. Если делать только разрушающий метод, о партии, которую вы отгружаете, не узнаёте ничего. Если делать только неразрушающий и один лоток не проходит, непонятно, какую переменную менять. Как формируется соединение фольги определяет, что покажет снятие крышки, поэтому результаты читают вместе.
Отраслевые объединения, например Американская алюминиевая ассоциация, описывают алюминий в упаковке лишь в общих чертах и не могут судить о конкретном лотке на конкретной линии.
Два метода можно прочитать на одном лотке: сначала проверяют неразрушающим, затем снимают крышку. Тогда видно, отказал шов или сам материал, и одна единица отвечает на два вопроса — это дешевле, чем заново запускать партию после рекламации.
Почему краситель находит не тот дефект, что спад давления?
Один метод ищет путь, по которому может пройти жидкость; другой измеряет, как быстро газ уходит из замкнутого объёма. Дефекты, до которых они добираются, разного размера и формы.
Краситель — это метка: он окрашивает внутреннюю сторону там, где прошёл открытый смоченный канал. Спад давления читает скорость потери и реагирует на любой дефект, который раскрывается под перепадом.
Dive deeper
Проникновение красителя — прямой вопрос о пути. Лоток закрывают, наносят краситель на отбортовку и ищут цвет со стороны продукта. Найденное — путь, открытый, непрерывный и смачиваемый в момент проверки. Это узкое определение: краситель хорошо указывает на канал и мало говорит о том, насколько велика течь.
Спад давления измеряет потерю из замкнутого объёма. Он чувствителен к дефекту, который пропускает газ под приложенным перепадом, а это не то же самое, что путь, пропускающий жидкость в покое. Прокол в крышке или канал, который открывается только при сжатии упаковки, проявится в проверке давлением раньше, чем в ванне с красителем, потому что давление раздвигает материал. Бывает и обратное: канал, достаточно узкий, чтобы держать газ, но достаточно широкий, чтобы тянуть жидкость капилляром, пройдёт короткую выдержку давления и всё же оставит пятно на картоне.
У красителя есть и своя слепая зона. Он сообщает только о том, до чего добрался и что смочил, поэтому канал, забитый продуктом, или складка, закрывающаяся под весом жидкости, не окрасятся. У спада давления проблема зеркальная: он сообщает общую потерю, поэтому прокол в фольге крышки и прокол в шве выглядят одинаково.
Практическое сравнение простое: краситель отвечает на вопрос «где», спад давления — на вопрос «есть ли». Кто начинает с давления, узнаёт о течи и потом ищет её красителем; кто начинает с красителя, может найти след на целой отбортовке из-за наружного загрязнения и решить, что виноват шов.
Почему течь в углу ведёт себя иначе, чем течь на прямом участке?
Угол — это место, где отбортовка поворачивает и крышка собирается в складки. Прямой участок — где колодка встречает плоскую параллельную поверхность и давление равномерно.
Течи в углах — обычно складки, которые не сварились. Течи на прямой — загрязнение, царапина в лаке или просадка. Каждой нужна своя точка отбора.
Dive deeper
Когда крышка закрывается на угле, фольге приходится ложиться сама на себя, и эти складки ставят две толщины материала между колодкой и лотком там, где была одна. Тепло должно пройти через обе, а лак — размягчиться о поверхность, изогнутую в двух направлениях. Складка, которая не сварилась, оставляет канал по диагонали угла, а угол ещё и несёт наибольшую нагрузку при перевалке.
На прямом участке механика другая. Колодка встречает плоскую параллельную поверхность, давление равномерно, поэтому течь посреди длинной стороны — чаще крупинка продукта, царапина в покрытии или просадка отбортовки, чем складка. Течи на прямой обычно длиннее и уже, что удобно для красителя и плохо для короткой выдержки давления.
Практический вывод: отбор только из середины длинной стороны пропускает угловые дефекты, из-за которых происходит большинство отказов в пути, а отбор только по углам пропускает загрязнение, идущее по колодке. Позиция значит не меньше, чем количество. Важно и то, какой лоток проверяют: материал из алюминиевой фольги 3004 толщиной 0,03 мм легирован для прочности тары и пружинит иначе, чем более мягкие толщины, поэтому угол — первое место, где эта разница видна.
Угол несёт двойной слой фольги, поэтому тепла до отбортовки доходит меньше, а получает он столько же, сколько тонкая прямая. Этой разницы достаточно, чтобы длинные стороны держали, а углы той же партии текли, и чтобы подъём температуры чинил углы, портя прямые.
Почему продукт внутри определяет, какой метод пригоден?
Сухая и жидкая упаковка отказывают по-разному, поэтому один и тот же метод значит для них не одно и то же.
В сухой упаковке течь видна как приток влаги или потеря газа. В жидкой продукт поднимается по каналу и пачкает наружную сторону.
Dive deeper
В сухой упаковке под крышкой в основном воздух, и содержимое не перемещается. Течь проявляется как влага, приходящая со временем, как потеря защитной газовой подушки или как медленное изменение продукта, а не как мокрый короб. Спад давления здесь уместен, потому что измеряет газовую сторону напрямую, а краситель нужен только чтобы найти путь, на который уже указала проверка давлением.
В жидкой упаковке меткой становится сам продукт. Он поднимается по каналу, пропитывает картон и выходит наружу, где его видно. Поэтому проверка красителем для лотка с жидкостью отчасти избыточна, а результат по давлению информативнее: он говорит, закрыта ли упаковка в том виде, в каком её собрали. Для сухой упаковки равновесие смещается в другую сторону.
Продукт определяет и то, чему шов должен противостоять. Горячий соус, замороженное блюдо и сухой снек дают отбортовке разное количество масла, пара и механической нагрузки, поэтому шов, достаточный для одного, для другого оказывается на грани. Фольгу для крышки, например алюминиевую фольгу 8079 толщиной 0,07 мм, выбирают по сочетанию барьера и жёсткости, а жёсткость меняет поведение крышки на угле и её сопротивление снятию, то есть меняет и смысл результата снятия.
Сама фасовка меняет уравнение: горячая заливка оставляет пар, который конденсируется на отбортовке до закрытия, а заморозка сжимает упаковку при охлаждении и подсасывает воздух снаружи, если путь есть. Поэтому правильный вопрос — не какой метод точнее, а какой воспроизводит условия, через которые упаковка пройдёт.
Почему лоток, крышка и окно сварки должны совпадать?
Шов — это три входа, встречающиеся в один момент: отбортовка лотка, покрытие крышки и окно, которое задаёт машина.
Измените один вход — изменится шов, хотя на линии ничего не выглядит иначе. Отказ после смены материала редко лечится поворотом одной ручки.
Dive deeper
Геометрия лотка задаёт первый предел. Отбортовку неровную, слишком узкую или загрязнённую по внутреннему борту не закроет никакая крышка, каким бы хорошим ни был лак. Строение крышки задаёт второй: лак должен размягчиться внутри окна, которое машина способна удержать, а основа должна оставаться достаточно плоской, чтобы держать контакт по всей отбортовке. Окно задаёт третий, потому что температура, давление и время работают как одна переменная.
Поскольку все три взаимодействуют, обычный ремонт оказывается неверным. Подъём температуры, когда настоящая причина — отбортовка, которая больше не лежит плоско, перепекает лак там, где шов и так был хорош, и оставляет просадку нетронутой, поэтому упаковка выходит хуже, чем была. Та же логика видна там, где покрытие соединяют с горловиной тары, как в случае фольги для индукционных прокладок, где шов образуется через покрытие, а не от колодки на отбортовке.
Связывает все три сам метод проверки. Результат снятия крышки — это утверждение об одном лотке, одной партии крышек и одном окне, и он перестаёт быть верным, как только меняется любое из них. Поэтому проверку шва стоит повторять после смены смолы, поставщика, после обслуживания машины или долгой остановки.
Если лоток пришёл от нового поставщика или с другой формы, первым меняется именно плоскостность отбортовки, а не покрытие. Поэтому начинают с измерения отбортовки и осмотра отпечатка по всему пути, а не с изменения уставок: уставка не исправляет изгиб металла.
Как выбрать выборку и что нужно знать поставщику до расчёта?
Выборка полезна только тогда, когда представляет партию. Лотки с верха первой стопки показывают машину в лучший момент.
Берите по ходу партии: начало, середину и конец, больше одной дорожки, снаружи и внутри стопки, а также единицы, прошедшие последующую перевалку.
Dive deeper
Выборка, которая представляет партию
Количество единиц — суждение о риске, а не жёсткое правило. Берите столько, чтобы один текущий лоток не растворился в среднем, и столько, чтобы результат повторился на второй выборке. Если процесс новый или материал сменился, берите больше в начале и сокращайте, когда результат стабилизируется. Сохраняйте отказавшие единицы: упаковка, которая течёт при целой крышке, показывает вид отказа, а не только его факт.
Что нужно поставщику до расчёта
Прежде чем разумно рассчитать фольгу для крышки, поставщику нужны материал и толщина лотка, ширина и форма отбортовки, строение и покрытие крышки, продукт и газовый объём под крышкой, метод сварки, который использует машина, диапазоны, которые линия действительно держит, и условия, которые встретит готовая упаковка в пути. Запрос цифры до этих сведений будет догадкой в виде расчёта.
Строение обычно начинается с линейки фольги для упаковки и контейнеров, где материал лотка и материал крышки считаются разными продуктами, потому что отказывают по-разному. Отраслевые сайты, например европейская ассоциация алюминиевой фольги, публикуют общие сведения о материалах, помогающие покупателю сформулировать эти вопросы, а европейская ассоциация алюминиевой промышленности охватывает рынок в целом, но ни одна из них не ответит за конкретный лоток на конкретной линии.
Смотрите не на средний результат, а на разброс между крайними единицами: именно он показывает, где процесс теряет устойчивость.
Шов доказывается только проверкой, совпадающей с дефектом, которого вы опасаетесь. Снятие крышки, краситель и давление отвечают каждый на один вопрос, и ни один не отвечает на все три.