Почему формуемость алюминиевой фольги зависит от удлинения?
Удлинение показывает, сколько растянется фольга до разрыва, и решает выбор сплава.
Почему формуемость алюминиевой фольги зависит от удлинения?
Деталь месяцами идёт в допуске, потом приходит другая партия — и каждый угол рвётся. Чертеж не менялся, изменился металл.
Формуемость следует за удлинением, потому что формовать можно только пока металл способен растягиваться. Удлинение задаёт запас растяжения до начала трещины.
Это звучит просто, пока два поставщика не пришлют одинаковые на вид листы данных. Дальше статья разбирает удлинение по частям и собирает его обратно как решение о закупке.
Что на самом деле описывает удлинение?
Это не твёрдость и не прочность. Оно описывает путь: насколько полосу можно вытянуть, прежде чем она разойдётся.
Удлинение — это остаточное растяжение, которое полоса принимает до разрыва. Оно измеряет терпимость к вытяжке, а не усилие, нужное для неё.
Dive deeper
На любом листе данных рядом стоят два свойства, которые читают как одно. Прочность говорит, какое усилие нужно, прежде чем металл перестанет возвращать форму. Удлинение говорит, насколько дальше его можно тянуть, прежде чем откроется трещина. Полоса может быть прочной и при этом щедрой, а может быть мягкой и неожиданно хрупкой. Путаница между ними стоит за многими ошибочными решениями по сплаву: более прочную полосу считают более вязкой, хотя прочность и остаточное растяжение — разные вопросы. Более прочная полоса может формоваться хуже, чем более слабая, и это сбивает тех, кто читает таблицу быстро.
Читайте удлинение как бюджет, а не как оценку. Его сообщают один раз на всю полосу, но расходуют в малых местах. Штамп никогда не тянет заготовку равномерно: он сосредоточивает работу там, где форма поворачивает, где перемычка узкая, где кромка лишена опоры. Сообщённое значение говорит, какой путь металл может предложить в сумме. Оно не говорит, как этот путь распределится по детали, а распределение и решает, выживет ли она. То есть цифра сообщает ёмкость резервуара, а не схему труб, по которым он раздаётся.
И ещё одно предупреждение. Удлинение фиксируют на плоской полосе, растянутой в одном направлении, тогда как формованная деталь тянется сразу в нескольких направлениях и обходит кривые. Щедрое значение на плоскости — хороший признак, но не обещание. Энциклопедический обзор алюминиевой фольги напоминает, как мало металла реально в стенке тонкой детали.
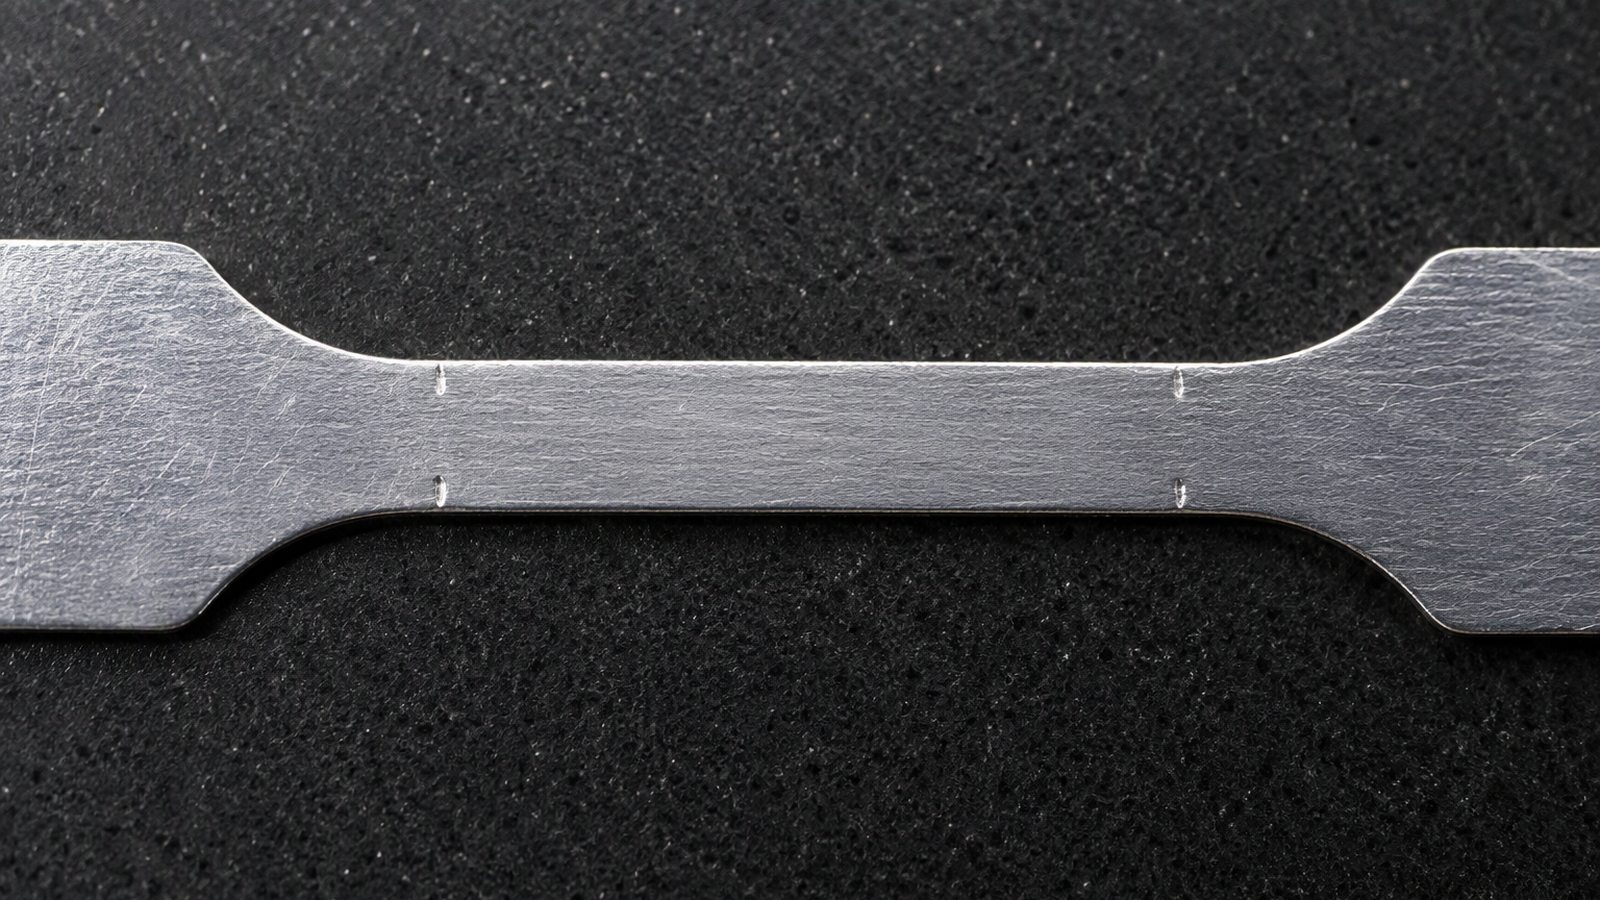
Почему любая операция формовки — это локальное растяжение?
Пресс не растягивает всю заготовку. Он растягивает малую зону, которой предстоит стать углом, стенкой или бортом.
Формовка сосредоточивает деформацию. Деталь разрушается там, где местная потребность превышает местный запас, даже если у всей заготовки растяжение ещё есть.
Dive deeper
Представьте неглубокий лоток. Плоское дно почти не меняется: его сносит внутрь почти целым. Угол, наоборот, должен стать кривизной из плоского куска металла, а борт — вырасти, пока материал стягивается через матрицу. Почти вся полезная деформация приходится на малую долю поверхности. Поэтому заготовка может дать щедрую цифру в листе данных и всё равно лопнуть в одном углу: среднее удобно, пик — нет. Деталь разрушается не по среднему, а по самой слабой точке, поэтому формованные детали оценивают по месту отказа.
Металл распределяет работу не по своей воле. Он движется там, где трение позволяет. Каждый контакт с инструментом сопротивляется скольжению, и это сопротивление растёт, как только лист прижат к поверхности. Материал возле угла удерживается окружающим полем, поэтому угол просят утоняться, вместо того чтобы занять металл у соседей. Потребность сосредоточена, запас не может приехать, и разница оплачивается толщиной стенки. Будь растяжение распределено равномерно, среднего хватило бы, но распределение не бывает равномерным: каждая точка контакта диктует свои условия.
Сократите путь, который металл должен пройти, смягчите переход, добавьте металл в углу, откройте карман, чтобы поле питало угол, — и та же партия формуется. Поэтому на операции, где нужны и прочность, и рабочий угол, предлагают фольгу 8021 толщиной 0,03 мм: сплав и инструмент выбирают парой. Немного металла в углу или более плавный переход сделают то, чего не сделает смена сплава: потребность падает раньше, чем запас исчерпан.
Почему два сплава, одинаковых на бумаге, формуются по-разному?
Два листа могут совпасть по всем заявленным строкам и вести себя по-разному в одном штампе. Разница обычно в том, как подаётся растяжение.
Химия, структура зерна и история обработки решают, насколько равномерно металл делится растяжением. Одинаковые заявленные значения могут скрывать разное распределение.
Dive deeper
Лист данных — это сводка пределов, а пределы грубы. Две полосы одной толщины могут нести разное количество легирующих элементов в разрешённом диапазоне, и эти элементы меняют то, как металл упрочняется при деформации. Полоса, упрочняющаяся быстро, уже в начале хода делает угол жёстче и толкает потребность в соседний металл; полоса, упрочняющаяся медленно, продолжает течь там, где её тянут.
Структура зерна важна не меньше и не видна в предложении. Прокатка вытягивает зёрна по направлению прокатки, поэтому полоса редко одинаково податлива во все стороны. Угол, который тянется поперёк зерна, работает с другим металлом, чем угол, тянущийся вдоль. Отжиг может выровнять структуру или оставить смешанный размер зерна, который деформируется неравномерно, и крупные участки утоняются первыми. Поэтому две партии одного сплава и одной нагартовки могут рваться в разных местах на одной матрице. Поэтому совпадение химического анализа не гарантирует совпадения поведения: анализ не описывает, как уложены зёрна.
За обоими стоит история обработки. Другой график проходов, другая степень обжатия перед разупрочнением, другая скорость охлаждения после литья — и металл приходит с иной внутренней структурой, хотя каждая заявленная цифра совпадает. Сайт европейской алюминиевой промышленности показывает, насколько широк этот ландшафт — от переплава до готовой полосы. Ассортимент фольги в рулонах и листах на этом сайте показывает, как по-разному можно подать один и тот же металл. Когда два предложения выглядят одинаково, спросите, каким маршрутом сделана каждая полоса.
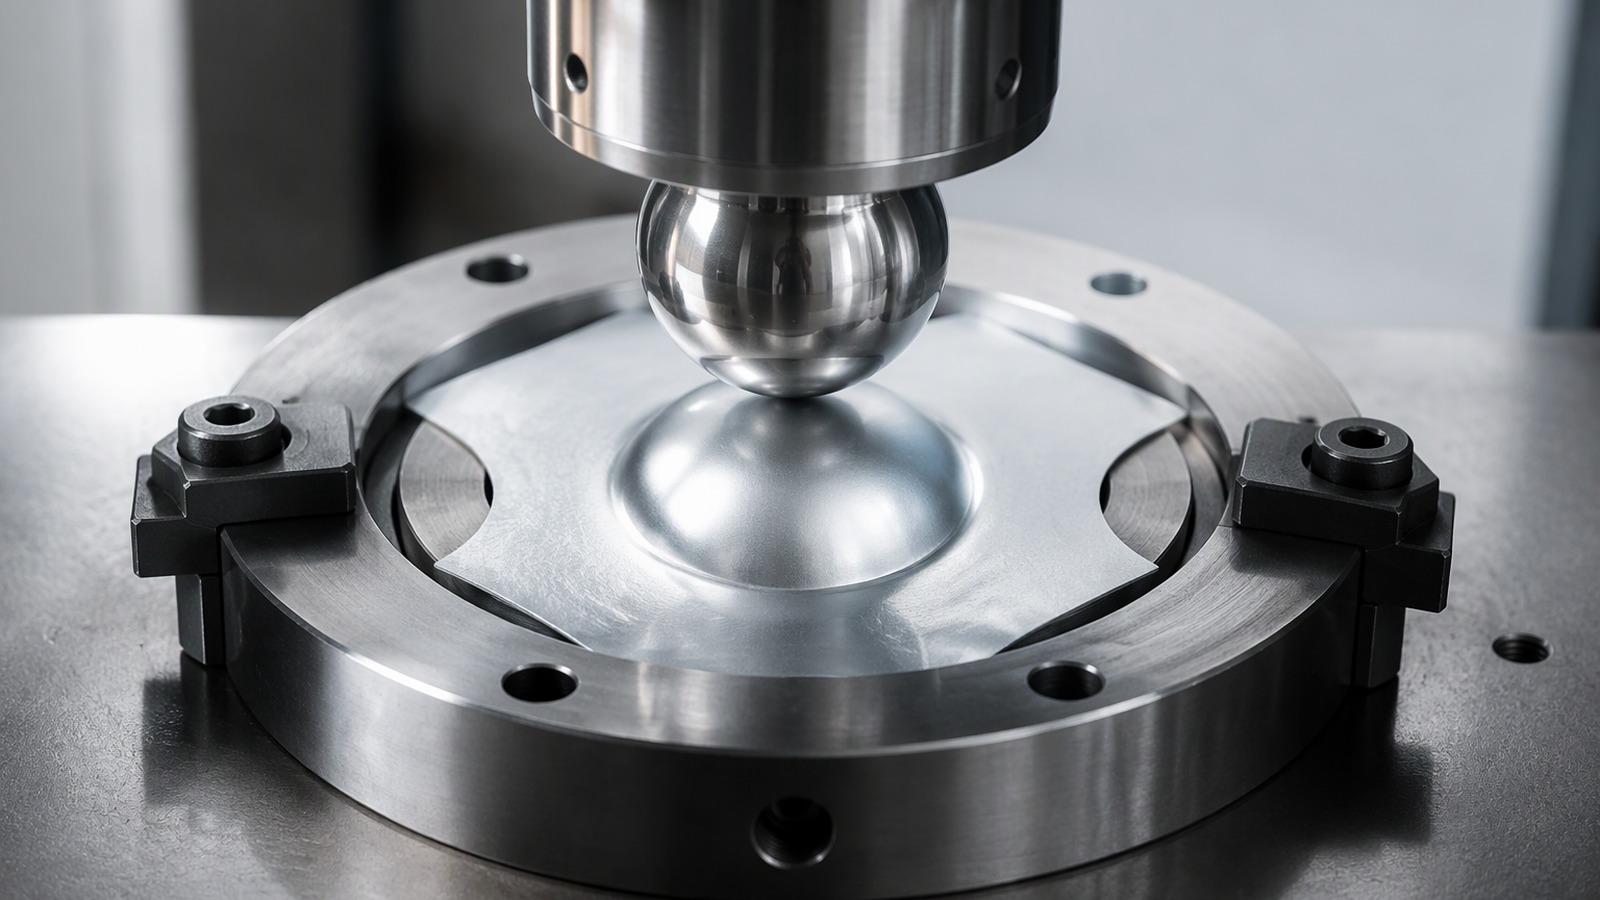
Как нагартовка меняет то, что металл сделает до появления трещины?
Нагартовка — это состояние, в котором полосу поставляют, и она решает, какая часть доступного растяжения уже израсходована.
Более жёсткое состояние оставляет меньше запаса до трещины. Смягчение возвращает растяжение, но отнимает жёсткость, поэтому состояние выбирают деталь и инструмент.
Dive deeper
Один и тот же сплав приходит в состояниях, которые ведут себя совершенно по-разному. В смягчённом состоянии металлу дали восстановиться, его структура расслаблена, и он деформируется ещё долго после того, как более жёсткая полоса остановилась бы. В нагартованных состояниях полоса несёт запасённое искажение от прокатки: она жёстче и прочнее, и часть её способности растягиваться израсходована ещё до того, как её коснётся инструмент. Система обозначений, которой маркируют эти состояния, разобрана в материале что означают обозначения нагартовки алюминиевой фольги, и его стоит прочитать до того, как указывать состояние.
Поэтому нагартовка может решить операцию сама по себе. Штамп, настроенный на мягкую полосу, часто рвёт более жёсткую в том же углу, при той же заготовке и том же усилии, потому что жёсткая полоса раньше доходит до предела. Добавлять усилие бесполезно: оно поднимает потребность сразу везде, и угол по-прежнему разрушается первым. Штамп, спроектированный под мягкую полосу, не восполнит нехватку удлинения большим давлением: давление поднимает потребность там, где её нечем покрыть.
Есть и обратный обмен, который покупатели чувствуют. Смягчение ради формуемости отдаёт жёсткость, поэтому деталь, которая должна оставаться плоской или держать форму, может потребовать более жёсткого состояния и переработанного угла. Промежуточные состояния существуют именно для этого: достаточно наклёпа, чтобы деталь держала форму, и достаточно остаточного растяжения, чтобы пережить инструмент. Указывайте нагартовку в запросе и указывайте, что деталь должна делать после. Так нагартовка становится инженерным решением, а не строкой в бланке.
Почему толщина меняет результат на тонкой перемычке?
Уменьшите толщину — и вы уменьшите количество металла, доступного для питания растяжения. Тонкой фольге дать нечего, и она отдаёт быстрее.
У тонкой перемычки меньше толщин металла в запасе, поэтому та же форма просит большую долю того, что есть. Толщину и удлинение нужно читать вместе.
Dive deeper
О формуемости часто говорят так, будто она принадлежит одному сплаву, но один сплав при двух толщинах — это две разные задачи формовки. У тонкой перемычки меньше металла в стенке для перераспределения, поэтому любая местная потребность забирает большую долю имеющегося. Растяжение, которое более толстая полоса поглощает небольшим утонением на широкой площади, в тонкой полосе приходится брать из узкой полосы, которая быстро утоняется и рвётся. Инструмент, спокойно работавший на более тяжелой фольге, может отказать сразу, как только деталь переводят на меньшую толщину. Разница не видна в листе данных: сплав и нагартовка те же, изменилась геометрия.
Толщина меняет и то, как полоса ведёт себя против инструмента. Тонкий металл легче гнётся, легче теряет устойчивость и гораздо чувствительнее к зазору и к любому несовпадению пуансона и матрицы. Он гофрит там, где более толстая полоса просто сопротивлялась бы, а прижатая гофра становится складкой, а затем трещиной. И чем тоньше металл, тем уже зазор, в котором работает инструмент.
Допуск усложняет картину ещё сильнее. Толщина у нижней границы своего поля ведёт себя как более тонкая везде, включая угол, который и так был на пределе. Сравнивая образцы, читайте образец и производственную партию при одной номинальной толщине и одной нагартовке. Фольга 1060 толщиной 0,1 мм для неглубокой вытянутой крышки — это не то же самое, что гораздо более тонкая перемычка из того же сплава. Сайт североамериканской алюминиевой промышленности показывает, насколько широко фольгу применяют на разных рынках.
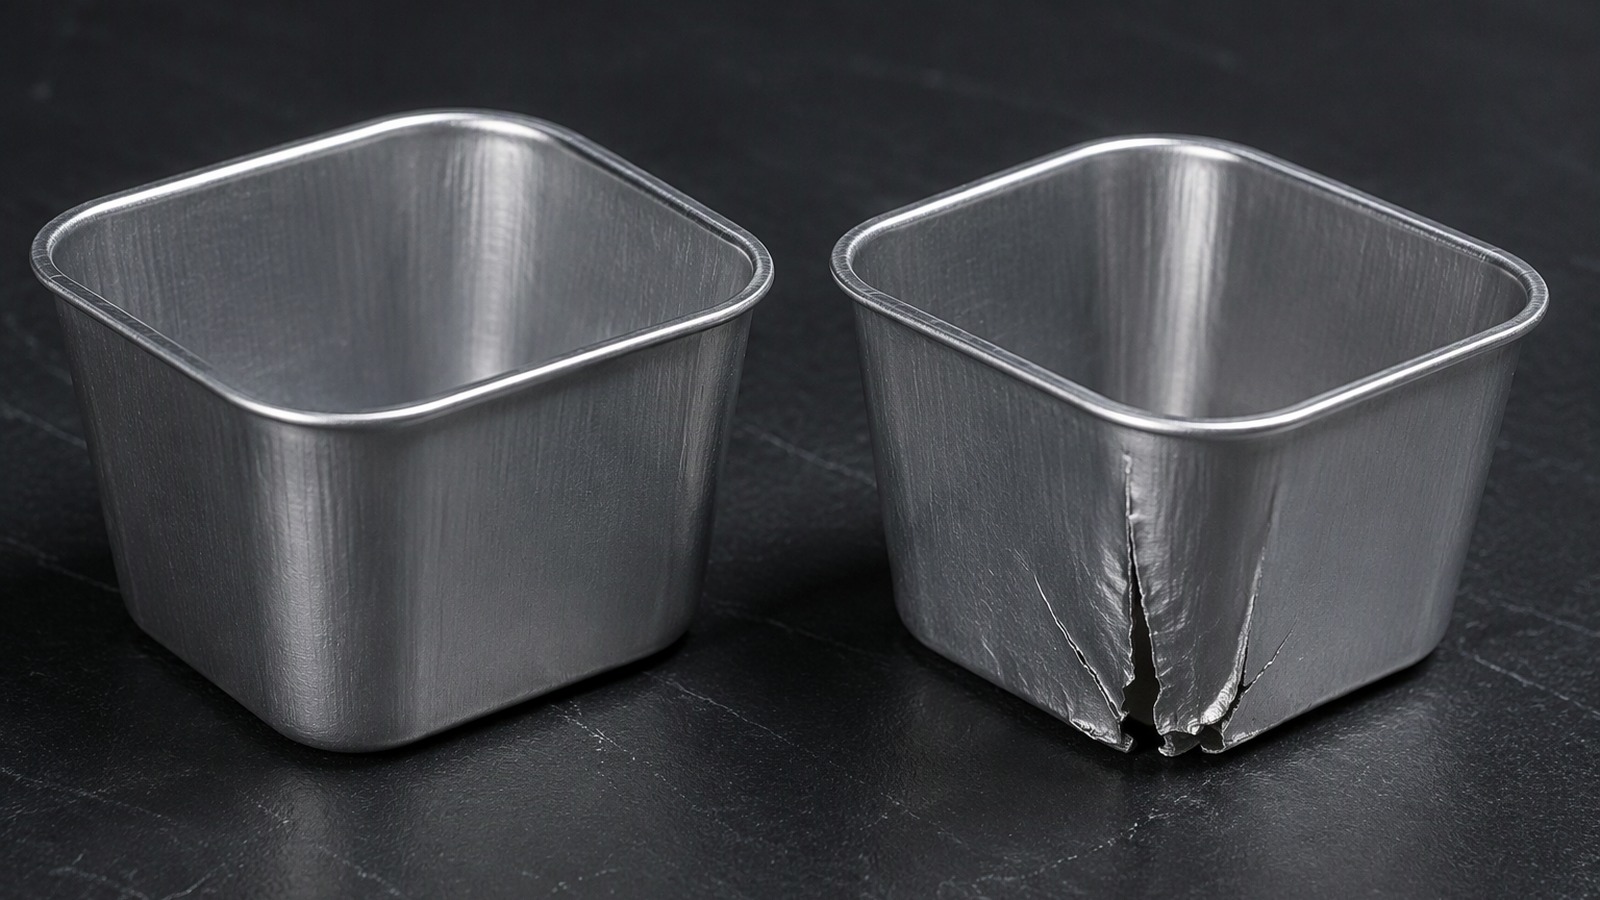
Почему формовка обычно разрушается сначала по кромке?
Посмотрите на разорванную деталь: трещина почти всегда начинается на обрезанной кромке, а не в середине поля.
Резаная кромка несёт мелкие дефекты и не имеет опоры, поэтому доходит до предела раньше окружающего металла. Качество кромки — часть формуемости.
Dive deeper
Обрезанная кромка — наименее защищённая часть любой заготовки. Резка ножницами скорее сдвигает металл, чем режет его чисто, оставляя заусенец с одной стороны и зону искажённого, наклёпанного металла вдоль реза. Эта зона уже была деформирована однажды, поэтому начинает ход с частью израсходованного растяжения. Добавьте мельчайшие надрывы и ступеньки, которые оставляет нож, и кромка поведёт себя как ряд начальных надрезов, ждущих повода открыться. То есть кромка начинает работу, уже израсходовав часть бюджета до того, как её коснулся инструмент.
Кромка ещё и не имеет опоры. В середине заготовки металл со всех сторон придерживает утоняющуюся зону и питает её; на кромке с одной стороны ничего нет, поэтому материал уходит, и потребность растёт именно там, где запас слабее всего. Поэтому разрывы появляются на линии обрезки угла или вдоль кромки фланца, а не в стенке, которая в сумме делала больше работы. Вся деталь может быть в пределах, но решает именно кромка.
Состояние кромки меняется сильнее, чем ждут покупатели, и различается между партиями с одинаковым описанием. Изношенный нож, другое перекрытие ножей, партия, перерезанная на меньшую ширину, повреждение при обращении из-за плохо выставленного рулона — всё это меняет то, как кромка поведёт себя в прессе. Прежде чем менять сплав ради трещины в углу, посмотрите на кромку. Сайт производителей алюминиевой фольги — полезный ориентир в том, как фольгу перерабатывают после прокатки.
Как радиус гиба связан с тем, что металл может выдержать?
Малый радиус просит у наружной поверхности большего пути, чем большой. Металл отвечает трещиной или складкой.
Чем меньше радиус по отношению к толщине, тем сильнее должна растянуться наружная поверхность. Радиус — это потребность, удлинение — запас, который её покрывает.
Dive deeper
Гибка — самая простая операция формовки и самое наглядное объяснение того, что значит удлинение. Когда полосу гнут, внутренняя сторона гиба укорачивается, а наружная удлиняется. Наружная поверхность растягивается по длине гиба, и чем меньше радиус, тем короче дуга, на которую это растяжение распределяется. Щедрый гиб просит немного растяжения на длинной дуге, тесный — много на короткой. За наружной поверхностью следят первой, потому что растяжение там наибольшее.
Это даёт наладчику способ думать без цифр. Если гиб рвётся снаружи, наружная поверхность исчерпала растяжение до того, как гиб завершился. Решения следуют прямо: увеличить радиус, уменьшить толщину, которую нужно повернуть, выбрать нагартовку с большим остаточным растяжением или расположить гиб так, чтобы наружная поверхность не растягивалась поперёк зерна. Каждое из этих решений снижает потребность или поднимает запас, и ни одно не требует нового сплава, если нехватка мала.
Та же логика объясняет, почему радиус, работающий в одной нагартовке, отказывает в другой, и почему радиус, принятый на образце, отказывает в производстве при смене направления зерна. Она же объясняет, почему гибка и вытяжка — родственные задачи: обе просят локальную зону выйти за исходную длину, и обе ограничены одним и тем же запасом. Вопрос почему стенка утоняется при глубокой вытяжке вытекает из того же учёта, только со стороны внутренней поверхности детали. Кто понимает этот учёт, читает отчёт о разрушении раньше, чем просит новый образец.
Почему смазка и состояние инструмента меняют результат, хотя удлинение — нет?
Смените смазку — и та же партия начинает рваться. В металле ничего не изменилось, а результат изменился.
Трение решает, сколько растяжения инструмент забирает у металла на месте. Смазка и состояние инструмента двигают потребность, удлинение задаёт только запас.
Dive deeper
Штамп передаёт усилие через контакт, а контакт никогда не бывает без трения. Там, где смазочная плёнка тонка или разорвана, металл цепляется за инструмент и перестаёт скользить, поэтому зона сразу за местом схватывания должна отдать всё движение. Сухой угол ведёт себя как гораздо меньший угол: тот же ход, сосредоточенный в меньшем количестве металла. Отсюда и знакомый случай, когда работа идёт хорошо утром и рвётся после долгой смены.
Состояние инструмента работает так же. Полированный вход матрицы даёт металлу скользить и распределяет потребность; задиристый вход цепляет и сосредоточивает её.
Именно здесь большинство сравнений сплавов идёт не туда. Покупатель слышит о трещинах в углах, переходит на более мягкий сплав, трещины прекращаются, и вина ложится на сплав. На деле у мягкого сплава просто был запас растяжения, чтобы поглотить потребность, которую раздули инструмент и смазка. Более чистый вход матрицы или лучшая плёнка дали бы то же самое за малую долю стоимости.
Где покупателю место для решения
Используйте удлинение как отсеивающее свойство, а не как обещание. Запрашивайте значение при той толщине и нагартовке, которые действительно предлагают, потому что цифра из другого состояния описывает полосу, которую вы не получите. Сравнивайте сопоставимое: то же семейство сплавов, та же нагартовка, та же толщина. Затем спросите, что делает с металлом маршрут формовки и видел ли поставщик деталь.
Удлинение — это бюджет растяжения, который расходует штамп. Читайте его при заявленной толщине и нагартовке и проверяйте угол, прежде чем винить сплав.