ماذا تفعل رقائق الألمنيوم في عبوة بليستر مشكَّلة على البارد؟
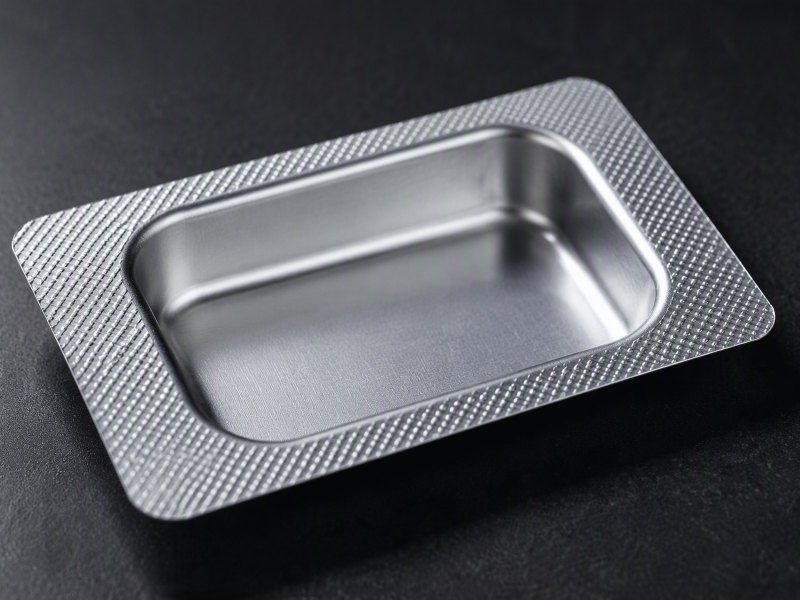
النصف المُشكَّل في عبوة ألو-ألو قطعة مسحوبة لا حاجز مستوٍ. هكذا تتصرف البنية المتراكبة في المكبس، ولماذا تحدد هندسة التجويف كل هذا القدر، وما يُذكر في الاستفسار.
التجويف الذي يتشقق عند الزاوية، أو الثقب الدقيق الذي يظهر بعد أشهر، يعود عادةً إلى قرار واحد: تم تحديد البنية المتراكبة قبل فهم تصميم العبوة.
التشكيل على البارد يعني سحب التجويف من بنية متراكبة في درجة حرارة الغرفة بدل تسخينه. يحمل الألمنيوم الحاجز ويجب أن يتمدد دون أن يتشقق، بينما يمسكه الغشاء الخارجي والطبقة الداخلية أثناء التشكيل.
وهذا يجعل النصف المُشكَّل قطعة ميكانيكية بقدر ما هو حاجز. تتتبع الأقسام التالية المادة من البكرة إلى التجويف المعبأ.
ماذا يعني التشكيل على البارد، ولماذا يُكبس التجويف بدل تسخينه؟
البليستر المشكَّل حراريًا يُلَيَّن بالحرارة قبل سحب التجويف. أما العبوة المشكَّلة على البارد فليست كذلك، وهذا يغيّر ما يجب أن تتحمله المادة.
في التشكيل على البارد تُكبس البنية المتراكبة بين مكبس وقالب في درجة حرارة الغرفة. يتمدد الألمنيوم لدنًا داخل التجويف بدل تليينه أولًا، فيتحمل المعدن نفسه التشكيل.
Dive deeper
لا توجد مرحلة تليين يمكن الاختباء خلفها. التجويف المشكَّل حراريًا يُقولب من بوليمر مسخَّن؛ أما التجويف المشكَّل على البارد فيُدفع إلى شكله والبنية ما تزال صلبة، فتمتص كل طبقة الحركة عند درجة حرارة صالة الماكينة.
ينزلق الغشاء الخارجي على وجه المكبس، ويُسحب الألمنيوم إلى الجدار، وتتبعه الطبقة الداخلية لتصبح السطح الملامس للمنتج. لا شيء يُلَيَّن هنا، فالعملية تشكيل لدن مُتحكَّم فيه وليست خطوة قولبة. ويقدّم مدخل رقائق الألمنيوم خلفية عامة عن المعدن، لكن سحب تجويف بليستر مسألة أخرى.
ولهذا تُعتمد المادة والأداة معًا. تحدد أنصاف أقطار المكبس وخلوص القالب وإيقاع الشوط ما إذا كان المعدن يتمدد بالتساوي أم يجمع الانفعال في شريط ضيق، وقد تُشكَّل بنية متراكبة بنظافة على أداة وتفشل على أخرى تشبهها. شوط التشكيل، لا ورقة البيانات، هو حيث تُحكم المادة أخيرًا.
كما يترك التشكيل على البارد التجويف مستقرًا في أبعاده. لا انكماش تبريد يُصحَّح ولا ذاكرة لشكل مسخَّن، فيصل التجويف إلى محطة التعبئة قريبًا من التصميم، وتبقى الحافة مستوية للختم. ويُضاف إلى ذلك أن حالة الأداة نفسها تُحتسب في النتيجة: نظافة سطح القالب ولمعانه تمنعان الاحتكاك الموضعي الذي يمنع المادة من الانزلاق بالتساوي، فيظهر الأثر عند الزاوية التي تحتاج إلى أكبر قدر من حركة المادة. ولذلك تُصان الأداة كما تُختار البنية، بوصفها جزءًا من العملية لا ملحقًا بها. بوصفها جزءًا من العملية لا ملحقًا بها، فيُراجع الاثنان في خطوة واحدة.
لماذا يكون النصف المُشكَّل بنية متراكبة بدل رقائق الألمنيوم وحدها؟
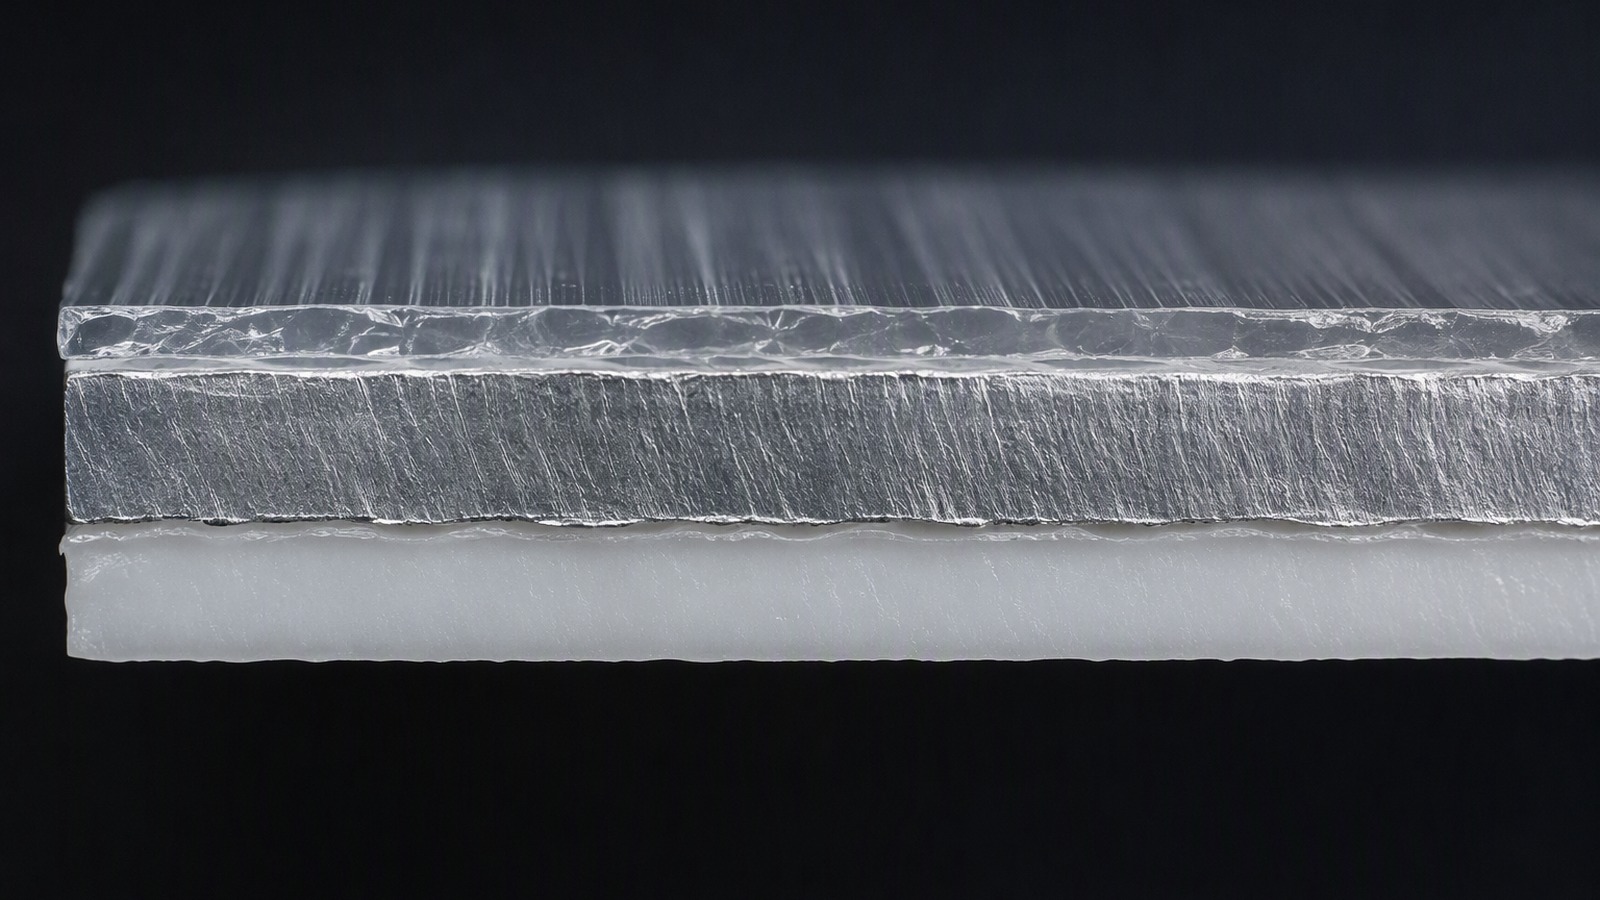
رقائق الألمنيوم وحدها تُشكّل تجويفًا ثم تفشل عند الجدار. لا بد من شيء يحمل المعدن خلال السحب ويغلق العبوة بعد ذلك.
الصفيحة المفردة لا تعيد توزيع الانفعال أثناء السحب ولا توفر سطحًا قابلًا للختم. تجمع البنية المتراكبة غشاءً خارجيًا للدعم، والألمنيوم للحاجز، وطبقة داخلية قابلة للتشكيل تختم مع الغطاء.
Dive deeper
كل طبقة تجيب عن سؤال مختلف. يمنح الغشاء الخارجي البنية قابليتها للمناولة ويحمل جزءًا كبيرًا من حمل الشد على وجه المكبس، فلا يُطلب من المعدن القيام بالعمل كله. ويوفر الألمنيوم الحاجز. والطبقة الداخلية قابلة للتشكيل بما يكفي لتتبع المعدن إلى الجدار، وتصبح السطح المواجه للمنتج والذي يختم لاحقًا مع الغطاء.
الرابطة بين الطبقات جزء من البنية لا ملحق بها. إذا انفصلت واجهة أثناء السحب، تحركت الطبقات مستقلة، وتحمل المعدن الانفعال وحده، وأظهر التجويف ذلك: ثنية، أو شريطًا مبيضًّا، أو شقًا عند نصف القطر. وقد يظهر الانفصال بعد الختم أيضًا، ولهذا تُفحص الالتصاقية على تجاويف مشكَّلة لا على عينات مستوية. والواجهة التي تصمد في الدرفلة ولا تصمد في المكبس نمط فشل مألوف.
الصفيحة المفردة لا سطح قابلًا للختم ولا طبقة ثانية تعيد توزيع الحمل، فإما أن تتمزق عند الجدار أو يجب أن تُصنع سميكة بما يكفي للصمود، وحتى ذلك الحين لا تمنح المحوِّل ما يغلق به العبوة. ومن يقارن البنى يبدأ عادةً من مجموعة رقائق الألمنيوم الصيدلانية ويعمل بالعكس من التجويف. وهناك سبب تجاري أيضًا: لأن الطبقات الثلاث تُختار معًا، تصبح البنية مواصفة واحدة بمالك واحد، بدل رقائق تُشترى بمجموعة أرقام وغشاء يُشترى بأخرى. وحين تظهر مشكلة عند المكبس، تكون تلك المواصفة الواحدة هي ما يجعل الأثر قابلًا للتتبع. هي ما يجعل الأثر قابلًا للتتبع، ويقلل ما يُنسب إلى الحظ في نتيجة المكبس.
ما الذي تضيفه طبقة الألمنيوم فعليًا إلى التجويف المُشكَّل؟
الحاجز هو الجواب البديهي، وهو الصحيح. لكن داخل تجويف مسحوب يكون المعدن أيضًا طبقة إنشائية تحت حمل.
الألمنيوم هو الحاجز والطبقة التي يجب أن تتمدد دون أن تنكسر عند سحب التجويف. يبقي الرطوبة والأكسجين والضوء بعيدًا عن المنتج، ويتحمل انفعال التشكيل.
Dive deeper
داخل العبوة النهائية يكون الألمنيوم الحاجز المتصل الوحيد. الأفلام البوليمرية مفيدة، لكنها ليست الطبقة التي تحجب الرطوبة والأكسجين؛ المعدن يفعل ذلك، ويفعله فقط حيث يكون متصلًا وخاليًا من الثقوب. والطبقة نفسها تحجب الضوء.
ويطلب التشكيل شيئًا آخر من المعدن نفسه. يُسحب التجويف بدل طيّه، فيجب أن يتمدد الألمنيوم لدنًا ثم يبقى حيث وُضع. وسلوك الانثناء الثابت يساعد: يحفظ المعدن شكل التجويف بدل أن يرتد، فيبقى التجويف مفتوحًا خلال التعبئة. وتؤثر حالة التقسية وحبيبات الشريط في توزيع التمدد على الجدار. وتنشر جهات مثل European Aluminium خلفية عامة عن المادة.
يلتقي مطلبان في طبقة واحدة. الحاجز يريد صفيحة سليمة متصلة بلا نقاط رقيقة، والتشكيل يريد قابلية سحب وتوزيعًا متكافئًا للانفعال. وليسا في تعارض، لكنهما ليسا مستقلين، ويُتفق على التوازن مقابل تصميم العبوة الخاص بالعميل لا من جدول.
ولهذا فإن السمك وحده طريقة سيئة لمقارنة العروض. داخل المدى القابل للعمل، قد تغيّر تركيبة مختلفة من الطبقات سلوك التشكيل أكثر من تغيير صغير في سمك المعدن، ولا يحسم ذلك إلا تجربة على الأداة المقصودة. وتخدم حالة سطح المعدن الغرضين معًا: السطح المنتظم يمنح التصاقًا أكثر اتساقًا مع الغشاء وانتقالًا أكثر انتظامًا للانفعال، وأي تفاوت موضعي فيه يخلق نقطة يبدأ عندها الترقق. نقطة يبدأ عندها الترقق. ولهذا لا يُقارن عرضان بالسمك وحدهما دون النظر إلى ما يحدث للصفيحة بعد السحب.
لماذا يحدد عمق التشكيل ونصف قطر الزاوية وشكل التجويف كل هذا القدر؟
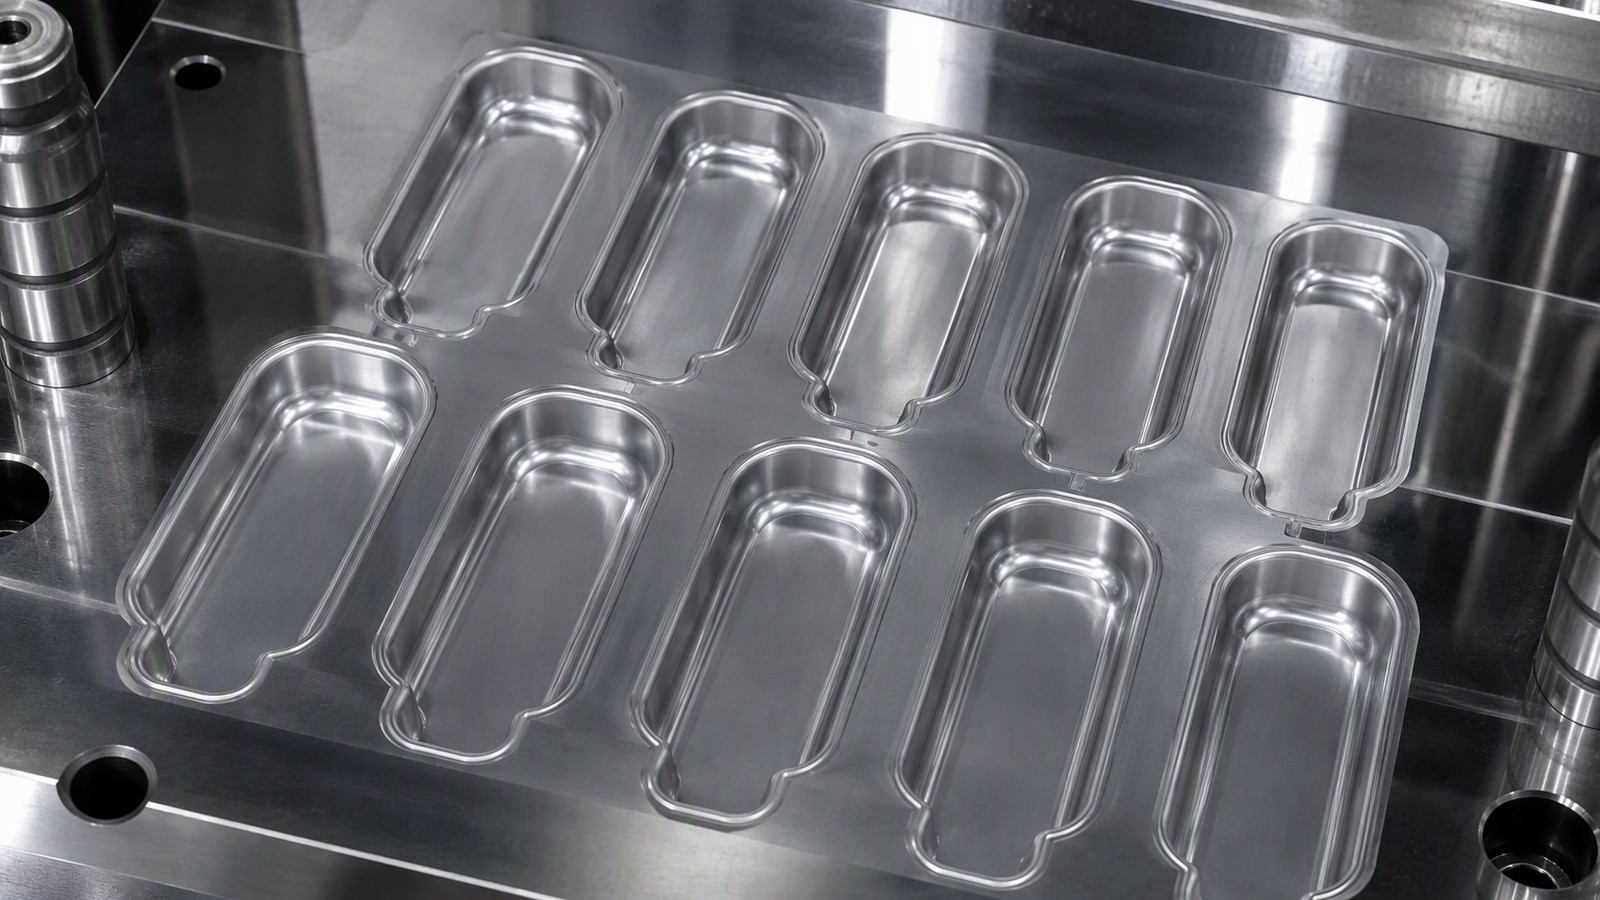
قد تستخدم عبوّتان البنية نفسها وتتصرفان بشكل متعاكس. العمق والهندسة، لا المادة وحدها، هما ما يحدد الانفعال.
التجاويف الأعمق والزوايا الأضيق تجمع الانفعال في الجدار ونصف قطر القاعدة. أما نصف القطر السخي والشكل الذي يسمح بتدفق المادة فيوزعان التشكيل، فقد تُشكَّل بنية بثبات في هندسة وتفشل في أخرى.
Dive deeper
لا يتوزع الانفعال بالتساوي على التجويف المسحوب. تحمل زوايا القاعدة والانتقال من الجدار إلى القاعدة أكثر من المناطق المستوية، ونصف القطر الضيق يزيد التركيز. والعمق مهم لأنه يحدد كمية المادة التي يجب أن تنتقل من الحافة إلى الجدار. والترقق عند الزاوية، لا العمق الاسمي في الرسم، هو ما يحد عادةً من التصميم.
وقد تساعد الهندسة أو تضر. فنصف قطر سخي عند الزاوية، وجدار بميل بسيط، وتوزيع يترك جسرًا كافيًا بين التجاويف، تمنح المادة مكانًا تتدفق إليه. أما الزاوية الداخلية الحادة أو الدرجة المفاجئة أو الجسر الضيق جدًا فلا تترك لها مكانًا، ويظهر الفشل كشق شعري تمامًا حيث يكون السحب أصعب. والأداة التي تعمل جيدًا بعمق متواضع قد تنتج تجاويف حدّية عندما يُعمَّق التجويف لعبوة جديدة.
ولهذا تنتمي محادثة تصميم العبوة إلى البداية. فبعد تثبيت الرسم يجب أن تلائم البنية الهندسة، وتغيير البنية لاحقًا نادرًا ما ينقذ تجويفًا صعبًا بحكم التصميم. ومراجعة الرسم مع الطريقة التي تُبنى بها مواصفات رقائق البليستر تُبقي الهندسة والمادة في محادثة واحدة؛ وملاحظات NIST عن سلوك المعدن تحت التشكيل خلفية معقولة. ومن المفيد قياس الصعوبة على الرسم نفسه: أعمق نقطة، وأضيق زاوية، وأقرب جسر بين تجويفين. فإذا نجحت هذه المواضع في التجربة صار بقية التجويف أقل إثارة للقلق، وإذا فشل أحدها فلا يفيد تحسين المتوسط. وإذا فشل أحدها فلا يفيد تحسين المتوسط، والرسم الجيد يبيّن هذه المواضع قبل بناء الأداة.
لماذا تُعد الثقوب الدقيقة وحالة السطح أهم من رقم السبيكة؟
كثيرًا ما يبدأ المشترون برقم السبيكة. والعيوب التي ترفض دفعة فعليًا نادرًا ما تأتي من السبيكة.
الثقب الدقيق مسار مباشر عبر الحاجز، وقد يفتحه التشكيل إلى تسرب في التجويف النهائي. ونظافة السطح وحالة اللفة والمناولة هي ما يحدد مستوى الثقوب.
Dive deeper
الثقب الدقيق ثقب في الحاجز الوحيد في البنية، والتشكيل يميل إلى تفاقم ضعف قائم. فالخدش أو الإدراج المدرفل أو نتوء القطع أو ثنية المناولة التي لا تضر في صفيحة مستوية قد تنفتح إلى مسار تسرب بمجرد سحب المعدن إلى جدار.
اختيار السبيكة مهم، لكن بين سبيكتين قابلتين للعمل يكون فرق السلوك الميداني عادةً أصغر من الفرق الذي تصنعه حالة السطح وجودة اللفة وطريقة انتقال البكرة من الدرفلة إلى الأداة. فالغبار وتلف الحواف واللف غير المحكم وفك اللف بإهمال تترك آثارًا يحوّلها التشكيل إلى عيوب.
واستواء السطح مهم لسبب ثانٍ: يجب أن ترتبط الطبقات على كامل العرض، والسطح غير المستوي أو الملوث أو المخدوش يرتبط بثقة أقل. وهذا كلام عن العملية لا سطر في ورقة بيانات، فمن يسأل عن الثقوب يسأل فعليًا عن كيفية درفلة الشريط وقطعه وتعبئته ومناولته. والدليل إلى أسباب الثقوب الدقيقة يتبع تلك السلسلة بتفصيل أكبر.
والنتيجة العملية تحوّل في التركيز: الأنفع أن يُسأل كيف تتصرف بنية مرشحة بعد التشكيل، وأن تُحكم على تجاويف مشكَّلة لا على سطح البكرة. ومن هنا تُفهم الحالة السطحية كمواصفة مشتركة: فهي تخدم الالتصاق والثقوب في الوقت نفسه، ولا يمكن فصل إحداهما عن الأخرى في المحادثة مع المورد. لا يمكن فصل إحداهما عن الأخرى في المحادثة مع المورد. والأسئلة الجيدة تبدأ من الدفعة السابقة ومن ملاحظات التغليف، لا من رقم السبيكة وحده.
كيف يختلف الجسم المُشكَّل على البارد عن رقائق الغطاء في المطلوب منه؟
كلاهما ألمنيوم في عبوة بليستر، ويشتريهما البعض كأنهما صنف واحد. والمطلوب منهما متعاكس.
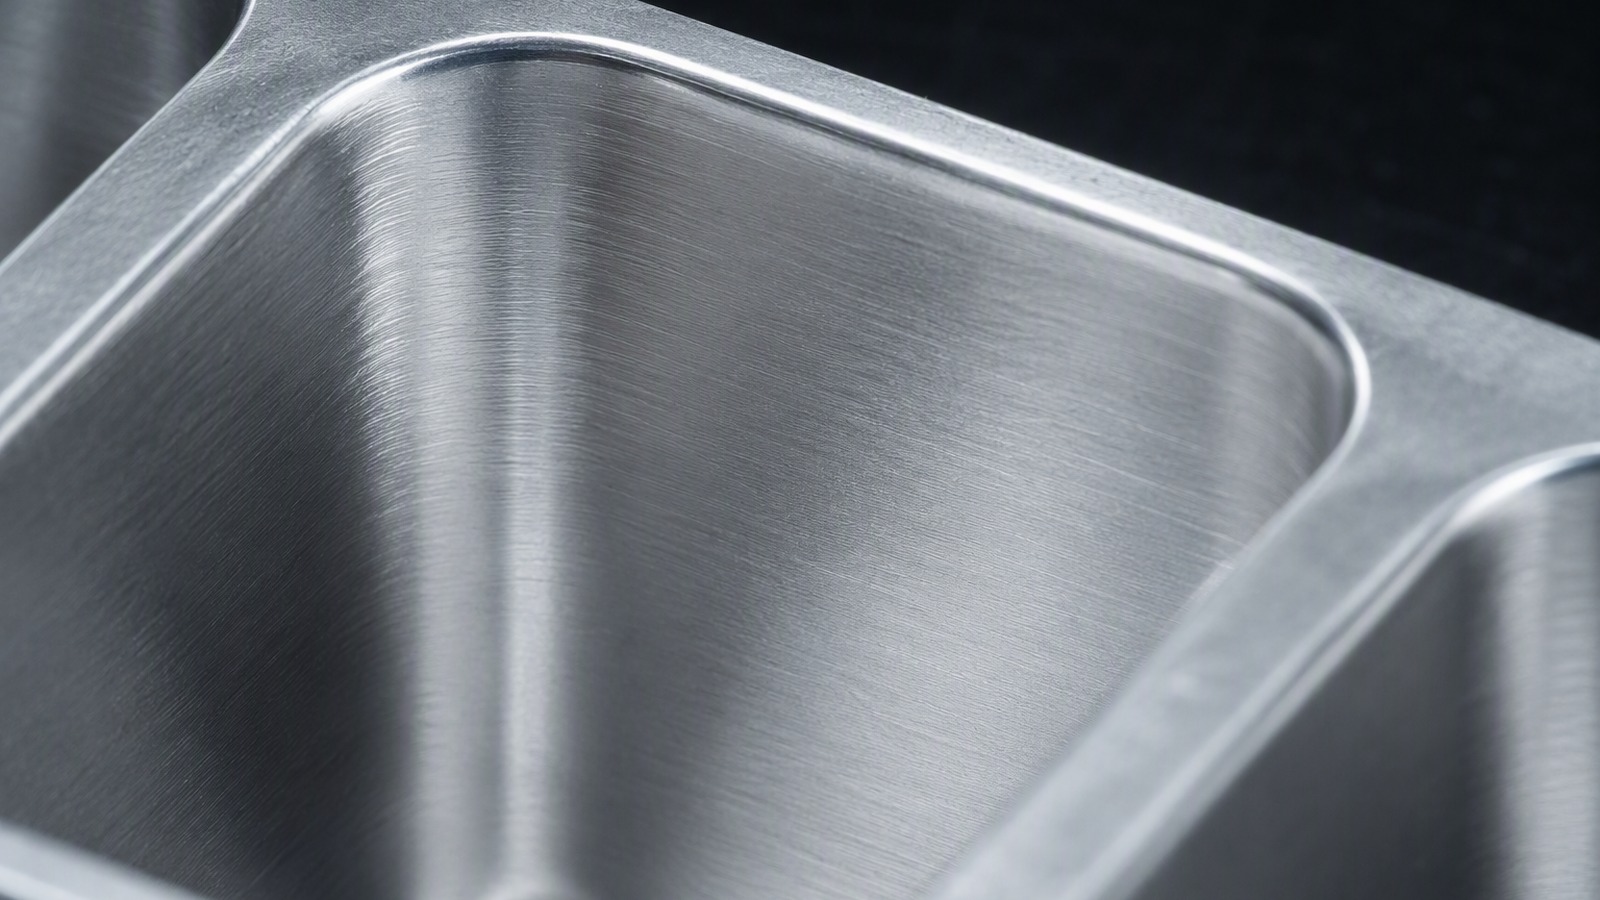
رقائق الغطاء تبقى مستوية ويُطلب منها الختم ثم التقشير أو الثبات؛ أما الجسم المشكَّل على البارد فيُسحب إلى تجويف ويُطلب منه حفظ شكله دون تسرب.
Dive deeper
رقائق الغطاء غطاء مستوٍ. تصل إلى الماكينة مستوية، وتُختم على حافة، ويُطلب منها أن تُقشَّر أو أن تثبت. ومهمتها ثنائية الأبعاد أساسًا: سطح سليم، وختم متسق، ومتانة تكفي للفتح.
أما الجسم المشكَّل على البارد فوعاء. يُطلب منه أن يصبح ثلاثي الأبعاد دون فقدان الحاجز، وأن يُبقي التجويف مفتوحًا خلال التعبئة، وأن يحفظ شكله خلال الختم والتغليف، وأن يبقى سليمًا حيث يكون الجدار أرقّ. ويلتقي الجزآن عند الحافة ولا يعوّض أحدهما عن الآخر. والمراجعات القطاعية مثل ما تنشره The Aluminum Association تصف المنتج المستوي لا التجويف المسحوب.
وقد يقارن البعض بينهما بالسمك وحده، وهذا مضلل. فرقائق غطاء أثقل لا تصنع تجويفًا أفضل، وجسم مشكَّل جيدًا لا ينقذ ختمًا ضعيفًا. ويُحدَّد كل منهما على حدة مقابل متطلبات مختلفة، والنصف المشكَّل هو الذي يُعتمد على الأداة.
وتختلف الأسئلة كذلك. في الغطاء الحديث عن السطح والختم وسلوك الفتح؛ وفي الجسم المشكَّل عن السحب والهندسة والثقوب وسلامة العبوة المغلقة. يُشترى الاثنان معًا لكن يُعتمد كل منهما على حدة. ويفيد التمييز في أمر الشراء: أن يُطلب النصف المشكَّل بوصفه مادة تُشكَّل على أداة محددة، لا بوصفه صفيحة مستوية بمقاسات. فالمقاس وحده لا يصف ما سيحدث عند المكبس. فالمقاس وحده لا يصف ما سيحدث عند المكبس، ويُسأل عن النصف المشكَّل ما يُسأل عن الأداة: أي عمق، وأي زاوية، وأي تجويف، وأي عبوة سيُغلقها.
ما الذي يجب أن يذكره المحوِّل أو مشتري المستحضرات في الاستفسار؟
الاستفسار الذي يسرد سبيكة وسمكًا فقط يترك المورد يخمّن، والعرض الذي يليه تخمين أيضًا.
اذكر تصميم العبوة: عمق التجويف وهندسته، وتوزيع التجاويف، ورقائق الغطاء المزمع الختم بها، والمنتج، ومسار التشكيل، وصيغة البكرة.
Dive deeper
يحتاج الاستفسار إلى العبوة لا إلى المادة فقط. ونقطة البداية المفيدة هي رسم التجويف: عمق التجويف، وأنصاف أقطار الزوايا، وميل الجدار، وعدد التجاويف وتوزيعها، والجسر بينها. فالمورد الذي لا يرى الشكل لا يستطيع القول إن كان السحب مريحًا أم حدّيًا. ورسمان متشابهان قد يختلفان تمامًا في السمات التي تحدد سهولة التشكيل، والرسم ذو الأبعاد أنفع من صورة.
ثم يأتي الغطاء: أي رقائق ستُختم على الحافة، وما يجب أن تتحمله العبوة المملوءة. ثم المنتج، لأن الطبقة الداخلية تلامسه. ثم الإطار التجاري: تركيبة السمك، والعرض، وقلب البكرة، والكمية، إذ تُسعَّر الطلبات عادةً من حد أدنى لكل مقاس. ومن يعمل من مخزون فئة رقائق الألمنيوم الصيدلانية يحتاج تلك الأرقام قبل أن يعني العرض شيئًا.
ومن المفيد ذكر ما جُرِّب سابقًا. فتجاويف تشقق عند زاوية، أو دفعة رفضتها الثقوب، أو أداة استُبدلت: هذا التاريخ يوجّه التوصية أكثر من ورقة مواصفات. وحيث يصمت الاستفسار لا يكون الجواب إلا محافظًا، وينفق الطرفان ميزانية التجربة لاكتشاف ما كان يجب قوله في البداية. ومن المفيد ذكر حدود العملية: هل ستُشكَّل العبوة على خط بإيقاع متقطع أم مستمر، وهل التغذية من بكرة واحدة أم من عدة، وهل ستُقطع في الشوط نفسه. هذه التفاصيل تغيّر ما يُطلب من البكرة أكثر مما يغيّره رقم السبيكة. أكثر مما يغيّره رقم السبيكة، وكلما كان الوصف أقرب إلى خط الإنتاج كان الجواب أقرب إلى الصواب.
كيف يُعتمد الجسم المُشكَّل مقابل تصميم العبوة الخاص بالعميل؟
بنية تنجح في اختبار مستوٍ تقول قليلًا عن تجويف مسحوب. يجب أن يتم الاعتماد في الهندسة التي ستعيش فيها.
يُتفق على البنية مقابل تصميم العبوة الخاص بالعميل: بكرات تجريبية تُشكَّل على الأداة المقصودة، وتجاويف تُفحص حيث يكون السحب أصعب، وعبوات مغلقة تُختبر.
Dive deeper
الاعتماد سلسلة لا اختبار واحد. يبدأ ببكرات تجريبية تُشكَّل على الأداة التي ستنفذ العمل، لأن تجويفًا يُشكَّل على مكبس مختبري يقول قليلًا عن أداة إنتاج. ثم تُفحص التجاويف المشكَّلة حيث يكون السحب أصعب: زوايا القاعدة، والجدار، والانتقال إلى الحافة.
ثم تُفحص العبوة المغلقة كعبوة. فتجويف يبدو سليمًا لكنه لا يختم، أو يختم لكنه يتسرب بعد المناولة، غير معتمد. وتُجمع الأدلة على تصميم العبوة الخاص بالعميل مقابل المتطلبات التي يجب أن يلبيها ذلك التصميم. وعند مقارنة البنى، تكون البنية المبنية على رقائق الألمنيوم 8021 بسماكة 0.025 مم مرجعًا شائعًا، وإن كان الاختيار يتبع نتيجة التجربة.
والناتج بنية مكتوبة: أي طبقات، وأي سماكات، وأي حالة تقسية، وأي حالة سطح، وأي صيغة بكرة. ويجب أن تكون محددة بما يكفي لمقارنة دفعة ثانية بالأولى، وأن تسمّي تصميم العبوة الذي اعتُمدت مقابله، لأن الاعتماد يخص تلك الهندسة لا المادة عمومًا.
والبنية المكتوبة تصمد أيضًا أمام تغيّر الموظفين. ومن العملي حفظ عينات من التجاويف المشكَّلة مع الدفعة المرجعية، لأن المقارنة البصرية بعد أشهر تحتاج إلى مرجع مادي لا إلى وصف. وحين تتغير الأداة أو البنية يُعاد الاعتماد بدل الاستناد إلى نتيجة قديمة. بدل الاستناد إلى نتيجة قديمة، والمرجع المادي أنفع من الوصف حين يُسأل عن الفرق بين دفعتين.
رقائق التشكيل على البارد قطعة مشكَّلة لا حاجز مستوٍ. ثبّت تصميم العبوة أولًا، ثم حدّد البنية المتراكبة التي تصمد أمامه.