¿Qué hace la lámina de aluminio en un blíster conformado en frío?
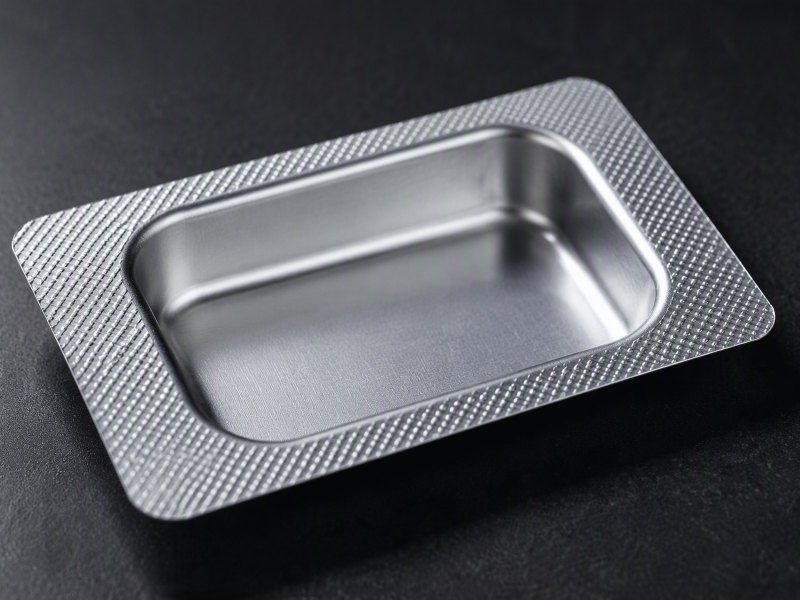
La mitad conformada de un blíster alu-alu es una pieza estirada, no una barrera plana. Así se comporta el laminado en la prensa, por qué la geometría del alvéolo decide tanto y qué indicar en una consulta.
Un alvéolo agrietado en la esquina o un poro que aparece meses después suele remontarse a una decisión: el laminado se especificó antes de entender el envase.
El conformado en frío dibuja el alvéolo a partir de un laminado a temperatura ambiente, sin calentarlo. El aluminio aporta la barrera y debe estirarse sin romperse, mientras la película exterior y la capa interior lo sostienen durante el conformado.
Eso convierte la mitad conformada en una pieza mecánica tanto como en una barrera. Las secciones siguientes siguen el material desde la bobina hasta el alvéolo lleno.
¿Qué significa el conformado en frío y por qué el alvéolo se prensa en lugar de calentarse?
Un blíster termoformado se reblandece con calor antes de estirar el alvéolo. Un envase conformado en frío no, y eso cambia lo que el material debe resistir.
En el conformado en frío, un laminado se prensa entre un punzón y una matriz a temperatura ambiente. El aluminio se estira plásticamente hacia el alvéolo en lugar de reblandecerse primero, así que el propio metal absorbe la deformación.
Dive deeper
No hay una etapa de reblandecimiento tras la que esconderse. Un alvéolo termoformado se moldea a partir de polímero calentado; un alvéolo conformado en frío se empuja a su forma mientras el laminado sigue sólido, de modo que cada capa absorbe el movimiento a temperatura ambiente.
La película exterior se desliza sobre la cara del punzón, el aluminio se estira hacia la pared y la capa interior lo acompaña hasta convertirse en la superficie en contacto con el producto. Nada se reblandece, así que la operación es una deformación plástica controlada y no una etapa de moldeo. La entrada sobre lámina de aluminio ofrece antecedentes generales del metal, aunque un alvéolo de blíster es otra cosa.
Por eso el material y la herramienta se cualifican juntos. Los radios del punzón, la holgura de la matriz y el ritmo de la carrera deciden si el metal se estira de manera uniforme o concentra la deformación en una banda estrecha, y un laminado que conforma limpiamente en una herramienta puede fallar en otra que parece igual. La carrera de conformado, no la ficha técnica, es donde el material se juzga de verdad.
El conformado en frío también deja el alvéolo dimensionalmente estable. No hay contracción por enfriamiento que corregir ni memoria de una forma caliente, así que la cavidad que llega al llenado se parece a la diseñada, y la pestaña sigue plana para el sellado.
¿Por qué la mitad conformada es un laminado y no una lámina de aluminio sola?
Una lámina sola conforma un alvéolo y luego falla en la pared. Algo tiene que llevar el metal a través del estirado y cerrar el envase después.
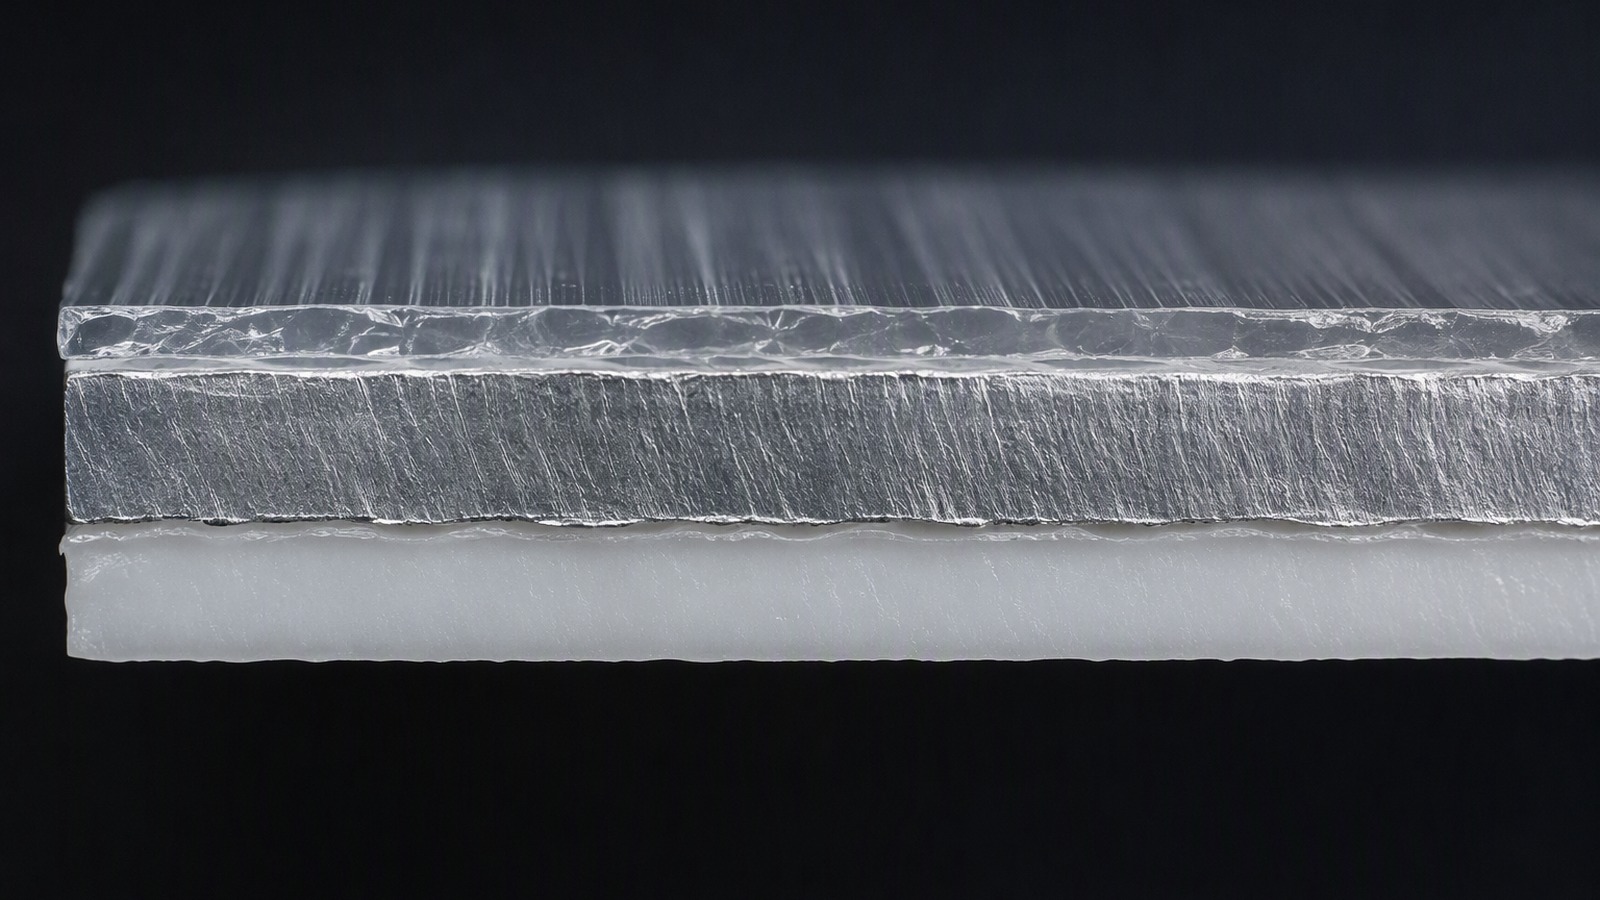
Una hoja de aluminio no puede redistribuir la deformación durante el estirado ni tiene cara sellable después. El laminado combina una película exterior de soporte, el aluminio como barrera y una capa interior conformable que sella contra el cierre.
Dive deeper
Cada capa responde a una pregunta distinta. La película exterior da manejabilidad al laminado y soporta buena parte de la carga de tracción sobre la cara del punzón, de modo que no se le pide todo el trabajo al metal. El aluminio aporta la barrera. La capa interior es lo bastante conformable para seguir al metal hacia la pared y se convierte en la superficie que mira al producto y que después sella contra el cierre.
La unión entre capas forma parte de la estructura. Si una interfaz se suelta durante el estirado, las capas se mueven por separado, el metal asume la deformación solo y el alvéolo lo delata: un pliegue, una banda blanquecina, una grieta en el radio. La delaminación también puede aparecer después del sellado, y por eso la adhesión se examina en alvéolos conformados y no solo en muestras planas. Una interfaz que aguanta en la laminadora pero no en la prensa es un modo de fallo conocido.
Una hoja sola no tiene cara sellable ni una segunda capa que redistribuya la carga, así que o se rompe en la pared o hay que fabricarla lo bastante pesada para sobrevivir, y aun así no le da al transformador nada con lo que cerrar el envase. Quien compara estructuras suele partir de la gama de lámina de aluminio farmacéutica y trabajar hacia atrás desde el alvéolo.
¿Qué aporta realmente la capa de aluminio al alvéolo conformado?
La barrera es la respuesta obvia, y es la correcta. Pero dentro de un alvéolo estirado el metal también es una capa estructural bajo carga.
El aluminio es la barrera y la capa que debe estirarse sin romperse cuando se conforma el alvéolo. Mantiene la humedad, el oxígeno y la luz lejos del producto, y soporta la deformación del conformado.
Dive deeper
Dentro del envase terminado, el aluminio es la única barrera continua. Las películas poliméricas son útiles, pero no son la capa que deja fuera la humedad y el oxígeno; eso lo hace el metal, y solo donde el metal es continuo y no tiene agujeros. La misma capa detiene la luz.
El conformado le pide algo más a ese mismo metal. El alvéolo se estira en lugar de plegarse, así que el aluminio debe deformarse plásticamente y quedarse donde se le puso. El comportamiento de plegado muerto ayuda: el metal conserva la forma en vez de recuperarla, lo que mantiene la cavidad abierta durante el llenado. El temple y el grano influyen en cómo se reparte el estiramiento por la pared. Entidades como European Aluminium publican antecedentes generales sobre el material.
Dos exigencias se encuentran en una sola capa. La barrera quiere una hoja sana y continua, sin puntos finos; el conformado quiere ductilidad y deformación repartida. No están en conflicto, pero tampoco son independientes, y el equilibrio se acuerda contra el diseño de envase del propio cliente, no se elige de una tabla.
También por eso el espesor solo es una mala forma de comparar ofertas. Dentro del intervalo viable, otra combinación de capas puede cambiar el comportamiento en conformado más que un pequeño cambio de espesor del metal, y solo un ensayo en la herramienta prevista lo resuelve.
¿Por qué la profundidad de conformado, el radio de esquina y la forma del alvéolo deciden tanto?
Dos envases pueden usar el mismo laminado y comportarse de forma opuesta. La profundidad y la geometría, no solo el material, fijan la deformación.
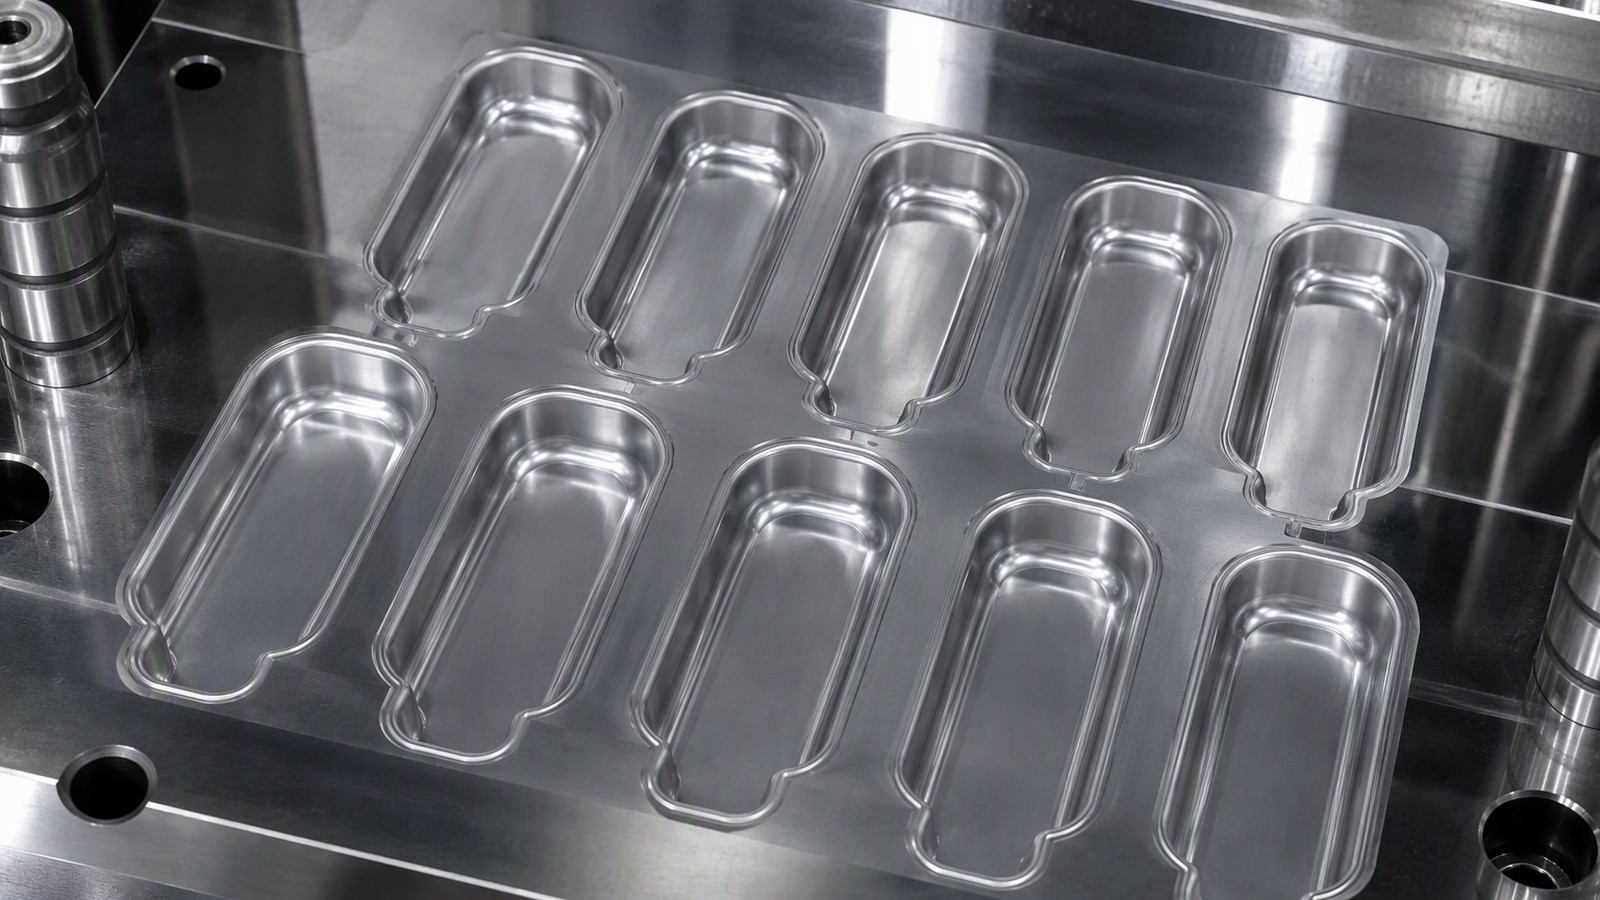
Los alvéolos más profundos y las esquinas más cerradas concentran la deformación en la pared y en el radio de fondo. Un radio generoso y una forma que deje fluir el material reparten la deformación, así que un laminado puede conformar bien en una geometría y fallar en otra.
Dive deeper
La deformación no se reparte por igual en un alvéolo estirado. Las esquinas del fondo y la transición de la pared al fondo soportan más que las zonas planas, y un radio cerrado la concentra aún más. La profundidad importa porque fija cuánto material tiene que viajar desde la pestaña hacia la pared. El adelgazamiento en la esquina, y no la profundidad nominal del plano, es lo que suele limitar un diseño.
La geometría puede ayudar o perjudicar. Un radio de esquina generoso, una pared con algo de inclinación y una disposición que deje puente suficiente entre alvéolos dan al material un sitio hacia donde fluir. Una esquina interna viva, un escalón brusco o un puente muy estrecho no le dejan ninguno, y el fallo aparece como una grieta capilar justo donde el estirado es más difícil. Una herramienta que trabaja bien a poca profundidad puede dar alvéolos marginales cuando la cavidad se profundiza para un envase nuevo.
Por eso la conversación sobre el diseño del envase va al principio. Una vez fijado el plano, el laminado tiene que encajar en la geometría, y cambiar el laminado después rara vez salva un alvéolo difícil por diseño. Revisar el plano con la manera en que se construye una especificación de lámina para blíster en mente mantiene geometría y material en una sola conversación; las notas sobre el metal bajo deformación de NIST son un buen antecedente.
¿Por qué los poros y el estado de la superficie importan más que el número de aleación?
Muchos compradores empiezan por el número de aleación. Los defectos que realmente rechazan un lote rara vez vienen de la aleación.
Un poro es un camino directo a través de la barrera, y el conformado puede abrirlo en una fuga del alvéolo terminado. La limpieza superficial, el estado del rollo y la manipulación deciden el nivel de poros.
Dive deeper
Un poro es un agujero en la única barrera de la estructura, y el conformado tiende a agravar una debilidad que ya existía. Un arañazo, una inclusión laminada, una rebaba de corte o un pliegue de manipulación que serían inofensivos en una hoja plana pueden abrirse en un camino de fuga en cuanto el metal se estira hacia una pared.
La aleación importa, pero entre dos aleaciones viables la diferencia de comportamiento en campo suele ser menor que la que produce el estado de la superficie, la calidad del rollo y cómo viaja la bobina desde la laminadora hasta la herramienta. El polvo, el daño en los bordes, un bobinado flojo y un desenrollado descuidado dejan marcas que el conformado convierte en defectos.
La uniformidad de la superficie importa por una segunda razón: las capas tienen que unirse en todo el ancho, y una superficie irregular, contaminada o rayada une con menos fiabilidad. Eso es una afirmación de proceso y no una línea de ficha técnica, así que quien pregunta por poros está preguntando en realidad cómo se laminó, se cortó, se embaló y se manipuló la banda. La guía sobre las causas de los poros sigue esa cadena con más detalle.
La consecuencia práctica es un cambio de enfoque: es más útil preguntar cómo se comporta una estructura candidata después del conformado y juzgarla en alvéolos conformados que en la superficie de la bobina.
¿En qué se diferencia un cuerpo conformado en frío de una lámina de cierre?
Ambos son aluminio en un envase blíster, y a veces se compran como si fueran el mismo artículo. Se les pide lo contrario.
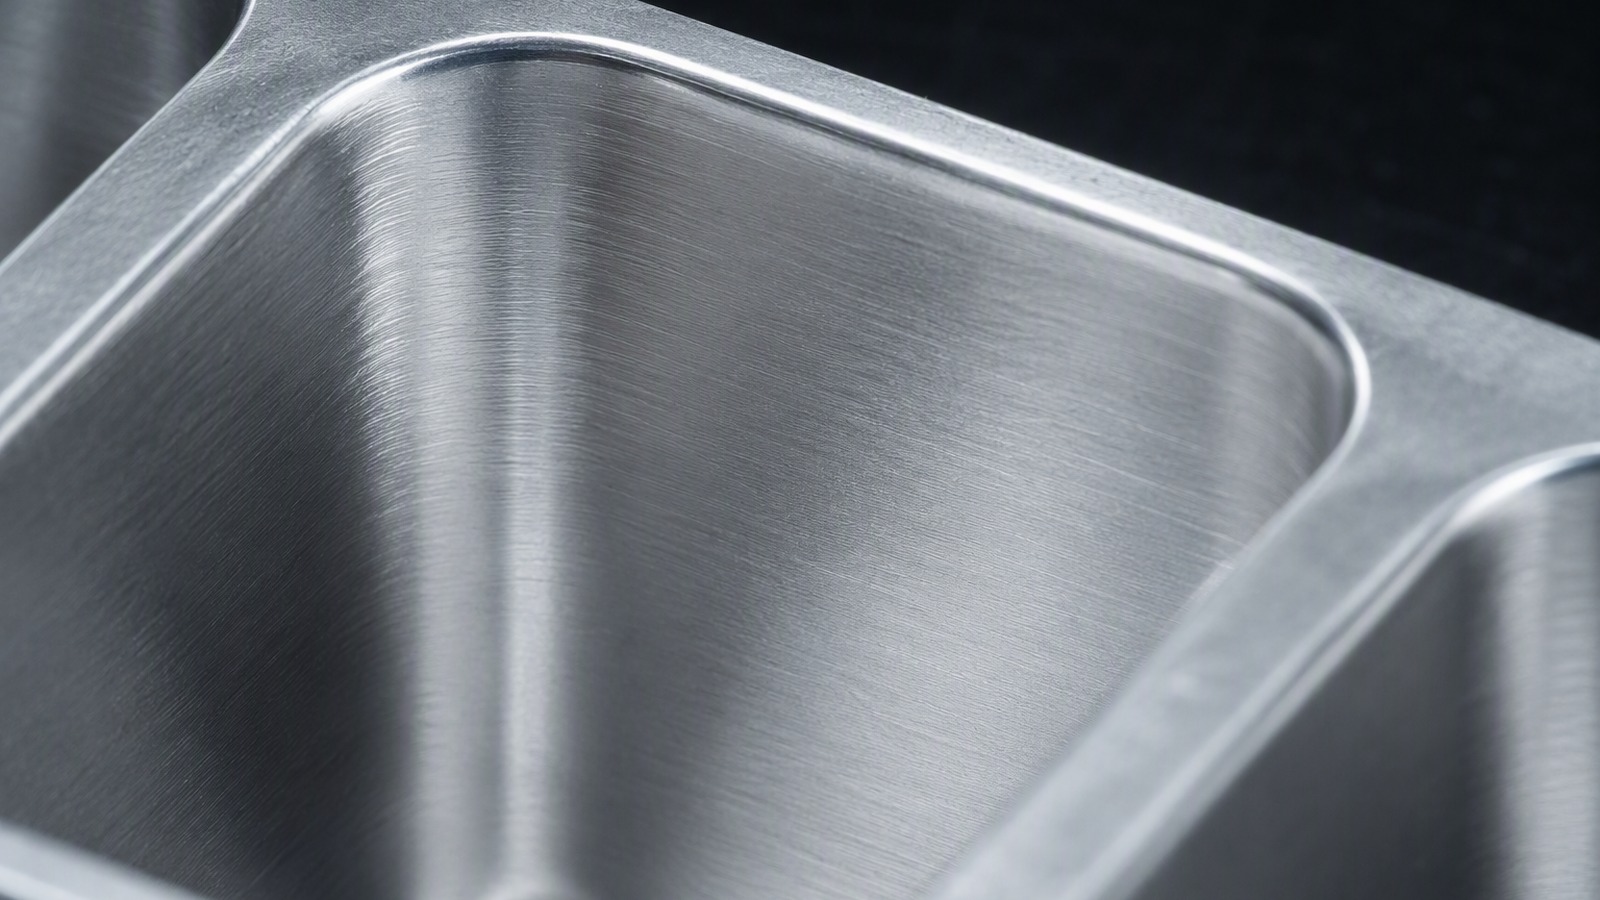
La lámina de cierre se queda plana y debe sellar y luego pelarse o mantenerse; el cuerpo conformado en frío se estira hacia un alvéolo y debe conservar su forma sin fugas.
Dive deeper
La lámina de cierre es un cierre plano. Llega plana a la máquina, se sella sobre una pestaña y se le pide que se pele o que se quede en su sitio. Su tarea es esencialmente bidimensional: una superficie sana, un sellado constante y resistencia suficiente para sobrevivir a la apertura.
El cuerpo conformado en frío es un continente. Se le pide volverse tridimensional sin perder la barrera, mantener la cavidad abierta durante el llenado, conservar la forma al sellar y encartonar, y seguir sano donde la pared es más fina. Las dos piezas se encuentran en la pestaña y ninguna compensa a la otra. Resúmenes sectoriales como los de The Aluminum Association describen el producto plano, no el alvéolo estirado.
A veces se comparan solo por espesor, lo que induce a error. Una lámina de cierre más pesada no hace mejor alvéolo, y un cuerpo bien conformado no rescata un sellado débil. Se especifican por separado contra requisitos distintos, y la mitad conformada es la que se cualifica en la herramienta.
Las preguntas también difieren. Para el cierre se habla de superficie, sellado y comportamiento al abrir; para el cuerpo conformado se habla de estirado, geometría, poros e integridad del envase cerrado. Se compran juntos pero se cualifican por separado.
¿Qué debe indicar un transformador o un comprador farmacéutico en una consulta?
Una consulta que solo enumera una aleación y un espesor deja adivinando al proveedor, y la oferta que sigue es también una conjetura.
Indique el diseño del envase: profundidad y geometría del alvéolo, disposición de cavidades, lámina de cierre prevista, producto, ruta de conformado y formato de bobina.
Dive deeper
Una consulta necesita el envase, no solo el material. El punto de partida útil es el plano de la cavidad: profundidad del alvéolo, radios de esquina, inclinación de pared, número y disposición de cavidades y el puente entre ellas. Un proveedor que no ve la forma no puede decir si el estirado es cómodo o marginal. Dos planos parecidos pueden diferenciarse justo en los rasgos que deciden si el conformado es fácil, y un plano acotado vale más que una fotografía.
Después viene el cierre: qué lámina se sellará sobre la pestaña y qué debe soportar el envase lleno. Luego el producto, porque la capa interior lo toca. Y el marco comercial: combinación de espesores, ancho, núcleo de bobina y cantidad, ya que los pedidos suelen cotizarse desde un mínimo por medida. Quien trabaja con existencias de lámina farmacéutica necesita esos datos antes de que una oferta signifique algo.
Ayuda decir qué se ha probado ya. Un alvéolo que se agrietó en una esquina, un lote que falló por poros, una herramienta que se cambió: ese historial orienta la recomendación más que una ficha técnica. Donde la consulta calla, la respuesta solo puede ser prudente, y ambos lados gastan el presupuesto de ensayo en descubrir lo que debió decirse al principio.
¿Cómo se cualifica el cuerpo conformado frente al diseño de envase del propio cliente?
Un laminado que supera una prueba plana dice poco de un alvéolo estirado. La cualificación tiene que ocurrir en la geometría en la que va a vivir.
La estructura se acuerda contra el diseño de envase del cliente: bobinas de ensayo conformadas en la herramienta prevista, alvéolos examinados donde el estirado es más difícil y envases cerrados comprobados.
Dive deeper
La cualificación es una secuencia, no una prueba. Empieza con bobinas de ensayo conformadas en la herramienta que hará el trabajo, porque un alvéolo formado en una prensa de laboratorio dice poco de una herramienta de producción. Los alvéolos conformados se examinan donde el estirado es más duro: las esquinas del fondo, la pared, la transición a la pestaña.
Después se comprueba el envase cerrado como envase. Un alvéolo que parece sano pero no sella, o que sella pero fuga tras la manipulación, no está cualificado. La evidencia se recoge sobre el diseño de envase del propio cliente, frente a los requisitos que ese diseño debe cumplir. Cuando se comparan estructuras, una construida sobre lámina de aluminio 8021 de 0,025 mm es una referencia habitual, aunque la elección sigue al resultado del ensayo.
El resultado es una estructura escrita: qué capas, qué espesores, qué temple, qué estado superficial, qué formato de bobina. Debe ser lo bastante concreta para comparar un segundo lote con el primero, y debe nombrar el diseño de envase contra el que se cualificó, porque la aprobación pertenece a esa geometría y no al material en general.
Una estructura escrita también sobrevive a los cambios de personal.
La lámina conformada en frío es una pieza conformada, no una barrera plana. Fije primero el diseño del envase y especifique después el laminado que pueda resistirlo.