Что делает алюминиевая фольга в холодноформованном блистере?
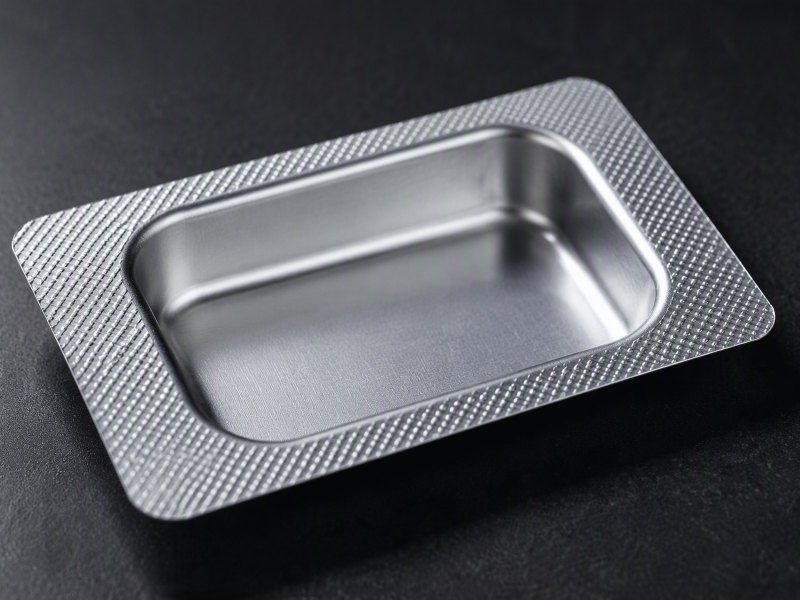
Формованная половина блистера алу-алу — вытянутая деталь, а не плоский барьер. Как ламинат ведёт себя в прессе, почему геометрия гнезда решает так много и что указать в запросе.
Гнездо, которое трескается по углу, или прокол, обнаруженный через несколько месяцев, обычно восходят к одному решению: ламинат согласовали раньше, чем поняли конструкцию упаковки.
Холодное формование означает, что гнездо вытягивают из ламината при комнатной температуре, а не разогревают. Алюминий несёт барьер и должен растягиваться без разрыва, а наружная плёнка и внутренний слой удерживают его при формовании.
Поэтому формованная половина — механическая деталь не меньше, чем барьер. Разделы ниже ведут материал от рулона до заполненного гнезда.
Что означает холодное формование и почему гнездо выдавливают, а не нагревают?
Термоформованный блистер размягчают нагревом, прежде чем вытянуть гнездо. Холодноформованная упаковка — нет, и это меняет то, что должен выдержать материал.
При холодном формовании ламинат обжимают между пуансоном и матрицей при комнатной температуре. Алюминий пластически растягивается в гнездо, а не размягчается заранее, поэтому деформацию принимает сам металл.
Dive deeper
За стадию размягчения спрятаться негде. Термоформованное гнездо отливают из разогретого полимера, а холодноформованное вдавливают в форму, пока ламинат остаётся твёрдым, и каждый слой принимает это движение при той температуре, какая есть в цехе.
Наружная плёнка скользит по зеркалу пуансона, алюминий вытягивается в стенку, внутренний слой следует за ним и становится поверхностью, контактирующей с продуктом. Ничего не размягчается, поэтому операция представляет собой управляемую пластическую деформацию, а не отливку. Общие сведения о металле даёт статья про алюминиевую фольгу, хотя вытяжка блистерного гнезда — отдельная задача.
Поэтому материал и инструмент квалифицируют вместе. Радиусы пуансона, зазор матрицы и темп хода решают, растянется металл равномерно или соберёт деформацию в узкой полосе, и ламинат, который чисто формуется на одном инструменте, может отказать на другом, внешне похожем. Рабочий ход, а не паспорт материала, — то место, где металл получает окончательную оценку.
Холодное формование оставляет гнездо и геометрически стабильным. Усадочных изменений от охлаждения нет, памяти о нагретой форме тоже, поэтому гнездо приходит на станцию наполнения близким к расчётному, а фланец остаётся плоским для запечатывания. Сюда же относится состояние оснастки: чистота и полировка матрицы входят в результат, потому что местное трение не даёт материалу скользить равномерно, и след проявляется именно в углу, которому нужно больше всего движения. Инструмент обслуживают так же внимательно, как выбирают ламинат.
Почему формуемая половина — это ламинат, а не одна алюминиевая фольга?
Фольга сама по себе формует гнездо, а затем отказывает по стенке. Нужно что-то, что проведёт металл через вытяжку и потом закроет упаковку.
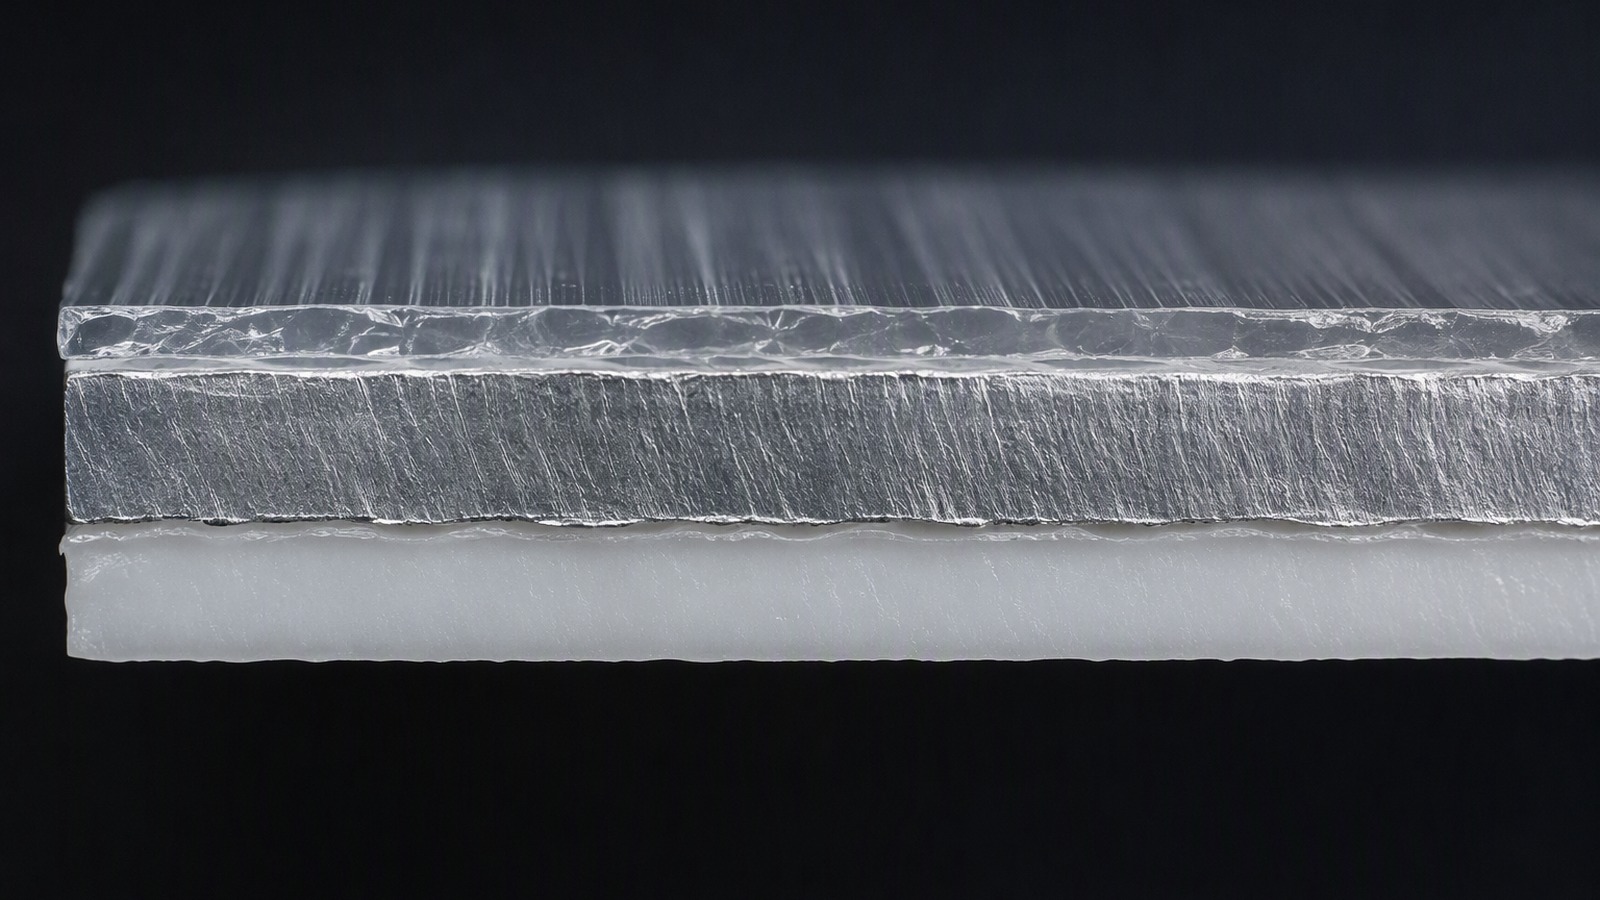
Одиночный лист не перераспределяет деформацию при вытяжке и не имеет герметизируемой поверхности. Ламинат соединяет наружную плёнку для опоры, алюминий для барьера и формуемый внутренний слой, который запечатывается с крышкой.
Dive deeper
Каждый слой отвечает на свой вопрос. Наружная плёнка придаёт ламинату технологичность и принимает значительную часть растягивающей нагрузки по зеркалу пуансона, поэтому металлу не приходится делать всю работу одному. Алюминий даёт барьер. Внутренний слой достаточно формуем, чтобы следовать за металлом в стенку, и становится поверхностью, обращённой к продукту, а позже запечатывается с крышкой.
Связь между слоями — часть конструкции, а не дополнение. Если при вытяжке граница раздела расходится, слои движутся раздельно, металл принимает деформацию один, и гнездо это показывает: складку, побелевшую полосу, трещину по радиусу. Расслоение может проявиться и после запечатывания, поэтому адгезию проверяют на сформованных гнёздах, а не только на плоских образцах. Граница, которая держит на прокатном стане и не держит в прессе, — известный вид отказа.
Одиночный лист не имеет ни герметизируемой поверхности, ни второго слоя, перераспределяющего нагрузку, поэтому он либо рвётся по стенке, либо должен быть настолько массивным, чтобы выдержать, и даже тогда переработчику нечем закрыть упаковку. Те, кто сравнивает конструкции, обычно начинают с линейки фармацевтической алюминиевой фольги и идут обратно от гнезда. Есть и коммерческая сторона: поскольку три слоя выбирают вместе, конструкция становится одной спецификацией с одним ответственным, а не фольгой, купленной по одним числам, и плёнкой, купленной по другим. Когда в прессе что-то идёт не так, именно единая спецификация делает проблему прослеживаемой.
Что именно даёт алюминиевый слой формованному гнезду?
Барьер — очевидный ответ, и он верен. Но внутри вытянутого гнезда металл ещё и несущий слой под нагрузкой.
Алюминий — это барьер и слой, который должен растягиваться без разрыва при вытяжке гнезда. Он держит влагу, кислород и свет вдали от продукта и принимает деформацию формования.
Dive deeper
В готовой упаковке алюминий — единственный сплошной барьер. Полимерные плёнки полезны, но не они удерживают влагу и кислород; это делает металл, и только там, где металл сплошен и свободен от отверстий. Этот же слой останавливает свет.
Формование требует от того же металла другого. Гнездо вытягивают, а не складывают, поэтому алюминий должен пластически растянуться и остаться там, куда его поместили. Поведение жёсткого перегиба помогает: металл сохраняет форму вместо упругого возврата, и полость остаётся открытой при наполнении. Состояние нагартовки и структура зерна влияют на то, как растяжение распределяется по стенке. Организации вроде European Aluminium публикуют общие материалы о металле.
В одном слое встречаются два требования. Барьеру нужен здоровый сплошной лист без утонений, формованию — пластичность и равномерное распределение деформации. Они не противоречат друг другу, но и не независимы, и баланс согласуют по собственной конструкции упаковки заказчика, а не выбирают из таблицы.
Поэтому толщина сама по себе — плохой способ сравнивать предложения. В рабочем диапазоне другая комбинация слоёв может изменить поведение при формовании сильнее, чем небольшое изменение толщины металла, и решает это только проба на предназначенном инструменте. Состояние поверхности металла служит обеим задачам: ровная поверхность даёт и более равномерное соединение со слоями, и более равномерную передачу деформации, тогда как местная неоднородность создаёт точку, с которой начинается утонение.
Почему глубина формования, радиус угла и форма гнезда решают так много?
Две упаковки могут использовать один ламинат и вести себя противоположно. Деформацию задают глубина и геометрия, а не только материал.
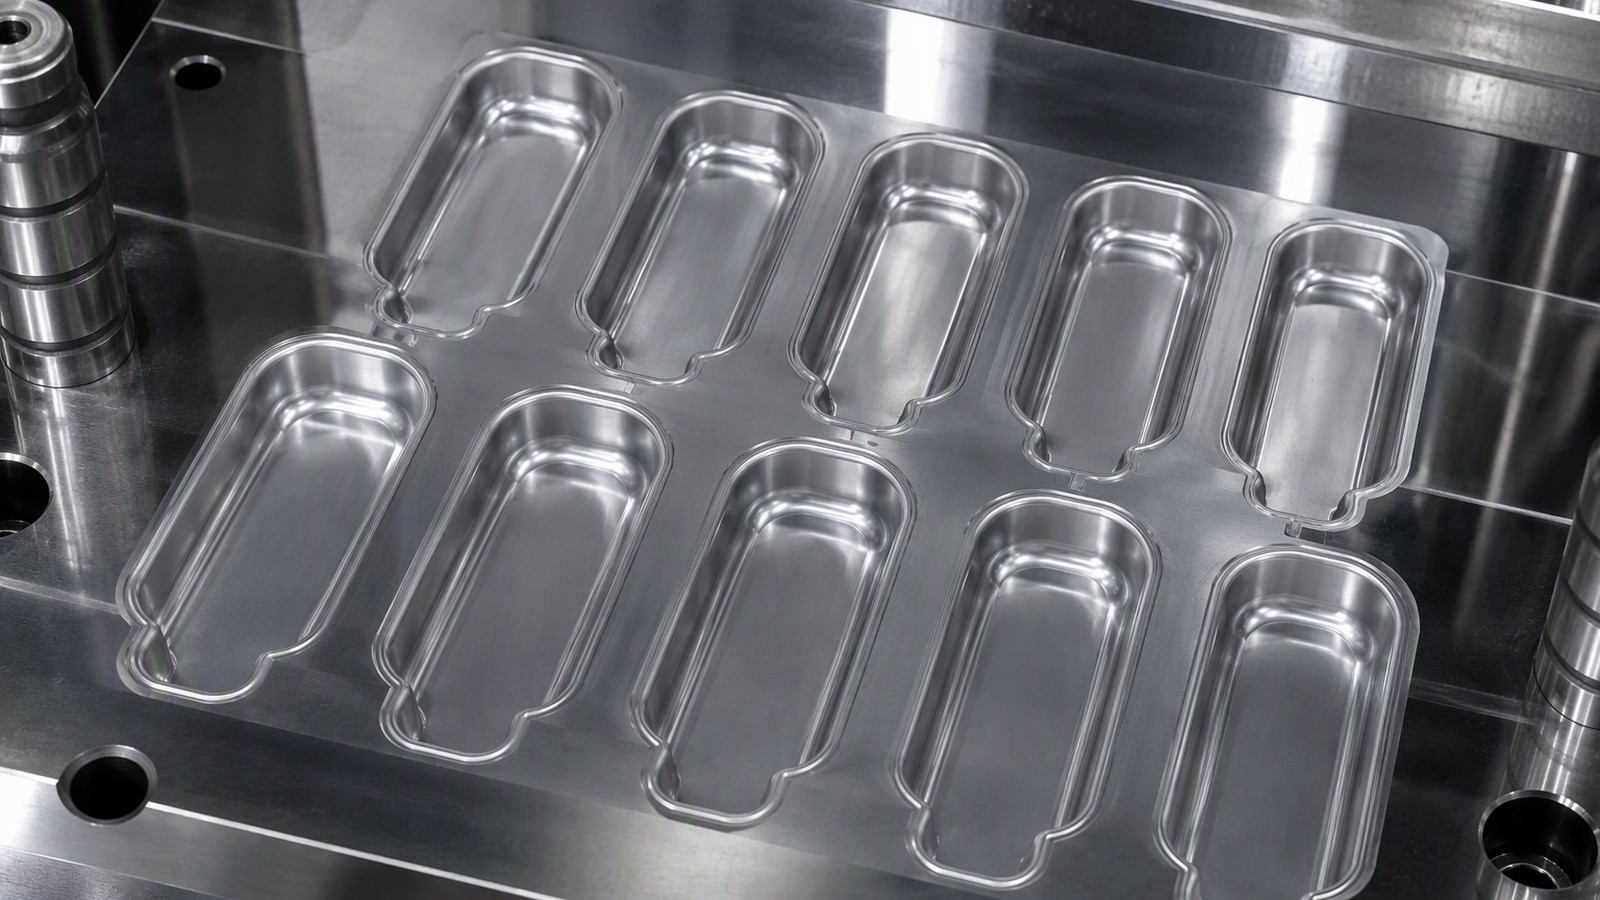
Более глубокие гнёзда и более узкие углы собирают деформацию в стенке и радиусе дна. Щедрый радиус и форма, позволяющая материалу течь, распределяют её, поэтому один ламинат надёжно формуется в одной геометрии и отказывает в другой.
Dive deeper
Деформация распределяется по вытянутому гнезду неравномерно. Углы дна и переход от стенки к дну несут больше, чем плоские участки, а узкий радиус усиливает концентрацию. Глубина важна потому, что задаёт, сколько материала должно перейти от фланца в стенку. Ограничивает конструкцию обычно утонение в углу, а не номинальная глубина на чертеже.
Геометрия может помочь или навредить. Щедрый радиус угла, стенка с небольшим уклоном и раскладка, оставляющая достаточный перемычек между гнёздами, дают материалу куда течь. Острый внутренний угол, резкая ступень или очень узкая перемычка между глубокими гнёздами не оставляют места, и отказ проявляется волосяной трещиной ровно там, где вытяжка труднее всего. Инструмент, который хорошо работает при умеренной глубине, может давать предельные гнёзда, когда полость углубляют под новую упаковку.
Поэтому разговор о конструкции упаковки относится к началу. Когда чертёж зафиксирован, ламинат должен соответствовать геометрии, и замена ламината задним числом редко спасает гнездо, трудное по конструкции. Разбор чертежа с учётом того, как строится спецификация фольги для блистера, держит геометрию и материал в одном разговоре; заметки NIST о поведении металла при деформации — разумный фон. Трудность полезно оценивать по самому чертежу: самая глубокая точка, самый узкий угол, самая короткая перемычка между гнёздами. Если эти три места проходят пробу, остальная полость вызывает меньше сомнений, а если одно из них отказывает, улучшение средних показателей не помогает.
Почему проколы и состояние поверхности важнее марки сплава?
Покупатели часто начинают с марки сплава. Дефекты, из-за которых партию действительно забраковывают, редко идут от сплава.
Прокол — это путь прямо сквозь барьер, и формование может превратить его в течь готового гнезда. Уровень проколов определяют чистота поверхности, состояние рулона и обращение с ним.
Dive deeper
Прокол — отверстие в единственном барьере конструкции, и формование обычно усугубляет уже существующую слабость. Царапина, вкатанное включение, заусенец от резки или складка от небрежного обращения, безобидные в плоском листе, могут раскрыться в путь течи, как только металл вытянут в стенку.
Марка сплава важна, но между двумя рабочими сплавами разница в поведении обычно меньше той, которую создают состояние поверхности, качество рулона и то, как рулон проходит путь от стана до инструмента. Пыль, повреждение кромки, слабая намотка и небрежная размотка оставляют следы, которые формование превращает в дефекты.
Ровность поверхности важна и по второй причине: слои должны соединиться по всей ширине, а неровная, загрязнённая или поцарапанная поверхность соединяется менее надёжно. Это утверждение о процессе, а не строка в паспорте, поэтому вопрос о проколах на деле означает вопрос о том, как полосу прокатали, разрезали, упаковали и перевозили. Руководство по причинам проколов прослеживает эту цепочку подробнее.
Практическое следствие — смещение акцента: полезнее спросить, как ведёт себя кандидатная конструкция после формования, и судить по сформованным гнёздам, а не по поверхности рулона. Отсюда и мысль, что состояние поверхности — общее требование: оно служит и адгезии, и проколам, и разделить эти две темы в разговоре с поставщиком не получается. Такая постановка вопроса ближе к делу, чем сравнение обозначений сплава.
Чем холодноформованный корпус отличается от фольги для крышки по задачам?
И то и другое — алюминий в блистерной упаковке, и покупатели иногда относятся к ним как к одной позиции. Задачи у них противоположные.
Фольга для крышки остаётся плоской, её просят запечататься, а затем отслоиться или держаться; холодноформованный корпус вытягивают в гнездо, и он должен держать форму без течи.
Dive deeper
Фольга для крышки — плоское закрытие. Она приходит на машину плоской, запечатывается по фланцу, и от неё требуется отслаиваться или оставаться на месте. Её задача по сути двумерна: здоровая поверхность, стабильный шов и прочность, достаточная для вскрытия.
Холодноформованный корпус — это ёмкость. От него требуется стать трёхмерным, не потеряв барьер, держать полость открытой при наполнении, сохранять форму при запечатывании и упаковке в картон и оставаться целым там, где стенка тоньше всего. Две детали встречаются на фланце, и ни одна не компенсирует другую. Отраслевые обзоры вроде материалов The Aluminum Association описывают плоский продукт, а не вытянутое гнездо.
Иногда их сравнивают только по толщине, и это вводит в заблуждение. Более тяжёлая фольга для крышки не делает гнездо лучше, а хорошо сформованный корпус не спасает слабый шов. Их задают отдельно под разные требования, и именно формованную половину квалифицируют на инструменте.
Вопросы тоже разные. Для крышки говорят о поверхности, шве и поведении при вскрытии; для формованного корпуса — о вытяжке, геометрии, проколах и целостности закрытой упаковки. Покупают их вместе, а квалифицируют по отдельности. Полезно и различие в заказе: формованную половину просят как материал, который будет формоваться на определённом инструменте, а не как плоский лист в размерах. Один размер не описывает то, что произойдёт в прессе.
Что должен указать переработчик или закупщик фармпредприятия в запросе?
Запрос, где перечислены только сплав и толщина, оставляет поставщика гадать, и предложение после него — тоже догадка.
Укажите конструкцию упаковки: глубину и геометрию гнезда, раскладку полостей, материал крышки, продукт, маршрут формования и формат рулона.
Dive deeper
Запросу нужна упаковка, а не только материал. Полезная отправная точка — чертёж полости: глубина гнезда, радиусы углов, уклон стенки, число и расположение полостей, перемычка между ними. Поставщик, который не видит форму, не может сказать, комфортна вытяжка или предельная. Два похожих чертежа могут различаться именно в тех признаках, что решают, лёгким ли будет формование, и чертёж с размерами полезнее фотографии.
Дальше идёт закрытие: какой материал крышки будет запечатан по фланцу и что должна выдержать заполненная упаковка. Затем продукт, потому что внутренний слой с ним контактирует. Затем коммерческая рамка: комбинация толщин, ширина, гильза рулона и количество, поскольку заказы обычно считают от минимума на размер. Поставщику, работающему с запасом ассортимента фольги для фармацевтики, эти цифры нужны, прежде чем предложение что-то значит.
Полезно сказать, что уже пробовали. Гнездо, треснувшее по углу, партия, забракованная по проколам, заменённый инструмент: эта история направляет рекомендацию сильнее, чем лист спецификации. Там, где запрос молчит, ответ может быть только осторожным, и обе стороны тратят бюджет пробы на выяснение того, что следовало сказать в начале. Стоит указать и рамки процесса: будет ли упаковка формоваться на машине с прерывистым или непрерывным движением, подаётся ли она с одного рулона или с нескольких и режется ли в том же ходу. Эти подробности меняют требования к рулону сильнее, чем марка сплава.
Как корпус квалифицируют по собственной конструкции упаковки заказчика?
Ламинат, прошедший плоское испытание, мало говорит о вытянутом гнезде. Квалификация должна проходить в той геометрии, в которой он будет жить.
Конструкцию согласуют по собственной конструкции упаковки заказчика: пробные рулоны формуют на предназначенном инструменте, гнёзда осматривают там, где вытяжка труднее, закрытые упаковки проверяют.
Dive deeper
Квалификация — это последовательность, а не одно испытание. Она начинается с пробных рулонов, сформованных на том инструменте, который будет выполнять работу, потому что гнездо, формованное на лабораторном прессе, мало говорит о производственном инструменте. Затем сформованные гнёзда осматривают там, где вытяжка труднее всего: углы дна, стенку, переход к фланцу.
Затем закрытую упаковку проверяют как упаковку. Гнездо, которое выглядит целым, но не запечатывается, или запечатывается, но течёт после обращения, не квалифицировано. Доказательства собирают на собственной конструкции упаковки заказчика, против требований, которым эта конструкция должна отвечать. Когда сравнивают варианты, конструкция на алюминиевой фольге 8021 толщиной 0,025 мм служит обычной точкой отсчёта, хотя выбор следует за результатом пробы.
Итог работы — письменная конструкция: какие слои, какие толщины, какая нагартовка, какое состояние поверхности, какой формат рулона. Она должна быть достаточно конкретной, чтобы вторую партию можно было сравнить с первой, и должна называть ту конструкцию упаковки, по которой её квалифицировали, потому что одобрение относится к этой геометрии, а не к материалу вообще.
Письменная конструкция переживает и смену сотрудников. Практично сохранять образцы сформованных гнёзд вместе с опорной партией: визуальное сравнение через несколько месяцев требует материального эталона, а не описания. При смене инструмента или конструкции квалификацию проводят заново, а не ссылаются на старый результат.
Холодноформованная фольга — формованная деталь, а не плоский барьер. Сначала зафиксируйте конструкцию упаковки, затем задайте ламинат, который её выдержит.