رقائق الألمنيوم لزعانف المبادلات الحرارية: ماذا يجب أن يعرف المشتري؟
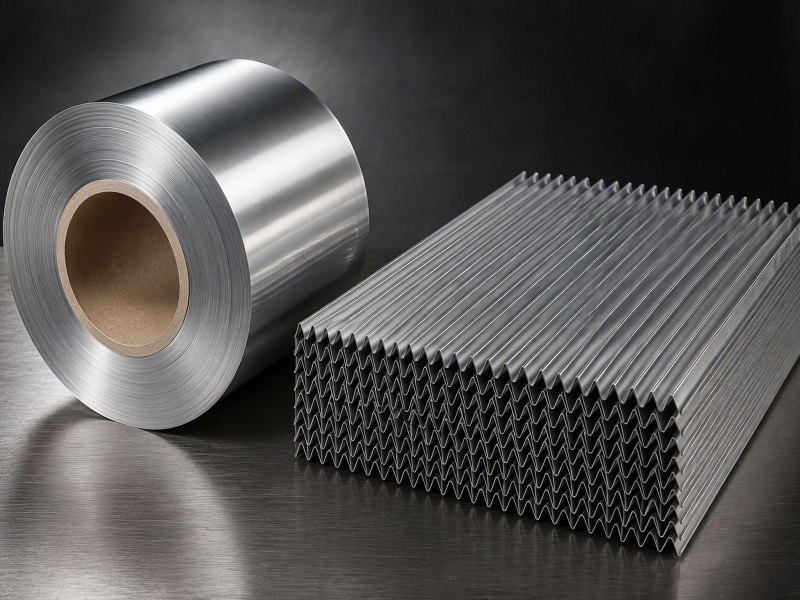
دليل عملي لرقائق الألمنيوم كخامة لزعانف المبادلات الحرارية: ما وظيفة الزعنفة، ولماذا تُحدَّد الخامة بالسبيكة والتصليد لا بالسماكة وحدها، ولماذا يجب أن تبقى مستوية وخالية من النتوءات، وكيف تؤثر حالة السطح، وما الذي يجب أن يذكره المشتري في طلبه.
خط إنتاج الزعانف يتوقف لأسباب نادراً ما تبدأ في الخط نفسه. الرقاقة الداخلة تقرر إن كان الخط سيعمل أصلاً.
خامة الزعانف رقيقة من رقائق الألمنيوم، غالباً بتصليدات مثل O و H14 و H16 و H18 و H22 و H24 وسبائك مثل 1050 و 1060 و 1100 و 1235 و 3003 و 3004 و 8011 و 8021 و 8079، تُطوى إلى زعانف. السبيكة والتصليد والاستواء والسطح وحافة القطع تحدد الأداء.
يتابع هذا المقال الرقاقة من البكرة إلى رزمة الزعانف المطوية، ويوضح ما يجب أن يذكره الطلب ليتوافق الخام مع الخط.
ما الذي تفعله الزعنفة فعلاً داخل المبادل الحراري؟
داخل المبادل الحراري ليست الزعنفة زخرفة. إنها تقرر مقدار حرارة الأنبوب الذي يصل إلى الهواء المار.
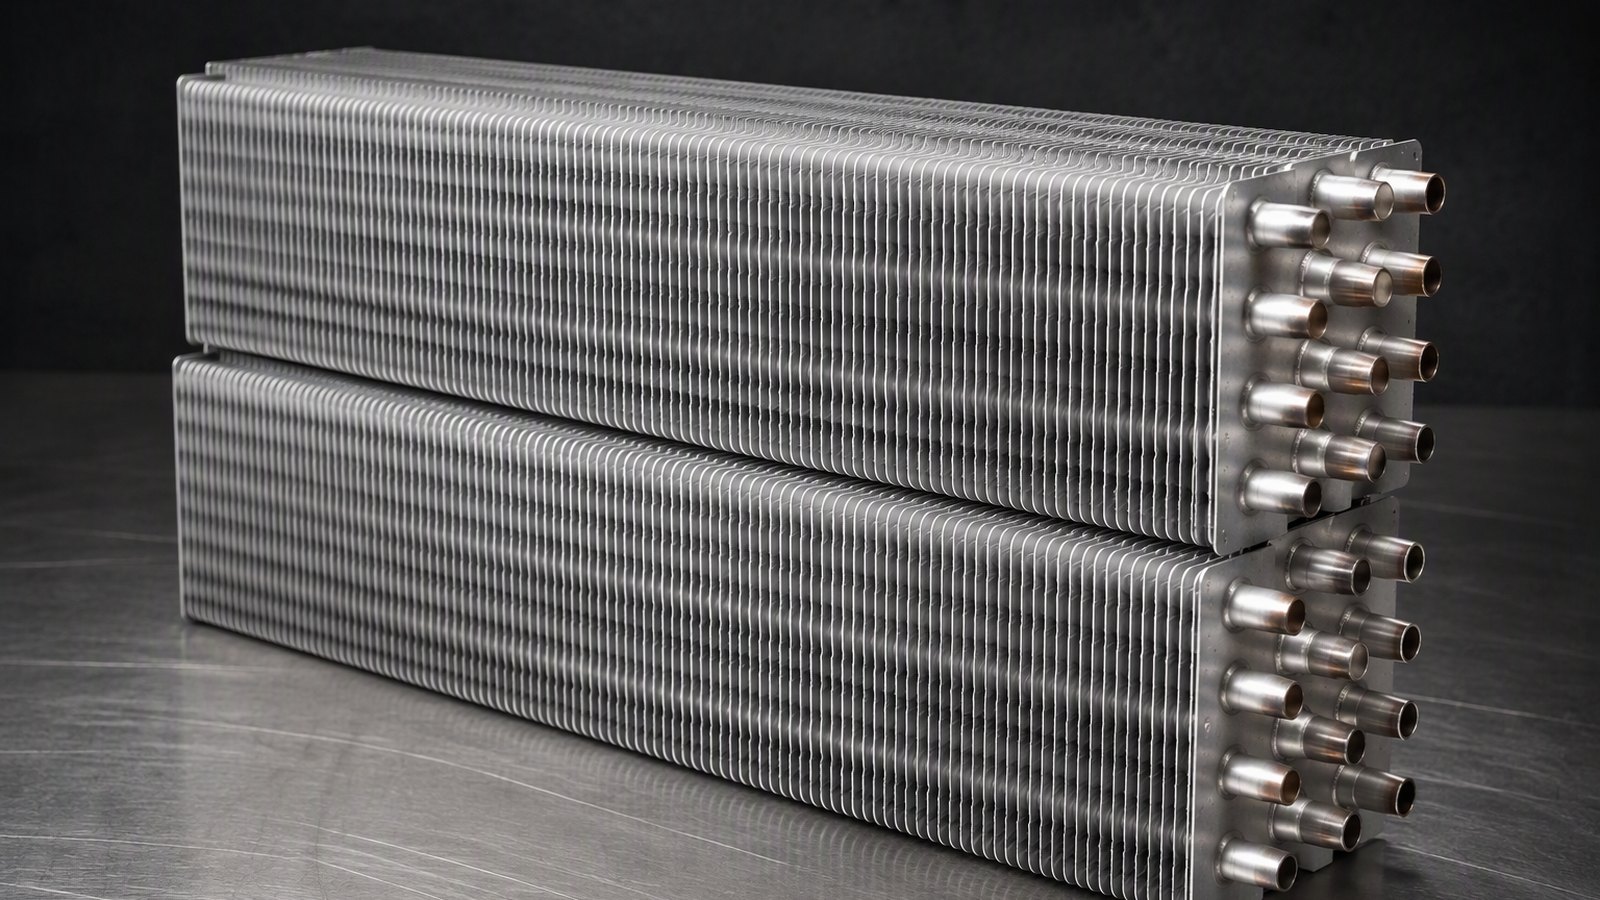
توسّع الزعنفة السطح الخارجي للأنبوب، فينتقل مزيد من الحرارة بين السائل داخل الأنبوب والهواء خارجه. تُطوى الرقاقة إلى مقطع ثم تُربط بالأنبوب أو بالمجمّع.
Dive deeper
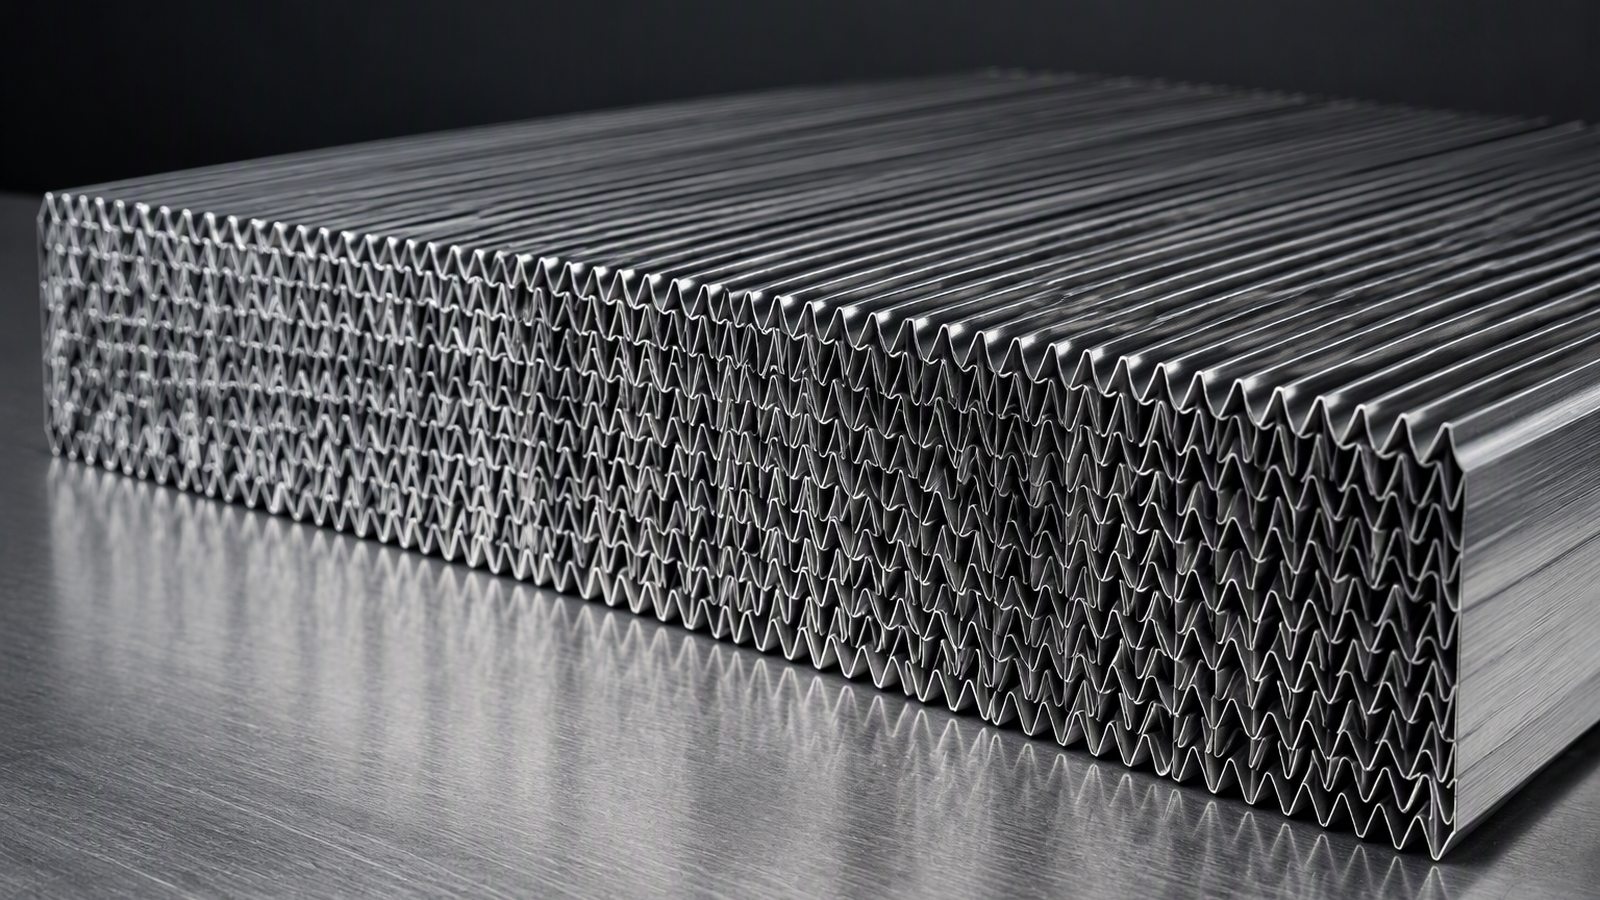
ينقل المبادل الحراري الحرارة بين سائلين، وأحدهما غالباً هو الهواء. والهواء رديء في توصيل الحرارة، لذا يجب أن يكون السطح الملامس له كبيراً. ولا يكفي الأنبوب وحده بهذا السطح. الزعنفة هي الحل: صفيحة رقيقة تُطوى إلى مقطع متكرر يضاعف مساحة جهة الهواء مرات عديدة.
ولأن الزعنفة رقيقة، فإنها تستجيب بسرعة لتغيرات تيار الهواء، ويحدد شكلها التوازن بين انتقال الحرارة وفقدان الضغط عبر الملف. قد ترفع الرزمة شديدة الإحكام مقاومة تدفق الهواء، وقد تترك رزمة مفتوحة جداً حرارة خلفها دون أن تنتقل. وهذا توازن تصميمي يجب أن تتيحه الرقاقة المختارة عند سرعة الخط.
الزعنفة أيضاً عنصر إنشائي في الملف. في كثير من الملفات تشكل الزعانف والأنابيب والمجمّع جسماً واحداً مترابطاً، وتساعد الزعانف على تماسكه. وإذا كانت الرقاقة غير منتظمة، لا تتراص الرزمة بنظافة، ويتشوه قلب الملف، وقد لا يناسب الملف النهائي الهيكل المصمم من أجله.
لهذا يبدأ تصميم المبادل الحراري من وظيفة الزعنفة، لا من رقم سماكة واحد. وكلما صار السطح أكثر انتظاماً وتكراراً، تحسّن توزيع الهواء على الوجه. للاطلاع، انظر رقائق الألمنيوم وعمل European Aluminium.
والمهم أن تُختار الخامة لخدمة هذا الأداء: سطح واسع ومنتظم، وأبعاد ثابتة، وتحمل للتغيرات الحرارية المتكررة. وكل ذلك يبدأ من رقاقة مستوية تُطوى كما صُممت، لا من رقم واحد منفرد في ورقة المواصفات. وفهم وظيفة الزعنفة يجعل وصف الخامة أدق وأبسط، وكلما حُددت الأبعاد بدقة قلّت المفاجآت عند التشغيل.
لماذا تُحدَّد خامة الزعانف بالسبيكة والتصليد لا بالسماكة وحدها؟
تخبرك السماكة بمقدار المعدن الموجود، ولا تخبرك بشيء عن سلوكه عند الدلفنة والطي والربط والتسخين.
تحدد السبيكة القوة وقابلية التشكيل والسلوك أثناء اللحام، ويحدد التصليد الصلابة وطريقة انثناء الرقاقة. وبكرتان بالسماكة نفسها وبسبيكة وتصليد مختلفين قد تسلكان سلوكاً مختلفاً جداً على الخط نفسه.
Dive deeper
سبائك مثل 1050 و 1060 و 1100 و 1235 و 3003 و 3004 و 8011 و 8021 و 8079 شائعة في خامة الزعانف، ويغيّر اختيارها سلوك الرقاقة في كل مرحلة. سلسلة 1xxx ألمنيوم شبه نقي وتُقدَّر لقابلية تشكيلها وسهولة نقلها للحرارة. وتضيف سلسلة 3xxx المنغنيز الذي يدعم القوة، وتقدم سلسلة 8xxx توازنها الخاص من الخصائص لتصاميم الملفات الصعبة.
التصليد لا يقل أهمية. التصليد O اللين يُطوى بسهولة لكنه قد يترهل أو يُعلَّم؛ وتصليدات H14 و H16 و H18 و H22 و H24 المقواة تقايض بعض قابلية التشكيل بالصلابة والمرونة. وقد يمزق خط مضبوط على تصليد أقوى رقاقة لينة، ويسحق خط مضبوط على تصليد لين رقاقة قوية. لهذا قد تنجح السماكة نفسها بتصليد وتفشل بآخر.
النتيجة أن رقم السماكة وحده لا يكفي لوصف الخامة. فسبيكة وتصليد مختلفان يعطيان سلوكاً مختلفاً في الطي والقص والربط، حتى لو تساوت السماكة. ودرجة تصلح لعائلة ملفات قد لا تلائم عائلة أخرى.
لصورة أكمل عن أي درجة تناسب أي استخدام، انظر رقائق الألمنيوم للمبادلات الحرارية. والنهج الآمن هو الاتفاق مع المورّد على السبيكة والتصليد بحسب مقطع الزعنفة وعملية الربط، وإبقاء هذا المزيج ثابتاً من طلب إلى آخر.
ولأن السبيكة والتصليد يحددان معاً سلوك الرقاقة في القص والطي والربط، فإن ذكرهما معاً في الطلب يوفر وقت التجارب. والاتفاق عليهما مبكراً يمنع اختلاف البكرة عن التالية، ويحفظ ثبات الأداء.
لماذا يجب أن تبقى الرقاقة مستوية وخالية من النتوءات عند طيّها إلى زعانف؟
الزعنفة شكل مطوي محكوم بإيقاع دقيق. أي موجة أو التواء أو نتوء في الرقاقة المستوية ينتقل مباشرة إلى ذلك الإيقاع ويخلّ به.
يحافظ الاستواء على ثبات ارتفاع الزعنفة وتباعدها عبر رزمة عريضة، وتمنع الحافة النظيفة النتوءات من القطع أو التعليق أو الإعاقة. وإذا اختل أي منهما، تصبح الرزمة المطوية غير منتظمة ويفقد الملف جودة تدفق الهواء وانتظامه.
Dive deeper
يُوصف الاستواء عادةً بأنه خلو الشريط من الموجات والانتفاخات والالتواء. عند دخول الرقاقة إلى آلة التزعيف تمر عبر مجموعة من الدرافيل التي تشكّل الفتحة والطية. ولا تُملَّس عيوب الاستواء المتبقية، بل تتضاعف، لأن درافيل التشكيل تكرر الانثناء نفسه على طول البكرة كلها. فتتحول موجة خفيفة إلى زعنفة مائلة، ويحوّل انتفاخ قوي المقطع إلى جزء منهار.
جودة الحافة لا تقل أهمية. ينتج القطع حافتين جديدتين تحملان أي نتوء تخلقه الشفرات. والنتوء حرف معدني رقيق يُدفع إلى الخارج عند القطع. على خط التزعيف قد يعلق النتوء بموجّه، أو يرفع الرقاقة، أو يقذف جزيئات دقيقة داخل الرزمة. وقد تتداخل تلك الجزيئات لاحقاً مع الربط ومع سطح تدفق الهواء.
ولأن الاستواء والنتوء يُحدَّدان عند الدلفنة والقطع، فنادراً ما يمكن إصلاحهما في مصنع العميل، ولذا يجب أن يصل الخام سليماً. ومن الأسهل بكثير منع هذه العيوب في المصنع بدلاً من تصحيحها بعد قص البكرة، لأن الرقاقة المطوية تحفظ أثر أي عيب كان في الشريط الأصلي.
لسياق تقني أوسع، اطّلع على مجموعة الرقائق الصناعية والتقنية لدينا، واتفق مع المورّد على متطلبات الاستواء والحافة بدلاً من قبول وصف عام.
والخلاصة أن الاستواء وسلامة الحافة ليسا تفصيلاً ثانوياً، بل شرط لعمل الخط أصلاً. فالرقاقة المستوية ذات الحافة النظيفة تمر بسلاسة، ويخرج منها رزمة مطوية منتظمة. أما العيب الصغير فواحد يتحول على الخط إلى عيب كبير يصعب تداركه.
كيف تؤثر حالة السطح على اللحام أو الطلاء اللاحق؟
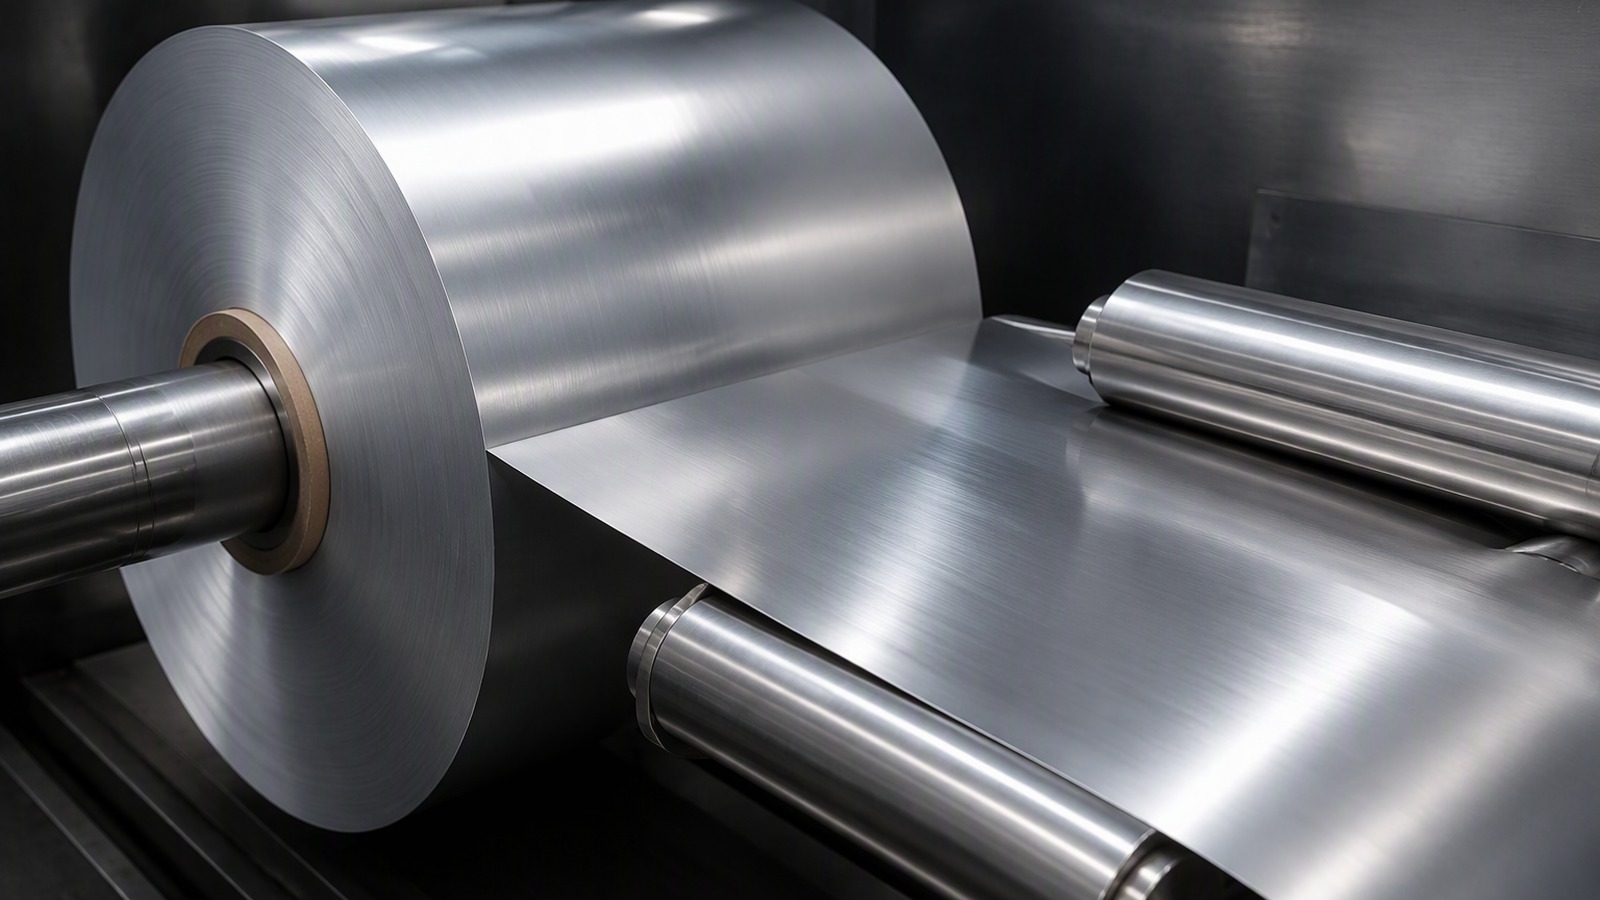
سطح الرقاقة ليس مجرد قشرة. إنه الطبقة التي يجب أن تستقبل الصهور أو معدن الحشو أو الطلاء وتشكّل وصلة سليمة.
والسطح المنتظم النظيف يتيح للصهور أو معدن الحشو أو الطلاء أن يبلل الرقاقة بالتساوي، فيسلك الملف المترابط كجسم واحد. وقد تترك الزيوت أو الأكاسيد أو الغبار أو آثار المناولة مناطق ضعيفة تظهر لاحقاً كتسربات أو عيوب طلاء.
Dive deeper
اللحام بأبسط معانيه يربط القطع بإذابة معدن حشو يتدفق إلى الفراغ بينها بينما يبقى المعدن الأساسي صلباً. ولكي يحدث هذا التدفق، يجب أن تكون الأسطح نظيفة ومهيأة كيميائياً. وقد يمنع زيت الدلفنة المتبقي أو الأكسيد السائب أو بصمات الأصابع أو الغبار معدن الحشو من تبلل الرقاقة، فيبقى فراغ يبدو مترابطاً وهو ليس كذلك.
حالة السطح تشكّل الطلاءات أيضاً. عندما يُطلى الملف للحماية من التآكل أو لمظهر جمالي، يجب أن يرتبط الطلاء بالرقاقة. والسطح ذو الأكسيد غير المنتظم أو بقع الزيت أو العلامات الميكانيكية يمنح الطلاء قاعدة سيئة، وقد ينفث الطلاء أو يتقشر أثناء الخدمة.
ولأن المعالجة الدقيقة للسطح مسألة بين المشتري والمورّد، فالخطوة العملية هي ذكر عملية الربط أو الطلاء في الطلب والاتفاق على حالة السطح الملائمة لها. وهذا أيضاً مجال تنشر فيه جهات مثل رابطة الألمنيوم مواد مفيدة.
وفي الممارسة العملية، يذكر المشتري العملية ويترك للمورّد ضبط حالة السطح بما يناسبها. فالحفاظ على ثبات مواصفات السطح بين الطلبات هو ما يحمي الوصلة والطلاء على المدى الطويل.
وسواء كان الربط باللحام أو الطلاء، فإن قاعدة سليمة تعني سطحاً نظيفاً ومنتظماً وثابتاً من بكرة إلى بكرة. ولذلك يُفضّل وصف العملية والنتيجة المطلوبة في الطلب، وترك التفاصيل الدقيقة للمورّد. فالسطح المتغير يعطي نتائج متغيرة، ويصعّب تحديد سبب أي عيب لاحق. وكلما وُصف السطح المطلوب بوضوح، سهل ضبط الوصلة والطلاء معاً.
لماذا يقرر عرض القطع وجودة الحافة طريقة عمل خط التزعيف؟
يُضبط خط التزعيف على عرض واحد. وإذا وصلت البكرة المقطوعة بعرض مختلف أو بحافة رديئة، فعلى الخط أن يعوّض أو يتوقف.
يحافظ عرض القطع الثابت على ارتفاع الزعنفة وعرض الرزمة في هدفهما، بينما تتغذى حافة سليمة بسلاسة عبر الدرافيل. والتغير في العرض أو الحافة يفرض ضبطاً مستمراً ويرفع خطر الانحشار والهدر.
Dive deeper
تُطلب خامة الزعانف بعرض قطع يطابق خط التزعيف، وغالباً في نطاق من 100 مم إلى 1500 مم بحسب تصميم الملف. وتُضبط درافيل التزعيف على ذلك العرض، ويُشتق منه ارتفاع الزعنفة وتباعدها. وإذا جاءت البكرة أضيق أو أعرض من المتفق عليه، فعلى المشغّل إعادة ضبط الخط، وكل تغيير يستهلك وقتاً ويولّد خاماً خارج المواصفات قبل أن يستقر الخط مجدداً.
تعمل جودة الحافة مع العرض. فالحافة المستقيمة النظيفة تسير في الموجّهات ودرافيل التشكيل دون انحراف. أما الحافة المموجة أو ذات النتوء فقد تجعل الشريط ينزلق جانبياً، فيظهر ذلك كزعنفة مائلة أو ممزقة. والوقفات المتكررة لإعادة التلقيم والتنظيف تنقص الإنتاج تدريجياً.
حيث يكون العرض والحافة مستقرين، يعمل الخط بإيقاع ثابت وتكون الرزمة المطوية منتظمة. وحيث لا يكونان كذلك، تصبح كل بكرة ضبطاً جديداً يستنزف الوقت والجهد.
توضح ملاحظاتنا حول كيفية تقليل هدر رقائق الألمنيوم أثناء التحويل سبب أهمية هذا الاستقرار. وثبّت عرض القطع وحالة الحافة مع المورّد قبل الطلب الأول، فالتذبذب يظهر كإنتاج أقل ومناولة أكثر.
وفي المحصلة، عرض القطع وجودة الحافة هما ما يحدد إيقاع الخط ومقدار الهدر. فكلما اقترب العرض من المتفق عليه واستقامت الحافة، قلّت الوقفات وزاد الإنتاج السليم. أما التذبذب فيولّد إعادة ضبط متكررة ويستهلك وقت المشغّل وصبره. ولهذا يُعد ضبط العرض والحافة مع المورّد خطوة أولى أهم من كثير من التفاصيل اللاحقة على الخط.
كيف تشكّل السماكة والعرض وقطر القلب مواصفات خامة الزعانف؟
ثلاثة أرقام تقوم بمعظم العمل في مواصفات خامة الزعانف: السماكة والعرض والقلب. وكل رقم يجب أن يطابق الملف الذي يبنيه المشتري فعلاً.
تُختار السماكة عادةً من نحو 0.005 مم إلى 0.20 مم، والعرض من 100 مم إلى 1500 مم، والقلب غالباً 76 مم أو 152 مم. وهذه الثلاثة، مع السبيكة والتصليد، تحدد ما يستقبله خط التزعيف.
Dive deeper
السماكة تحكم الصلابة ومقدار المعدن الذي تحمله الزعنفة، وكتلة البكرة تهم أيضاً لأن البكرة الأثقل تعني تغييرات أقل على الخط. والرقاقة الأرق تُطوى إلى زعانف أدق وأكثف لكن جسمها أقل؛ والأسمك تحافظ على شكلها بقوة أكبر لكنها تستهلك معدناً أكثر. ويقع نطاق العمل بين نحو 0.005 مم و 0.20 مم.
والمقطع وطريقة الربط يحددان النقطة الصحيحة داخل هذا النطاق. واختيار خاطئ قد يعني زعانف لا تحفظ شكلها، أو هدراً غير ضروري في المعدن.
ويجب أن يناسب العرض خط التزعيف، كما أوضح القسم السابق. وقطر القلب أقل الأرقام بريقاً لكنه يهم: فبكرة ملفوفة على قلب 76 مم وأخرى على قلب 152 مم تحتاجان مناولة ومِحاور مختلفة. وإذا توقع خط المشتري قلباً واستقبل الآخر، فقد لا تُثبَّت البكرة بنظافة، وهذا تأخير قبل أن يبدأ الخط.
ومثال عملي يساعد: رقائق الألمنيوم 3003 بسماكة 0.05 مم سماكة شائعة في سبيكة من سلسلة 3xxx. وأياً كان الاختيار، ينبغي أن تذكر المواصفات معاً السبيكة والتصليد والسماكة والعرض والقلب وكتلة البكرة والتعبئة، لتصل البكرة جاهزة للخط.
ولذلك يُذكر العرض وقطر القلب وكتلة البكرة مع السماكة في الطلب نفسه. فالتفاصيل الصغيرة تحدد هل تُثبَّت البكرة بسلاسة أم تتطلب ترتيبات إضافية. والاتفاق المبكر عليها يجعل أول تشغيل أهدأ وأقرب إلى المتوقع. فالبكرة التي لا تناسب المحور تعني توقفاً قبل أن يبدأ الإنتاج، وتأخيراً لا داعي له.
كيف تُعبّأ خامة الزعانف وتُشحن وتُتداول قبل خط التزعيف؟
قد تتلف بكرة جيدة بين المصنع والخط. والتعبئة والمناولة والحماية من الرطوبة جزء من المواصفات وليست فكرة لاحقة.
تُشحن خامة الزعانف عادةً بعين إلى السماء أو عين إلى الجدار على منصة خشبية مع غلاف حاجز للرطوبة. وتحمي هذه التعبئة الاستواء والحواف والسطح أثناء التخزين والنقل، فتصل البكرة جاهزة للخط.
Dive deeper
تُختار التعبئة لتطابق اتجاه البكرة الذي يفضله المشتري. فعين إلى السماء يعني أن البكرة تقف على حافتها والقلب عمودي، وهو ما يناسب الرفع العلوي وبعض آليات فك اللف. وعين إلى الجدار يعني أن القلب أفقي، وهو ما يناسب مِحوراً أو عموداً. ويُورَّد كلاهما عادةً على منصة خشبية مع غلاف حاجز للرطوبة.
والمناولة تهم أيضاً. فخامة الزعانف رقيقة وسهلة التجعد. والبكرة التي تُسقَط أو تُضغط أو تُوضع على سطح خشن قد تأخذ انبعاجات تظهر لاحقاً كعيوب استواء أو تلف حافة. ومن الممارسات الجيدة إبقاء البكرة على منصتها واستخدام معدات الرفع الصحيحة وفتح الغلاف فقط عند توجه البكرة إلى الخط.
والشحن جزء من السلسلة نفسها. وتُعرض خامة الزعانف عادةً من موانئ مثل تشينغداو وتيانجين وشنغهاي، وقد يضيف مسار النقل رطوبة وخطوات مناولة.
ولهذا يهم الغلاف الحاجز للرطوبة ومنصة مرتبة وموسومة جيداً، لأن البكرة الموسومة تُفتح وتُفحص بسرعة عند الوصول. ناقش التعبئة والشحن مع المورّد عند تقديم الطلب.
ولأن البكرة تظل عرضة للرطوبة والصدمات طوال الطريق، فإن التعبئة الجيدة تساوي كثيراً من الجهد الموفور لاحقاً. وكلما التزم المورّد بوصف التعبئة المتفق عليه، وصل الخام جاهزاً دون فحص طويل. وقد تتلف بكرة سليمة في الرحلة أكثر مما تتلف في المصنع. ولهذا لا يُستهان بأمر التغليف والوسم، والوضوح في وصف التعبئة يمنع الجدل عند الاستلام.
ما الذي يجب أن يذكره المشتري في طلب عرض سعر لخامة زعانف المبادلات الحرارية؟
الطلب الغامض يدعو إلى عرض غامض. وفي الطلب يثبّت المشتري التفاصيل المهمة أو يتركها للحظ.
اذكر السبيكة والتصليد والسماكة والعرض والقلب وكتلة البكرة والكمية، ومقطع الزعنفة وعملية الربط، ومتطلبات الحافة والاستواء، والتعبئة والوجهة، مع الحجم لكل مقاس.
Dive deeper
الطلب العملي يُقرأ كمواصفات قصيرة لا كفقرة. ابدأ بالسبيكة والتصليد، ثم السماكة والعرض والقلب، ثم كتلة البكرة والكمية لكل مقاس. ولاحظ أن الحد الأدنى للطلب غالباً 3 MT لكل مقاس، فمن يحتاج عدة عروض ينبغي أن يذكر ذلك مسبقاً ويخطط للكميات معاً.
بعد ذلك صف العمل الذي ستؤديه الرقاقة. اذكر مقطع الزعنفة، وعملية الربط مثل اللحام أو التوسيع الميكانيكي، وأي طلاء. وبيّن إن كان الاستواء وحالة الحافة حرجين، وكيف ينبغي تعبئة البكرة، مثلاً عين إلى السماء أو عين إلى الجدار على منصة خشبية مع غلاف حاجز للرطوبة. وأكّد الوجهة والميناء المفضل، مثل تشينغداو أو تيانجين أو شنغهاي.
وأخيراً، ادعُ المورّد لتأكيد النقاط المهمة وبيان كيفية الاتفاق على القبول، لأن مستوى القبول يُتفق عليه مع المورّد بحسب الخط الفعلي. ويساعد دليلنا حول كيفية اختيار سماكة رقائق الألمنيوم على صياغة مسألة السماكة، وتقدم مراجع محايدة مثل لجنة ASTM للمعادن الخفيفة والسبائك سياقاً مفيداً. والطلب الواضح يوفّر جولة عينات.
والطلب المكتوب بوضوح يمنع اللبس ويسرّع مقارنة العروض. وكلما ذُكرت النقاط المهمة صراحةً، كان رد المورّد أدق والخطوة التالية أوضح. وحين تُتفق مواصفات القبول مع المورّد، يصبح التقييم عند الوصول موضوعياً وسهلاً. فالغموض في الطلب ينتج عروضاً متباعدة يصعب الحكم بينها.
خامة الزعانف قرار مادي لا صنف مخزون: ثبّت السبيكة والتصليد والاستواء والحافة والتعبئة مع المورّد، واترك خط التزعيف يعمل بإيقاعه.