Papel de aluminio para aletas de intercambiadores: ¿qué hay que saber?
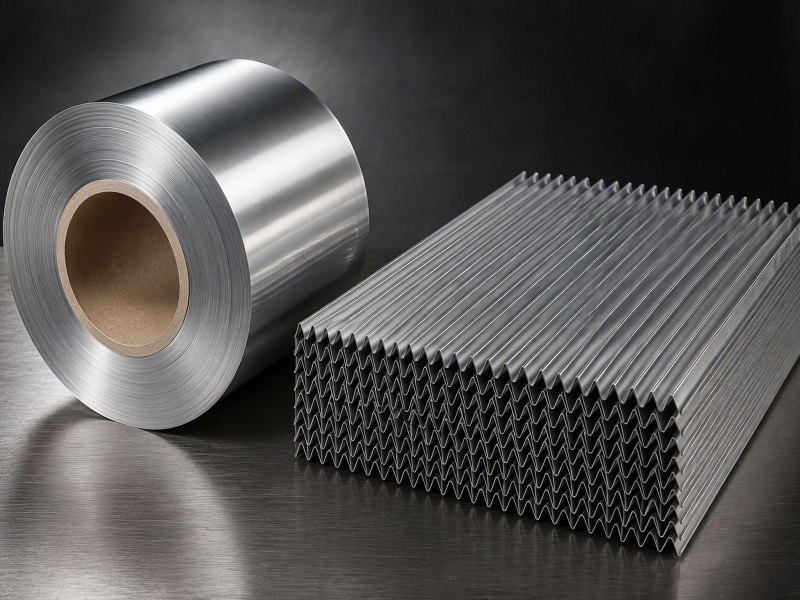
Guía práctica del papel de aluminio como soporte de aletas: qué hace la aleta, por qué la aleación y el temple pesan más que el espesor, cómo influyen la planitud, el borde y la superficie, y qué debe indicar el comprador.
Una línea de aleteado se detiene por causas que rara vez nacen en ella. El papel entrante decide si la línea funciona.
El papel para aletas es una lámina fina de aluminio, en temples como O, H14, H16, H18, H22 o H24 y aleaciones como 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 u 8079, plegada en aletas. Aleación, temple, planitud, superficie y borde deciden el resultado.
Este artículo sigue el papel desde la bobina hasta el paquete de aletas plegadas y explica qué debe incluir una consulta para que el material encaje en la línea.
¿Qué hace realmente una aleta dentro de un intercambiador de calor?
Dentro de un intercambiador la aleta no es decoración. Decide cuánto calor del tubo llega a la corriente que pasa.
La aleta amplía la superficie exterior del tubo, de modo que más calor pasa entre el fluido interior y el aire exterior. El papel se pliega en un perfil y se une al tubo o al colector.
Dive deeper
Un intercambiador de calor traslada calor entre dos fluidos, y uno de ellos suele ser aire. El aire conduce mal el calor, así que la superficie que lo toca tiene que ser grande. El tubo por sí solo no ofrece bastante superficie. La aleta es la respuesta: una chapa fina plegada en un perfil repetido que multiplica el área del lado del aire muchas veces, sin pesar tanto como para dominar el conjunto.
Como la aleta es delgada, también responde con rapidez a los cambios de la corriente de aire, y su geometría fija el equilibrio entre el paso de calor y la pérdida de carga en la batería. Una aleta demasiado apretada puede aumentar la resistencia al aire; una demasiado abierta puede dejar calor atrás. Es una decisión de diseño, y el papel que se elige debe hacer posible esa geometría a la velocidad de línea.
La aleta también es un elemento estructural de la batería. En muchas baterías las aletas, los tubos y el colector forman un solo cuerpo unido, y las aletas ayudan a mantenerlo. Si el papel es irregular, el paquete no apila bien, el núcleo de la batería se deforma y la batería acabada puede no encajar en la carcasa prevista. Para más contexto, véanse el papel de aluminio y el trabajo de European Aluminium.
¿Por qué el papel para aletas se especifica por aleación y temple, no solo por espesor?
El espesor dice cuánto metal hay. No dice nada sobre cómo se pliega, se une y se comporta ese metal con el calor.
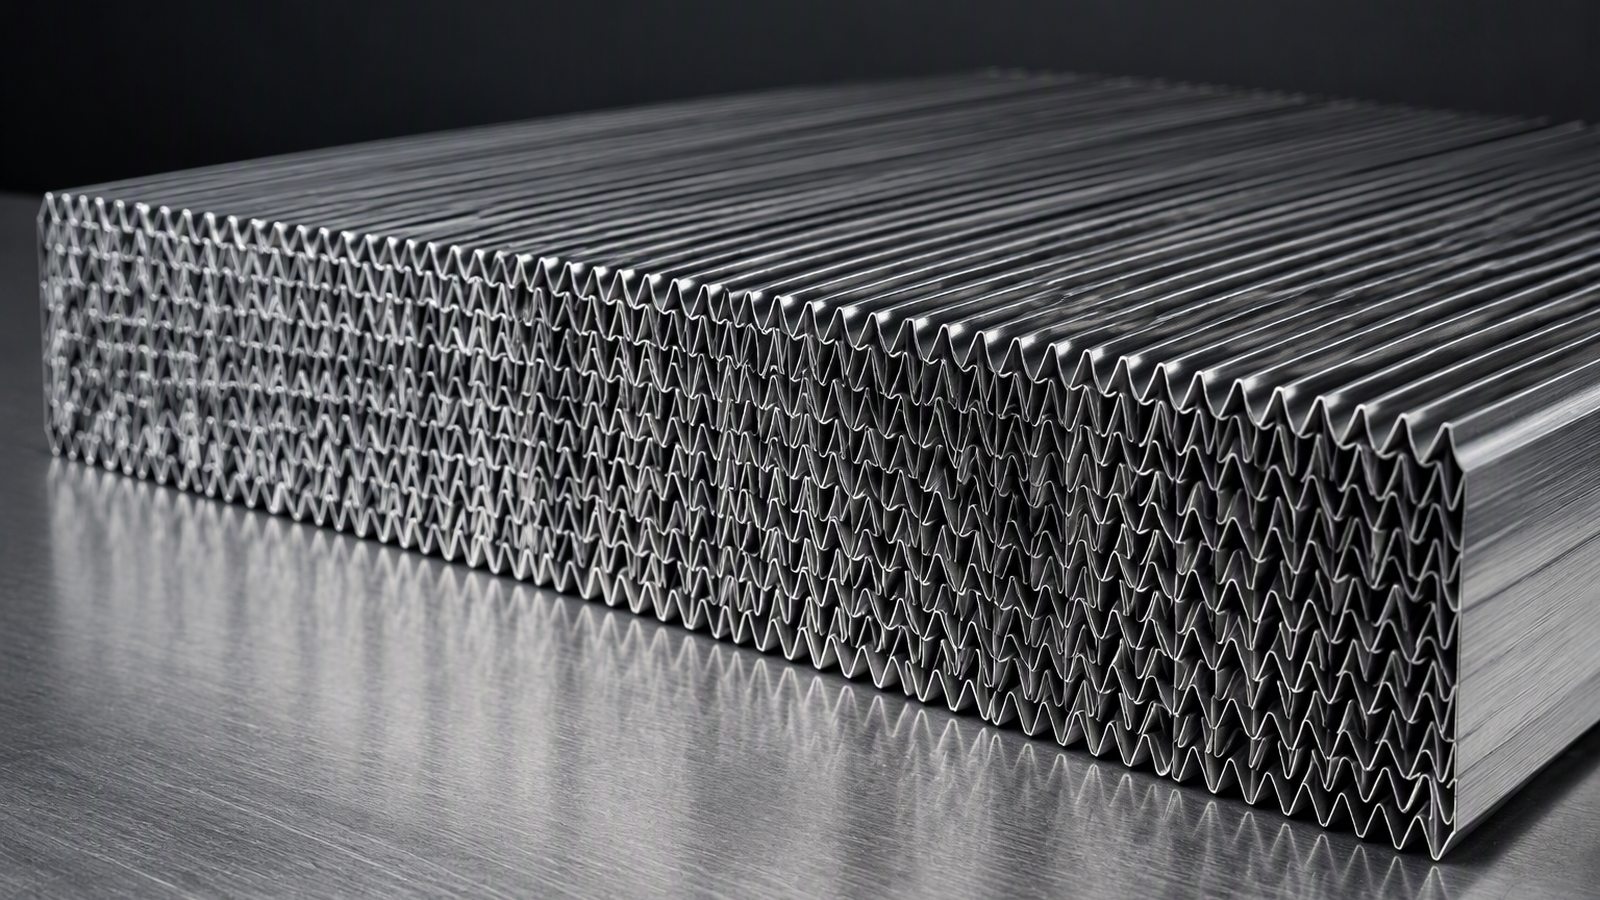
La aleación fija la resistencia, la conformabilidad y el comportamiento en el soldeo, y el temple fija la rigidez y el plegado. Dos bobinas del mismo espesor pueden comportarse de forma muy distinta.
Dive deeper
Aleaciones como 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 y 8079 son habituales en el papel para aletas, y la elección cambia su comportamiento en cada etapa. Las series 1xxx son aluminio prácticamente puro y se aprecian por su conformabilidad y por su facilidad para transportar calor. Las series 3xxx incorporan manganeso, que sostiene la resistencia, mientras las series 8xxx aportan su propio equilibrio de propiedades para diseños exigentes.
El temple importa lo mismo. El temple O, blando, se pliega con facilidad pero puede combarse o marcarse; los temples endurecidos H14, H16, H18, H22 y H24 cambian algo de conformabilidad por rigidez y recuperación elástica. Una línea ajustada para un temple rígido puede rasgar uno blando, y una ajustada para un temple blando puede aplastar uno rígido. Por eso el mismo espesor nominal puede funcionar con un temple y fallar con otro.
Para una visión más completa de qué grado conviene a cada uso, véase papel de aluminio para intercambiadores de calor. Lo prudente es acordar la aleación y el temple con el proveedor según el perfil de aleta y el proceso de unión. Un grado que sirve para una familia de baterías puede encajar mal en otra, aunque el espesor sea el mismo.
¿Por qué el papel debe permanecer plano y sin rebabas al plegarse en aletas?
Una aleta es una forma plegada sujeta a un ritmo ajustado. Cualquier onda, torsión o rebaba del papel plano viaja a ese ritmo.
La planitud mantiene constantes la altura y la separación de las aletas, y un borde limpio evita rebabas que corten o bloqueen. Si algo falla, el paquete queda irregular.
Dive deeper
La planitud suele describirse como la ausencia de ondas, abolladuras y torsión en la banda. Cuando el papel entra en la máquina de aletear, pasa por unos rodillos que forman la persiana y el pliegue. Los defectos de planitud no se alisan; se multiplican, porque los rodillos repiten la misma curvatura a lo largo de toda la bobina. Una onda leve se convierte en una aleta inclinada y una abolladura fuerte, en un tramo colapsado.
La calidad del borde es igual de importante. El corte genera dos bordes nuevos, y esos bordes arrastran cualquier rebaba creada por las cuchillas. Una rebaba es una cresta fina de metal empujada hacia fuera en el corte. En una línea de aleteado puede engancharse en una guía, levantar el papel o soltar partículas finas dentro del paquete. Esas partículas pueden luego interferir en la unión y en la superficie de paso del aire.
Como la planitud y la rebaba se fijan al laminar y al cortar, rara vez se corrigen en la planta del cliente, así que el material debe llegar bien. Es mucho más fácil evitar estos defectos en la fábrica que corregirlos una vez cortada la bobina. Para más contexto, véase nuestra gama de papel industrial y técnico, y acuerde con el proveedor los requisitos de planitud y borde.
¿Cómo afecta el estado de la superficie al soldeo o al recubrimiento?
La superficie del papel no es solo una piel. Es la capa que debe recibir el fundente, el aporte o el recubrimiento y formar una unión sana.
Una superficie uniforme y limpia permite que el fundente, el aporte o el recubrimiento mojen el papel por igual, y el paquete unido actúa como un cuerpo. Aceite, óxidos o polvo dejan zonas débiles.
Dive deeper
El soldeo, en su sentido más simple, une piezas fundiendo un metal de aporte que fluye hacia la holgura entre ellas mientras el metal base permanece sólido. Para que fluya, las superficies deben estar limpias y preparadas químicamente. El aceite de laminación residual, el óxido suelto, las huellas o el polvo pueden impedir que el aporte moje el papel y dejar una holgura que parece unida pero no lo está.
El estado de la superficie también condiciona los recubrimientos. Cuando una batería se recubre para protegerla de la corrosión o para un acabado decorativo, el recubrimiento debe adherirse al papel. Una superficie con óxido desigual, restos de aceite o marcas mecánicas da una base pobre, y el acabado puede ampollarse o desprenderse en servicio.
Como el tratamiento exacto es un asunto entre comprador y proveedor, el paso práctico es indicar en la consulta el proceso de unión o de recubrimiento y acordar el estado de superficie que le conviene. Es también un terreno donde entidades como la Aluminum Association publican material útil. En la práctica, el comprador indica el proceso y deja que el proveedor ajuste la superficie a él, lo que protege la unión y el acabado.
El comprador describe el proceso de unión o recubrimiento, no la química exacta del tratamiento.
¿Por qué el ancho de corte y el borde deciden el funcionamiento de la línea?
Una línea de aleteado se ajusta a un ancho. Si la bobina cortada llega con otro ancho o mal borde, la línea debe compensar o parar.
Un ancho constante mantiene la altura de aleta y el ancho del paquete, y un borde sano avanza bien. La variación obliga a ajustar sin parar y eleva el desperdicio.
Dive deeper
El papel para aletas se pide con un ancho de corte que encaja con la línea, a menudo dentro de un intervalo de 100 mm a 1500 mm según el diseño de la batería. Los rodillos de aleteado se ajustan a ese ancho, y de él se derivan la altura y la separación de las aletas. Si la bobina llega más estrecha o más ancha de lo acordado, el operario debe reajustar la línea, y cada cambio cuesta tiempo y genera material fuera de especificación antes de que la línea se estabilice.
La calidad del borde trabaja junto al ancho. Un borde recto y limpio recorre las guías y los rodillos sin desviarse. Un borde ondulado o con rebabas puede hacer que la banda se desplace de lado, lo que después se ve como una aleta inclinada o rasgada. Las paradas repetidas por enhebrados y despejes reducen la producción poco a poco.
Donde el ancho y el borde son estables, la línea corre a un ritmo constante y el paquete plegado es uniforme. Donde no lo son, cada bobina es un nuevo ajuste. Nuestras notas sobre cómo reducir el desperdicio de papel de aluminio en la transformación explican por qué esta estabilidad importa tanto. Fije con el proveedor el ancho de corte y el borde antes del primer pedido, porque la inestabilidad aparece como menos producción y más manipulación.
¿Cómo definen el espesor, el ancho y el núcleo la especificación?
Tres cifras hacen gran parte del trabajo: espesor, ancho y núcleo. Cada una debe encajar con la batería que el comprador fabrica.
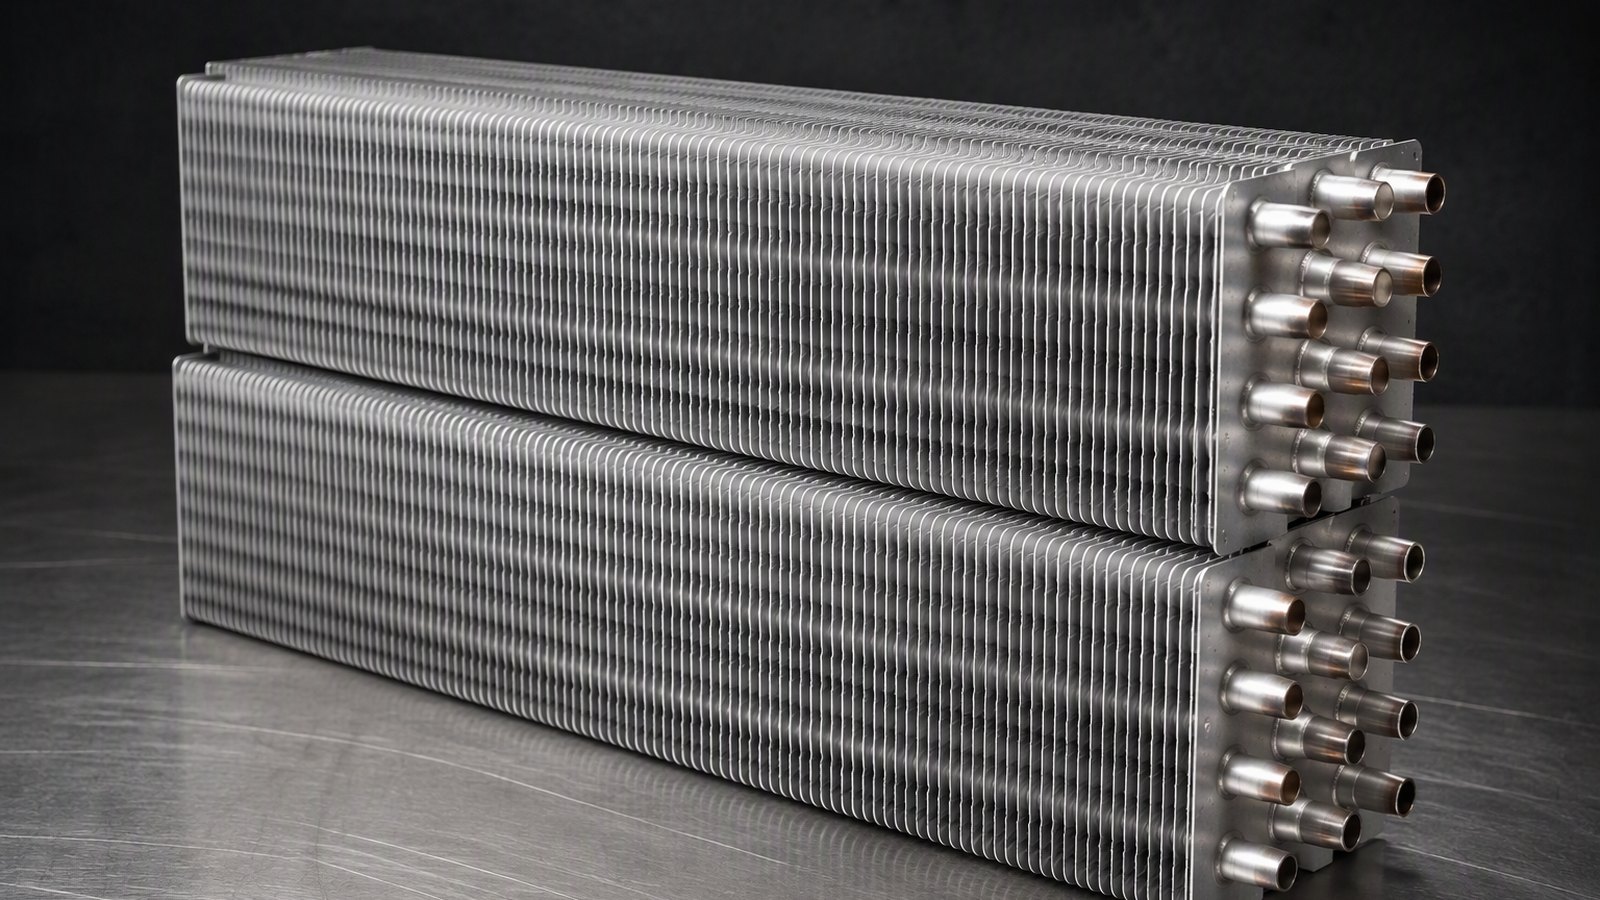
El espesor suele ir de unos 0,005 mm a 0,20 mm, el ancho de 100 mm a 1500 mm, y el núcleo es a menudo de 76 mm o 152 mm. Con la aleación y el temple, esto define lo que recibe la línea.
Dive deeper
El espesor gobierna la rigidez y cuánto material lleva la aleta, y la masa de la bobina también cuenta, porque una bobina más pesada implica menos cambios en la línea. Un papel más fino se pliega en aletas más finas y densas pero tiene menos cuerpo; uno más grueso mantiene mejor la forma pero usa más metal. El intervalo de trabajo está entre unos 0,005 mm y 0,20 mm, y el punto correcto dentro de él depende del perfil y del método de unión.
El ancho debe encajar con la línea de aleteado, como se explicó antes. El diámetro del núcleo es la cifra menos vistosa pero importa: una bobina enrollada en un núcleo de 76 mm y otra en uno de 152 mm requieren manipulación y mandriles distintos. Si la línea o el desbobinador del comprador esperan un núcleo y reciben el otro, la bobina puede no montarse bien, y eso es un retraso antes de arrancar.
Un ejemplo ayuda: papel de aluminio 3003 de 0,05 mm es un espesor habitual en una aleación de la serie 3xxx. Sea cual sea la elección, la especificación debe indicar juntos aleación, temple, espesor, ancho, núcleo, masa de bobina y embalaje. Acuerde estos puntos con el proveedor para que la bobina llegue lista para la línea.
¿Cómo se embala, transporta y manipula el papel antes de la línea?
Una buena bobina puede arruinarse entre la fábrica y la línea. El embalaje, la manipulación y la humedad son parte de la especificación.
El papel suele enviarse con el ojo hacia arriba o el ojo hacia la pared, sobre palé de madera con envoltura barrera contra la humedad, que protege planitud, bordes y superficie.
Dive deeper
El embalaje se elige según la orientación que prefiera el comprador. Ojo hacia arriba significa que la bobina se apoya sobre su borde con el núcleo vertical, lo que conviene a la elevación por lo alto y a algunos desbobinadores. Ojo hacia la pared significa que el núcleo es horizontal, lo que conviene a un mandril o eje. En ambos casos se suministra sobre un palé de madera con una envoltura barrera contra la humedad, de modo que la bobina queda protegida del aire húmedo y del contacto casual.
La manipulación también cuenta. El papel para aletas es fino y fácil de marcar. Una bobina que se deja caer, se aprieta o se apoya en una superficie rugosa puede llevarse golpes que luego aparecen como fallos de planitud o daños de borde. La buena práctica es mantener la bobina en su palé, usar el equipo de elevación correcto y abrir la envoltura solo cuando la bobina vaya a la línea.
El transporte forma parte de la misma cadena. El papel para aletas se ofrece habitualmente desde puertos como Qingdao, Tianjin y Shanghai, y la ruta puede añadir humedad y pasos de manipulación. Por eso importan la envoltura barrera contra la humedad y un palé ordenado y bien etiquetado. Hable del embalaje y del transporte con el proveedor al hacer el pedido, porque una bobina bien envuelta y etiquetada también se inspecciona antes.
¿Qué debe indicar el comprador en una consulta de papel para aletas?
Una consulta vaga invita a una oferta vaga. En la consulta el comprador fija los detalles que importan o los deja al azar.
Indique aleación, temple, espesor, ancho, núcleo, masa de bobina y cantidad, el perfil de aleta y el proceso de unión, borde y planitud, embalaje y destino, más el volumen por medida.
Dive deeper
Una consulta útil se lee como una especificación breve, no como un párrafo. Empiece por la aleación y el temple, luego el espesor, el ancho y el núcleo, después la masa de bobina y la cantidad de cada medida. Tenga en cuenta que el MOQ suele ser de 3 MT por medida, así que quien necesite varios anchos debería decirlo de antemano.
Después describa el trabajo que hará el papel. Nombre el perfil de aleta, el proceso de unión, como el soldeo o la expansión mecánica, y cualquier recubrimiento. Diga si la planitud y el borde son críticos y cómo debe embalarse la bobina, por ejemplo ojo hacia arriba u ojo hacia la pared sobre un palé de madera con envoltura barrera contra la humedad. Confirme el destino y el puerto preferido, como Qingdao, Tianjin o Shanghai.
Por último, invite al proveedor a confirmar los puntos que importan y a indicar cómo se acordará la aceptación, porque el nivel de aceptación se acuerda con el proveedor según la línea real. Nuestra guía sobre cómo elegir el espesor del papel de aluminio ayuda a plantear la cuestión del espesor, y referencias neutrales como el comité ASTM de metales ligeros y aleaciones aportan contexto útil. Una consulta clara ahorra una ronda de muestras.
El papel para aletas es una decisión de material, no un artículo de almacén: fije aleación, temple, planitud, borde y embalaje con el proveedor.