Алюминиевая фольга для оребрения теплообменников: что важно знать?
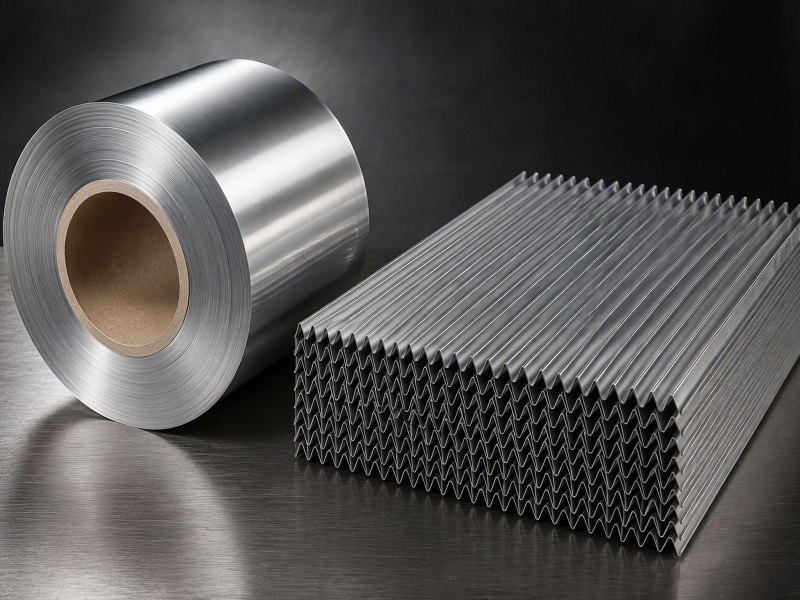
Практическое руководство по алюминиевой фольге как материалу оребрения: что делает ребро, почему важны сплав, состояние поставки, ровность, кромка и поверхность и что покупатель указывает в запросе.
Линия оребрения останавливается по причинам, которые редко возникают на самой линии. Входящая фольга решает, пойдёт ли она вообще.
Материал оребрения — тонкая алюминиевая фольга, обычно в состояниях поставки O, H14, H16, H18, H22 или H24 и сплавах 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 или 8079, формуемая в рёбра. Сплав, состояние поставки, ровность, поверхность и кромка решают результат.
Эта статья прослеживает фольгу от рулона до пакета готовых рёбер и объясняет, что должен содержать запрос, чтобы материал подошёл линии.
Что на самом деле делает ребро внутри теплообменника?
Внутри теплообменника ребро не украшение. Оно определяет, сколько тепла трубы доходит до проходящего воздуха.
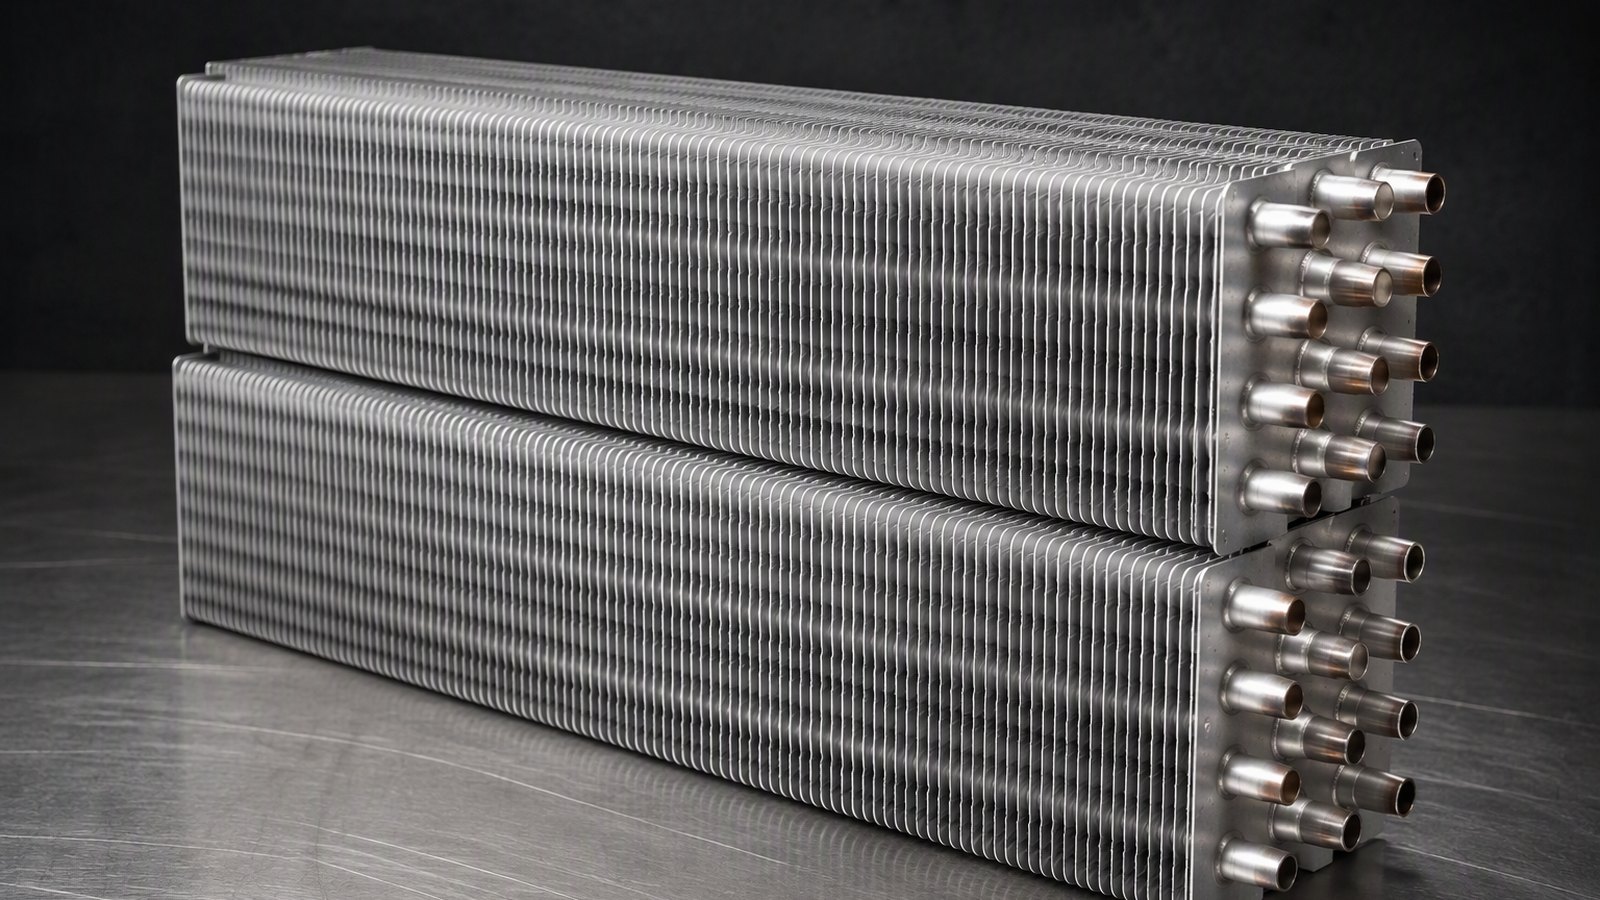
Ребро увеличивает наружную поверхность трубы, поэтому между жидкостью внутри и воздухом снаружи перемещается больше тепла. Фольгу формуют в профиль и соединяют с трубой или коллектором.
Dive deeper
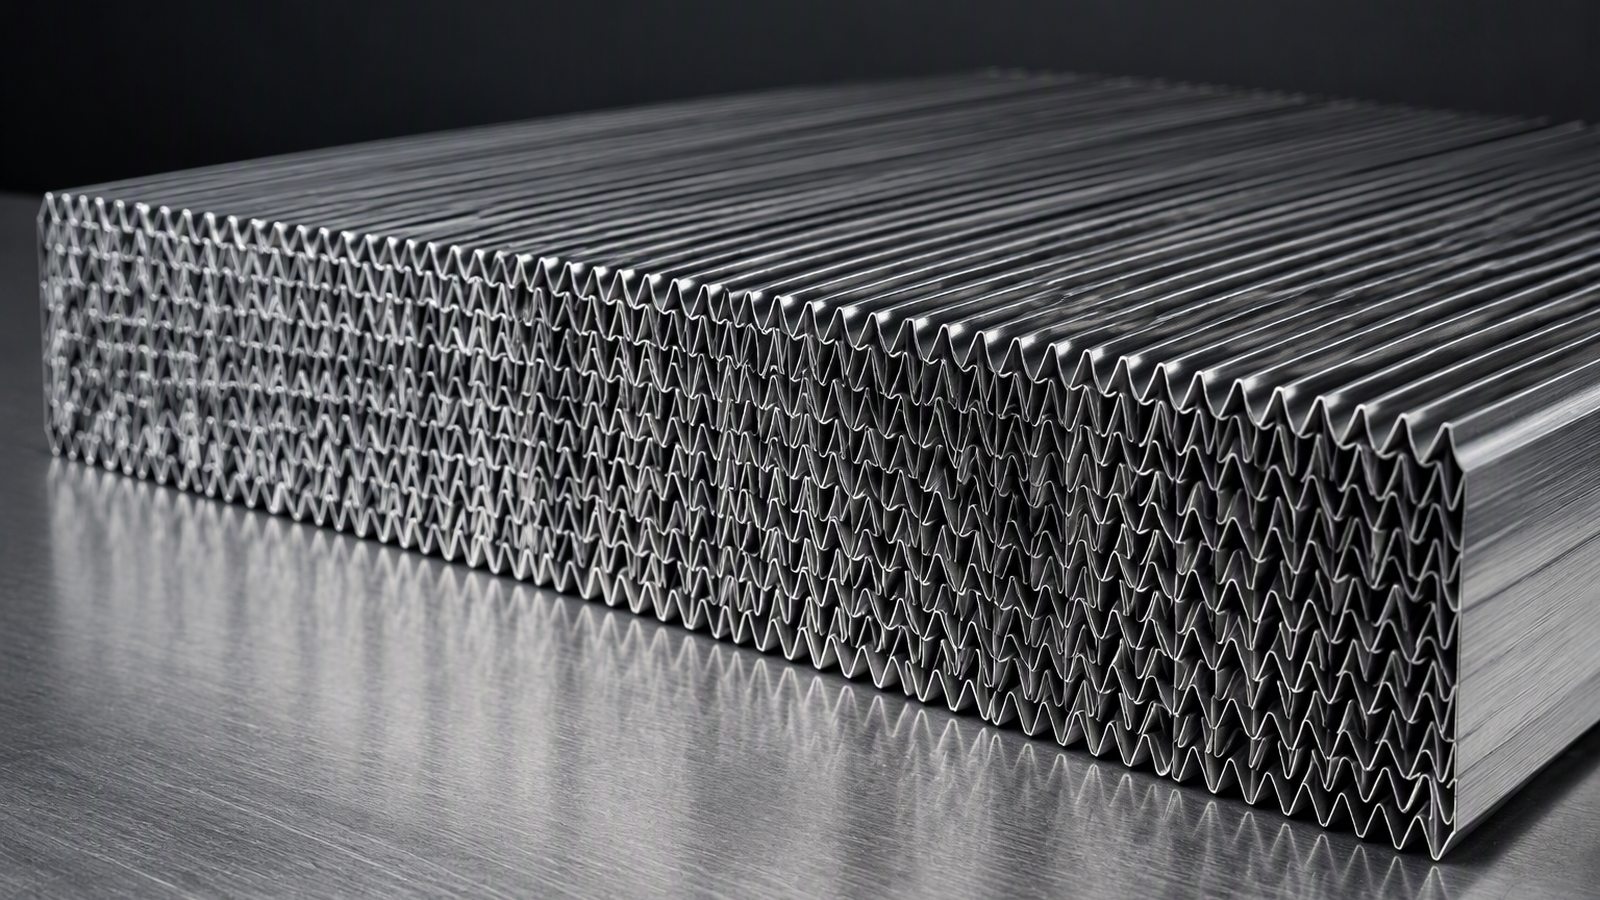
Теплообменник переносит тепло между двумя средами, и одна из них обычно воздух. Воздух плохо проводит тепло, поэтому поверхность, соприкасающаяся с ним, должна быть большой. Одна труба такой поверхности дать не может. Ребро и есть решение: тонкий лист, формованный в повторяющийся профиль, который многократно увеличивает площадь со стороны воздуха.
Поскольку ребро тонкое, оно быстро откликается на изменения воздушного потока, а его геометрия задаёт баланс между переносом тепла и потерей давления по оребрённому пакету. Слишком плотный пакет может повысить сопротивление потоку, а слишком разрежённый — оставить тепло позади. Это выбор при проектировании, и выбранная фольга должна позволять получить такую геометрию на скорости линии.
Ребро также является несущим элементом пакета. Во многих конструкциях рёбра, трубы и коллектор образуют единое соединённое тело, и рёбра помогают удерживать его. Если фольга неравномерна, пакет укладывается неровно, сердечник деформируется, и готовый теплообменник может не подойти к своему корпусу.
Поэтому проектирование начинают с функции ребра, а не с одной лишь толщины. Для контекста см. алюминиевая фольга и материалы European Aluminium.
Поэтому материал выбирают под функцию ребра: большая и ровная поверхность, стабильные размеры, стойкость к повторяющимся нагревам. Всё это начинается с ровной фольги, которая формуется так, как задумано, а не с одного числа в спецификации. Понимание функции ребра делает описание материала точнее, и чем точнее заданы размеры, тем меньше неожиданностей на линии.
Почему материал оребрения задают сплавом и состоянием поставки, а не одной толщиной?
Толщина говорит, сколько металла есть. Она ничего не говорит о том, как этот металл гнётся, соединяется и ведёт себя при нагреве.
Сплав задаёт прочность, формовку и поведение при пайке, а состояние поставки задаёт жёсткость и характер гибки. Два рулона одной толщины могут вести себя по-разному.
Dive deeper
Сплавы 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 и 8079 часто применяют в материале оребрения, и выбор меняет поведение фольги на каждом этапе. Серия 1xxx — это практически чистый алюминий, её ценят за способность к формовке и лёгкий перенос тепла. Серия 3xxx содержит марганец, поддерживающий прочность, а серия 8xxx даёт свой баланс свойств.
Состояние поставки не менее важно. Мягкое состояние O гнётся легко, но может провисать или получать отпечатки; нагартованные состояния H14, H16, H18, H22 и H24 обменивают часть способности к формовке на жёсткость и упругость. Линия, настроенная на более жёсткое состояние, может порвать мягкую фольгу, а настроенная на мягкое — смять жёсткую.
Поэтому одна и та же номинальная толщина может работать в одном состоянии и не работать в другом. Сочетание сплава и состояния поставки описывает материал точнее, чем один размер.
Чтобы увидеть, какой класс подходит для какой задачи, см. алюминиевая фольга для теплообменников. Безопасный подход — согласовать сплав и состояние поставки с поставщиком под профиль ребра и процесс соединения и сохранять это сочетание неизменным.
Поскольку сплав и состояние поставки вместе определяют поведение фольги при резке, гибке и соединении, их указывают вместе. Договорённость о них заранее сохраняет постоянство от рулона к рулону и избавляет от лишних проб. Именно постоянство материала, а не один размер, держит процесс стабильным.
Почему при гибке в рёбра фольга должна оставаться ровной и без заусенцев?
Ребро — формованная деталь в строгом ритме. Любая волна, скрутка или заусенец в ровной фольге переходят прямо в этот ритм.
Ровность сохраняет высоту и шаг рёбер одинаковыми по широкому пакету, а чистая кромка не даёт заусенцам резать или забивать. Иначе пакет выходит неровным.
Dive deeper
Ровность обычно описывают как отсутствие у полосы волн, выпучин и скрутки. Когда фольга попадает в оребряющую машину, она проходит через набор валков, формирующих жалюзи и сгиб. Остаточные дефекты ровности не сглаживаются, а умножаются, потому что формующие валки повторяют один и тот же изгиб по всему рулону. Лёгкая волна превращается в наклонное ребро, а сильная выпучина — в смятую секцию.
Качество кромки не менее важно. Резка создаёт две новые кромки, и они несут любой заусенец, оставленный ножами. Заусенец — это тонкий гребень металла, выдавленный при резе. На линии оребрения он может зацепиться за направляющую, приподнять фольгу или рассыпать мелкие частицы внутрь пакета. Эти частицы позже могут мешать соединению и поверхности воздушного потока.
Поскольку ровность и заусенец задаются при прокатке и резке, их редко удаётся исправить на заводе заказчика, поэтому материал должен приходить правильным. Предотвратить такие дефекты на заводе гораздо проще, чем исправить после резки рулона.
Для более широкого технического контекста см. наш ассортимент промышленная и техническая фольга, а требования к ровности и кромке согласуйте с поставщиком, а не принимайте общее описание.
Поэтому ровность и чистая кромка — не мелочь, а условие работы линии. Ровная фольга с аккуратной кромкой проходит машину спокойно, и пакет выходит однородным. Мелкий дефект на входе превращается на выходе в дефект пакета. Поэтому требования к ровности и кромке лучше закрепить до первого заказа.
Как состояние поверхности влияет на последующую пайку или покрытие?
Поверхность фольги — не просто оболочка. Это слой, который должен принять флюс, припой или покрытие и дать надёжное соединение.
Ровная чистая поверхность позволяет флюсу, припою или покрытию равномерно смачивать фольгу, и пакет ведёт себя как единое тело. Масло, оксиды или пыль оставляют слабые зоны.
Dive deeper
Пайка в простейшем смысле соединяет детали, расплавляя припой, который затекает в зазор между ними, пока основной металл остаётся твёрдым. Чтобы этот поток возник, поверхности должны быть чистыми и химически подготовленными. Остаточное прокатное масло, рыхлый оксид, отпечатки пальцев или пыль могут помешать припою смачивать фольгу, оставляя зазор, который выглядит соединённым, но таковым не является.
Состояние поверхности формирует и покрытия. Когда пакет покрывают для защиты от коррозии или для декоративной отделки, покрытие должно сцепляться с фольгой. Поверхность с неравномерным оксидом, пятнами масла или механическими следами даёт плохую основу, и отделка может вспучиваться или отслаиваться в работе.
Поскольку точная обработка поверхности — вопрос между покупателем и поставщиком, практический шаг — указать в запросе процесс соединения или нанесения покрытия и согласовать подходящее состояние поверхности. Это также область, где полезные материалы публикуют организации вроде Американской ассоциации алюминия.
На практике покупатель называет процесс и позволяет поставщику подобрать поверхность под него. Неизменная спецификация поверхности от заказа к заказу защищает соединение и отделку.
Для пайки и покрытия важна стабильная и чистая поверхность от рулона к рулону. Поэтому в запросе описывают процесс и нужный результат, а тонкости оставляют поставщику. Меняющаяся поверхность даёт меняющийся результат и затрудняет поиск причины дефекта. Это особенно важно при серийном выпуске, где нужна повторяемость.
Почему ширина реза и качество кромки определяют работу линии оребрения?
Линия оребрения настроена на одну ширину. Если рулон придёт другой ширины или с плохой кромкой, линия должна компенсировать или остановиться.
Постоянная ширина реза удерживает высоту ребра и ширину пакета, а хорошая кромка идёт ровно. Разброс ширины или кромки вынуждает подстраиваться и повышает отходы.
Dive deeper
Материал оребрения заказывают под ширину реза, совпадающую с линией, часто в диапазоне от 100 мм до 1500 мм в зависимости от конструкции пакета. Оребряющие валки настроены на эту ширину, и из неё следуют высота и шаг рёбер. Если входящий рулон уже или шире согласованного, оператор должен перенастроить линию, и каждая переналадка стоит времени и даёт материал вне спецификации.
Качество кромки работает вместе с шириной. Прямая чистая кромка проходит направляющие и формующие валки без блуждания. Волнистая или заусенчатая кромка может заставить полосу смещаться в сторону, что затем проявляется как наклонное или разорванное ребро. Повторные остановки на заправку и очистку постепенно съедают выпуск.
Там, где ширина и кромка стабильны, линия идёт в ровном ритме, и сложенный пакет однороден. Там, где нет, каждый рулон — новая наладка, отнимающая время и силы.
Наши заметки о том, как снизить отходы алюминиевой фольги при переработке, объясняют, почему эта стабильность так важна. Закрепите ширину реза и состояние кромки с поставщиком до первого заказа, ведь разброс оборачивается меньшим выпуском и лишним обращением.
В итоге именно ширина реза и качество кромки задают ритм линии и объём отходов. Чем ближе ширина к согласованной и чем ровнее кромка, тем меньше остановок и больше годного выпуска. Разброс же ведёт к постоянным переналадкам и потерям времени. Поэтому ширину и кромку согласуют с поставщиком до первого заказа.
Как толщина, ширина и сердечник формируют спецификацию материала оребрения?
Три числа делают большую часть работы в спецификации: толщина, ширина и сердечник. Каждое должно совпасть с пакетом, который строит покупатель.
Толщину обычно выбирают примерно от 0,005 мм до 0,20 мм, ширину — от 100 мм до 1500 мм, а сердечник часто 76 мм или 152 мм. Со сплавом и состоянием поставки это задаёт то, что получает линия.
Dive deeper
Толщина определяет жёсткость и то, сколько материала несёт ребро, а масса рулона тоже важна, потому что более тяжёлый рулон означает меньше переналадок на линии. Более тонкая фольга формуется в более тонкие и плотные рёбра, но у неё меньше тела; более толстая лучше держит форму, но расходует больше металла. Рабочий диапазон лежит между примерно 0,005 мм и 0,20 мм.
Верную точку внутри этого диапазона задают профиль и способ соединения. Неверный выбор означает либо рёбра, не держащие форму, либо лишний расход металла.
Ширина должна подходить линии оребрения, как объяснено выше. Диаметр сердечника — самое неприметное число, но и оно важно: рулон на сердечнике 76 мм и рулон на сердечнике 152 мм требуют разного обращения и разных оправок. Если линия или разматыватель покупателя ожидают один сердечник, а получают другой, рулон может не встать правильно.
Полезен пример: алюминиевая фольга 3003 толщиной 0,05 мм — распространённая толщина оребрения в сплаве серии 3xxx. Какой бы ни была выбор, спецификация должна указывать вместе сплав, состояние поставки, толщину, ширину, сердечник, массу рулона и упаковку.
Поэтому ширину, диаметр сердечника и массу рулона указывают вместе с толщиной. Эти детали решают, встанет ли рулон на линию сразу или потребует дополнительных мер. Ранняя договорённость делает первый пуск спокойнее и быстрее. Рулон, который не подходит к оправке, останавливает работу до её начала.
Как материал оребрения упаковывают, перевозят и обращаются с ним до линии?
Хороший рулон можно испортить между заводом и линией. Упаковка, обращение и защита от влаги — часть спецификации.
Материал оребрения обычно отгружают положением глаз к небу или глаз к стене на деревянном поддоне с влагобарьерной обёрткой, что защищает ровность, кромки и поверхность.
Dive deeper
Упаковку выбирают под предпочитаемую ориентацию рулона. Глаз к небу означает, что рулон стоит на кромке, а сердечник вертикален, что удобно для верхнего подъёма и некоторых разматывателей. Глаз к стене означает горизонтальный сердечник, что удобно для оправки или вала. И то, и другое обычно поставляют на деревянном поддоне с влагобарьерной обёрткой.
Обращение тоже важно. Материал оребрения тонок и легко получает заломы. Уроненный, сжатый или положенный на грубую поверхность рулон может получить вмятины, которые позже проявятся как дефекты ровности или повреждения кромки. Разумная практика — держать рулон на поддоне, использовать правильную грузовую оснастку и вскрывать обёртку только когда рулон идёт на линию.
Перевозка — часть той же цепочки. Материал оребрения часто предлагают из портов, таких как Циндао, Тяньцзинь и Шанхай, а маршрут добавляет влажность и этапы обращения.
Поэтому и важны влагобарьерная обёртка и аккуратный, хорошо маркированный поддон: такой рулон быстрее осмотреть при поступлении. Обсудите упаковку и перевозку с поставщиком при размещении заказа.
Поскольку рулон остаётся уязвимым для влаги и ударов в пути, хорошая упаковка экономит много труда позже. Чем точнее поставщик соблюдает согласованное описание упаковки, тем быстрее материал попадает на линию. Плохая упаковка сводит на нет ровность и чистоту кромки. Поэтому упаковку и маркировку обсуждают заранее и держат неизменными, а аккуратно упакованный рулон и осмотреть проще.
Что покупатель указывает в запросе на материал оребрения теплообменников?
Расплывчатый запрос ведёт к расплывчатому предложению. В запросе покупатель либо фиксирует важные детали, либо оставляет их на волю случая.
Укажите сплав, состояние поставки, толщину, ширину, сердечник, массу рулона и количество, профиль ребра и процесс соединения, требования к кромке и ровности, упаковку, назначение и объём.
Dive deeper
Рабочий запрос читается как краткая спецификация, а не как абзац. Начните со сплава и состояния поставки, затем толщина, ширина и сердечник, затем масса рулона и количество по каждому размеру. Учтите, что минимальный заказ часто составляет 3 MT на размер, поэтому покупателю с несколькими ширинами стоит сказать об этом сразу.
Далее опишите работу, которую выполнит фольга. Назовите профиль ребра, процесс соединения, например пайку или механическое развальцовывание, и любое покрытие. Скажите, критичны ли ровность и состояние кромки, и как упаковывать рулон, например глаз к небу или глаз к стене на деревянном поддоне с влагобарьерной обёрткой. Подтвердите пункт назначения и предпочтительный порт.
Наконец, предложите поставщику подтвердить важные пункты и указать, как будет согласован приёмочный уровень, потому что уровень приёмки согласуют с поставщиком по фактической линии.
Наше руководство о том, как выбрать толщину алюминиевой фольги, помогает поставить вопрос о толщине, а нейтральные источники вроде комитета ASTM по лёгким металлам и сплавам дают полезный контекст. Ясный запрос экономит один круг образцов.
Ясный письменный запрос убирает путаницу и ускоряет сравнение предложений. Чем больше важных пунктов названо прямо, тем точнее ответ и понятнее следующий шаг. Когда приёмочный уровень согласован с поставщиком, приёмка на месте становится простой и объективной.
Материал оребрения — решение по материалу, а не складская позиция: закрепите сплав, состояние поставки, ровность, кромку и упаковку с поставщиком.