لماذا يُعدّ أنبوب معجون الأسنان بنية مصفّحة لا أنبوب رقائق؟
الأنبوب يُطبع مسطّحًا ويُلحم ويُزوَّد بكتف قبل أن يصبح عبوة. ما تفعله طبقة الألمنيوم، وأين تفشل الوصلات، وما يجب ذكره في الاستفسار.
الأنبوب الذي ينفتح عند الكتف أو يجفّ عند الطيّة السفلية يعاني مشكلة بنية لا مشكلة تعبئة. ورقائق الألمنيوم نادرًا ما تكون المتهمة.
لأن الأنبوب بنية مصفّحة: غشاء بلاستيكي خارجي مطبوع، وقلب من رقائق الألمنيوم، وطبقة داخلية للحام، ثم خط جانبي وكتف. فالرقائق تعطي الحاجز، والبلاستيك يعطي الطباعة واللحام والعصر.
هذه الجملة تخفي الهندسة كلها. يُطبع الأنبوب مسطّحًا، ثم يُلفّ أسطوانة، ويُلحم على أحد حافتيه، ويُوصل بكتف ويُقفل، ثم يُطوى ويُعصر باليد شهورًا. وكل خطوة تضيّق ما يمكن أن تكون عليه الرقائق.
لماذا الأنبوب المصفّح بنية مصفّحة وليس أنبوب رقائق؟
أنبوب الألمنيوم المصنوع بالبثق الصدمي جدار معدني واحد، يُضغط من قرص معدني، ويُورّش من الداخل ويُطبع من الخارج: منتج آخر بعيب آخر.
في الأنبوب المصفّح تكون الرقائق طبقة داخلية مدفونة بين البلاستيك. فالبلاستيك يحمل الطباعة وينفّذ اللحام ويمتص العصر، والرقائق لا تلمس اليد أبدًا.
Dive deeper
يبدأ أنبوب الألمنيوم المصنوع بالبثق الصدمي من قرص معدني يُضغط في قالب ليأخذ شكل جسم أنبوبي بلا خط لحام، ثم يُورّش من الداخل ويُطبع من الخارج. أما الأنبوب المصفّح فيبدأ من شريط مسطّح يُطبع ثم يُصفّح ثم يُقطع ثم يُلفّ حول محور. ويحافظ الأنبوب المعدني على شكله بفضل صلابة جداره، ويبقى مطويًا حيث يثنيه المستخدم، بينما صُمّم الأنبوب المصفّح ليعود إلى شكله بعد العصر.
البنية المصفّحة تُبنى على العكس من ذلك. يُختار الغشاء الخارجي للطباعة وملمس اليد، ويُختار الغشاء الداخلي لأنه قابل للحام مع نفسه، وتُختار الرقائق بينهما لما لا يستطيعه البلاستيكان. وهذا التوزيع للأدوار هو سبب أن الرقائق لا تكون في العادة السطح الذي يراه العميل، وسبب أن المحوّل لا يستطيع شراء ألمع رقائق في السوق وتصفّحها كما هي دون حساب. فإذا اختلّ أحد الأدوار لم يعوّضه الدور الآخر: الغشاء اللامع لا يلحم، والرقائق السميكة لا تطبع.
وهناك سبب عملي أيضًا. يحتاج الأنبوب المسحوب إلى جدار سميك بما يكفي ليتشكّل دون أن يتمزق، ويقيّد هذا الشكل الأقطار والأطوال التي يمكن اقترانها. أما البنية المصفّحة فتُجمّع من شريط، لذا يكفي مصدر رقائق واحد لعائلة أوسع من المقاسات، وتُنجز الطباعة مسطّحة حيث يكون التطابق أسهل منه على جسم منحنٍ. ويعني ذلك أن الطباعة تسبق ولادة الأنبوب، وأن الحبر يمرّ بعدها عبر اللفّ واللحام، فلا بد أن يتحمل الانثناء والحرارة معًا.
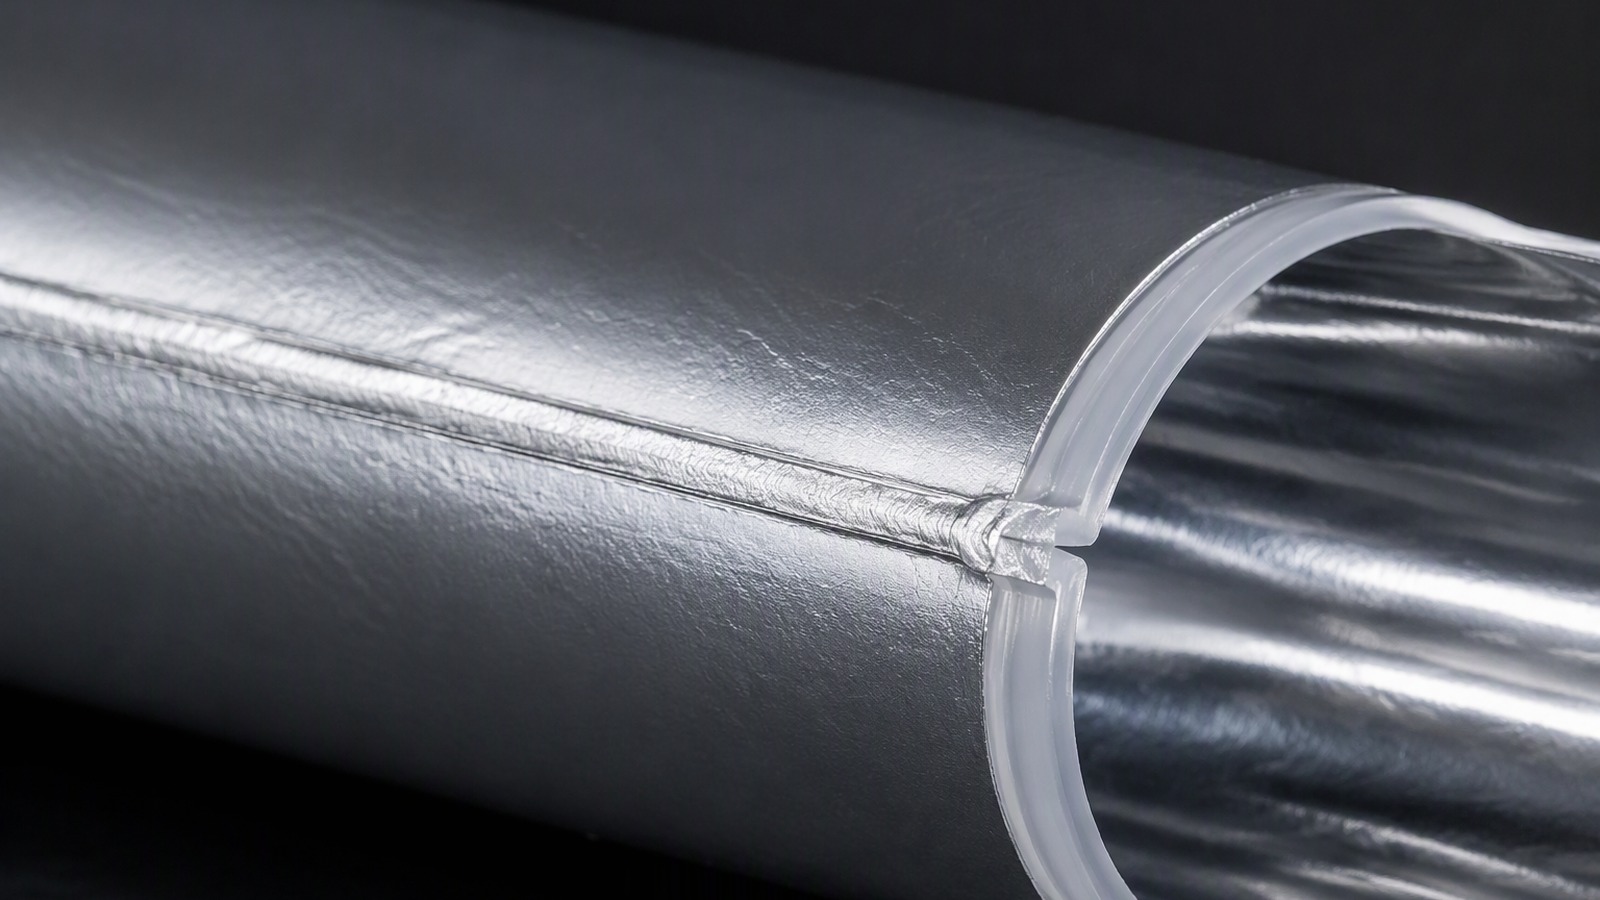
ماذا تفعل طبقة الألمنيوم ما لا تستطيعه الطبقات البلاستيكية وحدها؟
تُختار بوليمرات الأنبوب للحام والطباعة وملمس اليد. ولا واحدة منها حاجز قوي بمفردها، ولا واحدة منها تحجب الضوء.
الرقائق تقطع المسار الذي كانت الجزيئات ستسلكه عبر الجدار، وتحجب الضوء كليًا، وتزيد صلابة الشريط فيحفظ الأنبوب شكله ويعود بعد العصر.
Dive deeper
الجدار البوليمري ليس صلبًا مصمتًا. تذوب جزيئات الرائحة والمذيب والأكسجين وبخار الماء في وجه منه وتنتشر إلى الوجه الآخر، ويتوقف معدل ذلك على البوليمر وعلى الحرارة وعلى فرق التركيز بين الوجهين. والطبقة المعدنية المتصلة لا تقدّم مثل هذا المسار للانتشار. فرقائق الألمنيوم ليست مرشّحًا يبطئ الحركة، بل جدار يوقفها، وبسماكة أقل بكثير مما تحتاجه قطعة معدنية إنشائية. والفرق جوهري في النوع: البوليمر يسمح بالمرور بمعدل يعتمد على الزمن، أما المعدن فيقطعه.
الضوء هو المهمة الثانية. كثير من الحشوات حساسة للجزء المرئي وفوق البنفسجي من ضوء النهار، والبلاستيك الملوّن يشتّت الضوء بدل أن يحجبه. والطبقة المعدنية المعتمة تُزيل هذا المتغير من الحساب، ولهذا تحتفظ أنابيب المنتجات التي يتغيّر لونها على السطح بطبقة رقائق حتى بعد تحسين اختيار البوليمر. فالضوء لا يمرّ عبر المعدن، بينما يمرّ عبر البلاستيك المصبوغ بدرجة أو أخرى، وهذا فرق في النوع لا في الدرجة.
المهمة الثالثة ميكانيكية، وهي التي يلمسها محوّلو الأنابيب. لا تملك الرقائق تقريبًا أي ارتداد مرن، لذا تأخذ البنية المصفّحة التي تحتويها الطيّة وتحتفظ بها. وهذا ما يسمح للأنبوب بالبقاء مطويًا عند الطيّة السفلية، ويمنع الجدار من الانتفاخ عند إحكام الغطاء. كما تحمي الصلابة الطباعة أثناء التعبئة، وتمنع احتكاكها في العلبة. والطيّة التي تبقى في مكانها هي أيضًا ما يجعل الأنبوب أنبوبًا في اليد: يحفظ الشكل الذي تركه المستخدم، ثم يعود جزئيًا في العصر التالي.
لماذا الأنبوب مشكلة حاجز مع مشكلة عصر فوقها؟
الكيس يستقر على الرف. أما الأنبوب فيُلفّ من قاعدته ويُعصر في وسطه ويُطوى عند طرفه، وكل حركة تحمّل الجدار نفسه.
لا يمكن تصميم الحاجز والميكانيكا منفصلين: الجدار الصلب بما يكفي لمقاومة تشقق الانثناء قد يكون أصلب من أن يُعصر، واللحام الطري الذي يُعصر جيدًا قد يزحف.
Dive deeper
مسألة الحاجز ليست فقط كم يعبر مساحة مستوية من الجدار. فالجدار ينثني مرات كثيرة، والطبقة المعدنية التي تُثنى مرارًا ستتشقق في النهاية إن لم يحملها الغشاءان المحيطان بها. ولذلك يجب أن تكون البنية بحيث تأخذ الرقائق موضعًا محايدًا ميكانيكيًا، يحجبها بوليمر كافٍ من الجانبين حتى يصل انفعال الانثناء إلى البلاستيك قبل المعدن. وهذا هو منطق بنى الرقائق المصمّمة للانثناء مطبّقًا على شكل يُطوى أكثر بكثير من عبوة مسطحة. وكلما كان المعدن أقرب إلى الطبقة المحايدة قلّ ما يصيبه من انثناء عند العصر.
ومسألة العصر تسير في الاتجاه المعاكس. يجب أن يخرج المنتج من الأنبوب حين تضغط اليد، فيلزم أن يكون الجدار مرنًا وأن تكون طبقة اللحام طرية بما يكفي لئلا تحبس المحتوى. وهذه هي نفس الخصائص التي تجعل طبقة اللحام عرضة للزحف وللامتصاص الزيوت وللانتفاخ. والكريم الذي ينفصل داخل الأنبوب يخبرك عادةً أن أحد مكونات الطور الزيتي انتقل إلى طبقة اللحام وغيّرها، ومع كل عصر تنتقل زيوت الحشوة إلى الطبقة الداخلية فتُطرّيها أو تنفخها.
والجل الذي يفقد مذيبه يروي القصة نفسها من الجهة الأخرى: المذيب يجد مسارًا عبر البوليمر، والرقائق تسدّ ذلك المسار. والعلامتان كلتاهما بنيوية، وكلتاهما تُحلّان بالبنية الطبقية وبالحشوة؛ أما المادة القطاعية العامة عن الرقائق فهي نقطة بداية لا مواصفة أنبوب. ولهذا تُسأل عن الحشوة قبل السماكة: نوع الزيت والمذيب والماء هو ما يحدّد أي طبقة لحام تصلح.
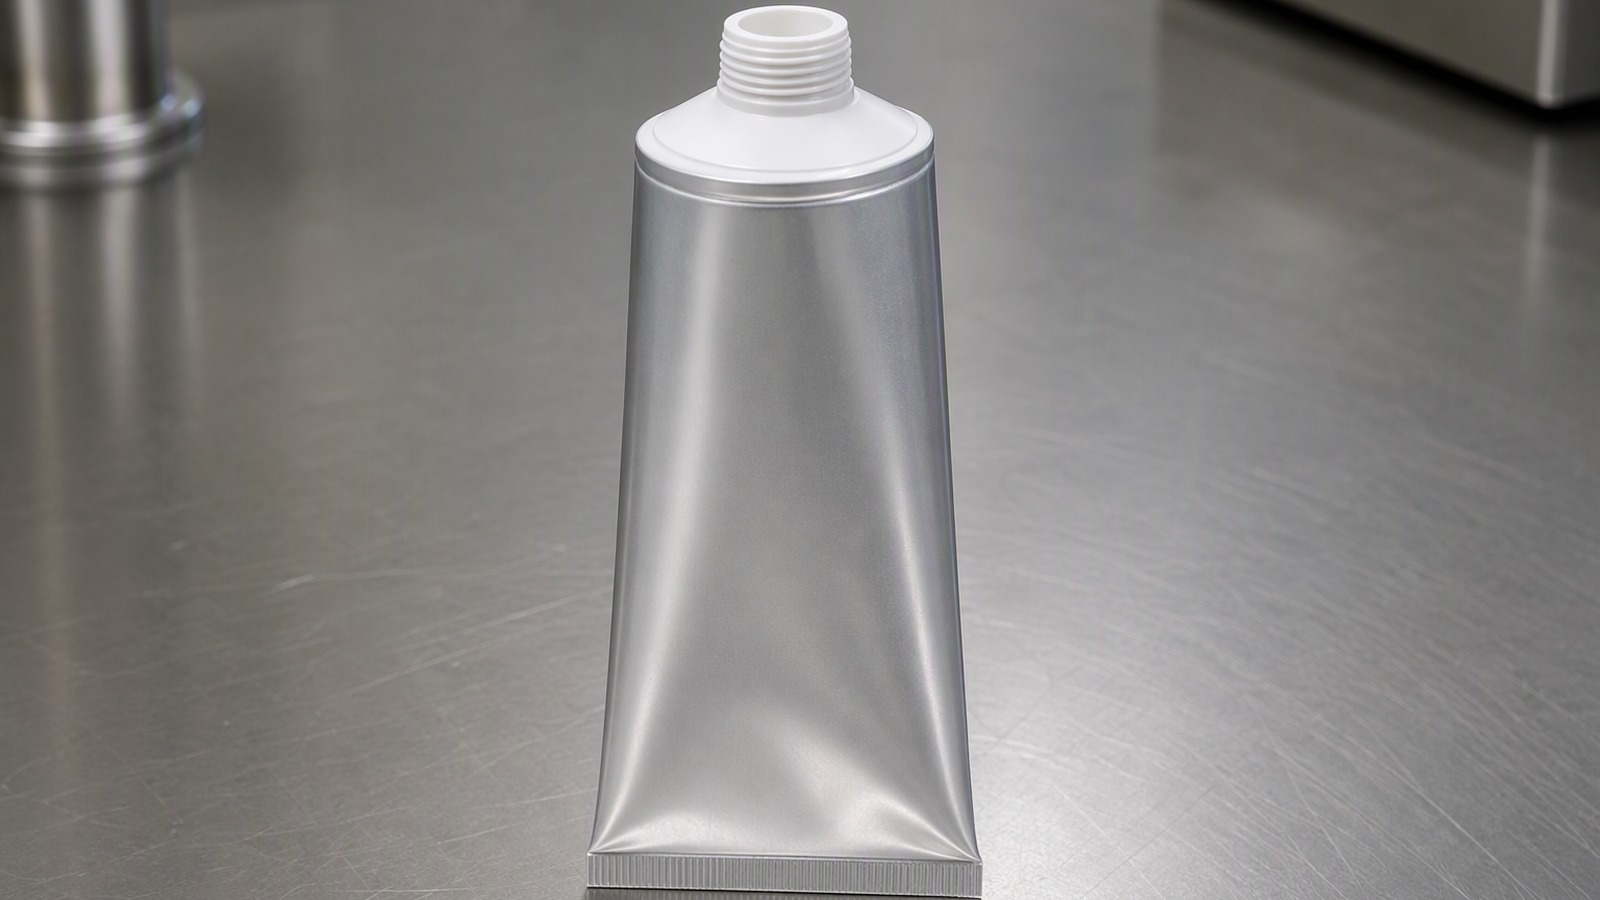
لماذا يحدّد الخط الجانبي ووصلة الكتف ما إذا كان الأنبوب متماسكًا؟
قد يكون الجدار سليمًا ويفشل الأنبوب، لأن الجدار ليس موضع الخطوط. يُنفّذ وصلان بعد الطباعة، وكلاهما يُنفّذ على غير رؤية.
الخط الجانبي يلحم طبقة لحام بطبقة لحام عبر تراكب، والكتف يُلحم على الأسطوانة المفتوحة. وكلاهما يركّز الإجهاد ويكشف حافة الرقائق.
Dive deeper
الخط الجانبي وصلة تراكب: تُلحم طبقة اللحام الداخلية في أحد الحافتين بطبقة اللحام الداخلية في الحافة الأخرى، عادةً بالحث أو بالهواء الساخن، والرقائق لا تلتصق بالرقائق أبدًا لأن المعدن لا يُلحم في هذه العملية. ويجب أن تتدفق طبقة اللحام عبر التراكب وتطرد الهواء بينما تنقل الرقائق الحرارة بعيدًا عن الوصلة. والخط الذي يبدو مغلقًا قد يحتفظ بقناة على طول حافة الرقائق حيث لم يبلّل البوليمر السطح، وإذا كانت الحرارة أقل من اللازم بقيت الطبقة غير منصهرة على نحو كافٍ ولم تملأ الفراغ حول الحافة.
الكتف هو الوصلة الأصعب لأنه يجمع مادتين: رأس مصبوب من راتنج، وطبقة لحام داخلية من البنية المصفّحة من راتنج آخر. ويجب أن تصمد الواجهة بينهما بينما يعلّق المستخدم وزن الأنبوب من الغطاء ويعصر الكتف باليد نفسها، لذا يتركّز الإجهاد عند الانتقال من الرأس الصلب إلى الجدار المرن. وهذا الانتقال هو المكان الذي يبدأ فيه الفصل الجزئي، لأنه يجمع بين إجهاد الانحناء وإجهاد التعليق في نقطة واحدة.
والوصلتان تكشفان الحافة المقطوعة من الرقائق للحشوة. والحافة غير المحمية قابلة للهجوم، والهجوم يسير على طول الرقائق وتحت البنية المصفّحة، ولهذا فإن جودة القطع والتفاف الخط يهمّان بقدر ما تهمّ الرقائق. وتغطية تلك الحافة بطبقة اللحام قرار يتخذه المحوّل، وقد يتصرف أنبوبان بالرقائق نفسها تصرفًا مختلفًا تمامًا على خط التعبئة. ويبدأ الفصل عادةً عند حافة الرقائق قبل أن يظهر على السطح الخارجي.
لماذا يجب أن يكون سطح الرقائق قابلًا للربط لا لامعًا؟
يحكم المشتري على الرقائق باللمعان. وفي بنية الأنبوب، اللمعان خاصية تجميلية وقوة الربط خاصية تصنيعية، وهما لا تسيران معًا دائمًا.
تعتمد التصفّح على أن تبلّل الرقائق سطح المادة اللاصقة أو طلاء البثق وتمسك به. فبقايا زيت الدرفلة أو طبقة أكسيد سميكة أو سطح مصقول قد تضعف ذلك الإمساك.
Dive deeper
تخرج الرقائق من مصنع الدرفلة بغشاء من مادة تشحيم، وتحمل طبقة أكسيد رقيقة تتكوّن في لحظات من ملامسة الهواء. وكلتاهما مفيدة في الدرفلة ومعادية للالتصاق. لذلك يحتاج المحوّل إلى سطح مُهيّأ للربط: منزوع الشحم، وله أكسيد مضبوط، وغالبًا مطلّي بطبقة تمهيدية أو مورّش على وجه الربط حتى تلتقي المادة اللاصقة بسطح معروف. واللمعان المرآوي ليس الهدف، فالسطح المطفي المتجانس قليلًا يعطي المادة اللاصقة ما تتمسك به أكثر من السطح المصقول.
وجها الرقائق المدرفلة ليسا متطابقين. أحدهما ألمع لأنه جرى على الأسطوانة، والآخر مطفي لأنه جرى على الطبقة الأخرى، ويحملان كميات مختلفة من الزيت والأكسيد. وبنية الأنبوب تُوصَف بوجه متجه إلى غشاء الطباعة ووجه متجه إلى المنتج، ويكون الورنيش عادةً على وجه الربط. وإذا لم تحدّد البنية أي وجه هو أي، كان المحوّل يخمّن، وطباعة الوجه المطفي تعطي مظهرًا مختلفًا. فلكل وجه وظيفة في البنية، وخلط الوظيفتين يفسد الاثنتين.
وتعتمد جودة الربط أيضًا على المادة اللاصقة وعلى ضغط الأسطوانات وعلى سرعة الخط، لذا قد تنجح رقائق على خط ولا تنجح على خط آخر. ولهذا يُعدّ تغيير مصدر الرقائق تغييرًا للبنية، يُعاد تأهيله على خط الأنابيب لا في اختبار تقشير وحده. وكل طبقة بين الرقائق والغشاء يجب أن تكون معروفة للمحوّل: نوع الزيت ونوع الأكسيد ونوع الطلاء، وإلا صار الربط نتيجة حظّ أكثر منه نتيجة مواصفة. والربط القابل للاستخدام يُكتسب عند المصفّح لا عند المورّد.
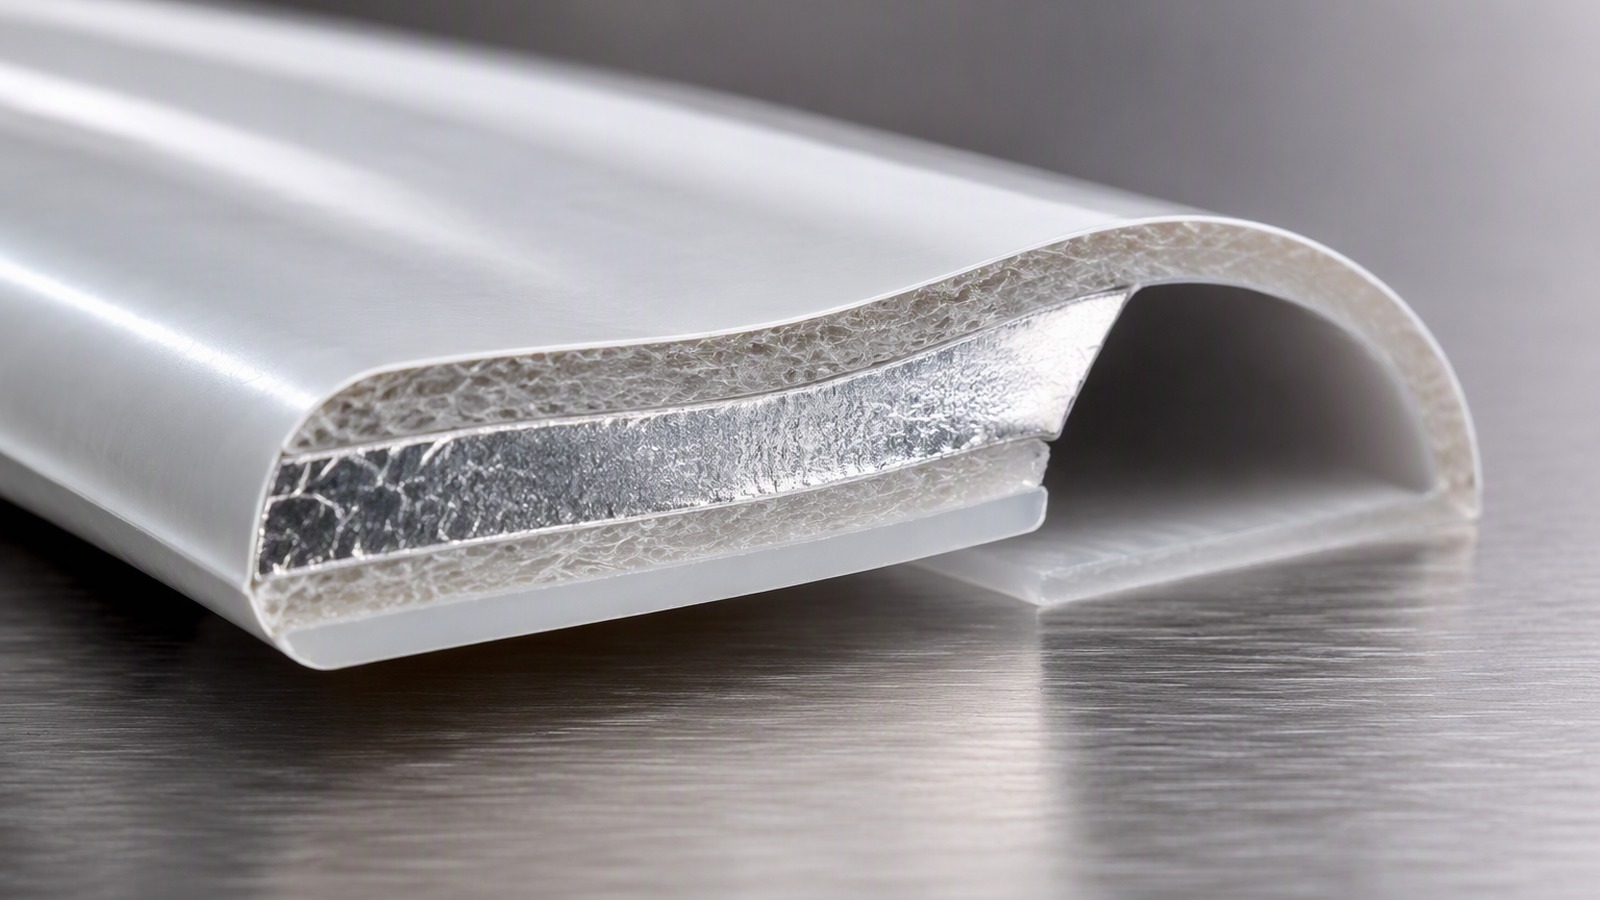
لماذا تُوصَف بنية الأنبوب بالبنية لا بالسماكة وحدها؟
السماكة تخبرك كم من المعدن في الجدار، لا ما يفعله الجدار، ولا كيف ينثني أو يلحم أو يُطبع.
بنية الأنبوب طبقات: غشاء مطبوع، وحبر، ولاصق، ورقائق، ولاصق، وطبقة لحام. والترتيب والراتنجات والسبيكة والطراوة تحدد الأداء؛ والسماكة مدخل واحد.
Dive deeper
قد تحمل بنيتان السماكة نفسها من الرقائق وتتصرفان بشكل مختلف. فالغشاء الخارجي الصلب من البولي إستر يحفظ الشكل ويطبع جيدًا، لكنه يقاوم العصر وقد يشقّق الرقائق عند الطيّة. والغشاء الأطرى يُعصر بسهولة ويسند الرقائق أفضل، لكنه قد يشوّه الطباعة على المحور. وتقوم طبقة اللحام بالعمل نفسه في الطرف الآخر: الأطرى يلحم عند حرارة أدنى ويزحف أكثر، والأصلب يقاوم الزحف ويطلب من الخط طاقة أكبر. والغشاءان معًا يحدّدان كيف يتوزع الإجهاد عند العصر، وأين ينتهي الانثناء: في البلاستيك أم في المعدن.
والسبيكة والطراوة تهمّان بقدر السماكة. فسبائك مثل 8011 و8021 و8079 و1235 و1100 و3003 تتصرف بشكل مختلف في الدرفلة وفي الانثناء، والطراوة المختارة للتشكيل ليست هي المختارة للصلابة، فالسبيكة تحدد قابلية الدرفلة، والطراوة تحدد الصلابة والارتداد. ولهذا تُناقَش رقائق الأنابيب عادةً كنطاق 0,005–0,20 مم مرتبط بسبيكة وطراوة، ولهذا فإن رقيقتين بالسماكة نفسها وبطراوتين مختلفتين غير متبادلتين. والمواصفة التي تُذكر فيها السماكة وحدها تترك أهم متغيرين مفتوحين.
كما تحدّد مواصفة البنية وجه الطباعة والورنيش ونوع الخط وراتنج الكتف، وهي الأمور الأربعة التي تفشل فعليًا في الاستخدام. وينشر الموردون رقائق التغليف والعبوات بحسب السبيكة والطراوة للسبب نفسه: الدرجة نقطة البداية، والبنية الطبقية هي المواصفة. ومن ثمّ فإن مواصفة البنية ليست تفصيلًا فنيًا زائدًا، بل الوسيلة الوحيدة لضمان أن ما يُشترى هو ما جُرّب على الخط، ولهذا يبدأ الحوار من السبيكة لا من السماكة.
كيف تقيّد الطباعة والتشكيل والدرز وتثبيت الكتف خيارات الرقائق؟
يُصنع الأنبوب على مراحل، وكل مرحلة تُمرّر الشريط في حال: الطباعة تضبط الحبر، والتشكيل يثني، والدرز يسخّن، وتثبيت الكتف يصل قطعة.
وكل مرحلة تضيّق نافذة الرقائق: يجب أن تبقى مسطحة في الطباعة، وأن تنثني دون تشقق حول المحور، وأن تتحمل حرارة الدرز وأن تربط براتنج الكتف.
Dive deeper
تُنجز الطباعة على الشريط المسطّح، بالفلكسو أو بالحفر الغائر، ثم يُعاد لفّ الشريط ويُقطع. والتطابق أسهل مسطّحًا منه على جسم منحنٍ، لكن الشريط يجب ألا يستطيل تفاضليًا، والرقائق ذات التحدب المتبقي أو الحافة المرتخية تُطبع خارج التطابق من جهة واحدة. ويُحدَّد العرض مع مراعاة تفاوت القطع داخل نطاق 100–1500 مم، ويُختار القلب ليناسب الفك، 76 مم أو 152 مم. والشريط الذي لا يُضبط شده بدقة يُنتج أنابيب متفاوتة القطر، والتفاوت يظهر أولًا عند الخط الجانبي.
التشكيل يلفّ الشريط المطبوع حول محور ويجمع الحافتين. والرقائق تنثني الآن على نصف قطر الأنبوب، وكلما ضاق هذا النصف زاد استطالة الغشاء الخارجي وزاد ما يُطلب من الرقائق أن تنثني دون تشقق. فالأنبوب الصغير القطر بنية أصعب من الكبير، وحديث السبيكة والطراوة يسبق حديث السماكة. وكل قطر أصغر يزيد ما يُطلب من الرقائق: انثناء أشد، ونصف قطر أضيق، وحاجة أكبر إلى طراوة مناسبة. فالتصميم يبدأ من القطر وينتهي عند السماكة.
الدرز يطبّق حرارة وضغطًا على تراكب، وتثبيت الكتف يصل الكتف. والخطوتان حراريّتان وتعتمدان على سرعة انتقال الحرارة عبر الطبقات: الرقائق الأسمك تنقلها بعيدًا أسرع، والورنيش يضيف طبقة يجب أن تعبرها. والرقائق لا تلحم شيئًا بنفسها، لكنها تحدد الظروف التي تعمل فيها طبقة اللحام، ولهذا تعامل ملاحظات قطاع الرقائق الدرز كنتيجة خاصة بكل خط تُطوَّر على تصميم الأنبوب نفسه لا على عيّنة عامة.
ما الذي يجب أن تذكره المراسلة قبل تسعير رقائق الأنابيب؟
سعر الطن ليس استفسارًا. فبدون البنية والحشوة، كل رقم تخمين وكل مقارنة بين الموردين بلا معنى.
اذكر الطبقات بالراتنجات والسماكات، ونظام الطباعة والورنيش، ونوع الخط والكتف، والأبعاد، وكيمياء الحشوة، ثم العرض والقلب والكمية.
Dive deeper
الكتلة الأولى هي البنية، طبقة طبقة من وجه الطباعة إلى وجه المنتج: أي غشاء، وأي حبر، وأي لاصق، وأي رقائق، وأي طبقة لحام، وسماكة كل منها. واذكر السبيكة والطراوة إن كانتا محدّدتين، وهل تُورّش الرقائق أو تُطلّى بطبقة تمهيدية وعلى أي وجه. وإذا كانت البنية ما زالت مفتوحة فقل ذلك، وصف ما يجب أن يتحمله الأنبوب لا مما يجب أن يُصنع، من حيث الحشوة والحرارة والانثناء ومدة الاستخدام المتوقعة.
الكتلة الثانية هي الشكل. فالقطر والطول والفتحة ونوع الرأس والغطاء وطريقة التعبئة كلها تغيّر البنية. والأنبوب المعبأ ساخنًا، أو بحشوة تهاجم طبقة اللحام، يحتاج طبقات مختلفة عن أنبوب يُعبأ باردًا بكريم خامل. قل ما يحتويه المنتج وكيف يُخزَّن، لأن رقائق الألمنيوم للتغليف لا تصبح درجة محددة إلا حين تُعرف الحشوة، ولو كان الغشاءان متطابقين.
الكتلة الثالثة تجارية ولوجستية: عرض القطع، وقطر القلب، والكمية لكل مقاس، والتغليف، وميناء الوصول. وتُسعَّر الكميات من 3 طن متري لكل مقاس، والموانئ المعتادة هي تشينغداو وتيانيين وشنغهاي. ولشريط أنبوب ضيق تكون رقائق 8079 بسماكة 0,02 مم نقطة بداية شائعة، واختيار السبيكة والطراوة يُستنتج من البنية. والمورد الذي يستلم الكتل الثلاث يجيب ببنية لا بسعر لمجهول. والبيانات التجارية لا تقل أهمية عن البنية، لأنها تحدد كيف يُقطّع الشريط وكيف يُعبّأ.
الأنبوب بنية مصفّحة قبل أن يكون عبوة: الرقائق تحدّد الحاجز، والبلاستيك يحدّد اللحام والعصر، والخطوط تحدّد هل يبقى أحدهما.