¿Por qué el tubo de pasta de dientes es un laminado y no de aluminio?
El tubo se imprime plano, se cose y se encabeza antes de ser envase. Qué aporta la lámina de aluminio, dónde fallan las uniones y qué indicar en una consulta.
Un tubo que se abre en el hombro o se seca en el plegado tiene un problema de estructura, no de llenado. La lámina rara vez es la sospechosa.
Porque el tubo es un laminado: una película plástica exterior impresa, un núcleo de lámina de aluminio y una capa interior sellante, cosido y con cabezal. La lámina aporta la barrera; los plásticos, la impresión, el sellado y el apretado.
Esa frase esconde la ingeniería. El tubo se imprime plano, se enrolla en cilindro, se suelda por un borde, se une a un hombro y se cierra, y luego se dobla y se aprieta a mano. Cada paso limita la lámina.
¿Por qué un tubo laminado es un laminado y no un tubo de aluminio?
Un tubo extrusionado por impacto es una sola pared metálica, punzonada de un tocho, lacada por dentro e impresa por fuera: otro producto con otro modo de fallo.
En un tubo laminado la lámina es una capa interior, enterrada entre plásticos. El plástico lleva la impresión, realiza el sellado y absorbe el apretado; la lámina nunca toca la mano.
Dive deeper
Un tubo de aluminio extrusionado por impacto nace de un tocho punzonado en un molde, conformado en una envuelta sin costura, lacado por dentro e impreso por fuera. Un tubo laminado nace de una banda plana que se imprime, se lamina, se corta y se enrolla sobre un mandril. El tubo metálico mantiene la forma por la rigidez de su propia pared y queda doblado donde el usuario lo pliega.
El laminado se construye al revés. La película exterior se elige por impresión y tacto, la interior porque puede soldarse consigo misma, y la lámina intermedia por lo que los dos plásticos no pueden hacer. Esa división del trabajo explica por qué la lámina casi nunca es la superficie que ve el cliente y por qué un transformador no puede comprar la lámina más brillante del mercado y laminarla sin más.
Hay también una razón práctica. Un tubo estirado necesita una pared lo bastante gruesa para deformarse sin romperse, y el formato limita qué diámetros y longitudes se combinan. El laminado se arma a partir de una banda, así que un mismo suministro de lámina sirve para una familia más amplia de tamaños, y la impresión se hace plana, donde el registro es más fácil que sobre una envuelta curva. El tubo es un objeto impreso y cosido antes que un objeto metálico.
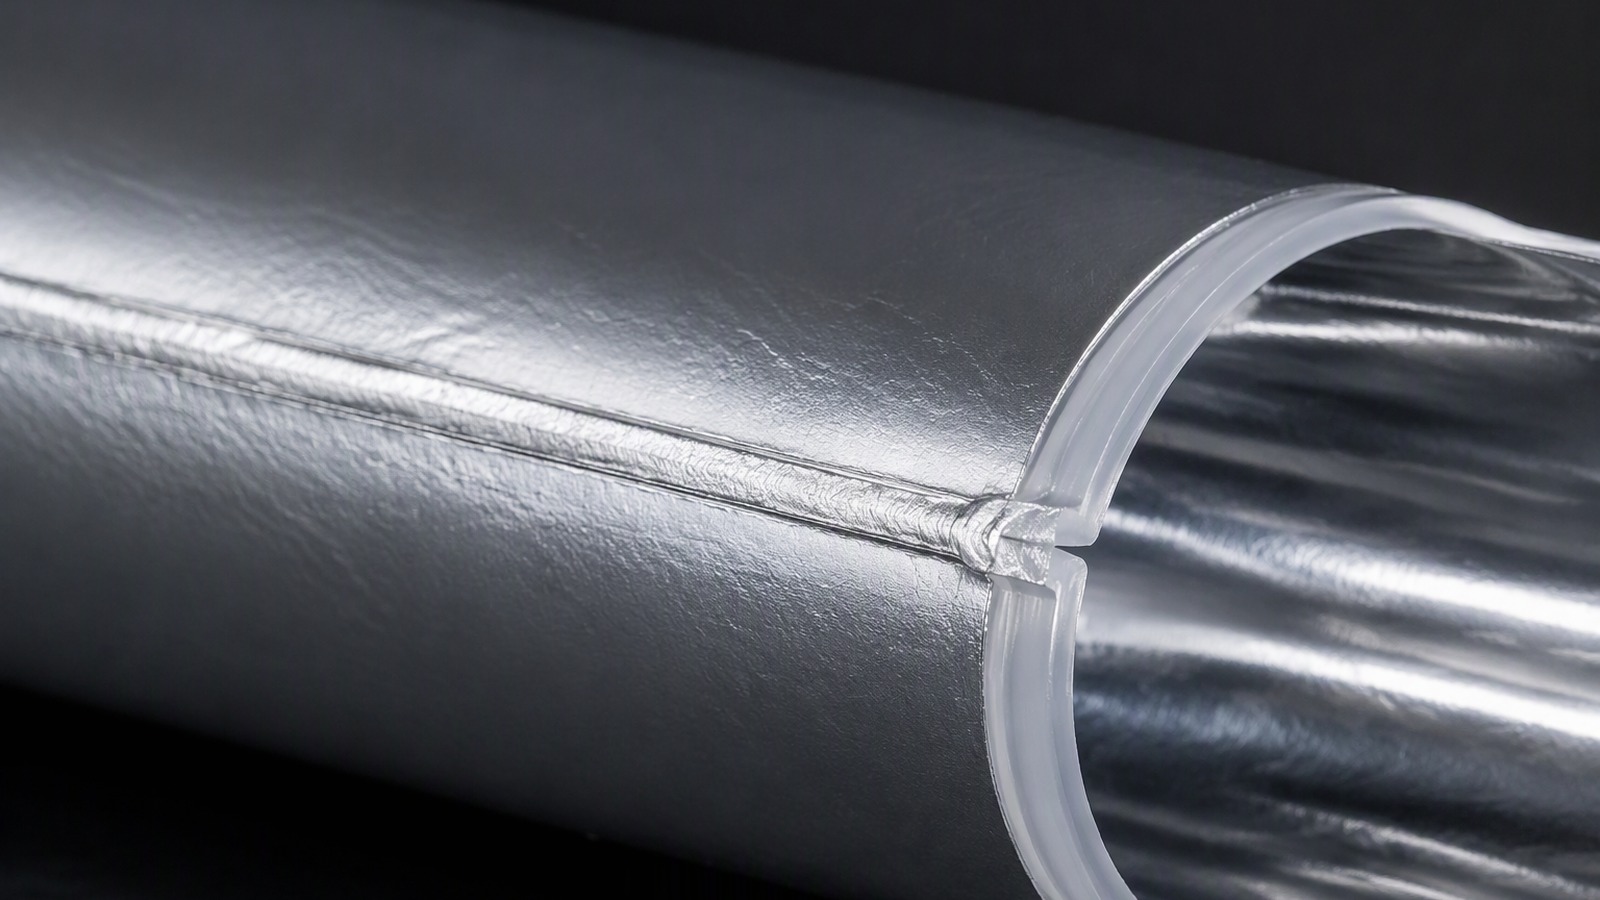
¿Qué hace la capa de aluminio que las capas plásticas no pueden hacer solas?
Los polímeros de un tubo se eligen por sellado, impresión y tacto. Ninguno es una barrera fuerte por sí solo y ninguno excluye la luz.
La lámina interrumpe el camino que tomaría una molécula a través de la pared, bloquea la luz por completo y rigidiza la banda para que el tubo conserve la forma y se recupere tras el apretado.
Dive deeper
Una pared de polímero no es sólida. Las moléculas de aroma, disolvente, oxígeno y vapor de agua se disuelven en ella por un lado y difunden hacia el otro, y la velocidad depende del polímero, de la temperatura y de la diferencia de concentración. Una capa metálica continua no ofrece ese camino de difusión. La lámina no es un filtro que frena el tráfico: es una pared que lo detiene, con un espesor muy inferior al que necesitaría una pieza metálica estructural.
La luz es el segundo trabajo. Muchos productos son sensibles a la parte visible y ultravioleta de la luz diurna, y un plástico pigmentado dispersa la luz en lugar de excluirla. Una capa metálica opaca elimina esa variable, y por eso los tubos de productos que se decoloran conservan la lámina incluso cuando la elección de polímero ha mejorado.
El tercer trabajo es mecánico, y es el que sienten los transformadores de tubos. La lámina apenas tiene recuperación elástica, así que un laminado que la contiene toma una arruga y la mantiene. Eso permite que el tubo quede plano en el plegado y que la pared no se hinche al enroscar el tapón. La rigidez también protege la impresión durante el llenado y evita roces en el estuche.
¿Por qué un tubo es un problema de barrera con un problema de apretado encima?
Una bolsa descansa en el estante. Un tubo se enrolla desde la base, se aprieta en el centro y se pliega en el cierre, y cada gesto carga la misma pared.
Barrera y mecánica no pueden diseñarse por separado: una pared rígida frente a la fisuración por flexión puede ser demasiado rígida para apretar, y un sellante blando que aprieta bien puede fluir.
Dive deeper
La cuestión de la barrera no es solo cuánto atraviesa una superficie plana de pared. La pared se flexiona una y otra vez, y una capa metálica doblada muchas veces acabará fisurándose si las películas que la rodean no la sostienen. El laminado debe mantener la lámina en una posición mecánicamente neutra, protegida por suficiente polímero a ambos lados para que la deformación por flexión llegue antes a los plásticos. Es el argumento de las estructuras de lámina concebidas para flexión, aplicado a un formato que se dobla mucho más que un envase plano.
La cuestión del apretado va al revés. El producto debe salir cuando una mano presiona, así que la pared tiene que ser flexible y el sellante lo bastante blando para no retener el contenido. Son las mismas propiedades que hacen que un sellante fluya, absorba aceites y se hinche. Una crema que se separa en el tubo suele indicar que un componente de la fase oleosa migró al sellante.
Un gel que pierde su disolvente cuenta la misma historia desde el otro lado: el disolvente encuentra un camino por el polímero y la lámina lo cierra. Ambos síntomas son estructurales y se resuelven con la pila de capas y el producto; el material sectorial general sobre la lámina es un punto de partida, no una especificación de tubo.
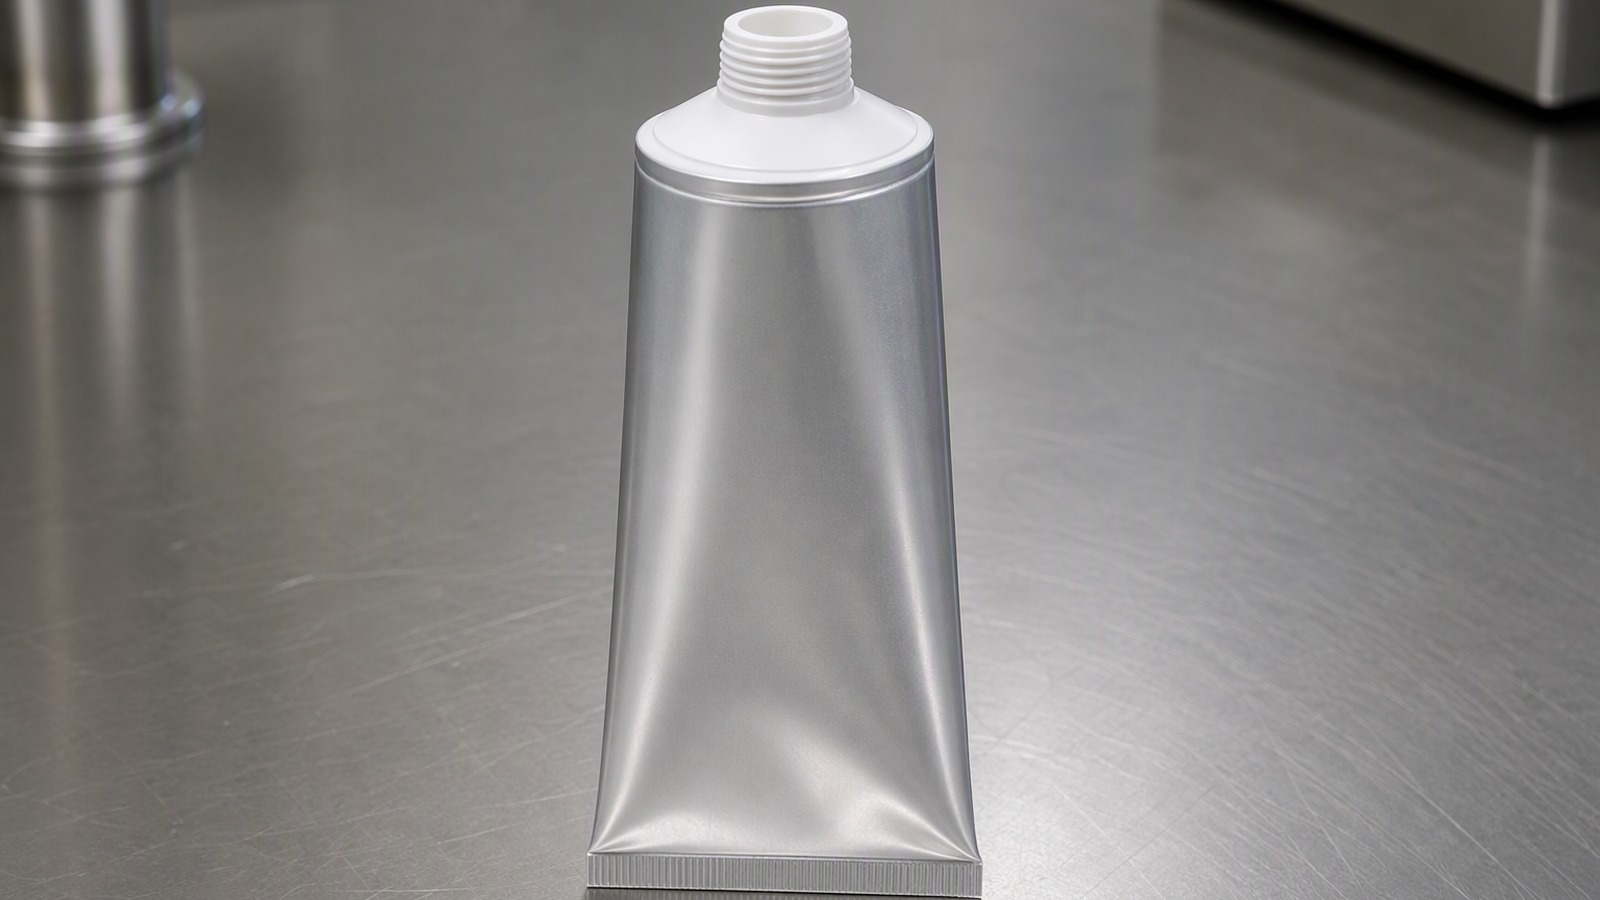
¿Por qué la costura lateral y la unión del hombro deciden si el tubo aguanta?
Una pared puede ser perfecta y el tubo fallar, porque la pared no es donde están las costuras. Tras la impresión se hacen dos uniones, ambas a ciegas.
La costura lateral suelda sellante contra sellante en un solape y el hombro se suelda sobre el cilindro abierto. Ambas concentran tensiones y ambas exponen el borde de la lámina.
Dive deeper
La costura lateral es una unión por solape: el sellante interior de un borde se suelda al sellante interior del otro, normalmente por inducción o aire caliente, y la lámina nunca se une a la lámina porque el metal no suelda en ese proceso. El sellante debe fluir por el solape y desplazar el aire mientras la lámina conduce el calor fuera de la unión. Una costura que parece cerrada puede conservar un canal junto al borde de la lámina donde el polímero no mojó.
El hombro es la unión difícil porque junta dos materiales: un cabezal moldeado en una resina y el sellante interior del laminado en otra. La interfaz debe aguantar mientras el usuario cuelga el peso del tubo del tapón y aprieta el hombro con la misma mano, así que la tensión se concentra en la transición del cabezal rígido a la pared flexible.
Ambas uniones exponen el borde cortado de la lámina al producto. Un borde sin proteger puede atacarse, y el ataque avanza por la lámina y bajo el laminado, por eso la calidad del corte y el envolvente de la costura importan tanto como la lámina. Cubrir ese borde con sellante es decisión del transformador, y dos tubos con la misma lámina pueden comportarse muy distinto en una llenadora.
¿Por qué la superficie de la lámina debe ser adherente y no brillante?
El comprador juzga la lámina por su brillo. En un laminado para tubos el brillo es decoración y la adherencia es fabricación, y no siempre van juntas.
El laminado depende de que la lámina moje y agarre un adhesivo o una extrusión. Aceite de laminación residual, un óxido grueso o una superficie pulida pueden reducir ese agarre.
Dive deeper
La lámina sale del tren de laminación con una película de lubricante y un óxido fino que se forma en cuanto toca el aire. Ambos ayudan a laminar y ambos son hostiles a la adherencia. El transformador necesita por tanto una superficie preparada para unirse: desengrasada, con un óxido controlado y a menudo imprimada o lacada en la cara de unión, para que el adhesivo encuentre una superficie conocida. Un acabado espejo no es el objetivo, y una superficie algo mate y uniforme da más anclaje al adhesivo.
Las dos caras de una lámina laminada no son idénticas. Una es más brillante porque corrió contra el cilindro, la otra es mate porque corrió contra la otra hoja, y llevan distinto lubricante y distinto óxido. Un laminado para tubos se especifica con una cara hacia la película impresa y otra hacia el producto, normalmente lacada en la cara de unión. Si la estructura no dice cuál es cuál, el transformador adivina, e imprimir en la cara mate daría otro acabado.
La calidad de la unión también depende del adhesivo, de la presión de los rodillos y de la velocidad de línea, así que una lámina que lamina bien en una máquina puede no hacerlo en otra. Un cambio de proveedor de lámina es, por tanto, un cambio de estructura, recalificado en la línea de tubos y no solo en un ensayo de despegue.
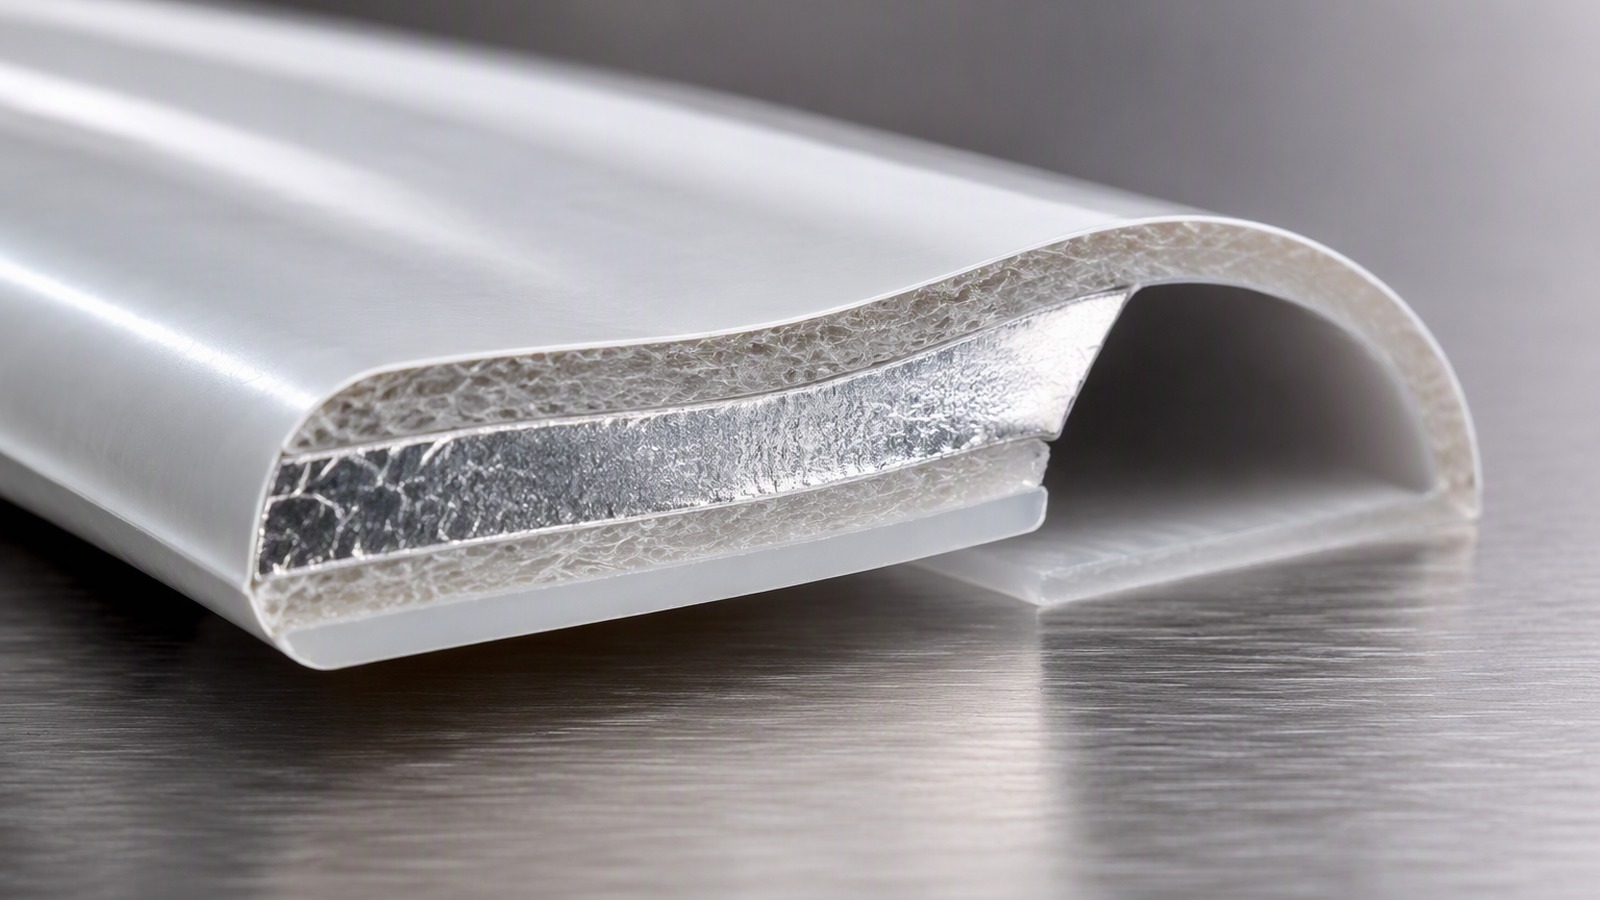
¿Por qué un laminado para tubos se especifica por estructura y no solo por espesor?
El espesor dice cuánto metal hay en la pared, no qué hace la pared, cómo se dobla, sella o imprime.
Un laminado para tubos es una pila: película impresa, tinta, adhesivo, lámina, adhesivo, sellante. El orden, las resinas y la aleación y temple deciden; el espesor fija una entrada.
Dive deeper
Dos laminados pueden llevar el mismo espesor de lámina y comportarse distinto. Una película exterior de poliéster rígida mantiene la forma e imprime bien, pero resiste el apretado y puede fisurar la lámina en el pliegue. Una película más blanda aprieta con facilidad y sostiene mejor la lámina, pero puede distorsionar la impresión en el mandril. El sellante hace un trabajo equivalente al otro extremo: el blando suelda a menos temperatura y fluye más, el rígido resiste el flujo y exige más de la costura.
La aleación y el temple importan tanto como el espesor. Aleaciones como 8011, 8021, 8079, 1235, 1100 y 3003 se comportan de forma distinta al laminar y al flexionar, y un temple elegido por facilidad de formado no es el mismo que uno elegido por rigidez. Por eso una lámina para tubos se describe como un rango de 0,005–0,20 mm con una aleación y un temple asociados, y por eso dos láminas del mismo espesor con temple distinto no son intercambiables. Una referencia sin temple es una respuesta incompleta.
La especificación de estructura también fija la cara de impresión, la laca, el tipo de costura y la resina del hombro, que son las cuatro cosas que fallan en servicio. Los proveedores publican lámina para envases y contenedores por aleación y temple por esa razón: la referencia es el inicio y la pila es la especificación.
¿Cómo condicionan la lámina la impresión, la conformación, la costura y el cabezal?
El tubo se fabrica en secuencia y cada paso somete la banda a algo: la impresión registra tinta, la conformación dobla, la costura calienta, el cabezal une.
Cada paso estrecha la ventana de la lámina: debe quedar plana al imprimir, doblarse sin fisurar en el mandril, resistir el calor de la costura y unirse al hombro.
Dive deeper
La impresión se hace sobre la banda plana, por flexografía o huecograbado, y luego se rebobina y se corta. El registro es más fácil en plano que sobre una envuelta curva, pero la banda no debe estirarse de forma diferencial, y una lámina con curvatura residual imprime fuera de registro por un lado. La anchura se especifica con la tolerancia de corte en mente, dentro del rango de 100–1500 mm, y el núcleo se adapta al desbobinado, 76 mm o 152 mm.
La conformación enrolla la banda impresa sobre un mandril y junta los dos bordes. La lámina se dobla al radio del tubo, y cuanto más cerrado es ese radio, más debe estirarse la película exterior y más se le pide a la lámina doblarse sin fisurar. Un tubo de diámetro pequeño es un laminado más difícil que uno grande, y la conversación sobre aleación y temple va antes que la del espesor.
La costura aplica calor y presión a un solape, y el cabezal une el hombro. Ambos pasos son térmicos y dependen de la velocidad con que el calor cruza la pila: una lámina más gruesa lo conduce fuera más rápido y una laca añade una capa que atravesar. La lámina no sella nada por sí misma, pero fija las condiciones en que trabaja el sellante, por eso las notas sectoriales sobre lámina tratan la costura como un resultado propio de cada línea.
¿Qué debe indicar una consulta antes de poder cotizar una lámina para tubos?
Un precio por tonelada no es una consulta. Sin estructura y producto, cualquier cifra es una suposición y cualquier comparación carece de sentido.
Indique la pila con resinas y espesores, el sistema de impresión y laca, el tipo de costura y hombro, las dimensiones, el producto, y luego anchura, núcleo y cantidad.
Dive deeper
El primer bloque es la estructura, capa por capa desde la cara impresa hasta la cara del producto: película, tinta, adhesivo, lámina, sellante y el espesor de cada una. Indique la aleación y el temple si ya están fijados, y si la lámina va lacada o imprimada y en qué cara. Si la estructura sigue abierta, dígalo y describa lo que el tubo debe resistir, no de qué debe estar hecho.
El segundo bloque es el formato. Diámetro, longitud, orificio, tipo de cabezal, tapón y método de llenado cambian el laminado. Un tubo llenado en caliente, o con un producto que ataca al sellante, necesita otra pila que uno llenado en frío con una crema inerte. Diga qué contiene el producto y cómo se conserva: la lámina de aluminio para envases solo se convierte en una referencia cuando se conoce el producto.
El tercer bloque es comercial: anchura de corte, diámetro de núcleo, cantidad por medida, embalaje y puerto. Las cantidades se cotizan desde 3 MT por medida, y los puertos habituales son Qingdao, Tianjin y Shanghai. Para una banda estrecha de tubo, la lámina 8079 de 0,02 mm es un punto de partida habitual, y la selección de aleación y temple se deduce de la pila. Un proveedor con los tres bloques responde con una estructura.
El tubo es un laminado antes que un envase: la lámina fija la barrera, los plásticos el sellado y el apretado, y las costuras deciden si alguno sobrevive.